หลอดเก็บเลือด: ประเภท ข้อดี และโซลูชันเครื่องจักร
คู่มือวิศวกรมืออาชีพในการใช้หลอดเก็บเลือด รู้จักหลอดเก็บเลือดประเภทต่างๆ และค้นพบสิ่งสำคัญ…
เมษายน 7, 2026
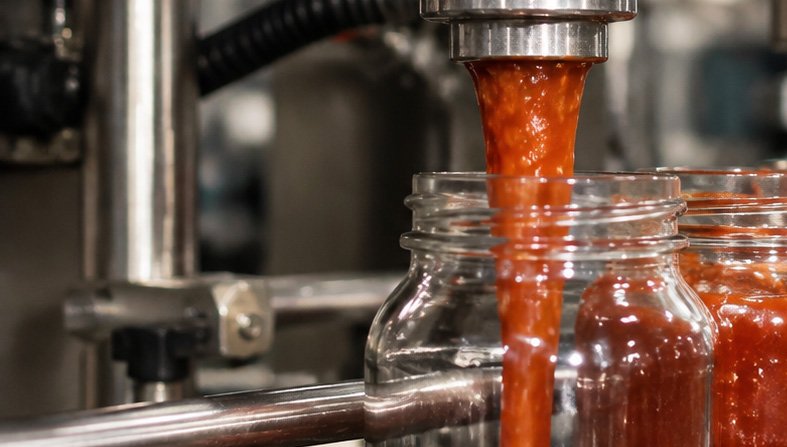
หากหัวฉีดเติมน้ำยังคงหยดหรือทิ้งหางบางๆ หลังจากวาล์วปิดลง ให้ตรวจสอบสามสิ่งก่อน: ความดันที่ปลายหัวฉีด ความหนืดของผลิตภัณฑ์ และจังหวะเวลาระหว่างการปิดกับการเคลื่อนไหวนของหัวฉีด การออกแบบการปิดที่เหมาะสมช่วยได้ แต่ผลลัพธ์ที่สะอาดมาจากการจับคู่ฮาร์ดแวร์กับกระบวนการ.
คำตอบแบบรวบรัด: การหยดมักหมายถึงของเหลวยังถูกดันผ่านรูเปิดอยู่ การยืดยาวมักหมายถึงผลิตภัณฑ์ที่มีความหนืดหรือส่วนผสมที่มีความยืดหยุ่นยังคงยืดออกเมื่อหัวฉีดเคลื่อนออกไป เริ่มด้วยการสร้างซีลที่สะอาด แล้วจึงปรับการเคลื่อนไหวถอยหลังเล็กน้อย (มักเรียกว่า การดูดกลับ) และจังหวะเวลาการปิด ตรวจสอบการตั้งค่าทุกอย่างกับผลิตภัณฑ์จริงและภาชนะจริง.
ก่อนเปลี่ยนหัวฉีด ให้ใช้ คู่มือในการจับคู่ปั๊มและหัวฉีดให้เข้ากับความหนืด เพื่อให้การเลือกวาล์วเหมาะกับวัสดุมากกว่าขึ้นกับความเร็วของเครื่องเท่านั้น.
เมื่อผลิตภัณฑ์ยังคงหลุดออกมาเป็นหยดหลังจากปิดการใช้งาน มันอาจลงไปที่ขอบภาชนะ ทำให้เครื่องมือสกปรก หรือเปลี่ยนปริมาณการให้ยา แยกปัญหาความดันออกจากปัญหาวัสดุ: โดยทั่วไปหยดหนึ่งถูกขับเคลื่อนไปโดยความดันหรือตัวซีลที่รั่ว ในขณะที่หางยาวมักเกิดจากความหนาแน่น การยืดหยุ่น หรือจังหวะการเคลื่อนที่.
การระบายออกที่ผิดพลาดขณะปิดเกิดจากการแตกสลายของพลวัตการตัดของเหลว:
ความดันยังคงอยู่ในสายผลิตภัณฑ์หลังจากที่ปั๊ม ลูกสูบ หรือสกรูหยุด หากวาล์วปิดช้า หรือที่นั่งมีช่องว่างเล็ก ๆ ความดันที่สะสมอยู่นั้นสามารถกดดันผลิตภัณฑ์ผ่านรูปลายได้ การปิดที่ปลายออกไปอย่างแน่นหนาและการเคลื่อนที่กลับในทิศทางควบคุมสามารถลดความดันที่ปลายหัวจ่ายได้.
พฤติกรรมของผลิตภัณฑ์เปลี่ยนแปลงไปตามการเชิงเส้นและอุณหภูมิ. รอโยโลยี เป็นวิธีที่วัสดุไหลและบิดตัวภายใต้เงื่อนไขเหล่านั้น:
| พารามิเตอร์ | ผลกระทบต่อการปล่อยที่ตัดออก (Impact on Dispensing Cut-Off): | ผลลัพธ์หากไม่ได้ควบคุม (Result if Uncontrolled): |
|---|---|---|
| อุณหภูมิปลายปลายสูง (High Tip Temperature): | ลดความหนืดของของเหลวในท้องถิ่น | การรั่วไหลไม่ควบคุมและการรั่วไหลด้วยปริมาณต่ำ |
| แรงดันคงค้างส่วนเกิน | บังคับให้ของไหลผ่านขอบเขตของวาล์ว | การหลั่งน้ำลายเป็นระยะและการปนเปื้อนที่คอ |
| ความเหนียวสูงแบบฉีดสปริง | เพิ่มการยืดตัวของพอลิเมอร์/ของไหล | เส้นใยพอดที่ยาวออกครอบคลุมเครื่องมือ |
สรุปจากโต๊ะ: ปลายที่ร้อนกว่าความดันคงค้างสูงขึ้น หรือผลิตภัณฑ์ที่ยืดหยุ่นมากขึ้นทำให้การแตกตัวสะอาดยากขึ้น ตรวจสอบสาเหตุที่สอดคล้องกับข้อบกพร่องที่สังเกตก่อนเปลี่ยนอุปกรณ์.
การหยดและการตรึงไม่ควบคุมทำให้เกิดคอขวางการผลิตที่สำคัญ:
เมื่อจัดการปัญหาการตัดการที่ยุ่งเหยิงบนสายการผลิต การเลือกออกแบบวาล์วเชิงกลที่ถูกต้องสามารถสร้างความแตกต่างได้มาก บนเส้นทางหลายหัว วาล์วต้องทำงานร่วมกับการเคลื่อนที่ของเครื่องจักรและการควบคุม; ดูช่วงของ เครื่องบรรจุอัตโนมัติเต็มรูปแบบ เพื่อบริบทของสายการผลิตที่กว้างขึ้น เราได้สร้างและกำหนดค่าพลวัตตัดการบวกหลายแบบที่มุ่งดับการหยด การเสียดสี และการปนเปื้อนซีลตรงจุดทางออก.
| ชนิดกลไก | วิธีการกระตุ้น | เหมาะสมที่สุด | ประโยชน์หลัก |
|---|---|---|---|
| เข็มด้ายที่สะดุดเมื่อถูกปลดล็อก | แรงดันไลน์ของไหล | ความหนืดต่ำถึงกลาง | รีเซ็ตในตัว |
| ลุกลามหรือตัวยิงพนังคัด | อากาศภายนอกหรือตัวขับเซอร์โว | ความหนืดต่ำถึงสูง | แรงปิดที่ควบคุมได้ |
| แกนวาล์วหมุน | ไดร์เวอร์นิวเมติกหรือตัวกระตุ้นแบบโรตารี | พาสต้ที่มีความหนืดสูง | การตัดเฉือนด้วยการเสียดทานที่สะอาด |
สรุปจากโต๊ะ: เริ่มจากจับคู่วาล์วกับพฤติกรรมของผลิตภัณฑ์ก่อน แล้วยืนยันแรงปิด การเข้าถึงการทำความสะอาย และความเข้ากันได้ของซีลระหว่างการทดสอบผลิตภัณฑ์.
เปลี่ยนตัวแปรหนึ่งอย่างละตัวและบันทึกผลลัพธ์ ลำดับด้านล่างช่วยแยกปัญหาการซีลออกจากปัญหาวัสดุหรือการเคลื่อนที่:
หมายเหตุในการ commissioning: ค่าการก้าวเด้ง, ความเร็ว, อุณหภูมิ หรือแรงดันใดๆ ในคู่มือเครื่องจักรเป็นจุดเริ่มต้นสำหรับเครื่องนั้น ไม่มีระยะดูดกลับที่ดีที่สุดที่สากล ใช้การยืนยันค่าการตั้งขั้นสุดท้ายกับผลิตภัณฑ์ ภาชนะ รูปร่างของหัวฉีด และความเร็วสายพาน.
การควบคุมหยดและเส้นด้ายที่การปิดหัวฉีดขึ้นอยู่กับการปรับแต่งพารามิเตอร์เครื่องให้ละเอียด การซิงโครไนซ์ระบบส่งมอบด้วยการตั้งค่าขับที่แม่นยำสามารถลดความดันที่เหลืออยู่และช่วยป้องกันหางเมื่อได้รับการยืนยันแล้ว.
การปล่อยแรงดันกลับระหว่างการลดแรงดันเส้นทางจะช่วยลดความดันที่เหลืออยู่ ณ จุดตัด ดึงการขับกลับเล็กน้อยสร้างความดันลบที่ปลาย nozzle ทำให้เมนิสคัสที่หางถูกดึงกลับเข้าไปในรู.
ความแตกต่างในอุณหภูมิมีผลโดยตรงต่อความหนาแน่นของผลิตภัณฑ์ การร้อนเกินไปที่รูทางออกทำให้น้ำหนืดลงและส่งเสริมการหยดที่ไม่ต้องการ.
แรงดันเส้นทางมากเกินไประหว่างการกู้คืนของเหลวบังคับให้วัสดุผ่านที่นั่งวาล์ว การสมดุลพารามิเตอร์การกู้คืนช่วยรักษาปริมาตรการจ่ายที่เสถียรและทำซ้ำได้.
ตำแหน่งเชิงกลต้องตรงกับการตัดของของไหลเพื่อป้องกันการ stringing ระหว่างหัวฉีดและภาชนะ.
| พารามิเตอร์ | สูงเกินไป / เร็วเกินไป | ต่ำเกินไป / ช้าเกินไป | เป้าหมายที่ได้รับการยืนยัน |
|---|---|---|---|
| ระยะดูดกลับ | ทางดูดอากาศ, ฟองอากาศ, ความคลาดเคลื่อนในการโดส | การหยุดชะงักไม่ครบถ้วน, น้ำลายไหลต่อเนื่อง | การแปรงย้อนกลับที่ได้รับการยืนยันน้อยที่สุดที่ทำให้เมนีสกัสแตก |
| ความเร็วในการดูดกลับ | โพรงอากาศ, การอ Entrained air | การยืดตัวของผลิตภัณฑ์, เส้นใยที่ตามมาหลอกลวง | ตอบสนองเร็ว ควบคุมได้ |
| อุณหภูมิป้อน | การบางตัวของของเหลว ลดการไหลเกินพอดี | แข็งตัว แหลมจ่าย เกิดการอุดของหัวพ่น | กระบวนการที่ผ่านการยืนยันช่วงความหนืดที่เหมาะสม |
| แรงดันกลับของสายการผลิต | หยดหลังเติม ปิดผนึกรั่ว | การซ้ำซ้อนของช็อตไม่สม่ำเสมอ | แรงดันขั้นต่ำเพื่อการให้โดสที่มั่นคง |
| เวลาสะดุด retract | กระจายเป็นละออง คอลัมน์ของเหลวหัก | ลายเส้น ปราการหัวพ่นภายนอกสะสม | เด้งหลังการซีลบวก |
สรุปจากโต๊ะ: ปรับหนึ่งพารามิเตอร์ต่อครั้งและคงการตั้งค่าที่ให้ปลายหัวสะอาดไม่มีกลิ่นฟอง ละลายหรือการไหลผิดพลาด.
ของเหลวบางๆ ต้องการเส้นทางออกที่สั้นและบวกต่อปลายทาง รักษาความดันการให้อาหารให้คงที่ หลีกเลี่ยงความร้อนที่ปลายหัวและใช้ที่นั่งที่ปิดตรงที่ร่อง หากมีการใช้แผ่นกรองหรือแทรกตะแกรงเพื่อรักษาระดับหยด ตรวจสอบว่าไม่ขังเศษคราบหรือต้านการไหลที่ต้องการ.
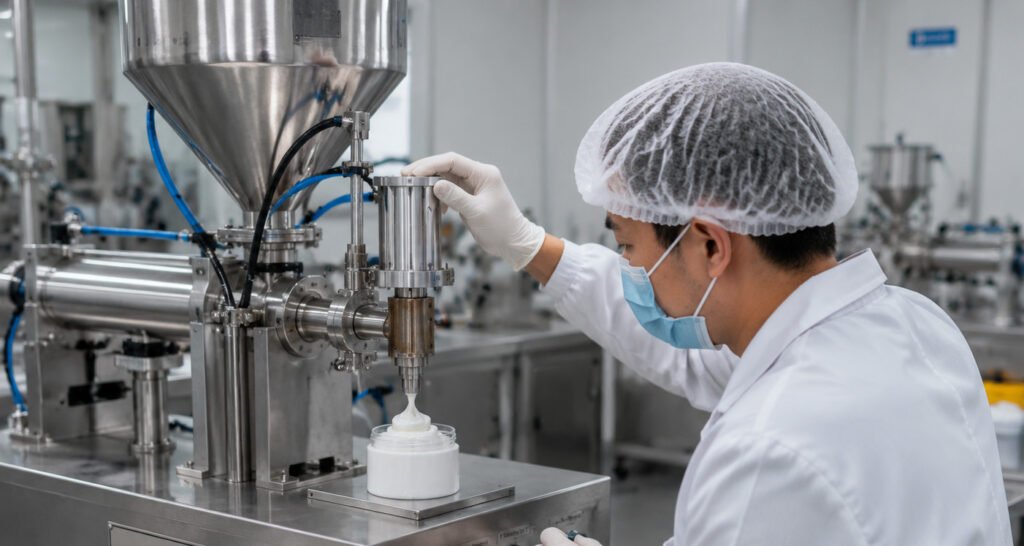
เจล ครีม น้ำเชื่อม และสารยึดติดสามารถยืดเป็นเส้นได้ การตัดด้วยกลไกที่คมขึ้น, การเคลื่อนถอยหลังด้วยความแม่นยำ หรือวาล์วเชิงหมุนที่มีการเสียดทานแบบรัตนะอาจช่วยได้ ครีมทำความสะอาดรองเท้าตัวอย่างการร้อยสายและฟองอากาศ แสดงให้เห็นว่าผลิตภัณฑ์และหัวฉีดต้องถือเป็นสิ่งเดียวกัน.
โพลงในช่องว่าง หมายถึงฟองอากาศเกิดขึ้นเมื่อด้านป้อนอาหารไม่สามารถจ่ายปั๊มอย่างราบรื่น อากาศที่ถูกพ่วงมาจะทำงานเหมือนสปริง: บีบอัดระหว่างการเติมและขยายหลังปิดการใช้งาน ทำให้ผลิตภัณฑ์พุ่งออกจากปลายหัว ตรวจสอบสายรับเข้า ความเร็วของปั๊ม ระดับผลิตภัณฑ์ และขั้นตอนฟองหรือดีฟองก่อนเพิ่มแรงปิด.
สำหรับการตรวจความหนืดที่ทำซ้ำได้ วิธี ASTM D2196-20 สำหรับความหนืดแบบหมุนของวัสดุที่ไม่ใช่นิวตัน เป็นข้อมูลอ้างอิงที่มีประโยชน์ มันอธิบายวิธีการวัดวัสดุ แต่ไม่ให้การตั้งค่าหัวฉีดที่เป็นสากล.
สำหรับอุปกรณ์เภสัชกรรม, FDA 21 CFR 211.65 เกี่ยวกับโครงสร้างอุปกรณ์ กล่าวถึงพื้นผิวที่สัมผัสดุที่อาจส่งผลกระทบในทางลบต่อผลิตภัณฑ์ ในขณะที่ 21 CFR 211.67 เกี่ยวกับการทำความสะอายและบำรุงรักษาอุปกรณ์ ต้องการการควบคุมที่เป็นลายลักษณ์อักษรและเป็นตารางเวลาสำหรับการบำรุงรักษา สำหรับการผลิตอาหาร, 21 CFR 117.40 เกี่ยวกับอุปกรณ์และภาชนะ ครอบคลุมอุปกรณ์ที่สามารถทำความสะอายได้และบำรุงรักษาได้ ข้อบังคับเหล่านี้สนับสนุนการตัดสินใจด้านสุขอนามัยและการบำรุงรักษา ไม่ใช่การพิสูจน์ประสิทธิภาพการหยดของหัวฉีดเฉพาะ.
ชุดหัวฉีดที่สะอาดและบำรุงรักษาอย่างเหมาะสมมีความจำเป็นเพื่อหยุดการรั่วไหลของของเหลวและการตามผลิตภัณฑ์บนสายการผลิต เมื่อส่วนประกอบกลไกลทำงานเสื่อมสภาพหรือสะสมครุ่น ครบวงจรการปิดจะเสี่ยงตกลงทันที การบำรุงรักษาอย่างสม่ำเสมอช่วยป้องกันการหยุดทำงานโดยไม่กำหนดเอง การหยดที่เลอะเทอะ และความบกพร่องในการบรรจุหีบห่อ สำหรับรายการตรวจสอบการแยกข้อผิดพลาดที่กว้างขึ้น โปรดดู คู่มือการแก้ไขปัญหาของ GDHP สำหรับเครื่องบรรจุ.
การสึกหรอทางกลที่ส่วนสุทธิการปิดคือสาเหตุหลักของการรั่วซึมของหัวฉีดและประสิทธิภาพการหยุดทำงานที่ไม่สม่ำเสมอ:
การสะสมผลิตภัณฑ์คงค้างในทางไหลจะเปลี่ยนรูปแบบการไหลและขัดขวางการตอบสนองการปิด:
สำหรับสายจ่ายที่ให้ความร้อนและของเหลวที่อ้างอิงอุณหภูมิที่แตกต่างกัน การจัดการความร้อนที่มั่นคงจะควบคุมพลวัตของของเหลวและสมบัติการตัด/หยุดทำงานได้โดยตรง:
| รายการการตรวจสอบ | ข้อบกพร่องทั่วไป | ผลกระทบต่อการตัดหกน้ำออกจากหัวฉีด | การดำเนินการแก้ไข |
|---|---|---|---|
| พอดีของเทอร์โมคัปเปิล | ส้อม probe หลวมหรือช่องอากาศในบ่อน้ำร้อน | การอ่านอุณหภูมิเท็จ; ความร้อนของของเหลวที่บริเวณใดบริเวณหนึ่งสูงหรือต่ำผิดปกติ | นำ probe กลับมาวางแนบที่ก้นบ่อน้ำร้อนให้มั่นคง; tightening ชิ้นส่วนล็อค. |
| แถบให้ความร้อนของฮีเตอร์ | ช่องว่างหรือตึงแน่นไม่สม่ำเสมอบนตัวท่อฉีด | โซนความร้อนไม่สม่ำเสมอ; ความเปลี่ยนแปลงของความหนืดที่ระดับตำแหน่งและการเกาะตัวเป็นเส้น | ขันแถบฮีเตอร์ให้แน่นทั่วถึงเพื่อให้สัมผัสผิวหน้าและการถ่ายเทความร้อนสม่ำเสมอ. |
| การสอบเทียบโซน | การเปลี่ยนแปลงอุณหภูมิตามเส้นทางการระบาย | การตัดสินใจผลิตภัณฑ์ไม่สม่ำเสมอและการเกิดเส้นที่ปลายหัว | สอบเทียบตัวควบคุม PID และตรวจสอบอุณหภูมิปลายจริงด้วยไพรอrometer ภายนอก. |
สรุปจากโต๊ะ: ถ้าพบข้อผิดพลาดจากการสึกหรอหรืออุณหภูมิ ให้แก้ไขก่อนเปลี่ยนเวลาทำงาน PLC หรือความดัน.
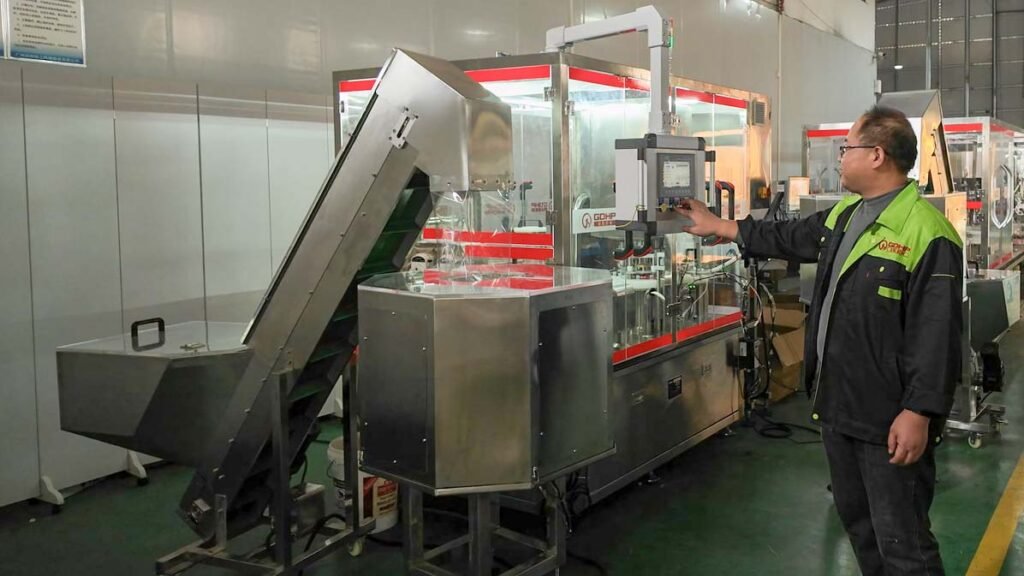
ลักษณะของผลิตภัณฑ์มีผลโดยตรงต่อค่าใช้จ่ายของเครื่องเติมอัตโนมัติ สารละลายมาตรฐานอาจใช้ระบบเติมด้วยแรงโน้มถ่วงหรือเติมแบบป้องกันหยด สารครีมเข้มข้น แยม และผลิตภัณฑ์ที่ร้อนเติมอาจต้องการการเติมด้วยลูกสูบ และระบบฉนวนหรือหุ้มห่อด้วยห่อความร้อน.
สำหรับการบรรจุผงและเม็ด ระบบอาจต้องการเครื่องเติมแบบสว่านอากาศ (auger) การวัดปริมาณที่แม่นยำ การออกแบบป้องกันการอุด การควบคุมฝุ่น และมาตรการป้องกันการจับเป็นก้อน สารที่มีคุณสมบัติกัดกร่อน เป็นพิษ ไวไฟ หรืออุณหภูมิสูง ต้องการโครงสร้างที่เฉพาะทางและการป้องกันความปลอดภัยมากขึ้น.
การอัปเกรดทั่วไปสามารถรวมถึง:
สายการบรรจุอัตโนมัติเต็มรูปแบบอาจขยายออกไปไกลกว่าโ stations บรรจุ ในการใช้งานและการประยุกต์ใช้งานทั้งหมดอาจรวม:
| ขั้นตอนการผลิต | อุปกรณ์ทั่วไป |
|---|---|
| การเตรียมภาชนะ | เครื่องคลายขวด, เครื่องล้าง, เครื่องอบแห้ง |
| การเติม | สารหล่อเย็น / เจล / ผง / เกล็ด / แคปซูลสำหรับเติม |
| การปิดผนึก | เครื่องห่อหุ้ม / เครื่องปิดผาซอง |
| การระบุ | การติดฉลาก, การพิมพ์ด้วยหมึกฉีด, การพิมพ์ด้วยเลเซอร์, การตรวจสอบด้วยสายตา |
| บรรจุภัณฑ์ขั้นที่สอง | การบรรจุหีบห่อด้วยกล่อง, การห่อหุ้มด้วยชั้นยืด, การบรรจุภัณฑ์กล่อง |
| ปลายสายการผลิต | การปิดผนึกกล่อง, การวางบนพาเลท |
เครื่องเติมอัตโนมัติแบบเดี่ยวมีโครงสร้างต้นทุนที่ต่างกันจากสายการเติมและบรรจุภัณฑ์แบบครบวงจร การรวมระบบเพิ่มคุณค่าด้วยการทำให้เครื่องจักรทำงานเป็นกระบวนการเดียว ลดปัญหาความเข้ากันได้ระหว่างเครื่องจักรแยกชิ้นส่วน.
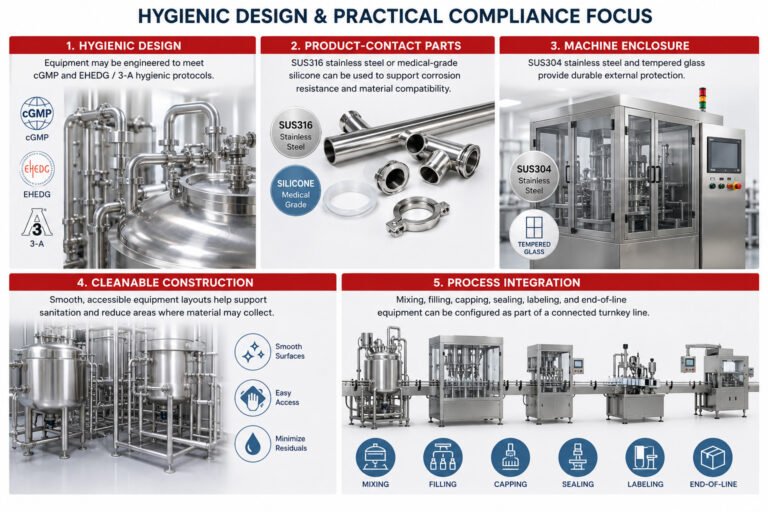
อุปกรณ์เติมอัตโนมัติอาจต้องปฏิบัติตาม มาตรฐาน ISO 9001, cGMP และ CE มาตรฐาน รวมถึงข้อกำหนดด้าน FDA และสุขอนามัยที่เกี่ยวข้อง เช่น EHEDG/3-A. ข้อกำหนดเหล่านี้มีผลต่อการเลือกวัสดุ ออกแบบเครื่องจักร เอกสาร และการควบคุมความปลอดภัย.
Factory Acceptance Testing เป็นส่วนหนึ่งของกระบวนการโครงการเช่นกัน เราตรวจสอบเครื่องจักรออนไลน์หรือออฟไลน์ก่อนการจัดส่งตามแผนการผลิตที่ยืนยันแล้ว สิ่งนี้ช่วยยืนยันว่าอุปกรณ์ถูกสร้างขึ้นรอบผลิตภัณฑ์ กล่องบรรจุ และความต้องการในการใช้งานที่ตกลงกันไว้.
ราคาของเครื่องบรรจุอัตโนมัติโดยทั่วไปขึ้นกับโครงการมากกว่าราคาคงที่ ขั้นสุดท้ายขึ้นอยู่กับการกำหนดค่าที่ตกลงกัน ระดับอัตโนมัติที่ต้องการ ความจุการผลิต ความต้องการในการจัดการวัสดุ และระดับการรวมสายการผลิต.
เวิร์กโฟลว์โครงการมาตรฐานของเราติดตามขั้นตอนการค้าอย่างชัดเจน:
โครงสร้างนี้ช่วยให้ต้นทุนเครื่องบรรจุอัตโนมัติตรงกับความต้องการการผลิตจริงมากกว่าคุณสมบัติของเครื่องทั่วไป.
เมื่อรันสายการผลิต การหยดอย่างกะทันหันหรือท่อนปลายที่จุดปิดทำให้ความสะอาดบรรจุภัณฑ์เสียหายและทำให้การปิดผนึกมีการปนเปื้อน ใช้อาการนี้เป็นตัวเลือกการตรวจสอบแรกแทนการปรับค่าทุกอย่างพร้อมกัน.
ขณะที่ทั้งสองกรณีทำให้มีเศษเสี่ยงรอบรูปลมหรือรูกรองของหัวฉีด ปัญหาสาเหตุและลักษณะภายนอกต่างกัน:
| Issue | ลักษณะทางสายตา | สาเหตุหลัก | การแก้ไขอย่างรวดเร็ว |
|---|---|---|---|
| น้ำหยดจากหัวฉีด / การหยด | หยดน้ำหรือละอองละลายที่ปลายหลังการตัด. | แรงดันไลน์ที่เหลืออยู่ในระบบซีลที่สึกหรอ หรือการดูดกลับขาดหาย. | ปรับระยะดูดกลับและเปลี่ยนซีลปิดผนึกบวกที่สึกหรอ. |
| เส้นใยจากหัวฉีด | หางสั้นๆ คล้ายแมลงบอลลูนหนาแน่นที่ยื่นออกจากปลายไปยังขวด. | แรงตึงผิวสูง ความหนืดของของเหลวสูง หรือความเร็วออกที่ไม่เหมาะสม. | เพิ่มความเร็วตัด แตะเส้นทางความร้อนให้เหมาะสม หรือใช้หัวตัดนอก. |
สรุปจากโต๊ะ: ละอองน้ำทิศทางพุ่งไปหาความดันหรือการซีล; หางชี้ไปที่ความหนืด การเหวี่ยง และจังหวะการเคลื่อนไหว.
ตั้งค่าพารามิเตอร์ดูดกลับใน PLC จากความหนืดจริงของผลิตภัณฑ์และความเร็วของสาย จากนั้นตรวจสอบผลลัพธ์ซ้ำหลายรอบ:
หากคุณพบว่าของเหลวหรือสารหลอมรั่ว past ที่นั่งหัวฉีดในช่วงรอบความดันสูง ให้ตรวจสอบปัจจัยกลไกเหล่านี้:
ใช่ ในขณะที่การลดอุณหภูมิช่วยลดน้ำหยดโดยเพิ่มความหนาแน่นของของไหล การระบายเย็นมากเกินไปจะทำให้เกิดอุปสรรคในการประมวลผลทันที: