O que é uma máquina FFS (Form Fill Seal)?
Aprenda como as máquinas FFS, como as da GDHP, ganham uma compreensão aprofundada dos princípios de funcionamento e vantagens centrais de…
Março 27, 2026
Se um bico de enchimento continuar a pingar ou deixar um fio fino de produto após o fecho da válvula, verifique primeiro três aspetos: a pressão na ponta, a viscosidade do produto e o intervalo de tempo entre o corte do fluxo e o movimento do bico. O design de fecho adequado ajuda, mas um resultado limpo depende da compatibilidade entre o equipamento e o processo.
Resposta rápida: O gotejamento geralmente significa que o líquido continua a ser expelido através do orifício. A formação de fios geralmente significa que um produto viscoso ou elástico se estica à medida que o bocal se afasta. Comece por verificar se o vedante está limpo e, em seguida, ajuste um pequeno movimento de recuo (frequentemente designado por sucção de retorno) e o momento de fecho. Valide cada configuração utilizando o produto e o recipiente reais.
Antes de mudar de bocal, consulte este guia para selecionar bombas e bocais adequados à viscosidade para que a escolha da válvula seja adequada ao material, e não apenas à velocidade da máquina.
Quando o produto continua a deixar o chápeu após o corte, pode assentar-se na borda do recipiente, sujar a ferramenta ou alterar a dose. Separe um problema de pressão de um problema de material: uma gotas costuma ser impulsionada pela pressão ou por uma vedação com fugas, enquanto um rabo longo é geralmente causado pela viscosidade, elasticidade ou sincronização do movimento.
A descarga indesejada no desligamento decorre de uma falha na dinâmica de corte do fluido:
A pressão pode permanecer na linha de produto depois que a bomba, pistão ou parafuso param. Se a válvula fechar tarde ou o assento tiver uma pequena folga, essa pressão armazenada pode continuar a empurrar o produto através do orifício. Um fecho de desligamento positivo junto à saída e um movimento reverso controlado podem reduzir a pressão na ponta.
O comportamento do produto muda com cisalhamento e temperatura. Rohologia é simplesmente a forma como um material flui e se deforma sob essas condições:
| Parâmetro | Impacto no Corte de Dispensa | Resultado se não controlado |
|---|---|---|
| Alta Temperatura da Ponta | Reduz a viscosidade local do fluido | Lentidão não controlada de gotejamento e deriva de baixo volume |
| Excesso de pressão residual | Força o fluido a passar além do limite da válvula | Gotejamento intermitente e contaminação do pescoço |
| Alta elasticidade de cisalhamento | Aumenta o alongamento de polímero/fluido | Alongamento de filamentos prolongado através da ferramenta |
Resumo da mesa: Uma ponta mais quente, maior pressão residual ou produto mais elástico dificultam uma ruptura limpa. Verifique a causa que corresponde ao defeito observado antes de alterar o hardware.
Gotejamento descontrolado e formação de filamentos introduzem gargalos críticos de produção:
Ao lidar com problemas de interrupção desordenados em linhas de produção, escolher o design certo de válvula mecânica faz toda a diferença. Numa linha com várias cabeças, a válvula também deve funcionar com o movimento da máquina e os comandos; veja a gama de máquinas de enchimento totalmente automáticas para o contexto mais amplo da linha. Construímos e configuramos várias arquiteturas dedicadas de interrupção positiva para reduzir pingos, fios de secção e contaminação de vedação logo no ponto de descarga.
| Tipo de mecanismo | Método de atuação | Melhor Ajuste | Benefício primário |
|---|---|---|---|
| agulha acionada por mola | pressão de linha de fluido | baixa a média viscosidade | recuo autossuficiente |
| pistão pneumático ou servo | ar externo ou acionamento servo | baixa a elevada viscosidade | força de fechamentо controlada |
| núcleo de válvula rotativa | atuador pneumático ou rotativo | pastas de alta viscosidade | corte limpo por cisalhamento |
Resumo da mesa: Combine primeiro a válvula com o comportamento do produto, depois confirme a força de fechamento, o acesso à limpeza e a compatibilidade de vedação durante um ensaio de produto.
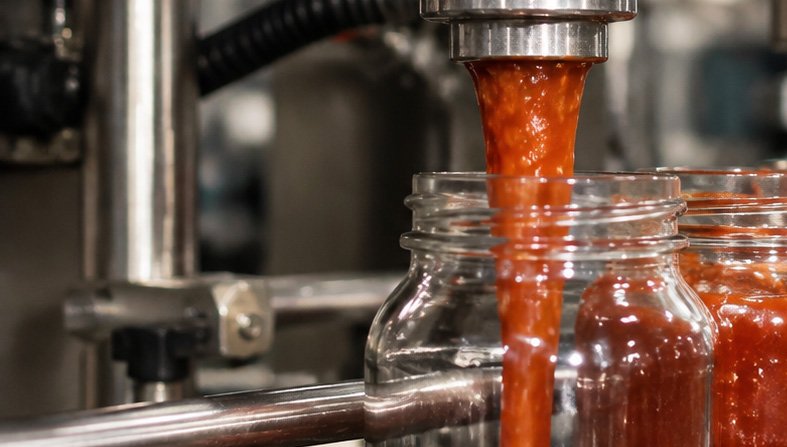
Altere uma variável de cada vez e registe o resultado. a sequência abaixo ajuda a separar um problema de vedação de um problema de material ou de movimento:
Nota de comissionamento: Qualquer valor de curso, velocidade, temperatura ou pressão num manual de máquina é um ponto de partida para essa máquina. Não existe uma distância de sucção ideal universal. Valide a configuração final com o produto, o recipiente, a geometria da embocadura e a velocidade da linha.
Controlar gotejamento e fiação na desativação da ponta depende de ajustar finamente os parâmetros da máquina. Sincronizar o sistema de entrega com ajustes de acionamento precisos pode reduzir a pressão residual e ajudar a evitar rabos quando validado.
A descompressão de sucção alivia a pressão residual da linha no ponto de corte. Puxar ligeiramente o conduíte para trás cria pressão negativa na ponta da biqueira, atraindo o menisco de cauda para dentro do orifício.
Variações de temperatura alteram diretamente a viscosidade do produto. Aquecer demais o orifício de saída (exit) reduz a espessura do fluido e favorece gotas indesejadas.
Pressão de linha excessiva durante a recuperação de fluido força o material para além do assento da válvula. Equilibrar os parâmetros de recuperação ajuda a manter um volume de dosagem estável e repetível.
O posicionamento mecânico deve corresponder ao tempo de corte do fluido para evitar fios entre o bico e o recipiente.
| Parâmetro | Too High / Too Fast | Too Low / Too Slow | Validated target |
|---|---|---|---|
| Suck-back distance | Air intake, bubbling, dose inaccuracy | Incomplete break, persistent drool | Smallest validated reverse stroke that breaks the meniscus |
| Suck-back speed | Cavitation, air entrainment | Product stretching, trailing filaments | Resposta rápida e controlada |
| Temperatura de ponta | Afinamento de fluido, gotejo excessivo | Congelamento, entupimento da boquilha | Janela de viscosidade de processamento validada |
| Contra-pressão de linha | Baba após preenchimento, choramingo do selo | Repetição de tiro inconsistente | Pressão mínima para dosagem estável |
| Temporização de retração | Salpico, colunas de líquido partidas | Rede de fibra, acúmulo externo na boquilha | Estalação após selo positivo |
Resumo da mesa: Ajuste apenas de um parâmetro de cada vez e mantenha a configuração que produz uma ponta limpa sem bolhas, cuspo ou deriva de dose.
Líquidos finos necessitam de um caminho curto e positivo até à saída. Mantenha estável a pressão de alimentação, evite aquecimento desnecessário na ponta e utilize um assento que se feche diretamente no orifício. Se for usado uma malha ou grelha para reter uma gota, verifique que não prende resíduos nem restringe o caudal necessário.
géis, cremes, xaropes e adesivos podem esticar-se até formar um filamento. Um corte mecânico mais preciso, um movimento inverso cuidadosamente cronometrado ou uma válvula de cisalhamento rotable podem ajudar. Isto creme de limpeza de calçado preenchimento de exemplo sobre emendar e bolhas mostra por que o produto e o bocal devem ser considerados juntos.
Cavitação significa que as bolhas se formam quando o lado de alimentação não consegue fornecer a bomba de forma suave. o ar entrado funciona como um resorte: compresso durante o enchimento e expande após o encerramento, empurrando o produto para fora da ponta. Verifique a linha de entrada, a velocidade da bomba, o nível do produto e qualquer etapa de formação de espuma ou desgasificação antes de aumentar a força de encerramento.
Para uma verificação de viscosidade reprodutível, o método ASTM D2196-20 para viscosidade rotacional de materiais não newtonianos é uma referência útil. Descreve como medir um material; não fornece uma configuração universal do bocal.
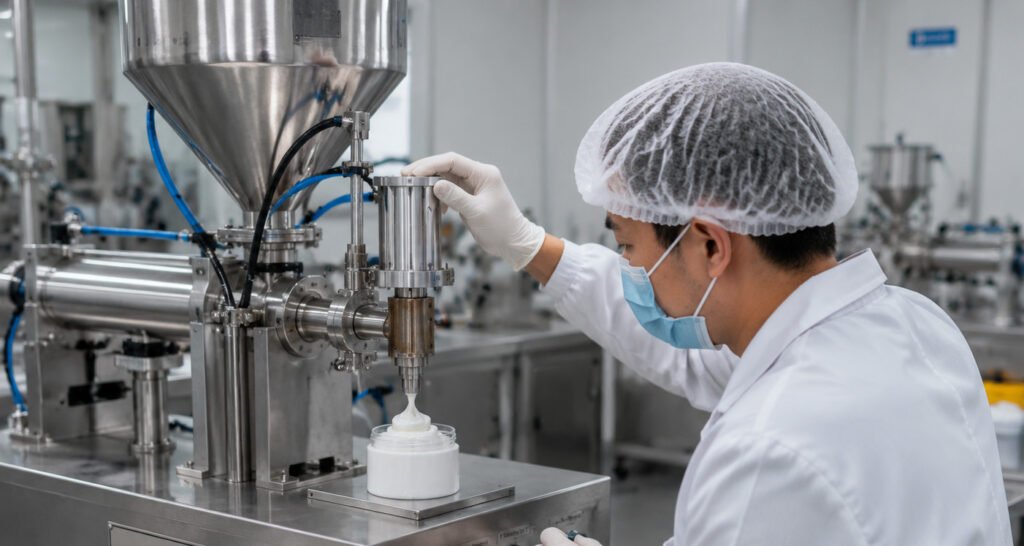
Para equipamento farmacêutico, A FDA 21 CFR 211.65 sobre construção de equipamento aborda superfícies de contacto com o produto que podem afetar adversamente o produto, enquanto 21 CFR 211.67 sobre limpeza e manutenção de equipamentos exige controlos escritos e programados. Para a produção de alimentos, 21 CFR 117.40 sobre equipamentos e utensílios abrange equipamentos que são limpos e mantidos. Estas regras apoiam decisões de higiene e manutenção; não comprovam o desempenho de gotejamento de uma mangueira/rebento específica.
Um conjunto de bicos de lavagem limpo e devidamente mantido é essencial para impedir fuga de fluido e formação de cauda de produto na linha. Quando componentes mecânicos se desgastam ou sofrem acúmulo de resíduos, a fiabilidade do fecho diminui instantaneamente. A manutenção regular previne paragens não programadas, gotejamentos desordenados e defeitos de embalagem. Para uma lista mais ampla de isolamento de falhas, veja o guia de resolução de problemas da máquina de enchimento da GDHP.
Desgaste mecânico na interface de fecho é a principal causa de gotejamento do bico e desempenho inconsistente de corte:
O acúmulo residual de produto no trajeto do fluido altera a geometria do fluxo e dificulta a resposta de encerramento:
Para linhas de dosagem aquecidas e fluidos dependentes da temperatura, a gestão térmica estável controla diretamente a reologia do fluido e o desempenho de corte:
| Item de Inspeção | Falha Comum | Impacto no Corte do Bico | Ação Correctiva |
|---|---|---|---|
| Ajuste do Termopar | Sonda solta ou intervalo de ar na cuba | Leituras de temperatura falsas; superaquecimento ou congelação local do fluido | Recolocar firmemente a sonda junto ao fundo da cuba; apertar o hardware de bloqueio. |
| Contato da faixa aquecedora | fendas ou aperto solto no corpo do bico | Zonas de aquecimento irregulares; alterações localizadas de viscosidade e formação de filamentos | Fixe as faixas aquecedoras de forma uniforme para assegurar contacto superficial uniforme e transferência de calor. |
| Calibração de zonas | Deriva de temperatura ao longo do percurso de descarga | Corte irregular do produto e formação de filamento na ponta | Calibre controladores PID e verifique as temperaturas reais da ponta com um pirômetro externo. |
Resumo da mesa: Se for detetada uma avaria de desgaste ou de temperatura, corrigi-la antes de alterar o temporizador ou a pressão do PLC.
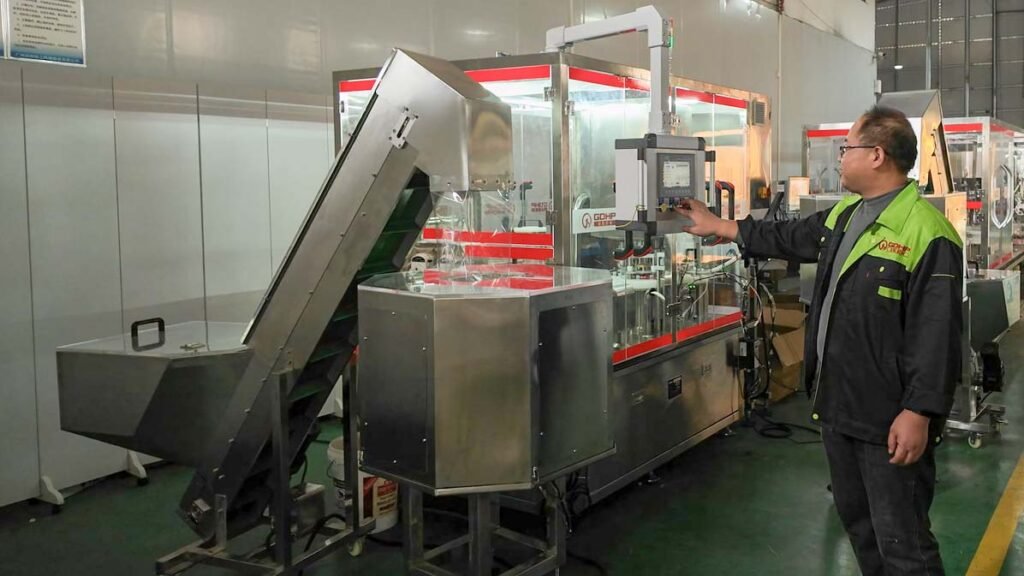
As características do produto afetam diretamente o custo da máquina de enchimento automático. Aplicações padrão de líquidos podem utilizar sistemas de enchimento por gravidade ou anti-gotejamento. Cremes espessos, pastas e produtos de aquecimento por quente podem exigir enchimento por pistão e sistemas isolados ou com casca de aquecimento.
Para enchimento de pós e grânulos, o sistema pode necessitar de enchimentos com escariadores, metering preciso, design anti-entupimento, controlo de poeira e medidas anti-aglomeração. Materiais corrosivos, tóxicos, inflamáveis ou de alta temperatura exigem construção mais especializada e proteção de segurança.
Atualizações típicas podem incluir:
Uma linha de enchimento totalmente automática pode estender-se muito além da estação de enchimento. Dependendo da aplicação, o sistema completo pode incluir:
| Etapa de Produção | Equipamento típico |
|---|---|
| Preparação de container | Desentupedor/limpador de garrafas, lavadora, secadora |
| Preenchimento | Preenchedor de líquido, pasta, pó, grânulo ou cápsula |
| Encerramento | Máquina de fechamento, máquina de selagem |
| Identificação | Rotulagem, codificação por jato de tinta, codificação a laser, inspeção visual |
| Embalagem secundária | Cartonagem, vinagem a frio, acondicionamento em caixas |
| Final de linha | Selagem de caixas, paletização |
Um alimentador automático independiente tem uma estrutura de custos diferente de uma linha de enchimento e embalagem llave na prática. A integração añade valor ao ajudar os equipamentos a trabalharem como um único processo, reduzindo problemas de compatibilidade entre máquinas separadas.
O equipamento de enchimento automático pode exigir conformidade com ISO 9001, cGMP e CE normas, juntamente com os requisitos aplicáveis da FDA e higiênicos, tais como EHEDG/3-A. Estes requisitos influenciam a seleção de materiais, o design da máquina, a documentação e os controlos de segurança.
O Factory Acceptance Testing também faz parte do processo do projeto. Verificamos a máquina online ou offline antes do envio com base no plano de produção confirmado. Isto ajuda a confirmar que o equipamento foi construído em torno do produto acordado, das embalagens e dos requisitos operacionais.
O preço da máquina de enchimento automático é normalmente baseado no projeto, em vez de ser fixo. O custo final depende da configuração acordada, do nível de automação necessário, da capacidade de produção, das necessidades de manuseamento de materiais e do nível de integração da linha.
O nosso fluxo de trabalho padrão do projeto segue marcos comerciais claros:
Esta estrutura mantém o custo da máquina de enchimento alinhado com as necessidades reais de produção, em vez de uma especificação genérica da máquina.
Ao operar linhas de produção, gotejamento súbito ou caudação no ponto de desligamento arruína a limpeza da embalagem e contamina o vedante. Use o sintoma para escolher a primeira verificação em vez de alterar todas as definições de uma vez.
Embora ambos causem confusão à volta da abertura do bocal, as suas causas e aparências diferem:
| Questão | Característica Visual | Causa Raiz Primária | Correção Rápida |
|---|---|---|---|
| Salivação do Bocal / Gotejamento | Gotículas de líquido ou poças de fusão no termo após o corte. | Pressão de linha residual, anéis de vedação gastos ou falta de sucção de retorno. | Calibrar a distância de sucção de retorno e substituir as vedações de desligamento positivo gastas. |
| Fios do Bocal | Caudas finas, como teias de aranha, estendendo-se entre a ponta e o recipiente. | Alta tensão superficial, alta viscosidade do fluido ou velocidade de saída inadequada. | Aumentar a velocidade de corte, otimizar o perfil térmico ou usar pontas de corte externas. |
Resumo da mesa: Uma gota aponta para pressão ou vedação; uma cauda aponta para viscosidade, cisalhamento e sincronização do movimento.
Defina os parâmetros de sucção de retorno no PLC a partir da viscosidade real do produto e da velocidade da linha, depois valide o resultado ao longo de ciclos repetidos:
Se experimentar gotejamento de fluido ou fusão além do assento do bocal durante ciclos de alta pressão, verifique estes fatores mecânicos:
Sim. Embora diminuir a temperatura reduza o salivamento ao aumentar a viscosidade do fluido, o resfriamento excessivo provoca engarrafamentos imediatos no processamento: