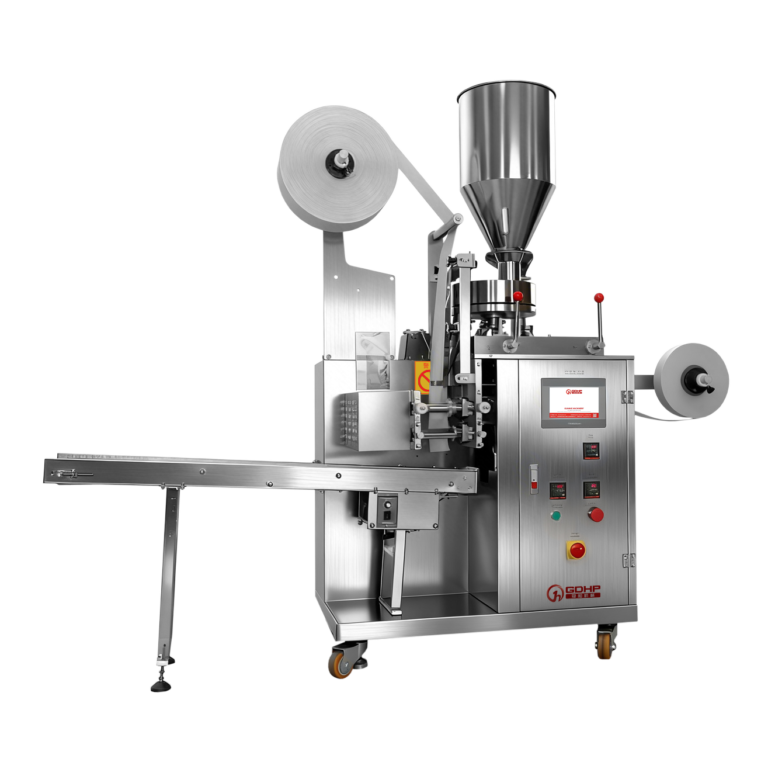
ما هي آلة FFS (آلة التشكيل-الملء-الإغلاق)؟
تعرّف على كيفية عمل آلات FFS، مثل تلك من GDHP، واحصل على فهم متعمق لمبادئ العمل والمزايا الأساسية لـ ...
٢٧ مارس ٢٠٢٦
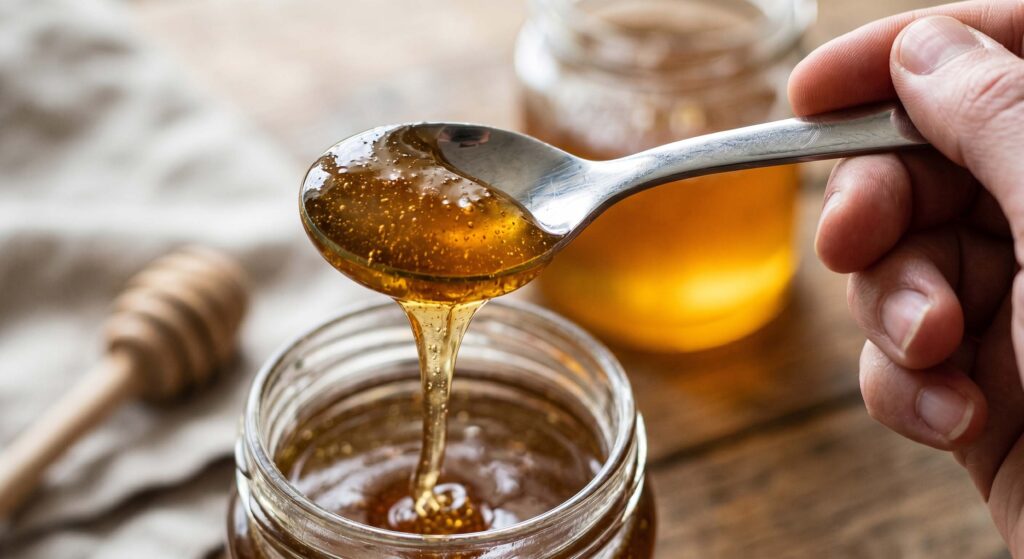
إذا استمر فوهة التعبئة في التنقيط أو ترك ذيلًا رفيعًا بعد إغلاق الصمام، افحص ثلاثة أمور أولاً: الضغط عند الطرف، ولزوجة المنتج، وتوقيت بين الإغلاق وتحريك الفوهة. يساعد التصميم الصحيح للإغلاق، لكن النتيجة النظيفة تأتي من مطابقة الأجهزة والعملية.
إجابة سريعة: عادة ما يعني التنقيط أن السائل لا يزال يُدفع عبر الفتحة. وعادةً ما يعني وجود خيط أن منتجًا لزجًا أو مرنًا يمتد أثناء ابتعاد الفوهة. ابدأ بإغلاق ختامي نظيف، ثم اضبط حركة عكسية صغيرة (غالبًا ما يُطلق عليها سحب-للخلف) وتوقيت الإغلاق. تحقق من صحة كل إعداد باستخدام المنتج والحاوية الفعلية.
قبل تغيير الفوهة، استخدم هذا الدليل لمطابقة المضخات والفوهات مع اللزوجة حتى تكون اختيار الصمام مناسبًا للمادة بدلاً من سرعة الماكينة فقط.
عندما يظل المنتج يترك الطرف بعد الإيقاف، يمكن أن يسقط على حافة الحاوية، أو يتسخ الأدوات، أو يغير الجرعة. افصل مشكلة الضغط عن مشكلة المادة: عادة ما تدفع القطرة بالضغط أو مقبض خائف من التسريب، بينما عادة ما ينتج الذيل الطويل عن اللزوجة أو المرونة أو توقيت الحركة.
يحدث التفريغ غير المرغوب عند الإيقاف نتيجة فشل في ديناميكيات قطع السائل:
يمكن أن يبقى الضغط في خط المنتج بعد توقف المضخة أو المكبس أو البرغي. إذا أغلق الصمام في وقت متأخر أو كان هناك فجوة صغيرة في المقعد، فإن الضغط المخزن يمكن أن يستمر في دفع المنتج عبر الثقب. إغلاق إيجابي بالقرب من المخرج وتحرك عكسي محكم يمكن أن يقلل الضغط عند الطرف.
تصرف المنتج يتغير مع القص ودرجة الحرارة. ريولوجيا هو ببساطة الطريقة التي يتدفق بها المادة ويتشوه تحت تلك الظروف:
| المعاملات | الأثر على تقليم الصب | النتيجة إذا لم يتم السيطرة عليها |
|---|---|---|
| درجة حرارة الطرف العالية | يقلل من لزوجة السائل الموضعي | تدميع غير مضبوط وتوجيه منخفض الحجم |
| ضغط متبقٍ زائد | يضغط السائل خلف حد الصمام | التدفق اللعابي المتقطع وتلوث الرقبة |
| صلابة عالية بالقص | يعزز تمدد البوليمر/السائل | خيط خيوط الشعيرات الممتدة عبر أدوات الإنتاج |
الجدول الملخص: طرف أكثر سخونة، أو ضغط متبقٍ أعلى، أو منتج أكثر مرونة يجعل الكسر النظيف أصعب. افحص السبب الذي يطابق العيب الملاحظ قبل تغيير الأجهزة.
التنقيط والتشابك غير المحكومين يسببون عنق الزجاجة الإنتاجي الحيوية:
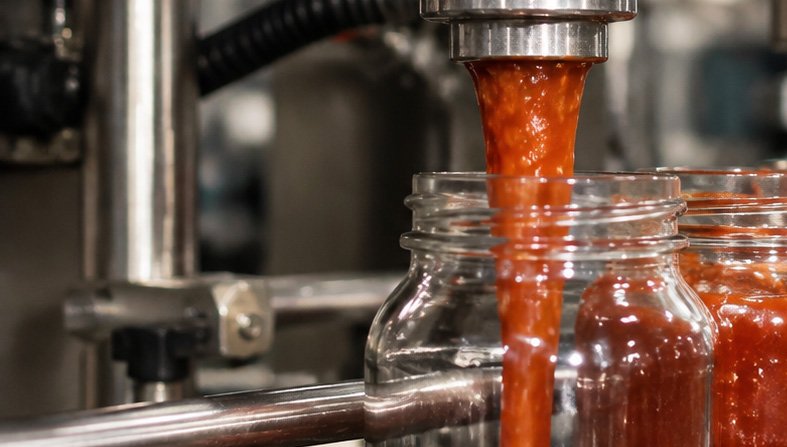
عند التعامل مع مشاكل الإيقاف الفوضوي في خطوط الإنتاج، يكوّن اختيار تصميم صمام ميكانيكي مناسب الفرق كله. في خط ذو رأس متعدد، يجب أن يعمل الصمام أيضًا مع حركة الماكينة والتحكمات؛ راجع نطاق آلات التعبئة شبه الأوتوماتيكية للسياق الأوسع للخط. نحن نبني ونكوّن عدة بنى إيقاف إيجابي مخصصة لتقليل التنقيط والخيط والتلوث في الختم عند نقطة التفريغ.
| نوع الآلية | طريقة التشغيل | أفضل توافق | الفائدة الأساسية |
|---|---|---|---|
| إبرة محملة بالربيط | ضغط خط السوائل | لزوجة منخفضة إلى متوسطة | إعادة تعيين مدمجة ذاتيًا |
| دافع من الهواء أو من محرك سيرفو | هواء خارجي أو قيادة سيرفو | لزوجة منخفضة إلى عالية | قوة إغلاق محكومة |
| جوهر صمام دوّار | محرك هيدروليكي هوائي أو دوّار | عجائن عاليّة اللزوجة | قطع بالقص بالنظافة |
الجدول الملخص: طابق الصمام مع سلوك المنتج أولاً، ثم تحقق من قوة الإغلاق، وسهولة التنظيف، وتوافق الختم أثناء تجربة المنتج.
غيِّر متغيراً واحداً في كل مرة وسجل النتيجة. تساعدك السلسلة التالية في فصل مشكلة الإحكام عن مشكلة المادة أو الحركة:
ملاحظة التهيئة: أي قيمة لقوة الحركة أو السرعة أو درجة الحرارة أو الضغط في دليل الماكينة هي نقطة بداية لتلك الآلة. لا يوجد مسافة سحب خلفي “أفضل” عامة. صِحّح الإعداد النهائي مع المنتج والحاوية وهندسة الفوهة وسرعة الخط.
التحكم في التنقيط والسلوك الخيطاني عند إيقاف الفوهة يعود إلى ضبط دقيق لمعلمات الماكينة. يمكن أن تقليل النظام التوريدي بدقة إعدادات القيادة أن يقلل من الضغط المتبقي ويساعد في منع التشكيلات عند التحقق.
يخفف تقليل الضغط في الخط عند نقطة القطع. سحب دواسة القيادة إلى الخلف قليلًا يخلق ضغطًا سلبيًا عند طرف الفوهة، مما يسحب القرص المشقوق الخلفي إلى الثقب.
التغيرات في درجة الحرارة تؤثر مباشرة على لزوجة المنتج. الإفراط في التسخين عند مخرج الفوهة يجعل السائل أرق ويشجع التنقيط غير المرغوب فيه.
إجبار ضغط الخط الزائد أثناء استرداد السائل على دفع المادة متجاوزة مقعد الصمام. يساعد ضبط معلمات الاسترداد في الحفاظ على حجم جرعة مستقرة وقابلة للتكرار.
يجب أن يتطابق التموضع الميكانيكي مع توقيت قطع السائل لمنع الشد بين الفوهة والحاوية.
| المعاملات | مرتفع جدًا / سريع جدًا | منخفض جدًا / بطيء جدًا | هدف مُصدق |
|---|---|---|---|
| مسافة امتصاص الرجوع | مدخل الهواء، فقاعات، عدم دقة الجرعة | انقطاع كاسح، لعاب مستمر | أصغر ضربة عكسية مُصدق تُكسر القرنية المصغرة |
| سرعة الرجوع بالامتصاص | تلاشي هوائي، اختلاط الهواء | تمديد المنتج، خيوط متخلفة | استجابة سريعة ومضبوطة |
| درجة حرارة التلميح | سيولة السوائل، التنقيط الزائد | التجمّد، انسداد فوهة الحقن | نافذة لزوجة المعالجة معتمدة |
| ضغط الخلفية للخط | تدفق ما بعد الملء، تسرب الختم | عدم اتساق تكرار اللقطة | أدنى ضغط لتوزين مستقر |
| زمن السحب للخلف | الرذاذ، أعمدة السائل المكسورة | تشابك، تراكم خارج فوهة المِرْنان | انفجار بعد الختم الإيجابي |
الجدول الملخص: ضبط معامل واحد في كل مرة والاحتفاظ بالإعداد الذي ينتج طرفاً نظيفاً بلا فقاعات أو قذف أو انزياح الجرعة.
السوائل الرفيعة تحتاج مساراً قصيراً وإيجابياً إلى المخرج. حافظ على استقرار ضغط التغذية، وتجنب الحرارة غير الضرورية عند الطرف، واستخدم مقعداً يغلق مباشرة عند الفوهة. إذا استُخدم فاصل شاشة أو شبك للاحتفاظ بقطرة، تحقق من أنه لا يحجز البقايا أو يقيّد التدفق المطلوب.
الهلامات والكريمات والشرابات والمواد اللاصقة يمكن أن تمتد إلى خيط. قد يساعد قطع ميكانيكي أكثر حدة، حركة عكسية مُحدّدة التوقيت، أو صمام قصّ دوّار. معجون تنظيف الأحذية كعينة التعبئة عن التوتر والخُصَيّات يوضح لماذا يجب النظر إلى المنتج والفوهة معاً.
التجويف يعني أن تكون الفقاعات تتشكل عندما لا يستطيع جانب التغذية تزويد المضخة بسلاسة. الهواء المَحْمل يتصرف كزنبرك: يضغط أثناء الملء ويتوسع بعد الإقفَال، دافعاً المنتج خارج الطرف. افحص خط الدخول، سرعة المضخة، مستوى المنتج، وأي خطوة لفقْ أو إزالة فقاعات قبل زيادة قوة الإيقاف.
لأجل فحص لزوجة قابل لإعادة التكرار، طريقة ASTM D2196-20 لتقلب اللزوجة للمواد غير النيوتونية هي مرجع مفيد. تصف كيفية قياس مادة ما؛ لا توفر إعداد فوهة عالمي.
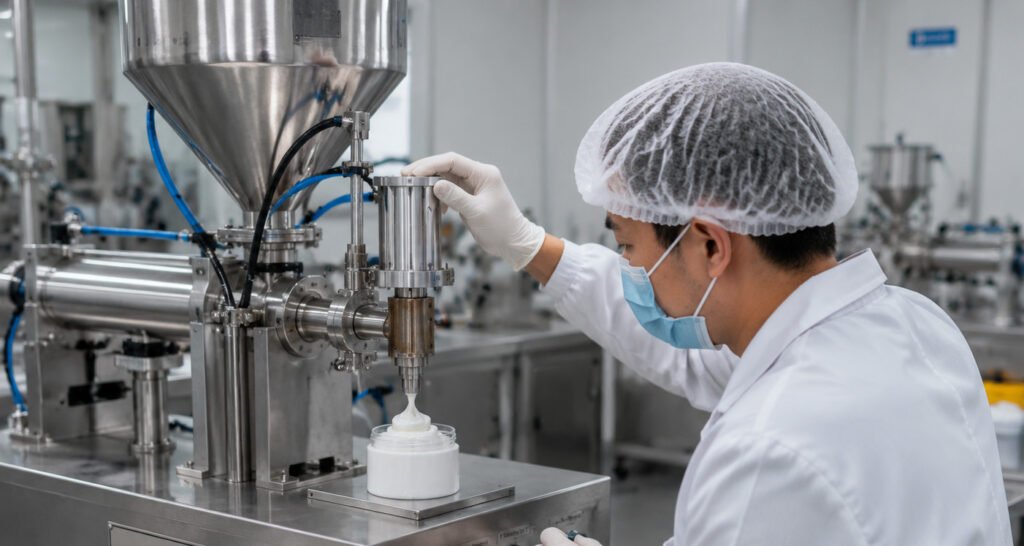
بالنسبة للمعدات الدوائية،, المادة 211.65 من العنوان 21 CFR OSHA الولايات المتحدة حول هندسة المعدات تناقش أسطح التلامس مع المنتج التي قد تؤثر سلباً على المنتج، بينما المادة 211.67 من العنوان 21 CFR حول تنظيف المعدات وصيانتها تتطلب ضوابط مكتوبة ومجدولة. بالنسبة لإنتاج الأغذية،, المادة 117.40 من العنوان 21 CFR حول المعدات والأدوات تشمل المعدات القابلة للتنظيف والمُحافظة عليها. تدعم هذه القواعد قرارات النظافة والصيانة؛ لكنها لم تثبت أداء القطر لفوهة بعينها.
مجموعة فوهة نظيفة ومُحافظ عليها بشكل صحيح ضرورية لوقف تسرب السوائل والت tailing المنتج على الخط. عندما تتآكل المكونات الميكانيكية أو تتراكم الرواسب، تصبح موثوقية الإيقاف فورية. تمنع الصيانة المنتظمة التوقفات غير المجدولة، التنقيط الفوضوي، وعيوب التغليف. للحصول على قائمة أوسع للتحقق من عزل العيوب، راجع دليل استكشاف أخطاء آلة التعبئة في GDHP.
التآكل الميكانيكي عند واجهة الإيقاف هو سبب رئيسي لتسري العارضة وعمق الإيقاف غير المتسق:
يتغير التراكم المتبقي في مسار السائل بنية التدفق ويعيق استجابة الإغلاق:
بالنُظم المُزودة بخطوط تفريغ مُسخّنة وسيول منحنى حراري يعتمد على درجة الحرارة، يؤدي إدارة حرارية مستقرة إلى التحكم المباشر في رَهْوِيّة السوائل وأداء القطع:
| بند التفتيش | خلل شائع | التأثير على قطع مسدس الحقن | إجراء تصحيحي |
|---|---|---|---|
| تناسب الترموكابل | مسبار مرتخي أو وجود فجوة هوائية في البئر | قراءات درجة حرارة خاطئة؛ سخونة أو تجمد موضعي للسائل | إعادة تثبيت المسبار بثبات على قاع البئر؛ تشديد تجهيزات القفل. |
| قِطعَة سخّان | ثغرات أو تثبيت رخو على جسم فوهة | مناطق سخونة غير متساوية؛ تغيرات لزوجة محلية وتشكيل خيط | ثبت شرائح السخان بالتساوي لضمان اتصال سطحى موحّد ونقل حرارة. |
| معايرة المنطقة | انحراف الحرارة على طول مسار التصريف | قطع المنتج وتشكيل الخيط غير متسق عند الطرف | اضبط وحدات تحكّم PID وتحقق من درجات حرارة الطرف الفعلية باستخدام مقياس حرارة خارجي. |
الجدول الملخص: إذا وُجد عطل في التآكل أو الحرارة، صحّحه قبل تغيير توقيت PLC أو الضغط.
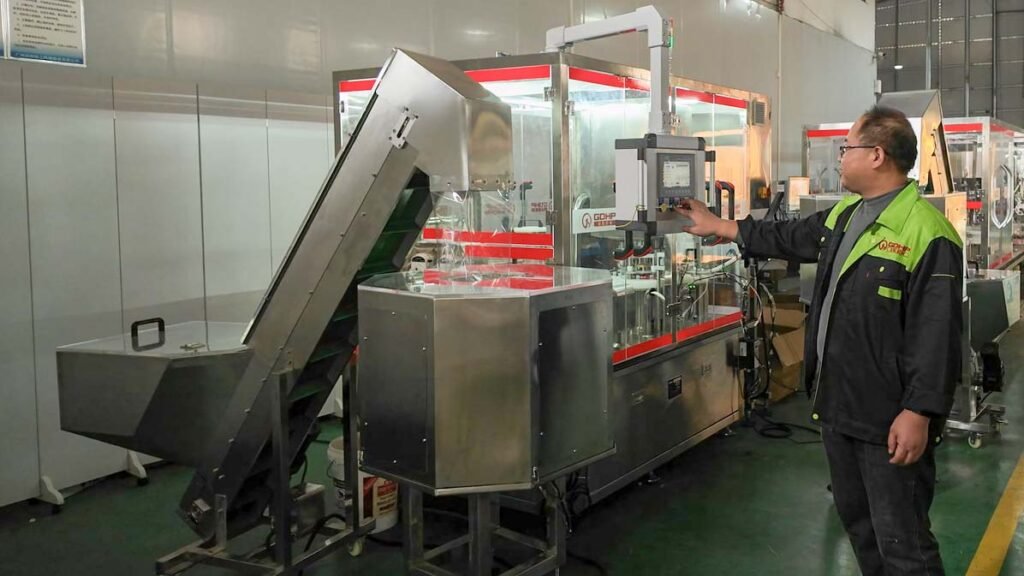
خصائص المنتج لها تأثير مباشر على تكلفة آلة التعبئة الأوتوماتيكية. قد تستخدم التطبيقات السائلة القياسية التعبئة بالثقل أو أنظمة التعبئة المضادة للسيلان. يمكن أن تتطلب الكريمات السميكة والمعاجين والمنتجات الساخنة التعبئة بالأسطوانة وأنظمة معزولة أو مغلقة بمبرد.
بالنسبة لتعبئة المسحوق والحبيبات، قد يحتاج النظام إلى معجونات بالمعز، قياس دقيق، تصميم ضد الانسداد، تحكم في الغبار، وتدابير مضادة للتكتل. المواد القابلة للتآكل أو السامة أو القابلة للاشتعال أو عالية الحرارة تتطلب بناء أكثر تخصصاً وحماية سلامة.
الترقيات النموذجية قد تشمل:
خط تعبئة آلي تماماً يمكن أن يمتد إلى ما وراء محطة التعبئة. وفقاً للتطبيق، قد يتضمن النظام الكامل:
| مرحلة الإنتاج | المعدات الشائعة |
|---|---|
| تحضير الحاويات | فك تشفير الزجاجة، الغسل، التجفيف |
| الملء | معبئة السائل أو المعجون أو المسحوق أو الحبيبات أو الكبسولات |
| الإغلاق | آلة التعبئة والتغليف القابلة للإغلاق، آلة الختم |
| التعريف | الملصق، ترميز الطابعة بالحبر النفاث، ترميز بالليزر، الفحص البصري |
| التعبئة الثانوية | التعبئة الكرتونية، التغليف بالتقلص، تعبئة الحالات |
| نهاية الخط | ختم الحالات، التكديس على المنصة |
تملك جهاز تعبئة تلقائي مستقل بنية تكلفة مختلفة عن خط تعبئة وتغليف جاهز. الإندماج يضيف قيمة من خلال جعل المعدات تعمل كعملية واحدة، وتقليل مشاكل التوافق بين ماكينات منفصلة.
قد تتطلب معدات التعبئة الآلية الامتثال لـ ISO 9001، cGMP، و CE المعايير، إلى جانب متطلبات FDA والنظافة المعمول بها مثل EHEDG/3-A. هذه المتطلبات تؤثر على اختيار المواد، تصميم الماكينة، التوثيق، والتحكمات الأمنية.
اختبار قبول المصنع جزء أيضًا من عملية المشروع. نتحقق من الآلة أونلاين أو أونلاين قبل الشحن بناءً على خطة الإنتاج المؤكدة. يساعد ذلك في تأكيد أن المعدات مبنية حول المنتج المتفق عليه، والحاوية، والمتطلبات التشغيلية.
تسعير آلة الملء التلقائية يكون عادةً بناءً على المشروع وليس ثابتاً. يعتمد التكلفة النهائية على التكوين المتفق عليه، ومستوى الأتمتة المطلوب، وقدرات الإنتاج، واحتياجات مناولة المواد، ومستوى التكامل الخطّي.
يتبع سير العمل القياسي للمشروع معالم تجارية واضحة:
هذه البنية تحافظ على تكلفة آلة الملء التلقائية متوافقة مع الاحتياجات الفعلية للإنتاج بدلًا من مواصفة آلة عامة.
عند تشغيل خطوط الإنتاج، التفريغ المفاجئ أو الت tailing عند نقطة الإيقاف يفسدان نظافة التغليف ويسببان تلوث الختم. استخدم العَرَض لاختيار أول فحص بدلاً من تغيير كل إعداد مرة واحدة.
بينما يسبب كلاهما الفوضى حول فوهة الثقب، فإن أسبابهما الجذرية ومظهرهما يختلفان:
| المسألة | الخاصية البصرية | السبب الجذري الأساسي | الحل السريع |
|---|---|---|---|
| سيلان الفوهة / التنقيط | قطرات سائلة أو برك ذائبة عند الطرف بعد القطع. | ضغط خطي متبقٍ، حلقات ختم البالية، أو نقص السحب الخلفي. | معايرة مسافة السحب الخلفي واستبدال خواتم الإيقاف الإيجابية البالية. |
| سلسلة الفوهة | ذيول دقيقة تشبه الشبكة تمتد بين الطرف والوعاء. | ضغط سطح عالٍ، لزوجة سائل عالية، أو سرعة خروج غير مناسبة. | زيد سرعة الإيقاف، حسن النمط الحراري، أو استخدم طرفي إيقاف خارجيين. |
الجدول الملخص: قطرة تشير إلى الضغط أو الإغلاق؛ الذيل يشير إلى اللزوجة، القص، وتوقيت الحركة.
ضبط معلمات الرجوع في PLC بناءً على لزوجة المنتج الفعلية وسرعة الخط، ثم تحقق من النتيجة عبر دورات متكررة:
إذا لاحظت تسرب سائل أو ذوبان بجانب مقعد الصمام أثناء دورات الضغط العالي، افحص هذه العوامل الميكانيكية:
نعم. بينما يؤدي انخفاض الحرارة إلى تقليل اللَهب من خلال زيادة لزوجة السائل، فإن التبريد المفرط يسبب اختناقات فورية في المعالجة: