Pour les équipements pharmaceutiques, FDA 21 CFR 211.65 sur la construction des équipements aborde les surfaces en contact avec le produit qui pourraient affecter négativement le produit, tandis que 21 CFR 211.67 sur le nettoyage et l'entretien des équipements exige des contrôles écrits et planifiés. Pour la production alimentaire, 21 CFR 117.40 sur les équipements et ustensiles couvre les équipements propres et entretenus. Ces règles soutiennent les décisions d'hygiène et d'entretien; elles ne prouvent pas la performance d'un bec en particulier en termes de goutte.
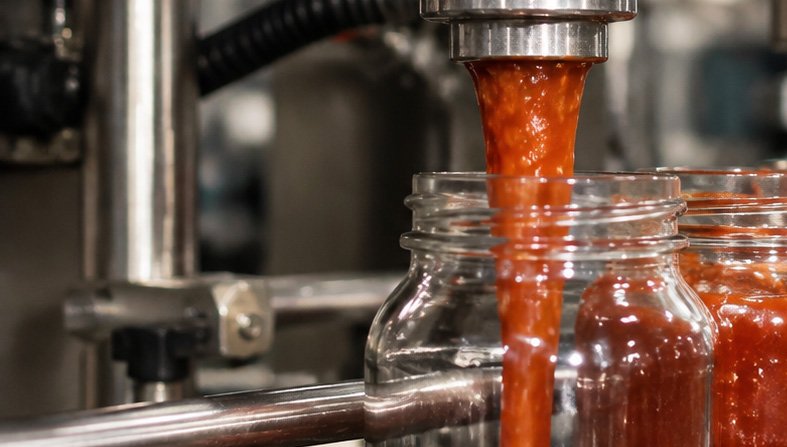
Un ensemble de bec propre et correctement entretenu est essentiel pour stopper les fuites de fluide et les retraits de produit sur la ligne. Lorsque les composants mécaniques s'usent ou accumulent des résidus, la fiabilité du clapet cesse instantanément. Un entretien régulier évite les arrêts non planifiés, les gouttes désordonnées et les défauts d'emballage. Pour une liste de contrôle plus large d'isolation des pannes, voir le guide de dépannage des machines de remplissage de GDHP.
Inspection et remplacement des pointes d'aiguille et des sièges de soupape usés
L'usure mécanique à l'interface d'arrêt est une cause majeure de fuites du bec et d'un arrêt irrégulier:
- Usure de la pointe d'aiguille et du piston : Inspectez régulièrement l'aiguille et le bouton d'arrêt pour détecter des micro-crevasses, des rayures ou des bavures qui empêchent une rupture fluide du fluide.
- Dégradation du siège : Vérifiez le siège de la soupape à l’intérieur du corps de l’embout. Même une érosion mineure crée des micro-fuites où des liquides de faible viscosité ou des produits sous pression contournent le joint.
- Intégrité de l’anneau d’étanchéité : Surveillez et remplacez les joints toriques et les joints d’appoint résistant aux produits chimiques en PTFE, FKM ou EPDM avant que la perte d’élasticité n’entraîne une fuite du fluide.
- Seuil de remplacement : Échangez immédiatement les pointes d’aiguille usées, les pistons et les sièges d’appariement lorsque le fluide continue de suinter après vérification du calibrage des déplacements pneumatiques ou servo.
Élimination de la dégradation du polymère et de l’accumulation de produit
L’accumulation de produit résiduel dans le chemin du fluide modifie la géométrie du débit et gêne la rétention fermé :
- Nettoyage des canaux : Effectuez des cycles CIP (Clean-in-Place) de routine ou des démontages manuels pour éliminer la cristallisation du produit, les résidus réticulés ou l’accumulation durcie dans la chambre de décharge.
- Élimination des obstructions : Éliminez toute Passage restreint près de l’extrémité de l’orifice qui crée une cisaillement du fluide inégal ou empêche les goupilles de fermeture positive de s’assoir complètement.
- Vérifications des surfaces sanitaires : Maintenez les surfaces de contact produit en SS316L ou SS304 libres de piqûres et d’échelle afin que le chemin d’écoulement reste prévisible et facile à nettoyer.
Vérification du placement du thermocouple et du contact de la bande chauffante
Pour les lignes d dispensing chauffées et les fluides dépendants de la température, une gestion thermique stable contrôle directement la rhéologie du fluide et les performances de coupure :
| Élément d’inspection | Faux défaut | Impact sur la coupure de l’embout | Action corrective |
|---|
| Adaptation du thermocouple | Sonde desserrée ou espace d’air dans le puits | Lectures de température fausses; surchauffe locale du fluide ou gel | Réancrer fermement la sonde contre le fond du puits; serrer le matériel de verrouillage. |
| Contact de bande chauffante | Joints ou serrage lâche sur le corps de la buse | Zones de chaleur inégales; variations localisées de viscosité et filage | Fixez les bandes chauffantes de manière homogène pour assurer un contact de surface uniforme et un transfert de chaleur. |
| Calibration de zone | dérive de température le long du trajet de décharge | Découpe du produit et formation de fils incohérentes à l’extrémité | Calibrez les contrôleurs PID et vérifiez les températures réelles de l’extrémité avec un pyromètre externe. |
Tableau à emporter : En cas de défaut d’usure ou de température, corrigez-le avant de modifier le timing ou la pression du PLC.
Ingénierie spécifique au produit
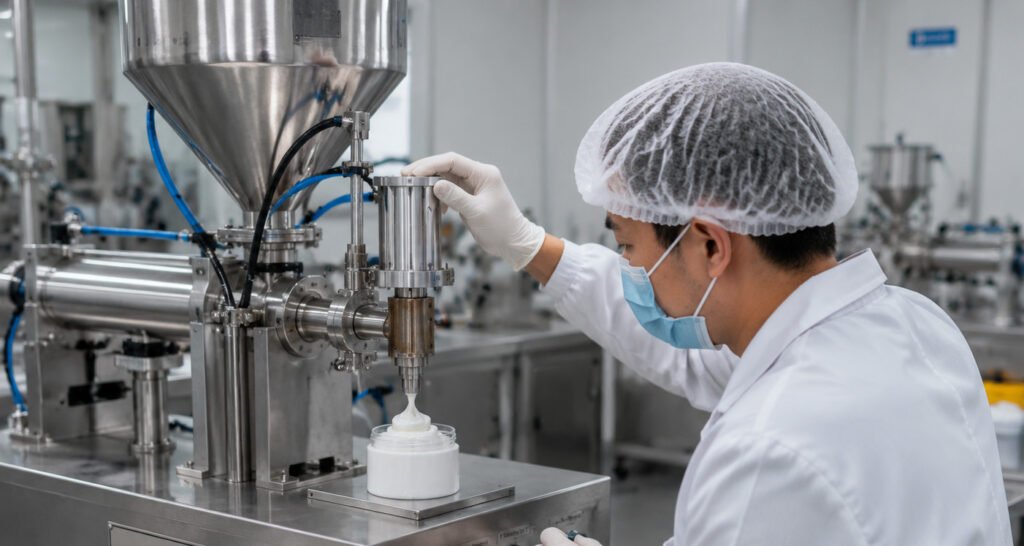
Les caractéristiques du produit ont un effet direct sur le coût d’une machine de remplissage automatique. Les applications liquides standard peuvent utiliser des systèmes de remplissage par gravité ou antidérapants. Les crèmes épaisses, les pâtes et les produits à remplissage à chaud peuvent nécessiter un remplissage par piston et des systèmes isolés ou chauffants.
Pour le remplissage en poudre et en granules, le système peut nécessiter des remplisseuses à vis sans fin, une détermination précise, une conception anti-obstruction, le contrôle des poussières et des mesures antiagglomérantes. Les matériaux corrosifs, toxiques, inflammables ou à haute température exigent une construction et une protection de sécurité plus spécialisées.
Les améliorations typiques peuvent inclure :
- acier inoxydable SUS316 pour les pièces en contact avec le produit
- tuyau en silicone de grade médical lorsque requis
- Conceptions scellées sous pression négative pour les matériaux toxiques
- moteurs et boîtiers électriques antipercussion
- Tuyauterie de gaz anti-statique
- Coffrets de protection en acier inoxydable et verre trempé
Coûts d’intégration de la ligne
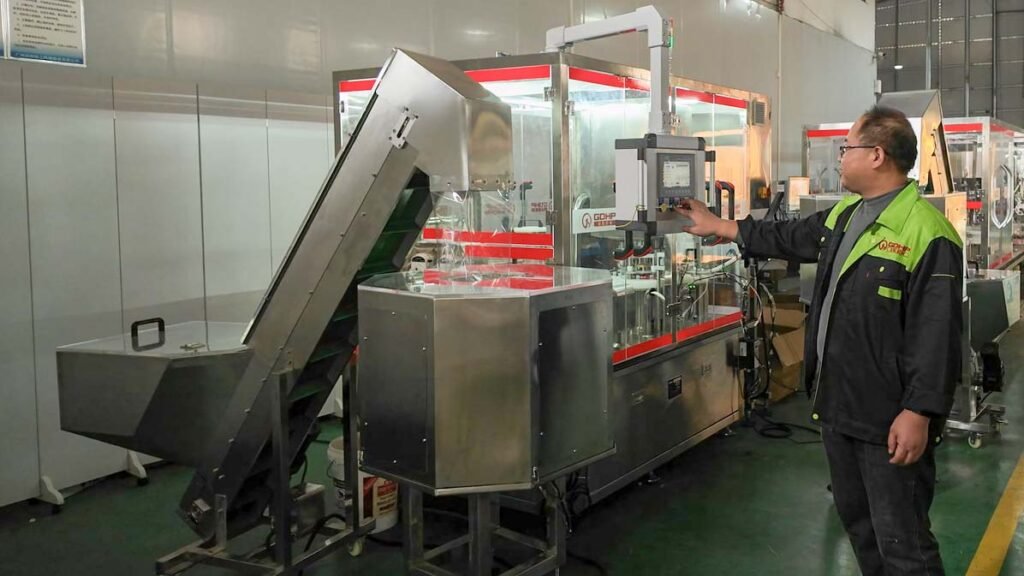
Une ligne de remplissage entièrement automatique peut s’étendre bien au-delà de la station de remplissage. Selon l’application, le système complet peut comprendre :
| Étape de production | Équipements typiques |
|---|
| Préparation des contenants | Décapsuleur de bouteilles, laveuse, sécheuse |
| Remplissage | Filler pour liquide, pâte, poudre, granulé ou capsule |
| Fermeture | Machine de capuchonnage, machine de scellage |
| Identification | Étiquetage, codage par jet d’encre, codage laser, contrôle visuel |
| Emballage secondaire | Cartonnage, emballage sous film rétractable, mise en carton |
| Fin de ligne | Scellement de caisse, palettisation |
Un remplisseur automatique autonome a une structure de coûts différente d'une ligne de remplissage et d'emballage clé en main. L’intégration ajoute de la valeur en aidant les équipements à fonctionner comme un seul processus, réduisant les problèmes de compatibilité entre des machines séparées.
Commandes, Conformité et Vérification
Les équipements de remplissage automatique peuvent nécessiter la conformité avec ISO 9001, cGMP et CE normes, ainsi que les exigences FDA et d’hygiène applicables telles que EHEDG/3-A. Ces exigences influencent le choix des matériaux, la conception des machines, la documentation et les contrôles de sécurité.
Les essais d'acceptation en usine font également partie du processus du projet. Nous vérifions la machine en ligne ou hors ligne avant l'expédition selon le plan de production confirmé. Cela aide à confirmer que l'équipement est construit autour du produit, du conteneur et des exigences opérationnelles convenus.
Structure de tarification du projet
Le prix des machines d remplissage automatiques est généralement basé sur le projet plutôt que fixe. Le coût final dépend de la configuration convenue, du niveau d'automatisation requis, de la capacité de production, des besoins de manutention des matériaux et du niveau d'intégration de la ligne.
Notre flux de travail standard du projet suit des jalons commerciaux clairs :
- Confirmer les exigences et le schéma d'équipement
- Confirmer le plan de production et l'acompte
- Fabrication de la machine de remplissage automatique
- Réalisation complète des essais d'acceptation en usine
- Paiement final après les FAT
- Emballage, expédition, installation et accompagnement de la ligne
Cette structure maintient le coût de la machine de remplissage automatique aligné sur les besoins réels de production plutôt que sur une spécification générique de la machine.