Зачем используется уксус и требования к машиноформовочной машине
Для чего используется уксус? Исследуйте применение в кулинарии, уборке и сельском хозяйстве, а также требования к заполнителям для материалов, точности и капания…
14 октября 2026 года
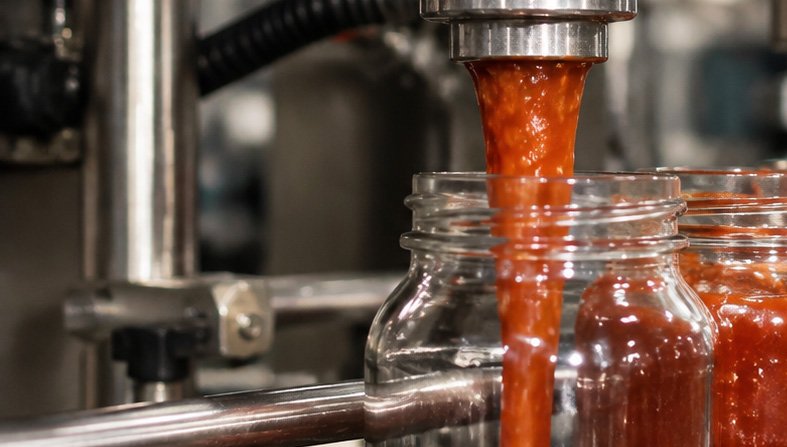
Если игла заполнения продолжает капать или после закрытия клапана образует тонкий хвост, сначала проверьте три вещи: давление на наконечнике, вязкость продукта и Timing между отключением и движением форсунки. Правильный дизайн отключения помогает, но чистый результат достигается при согласовании аппаратного обеспечения и процесса.
Краткий ответ: Струйность обычно означает, что жидкость все еще проталкивается через отверстие. Нитепримывание обычно означает, что вязкий или эластичный продукт растягивается по мере удаления сопла. Начните с чистой герметизации, затем настройте небольшое обратное движение (часто называемое подсос) и время отключения. Валидируйте каждую настройку с реальным продуктом и контейнером.
Перед изменением форсунки используйте этот руководство по подгонке насосов и форсунок к вязкости чтобы выбор клапана соответствовал материалу, а не только скорости машины.
Когда продукт продолжает выходить за пределы наконечника после отключения, он может оказаться на краю контейнера, загрязнить инструмент или изменить дозировку. Разделяйте проблему с давлением от проблемы с материалом: капля обычно вызывается давлением или утечкой седла, в то время как длинный хвост обычно обусловлен вязкостью, эластичностью или временем движения.
Нежелательный сброс при остановке вызывает нарушение динамики перекрытия жидкости:
Давление может сохраняться в линии продукта после остановки насоса, поршня или винта. Если клапан закрывается поздно или седло имеет небольшой зазор, это сохраненное давление продолжает проталкивать продукт через отверстие. Положительное закрытие близко к отверстию и контролируемое обратное движение могут снизить давление на наконечнике.
Поведение продукта меняется под воздействием сдвига и температуры. Реология является просто тем, как материал течет и деформируется при этих условиях:
| Параметр | Влияние на прекращение распыления | Результат при отсутствии контроля |
|---|---|---|
| Высокая температура на наконечнике | Уменьшает локальную вязкость жидкости | Неконтролируемое капание и непреднамеренная утечка небольшими объёмами |
| Избыточное остаточное давление | Пр pushes жидкость за пределы клапана | Периодическое слюноотделение и загрязнение шеи |
| Высокая упругость при сдвиге | Увеличивает растяжение полимерной/жидкостной массы | Продленная нить filament по всей оснастке |
Итог по таблице: Горячее торцовое заточка, выше остаточное давление или более эластичный продукт усложняют чистый разрыв. Проверьте причину, соответствующую наблюдаемому дефекту, перед заменой аппаратного обеспечения.
Неконтролируемый кап и нить создают критические узкие места в производстве:
При обработке грязных проблем с перекрытием на производственных линиях выбор правильного дизайна механического клапана имеет решающее значение. На линии с несколькими головками клапан должен работать также с движением машины и системами управления; смотрите диапазон полностью автоматических заполнителей для более широкой контекстной линии. Мы проектируем и конфигурируем несколько специализированных архитектур положительного перекрытия, чтобы снизить капание, струнование и загрязнение уплотнений прямо на выпуске.
| Тип механизма | Метод приведения в действие | Best Fit | Основное преимущество |
|---|---|---|---|
| Пружинно-заряженная игла | Давление рабочей жидкости | Низкая до средней вязкость | Самозатворяющийся сброс |
| Пневматический или сервой поршень | Внешний воздух или сервопривод | Низкая до высокой вязкости | Контролируемая сила закрытия |
| Роторная крышка клапана | Пневматический или вращательный привод | Высоковязкие пасты | Чистый срез реза |
Итог по таблице: Сперва подберите клапан под поведение продукта, затем подтвердите силу закрытия, доступ к очистке и совместимость уплотнений во время испытания продукта.
Меняйте одну переменную за раз и фиксируйте результат. Ниже приведенная последовательность помогает разделить проблему герметичности от проблемы с материалом или движением:
Примечание по вводу в эксплуатацию: Любое значение хода, скорости, температуры или давления в руководстве по машиностроению является отправной точкой для этого станка. Нет универсального “лучшего” расстояния всасывания назад. Валидируйте финальную настройку с продуктом, контейнером, геометрией иглы/насадки и скоростью линии.
Контроль капания и нитей при отключении насадки сводится к тонкой настройке параметров машины. Синхронизация системы подачи с точными настройками привода может снизить остаточное давление и помочь предотвратить хвосты после проверки.
Распадка всасывания назад снижает остаточное давление в линии в точке среза. Немного отодвигая привод назад, создается отрицательное давление на наконечнике, втягивая хвостовую мениск обратно в отверстие.
Изменения температуры напрямую влияют на вязкость продукта. Перегрев у выходного отверстия разжижает жидкость и способствует нежелательному капанию.
Чрезмерное давление в линии во время восстановления жидкости заставляет материал проходить мимо седла клапана. Балансировка параметров восстановления помогает поддерживать стабильный, воспроизводимый объем дозирования.
Механическое позиционирование должно соответствовать времени закрытия потока, чтобы предотвратить формирование нитей между распылителем и контейнером.
| Параметр | Слишком высокий / Слишком быстрый | Слишком низкий / Слишком медленный | Подтвержденная цель |
|---|---|---|---|
| Отсасывание назад | Впуск воздуха, пузырьковый эффект, неточность дозировки | Неполное торможение, устойчивый слюнопоток | Наименьшее подтвержденное обратное движение, которое прерывает мениск |
| Скорость отсасывания назад | Кавитация, захват воздуха | Растягивание продукта, образование нитевидных хвостов | Быстрый, контролируемый отклик |
| Температура наконечника | Разжижение жидкостей, чрезмерная капля | Замерзание, засорение насадки | Подтвержденное окно обработки-вязкости |
| Обратное давление в линии | Послезаполнение слюнотечение, протекание герметика | Непостоянная повторяемость порций | Минимальное давление для стабильной дозировки |
| Время возврата/выдвижения | Разбрызгивание, разбитые жидкостные столбы | Плетение нити, осадок на внешнем наконечнике | Щелчок после положительной герметизации |
Итог по таблице: Настройка одного параметра за раз и сохранение настройки, которая обеспечивает чистый кончик без пузырьков, брызг или дрейфа дозы.
Тонкие жидкости требуют короткого, положительного пути к выходу. Поддерживайте стабильное давление подачи, избегайте лишнего нагрева на кончике и используйте седло, закрывающееся прямо у отверстия. Если используется сетка или вставка в виде сетки для удержания капли, убедитесь, что она не задерживает остатки или не ограничивает требуемый поток.
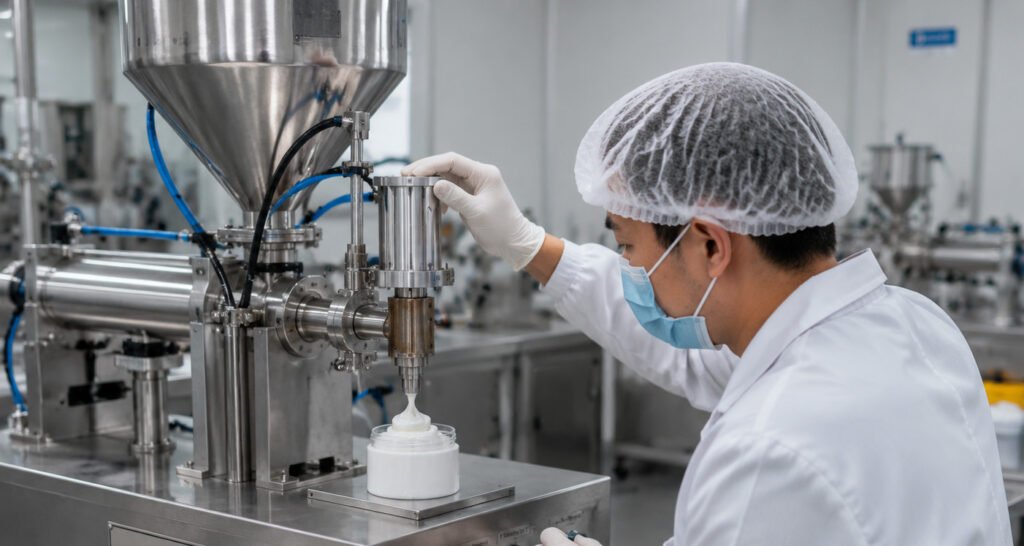
Гели, кремы, сиропы и клеи могут растягиваться в нитку. Более резкий механический разрез, тщательно скоординированное обратное движение или ротационный шейерный клапан могут помочь. Это крем для чистки обуви, пример наполнения начинки о струях и пузырях показывает, почему продукт и насадка должны рассматриваться вместе.
кавигация означает, что пузырьки образуются, когда подача не может обеспечить работу насоса гладко. Затаиваемый воздух ведет себя как пружина: он сжимается во время заполнения и расширяется после выключения, выталкивая продукт из наконечника. Проверьте входную магистраль, скорость насоса, уровень продукта и любые этапы пенообразования или дегазации перед увеличением силы выключения.
Для воспроизводимой проверки вязкости метод ASTM D2196-20 для вращательной вязкости не-Ньютоновских материалов является полезной справкой. Он описывает, как измерить материал; он не предоставляет универсальной настройки насадки.
Для фармацевтического оборудования, FDA 21 CFR 211.65 о конструкции оборудования охватывает поверхности, контактирующие с продуктом, которые могут неблагоприятно повлиять на продукт, в то время как 21 CFR 211.67 о чистке и обслуживании оборудования предписывает письменные, запланированные controles. Для пищевого производства, 21 CFR 117.40 об оборудовании и посуде охватывает очищаемое и обслуживаемое оборудование. Эти правила поддерживают гигиену и решения по техническому обслуживанию; они не доказывают эффективность капельной подачек конкретной форсунки.
Чистая, должным образом обслуживаемая сборка форсунки жизненно необходима для предотвращения утечки жидкости и задержки продукта на линии. Когда механические компоненты изнашиваются или накапливается остаток, надежность перекрытия моментально падает. Регулярное обслуживание предотвращает незапланированные остановки, грязные проливы и дефекты упаковки. Для более широкого контрольного списка по выявлению неисправностей см. Руководство по устранению неполадок уплотнения наполнения GDHP.
Механический износ на интерфейсе перекрытия является основной причиной подтекания форсунки и нестабильной работы перекрытия:
Остаточное накопление продукта в пути жидкости изменяет геометрию потока и ухудшает реакцию перекрытия:
Для нагретых линий дозирования и жидкостей с зависимой от температуры вязкостью стабильное тепловое управление напрямую контролирует револьюцию жидкости и работу среза:
| Пункт проверки | Общая неисправность | Влияние на отсечку форсунки | Корректирующее действие |
|---|---|---|---|
| Установка термопары | Ослабленный зонд или воздушный зазор внутри коллектора | Ложные показания температуры; локальное перегревание или замерзание жидкости | Плотно установить зонд к дну коллектора; затянуть защелкивающий механизм. |
| Контакт нагревательного кольца | Зазоры или ослабление зажимов на корпусе насадки | Неравномерные зоны нагрева; локальные изменения вязкости и струйность | Плотно закрепляйте нагревательные ленты равномерно, чтобы обеспечить однородный контакт с поверхностью и теплопередачу. |
| Калибровка зон | Тепловой дрейф вдоль траектории сброса | Непостоянная поточность резки продукта и образование нити на кончике | Калибруйте ПИД-регуляторы и проверяйте фактические температуры на кончике с помощью внешнего пирометра. |
Итог по таблице: Если обнаружена износ или тепловая ошибка, устраните ее до изменения времени PLC или давления.
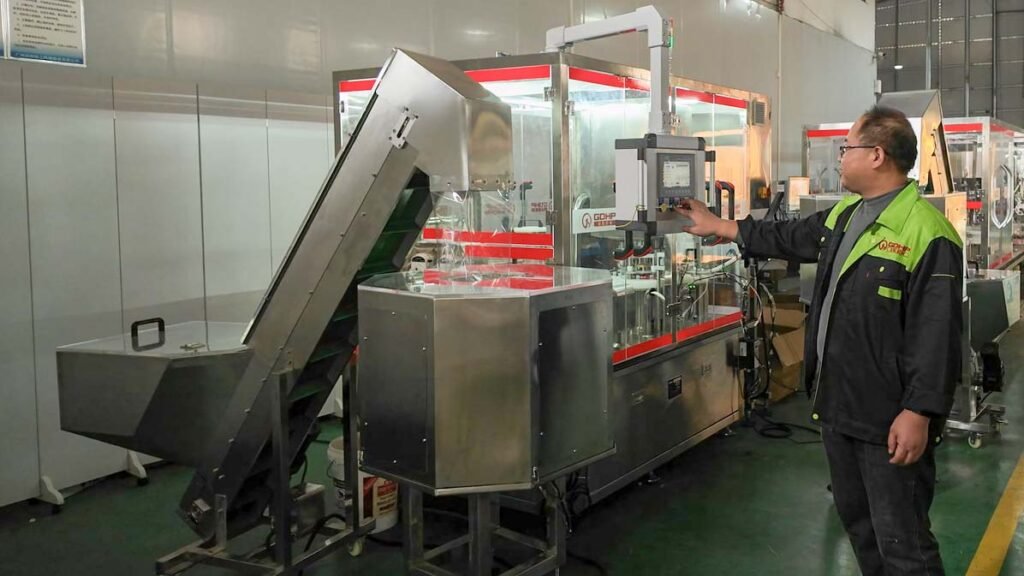
Характеристики продукта прямо влияют на стоимость автоматической машины для наполнения. Стандартные жидкие применения могут использовать гравитационное или противорсовое наполнение. Густые кремы, пасты и продукты горячего заполнения могут требовать поршневого наполнения и утепленных или обогреваемых систем.
Для наполнения порошков и гранул система может потребовать винтовых заполнителей, точного дозирования, антивосковидного дизайна, контроля пыли и мер против слеживания. Коррозионно- стойкие, токсичные, воспламеняемые или высокотемпературные материалы требуют более специализированной конструкции и защиты.
Типичные обновления могут включать в себя:
Полностью автоматическая линия розлива может выходить за пределы зоны розлива. В зависимости от применения полная система может включать:
| Этап производства | Типичное оборудование |
|---|---|
| Подготовка контейнера | Дозатор для бутылок: выравнивание, стирка, сушка |
| Заполнение | Дозатор для жидкостей, паст, порошков, гранул или капсул |
| Закрытие | Упаковочная машина для крышек, запаивающая машина |
| Идентификация | Маркировка, струйная кодировка, лазерная кодировка, визуальная проверка |
| Вторичная упаковка | Картование, термоусадочная упаковка, укладка в коробки |
| Конец линии | Упаковка коробок, паллетирование |
Автономный автоматический дозатор имеет другую стоимость по сравнению с комплексной линией наполнения и упаковки. Интеграция добавляет ценность, помогая оборудованию работать как единый процесс, уменьшая проблемы с совместимостью между отдельными машинами.
Автоматическое оборудование для наполнения может требовать соответствия ISO 9001, cGMP и CE стандартам, а также применимым требованиям FDA и гигиеническим требованиям таким как EHEDG/3-A. Эти требования влияют на выбор материалов, проектирование машин, документацию и контроль безопасности.
Приемочные испытания на заводе также являются частью процесса проекта. Мы проверяем машину онлайн или офлайн перед отправкой на основе подтверждённого производственного плана. Это помогает убедиться, что оборудование построено вокруг согласованного продукта, контейнера и требований к эксплуатации.
Цена на автоматическую фасовочно-наполнительную машину обычно основывается на проекте, а не фиксируется. Итоговая стоимость зависит от согласованной конфигурации, требуемого уровня автоматизации, производительности, потребностей по обработке материалов и уровня интеграции линии.
Наш стандартный рабочий процесс проекта следует ясным коммерческим этапам:
Эта структура обеспечивает соразмерность стоимости автоматической фасовочно-наполнительной машины с фактическими производственными потребностями, а не с общими характеристиками машины.
При работе производственных линий внезапное капание или цепляние у точки выключения портит чистоту упаковки и вызывает контamination пломбы. Используйте симптом для выбора первой проверки, а не изменения всех настроек сразу.
Хотя обе вызывают беспорядок вокруг сопла илиifice, их коренные причины и внешний вид различаются:
| Проблема | Визуальная характеристика | Первоначальная причина | Быстрое решение |
|---|---|---|---|
| Каплянье/капание у носика | Жидкие капли или лужи расплава на кончике после отключения. | Остаточное давление в линии, изношенные уплотнительные кольца или недостаток обратного всасывания. | Калибруйте расстояние обратного всасывания и замените изношенные уплотнения положительной остановки. |
| Струйка носика | Тонкие, паутиноподобные хвосты, растягивающиеся между кончиком и контейнером. | Высокий поверхностный натяг, высокая вязкость жидкости или неправильная скорость выхода. | Увеличьте скорость обрезки, оптимизируйте тепловой профиль или используйте внешние кончики обрезки. |
Итог по таблице: Капля указывает на давление или герметизацию; хвост указывает на вязкость, сдвиг и временные параметры движения.
Установите параметры обратного засоса в PLC, исходя из фактической вязкости продукта и скорости линии, затем проверьте результат на повторяющихся циклах:
Если во время циклов с высоким давлением наблюдается подтекание жидкости или расплава через седло насадки, проверьте следующие механические факторы:
Да. Хотя снижение температуры уменьшает слюноотделение за счет повышения вязкости жидкости, чрезмерное охлаждение вызывает немедленные узкие места в процессе: