ความหนืดและขีดจำกัดขนาดอนุภาค: วิธีกำหนดขนาดปั๊ม เครื่องพ่น และเส้นทางผลิตภัณฑ์สำหรับเครื่องบรรจุ

มีเส้นทางอัดแน่นตันเวล, รอบการทำงานช้าลง, หรือพื้นผิวผลิตภัณฑ์ที่เสียหายกำลังขัดขวางสายบรรจุของคุณอยู่หรือไม่? ความไม่ตรงกันระหว่างพฤติกรรมการไหลของผลิตภัณฑ์กับปั๊ม วาล์ว หรือหัวฉีดอาจทำให้ระบบบรรจุที่มีประสิทธิภาพอยู่แล้วทำงานได้ไม่เต็มประสิทธิภาพ.

ความเข้าใจ ขีดจำกัดความหนืดและขนาดอนุภาค มีความสำคัญเมื่อเรียนรู้ วิธีการกำหนดขนาดปั๊ม เครื่องพ่นหัว และเส้นทางของผลิตภัณฑ์สำหรับเครื่องบรรจุ เพื่อการผลิตที่สะอาด ถูกต้อง และไม่สะดุด.

คู่มือนี้แยกแยะสเปคของอุปกรณ์ที่เผยแพร่, การตรวจสอบวิศวกรรมที่ขึ้นอยู่กับผลิตภัณฑ์, และตัวอย่างการคำนวณที่ติดป้ายอย่างชัดเจน ไม่มีขอบเขตความหนืดหรือขนาดอนุภาคที่เป็นสากล: ความเข้ากันได้สุดท้ายต้องยืนยันกับผลิตภัณฑ์จริง อุณหภูมิ เครื่องมือ และเวลารอบที่ต้องการ.

วิศวกรอาวุโสและผู้ก่อตั้ง John

1. ความเข้าใจเรื่องพลศาสตร์ของของไหลและขีดจำกัดอนุภาคในการบรรจุของเหลว

การประเมินกรุณภาพเมทริกซ์ของผลิตภัณฑ์และลักษณะการลอยตัวของแข็งอย่างแม่นยำคือขั้นตอนแรกในการออกแบบสายการบรรจุที่มีประสิทธิภาพ เมื่อเราดีไซน์ ระบบบรรจุ, การจับคู่พลศาสตร์ของของไหลกับรูปทรงของอุปกรณ์จะป้องกันการอุดตันของสายการผลิตในระดับร้ายแรง รวมถึงการล่มสลายของปั๊ม การอุดของวาล์ว และ Texture ของผลิตภัณฑ์ที่เสียหาย.

ความหนืดเชิงพลวัตรเทียบกับความหนืดเชิงเคลื่อนไหวในแต่ละคลาสของผลิตภัณฑ์

ความหนืดวัดการต้านทานภายในของของไหลต่อการไหล เราประเมินพฤติกรรมของของไหลผ่านสองมาตรวัดที่แตกต่างกัน:

  • ความหนืดเชิงพลวัต (cP หรือ mPa·s): วัดแรงเฉือนเมื่อเทียบกับอัตราเชลล์ส หรือนั้นนี้เป็นค่าพื้นฐานที่ใช้ในการกำหนดขนาดปั๊มแบบ displacement บวกและกำหนดแรงดันกลับของหัวฉีด.
  • ความหนืดเชิงจล (cSt): ความหนืดเชิงจลวิทยาคิดเป็นความหนืดเชิงพลวัตหารด้วยความหนืดต่อความหนาแน่น: ν (cSt) = μ (cP) / ρ (g/cm³). ใช้ค่าที่อุณหภูมิเดียวกัน คำย่อ cP/SG เป็นเพียงประมาณเมื่อความหนาแน่นน้ำที่อ้างถึงถูกถือว่าเป็น 1 g/cm³ สำหรับผลิตภัณฑ์ที่ไม่ใช่นิวตัน รายงานความหนืดที่เห็นได้จริงพร้อมอัตราการเฉือนและวิธีทดสอบ.

ส่วนผสมอาจเคลื่อนไปมาระหว่างแถบขึ้นกับอุณหภูมิและอัตราการเฉือน. บทเคลื่อนไหวทางเรโอลอจี้ของ Tetra Pak ระวังว่าความหนืดค่าตัวอย่างไม่ควรถูกนำไปใช้งานออกแบบโดยตรง.

  • ความหนืดต่ำ: 1 ถึงน้อยกว่า 100 cP. ผลิตภัณฑ์ที่คล้ายน้ำอาจเหมาะกับการบรรจุด้วยแรงโน้มถ่วงหรือด้วยความช่วยเหลือของความดัน; ฟอง, ขนาดโดส และรูปทรงหัวฉีดยังมีความสำคัญ.
  • ความหนืดปานกลาง: 100 ถึงน้อยกว่า 5,000 cP. น้ำมัน, น้ำเชื่อม และของเหลวที่ปรุงขึ้นอาจอยู่ในช่วงนี้ที่อุณหภูมิที่ระบุได้ การให้อาหารด้วยการเคลื่อนที่ด้วยการบำรุงด้วยแรงดันหรือการขับเคลื่อนด้วยการลดอัดสามารถพิจารณาได้ แต่ความหนืดเพียงอย่างเดียวไม่ทำให้ใดๆ เป็นบังคับ.
  • ความหนืดสูง: 5,000 cP และมากกว่า รวมถึงผลิตภัณฑ์ที่มากกว่า 100,000 cP. ประเมินแรงดันการสกัดและการเติมทางเข้ารวมถึงความหนืดที่มองเห็นได้ บางแพสต์ต้องการการเติมด้วยถังหอมหรือผู้ติดตามช่วย; แถบไม่ใช่การระบุความสามารถของฟิลเลอร์เป็นพิเศษ.

พฤติกรรมการไหลแบบนิวเทียน vs. ไม่ใช่นิวเทียน

พฤติกรรมของของเหลวเปลี่ยนแปลงอย่างมากเมื่อมีแรงเฉือนภายในท่อและหัวจ่าย:

  • ของเหลวแบบนิวเทียน: ที่อุณหภูมิคงที่ ความหนืดไม่ขึ้นกับอัตราการเฉือน อัตราการไหลขึ้นกับส่วนต่างแรงดันสำหรับการไหล然ชั้นที่พัฒนาเต็มที่ในท่อทรงกลมคงที่; ซึ่งไม่อธิบายถึงปั๊มทุกชนิดหรือสภาวะการไหลแบบไร้เสถียร.
  • การเฉือนหยาบ (Pseudoplastic): ความหนืดที่ปรากฏลดลงเมื่ออัตราการเฉือนสูงขึ้น (เช่น ซอสมะเขือเทศ แชมพู อิมัลชัน) ความเร็วในการไหลผ่านหัวฉีดสูงขึ้นจะลดแรงต้านของของไหล ทำให้การจ่ายง่ายขึ้นในช่วงการลากที่ความเร็วสูง.
  • ของเหลวที่เปราะบางต่อการเปลี่ยนแปลงความหนืด (Thixotropic): ความหนืดลดลงเมื่อเวลาอยู่ในห้องกวนอย่างต่อเนื่องหรือเวียน (เช่น เจลอุตสาหกรรม แป้งข้น) ของเหลวเหล่านี้มักต้องมีวงเวียน pre-shear ก่อนเข้าสู่กระบอกวัด.
  • Dilatant (การหนืดเพิ่มเมื่อถูกเฉือน): ความหนืดยิ่งสูงเมื่อมีอันตรายเกิดขึ้นจากการเฉือน (เช่น ของแข็งแขวนในของเหลวที่มีความหนืดสูง สารละลายแป้ง) การสูบไปอย่างรวดเร็วก่อให้เกิดการติดขัดของเส้นและโหลดมอเตอร์อย่างรุนแรง.

การกำจัดอนุภาค: การใช้งานสมมติฐาน 3:1 สำหรับการคัดกรองเริ่มต้น

ผลิตภัณฑ์ที่มีอนุภาคปนเปื้อน—เช่น ซัลซ่าต่างๆ โยเกิร์ตผลไม้, สารละลายทางเคมี และซุป—ต้องการขนาดพอดีของช่องว่างในทุกเส้นทางของของไหลอย่างเคร่งครัด.

ตัวอย่างใช้ Dชัดเจน = 3 × dสูงสุด เป็นเพียงการเลือกอนุญาตการคัดกรองที่ชัดเจน. คู่มือปั๊ม Alfa Laval, ส่วน 2.1.9, พิมพ์หน้า 25 ต้องพิจารณาขนาดอนุภาค ความเข้มข้น รูปร่างเข้า และขนาดถังปั๊ม.

  • ตรวจสอบช่องเปิดที่ชัดเจนต่ำสุด: วัดช่องทางที่ใช้งานได้แคบที่สุดผ่านทางเข้า, วาล์วในตำแหน่งการทำงาน, ทาง manifolds และหัวฉีด วัดอนุภาคที่ไม่สม่ำเสมอตามมิติสูงสุดและระบุกลวิธี มิติสูงสุด 6 มม. ให้ท่อคัดกรองเส้นผ่าน 18 มม. ภายใต้สมมติฐาน 3:1 ที่เลือก; ขอบเขต OEM และการทดสอบตัวอย่างอาจต้องการทางผ่านที่ใหญ่ขึ้นหรือลักษณะวาล์วที่ต่างออกไป.
  • กว่าผลอนุภาคแข็งที่ใหญ่ที่สุด ตรวจสอบความเข้มข้นของแข็ง ความแตกต่างของความหนาแน่น การตกตะกอนหรือลอยตัว และการผสมระหว่างรัน ความเหนียวของพาหะสูงขึ้นอาจชะลอการแยก แต่ไม่รับประกันอัตราส่วนของอนุภาคต่อของเหลวที่ทุกจุดในแต่ละหัว การอ่อนนุ่มเพียงอย่างเดียวไม่ใช่การอนุมัติให้ใช้สัดส่วนการเว้นระยะที่เล็กลง.

สำหรับสารพาแทนเจอร์ที่ความหนืดต่ำ สารอนุภาคจะตกตะกอนเร็ว จึงต้องมีการคนในถังที่มีการเฉือนต่ำอย่างต่อเนื่อง ผู้พาพาแทนเจอร์ที่ความหนืดสูงจะคงสารแขวนลอยไว้ตามธรรมชาติ รักษาสัดส่วนการเติมระหว่างแขวนสารละเอียดต่อของเหลวให้สม่ำเสมอในระบบหลายหัว

อนุภาคนุ่มกับแข็ง: สิ่งแทรกซ้อนและการสึกหรอของเครื่อง
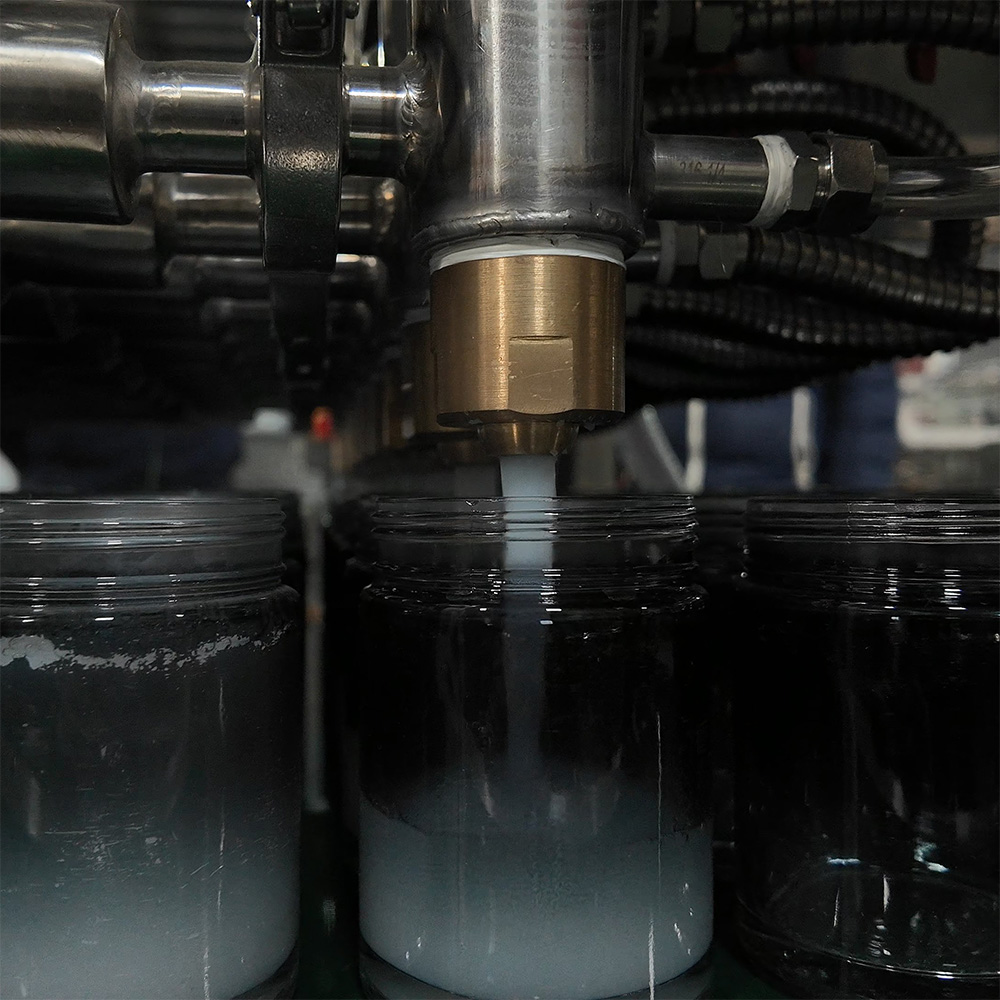
  • สมบัติทางกายภาพของอนุภาคกำหนดการออกแบบวาล์วและการบำบัดพื้นผิวภายใน: สิ่งแทรกซ้อนนุ่ม สามารถถูกบีบอัดได้:.
  • เนื้อผลไม้ บดมะเขือเทศ ผักสุก และเม็ดบีดที่นุ่มสำหรับเครื่องสำอางมีความเสี่ยงต่อความเสียหายจากการเฉือน ช่องเปิดที่แคบและการจำกัดความเร็วสูงจะทำให้สิ่งแทรกซ้อนนุ่มละลายสัมผัสกับเนื้อสัมผัสผลิตภัณฑ์เสื่อมค่า ผลิตภัณฑ์เหล่านี้ต้องการวาล์วโรตารี่ที่มีบ่อกว้างและเส้นทางลูกสูบที่มีแรงเฉือนต่ำ สิ่งแทรกซ้อนแข็งที่ขรุขระ:.
การบรรจุร้อนของบลาม

เมล็ด, ของแข็งเคมีของผลึก, และสารละลายแร่ธาตุทำให้เกิดการสึกหรอเชิงกลอย่างรุนแรง ขีดเขียนผนังกระบอกสูบ หรือรอยบากบนนั่งวาล์ว และทำให้การปิดกั้นไม่แน่น การจัดการกับของแข็งที่แข็งต้องมีเส้นทางสัมผัสเป็นสแตนเลสที่ผ่านการ hardened, ที่นั่งวาล์วทำจากยางสังเคราะห์, และช่องว่างภายในที่กว้างเพื่อป้องกันการติดขัด

2. การเลือกและกำหนดขนาดปั๊มเติมสำหรับผลิตภัณฑ์หนืด.

เมื่อเรากำหนดขนาดสายการเติมสำหรับครีมหนัก เจลหนา หรือแขวนที่มีชิ้นใหญ่ การจับคู่วรีโอลยีของของเหลวกับปั๊มเติมชนิดขับเคลื่อนเชิงบวกที่ถูกต้องจะกำหนดความเร็วของสายการเติม ความแม่นยำในการให้โดส และความสมบูรณ์ของผลิตภัณฑ์ การเลือกกลไกปั๊มที่ผิดจะทำให้เกิด Cavitation ของของเหลวหนืดอย่างรุนแรง เกล็ดอนุภาคถูกบดอัด และเวลาหยุดสายการผลิตมีค่าต้นทุนสูงอ้างอิงที่ตีพิมพ์ขอบเขตอนุภาค / ความหนาแน่นการตรวจสอบการเลือก
เครื่องป้อนลูกสูบUNIFILLER Pro 2000i FSสูงสุดถึงก้อนเดียวขนาด 1.5 นิ้ว (38 มม.) ตามผู้ผลิต ไม่มีข้อจำกัด cP ทั่วไปที่เกิดจากข้อกำหนดนี้.วาล์วและทางผ่านของผลิตภัณฑ์ที่ระบุ; ยืนยันสูตรและการแนบ.
ช่องว่างพัฒนาแคนนวช์ของ NETZSCH NEMO, หน้า 3ตั้งแต่ 1 mPa·s ถึง 3,000,000 mPa·s ในช่วงความสามารถ (1–3,000,000 cP).ความสามารถทั่วทั้งช่วง ไม่ใช่ทุกแบบโมเดลขนาดจ่าย Hygienic ที่สะท้อนออกมา ตรวจสอบ feed, geometry, temperature และ solids.
ห้องหมุนแบบโรตารีAlfa Laval SRU3/038; ตาราง 8.2.1.2asolids แบบทรงกลมสูงสุด: 16 มม. พร้อมโรเตอร์ bi-lobe; 11 มม. พร้อมโรเตอร์ tri-lobe.การกำหนดโมเดลเดียวกัน แต่ต่างโรเตอร์ ไม่ใช่ข้อจำกัด universal ของปั๊มลอย.
Peristalticช่วงปั๊มท่าพลาสติกสาย Watson-Marlow Bredelบริการความหนืดสูงและมี solids จะถูกอธิบายไว้; ไม่มีขีดจำกัด 10,000 cP ทั่วไปหรือนโยบายเฉพาะสำหรับอนุภาคนุ่มเท่านั้นที่มีเหตุผล.สายน้ำให้ถ่ายโอนด้วยปั๊มท่ออุตสาหกรรมและหัวจ่ายขนาดเล็กที่ผ่านการฆ่าเชื้อมีขีดจำกัดต่างกัน.
ปั๊มเกียร์ความแม่นยำข้อมูลจำเพาะของรุ่นที่เลือกและขีดจำกัดการสึกหรอที่นี่ไม่มีการกำหนดระดับความหนืดของปั๊มคลาสหรือลักษณะขนาดอนุภาค.ตรวจสอบความเข้ากันได้ ความกัดกร่อน ความเปิดช่องระหว่างฟันเกียร์ และสารแข็ง.

อ้างอิง: UNIFILLER Pro 2000i FS; โบรชัวร์ NETZSCH NEMO หน้า 3; คู่มือ Alfa Laval หน้าเอกสาร พิมพ์หน้า 235; ปั๊มท่อ Bredel. นี่คือตัวอย่างที่เผยแพร่โดยผู้ผลิต ไม่ใช่การทดสอบอิสระ สูงสุดที่ดำเนินการพร้อมกัน คะแนน GDHP หรือการรับรองอุปกรณ์ GDHP.

ปั๊มพิสตัน: บรรทัดฐานสำหรับเพสท์ ครีม และอนุภาค chunky

ขับเคลื่อนด้วยเซิร์ฟโวและลม บรรจุภัณฑ์ด้วยพิสตัน ยังคงเป็นคำแนะนำอันดับต้นสำหรับเพสท์ที่มีความหนาแน่นสูง แป้ง และสารละลายที่แขวนลอย.
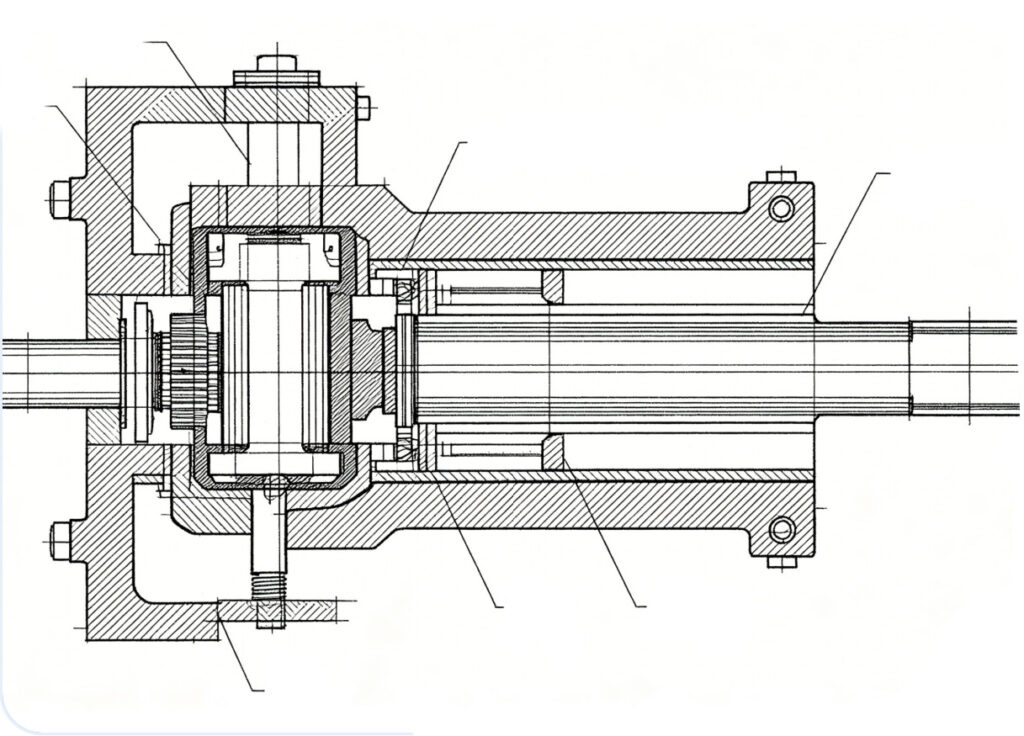
  • แรงดันและการเติมกลับที่ทางเข้า: ลูกสูบสามารถสร้างความดันในการปล่อยออกได้ ในขณะที่ยังไม่สามารถเติมกลับได้อย่างถูกต้อง สินค้าที่ถูกอธิบายว่า 50,000 cP เห็นควรตรวจสอบที่อุณหภูมิการเติมรวมถึงอัตราแรงเฉือนและความเร็วในการดูด; ความหนืดอย่างเดียวไม่พิสูจน์ว่การขาดอาหารจะหลีกเลี่ยง.
  • การรักษาไว้ซึ่งการรวมตัว: พอร์ตขนาดใหญ่และวาล์วสินค้าที่เหมาะสมสามารถลดความเสียหายได้ แต่ต้องตรวจสอบทางผ่านทั้งหมด. UNIFILLER ระบุลูกบาศก์สูงสุดถึง 38 มม. สำหรับ Pro 2000i FS พร้อมวาล์วและช่องระบายที่ระบุไว้ และระบุว่าผลิตภัณฑ์ที่คล้ายกันอาจต้องการการทดสอบเพิ่มเติม.
  • การจับคู่เส้นผ่านกระบอกสูบ: คำนวณความจุที่ถูกรวบรวมและระยะกุมน้ำ เทียบขนาดกับกรอบการทำงานของผู้ผลิต ตรวจสอบช่วงการใช้งานที่ผู้ผลิตกำหนด ตัวอย่างกระบอกสูบเส้นผ่านศูนย์กลาง 100 มม. ต้องการระยะกดประมาณ 63.7 มม. เพื่อเคลื่อนที่ 500 มล. เชิงเรขาคณิต ก่อนการรั่วไหล ความสามารถในการบีบอัด และการปรับเทียบที่ถูกต้อง ซึ่งยังไม่สร้างกฎระยะกด universal 60–80% หรือป้องกันการลักลอบของซีล.
ปั๊มลูกสูบ

ปั๊มเปอร์ลาสติก: ของเหลวที่เชื้อเพลิงแรงเฉือนต่ำ ปลอดเชื้อและผิวเรียบ

สำหรับ เภสัชภัณฑ์ปลอดเชื้อ และสารละลายที่อ่อนไหว การให้ยาโดยวิธีเพิสตัลทำให้การสัมผัสผลิตภัณฑ์กับท่อเท่านั้น การทำให้ปราศจากเชื้อ ความสะอาด และความสมบูรณ์ของผลิตภัณฑ์ยังขึ้นอยู่กับขั้นตอนที่ผ่านการตรวจสอบและท่อที่เลือกไว้ทั้งหมด.
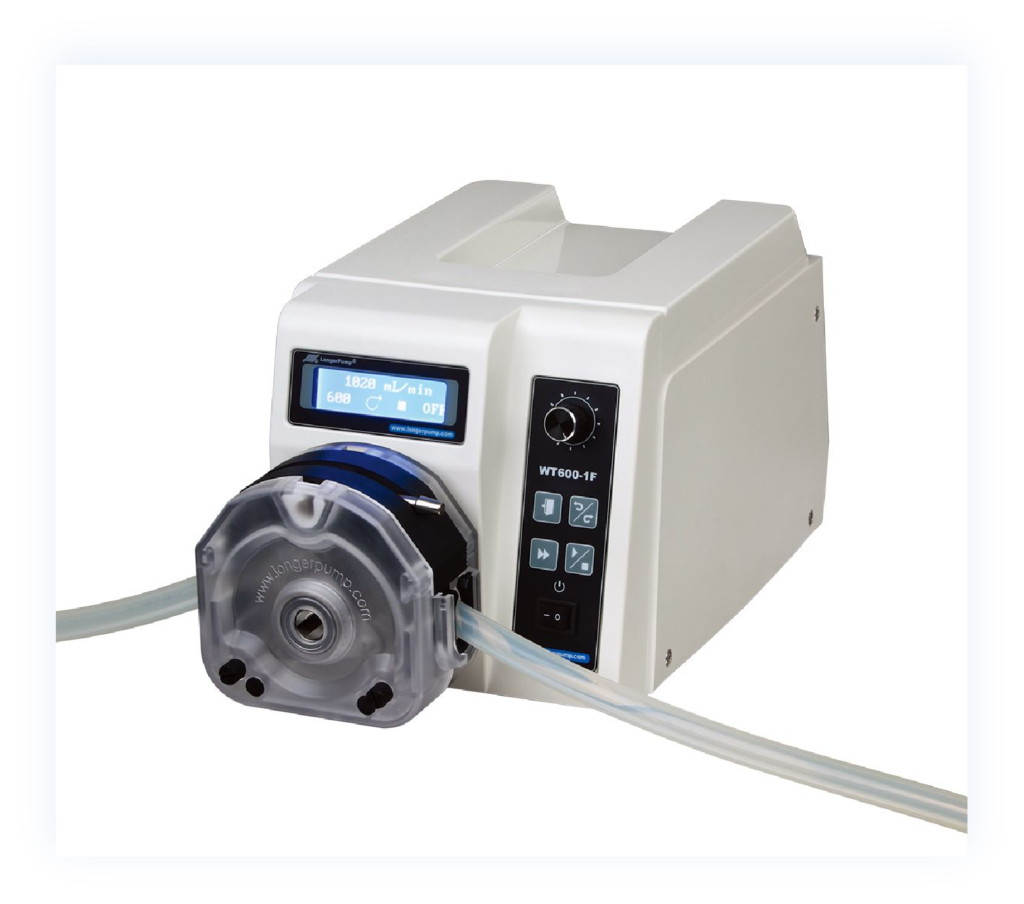
  • เส้นทางผลิตภัณฑ์ที่แยกออก: ของเหลวสัมผัสกับท่อยิ่งกว่าซีลปั๊มหรือโรเตอร์ ซึ่งอาจช่วยให้การเปลี่ยนคือสะดวกขึ้น แต่ยังไม่สามารถสร้างการปนเปื้อนศูนย์หรือลำดับระบบที่ปราศจากเชื้อได้ด้วยตนเอง.
  • พลศาสตร์ของของเหลวที่อ่อนโยน: การเคลื่อนไหวของลูกกลิ้งที่มีแรงเฉือนต่ำรักษาโครงสร้างเซลล์ที่บอบบาง พอลิเมอร์ และโมทีรัสที่มีสมบัติลักษณะเผาผลาญ.
  • ขีดจำกัดการใช้งาน: เอกสารของ Bredel รวมถึงบริการปั๊มท่อที่มีความหนืดสูงและของแข็งในปั๊มท่อ ดังนั้น 10,000 cP ไม่ใช่เพดานในระดับเทคโนโลยีโดยรวม อย่าย้ายความสามารถของปั๊มท่ออุตสาหกรรมไปยังท่อให้โดนชั่ง Pharmaceutical dosing เล็ก: ตรวจสอบเงื่อนไขอินพุต การคืนกลับของท่อ ความเร็ว รูปร่างอนุภาค การขัดถู และความสามารถในการทำซ้ำขนาดโดสสำหรับหัวนั้น.
ปั๊มแบบเพอริสตัลติก

ปั๊มโรตารีโลบและปั๊มช่องท้องแบบก้าวหน้า: กระแสต่อเนื่องสำหรับสารละลายหนืด

สำหรับการให้อาหารต่อเนื่อง เลือกรูปทรงเรขาคณิตและความเร็วให้เหมาะกับผลิตภัณฑ์จริง การสั่นสะเทือนต่ำไม่หมายถึงไม่มีการสั่นสะเทือนหรือความแม่นยำในการ dosing ที่รับประกัน.

  • ระบบ Progressing Cavity: แผ่นพับ NETZSCH’s NEMO หน้า 3 ระบุค่า 1 mPa·s ถึง 3 ล้าน mPa·s ในช่วงทั้งหมด นี่สนับสนุนการครอบคลุมความหนืดกว้าง ไม่ใช่คะแนน 1,000,000 cP ทั่วไปหรือการอนุญาตอนุภาค 25 มม. สำหรับวัสดุเติมที่ไม่ได้ระบุ ตรวจสอบโครงสร้างการให้อาหารของโมเดลที่เลือก สเตเตอร์ ความเร็ว และภาระความดัน.
  • หน่วย Rotary Lobe: ตาราง Alfa Laval 8.2.1.2a พิมพ์หน้า 235 ระบุของแข็งทรงกลม 16 มม. สำหรับ SRU3/038 ไบ-โลบ โรเตอร์ 2 ตัว ในขณะที่โรเตอร์ไตรโลบมี 11 มม. ใช้รูปทรงของโรเตอร์จริงและการทดลองตัวอย่างแทนการให้ค่าขีดจำกัด 15–20 มม. เป็นขีดจำกัดสำหรับปั๊มแบบโรตารี-โลบทั้งหมด.

ปั๊ม Diaphragm และ Gear: ขอบเขตและข้อจำกัดในการใช้งาน

  • Gear Pumps: โดยทั่วไปเหมาะสำหรับน้ำมันที่สะอาดที่เข้ากันได้ เรซิน และไซรัป ช่องว่างเฟืองปิดทำให้ของแข็งที่ขีดข่วนหรือแข็งเป็นปัญหาการสึกหรอและการติดขัด ควรได้ขีดจำกัดเฉพาะโมเดลแทนการเผยแพร่ค่าความละเอียด 0 มม. ทั่วไปหรือสมมติว่าร่องรอยของทรายทำให้ล็อคทันที.
  • Air-Operated Diaphragm (AODD): เหมาะสำหรับการถ่ายโอนของเหลวและผลิตภัณฑ์ที่ไวต่อการเสียดสี แต่การสวิงของช่วงจังหวะต้องมีอุปกรณ์ลดจังหวะที่ใช้งานเพื่อให้การเติมแม่นยำบนหัวโดส.

การคำนวณปริมาตรการเคลื่อนที่ ความดูด และแรงบิดมอเตอร์

เพื่อกำหนดขนาดการขับมอเตอร์ให้ถูกต้องและป้องกันการติดปากมอเตอร์หรือการเกิดโพรงของของเหลว เราใช้สามมาตรวัดวิศวกรรมหลัก:

1. ปริมาตรการเคลื่อนที่ต่อรอบ

กำหนดขนาดการเคลื่อนที่ของปั๊มให้ทำงานภายในช่วงความเร็วปกติแทนการใช้งานเต็มพลังของการเคลื่อนที่เชิงกล

  • ปริมาณการดูดที่ต้องการ = ปริมาณการเติมเป้าหมาย / ประสิทธิภาพเชิงปริมาตร. กำหนดประสิทธิภาพที่ความดันจริง ความเร็ว ความหนืด และเงื่อนไขการสึกหรอ สำหรับการคำนวณเท่านั้น สมมติว่าได้ประสิทธิภาพ 0.95 ทำให้ขนาดโดส 500 มล. ต้องการปริมาณการดูดประมาณ 526 มล. ช่วงประสิทธิภาพสากล 0.90–0.98 ยังไม่ถูกกำหนดแน่ชัด; ยืนยันการตั้งค่าผ่านการทดสอบโดส.

2. ขนาด NPSH ที่สุทธิสำหรับดูด (NPSH)

ของเหลวที่มีความหนาจะสร้างการลดแรงดูดภายในท่อดูดอย่างมีนัยสำคัญ เพื่อขจัด cavitation ของปั๊ม:

  • ใช้พื้นฐานความดันเข้าอย่างสม่ำเสมอ: NPSHa ต้องมากกว่า NPSHr ของปั๊มที่เลือก พร้อมมาร์จิ้นการใช้งานจากผู้ผลิต. Alfa Laval ส่วนที่ 2.2.4 พิมพ์หน้า 38–39 อธิบายถึงสมดุล แสดงเงื่อนไขเป็นเมตรของของไหลที่ถูกสูบ หรือแปลงอย่างสม่ำเสมอเป็นแรงดัน เพื่อการสเกลเท่านั้น 0.5 บาร์เท่ากับประมาณ 5.1 เมตรหัวของของไหลความหนาแน่น 1,000 กก./ม³ ไม่ใช่มาร์จินขั้นต่ำสากล.
  • วางถังจ่ายผลิตภัณฑ์ไว้เหนืออินเล็ตของปั๊มโดยตรงเพื่อใช้แรงโน้มถ่วงในการจ่ายแทนการดึงผ่านท่อดูดแนวนอนยาว.

3. การกำหนดขนาดมอเตอร์และแรงบิดไหลเวียนของ viscous

ออกแบบกำลังขับสำหรับภาระแรงดัน การเสียดทานของของเหลว การเสียดทานซีล การเร่งความเร็ว และการเริ่มต้นที่เย็น แรงไฟฟ้าสถิตย์เท่านั้นไม่สามารถกำหนดแรงบิดสูงสุดได้.

  • คำนวณแรงบิด จากนั้นตรวจสอบมาร์จิ้นขับ: สำหรับเพลาขวดยก, T (N·m) = 9,550 × P (kW) / n (rpm), ตาม Alfa Laval ส่วนที่ 7.2.3 พิมพ์หน้า 121. กำลังขับเพลา 2 kW ในอัตรา 300 รอบต่อนาที ต้องการ 63.7 N·m ก่อนการตรวจสอบโหลดชั่วคราว ทั้ง 25% และ 30–50% ไม่ใช่ขอบเขตความปลอดภัยทั่วไป; ใช้การตรวจสอบโหลดและการโอเวอร์โหลดของผู้ผลิต.
  • เลือกมอเตอร์เซิร์โวที่มีโปรไฟล์แรงบิดต่ำสุดสูงเพื่อรับมือกับของเหลวที่มีการไหลช้าลงเมื่อเริ่มต้นที่มีลักษณะทกซอริก ซึ่งต่อต้านการเคลื่อนไหวของการไหลหลังจากการหยุดสาย.

3. การออกแบบและกำหนดขนาดหัวฉีดบรรจุเพื่อหยุดการอุดตันและหยด

การเลือกขนาดหัวฉีดบรรจุที่เหมาะสมเป็นขั้นตอนสุดท้ายและสำคัญที่สุดในการรักษความถูกต้องของการFill ความสะอาดของภาชนะ และความเร็วเส้นทางที่เป้าหมาย การใช้หัวฉีดที่มีขนาดไม่เหมาะสมจะทำให้เกิดเส้นสินค้าผ่านขอบภาชนะ ฟองมากเกินไป อุดตันด้วยอนุภาค และการแจกจ่ายสินค้าฟรีที่มีค่า ใช้การออกแบบทรงท่อที่ชัดกับการตัดด้วยกลไกที่เปิดใช้งานเพื่อให้เส้นการผลิตของคุณทำงานอย่างสะอาด.

การกำหนดเส้นผ่านของรูฟบนหัวฉีด (ID) ตามความเร็วการไหลและมิติของอนุภาค

การกำหนดเส้นผ่านภายใน (ID) ของหัวฉีดบรรจุจำเป็นต้องทรงสมดุลระหว่างความเร็วของของไหลกับพารามิเตอร์มิติของอนุภาค:

  • การคัดกรองอนุภาคที่เล็กเกินไป: ใช้การคำนวณการคัดกรองแบบ assumed 3:1 ที่แนะนำในส่วนที่ 1 ขนาดอนุภาคสูงสุด 6 มม. ทำให้เป็นผู้สมัครเดบอรด์เริ่มต้น 18 มม. ตรวจสอบข้อจำกัดทั้งหมดและขีดจำกัดของผู้ผลิต; นี่ไม่ใช่หลักฐานป้องกันการ Bridging.
  • ระยะห่างอนุภาคอ่อน: อย่าลดระยะห่างโดยอัตโนมัติให้เหลือ 1.5:1, 2:1 หรือ 2.5:1 เพราะส่วนที่รวมกันอ่อน การบีบอัด การปิดวาล์ว เส้นใย และ bridging ของอนุภาคหลายตัวยังมีผลอยู่ เลือกช่องเปิดและเวลาตามคำแนะนำของผู้ผลิตและการทดสอบที่เป็นตัวแทน.
  • คำนวณความเร็วออก: v = Q/A = 4Q/(πD²). ในส่วนที่ 5 500 mL ใน 1.8 s ให้ค่า 16.7 L/min ต่อหัวฉีด; คาร์บ 18 มม. ทำให้ได้ประมาณ 1.09 m/s นี่คือจุดขับเคลื่อนภาพประกอบ ไม่ใช่แถบความเร็วสากล ตรวจสอบฟอง ความกระเด็น ความดันกลับ และความเสียหายของ inclusions; ไม่ใช่ 2 หรือ 3 m/s ที่เป็นเกณฑ์ล้มเหลวสากล.

กลไกป้องกันหยดที่หัวฉีด: ปิดปากทางอย่างแม่นยำ, วาล์ว Blowback, และฟิล์มกรอง

โปรไฟล์ของของเหลวที่แตกต่างต้องการกลไกปิดที่แตกต่างกันที่ปลายหัวฉีด:

  • หัวฉีดปิดปากทางภายในอย่างแม่นยำ: กระบอกลมหรือเข็มภายในจะอยู่ในแนวลงสัมผัสกับปลายหัวฉีดเมื่อปลายช่วงกวาด นี่เหมาะสำหรับของเหลวความหนาปานกลาง น้ำมัน และเจลที่ไม่ประกอบด้วยอนุภาค สร้างซีลทางกายภาพทันทีที่ป้องกันการหยด.
  • หัวฉีดปิดปากทางภายนอก (หน้าเรียบ) อย่างแม่นยำ: ขึ้นอยู่กับการออกแบบ สิ่งเหล่านี้อาจช่วยให้กลไกปิดอยู่ห่างจากเส้นทางการไหลที่มีอนุภาค ตรวจสอบช่องว่างในการปิด ปริมาตรที่ถูกกักอยู่ และความสามารถในการทำความสะอายใจ; การปิดภายนอกเป็นทางเลือก ไม่ใช่ข้อบังคับสำหรับซอสหรือครีมทุกชนิด.
  • กลไกดูดกลับ (Blowback): ไฮโดรลิคเซอร์โวหรือพิสตันแบบขับเคลื่อนด้วยการสลับย้อนศรแบบจนเต็มจะดูดส่วนน้อยของมลลิเมตรกลับเข้าสู่ปากหัวฉีดเมื่อสิ้นสุดรอบการทำงาน ทำให้เส้นไปยังหน้าวงจรหยดทันทีโดยไม่ต้องมีที่นั่งกลไกภายในที่มีความทนทานสูง.
  • ฟิล์มกรองแบบCapillary: แผ่นลวดหลายชั้นที่ติดตั้งที่การปล่อยหัวฉีดจะถนอมของเหลวที่มีความหนืดต่ำและแรงตึงผิวสูงผ่านการ capillary. หมายเหตุ: ฟิลเตอร์หน้าจอห้ามติดตั้งบนสายที่กำลังประมวลผลการหยุดชะงักหรืออนุภาค.

หัวพ่นจุ่มและการเติมจากล่างขึ้นเพื่อกำจัดฟองอากาศ ช่องอากาศ และการกระเซ็น

ระบบหัวพ่นจุ่มจากล่างขึ้นจะประสานการเคลื่อนที่ตามแนวตั้งของหัวพ่นกับการส่งของเหลว:

  • โปรไฟล์การเติมใต้ผิว: ช่องว่างระหว่างปลายทิปกับฐาน 5–10 มม. เป็นตัวอย่างการตั้งค่าการทดสอบ ไม่ใช่การตั้งค่าทั่วไป ก่อนอื่นตรวจสอบการเคลื่อนไหวของหัวฉีด รูปทรงด้านล่าง ความทนทานของภาชนะ และช่องว่างการชน คงรูปแบบการเติมขึ้น-ลงให้สอดคล้องกับผลิตภัณฑ์และภาชนะ รวมถึงว่าปลายทิปจมอยู่ใต้น้ำเหมาะกับกระบวนการที่ถูกสุขลักษณะหรือไม่.
  • การกำจัดฟองอากาศ: โดยการขจัดหยดของเหลวในฟรีฟอลล์ การเติมจากล่างขึ้นหยุดการกักอากาศรอบๆ ในสารทำให้ฟอง สารลดทอนฤทธิ์ สตรอเบอรี่โปรตีน และสารทำความสะอาดทางเคมี.
  • การป้องกันการมีช่องว่างอากาศในม Pastes ที่มีความหนืด: สำหรับครีมและน้ำมันที่มีความหนืดสูง การปล่อยใต้ผิวเติมจากล่างขึ้นเติมภาชนะจากด้านล่างออกไป เพื่อป้องกันการเกิดช่องว่างภายในและการเชื่อมผนังด้านข้างที่นำไปสู่การปฏิเสธน้ำหนักผิดพลาด.

การป้องกันการทิ้งรอยและการ stringing ของผลิตภัณฑ์ในระหว่างการเติมของเหลวที่มีความหนืดสูง

ของเหลวที่มีความหนาแน่นสูงและมีความยึดเหนี่ยวทางเวคซโคลิสติก (น้ำผึ้ง เรซิน เจลพอลิเมอร์ คาราเมล) มีแนวโน้มที่จะสร้างหางของของเหลวที่ยาวและติดหนึบเมื่อการพ่นเต็มเสร็จสิ้น:
  • การตัดขาดด้วยแรงเฉือนที่คม: เราใส่ใบมีดลมความเร็วสูงแบบพินาเมติกหรือวาล์วตัดแบบโรตารี่ไว้ที่ปลายหัวฉีดเพื่อทำการเฉือนเส้นของของเหลวทางกายภาพแทนที่จะให้มันยืดออกไป.
  • ระยะชักดูด-กลับที่ปรับได้: การโปรแกรมการเคลื่อนกลับด้วยความเร่งสูงสั้นๆ บนปั๊มเติมจะสร้างจุดแตกสะอาดที่ระดับการระบาย ปล่อยเส้นใยที่ติดตามหลังให้ถอยเข้าไปในรูหัวฉีด.
  • ปลายหัวฉีดที่ให้ความร้อน: การรักษาหัวฉีดที่อุณหภูมิสูงขึ้นช่วยลดความหนืดของผลิตภัณฑ์ในบริเวณท้องถิ่น เร่งการแยกตัวของแรงตึงผิวและป้องกันการก่อตัวของครัสต์ที่ติดหนืดบนพื้นผิวภายนอกของหัวฉีด.
มีน้ำผึ้งหยดลงมาจากไม้ผึ้ง

4. เพิ่มประสิทธิภาพเส้นทางผลิตภัณฑ์ ท่อและระบบวาล์วผู้จัดจำหน่าย

การออกแบบทางไหลของของเหลวเป็นสิ่งที่สำคัญเทียบเท่ากับการเลือกปั๊มเอง เมื่อเคลื่อนย้ายของเหลวที่มีความหนืดหรือสารละลายที่มีส่วนผสมเป็นส่วนๆ การวางท่อที่ไม่ดีจะสร้างแรงเสียดทานในท่อมาก ทำให้เกิดโพรงสูบ สูญเสียซีล และความแตกต่างของน้ำหนักการเติมอย่างรุนแรง ในฐานะผู้ผลิตเครื่องบรรจุ โรงงานผลิตในประเทศไทย, เราวิศวกรทางไหลของผลิตภัณฑ์เพื่อขจัดแรงต้านไฮดรอลิกและปกป้องความสมบูรณ์ของผลิตภัณฑ์ตั้งแต่ hopper ไปจนถึงปลายหัวฉีด.

การคำนวณแผ่นแรงดันที่ลดลงและการสูญเสียแรงเสียดทานต่อท่อสุขอนามัย

สำหรับของเหลวนิวทอนในลามิเนอร์ที่พัฒนาอย่างเต็มที่ในท่อกลมตรง ΔP = 128μLQ/(πD4). ใน Q คงที่ ความลดแรงดันเป็นสัมพัทธ์ผกผันกับ D4, เป็นความสัมพันธ์แบบพลังงานลอวร์ ไม่ใช่แบบลอการยกกำลัง ในความเร็วเฉลี่ยคงที่ ΔP เป็นสัดส่วนกับ 1/D². กฎของ Poiseuille ให้ความสัมพันธ์ของท่อตรง; ผลิตภัณฑ์ที่ไม่ใช่นิวตันต้องการแบบจำลอง rheological ที่เหมาะสม.

  • ผลกระทบความหนืดเชิงพลวัต: ความหนืดสูงขึ้น (cP) แปรผันแรงด drag ภายใน สร้างแรงต้านกลับสูงต่อปั๊มสุขอนามัย.
  • แยกความเร็วในการผลิตและความสะอาด: คำนวณความเร็วของผลิตภัณฑ์จากการไหลและเส้นผ่าน บีร์ จากนั้นตรวจสอบการสูญเสียความดัน ความมั่นคงของการแขวนและความไวต่อการเฉือน ช่วงทั่วไป 0.5–1.5 m/s ไม่รับประกันการควบคุมที่ยอมรับได้ คู่มือ CIP ในส่วนที่ 6 เกี่ยวกับการทำความสะอาดของเหลว ไม่ใช่การไหลของผลิตภัณฑ์ที่ผ่านความหนืด.
  • การสูญเสียหัวเฟืองจากแรงเสียดทาน: เส้นทางส่งยาวโดยไม่มีช่วงเพิ่มกำลังส่ง ทำให้ความดันการให้อาหารที่หัวบรรจุไม่เสถียร ซึ่งทำให้ปริมาณหลอกหลอนในหลายหัว.

การกำหนดเส้นผ่านศูนย์กลางท่อเพื่อหลีกเลี่ยงความต้านทานของสาย การเกิด Cavitation และการขาดลมห้ามให้อากาศ

การลดขนาดท่อดูดเป็นสาเหตุหลักของ cavitation ของของเหลวหนืดและทำให้ปั๊มหายใจไม่เพียงพอ เพื่อรักษาการบรรจุแบบการเคลื่อนที่บวกที่มั่นคง:

  • การกำหนดท่อดูด: รักษาทางเดินให้สั้นและมีขนาดพอเหมาะตามข้อกำหนดปากดูดของปั๊มที่เลือก การเพิ่มขนาดเป็นนิคมตามค่าเบื้องต้นหนึ่งขนาดเป็นการเปลี่ยนแปลงที่เป็นไปได้ ไม่ใช่กฎสากลที่สัมพันธ์กับปากดูดหรือทางออก ตรวจสอบการสูญเสียความดันและช่องว่างเปิดขั้นต่ำ.
  • คำนวณจากภาระงาน: ความหนืดสูงกว่า 5,000 cP ไม่ได้กำหนดเส้นผ่านบีร์ขั้นต่ำ 38–51 มม. อย่างเดียว การไหล ความยาว อุณหภูมิ ความเค้นที่เกิดขึ้น และความดันปากเข้าที่มีให้เป็นสิ่งสำคัญ ขนาดท่อทางการสะอาดแบบนิคมชื่อไม่จำเป็นต้องเป็นเส้นผ่านภายในจริง.
  • ช่องว่างของอนุภาค: ข้อยุ่นตัวอย่าง 3:1 เป็นการตรวจสอบเริ่มต้นเท่านั้น ใช้ช่องเปิดจริงที่จำกัดมากที่สุดและขีดจำกัดเฉพาะรูปทรง OEM ที่เกี่ยวข้อง ท่อขนาดใหญ่มิอาจชดเชยลำค่าวาล์วจนถึงจุดที่เล็ก.
เส้นท่อจริงที่เป็นอุปกรณ์จำลองความเร็วของผลิตภัณฑ์ที่คำนวณได้ΔP ของท่อเปล่า/ตรงที่คำนวณได้
25 มม0.566 ม./วินาที5.79 บาร์
38 มม0.245 ม./วินาที1.09 บาร์
51 มม0.136 ม./ซ0.335 บาร์

ตัวอย่างการคำนวณ ไม่ใช่ข้อมูลอุปกรณ์ที่วัดได้: Q = 500 มL / 1.8 วินาที = 16.7 ลิตร/นาที; L = 2 ม m; ไหลลื่นนิวโทรนีอัน μ = 10 พา·ซ (10,000 ซีพี); ρ = 1,000 กก./ม³. เลขรินนอลด์ของ Reynold ประมาณ 1.41, 0.93 และ 0.69. ค่าต่างๆ ยกเว้นวาล์ว, โค่น, เสียหายทางเข้า/ออก และการยกขึ้น จุดเหล่านี้ไม่ใช่ ID ของท่อสุขอนามัยมาตรฐานหรือตามคำแนะนำที่อาศัยเพียงความหนืดจริง ผลิตภัณฑ์ที่มีอนุภาคจริงยังต้องตรวจสอบการระงับ/การตกของสารด้วย.

กำจัดข้อศอก 90 องศา แขนที่ไม่มีไหลและข้อจำกัดการไหลในเส้นทางที่หนืด

การหันที่คมและการเปลี่ยนรูปร่างอย่างกะทันหันสร้างจุดร้อนของเชิงเกลอ แรงบิด

  • โค้งแบบ Long-Radius Sweep เปรียบเทียบการโค้งอย่างค่อยเป็นค่อยไปกับการหันอย่างเฉียบพลันเมื่อจัดวางได้รอบ 3D หรือ 5D รัศมีเส้นศูนย์กลาง หรือการโค้ง 45 องศา อธิบายรูปแบบโครงสร้างที่เป็นไปได้ ไม่ใช่ข้อกำหนดสากล ใช้ข้อมูลการสูญเสียการติดตั้งจากชิ้นส่วนจริงและตรวจสอบการผ่านของอนุภาค.
  • ขาแช่: ลดการแบ่งสาขาที่อุดตันและตรวจสอบการระบายน้ำและการทำความสะอาดให้ครอบคลุม ข้อกำหนด L/D < 1.5 ที่เสนอเป็นเพียงเกณฑ์โครงการเท่านั้นจนกว่าจะระบุวิธีการวัด มาตรฐานที่ใช้ และการตรวจสอบที่เกี่ยวข้อง; มันไม่ได้พิสูจน์ความสอดคล้องหรือการไม่มีพื้นที่อากาศค้าง.
  • ตัวลดแบบ Concentric กับ Eccentric: ใช้ตัวลดเอ็กซเซ็นทริคที่ด้านบนเรียบบนท่อดูดแนวราบเพื่อป้องกันช่องว่างอากาศที่ทำให้การ priming ปั๊มล้มเหลว.

การเลือกฟิตติ้ง Tri-Clamp ที่ถูกสุขอนามัย วาล์ว Full-Port และวัสดุซีล

แต่ละฟิตติ้งและวาล์วต้องให้ทางเข้า-ออกภายในที่ไม่อุดตันและเรียบเนียน

  • การเชื่อมต่อและพื้นผิวที่ถูกสุขอนามัย: เลือกสแตนเลสเกรด, ชิ้นส่วนและพื้นผิวสำหรับเคมีผลิตภัณฑ์และการทำความสะอาด. ส่วน Alfa Laval มาตรา 5.3, หน้า 91 ระบุ 0.8 µm Ra สำหรับชิ้นส่วนที่เปียกแบบมาตรฐานและรอบที่เคลือบด้วยวิธี electropolishing และ 0.38 µm Ra สำหรับตัวเลือกฟินิชเชียนแบบ механիկական นี่เป็นตัวอย่างผู้ผลิต ไม่ใช่มาตรฐาน GDHP การ electropolishing อย่างเดียวไม่รับประกัน Ra < 0.4 µm; ขอระบุรายละเอียดเฟินิชจริงและหลักฐานการตรวจสอบ.
  • วาล์วสุขอนามัย Full-Port: ใช้วาล์วลูกบอลสุขอนามัยแบบขนานเต็มรูปแบบ วาล์วหมุนกีดกั้น หรือวาล์วแผ่นรัศมีแบบแผ่นกั้นแทนวาล์วที่นั่งแบบมาตรฐานที่ขัดขวางการเคลื่อนไหวย่อย และเก็บเส้นใย.
  • การเลือก elastomer: จับคู่แหวนกันรั่ว (PTFE, EPDM, FKM หรือ Silicone) ตามเคมีของผลิตภัณฑ์และอุณหภูมิ ตรวจสอบเส้นผ่านศูนย์กลางด้านในของแหวนกันรั่วให้สอดคล้องกับแกนท่อเพื่อป้องกันการลุกล้ำของริมฝีปากเข้าสู่ลำไหลของการไหล.

การรวมแจ็คเก็ตให้ความร้อนและการติดตามฉนวนสำหรับความหนืดที่ขึ้นกับอุณหภูมิ

สินค้าภาคอุตสาหกรรมและอาหารหลายชนิด เช่น แยมร้อนที่ปิดผนึก, ไว้ wax, ช็อกโกแลต และเจลปิโตรเลียมมีลักษณะความหนืดสูงเมื่ออุณหภูมิปกติ แต่จะไหลง่ายเมื่อถูกความร้อน:
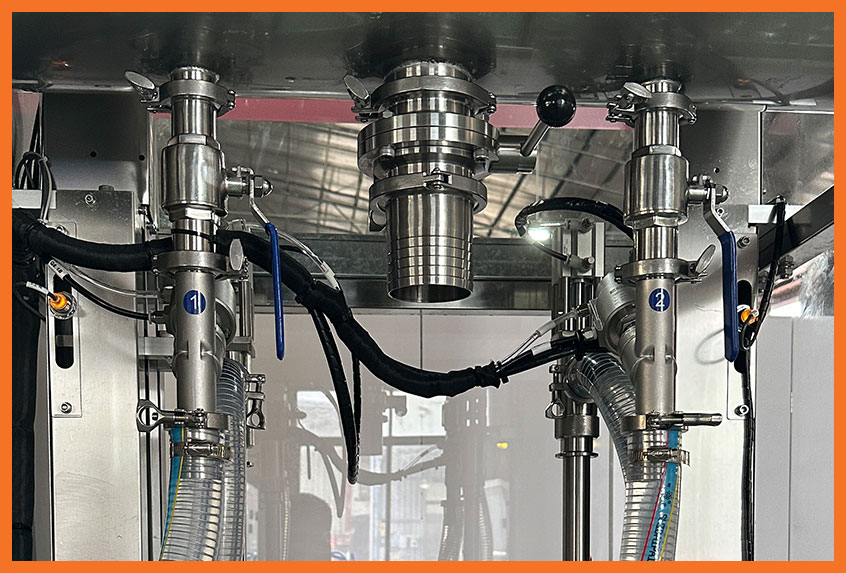
  • ท่อหุ้มโดมฟองอากาศ: หมุนเวียนน้ำร้อนหรือของเหลวความร้อนผ่านทางรวมสองชั้นและถังเพื่อรักษาผลิตภัณฑ์ให้อยู่ในขอบเขตอุณหภูมิและความหนืดที่แม่นยำ.
  • การติดตามความร้อนด้วยไฟฟ้าพร้อมฉนวนกันความร้อน: รักษาอุณหภูมิของเหลวให้คงที่ตลอดระยะท่อนํ้าสั้นยาวระหว่างคลังสินค้ากลุ่มใหญ่กับสายบรรจุภัณฑ์เพื่อป้องกันการหนืดของผลิตภัณฑ์ระหว่างหยุดสายชั่วคราว.
  • การควบคุมการขยายตัวทางความร้อน: รวมวาล์วช่วยระบายความร้อนในส่วนท่อที่หุ้มฉนวนและแยกจากกันเพื่อป้องกันการอัดเกินในช่วงการให้ความร้อน.
ปั๊มบรรจุรอยรูขนาดใหญ่

5. ขั้นตอนการออกแบบวิศวกรรม สายงานและสูตรคณิตศาสตร์

การกำหนดขนาดปั๊ม เส้นทางผลิตภัณฑ์ และหัวฉีดต้องมีภาระงานที่ชัดเจนและการวัดผลิตภัณฑ์ ขั้นตอนทั้งสี่นี้แบ่งระหว่างการคำนวณขั้นต้นกับการตรวจสอบของ OEM และการทดสอบแบบอย่างที่จำเป็นก่อนขนาดสุดท้ายและขีดจำกัดการขับเคลื่อนที่จะได้รับอนุมัติ.

ขั้นตอนที่ 1: บันทึกพลวัตของของเหลว ความหนาแน่นเฉพาะ และรูปทรงอนุภาค

ก่อนที่จะคำนวณตัวเลขทางกล เราจะยกรูปแบบพฤติกรรมทางกายภาพที่แน่นอนของผลิตภัณฑ์ภายใต้อุณหภูมิพื้นโรงงานที่เป้าหมาย:

  • ความหนืดเชิงพลวัติ (cP): บันทึกอุณหภูมิ ช่วงความเร็วเชิงตัวแทนของการเฉือน สภาวะเครื่องมือ/รูปทรง วิธีการ และประวัติตัวอย่าง ค่า cP เพียงค่าเดียวไม่อธิบายผลิตภัณฑ์ที่มีการทาเฉือนหนืดลงหรือทนทานชี้วัดได้. คำแนะนำการวัดของ Tetra Pak อธิบายว่าทำไมเงื่อนไขที่ represent กระบวนการมีความสำคัญ.
  • ความหนาแน่น / ความหนาแน่นจำเพาะ: บันทึกความหนาแน่นที่อุณหภูมิในการผลิตและใช้อย่างสม่ำเสมอสำหรับการแปลงมวล/ปริมาตรและแรงดัน/หัวจ่าย อย่าคลื่นคอยวางบาร์ตรงลงไปในเมตรของของเหลว.
  • มิติของอนุภาค: วัดเส้นผ่านศูนย์กลางอนุภาคแข็งที่ใหญ่ที่สุดตามแกนยาวของมัน บันทึกความนุ่มของอนุภาค ความไวต่อแรงเฉือน และเปอร์เซ็นต์ปริมาตรในของผสม.

ขั้นตอนที่ 2: คำนวณอัตราการไหลเป้าหมายต่อหัวฉีดตามเวลาวัฏจักรและปริมาตรเติม

กำหนดลำดับเวลาที่แท้จริง ในตัวอย่างที่มีดัชนีและไม่ทับซ้อน เวลาบรรจุที่มีประสิทธิภาพคือเวลาช่วงรอบรวมลบด้วยต้นทุนการจัดการ เครื่องจักรที่ทำงานต่อเนื่องหรือทับซ้อนต้องมีแบบจำลองเวลาของตนเอง และการเติมกระบอกสูบต้องเข้ากับลำดับด้วย.

  • ตัวอย่างเวลาที่ใช้อธิบาย: สมมติว่าเวียน 3.0 วินาที และต้นทุนการจัดการที่ไม่ทับซ้อน 1.2 วินาที เวลาบรรจุที่มีประสิทธิภาพคือ 3.0 − 1.2 = 1.8 s. เหล่านี้เป็นข้อมูลอินพุตที่เลือก ไม่ใช่ข้อมูลการดำเนิน GDHP ที่บันทึก.
  • การไหลต่อหัวฉีด: Q = V/t. สำหรับขนาดยาผสม 500 มล. ตัวอย่าง Q = 500/1.8 = 277.8 มล./วินาที = 16.7 ลิตร/นาที ในระหว่างการบรรจุ ค่าเฉลี่ยปริมาตรที่ส่งมอบตลอดเวลากลับรวม 3.0 s ต่อหัวคือ 10 ลิตร/นาที ระบบจ่ายร่วมขนาดสำหรับหลายหัว การสำรองข้อมูลและเวลาการเติมไม่ใช่การส่งผ่านเพียงหัวเดียว.

ขั้นที่ 3: คำนวณ Total Dynamic Head (TDH) และการสูญเสียแรงเสียดทายของทางน้ำ

สำหรับ ของไหลลีนีออนที่ไม่บีบอัดและนิ่งไหลอย่างช้าๆ อย่างต่อเนื่องพัฒนาเต็มที่ในทิศทางลำแสงผ่านท่อกลมตรง, ใช้ ความสัมพันธ์เฮเกน–พอยส์อูลล์. Re = ρvD/μ < 2,000 คือการตรวจค้นการไหลเป็นลามิเนอร์สำหรับตัวอย่างนิวตัน ที่ไม่ใช่ตัวแทนของแบบจำลองไม่ Newtonian สำหรับอาหารที่ขึ้นกับแรงเฉือน ให้ดู การอภิปรายเรื่องความเนื้อหลายและการลดแรงดันของเทตราพัค.

ΔP = 128μLQ/(πD4)
ใช้ μ ใน Pa·s, L และ D ใน m และ Q ใน m³/s เพื่อให้ได้ ΔP เป็น Pa การแปลงหน่วย: 1 cP = 0.001 Pa·s; 1 L/min = 1/60,000 m³/s; 1 bar = 100,000 Pa.

เพื่อหลีกเลี่ยงความต้านทานในสายสูง: คำนวณการสูญเสียแรงเสียดทายสำหรับแต่ละรันท่อตรง ข้อศอก จุดรวมท่อ และช่องวาล์ว แปลงการเสียดทายของการติดตั้งให้เป็นความยาวท่อที่เทียบเท่า เพิ่มหัวยกแนวตั้งคงที่ (ระดับของแรงยกจากแหล่งจ่ายไปถึงปลาย nozzle) เพิ่มแรงดันย้อนกลับที่เกิดขึ้นผ่านรูออกของหัวฉีด.

รักษาหัวและความดันให้คงที่: แปลงความดันโดยใช้ H = ΔP/(ρg), g ≈ 9.81 m/s² ก่อนการเพิ่มระดับในหน่วยเมตร รวมเหตุเสียหายจริงของวาล์ว ทางโค้ง หน้ายาง และทางเข้า และการทำงานชั่วคราว รวมถึงการขนานจริง ในตารางส่วนที่ 4 ให้ผลลัพธ์สำหรับท่อตรงเท่านั้น ไม่ใช่ค่าความดันที่แสดงหรือการเลือกสุดท้าย.

ขั้นที่ 4: เลือกการขับอินค์วอนและลำกล้องหัวฉีดพร้อมมาร์จิ้นความปลอดภัยเชิงวิศวกรรม

เมื่ออัตราการไหลเป้าหมายและการสูญเสียความดัน (Delta P) ได้ถูกกำหนดแล้ว ให้กำหนดขนาดฮาร์ดแวร์ขั้นสุดท้าย:

  • การกำหนดขนาดหัวฉีด: D = √(4Q/(πv)) การเลือกค่าแสดง 1.5 m/s สำหรับการคำนวณเบื้องต้นจะให้ D ≈ 15.4 มม. ในการไหลตัวอย่าง ขนาดอนุภาคสูงสุด 6 มม. และการอนุญาตให้กรอง 3:1 ที่เลือกไว้ จะให้ผู้สมัคร 18 มม. ที่ประมาณ 1.09 m/s ตรวจสอบรูปทรงหัวฉีดและวาล์วจริง ความคงสภาพของอนุภาค และการเปิดขวด ไม่ใช่ 1.5 m/s หรือ 3:1 เป็นขีดจำกัดการยอมรับแบบสากลเสมอไป.
  • การสูบความจุและรอบการทำงาน: ใช้การคำนวณปริมาตรที่เคลื่อนที่ของ Section 2 จากนั้นตรวจสอบช่วงเวลาการดูดเข้า, ปล่อยออก และการจัดการ เปอร์เซ็นต์ของความเร็วรอบสูงสุดไม่ใช่เปอร์เซ็นต์ของระยะ piston's stroke ใช้หน้าต่างการใช้งานจริง ไม่ใช่กฎความเร็วสูงสุดแบบทั่วไป 60–75%.
  • แรงบิดของมอเตอร์และมาร์จินขับ: ใช้การตรวจสอบภาระและการโอเวอร์โหลดที่ผ่านการอนุมัติจากผู้จำหน่ายเหมือนกับส่วนที่ 2 สำหรับตัวขับลูกสูบ ให้คำนวณ F = ΔP × พื้นที่ลูกสูบ จากนั้นรวมจิสติกรถเชื่อม แรงเสียดทาน และการเร่งสำหรับการขับพิสตน สำหรับแกนหมุน ให้ใช้ T = 9,550P/n อย่านำมาประยุกต์ส่วนต่าง 25% บรรทัดเดียวกันที่นี่.

ตัวอย่างความไวของCycle-time ไม่ใช่การทดสอบความหนืด: การเพิ่มเวลาบรรจุที่มีประสิทธิภาพ 1.8 วินาที ให้ illustrative 30–60% ทำให้เป็น 2.34–2.88 วินาที โดยมี overhead คงที่ 1.2 วินาที ทำให้รอบรวมเป็น 3.54–4.08 วินาที เพิ่มขึ้น 18–36% อัตราการทำงานต่อหัวเดี่ยวตามทฤษฎีเปลี่ยนจาก 20.0 เหลือ 16.9–14.7 รอบต่อนาที นี่แสดงให้เห็นว่าการเปลี่ยนแปลงเวลาบรรจุและรอบรวมต่างกันอย่างไร มันไม่ทำนายการทำงานของม paste ความหนืดสูง 50,000 cP.
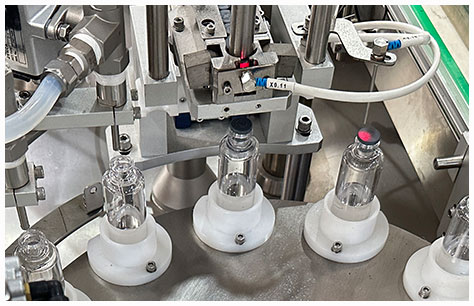
การบรรจุขวดเล็กที่มีความแม่นยำ

6. การแก้ปัญหาคอขวดทั่วไปของความหนืดและการเติมอนุภาค

การใช้งานพPast เคมีหนืดและสารละลายที่มีชิ้นส่วนขนาดใหญ่ที่ความเร็วจสูงเผยจุดอ่อนทุกจุดในเส้นทางของของไหลเมื่อเส้นทางติดขัด หัวฉีดหยด หรืออนุภาคถูกบดขยี้การผลิตหยุดลง ในฐานะผู้ผลิตเครื่องเติม เราแก้ปัญหาเหล่านี้ทุกวันบนพื้นโรงงาน ต่อไปนี้คือวิธีที่เราแยกแยะและแก้ไข คอขวดการไหลที่พบบ่อยที่สุด.

แก้ Cavitation ของปั๊มและเส้นดูดที่ขาดการระบาย

การเติม inlet ที่ไม่เพียงพออาจทำให้การเติมสั้น Cavitation เกี่ยวข้องกับความดันท้องถิ่นที่ลดลงต่ำกว่าความดันไอระเหย; การล้อมด้วยอากาศหรือการเติมไม่สมบูรณ์สามารถสร้างอาการที่คล้ายกันโดยไม่ได้เป็นกลไกเดียวกัน ตรวจสอบสมดุลทางเข้า อุณหภูมิ และจังหวะเวลาก่อนเลือกวิธีแก้ไข.

  • ตรวจสอบเส้นผ่าน suction-line: คำนวณการสูญเสียใหม่ด้วยการไหลจริงและเส้นผ่าน จากนั้นปฏิบัติตามข้อกำหนดการเข้าของปั๊ม การเพิ่มขนาดด้วยค่า nominal หนึ่งขนาดอาจช่วยการออกแบบบางแบบ แต่ไม่รับประกันการ feeding เพียงพอ.
  • ลดระยะการดูด: ติดตั้งปั๊มไว้ตรงใต้ถังจ่ายเพื่อ minimize ค่าการสูญเสียแรงเสียดทานในรันฟีด.
  • ใช้การจัดเตรียม feed ที่ออกแบบมา: ประเมิน hopper ที่เหมาะสม ระบบสกรูหรือระบบผู้ติดตามร่วมกับผู้ผลิต OEM ความหนืดเช่น 50,000 cP ไม่อนุญาตให้บรรจุกดดันถัง ไม่มีกำหนดการตั้งค่าหัวแรงดัน 0.5–1.5 bar ที่เป็นมาตรฐาน: ถัง feed ที่ถูกดันต้องมีการออกแบบที่ได้มาตรฐาน การควบคุมความดัน การระบาย การ interlocks และขั้นตอนที่ได้รับการอนุมัติ. ห้ามกดดัน hopper ที่เปิดหรือไม่ได้รับการจัดอันดับ.
  • ลดความเร็วในการกวาดดูดลง: บนตัวเติมไฮดรอลิกที่ขับด้วยตัวยนต์แบบเซิร์โว การลดความเร็วในการดูดเข้าในขณะเดียวกันให้จังหวะการระบายมีความเร็วสูง จะทำให้ผลิตภัณฑ์หนักมีเวลาเติมถัง цилиндลครบถ้วน.

กำจัดการหยดที่หัวฉีด การไหลท้าย และน้ำหนักเติมเป็นชุดที่ไม่สม่ำเสมอ

หยดน้ำและเส้นใยปนเปื้อนทำให้ซีลภาชนะเสียหาย เกิดการไหม้ที่เครื่องซีลแบบ induction และสูญเสียผลิตภัณฑ์มีค่า กลไกปิดที่ไม่สม่ำเสมอมักเป็นสาเหตุหลักเสมอ.

  • จังหวะดูดกลับปรับจูน: โปรแกรมจังหวะรีเทร็กชันไมโครตอนจบแต่ละรอบลูกสูบเพื่อทำลายความตึงผิวของของไหลที่รูเปิดหัวฉีด.
  • เปลี่ยนไปใช้หัวฉีดที่ปิดเปิดในเชิงบวก: สำหรับผลิตภัณฑ์ที่มีเส้นใยสูงหรือมีแรงตึงผิวสูง ให้เปลี่ยนท่อที่เป็นรูเปิดเป็นหัวฉีดปิดเปิดเชิงบวกที่มีที่นั่งภายในหรือนอก แนวปิดภายในจะตัดผลิตภัณฑ์ได้อย่างสะอาดตรงปลายการระบาย.
  • ทำให้อุณหภูมิของผลิตภัณฑ์เสถียร: Tetra Pak, เทคนิคการวัด บันทึกว่า การเปลี่ยนแปลง 3°C มักทำให้ความหนืดเปลี่ยนแปลง 10% แต่ละอัน นี่เป็นตัวอย่างของความไว ไม่ใช่สัมประสิทธิ์สำหรับสูตรการผสมทุกชนิด ควรวัดทิศทางและขนาดจริง อย่าสันนิษฐานว่าทุกขั้น Cooling 5°C จะทำให้ความหนืดเป็นสองเท่า.
  • ตรวจสอบการกักระบบอากาศ: ฟองอากาศที่ติดอยู่ในกระบอกปั๊มหรือที่รูฉีดจะถูกอัดเมื่อรอบแรงดันและขยายตัวหลังจากการปิด ทำให้มีการหยดหลังเติม Bleed อากาศทั้งหมดก่อนการผลิต.

ป้องกันการบดควบคุมชิ้นส่วน การจมตัว และการกระจายหลายหัวแบบไม่สม่ำเสมอ

การปั๊มชิ้นผลไม้ สับหรือสารละลายอุตสาหกรรมต้องการการจัดการที่บอบบางเพื่อรักษาความสมบูรณ์ของส่วนประกอบและให้สัดส่วนของของแข็งต่อของเหลวเท่ากันทั่วหัวเติมทั้งหมด.

  • ทบทวนเรขาคณิตและจังหวะของวาล์ว: วาล์วผลิตภัณฑ์แบบโรทีรี่สามารถปรับปรุงทางผ่านได้ แต่ไม่ใช่โดยอัตโนมัติที่ปราศจากการเสียดทาน ตรวจสอบการเปิด-ปิด ฟังก์ชัน และขีดจำกัดอนุภาคของ OEM เปรียบเทียบความสมบูรณ์ของอนุภาคและอัตราส่วนของแข็งต่อ liquid ระหว่างหัวทดสอบ.
  • รักษาการระงับถัง hopper ให้ใช้งานอยู่ ของแข็งหนาแน่นจมน้ำ ในขณะที่ของแข็งที่มีความหนาแน่นต่ำลอยตัว ผสานตัวกวนแบบริบเบิลแนวนอนหรือตัวกวนแบบ anchors ที่มีแรงเสียดทานต่ำเพื่อให้อนุภาคถูกระงับอย่างสม่ำเสมอโดยไม่ทำให้ผลิตภัณฑ์สลายตัว.
  • สมดุลเครื่องจ่ายหลายหัวขึ้น: แยกท่อกระจายอย่างสมมาตรด้วยโค้ง sweep ที่มีความยาวเท่ากัน หลีกเลี่ยงจุดรวมท่อแบบ T ตรง ซึ่งทำให้ของแข็งพุ่งผ่านหัวภายในและโหลดอย่างไม่สม่ำเสมอเข้าสู่หัวฉีดด้านนอก.
  • ตรวจสอบข้อจำกัดทุกข้ออีกครั้ง: สมมติฐาน 3:1 เป็นการคำนวณคัดกรองเบื้องต้น ขีดจำกัดของผู้ผลิตที่เข้มงวดกว่า หรือการเชื่อมต่อหรือความเสียหายที่พบในการทดสอบ จะกำหนดการออกแบบ ความนุ่มนวลไม่ใช่เหตุผลโดยอัตโนมัติที่ทำให้ทางผ่านเล็กลง.

การจัดการ CIP และ SIP สำหรับเส้นทางที่ติดหนืดและมีอนุภาคปะปน

สูตรติดหนืด แป้ง และไขมันหนักต้านทานรอบทำความสะอาดแบบ standard clean-in-place cycles, สร้างอันตรายจากการปนเปื้อนและการติดค้างของวาล์ว.

  • ความเร็วของท่อ CIP: แนวทางทำความสะอาดของ Tetra Pak และ คู่มือ Alfa Laval, หน้า 285 ที่พิมพ์แล้ว อธิบาย 1.5–3.0 ม./วินาที สำหรับการไหลของสารทำความสะอาดในท่อ ตรวจสอบให้สอดคล้องกับวงจรทำความสะอาดจริง สารละออง เวลา อุณหภูมิ ความเข้มข้นของน้ำยาทำความสะอาด และระดับของอุปกรณ์ มันไม่ได้หมายถึงความเร็วในการเติมผลิตภัณฑ์ที่มีความหนืด และความเร็วเพียงอย่างเดียวไม่สามารถยืนยันการทำความสะอาดได้.
  • ขานิดที่ตายและช่อทีที่มองไม่เห็น: ใช้สเป็ก Hygienic ที่สอดคล้องกับวงจรในข้อ 4 ตรวจสอบการระบาย การแยกสาขา การเคลื่อนไวของวาล์ว และการครอบคลุมการทำความสะอาด; L/D เพียงอย่างเดียวยังไม่แสดงถึงระบบที่สะอาด.
  • โปรแกรมการสั่นสะเทือนแบบหน้า-หลัง: รอบการเคลื่อนไหวของกระบอกสูบอัตโนมัติและพ่นหัวฉีดอัดสลับในการล้าง เพื่อต exposing ซีลภายใน เขี้ยวโอริง และที่นั่งวาล์วให้สัมผัสกับสารทำความสะอาด.
  • เลือกอุณหภูมิก่อนล้างสำหรับเศษสาร: แนวทางนมของ Tetra Pak กล่าวว่าน้ำอุ่นช่วยล้างไขมันนมแต่ไม่ควรเกิน 55°C เพื่อหลีกเลี่ยงการแข็งตัวของโปรตีน. ตัวอย่างทั่วไปของ Alfa Laval เริ่มด้วยการล้างด้วยอุณหภูมิห้องเหล่านี้เป็นบริบทที่ต่างกัน ไม่ใช่สูตรเดียวกัน เลือกและตรวจสอบลำดับสำหรับสูตรจริง SIP หากจำเป็นต้องมีการตรวจสอบการฆ่าเชื้อแยกต่างหาก.

มีคำถามหรือไม่? ติดต่อเรา แล้วเราจะมอบทางออกที่สมบูรณ์แบบให้คุณ.

คำถามที่พบบ่อย

ไม่มีค่ามากสุดสากลสำหรับหัวฉีดลูกสูบมาตรฐาน บทความมี อัตราส่วนช่องว่าง 3:1 เป็นตัวอย่างคัดกรองที่สมมติขึ้น, ไม่ใช่การรับประกัน เม็ดที่มีขนาดสูงสุดที่วัดได้ 10 มม. จะให้ผู้สมัครท่อเริ่มต้น 30 มม. ซึ่งยังต้องตรวจสอบวาล์วและข้อจำกัดอื่นๆ อย่าลดอัตราส่วนอัตโนมัติสำหรับสิ่งปนเปื้อนที่อ่อน. UNIFILLER ระบุลูกบาศก์สูงสุดถึง 38 มม. สำหรับ Pro 2000i FS ด้วยช่องทางที่ระบุไว้ โดยขึ้นกับการยืนยันผลิตภัณฑ์ ความยาวด้านลูกบาศก์ เส้นผ่านศูนย์กลางทรงกลม และมิติที่ยาวที่สุดของอนุภาคที่ไม่สม่ำเสมอนั้นเป็นการกำหนดวิธีที่ต่างกัน.

บางแพลตฟอร์มลูกสูบหรือแพลตฟอร์มโพรงที่ก้าวหน้าครอบคลุมทั้งหลังจากที่มีเครื่องมือและการตั้งค่าที่เหมาะสม แต่ความเข้ากันไม่ได้อัตโนมัติ ตรวจสอบความหนืดเฉพาะรุ่นของโมเดล, อินพุต-ฟีด, ซีล, วาล์ว และขีดจำกัดอุณหภูมิ液 ละเอียด liquids บางชนิดอาจต้องการการปิดและการหายใจที่ต่างกัน; สารพัดอาจต้องการช่องทางผ่านที่ใหญ่ขึ้นและดูดเข้าได้น้อยลง ลองผลิตภัณฑ์ทั้งสองกับภาชนะจริง ขนาดโดส และผลลัพธ์ที่ต้องการ.

แรงเฉือนสามารถเปลี่ยนโครงสร้าง ความหนาแน่น หรือการอากาศขึ้นอยู่กับสูตรการผสม อัตราแรงเฉือน และเวลาที่สัมผัส. แนวทางจลนศาสตร์ของ Tetra Pak แยกแยะการลดแรงเฉือนจากพฤติกรรมที่ขึ้นอยู่กับเวลา การลดชั่วคราวไม่ใช่ความเสียหายถาวรโดยอัตโนมัติ เปรียบเทียบผลิตภัณฑ์ที่เข้ามาและที่เติมด้วยการตรวจสอบโครงสร้างเนื้อสัมผัส ความสมบูรณ์ของการมีส่วนประกอบ และเสถียรภาพที่ตกลงกัน แทนที่จะสมมติว่าทุกปั๊มเกียร์ทำลายอิมัลชันหรือทุกปั๊มที่มีแรงเฉือนต่ำรักษาอิมัลชันไว้.

ไม่มีการลดแรงดันที่ยอมรับได้สากลที่ 20–30 psi (ประมาณ 1.4–2.1 บาร์) Budget แรงดันขึ้นอยู่กับปั๊ม, ท่อ, ซีล, วาล์ว, หัวฉีด และอุณหภูมิ โดยมีเงื่อนไขอินพุตและการป้องกันแรงดันที่เหมาะสม การคำนวณนิวตันในส่วนที่ 4 ให้ค่า 5.79 บาร์สำหรับท่อจริง ID 25 มม. ยาว 2 ม., 1.09 บาร์ที่ 38 มม., และ 0.335 บาร์ที่ 51 มม. โดยไม่รวมข้อต่อและการยก ตรวจสอบภาระทั้งหมดและตรวจสอบมาตรฐานของแต่ละชิ้นส่วน; บันดาหลายระดับไม่ปลอดภัยสำหรับทุกรายการ.
สร้างโซลูชันที่กำหนดเองของคุณ

ข้อมูลของคุณมีความปลอดภัย - เรารักษาความเป็นส่วนตัวของคุณและจะใช้ข้อมูลนี้เพื่อติดต่อคุณเท่านั้น.

สร้างโซลูชันที่กำหนดเองของคุณ