Vị vinegar được sử dụng để làm gì và Yêu cầu của máy đóng gói
Nước dùng để làm gì? Khám phá các ứng dụng trong thực phẩm, làm sạch và nông nghiệp, cùng các yêu cầu của máy định lượng đối với vật liệu, độ chính xác và rỉa…
Tháng 10 14, 2026
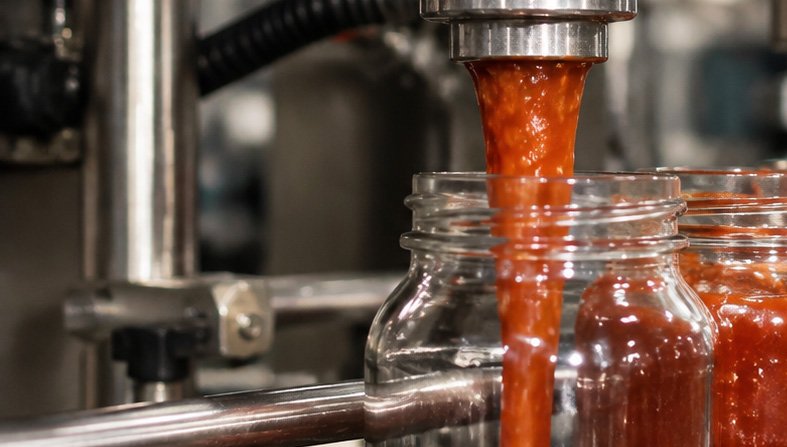
Nếu đầu phun định lượng liên tục rò rỉ hoặc để lại đuôi mỏng sau khi van đóng, hãy kiểm tra ba yếu tố trước: áp suất tại đầu ngòi, độ nhớt của sản phẩm, và thời gian giữa ngắt và chuyển động của đầu phun. Thiết kế ngắt đúng sẽ giúp, nhưng kết quả sạch sẽ đến từ việc phù hợp phần cứng và quy trình.
Câu trả lời nhanh: Rò rỉ thường có nghĩa là chất lỏng vẫn đang bị ép qua lỗ kín. Dính chuỗi (stringing) thường có nghĩa là sản phẩm nhớt hoặc đàn hồi đang kéo dài khi đầu phun di chuyển ra xa. Bắt đầu với gioăng kín, sau đó điều chỉnh một chuyển động ngược nhỏ (thường được gọi là hút ngược) và thời gian ngắt. Xác nhận mọi thiết lập với sản phẩm và container thực tế.
Trước khi thay đổi đầu phun, hãy sử dụng hướng dẫn này để ghép các bơm và đầu phun với độ nhớt vì vậy sự lựa chọn van phù hợp với chất liệu hơn là chỉ dựa vào tốc độ máy.
Khi sản phẩm tiếp tục rò rỉ khi đóng ngắt, nó có thể rơi lên vành container, làm hỏng dụng cụ hoặc thay đổi liều lượng. Tách biệt một vấn đề áp suất khỏi một vấn đề vật liệu: một giọt thường bị thúc đẩy bởi áp suất hoặc một ghế bị rò rỉ, trong khi một đuôi dài thường do độ nhớt, đàn hồi hoặc thời gian chuyển động gây ra.
Việc xả không mong muốn tại thời điểm đóng ngắt bắt nguồn từ sự suy kém của động lực ngắt dòng chất lỏng:
Áp suất có thể còn lại trong đường dẫn sản phẩm sau khi bơm, piston hoặc vít ngừng hoạt động. Nếu van đóng muộn hoặc ghế có khe hở nhỏ, áp suất được lưu trữ đó có thể tiếp tục đẩy sản phẩm qua lỗ chảy. Đóng kín phụt gần đầu ra và một chuyển động ngược được kiểm soát có thể giảm áp suất ở đầu tip.
Hành vi của sản phẩm thay đổi theo lực cắt và nhiệt độ. Rheology là cách vật liệu chảy và biến dạng dưới các điều kiện đó một cách đơn giản:
| Tham số | Ảnh Hưởng Đến Việc Phun Và Ngắt Đồng Bộ | Kết Quả Nếu Không Kiểm Soát |
|---|---|---|
| Nhiệt Độ Đầu Kim Cao | Giảm độ nhớt chất lỏng tại chỗ | Rò rỉ không kiểm soát và chảy mỏng |
| Áp suất dư thừa | Đẩy chất lỏng vượt qua ranh giới van | Chảy rỉ gián đoạn và ô nhiễm cổ |
| Độ đàn hồi shear cao | Tăng căng polymer/ chất lỏng | Dải sợi kéo dài qua dụng cụ |
Thông tin nhận bàn: Gót đầu nóng hơn, áp suất dư cao hơn, hoặc sản phẩm đàn hồi hơn khiến việc cắt sạch khó hơn. Kiểm tra nguyên nhân phù hợp với defect quan sát trước khi thay đổi phần cứng.
Chảy rỉ và sợi kéo không kiểm soát gây tắc nghẽn sản xuất nghiêm trọng:
Khi xử lý các vấn đề khóa cắt bừa bộn trên các dây chuyền sản xuất, việc chọn thiết kế van cơ học đúng đắn sẽ tạo nên sự khác biệt. Trên một dòng đa đầu, van cũng phải làm việc với động cơ và kiểm soát của máy; xem phạm vi máy đóng gói tự động hoàn toàn cho bối cảnh dòng rộng hơn. Chúng tôi xây dựng và cấu hình một số kiến trúc khóa cắt dương đặc biệt nhằm giảm rò rỉ nước, sợi dây và ô nhiễm kín ở điểm xả.
| Loại cơ cấu | Phương pháp kích hoạt | Phù hợp nhất | Lợi ích chính |
|---|---|---|---|
| Kim needle nạp lực Spring | Áp suất dòng chất lỏng | Độ nhớt thấp đến trung bình | RESET tự chứa |
| Piston thủy lực hoặc servo | Không khí bên ngoài hoặc điều khiển servo | Độ nhớt từ thấp đến cao | Ép đóng kiểm soát được |
| Lõi van quay | Cụm tuyến thủy lực hoặc rãnh quay | Mastic độ nhớt cao | Cắt shear sạch |
Thông tin nhận bàn: Ghép van với hành vi sản phẩm trước, sau đó xác nhận lực đóng, truy cập làm sạch và tương thích niêm phong trong thử nghiệm sản phẩm.
Thay đổi một biến số tại một thời điểm và ghi nhận kết quả. Cần tự sequence dưới đây để phân biệt vấn đề sealing với vấn đề vật liệu hoặc động cơ:
Ghi chú vận hành: Bất kỳ giá trị hành trình, tốc độ, nhiệt độ hoặc áp suất nào trong sách hướng dẫn máy đều là điểm khởi đầu cho máy đó. Không có khoảng cách hút ngược “tốt nhất” phổ cập. Xác thực thiết lập cuối cùng với sản phẩm, bình chứa, hình học vòi phun và tốc độ tuyến.
Kiểm soát giọt và chuốt tại cơ cấu đóng vòi dựa vào việc tinh chỉnh các tham số máy ở mức tinh vi. Đồng bộ hệ thống phân phối với các thiết lập dẫn động chính xác có thể giảm áp suất dư và giúp ngăn ngừa đuôi khi được xác thực.
Giảm áp hút ngược giải phóng áp suất dòng còn lại tại điểm cắt. Kéo lại trục đẩy một chút tạo áp suất âm ở đầu vòi, kéo mép meniscus theo sau trở lại vào lỗ.
Biến đổi nhiệt độ trực tiếp thay đổi độ nhớt của sản phẩm. Quá nhiệt tại lỗ thoát làm đặc chất lỏng và thúc đẩy chảy ra không mong muốn.
Áp lực tuyến cao quá mức trong quá trình phục hồi chất lỏng đẩy vật liệu vượt qua ghế van. Cân bằng các tham số phục hồi giúp duy trì thể tích liều ổn định và có thể lặp lại.
Vị trí cơ học phải khớp với thời gian ngắt chất lỏng để ngăn dòng tỏa giữa kim phun và bình chứa.
| Tham số | Quá Cao / Quá Nhanh | Quá Thấp / Quá Chậm | Mục tiêu đã xác nhận |
|---|---|---|---|
| Khoảng cách hút lại | Lấy không khí, sủi bọt, sai lệch liều | Phanh không đầy đủ, chảy nước dãi kéo dài | Độ đảo ngược được xác nhận nhỏ nhất làm vỡ meniscus |
| Tốc độ hút lại | Làm đặc; đưa khí vào ngực | Kéo căng sản phẩm, các sợi kéo dài | Phản hồi nhanh, kiểm soát được |
| Nhiệt độ tip | Mỏng chất lỏng, rỉ quá nhiều | Đóng băng, tắc vòi phun | Khoảng xử lý với độ nhớt đã được xác nhận |
| Áp suất lò xo ngược | Chảy nước sau khi đổ đầy, rò rỉ vỏ kín | Khó lặp lại tia phun không đồng nhất | Áp suất tối thiểu cho liều ổn định |
| Thời gian rút lui | Bắn tung, cột chất lỏng bị gãy | Mạng lưới, tích tụ ở ngoài vòi phun | Xảy ra hiện tượng nổ sau khi niêm kín |
Thông tin nhận bàn: Điều chỉnh một tham số tại một thời điểm và giữ thiết lập tạo ra đầu kim sạch, không có bong bóng, phun nước hoặc lệch liều.
Dòng chất lỏng mỏng cần đường đi ngắn, dương tới lối thoát. Giữ áp suất cấp ổn định, tránh nhiệt ở đầu tip quá nhiều và sử dụng ghế đóng trực tiếp tại lỗ phun. Nếu dùng màn chắn hoặc lưới để giữ giọt, hãy kiểm tra xem có giữ lại chất cặn hoặc hạn chế lưu lượng cần thiết hay không.
Gel, kem, sirup và chất dính có thể kéo thành sợi. Cắt cơ học sắc hơn, di chuyển ngược lại một cách có thời gian, hoặc van trộn quay có thể giúp. Điều này kem làm sạch giày đi kèm với ví dụ về chuốt và bọt cho thấy tại sao sản phẩm và vòi phun phải được xem xét cùng nhau.
Sự thủng nước có nghĩa là các bọt hình thành khi phía cấp đầy không thể cấp nước cho bơm một cách trơn tru. Không khí bị cuốn vào hoạt động như một cái lò xo: nó nén khi đổ đầy và giãn ra sau khi đóng, đẩy sản phẩm ra khỏi đầu ống. Kiểm tra đường cấp, tốc độ bơm, mức sản phẩm và bất kỳ bước làm bọt hoặc khử khí trước khi tăng lực đóng.
Đối với kiểm tra độ nhớt có thể lặp lại, phương pháp ASTM D2196-20 về độ nhớt quay của vật liệu phi Newton là một tham chiếu hữu ích. Nó mô tả cách đo một vật liệu; nó không cung cấp một thiết lập vòi phun phổ quát.
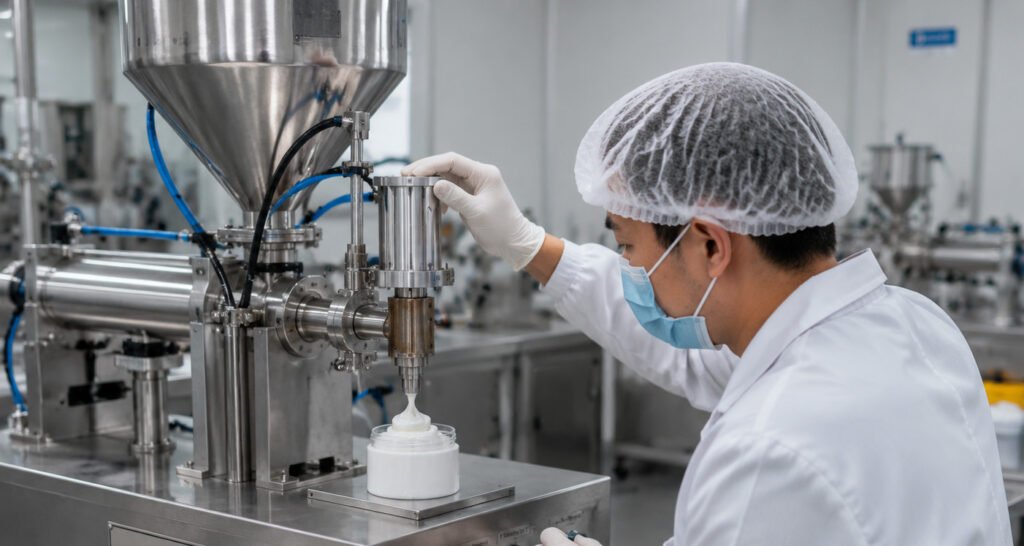
Đối với thiết bị dược phẩm, FDA 21 CFR 211.65 về cấu tạo thiết bị liên quan đến các bề mặt tiếp xúc với sản phẩm có thể ảnh hưởng tiêu cực đến sản phẩm, trong khi 21 CFR 211.67 về làm sạch và bảo trì thiết bị yêu cầu các kiểm soát được lập trình và có văn bản. Đối với sản xuất thực phẩm, 21 CFR 117.40 về thiết bị và dụng cụ bao gồm thiết bị và dụng cụ có thể làm sạch và được bảo trì. Các quy tắc này hỗ trợ quyết định vệ sinh và bảo trì; chúng không chứng minh hiệu suất nhỏ giọt của một đầu phun cụ thể.
Một bộ phun sạch, được bảo trì đúng cách là thiết yếu để ngăn rò rỉ chất lỏng và tình trạng tia sản phẩm trên tuyến; Khi các thành phần cơ khí mòn hoặc tích tụ chất cặn, độ tin cậy đóng van giảm ngay lập tức. Bảo trì định kỳ ngăn ngừa các lần dừng ngoài lịch trình, giọt lỏng lẻo và lỗi đóng gói. Để có danh sách kiểm tra phát hiện lỗi rộng hơn, xem hướng dẫn khắc phục sự cố máy chiết của GDHP.
Mòn cơ khí tại giao diện đóng van là nguyên nhân chính gây rỉ rỉ vòi phun và hiệu suất đóng ngắt không nhất quán:
Tồn đọng sản phẩm còn lại trong đường chất lỏng làm thay đổi hình học lưu lượng và cản trở phản hồi đóng kín:
Đối với các dòng phân phối có được làm ấm và chất lỏng phụ thuộc nhiệt độ, quản lý nhiệt ổn định trực tiếp kiểm soát độ nhớt của chất lỏng và hiệu suất ngắt:
| Mục kiểm tra | Lỗi phổ biến | Tác động lên việc cắt giọt ở vòi phun | Biện pháp khắc phục |
|---|---|---|---|
| V fitting thermocouple | Đầu cảm biến lỏng hoặc khoảng không khí trong lỗ | Đọc nhiệt độ sai; quá nhiệt hoặc đóng băng chất lỏng cục bộ | Lại gắn cảm biến chắc chắn vào đáy lỗ; siết chốt cố định. |
| Quảng liên hệ dải máy gia nhiệt | Khoang hở hoặc kẹp lỏng ở thân vòi phun | Vùng nhiệt không đồng đều; sự thay đổi visco tại địa phương và kéo chảy | Buộc các dải gia nhiệt đều để đảm bảo tiếp xúc bề mặt đồng nhất và truyền nhiệt. |
| Hiệu chỉnh khu vực | Lệch nhiệt dọc theo đường xả | Cắt và tạo sợi sản phẩm không nhất quán ở đầu tip | Hiệu chuẩn bộ điều khiển PID và xác thực nhiệt độ đầu tip thực tế bằng một pyromet ngoài. |
Thông tin nhận bàn: Nếu phát hiện hư hại hoặc lỗi nhiệt, hãy sửa trước khi thay đổi thời gian PLC hoặc áp suất.
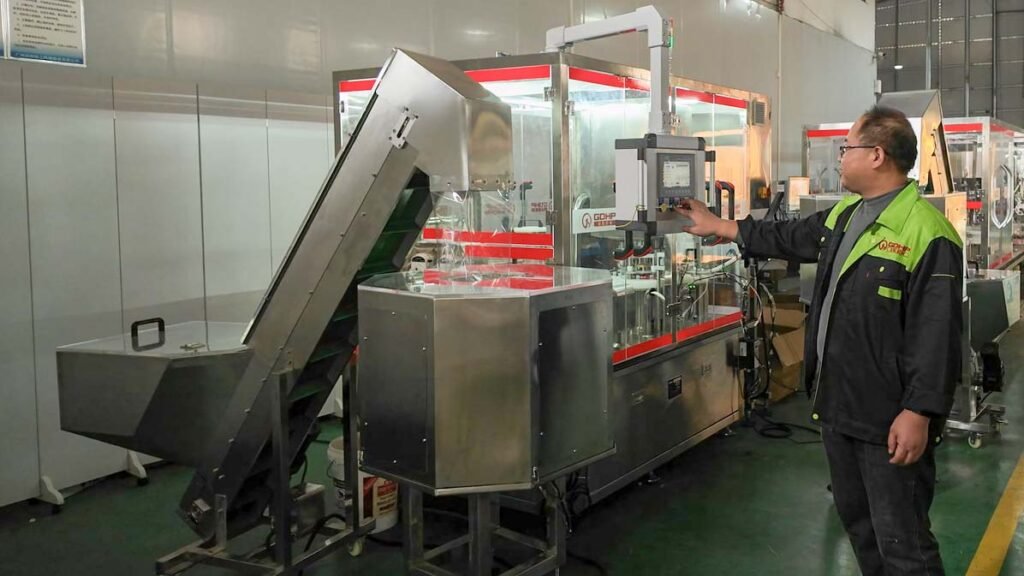
Đặc tính sản phẩm có ảnh hưởng trực tiếp đến chi phí máy đổ đầy tự động. Ứng dụng chất lỏng tiêu chuẩn có thể dùng hệ thống đổ đầy bằng trọng lực hoặc chống nhỏ giọt. Kem đặc, dạng paste và sản phẩm đổ nóng có thể yêu cầu đổ đầy bằng pittông và hệ thống cách nhiệt hoặc lồng gia nhiệt.
Đối với đổ đầy bột và hạt, hệ thống có thể cần máy đổ bằng ốc vít (auger), đo lượng chính xác, thiết kế chống tắc nghẽn, kiểm soát bụi và biện pháp chống vón cục. Các vật liệu ăn mòn, độc hại, dễ bắt lửa hoặc nhiệt độ cao đòi hỏi cấu trúc và bảo vệ an toàn chuyên dụng hơn.
Các bản nâng cấp thông thường có thể bao gồm:
Một dây chuyền đóng gói tự động hoàn chỉnh có thể mở rộng xa hơn cả trạm đổ đầy. Tùy thuộc vào ứng dụng, hệ thống hoàn chỉnh có thể bao gồm:
| Giai đoạn sản xuất | Thiết bị điển hình |
|---|---|
| Chuẩn bị container | Máy giải mẫn chai, rửa, sấy |
| Đổ đầy | Chất đổ đầy cho dung dịch, kem, bột, hạt, hoặc viên nang |
| Đóng | máy đóng nắp, máy niêm phong |
| Nhận diện | Gắn nhãn, in mã bằng injet, mã bằng laser, kiểm tra trực quan |
| Bao bì phụ | Đóng hộp, quấn shrink, đóng khuôn đóng hộp |
| Cuối dây chuyền | Niêm phong hộp, xếp pallet |
Máy định lượng tự động độc lập có cơ cấu giá khác với một dây chuyền điền và đóng gói hoàn chỉnh. Tích hợp gia tăng giá trị bằng cách giúp thiết bị hoạt động như một quá trình, giảm các vấn đề tương thích giữa các máy riêng biệt.
Thiết bị đóng gói tự động có thể yêu cầu tuân thủ ISO 9001, cGMP và CE tiêu chuẩn, cùng với các yêu cầu FDA và vệ sinh áp dụng như EHEDG/3-A. Những yêu cầu này ảnh hưởng đến lựa chọn vật liệu, thiết kế máy, tài liệu và kiểm soát an toàn.
Kiểm tra chấp nhận nhà máy cũng là một phần của quy trình dự án. Chúng tôi xác nhận máy móc trực tuyến hoặc ngoại tuyến trước khi vận chuyển dựa trên kế hoạch sản xuất được xác nhận. Điều này giúp xác nhận rằng thiết bị được xây dựng quanh sản phẩm, container và yêu cầu vận hành đã agreed.
Giá máy đóng nắp tự động thường dựa trên dự án thay vì cố định. Chi phí cuối cùng phụ thuộc vào cấu hình đã thỏa thuận, mức tự động hóa yêu cầu, công suất sản xuất, nhu cầu xử lý vật liệu và mức độ tích hợp dây chuyền.
Quy trình làm việc tiêu chuẩn của chúng tôi cho dự án theo các mốc thương mại rõ ràng:
Cấu trúc này giữ chi phí máy đóng nắp tự động phù hợp với nhu cầu sản xuất thực tế thay vì một thông số máy chung chung.
Khi vận hành các dây chuyền sản xuất, hiện tượng rỉ nước đột ngột hoặc kéo dài ở điểm ngắt làm hỏng sự sạch sẽ của bao gói và gây ô nhiễm niêm phong. Sử dụng triệu chứng để chọn mục kiểm tra đầu tiên thay vì thay đổi mọi thiết lập cùng lúc.
Trong khi cả hai đều gây lộn xộn quanh lỗ kim, nguyên nhân gốc và hình thức xuất hiện của chúng khác nhau:
| Vấn đề | Đặc trưng trực quan | Nguyên nhân gốc chính | Sửa nhanh |
|---|---|---|---|
| Chảy đầu kim / Giọt | Giọt chất lỏng hoặc vũng chảy tại đầu sau khi ngắt. | Áp lực đường ống còn lại, vòng seal bị mòn, hoặc thiếu sự hút ngược. | Hiệu chỉnh khoảng cách hút ngược và thay mới các vòng niêm phong tích cực bị mòn. |
| Kéo đầu kim | Đuôi nhỏ, giống như mạng nhện, kéo dài giữa đầu và bình chứa. | Nhiễu trên bề mặt cao, độ nhớt chất lỏng cao, hoặc tốc độ thoát không đúng. | Tăng tốc độ cắt bỏ, tối ưu hóa hồ sơ nhiệt, hoặc sử dụng đầu cắt bỏ ngoài. |
Thông tin nhận bàn: Một giọt cho bạn biết áp suất hoặc niêm phong; một đuôi cho bạn biết độ nhớt, xoắn, và thời gian chuyển động.
Đặt tham số hút trở lại trong PLC từ độ nhớt sản phẩm thực tế và tốc độ đường ống, sau đó xác nhận kết quả qua các chu trình lặp lại:
Nếu bạn gặp rò rỉ chất lỏng hoặc chảy nóng chảy qua Sitz vòi trong các chu trình áp suất cao, hãy kiểm tra các yếu tố cơ học sau:
Có. Trong khi làm giảm nhiệt độ làm tăng độ nhớt chất lỏng nên giảm chảy, việc làm mát quá mức dẫn đến tắc nghẽ processing ngay lập tức: