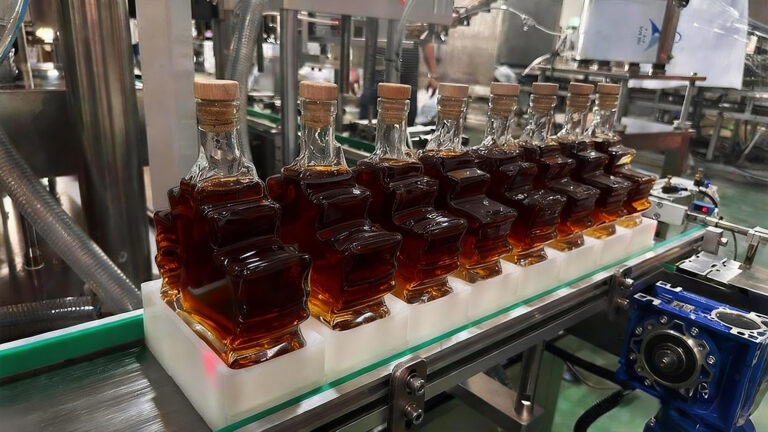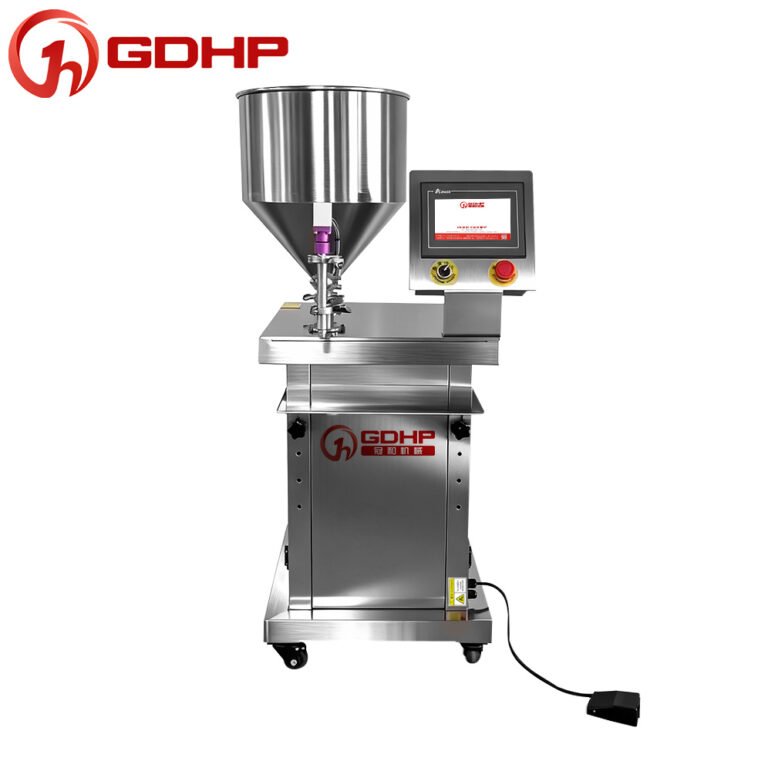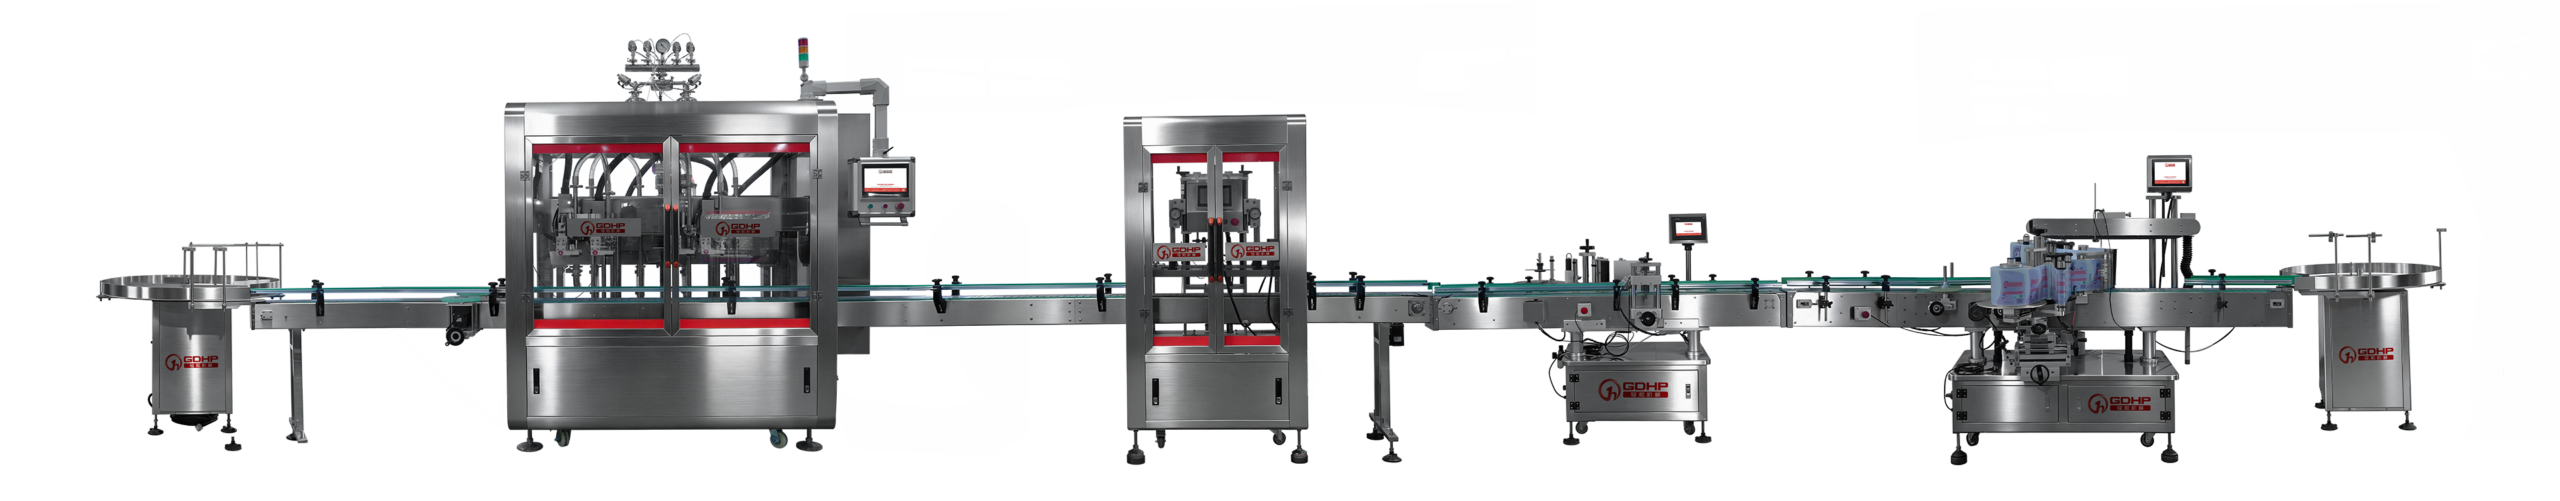
โซลูชันครบวงจรสำหรับสายการผลิตเติมวิสกีในขวดทรงไม่สม่ำเสมอ – เครื่องเติมด้วยปั๊มเฟือง SUS316 สี่หัว
โซลูชันที่ได้ผลลัพธ์นี้ เน้นไปที่เครื่องเติมด้วยปั๊มเฟือง SUS316 สี่หัวที่กำหนดเอง มอบกรณีศึกษาอันน่าประทับใจในโลกสมัยใหม่…
มกราคม 15, 2026

คำตอบสั้นๆ: เลือกเครื่องจักรเดี่ยวเมื่อความต้องการ รูปแบบ หรือสูตรการผลิตยังเปลี่ยนแปลงอยู่ และการจัดการด้วยมือยังใช้งานได้ เลือกสายการผลิตแบบครบวงจรเมื่อปริมาณยังไม่แน่นอน มีหลายขั้นตอนที่ต้องดำเนินการในจังหวะเดียว และคุณค่าของการจัดการน้อยลง ควบคุมกระบวนการที่ดีกว่า และการบูรณาการแหล่งข้อมูลทั้งหมดจากแหล่งเดียวสามารถพิสูจน์ต้นทุนเริ่มต้นที่สูงขึ้นได้.

เครื่องบรรจุเดี่ยวมักเป็นทางเลือกที่ดีกว่ากรณีที่ความต้องการไม่แน่นอน การเปลี่ยนผลิตภัณฑ์บ่อย และการลงทุนเริ่มต้นมีข้อจำกัด สายบรรจุแบบครบวงจรจะมีประสิทธิภาพมากขึ้นเมื่อผลผลิตสูงในระดับคงที่ การจัดการด้วยมือที่น้อยลง และความรับผิดชอบของสายการผลิตรวมเป็นเรื่องสำคัญมากกว่าราคาอุปกรณ์เริ่มต้น เปรียบเทียบทั้งสองตัวเลือกด้วยต้นทุนรวมต่อขวดที่สามารถขายได้ทั้งหมด—not เพียงราคาตัวเติมเท่านั้น.
A เครื่องบรรจุเดี่ยว ดำเนินการโดสเป็นเวิร์กสเตชันอิสระ มันอาจเป็นตัวเติมพิสตันลมกึ่งอัตโนมัติ ตัวเติมเชิงเส้นอัตโนมัติ หรือโมโนบล็อกขนาดกะทัดรัดที่รวมการบรรจุและการปิดฝา ผู้ปฏิบัติงานอาจยังบรรจุขวด ย้ายภาชนะ หรือดำเนินการบรรจุภัณฑ์รอง.
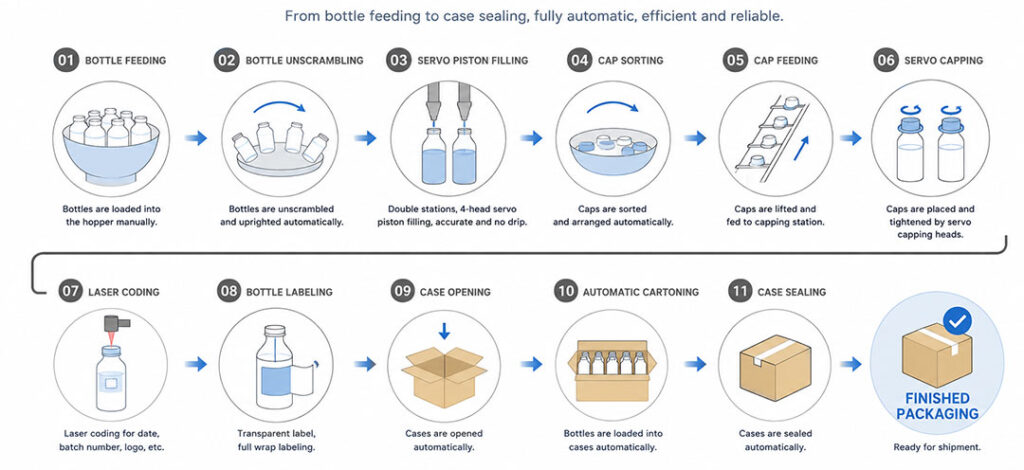
A สายบรรจุแบบครบวงจร เชื่อมขั้นตอนกระบวนการที่จำเป็นเข้ากันเป็นระบบที่ออกแบบไว้ เมื่อขึ้นกับผลิตภัณฑ์นั้น อาจรวมถึงถังผสมและถังเก็บ, การให้น้ำขวด, การบรรจุ, การให้น้ำฝาผลิตภัณฑ์, การปิดฝา, การซีล, การติดฉลาก, การเข้ารหัส, การตรวจสอบ, การบรรจุลงกล่อง และการพาไปวางบนพาเลท คำสำคัญไม่ได้อยู่ที่ “ครบถ้วน”; แต่มันคือ แบบบูรณาการ. ความเร็ว สัญญาณ สาธารณูปโภค ชิ้นส่วนเปลี่ยน และการตอบสนองต่อข้อผิดพลาด ต้องทำงานร่วมกัน.
| เขตการตัดสินใจ | เครื่องเดี่ยว | สายครบวงจร |
|---|---|---|
| การลงทุนเริ่มต้น | Lower because fewer processes are included | Higher because infeed, downstream equipment, controls and integration are included |
| Labor | Usually requires loading, transfer or packing | Reduces direct handling, but still needs replenishment, supervision and changeover labor |
| Output risk | Often limited by the operator or the next process | Limited by the slowest module and the quality of line balancing |
| Format flexibility | Often easier for small batches and frequent changes | Can handle multiple formats, but change parts and automation level must be defined for each one |
| Downtime | A stop is usually isolated to one workstation | One blocked module can stop the entire line unless bypasses or buffers are designed in |
| ความรับผิดชอบ | เรียบง่ายสำหรับเครื่องหนึ่งเครื่อง; ซับซ้อนมากขึ้นหากมีผู้ขายหลายรายเชื่อมโยงในภายหลัง | ผู้บูรณาการหนึ่งรายสามารถเป็นเจ้าของความเร็วสายการผลิต การสื่อสาร และเกณฑ์การยอมรับ |
ราคาซื้อของฟิลเลอร์แบบสแตนด์อโลนตามธรรมชาติจะถูกกว่าด้วยเหตุผลที่คุณซื้อฟังก์ชันน้อยกว่า ซึ่งไม่บ่งบอกถึงต้นทุนต่อน้ำหนึ่งขวดที่ขายได้ต่ำกว่าโดยอัตโนมัติ ฟังก์ชันที่หายไปไม่หายไปทั้งหมด; มันกลายเป็นค่าแรง อุปกรณ์แยกต่างหาก การขนย้ายบนพื้นงาน หรือโครงการบูรณาการในอนาคต.
เพื่อการเปรียบเทียบที่มีประสิทธิภาพ ให้ทำให้ข้อเสนอทั้งสองมีขอบเขตการผลิตเดียวกัน หากข้อเสนอ turnkey สิ้นสุดด้วยกล่องปิดบนสายพานปล่อย ให้เปรียบเทียบกับต้นทุนของฟิลเลอร์แบบสแตนด์อโลน บวก การโหลดขวด การติดฝา การป้ายกำกับ การตรวจสอบ การบรรจุกล่อง การควบคุม และบุคลากรที่จำเป็นระหว่างขั้นตอนเหล่านั้น.
การคำนวณต้นทุนรวมที่ใช้งานจริงคือ:
ต้นทุนต่อภาชนะที่ขายได้ = (ค่าใช้จ่ายอุปกรณ์ที่จ่ายเป็นรายปี + ค่าแรงตรง + ค่าสาธารณูปโภค + ค่าบำรุงรักษา + ค่าเปลี่ยนชั่วคราว + ผลิตภัณฑ์ที่ถูกปฏิเสธ + ต้นทุนเวลาหยุดทำงาน) ÷ ผลผลิตต่อปีที่ขายได้.
นี่也是เหตุผลที่ ช่วงราคาทางออนไลน์คงที่อาจทำให้เข้าใจผิด. ของเหลวที่ไหลลื่นขนาด 20 มล. ในขวดหนึ่งไม่ใช่โครงการทุนเดียวกันกับเจลร้อน 180 กรัมที่ต้องผสม ส่งผ่านฉนวน การบรรจุร้อน และการควบคุมการเย็นถึงเก้าลำแสง.
ในเวิร์กสเตชันแบบกระทัดรัดที่เรียงลำดับสำหรับสองรูปแบบขวดไม่สม่ำเสมอ เครื่องจักรประกอบด้วยการบรรจุแบบหัวเดียวตามลำดับ การเติมด้วยท่อร้อยสายแบบ peristaltic การให้อาหารฝาครอบด้วยการสั่น การปิดฝาก่อน การปิดฝาแบบ servo และการไล่ขวดอัตโนมัติ ผู้ปฏิบัติงายยังวางแต่ละขวดลงในอุปกรณ์ติดตั้งแบบหมุนได้ที่เปลี่ยนเร็ว.
ช่วงการเติมที่ระบุไว้คือ 10–80 mL. กำลังออกแบบที่ได้รับการรับรองคือ 1,000 ขวด/ชั่วโมงที่ 20 mL และ 800 ขวด/ชั่วโมงที่ 60 mL, ขึ้นอยู่กับความเร็วในการบรรทุกของผู้ปฏิบัติงานอย่างชัดเจน ตามข้อกำหนดการให้โดส 20 mL คือ สำรวจเพิ่มเติม. ตัวเครื่องวัดได้ประมาณ 1,000 × 700 × 1,500 mm, น้ำหนักประมาณ 500 kg, ใช้ 2.5 kW และที่จำเป็น 0.4–0.6 MPa = 0.4–0.6 เมกะพาสก่อน? should be MPa: 0.4–0.6 เมกะพาสcal อากาศอัด.
ตัวเลขเหล่านั้นแสดงเสน่ห์ที่แท้จริงของเครื่องส-alone: การเติมและปิดฝาถูกบรรจุไว้ในห่อทางกายภาพและการใช้งานที่เล็ก ในขณะที่การเปลี่ยนรูปแบบถูกจัดการโดยการเปลี่ยนชิ้นจับแบบหมุน พวกเขายังเปิดเผยความเสี่ยงในการดำเนินงานหลัก ความเร็วหัวเรื่องไม่ได้เป็นอิสระจากแรงงาน การโหลดด้วยมือเป็นส่วนหนึ่งของอัตราการผลิต.
ในบันทึกสายที่สมบูรณ์สำหรับ 180 กรัม เจลร้อนที่เติม, ผลผลิตที่ระบุคือ 4,000 ขวด/ชั่วโมง. เครื่องบรรจุเป็นส่วนหนึ่งของการลงทุน กระบวนการครอบคลุมประกอบด้วยหนึ่ง 1,000 ลิตร ถังทำให้เข้ากันด้วยไอน้ำ, สอง 1,000 ลิตร ถังพักที่ให้ความร้อนด้วยไฟฟ้า, a 72 กิโลวัตต์ เครื่องกำเนิดไอน้ำ, ปั๊มฉนวนกันความร้อนและท่อ, a เครื่องบรรจุร้อน 10 หัว, a อุโมงค์ระบายความเย็น 9 ม. กับ ระบบทำความเย็นสามชุด 10P (กำลังไฟ 10 แรงม้าเป็นปกติ), เครื่องซีลฟิล์มแบบหกหัว, อุปกรณ์จัดการฝาปิด, สายพานลำเลียงและแท่นผู้ปฏิบัติงาน.
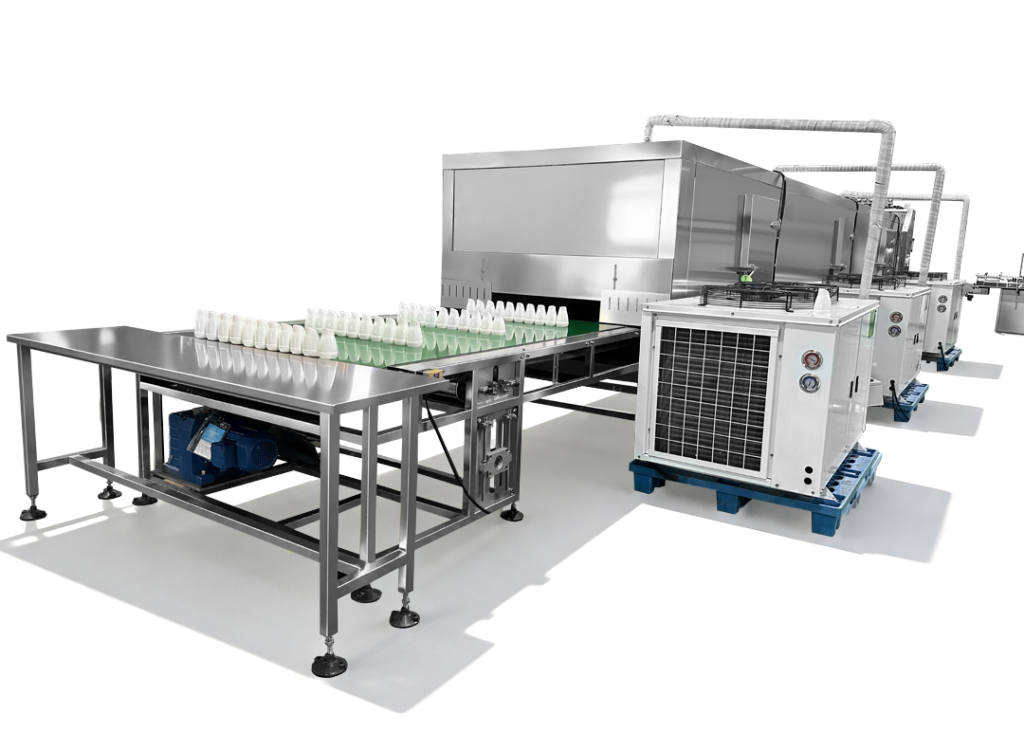
บทเรียนต้นทุนมีความตรงไปตรงมา: การประมวลผลด้วยความร้อน, การถ่ายโอนผลิตภัณฑ์ และการเย็นตัวสามารถเทียบเท่าหรือมากกว่าความซับซ้อนของการ dosing ให้ราคาของสายการผลิตนั้นกับราคาของตัวบรรจุภัณฑ์เท่านั้นจะให้คำถามที่ผิด.
โครงการเดียวกันยังได้จัดการกับรูปแบบภาชนะหลายประเภท แต่ไม่ทุกแบบได้รับการอัตโนมัติในระดับเดียวกัน ตัวอย่างหนึ่งคือการรวมขวดและฝาครอบที่ใช้การคัดแยกและกดฝาอัตโนมัติ ในขณะที่รูปแบบอื่นๆ ยังต้องการการวางฝาโดยใช้มือจากนั้นจึงกดด้วยลม ช่องซีลหนึ่งช่องถูกสงวนไว้สำหรับรูปแบบภาชนะเดียว และได้เวลากับผู้ซื้อที่จัดหาตัวซีลแบบเหนี่ยวนำ ดังนั้น “ turnkey ” ไม่ได้หมายถึง SKU ทุกตัวเป็นอัตโนมัติทั้งหมด ขอบเขตอัตโนมัติถูกกำหนดเป็นแบบตามรูปแบบ.
ด้วยอุปกรณ์เดี่ยว คอขวดจะเห็นได้ง่าย ผู้ปฏิบัติงานอาจให้อาหารไม่ทัน ทำให้ขวดที่เติมเต็มสะสมบนโต๊ะ หรือขั้นตอนการปิดฝาล่าช้า ปัญหานี้เป็นระดับท้องถิ่น และการผลิตมักดำเนินต่อไปในอัตราที่ช้าลง.
ด้วยสายการผลิตแบบ turnkey คอขวดเป็นระบบทั้งหมด คอขวดจะมีความเป็นระบบ สายการผลิตที่โฆษณาไว้ที่ 50 ขวดต่อนาทีไม่ใช่สายที่ 50 ขวดต่อนาทีหากเครื่องติดป้าย ฉลาก ฝาครอบ หรือโมดูลบรรจุภัณฑ์สามารถรักษาได้เพียง 40 นี้คือเหตุผลที่วิศวกรรมสายงานที่จริงจังทำงานถอยหลังจากแพ็กที่เสร็จเรียบร้อย ไม่ใช่จากตัวบรรจุภัณฑ์.
ลำดับที่ สายดูแลส่วนตัวขนาด 100 มล. ชี้ให้เห็นจุดนี้ ส่วนการเติมและปิดผนึกถูกกำหนดไว้ที่ 40–50 ขวด/นาที กับ สำรวจเพิ่มเติม ความแม่นยำในการให้ยา กา hopper ขวดบรรจุประมาณ 1,000 ขวด และมีแผนสำหรับการเติมให้เสร็จประมาณทุก 20 นาที. ตัว hopper ฝาครอบปิดมีประมาณ 2,000 ฝาครอบ, โดยการเติมให้เสร็จประมาณทุก 30–40 นาที. ระบบจากนั้นใช้ป้ายฉลากโปร่งใสแบบเต็มวง และบรรจุ 24 ขวดต่อกล่อง.
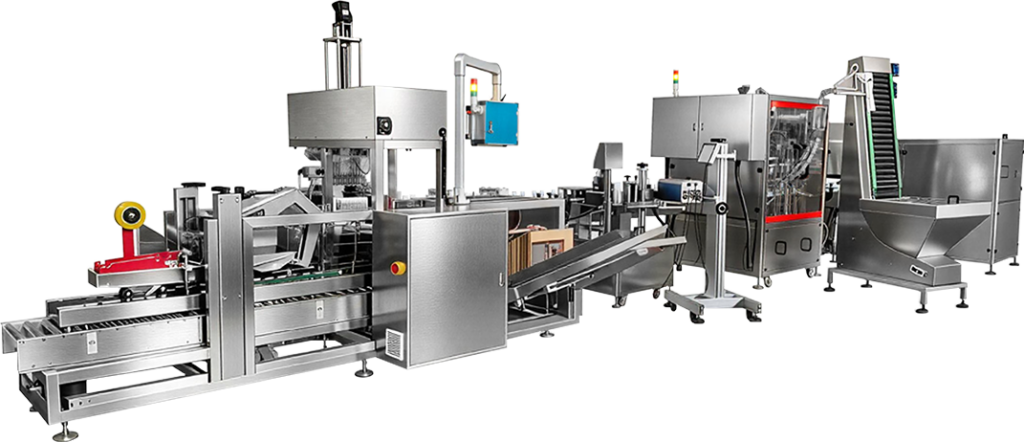
บทเรียนต้นทุนมีความตรงไปตรงมา: การประมวลผลด้วยความร้อน, การถ่ายโอนผลิตภัณฑ์ และการเย็นตัวสามารถเทียบเท่าหรือมากกว่าความซับซ้อนของการ dosing ให้ราคาของสายการผลิตนั้นกับราคาของตัวบรรจุภัณฑ์เท่านั้นจะให้คำถามที่ผิด.
โครงการเดียวกันยังได้จัดการกับรูปแบบภาชนะหลายประเภท แต่ไม่ทุกแบบได้รับการอัตโนมัติในระดับเดียวกัน ตัวอย่างหนึ่งคือการรวมขวดและฝาครอบที่ใช้การคัดแยกและกดฝาอัตโนมัติ ในขณะที่รูปแบบอื่นๆ ยังต้องการการวางฝาโดยใช้มือจากนั้นจึงกดด้วยลม ช่องซีลหนึ่งช่องถูกสงวนไว้สำหรับรูปแบบภาชนะเดียว และได้เวลากับผู้ซื้อที่จัดหาตัวซีลแบบเหนี่ยวนำ ดังนั้น “ turnkey ” ไม่ได้หมายถึง SKU ทุกตัวเป็นอัตโนมัติทั้งหมด ขอบเขตอัตโนมัติถูกกำหนดเป็นแบบตามรูปแบบ.
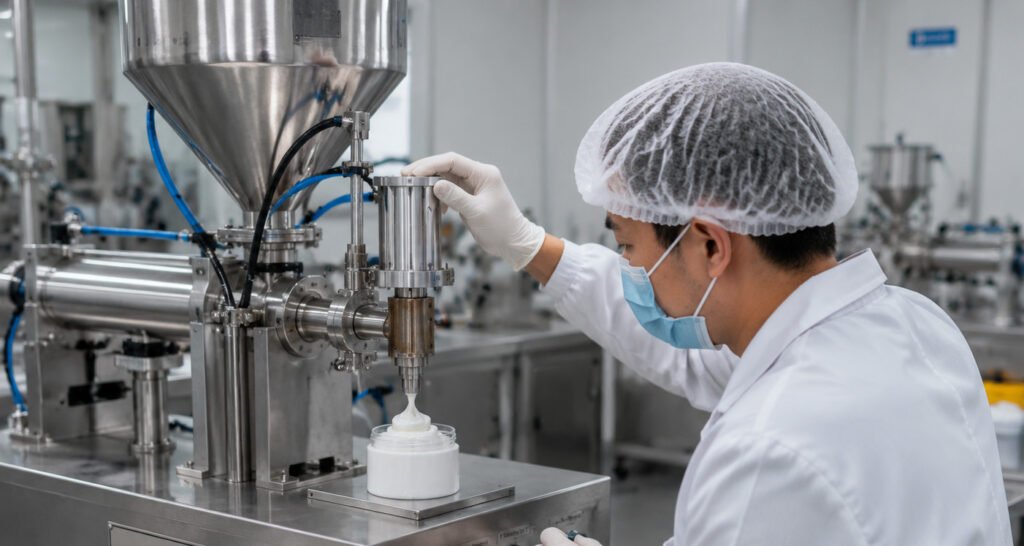
หากความเร็วถูกระบุว่า “ขึ้นกับการโหลดด้วยมือ” ให้สร้างแบบจำลองการผลิตของคุณรอบวงจรผู้ปฏิบัติงานที่ยั่งยืน ไม่ใช่รันแห้งที่เร็วสุดของเครื่อง รวมถึงการพัก, ทิศทางภาชนะ, ฝาปฏิเสธ และการเติมวัตถุดิบ.
การเคลื่อนย้ายภาชนะที่เปิดโล่งหรือไม่มีก้นฝาครอบระหว่างเครื่องจะเพิ่มเวลาการจัดการและเปิดโอกาสสำหรับการหกเลอะ, การปนเปื้อน และการสลับส่วนความเสี่ยงจะสูงขึ้นเมื่อผลิตภัณฑ์มีความหนืดต่ำ, ภาชนะไม่เสถียร และปริมาณที่มีมูลค่าสูง.
เครื่องเดี่ยวที่อาจเข้าร่วมกับสายการผลิตภายหลังควรระบุให้พร้อมใช้งานในสายงาน ตรวจสอบความสูงและทิศทางของลำเลียง, การควบคุมความเร็วแบบปรับได้, การล๊อก upstream/downstream, I/O สำรอง, สัญญาณหยุดและข้อผิดพลาด, อินเทอร์เฟซการป้องกัน และการจัดการสูตรก่อนซื้อ การปรับเปลี่ยนรายละเอียดเหล่านี้ภายหลังมักมีราคาสูงกว่าการรวมไว้ในขั้นตอนการสร้าง.
ผู้เติมลมอาจลดอุปกรณ์ไฟฟ้าประกอบบริเวณจุดโดสได้ แต่ด้วยตัวของมันเองไม่ทำให้ห้องหรือกระบวนการปลอดภัยสำหรับผลิตภัณฑ์ที่ติดไฟได้ การเข้ากันได้ของผลิตภัณฑ์กับส่วนประกอบ, ซีล, ระบบระบายอากาศ, การควบคุมไฟฟ้าสถิต, การจัดประเภทไฟฟ้า และอุปกรณ์รอบข้างยังต้องผ่านการทบทวนในระดับระบบ.
ถามว่าเกิดอะไรขึ้นเมื่อฝาปิดหมด, เซ็นเซอร์ฉลากมีข้อผิดพลาด หรือโมดูลบรรจุกล่องไม่พร้อมใช้งาน สามารถให้โมดูลเติมฝาปิดทำงานแยกกันได้หรือไม่ มีการสะสมระหว่างสถานีที่วิกฤตหรือไม่ สามารถถ่ายผลิตภัณฑ์ออกโดยปลอดภัยก่อนไห้หยุดด้านปลายทางเป็นเวลานานได้หรือไม่
ในสายการทำความสะอาดส่วนบุคคลที่ 40–50 ขวด/นาทีข้างต้น ส่วนการเติมและการปิดฝาครอบได้ถูกระบุให้สามารถดำเนินงานแยกกันได้ นั่นเป็นตัวอย่างที่มีประโยชน์ของการแยกข้อผิดพลาด: รองรับการ commissioning, การแก้ปัญหา และการผลิตที่จำกัดโดยไม่จำเป็นให้โมดูลด้านปลายนั้นทำงานทั้งหมด.
สายการผลิตทั้งหมดอาจต้องการมากกว่าพลังงานไฟฟ้าและอากาศอัด. โครงการเติมร้อน อาจต้องมีของกลางที่ให้ความร้อน, การถ่ายโอนที่มีฉนวนกันความร้อน และการทำความเย็นอย่างมาก รางเจลที่บรรจุ 4,000 ขวดต่อชั่วโมงต้องการหน่วยทำความเย็น nominal 10 แรงม้า สามหน่วย ในส่วนความเย็น 9 เมตร ซึ่งนอกเหนือจากถังที่ให้ความร้อนและ generator ไอน้ำ หากโรงงานไม่สามารถจ่าย utility ตามโหลดสูงสุดได้ ความเร็วในการบรรจุ nominal จะไม่มีความหมาย.
สำหรับทุก SKU ให้บันทึกว่า การให้อาหารขวด, การบรรจุ, การให้อาหารฝา, การปิดฝา, การซีล, การติดฉลาก และการบรรจุทำโดยอัตโนมัติ, กึ่งอัตโนมัติ หรือด้วยมือ นอกจากนี้ระบุชิ้นส่วนที่เปลี่ยน, วิธีการเปลี่ยนแปลงที่คาดหวัง และการจัดเก็บที่ต้องการ แถบไลน์หนึ่งสามารถ “เข้ากันได้” กับแปดภาชนะ ในขณะที่มีเพียงรูปแบบเดียวที่ได้รับการให้อาหารฝาอัตโนมัติ.
บันทึกไลน์ที่เสร็จสมบูรณ์สำหรับการใช้งานเมทานอลที่ไวไฟ ใช้ ถังผสม 800 ลิตร, a หกหัว บรรจุภัณฑ์ที่ปลอดภัยจากการระเบิด, การปิดฝาอัตโนมัติ, การติดฉลาก และการเข้ารหัส การบรรจุถูกระบุไว้ที่ กับ ±0.5% 1,500–2,000 ขวด/ชั่วโมง ความแม่นยำในการให้โดส ประมาณ 4.6 กิโลวัตต์ 0.6–0.8 MPa ถังที่สัมผัสกับผลิตภัณฑ์ อุปกรณ์บรรจุ, ถังกรอง, หัวจ่ายและท่อตามที่เกี่ยวข้องถูกระบุไว้ใน SUS316 พร้อมการ passivation.
นั่นเป็นประเภทต้นทุนและความเสี่ยงที่ต่างจากการใส่หัวเติมมาตรฐานเข้าไปในห้องที่เป็นอันตราย ใบเสนอราคาจะต้องระบุเส้นทางผลิตภัณฑ์ ขอบเขตพื้นที่อันตราย การป้องกันไฟฟ้า เครื่องมือวัด และความรับผิดชอบสำหรับควบคุมด้านโรงงาน คำว่า “เครื่องจักรกระจกสแตนเลส” ไม่ใช่ข้อกำหนดด้านความปลอดภัยที่เหมาะสม.
เลือกเครื่องเดี่ยวเมื่อข้อใดข้อหนึ่งต่อไปนี้เป็นจริงส่วนใหญ่:
เวิร์กช็อทเติม-ปิดฝขนาดกะทัดรัด 10–80 มล. เป็นตัวอย่างที่ดี ที่ 800–1,000 ขวด/ชั่วโมง สามารถใช้งานเชิงพาณิชย์ได้โดยไม่ต้องเสียค่าใช้จ่ายในการสลายขวดอัตโนมัติ, ลำเลียง และบรรจุภัณฑ์กล่อง—ตราบใดที่ผู้ปฏิบัติงานสามารถรักษาอัตราการโหลดได้อย่างน่าเชื่อถือ.
เลือกสายบรรจุที่บูรณาการเมื่อเงื่อนไขเหล่านี้ส่วนมากนำมาประยุกต์ใช้:
ในระดับสูงสุด ข้อกำหนดสายการผลิตขนาดเล็กที่สมบูรณ์ใช้ หัวเติมแบบนิวตรอนติดตาม 10–12 หัว และ หัวปิดฝา 12 หัว สำหรับ ช่วง 0.2–2 มล. ด้วยประสิทธิภาพที่ระบุไว้สูงกว่า 200 ขวดต่อนาที. การความแม่นยำในการให้ขนาดยาได้รับการระบุไว้ที่ สำรวจเพิ่มเติม ทั้งที่ 0.2 มล. และ 1.1 มล. โมดูลห่อฝาปิด-ป้ายที่ใช้ 8 kW และ 0.6–0.8 MPa อากาศ ในความเร็วดังกล่าว การถ่ายโอนด้วยมือระหว่างเครื่องจักรที่แยกออกจากกันไม่ใช่สถาปัตยกรรมที่เป็นจริงอีกต่อไป; การควบคุมภาชนะแบบซิงโครไนซ์เป็นส่วนหนึ่งของกระบวนการ.
การตัดสินใจไม่ใช่เรื่องสองขั้วเสมอไป เศษ โมดูลฟิลล์-แคปแบบโมโนบล็กขนาดกะทัดรัด สามารถกำจัดขั้นตอนที่ทำด้วยมือที่ยากที่สุดในขณะที่ยังคงโหลดขวดและบรรจุหีบด้วยมือได้ ต่อมา สามารถเพิ่มอันที่ไม่เรียงลำดับ ลำเลียง ป้าย หรือเซลบรรจุภัณฑ์.
เส้นทางแบบหลายเฟสนี้ใช้งานได้เมื่อเครื่องแรกออกแบบให้ขยายได้ ก่อนทำการสั่งซื้อ ให้ถามว่า:
แผนแบบโมดูลาร์รักษาความยืดหยุ่นด้านทุนโดยไม่ทำให้การซื้อครั้งแรกกลายเป็นอุปกรณ์ที่ไม่สามารถใช้งานได้.
ส่งข้อมูลผลิตภัณฑ์และบรรจุภัณฑ์เดียวกันให้ผู้จำหน่ายทั้งสองราย แล้วให้พวกเขาตอบคำถามเดียวกัน:
อย่าเริ่มที่ว่า “สแตนด์อโลนหรือ turnkey?” ให้เริ่มด้วยสามตัวเลข: ผลผลิตที่สามารถขายได้ตาม SKU ที่ต้องการ แรงงานที่ยั่งยืนต่อกะ และต้นทุนของการหยุดการผลิต แล้วแผนทุกขั้นตอนตั้งแต่การจัดหาผลิตภัณฑ์และภาชนะที่ว่างเปล่าถึงกล่องที่เสร็จสิ้น.
ถ้าพื้นที่ทำงานแบบกระทัดรัดหนึ่งชุดสามารถทำแผนผังนั้นได้ เส้นทางสแตนด์อโลนที่ต้นทุนต่ำกว่ามักจะเป็นตัดสินใจที่ดีกว่า หากแผนผังมีการถ่ายโอนข้อมูลซ้ำๆ กระบวนการที่ไวต่อความร้อน วัสดุอันตราย หรือหลายเครื่องที่ต้องรักษาจังหวะเดียวกัน โดยทั่วไปสาย turnkey จะมอบแบบการดำเนินงานที่ควบคุมได้มากกว่า.
ทางเลือกที่ดีที่สุดคือระบบที่เล็กที่สุดที่สามารถตอบสนองความต้องการการผลิตจริงโดยไม่ทำให้ค่าใช้จ่ายหรือตัวเลขความเสี่ยงไปยังส่วนอื่นของโรงงาน.
หากการวิเคราะห์นี้ชี้ไปที่ระบบแบบบูรณาการ GDHP สามารถพัฒนาสายการผลิตบรรจุและปิดผนึกแบบครบวงจร สายการผลิตบรรจุและบรรจุภัณฑ์พร้อมใช้งานแบบครบวงจร รอบตัวผลิตภัณฑ์จริง, ขวดเป้าหมาย, สาธารณูปโภคในโรงงาน และขอบเขตการบรรจุภัณฑ์ปลายทางของระบบ downstream โดยการวางแผนการเตรียมผลิตภัณฑ์, การจัดการขวด, การบรรจุ, การปิดฝา, การติดฉลาก และบรรจุภัณฑ์ปลายสายเป็นโปรเจ็กต์เดียว ทีมวิศวกรรมของ GDHP สามารถกำหนดอินเทอร์เฟซ, ความรับผิดชอบ และเกณฑ์ FAT ก่อนการผลิต. แบ่งปันความต้องการการผลิตของคุณกับ GDHP เพื่อรับข้อเสนอเฉพาะสายการผลิต.
ไม่ มันจะน่าสนใจเมื่อสายการผลิตมีปริมาณการขายพอสมควรเพื่อกระจายต้นทุนทุนที่สูงและเมื่อการทำงานอัตโนมัติช่วยลดแรงงานที่มีนัยสำคัญ, ความเสียหายในการจัดการ หรือความเสี่ยงด้านการปฏิบัติตามข้อกำหนด สายที่ใช้งานน้อยแต่มีการเปลี่ยนสต็อกบ่อยอาจมีต้นทุนต่อขวดสูงกว่าสายเดี่ยวที่ทำงานได้ดี.
ไม่ สถาปัตยกรรมที่เหมาะสมขึ้นอยู่กับกระบวนการทั้งหมด โต๊ะทำงานแบบกระชับที่สั่งมาก่อนหน้านี้ถูกประเมินไว้ที่ 800–1,000 ขวด/ชั่วโมง ในขณะที่เครื่องบรรจุอัตโนมัติก็สามารถทำงานได้เร็วขึ้น คำถามหลักคือการให้อาหาร, การปิดฝา และการห่อหุ้มสามารถไปพร้อมกันได้โดยไม่เพิ่มแรงงานหรือของกลางระหว่างกระบวนการมากเกินไป.
ไม่ แม้สายอัตโนมัติที่ 40–50 ขวดต่อนาที ก็ต้องมีการเติมขวดและฝาเป็นระยะ ผู้ปฏิบัติงานยังทำการเปลี่ยนรูปแบบการผลิต, การจัดหาวัสดุ, การตรวจสอบคุณภาพ, การกู้คืนข้อผิดพลาด และการบำรุงรักษา การอัตโนมัติแบบครบวงจรช่วยลดการจัดการที่ทำซ้ำซาก แต่ไม่ทำให้ความเป็นเจ้าของการผลิตหมดไป.
โดยปกติใช่ แต่ให้กำหนดอินเทอร์เฟซก่อนการซื้อ ความสูงทางกล, ความเร็วสายพานลำเลียง, สัญญาณควบคุม, ตรรกะการปฏิเสธ และพฤติกรรมหยุดฉุกเฉินมีความสำคัญมากกว่าชื่อแบรนด์ หากอินเทอร์เฟซเหล่านี้หายไป การรวมเข้ากันอาจต้องการการควบคุมและการป้องกันใหม่.
เปรียบเทียบตัวเลือกทั้งสองที่ขอบผลิตภัณฑ์สำเร็จรูปในเวลาเดียวกันและคำนวณต้นทุนต่อกล่องที่สามารถขายได้ต่อปี รวมถึงแรงงาน, ค่า utilities, ความเสียหายจากการเปลี่ยนสายการผลิต, เวลาดำเนินการที่คาดว่าจะเกิด downtime, การบำรุงรักษา และอุปกรณ์สำรองรอง—ไม่ใช่เพียงราคาซื้อบรรจุภัณฑ์ปฏิบัติการเท่านั้น.