Cinq points clés à connaître avant d'acheter une machine de scellement de boîtes
N'achetez pas une machine de scellement de boîtes avant d'avoir lu ceci ! Maîtrisez les 5 secrets essentiels pour booster l'efficacité et économiser…
22 mai 2026

La réponse courte : choisir une machine autonome lorsque la demande, les formats ou les formulations changent encore et que la manipulation manuelle reste praticable. Choisissez une ligne clé en main lorsque le volume est stable, plusieurs opérations doivent fonctionner à un rythme unique, et que la valeur d’une moindre manipulation, d’un meilleur contrôle du processus et d’une intégration en seul fournisseur peut justifier le coût initial plus élevé.

Une machine d’embouteillage autonome est généralement le meilleur choix en cas de demande incertaine, de changements fréquents de produit et d’investissement initial limité. Une ligne d’embouteillage clé en main devient plus économique lorsque la production est stable et à haut volume, la manipulation manuelle est moindre et la responsabilité unifiée de la ligne prévaut sur le prix initial de l’équipement. Comparez les deux options en utilisant le coût total par bouteille vendable — et non le seul prix de la bouche d’alimentation.
A machine d’emballage autonome réalise l’opération de dosage en tant que poste de travail indépendant. Il peut s’agir d’un remplissage pneumatique semi- automatique à piston, d’un remplissage automatique en ligne ou d’un monobloc compact qui combine remplissage et bouchage. Les opérateurs peuvent encore charger les bouteilles, transférer les contenants ou effectuer l’emballage secondaire.
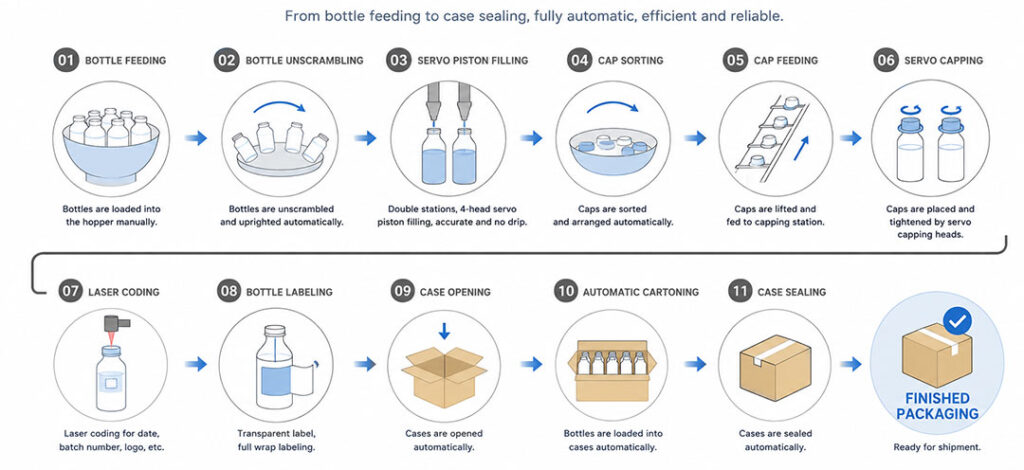
A ligne d’embouteillage clé en main relie les étapes de processus requises en un système conçu. Selon le produit, cela peut inclure des cuves de mélange et de stockage, l’alimentation des bouteilles, le remplissage, l’alimentation des bouchons, le bouchage, le scellement, l’étiquetage, le codage, l’inspection, le conditionnement en carton et la palettisation. Le mot important n’est pas “ complet ” ; c’est intégré. Vitesses, signaux, utilités, pièces de rechange et réponses aux pannes doivent fonctionner ensemble.
| Zone de décision | Machine autonome | Ligne prête à l'emploi |
|---|---|---|
| Investissement initial | Plus bas car moins de processus inclus | Plus élevé car l'alimentation, l'équipement en aval, les contrôles et l'intégration sont inclus |
| Main-d'œuvre | Routine généralement requise pour le chargement, le transfert ou l'emballage | Réduit la manipulation directe, mais nécessite tout de même le réapprovisionnement, la supervision et la main-d'œuvre de changement |
| Risque de production | Souvent limité par l'opérateur ou le processus suivant | Limité par le module le plus lent et la qualité de l'équilibrage de la ligne |
| Flexibilité de format | Souvent plus facile pour les petits lots et les changements fréquents | Peut gérer plusieurs formats, mais les pièces de changement et le niveau d'automatisation doivent être définis pour chacun |
| Temps d'indisponibilité | Une interruption est généralement limitée à un poste de travail | Un seul module bloqué peut arrêter toute la ligne à moins que des dériveurs ou des tampons ne soient conçus |
| Responsabilité | Simple pour une machine; plus compliqué si plusieurs fournisseurs sont ensuite reliés | Un intégrateur peut posséder la vitesse de la ligne, la communication et les critères d'acceptation |
Le prix d'achat d'un remplisseur autonome est naturellement plus bas car vous achetez moins de fonctions. Cela ne signifie pas automatiquement qu'il a un coût par bouteille vendable plus faible. Les fonctions manquantes ne disparaissent pas; elles deviennent de la main-d'œuvre, du matériel séparé, de la manutention au sol, du travail en cours ou un projet d'intégration futur.
Pour une comparaison utile, normalisez les deux devis au même périmètre de production. Si le devis clé en main se termine par des caisses scellées sur un convoyeur de déchargement, comparez-le au coût du remplisseur autonome plus chargement des bouteilles, application du bouchon, étiquetage, inspection, emballage en carton, commandes et le personnel nécessaire entre ces étapes.
Un calcul pratique du coût total est :
Coût par contenant vendable = (coût annuel de l'équipement + travail direct + services publics + maintenance + perte lors du changement + produit rejeté + coût d'indisponibilité) ÷ production annuelle vendable.
C'est aussi pourquoi une plage de prix en ligne fixe peut être trompeuse. Un liquide fluide de 20 mL dans une seule bouteille n'est pas le même projet d'investissement que le gel chauffé de 180 g qui nécessite un mélange, un transfert isolé, un remplissage à chaud et neuf mètres de refroidissement contrôlé.
Dans un poste de travail compact commandé pour deux formats de bouteilles irréguliers, la machine combinait un remplissage à tête unique par pompe péristaltique, une alimentation vibratoire des bouchons, un pré-bouchage, un bouchage servo et une éjection automatique des bouteilles. L'opérateur plaçait encore chaque bouteille dans un dispositif rotatif à changement rapide.
La plage de remplissage spécifiée était 10–80 mL. La production nominale était 1 000 bouteilles/heure à 20 mL et 800 bouteilles/heure à 60 mL, explicitement dépendante de la vitesse de chargement de l'opérateur. La spécification de dosage de 20 mL était Nous avons atteint une précision de remplissage de. La machine mesurait elle-même environ 1 000 × 700 × 1 500 mm, pesait environ 500 kg, utilisé 2,5 kW et requis 0,4–0,6 MPa air comprimé.
Ces chiffres montrent le véritable attrait d'une machine autonome : le remplissage et le bouchage étaient contenus dans une petite enveloppe physique et utilitaire, tandis que le changement de format était géré en remplaçant le dispositif rotatif. Ils exposent également le principal risque opérationnel. La vitesse d'en-tête n'était pas indépendante de la main-d'œuvre ; le chargement manuel faisait partie du taux de production.
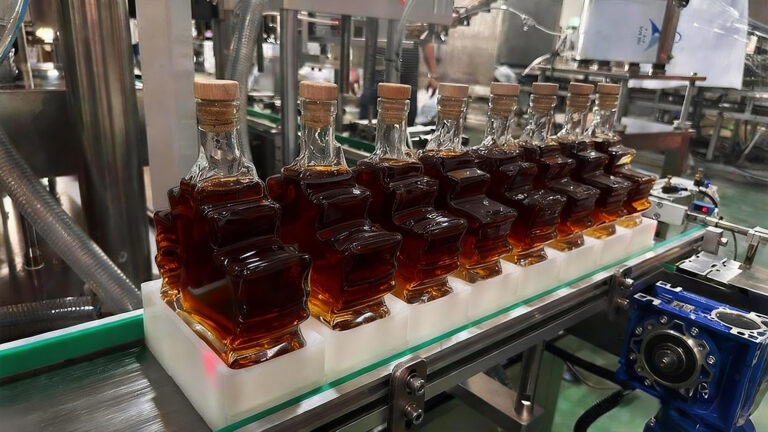
Dans un enregistrement de ligne complète pour un 180 g gel chaud à remplissage, la production spécifiée était 4 000 bouteilles/heure. Le remplisseur n'était qu'une partie de l'investissement. La portée du processus comprenait un réservoir d'homogénéisation chauffé à la vapeur de 1 000 L, deux 1 000 L de cuves de stockage chauffées électriquement, un générateur de vapeur de 72 kW, pompes et tuyauterie isolées, un remplisseur chauffé à 10 têtes, un tunnel de refroidissement de 9 m avec trois unités de réfrigération 10P (nominal 10 hp), une machine de scellement en film à six têtes, matériel de triage des bouchons, convoyeurs et plates-formes opérateur.
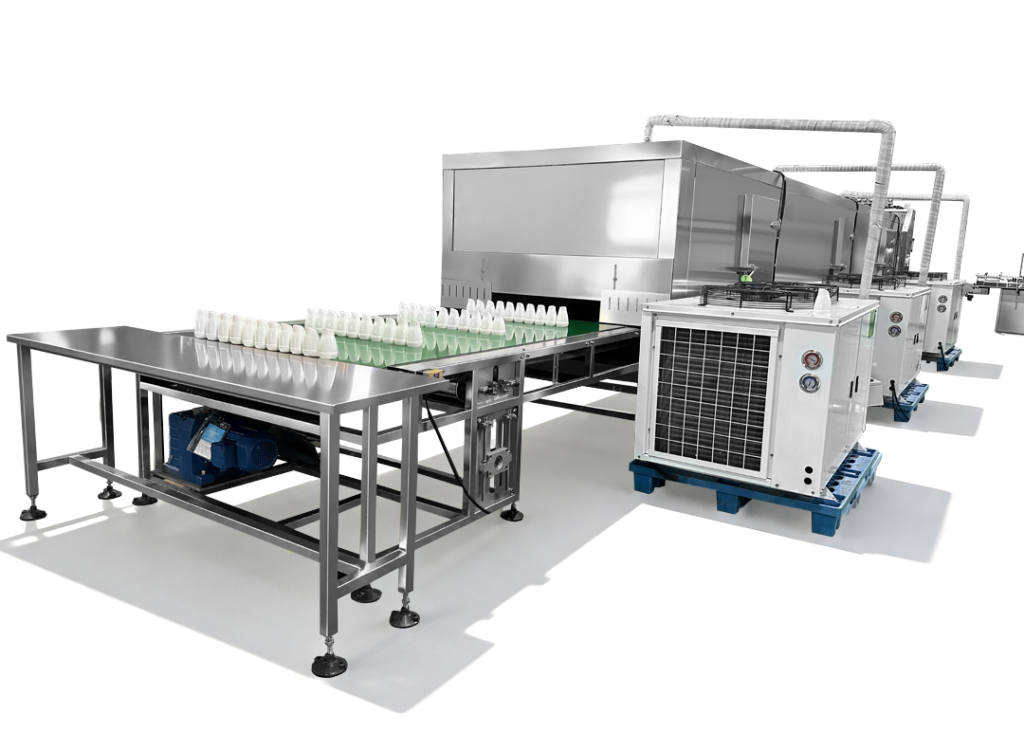
La leçon de coût est simple: le traitement thermique, le transfert de produit et le refroidissement peuvent égaler ou dépasser la complexité de la dose. Comparer le prix de cette ligne avec le prix d’un remplisseur seul répondrait à une mauvaise question.
Le même projet a également géré plusieurs formats de contenants, mais tous les formats n’ont pas reçu la même automatisation. Une combinaison bouteille-et-etiquette utilisait le tri et l’appui automatique des bouchons; d’autres formats nécessitaient encore une pose manuelle des bouchons suivie d’un pressage pneumatique. Une station de scellage était réservée à un seul format de contenant, et un espace était laissé pour un scelleur à induction fourni par l’acheteur. “ Clé en main ” ne signifiait donc pas que chaque SKU était entièrement automatique. La frontière d’automatisation était définie format par format.
Avec du matériel autonome, le goulot d'étranglement est facile à voir. Un opérateur ne peut pas alimenter assez rapidement, les bouteilles remplies s'accumulent sur une table, ou le processus de bouchage prend du retard. Le problème est local, et la production peut souvent se poursuivre à un rythme inférieur.
Avec une ligne clé en main, le goulot d'étranglement est systémique. Une ligne annoncée à 50 bouteilles/minute n'est pas une ligne à 50 bouteilles/minute si le capleur d'étiquetage, l'alimenteur de capsules ou le module d'emballage en carton ne peut soutenir que 40. C'est pourquoi une ingénierie sérieuse de ligne part du produit fini, et non du remplisseur.
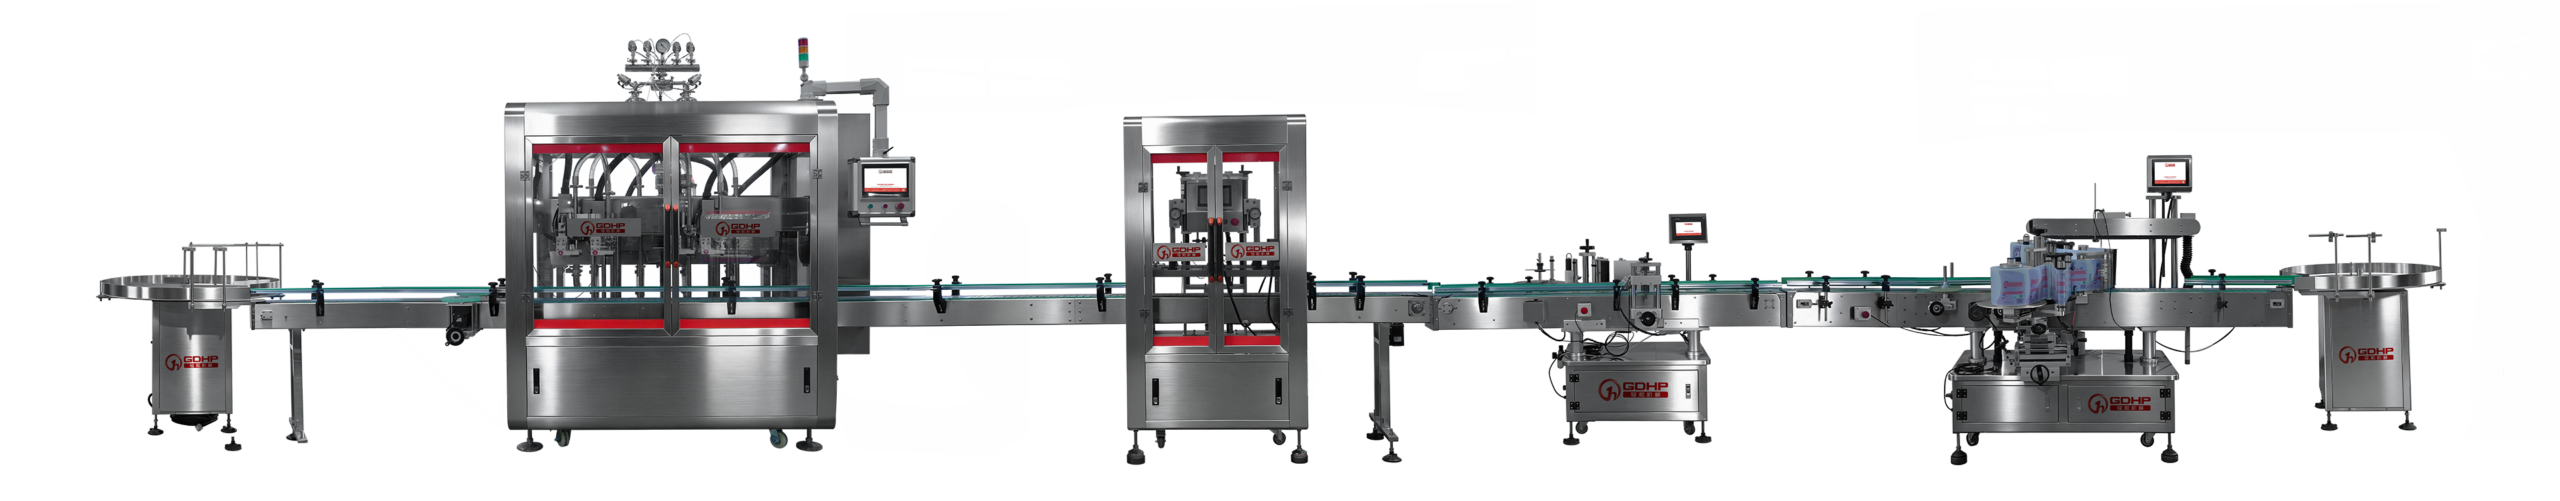
Une commande ligne de soin personnel de 100 ml rend la démonstration. Sa section remplissage et bouchage était spécifiée à 40–50 bouteilles/minute avec Nous avons atteint une précision de remplissage de précision de dosage. Le godet à bouteilles contenait environ 1 000 bouteilles et était prévu pour un réapprovisionnement approximativement tous les 20 minutes. Le godet à bouchons contenait environ 2 000 bouchons, avec réapprovisionnement approximativement tous les 30–40 minutes. Le système a ensuite appliqué une étiquette transparente enroulée sur tout le tour et a emballé 24 bouteilles par caisse.
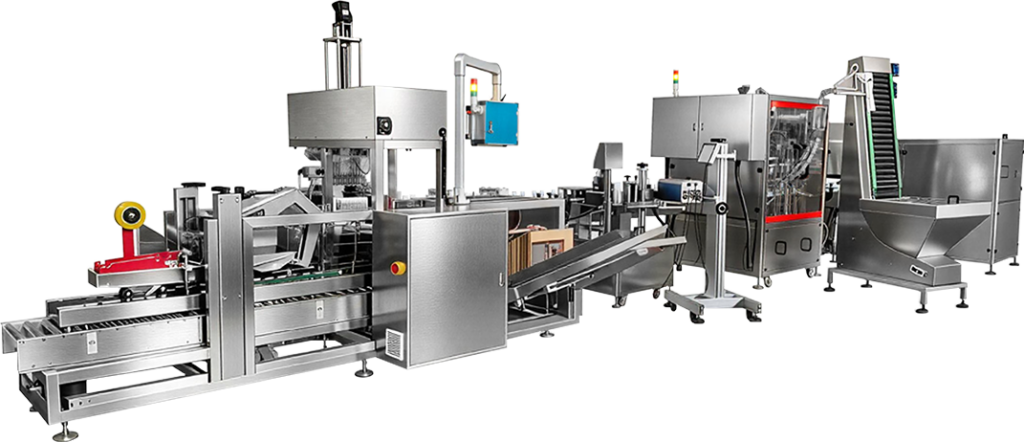
La leçon de coût est simple: le traitement thermique, le transfert de produit et le refroidissement peuvent égaler ou dépasser la complexité de la dose. Comparer le prix de cette ligne avec le prix d’un remplisseur seul répondrait à une mauvaise question.
Le même projet a également géré plusieurs formats de contenants, mais tous les formats n’ont pas reçu la même automatisation. Une combinaison bouteille-et-etiquette utilisait le tri et l’appui automatique des bouchons; d’autres formats nécessitaient encore une pose manuelle des bouchons suivie d’un pressage pneumatique. Une station de scellage était réservée à un seul format de contenant, et un espace était laissé pour un scelleur à induction fourni par l’acheteur. “ Clé en main ” ne signifiait donc pas que chaque SKU était entièrement automatique. La frontière d’automatisation était définie format par format.
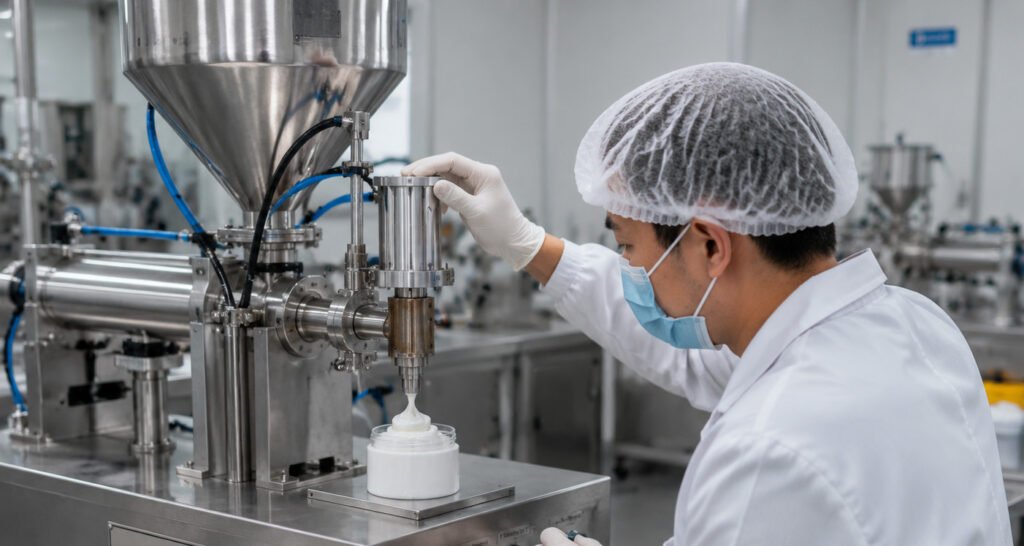
Si la vitesse est indiquée comme “ selon le chargement manuel ” , adaptez votre modèle de production à un cycle opérateur durable, et non au meilleur essai à vide de la machine. Prévoyez des pauses, l’orientation des contenants, les bouchons rejetés et le réapprovisionnement des matériaux.
Le déplacement d’enceintes ouvertes ou non bouchées entre les machines ajoute du temps de manutention et crée des opportunités de déversement, de contamination et de mélanges. Le risque augmente avec les produits de faible viscosité, les contenants instables et les doses de haute valeur.
Une machine autonome qui pourrait ensuite rejoindre une ligne doit être spécifiée comme prête pour la ligne. Confirmez la hauteur et la direction du convoyeur, le contrôle de vitesse variable, les verrouillages amont/aval, les entrées/sorties de rechange, les signaux d’arrêt et de défaut, les interfaces de garde et la gestion des recettes avant l’achat. Retropliquer ces détails plus tard est généralement plus coûteux que de les inclure au stade de la construction.
Un remplisseur pneumatique peut réduire l’équipement électrique autour du point de dosage, mais il ne rend pas à lui seul une pièce ou un processus sûr pour un produit inflammable. Compatibilité produit-contact, joints, ventilation, contrôle statique, classification électrique et l’équipement entourant nécessitent toujours une revue au niveau système.
Demandez ce qui se passe lorsque les bouchons manquent, qu’un capteur d’étiquette tombe en panne ou que le module de mise sous carton n’est pas disponible. Le module de remplissage des bouchons peut-il fonctionner de manière indépendante ? Y a-t-il une accumulation entre les postes critiques ? Le produit peut-il être déchargé en toute sécurité avant un long arrêt en aval ?
Dans la ligne personnelle de 40 à 50 bouteilles par minute ci-dessus, les sections remplissage et bouchage ont été spécifiées pour pouvoir fonctionner séparément. C'est un exemple utile d’isolation de fault: cela facilite la mise en service, le dépannage et la production limitée sans que chaque module en aval doive fonctionner.
Une ligne complète peut avoir besoin de plus que de l’alimentation électrique et de l’air comprimé. Projets de remplissage à chaud peuvent nécessiter des milieux de chauffage, un transfert isolé et une réfrigération substantielle. La ligne de gel de 4 000 bouteilles/heure nécessitait trois unités de refroidissement nominales de 10 ch sur sa section de refroidissement de 9 m, en plus des cuves chauffées et d’un générateur de vapeur. Si l’usine ne peut pas fournir les utilitaires requis en pic de charge, la vitesse nominale du remplisseur est sans importance.
Pour chaque SKU, documentez si l’alimentation des bouteilles, le remplissage, l’alimentation des bouchons, le bouchage, le scellement, l’étiquetage et l’emballage sont automatiques, semi-automatiques ou manuels. Identifiez également les pièces d’usure, la méthode de changement attendue et le stockage requis. Une ligne peut être “ compatible ” avec huit contenants tandis qu’un seul format reçoit l’alimentation automatique des bouchons.
Un enregistrement de ligne complétée pour une application méthanol inflammable utilisait un réacteur de mélange de 800 L, un bouchon à six têtes remplissage protégé contre l’explosion, bouchage automatique, étiquetage et codage. Le remplisseur était spécifié à 1 500–2 000 bouteilles/heure avec une précision de ±0,5% précision de dosage, environ 4,6 kW puissance et 0,6–0,8 MPa cuves en contact avec le produit, le remplisseur, le godet, les buses et les tuyauteries associées ont été spécifiés en SUS316 avec passivation.
Cela constitue une catégorie de coût et de risque différente de celle consistant à placer un remplissage standard dans une enceinte dangereuse. Le devis doit définir le chemin du produit, la frontière de la zone dangereuse, la protection électrique, l'instrumentation et la responsabilité des commandes côté installation. “ Machine en acier inoxydable ” ne constitue pas une spécification de sécurité adéquate.
Choisissez une machine autonome lorsque la plupart des éléments suivants sont vrais :
La station compacte de remplissage et capuchonnage de 10–80 mL est un bon exemple. À 800–1 000 bouteilles/heure, elle peut être utile commercialement sans le coût du désempilement automatique des bouteilles, du convoyage et de l’emboîtage en carton — à condition qu’un opérateur puisse maintenir de manière fiable le taux de chargement.
Optez pour une ligne intégrée lorsque la plupart de ces conditions s’appliquent :
À la haute gamme, une spécification de ligne de petite dose complète utilisée 10–12 têtes de remplissage à pistons traînants et 12 têtes bouchonneuses pour une 0,2–2 mL plage, avec une sortie nominale au-dessus 200 bouteilles par minute. La précision de dosage était spécifiée à Nous avons atteint une précision de remplissage de à la fois à 0,2 mL et 1,1 mL. Le module de remplissage-capuchon-étiquette utilisé 8 kW et 0,6–0,8 MPa air. À cette vitesse, le transfert manuel entre des machines séparées n’est plus une architecture réaliste; le contrôle synchronisé des contenants fait partie du processus.
La décision n’est pas toujours binaire. Un monobloc compact de remplissage-capuchon peut éliminer les étapes manuelles les plus difficiles tout en conservant le chargement des bouteilles et l’emballage manuel des caisses. Plus tard, un désordonnateur, un convoyeur, une étiqueteuse ou une cellule d’emballage peut être ajouté.
Cette approche par étapes fonctionne lorsque la première machine est conçue pour l’expansion. Avant de commander, demandez :
Un plan modulaire préserve la flexibilité du capital sans transformer le premier achat en équipement bloqué.
Envoyez les mêmes données produit et emballage aux deux fournisseurs, puis demandez-leur de répondre aux mêmes questions :
Ne commencez pas par “ standalone ou turnkey ? ”. Commencez par trois chiffres: la production vendable requise par SKU, la main-d'œuvre durable par poste et le coût d'un arrêt de production. Puis cartographiez chaque étape depuis l'approvisionnement du produit et l'emballage vide jusqu’à la caisse finie.
Si un seul poste de travail compact peut répondre à cette carte, l'option autonome à coût moindre est souvent la meilleure décision. Si la carte comporte des transferts répétés, des traitements sensibles à la chaleur, des matériaux dangereux ou plusieurs machines qui doivent maintenir un même rythme, une ligne clé en main offre généralement le modèle opérationnel plus contrôlable.
Le meilleur choix est le système le plus petit capable de satisfaire la vraie exigence de production sans déplacer un coût ou un risque inacceptable vers une autre partie de l'usine.
Si cette analyse pointe vers un système intégré, GDHP peut développer un ligne de production de remplissage et d'emballage clé en main autour du produit réel, du récipient, du rendement cible, des utilités de l'usine et de l'étendue de l'emballage en aval. En planifiant la préparation du produit, la manipulation des bouteilles, le remplissage, le bouchage, l'étiquetage et l'emballage en fin de ligne en tant que projet unique, l'équipe d'ingénierie de GDHP peut définir les interfaces, les responsabilités et les critères FAT avant la fabrication. Partagez vos exigences de production avec GDHP pour recevoir une proposition spécifique à la ligne.
Non. Elle devient attrayante lorsque la ligne produit suffisamment de volume vendable pour répartir le coût en capital plus élevé et lorsque l'automatisation élimine une main-d'œuvre significative, les pertes de manipulation ou les risques de conformité. Une ligne légèrement utilisée avec des changements fréquents peut coûter plus par bouteille qu'une cellule autonome bien gérée.
Non. La bonne architecture dépend de l'ensemble du processus. La station de travail compacte ordonnée ci-dessus était évaluée à 800–1 000 bouteilles/heure, tandis que les remplisseurs automatiques peuvent fonctionner plus vite. La question clé est de savoir si l'alimentation, le bouchage et l'emballage peuvent suivre sans ajouter une main-d'œuvre excessive ou du travail en cours.
Non. Même la ligne automatisée à 40–50 bouteilles par minute nécessitait un réapprovisionnement périodique des bouteilles et des bouchons. Les opérateurs effectuent également les changements, l'approvisionnement en matériaux, les contrôles de qualité, la récupération après défaillance et la maintenance. L'automatisation turnkey réduit la manipulation répétitive; elle n'élimine pas la responsabilité de la production.
Habituellement oui, mais définissez les interfaces avant l'achat. La hauteur mécanique, la vitesse du convoyeur, les signaux de contrôle, la logique de réjection et le comportement d'arrêt d'urgence comptent davantage que le nom de la marque. Si ces interfaces manquent, l'intégration peut nécessiter de nouveaux contrôles et une protection.
Comparez les deux options au même seuil de produit fini et calculez le coût annuel par contenant vendable. Inclure la main-d'œuvre, les utilités, la perte de changement, les temps d'arrêt prévus, la maintenance et l'équipement secondaire — pas seulement le prix d'achat du remplisseur.