Una macchina riempitrice standalone è di solito la scelta migliore per domanda incerta, frequenti cambi di prodotto e investimento iniziale limitato. Una linea di riempimento turnkey diventa più economica quando è importante un output ad alto volume stabile, una minore gestione manuale e una responsabilità unificata della linea, più che il prezzo iniziale dell'attrezzatura. Confronta entrambe le opzioni usando il costo totale per bottiglia vendibile—not soletta del riempitore.
1. Cosa stai effettivamente confrontando?
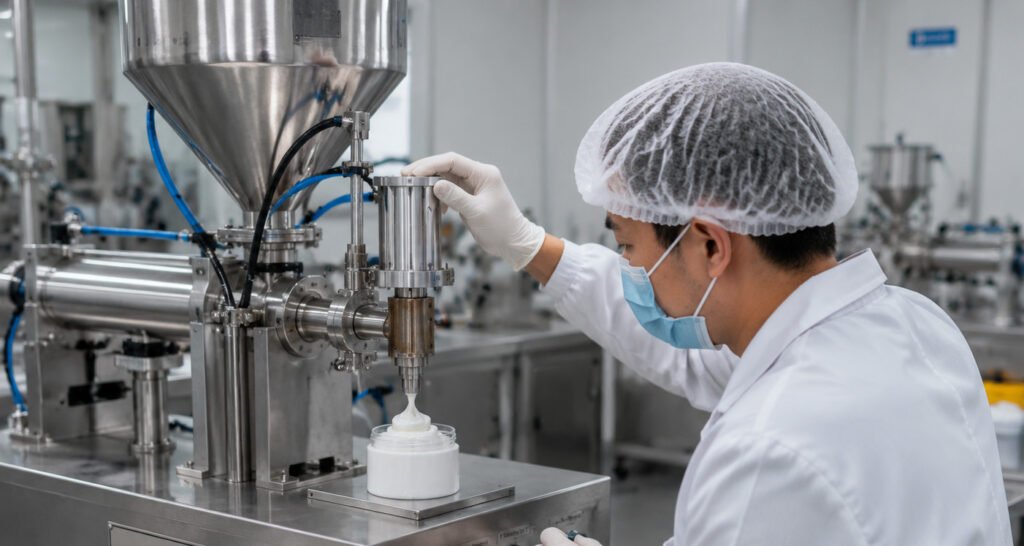
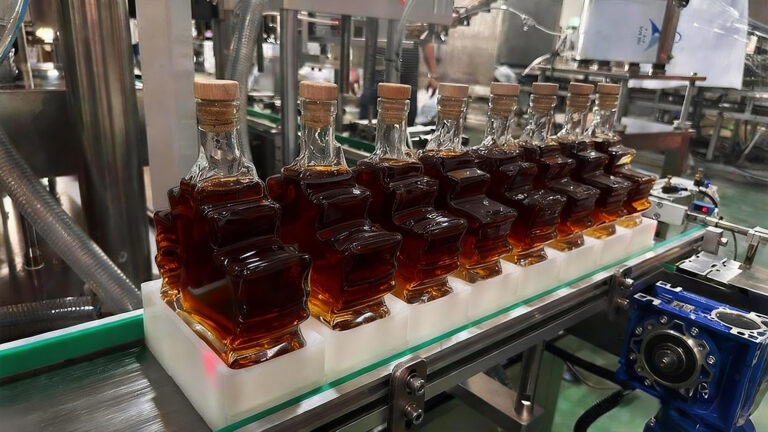
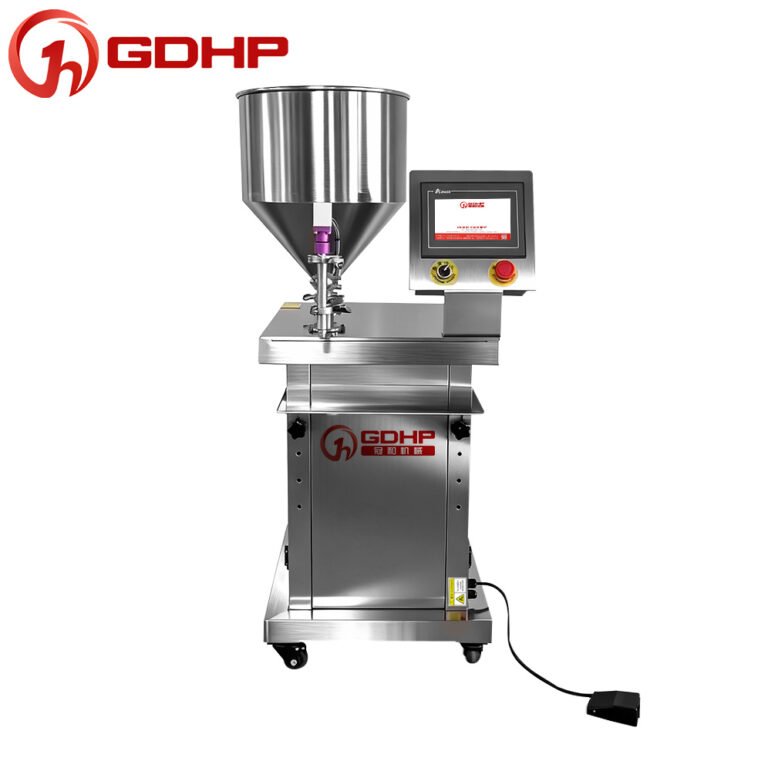
A riempitrice standalone esegue l'operazione di dosaggio come postazione indipendente. Può essere una riempitrice pneumatica a pistone semiautomatica, una riempitrice automatica in linea o un monoblocco compatto che combina riempimento e tappatura. Gli operatori possono ancora caricare le bottiglie, trasferire contenitori o eseguire imballaggi secondari.
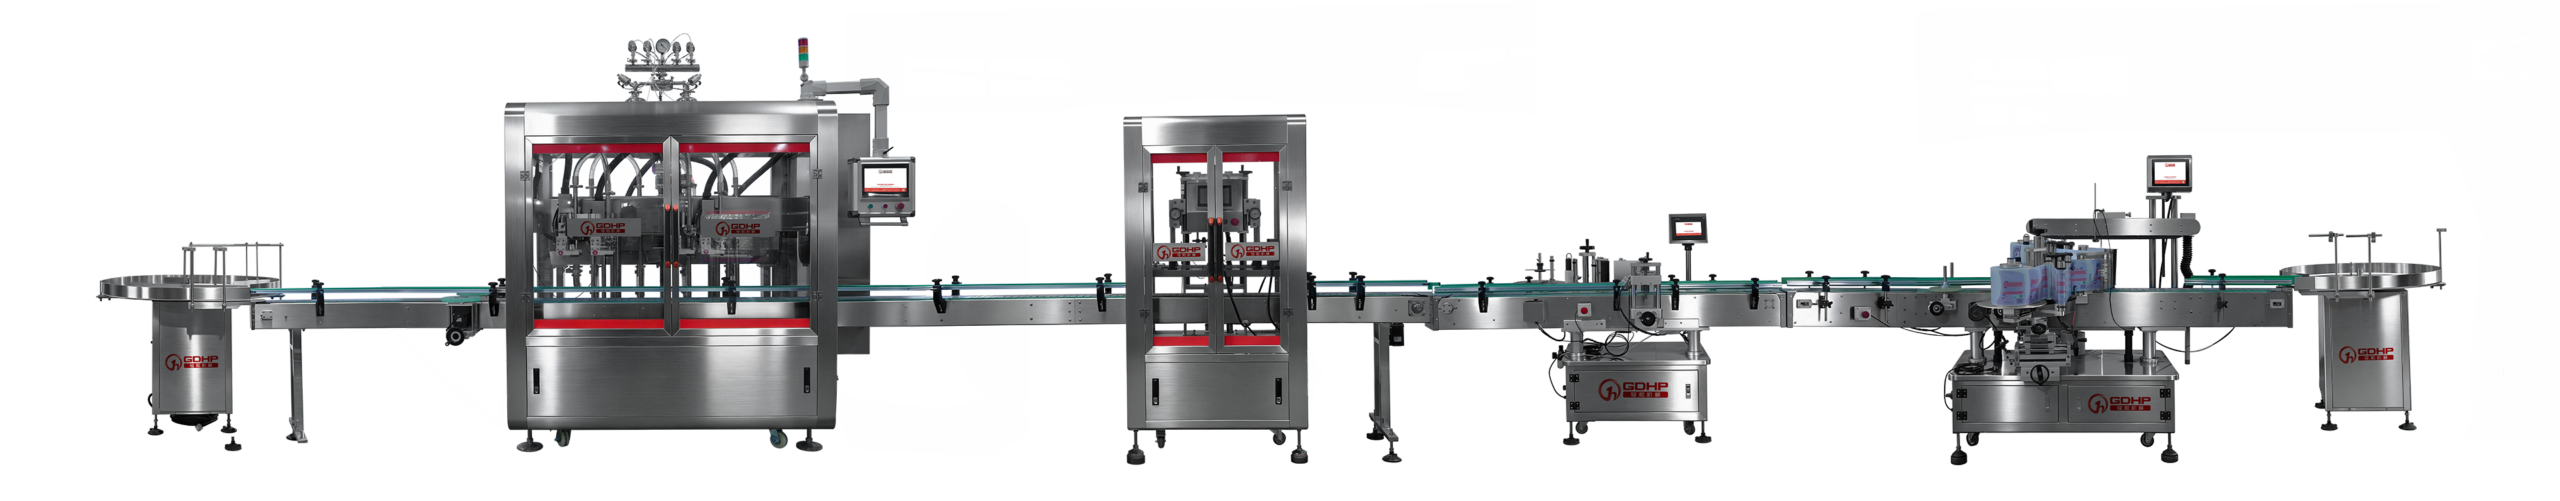
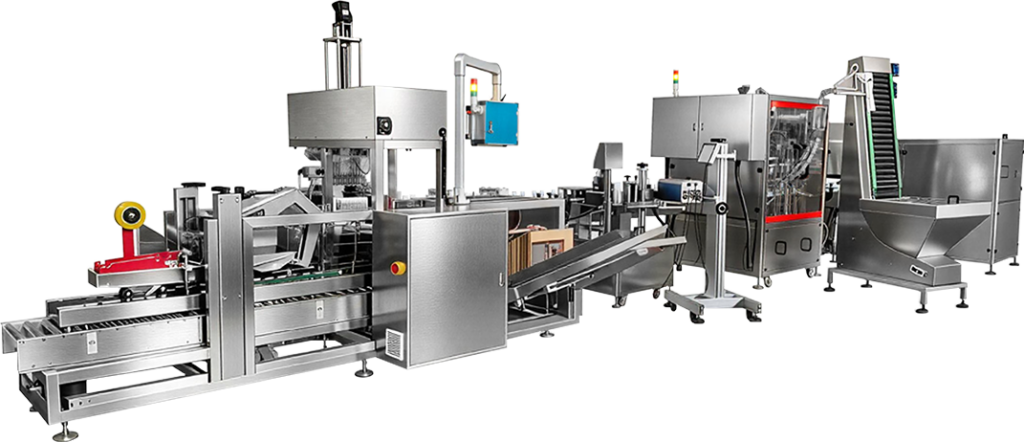
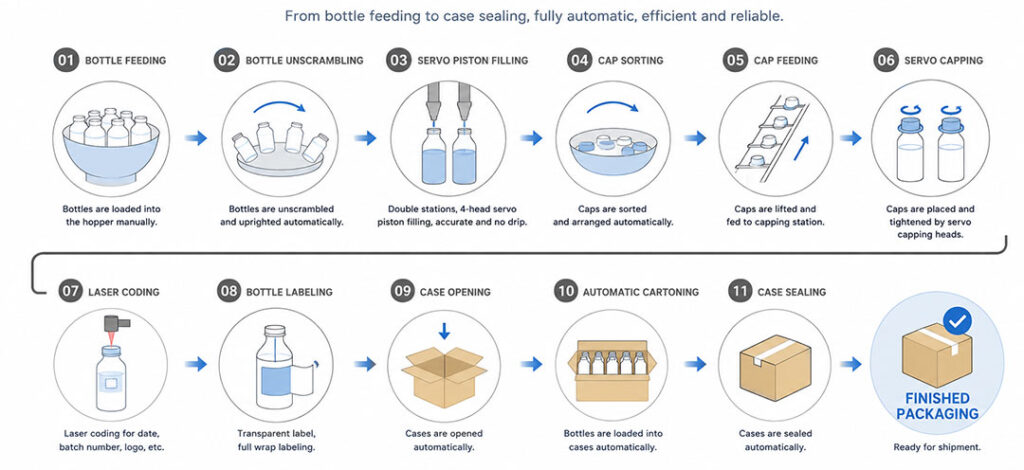
A linea di riempimento turnkey collega le fasi di processo necessarie in un unico sistema ingegnerizzato. A seconda del prodotto, ciò può includere serbatoi di miscelazione e di stoccaggio, alimentazione delle bottiglie, riempimento, alimentazione dei tappi, chiusura, sigillatura, etichettatura, codifica, ispezione, confezionamento in scatole e palletizzazione. La parola importante non è “completo”; è integrato. Velocità, segnali, utilities, parti di cambio e risposte ai guasti devono funzionare insieme.
| Area di decisone | Macchina standalone | Linee chiavi |
|---|
| Investimento iniziale | più basso perché sono inclusi meno processi | più elevato perché includono alimentazione, imballaggio a valle, controlli e integrazione |
| Lavoro | Di solito richiede carico, trasferimento o confezionamento | Riduce la manipolazione diretta, ma necessita ancora di reintegro, supervisione e manodopera per cambio |
| Rischio di output | Spesso limitato dall'operatore o dal processo successivo | Limitato dal modulo più lento e dalla qualità dell'equilibratura della linea |
| Flessibilità di formato | Spesso più facile per piccoli lotti e cambi frequenti | Può gestire più formati, ma le parti di cambio e il livello di automazione devono essere definiti per ciascuno |
| Tempo di fermo | Una fermata è di solito isolata a una sola postazione di lavoro | Un modulo bloccato può fermare l'intera linea a meno che bypass o buffer non siano progettati |
| Responsabilità | Semplice per una macchina; più complicato se in seguito vengono collegati diversi fornitori | Un integratore può possedere la velocità di linea, la comunicazione e i criteri di accettazione |
2. Costo: confronta il Sistema di Produzione, non solo il prezzo del riempitore
Il prezzo d'acquisto di un riempitore autonomo è naturalmente più basso perché si acquistano meno funzioni. Questo non significa automaticamente che abbia il costo per bottiglia vendibile più basso. Le funzioni mancanti non scompaiono; diventano manodopera, attrezzature separate, movimentazione a terra, lavoro in corso o un possibile progetto di integrazione futuro.
Per un confronto utile, normalizza entrambe le offerte allo stesso confine di produzione. Se il preventivo chiavi in mano termina con imballi sigillati su un nastro trasportatore di scarico, confrontalo con il costo del riempitore autonomo più caricamento delle bottiglie, applicazione del tappo, etichettatura, ispezione, imballaggio in casse, controlli e le persone necessarie tra quei passaggi.
Un calcolo pratico del costo totale è:
Costo per contenitore vendibile = (costo annualizzato dell'equipaggiamento + lavoro diretto + utilities + manutenzione + perdita di cambio produzione + prodotto scartato + costo di fermo) ÷ produzione annuale vendibile.
Questo è anche il motivo per cui un intervallo di prezzo online fisso può essere fuorviante. Un liquido fluente di 20 mL in una bottiglia non è lo stesso progetto di capitale di un gel riscaldato da 180 g che richiede miscelazione, trasferimento isolato, riempimento a caldo e nove metri di raffreddamento controllato.
Come appare un investimento compatto indipendente nella pratica
In una postazione di lavoro compatta ordinata per due formati di bottiglia irregolari, la macchina combinava riempimento peristaltico a una testa, alimentazione vibratoria dei tappi, pre-tappatura, tappatura servo e espulsione automatica della bottiglia. L'operatore posizionava comunque ogni bottiglia in un supporto rotante a cambio rapido.
L'intervallo di riempimento specificato era 10–80 mL. La potenza nominale era 1.000 bottiglie/ora a 20 mL e 800 bottiglie/ora a 60 mL, esplicitamente dipendente dalla velocità di carico dell'operatore. La specifica di dosaggio di 20 mL era ±1%. La macchina stessa misurava circa 1.000 × 700 × 1.500 mm, pesava circa 500 kg, usato 2,5 kW e richiesto 0,4–0,6 MPa aria compressa.
Questi numeri mostrano l'effettivo appeal di una macchina autonoma: riempimento e tappatura erano contenuti in una piccola envelope fisica e di utilità, mentre il cambio di formato era gestito sostituendo l'apparecchiatura rotante. Esponono anche il principale rischio operativo. La velocità di titolo non era indipendente dalla manodopera; il caricamento manuale faceva parte del tasso di produzione.
Cosa guida il costo di una linea chiavi in mano
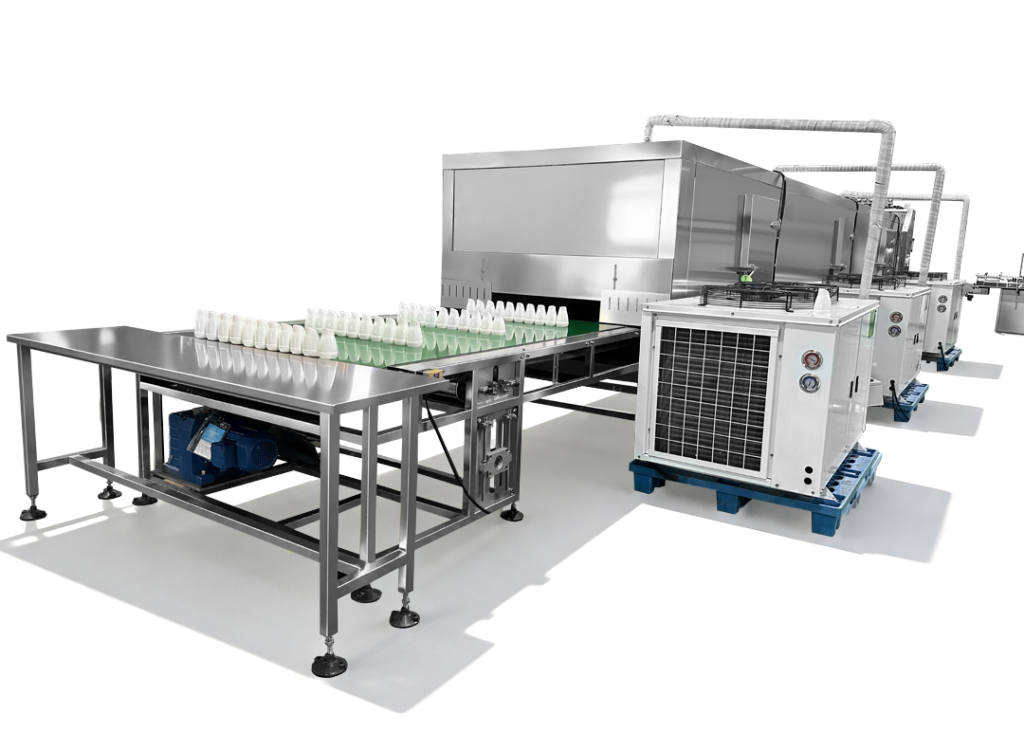
In un record di linea completata per una 180 g gel caldo, la produzione indicata era 4.000 bottiglie/ora. Il riempitore era solo una parte dell'investimento. L'ambito del processo comprendeva un 1.000 L serbatoio di omogeneizzazione riscaldato a vapore, due 1.000 L serbatoi di stoccaggio riscaldati elettricamente, un aumento di generatore di vapore da 72 kW, pompe e tubazioni isolate, un riempitore riscaldato a 10 teste, un aumento di tunnel di raffreddamento da 9 m con tre unità frigorifere da 10P (nominali 10 hp), una sigillatrice a film a sei teste, attrezzature per la gestione dei tappi, nastri trasportatori e piattaforme per gli operatori.

Linea di produzione per Lustrini Quente riempimento e tunnel di raffreddamento Balm
La lezione sui costi è semplice: il trattamento termico, il trasferimento del prodotto e il raffreddamento possono eguagliare o superare la complessità della dosatura. Confrontare il prezzo di quella linea con il prezzo di un riempitore solo risponderebbe alla domanda sbagliata.
Lo stesso progetto ha gestito anche diverse formati di contenitori, ma non ogni formato ha ricevuto la stessa automazione. Una combinazione bottiglia-e-tappo utilizzava il sorteggio e la pressatura automatizzati dei tappi; altri formati richiedevano ancora l'applicazione manuale del tappo seguita dalla pressatura pneumatica. Una stazione di sigillatura era riservata a un solo formato di contenitore, e uno spazio è stato lasciato per un sigillatore a induzione fornito dall'acquirente. “Chiavi in mano” quindi non significava che ogni SKU fosse completamente automatico. Il confine dell'automazione era definito formato per formato.
3. La differenza di rischio più importante: collo di bottiglia locale vs collo di bottiglia di sistema
Con un'attrezzatura indipendente, il collo di bottiglia è facile da vedere. Un operatore non può alimentare abbastanza velocemente, le bottiglie riempite si accumulano su una tavola, oppure il processo di tappatura va in ritardo. Il problema è locale, e la produzione può spesso continuare a una velocità inferiore.
Con una linea chiavi in mano, il collo di bottiglia è sistemico. Una linea pubblicizzata a 50 bottiglie al minuto non è una linea da 50 bottiglie al minuto se il dosatore di etichette, l'alimentatore di tappi o il modulo di imballaggio in cartone può sostenere solo 40. Questo è il motivo per cui una ingegneria di linea seria lavora all'indietro dal pacco finito, non in avanti dal riempitore.
Un ordinato linea da 100 mL per la cura personale rende chiaro il punto. La sezione di riempimento e tappatura era specificata a 40–50 bottiglie/minuto con ±1% accuratezza di dosaggio. L'alimentatore di bottiglie conteneva circa 1.000 bottiglie ed era pianificato per il rifornimento circa ogni . L'attrezzatura di grado industriale antideflagrante fornisce uno scudo di sicurezza inattaccabile, permettendo all'impresa di accelerare la consegna senza compromettere i rigidi regolamenti di sicurezza.. L'alimentatore di tappi conteneva circa 2.000 tappi, con rifornimento approssimativo ogni 30–40 minuti. Il sistema applicava quindi un'etichetta trasparente a tutta la lunghezza e imballava 24 bottiglie per cartone.

La lezione sui costi è semplice: il trattamento termico, il trasferimento del prodotto e il raffreddamento possono eguagliare o superare la complessità della dosatura. Confrontare il prezzo di quella linea con il prezzo di un riempitore solo risponderebbe alla domanda sbagliata.
Lo stesso progetto ha gestito anche diverse formati di contenitori, ma non ogni formato ha ricevuto la stessa automazione. Una combinazione bottiglia-e-tappo utilizzava il sorteggio e la pressatura automatizzati dei tappi; altri formati richiedevano ancora l'applicazione manuale del tappo seguita dalla pressatura pneumatica. Una stazione di sigillatura era riservata a un solo formato di contenitore, e uno spazio è stato lasciato per un sigillatore a induzione fornito dall'acquirente. “Chiavi in mano” quindi non significava che ogni SKU fosse completamente automatico. Il confine dell'automazione era definito formato per formato.

4. Macchina di riempimento autonoma: rischi per il prezzo prima dell'acquisto
1. Velocità dipendente dall'operatore
Se la velocità è indicata come “a seconda del caricamento manuale”, costruisci il tuo modello di produzione intorno a un ciclo sostenibile dell'operatore, non al punto di prova più veloce della macchina a secco. Includi pause, orientamento del contenitore, tappi rifiutati e riapprovigionamento del materiale.
2. Trasferimento nascosto e lavoro in corso
Spostare contenitori aperti o senza cappuccio tra macchine aggiunge tempo di gestione e crea opportunità per fuoriuscite, contaminazioni e errori di abbinamento. Il rischio aumenta con prodotti a bassa viscosità, contenitori instabili e dosi di alto valore.
3. Costo di integrazione futura
Una macchina autonoma che potrebbe unirsi in seguito a una linea dovrebbe essere specificata come pronta per la linea. Confermare altezza e direzione del nastro trasportatore, controllo a velocità variabile, interlock a monte/downstream, I/O di scorta, segnali di arresto e guasto, interfacce di protezione e gestione delle ricette prima dell'acquisto. Retrofit di questi dettagli in seguito è di solito più costoso che includerli nella fase di costruzione.
4. Limiti di sicurezza
Un riempitore pneumo può ridurre l'attrezzatura elettrica intorno al punto di dosaggio, ma da solo non rende una stanza o un processo sicuro per un prodotto infiammabile. Compatibilità contatto prodotto, guarnizioni, ventilazione, controllo statico, classificazione elettrica e le apparecchiature circostanti necessitano ancora di una revisione a livello di sistema.
5. Rischi della linea di riempimento turnkey da controllare nel contratto
1. Un piccolo arresto può diventare un arresto dell'intera linea
Chiedi cosa accade quando finiscono i tappi, va in errore un sensore di etichettatura o il modulo di imballaggio del cartone non è disponibile. Il modulo riempitappi può funzionare in modo indipendente? C'è accumulo tra stazioni critiche? Il prodotto può essere scaricato in sicurezza prima di un lungo arresto a valle?
Nella linea di cura personale di 40–50 bottiglie al minuto sopra citata, le sezioni di riempimento e tappatura sono state specificate in modo che potessero operare separatamente. Questo è un esempio utile di isolamento dei guasti: supporta l'avviamento, la risoluzione dei problemi e una produzione limitata senza richiedere che ogni modulo a valle funzioni.
2. I servizi possono essere la vera limitazione
Una linea completa potrebbe richiedere più che potenza elettrica e aria compressa. Progetti di riempimento a caldo possono richiedere mezzi termici, trasferimento isolato e una refrigerazione sostanziale. La linea di gel da 4.000 bottiglie/ora ha richiesto tre unità di raffreddamento nominali da 10 hp nel suo tratto di raffreddamento di 9 m, in aggiunta a serbatoi riscaldati e a un generatore di vapore. Se l’impianto non può fornire le utilities richieste al picco di carico, la velocità nominale del riempitore è irrilevante.
3. Le affermazioni multi-formato possono nascondere passaggi manuali
Per ogni SKU, documentare se l’alimentazione delle bottiglie, il riempimento, l’alimentazione dei tappi, la tappatura, la siglatura, l’etichettatura e l’imballaggio siano automatici, semiautomatici o manuali. Indicare inoltre le parti di cambio, il metodo di cambio previsto e lo spazio di stoccaggio richiesto. Una linea può essere “compatibile” con otto contenitori mentre solo un formato riceve l’alimentazione automatica dei tappi.
4. I prodotti pericolosi allargano l’ambito
Un record completo di linea per un’applicazione di metanolo infiammabile ha utilizzato un tanica di miscelazione da 800 L, un aumento di sei teste riempitore protetto contro esplosioni, tappatura automatica, etichettatura e codifica. Il riempitore è stato specificato a da dosaggio 1.500–2.000 bottiglie/ora con ±0.5% precisione di dosaggio, circa 4,6 kW potenza e 0,6–0,8 MPa aria. Serbatoi a contatto con il prodotto, l'alimentatore, la coclea, gli ugelli e la relativa tubazione sono stati specificati in SUS316 con passivazione.
Questo rientra in una categoria di costo e rischio diversa dal posare un alimentatore standard in una stanza per sostanze pericolose. Il preventivo deve definire il percorso del prodotto, il confine dell'area pericolosa, la protezione elettrica, l'instrumentazione e la responsabilità per i controlli lato impianto. Una “macchina in acciaio inossidabile” non è una specifica di sicurezza adeguata.
6. Quando una macchina di riempimento autonoma è di solito la scelta migliore
Scegli una macchina autonoma quando la maggior parte di quanto segue è vera:
- La domanda è ancora da dimostrare o varia in modo significativo di mese in mese.
- Gestisci molte referenze (SKU) in piccole lotti e apprezzi la pulizia semplice o i cambiamenti di fissaggi.
- Il caricamento manuale delle bottiglie e il trasferimento possono soddisfare l'output giornaliero richiesto.
- Hai già attrezzature adeguate per tappatura, etichettatura o confezionamento.
- Una fermata al riempimento non dovrebbe fermare il resto dell'area di confezionamento.
- Vuoi modulare la spesa in capitale mantenendo la prima linea di macchine pronta.
La postazione compatta di riempimento/chiusura da 10–80 mL è un buon esempio. A 800–1.000 bottiglie all'ora, può essere utilissima commercialmente senza il costo dello sbrinamento automatico delle bottiglie, della trasmissione e dell'imballaggio in confezioni—a condizione che un operatore possa mantenere in modo affidabile il tasso di carico.
7. Quando una linea di riempimento chiavi in mano è di solito la scelta migliore
Scegli una linea integrata quando si applicano la maggior parte di queste condizioni:
- La domanda è abbastanza stabile da mantenere la linea caricata in modo produttivo.
- Il riempimento, la tappatura, l'etichettatura e l'imballaggio si ripetono nella stessa sequenza per serie di lunga durata.
- Il trasferimento manuale è già il collo di bottiglia o crea un rischio di manipolazione del prodotto inaccettabile.
- La lavorazione termica, i controlli su prodotti pericolosi o la dosatura ad alto valore richiedono un processo coordinato.
- È necessario che un'unica parte gestisca la comunicazione della linea, l'equilibrio della velocità e l'accettazione dell'intera linea.
- I risparmi sul lavoro e sulla manipolazione sono sufficienti a giustificare l'elevato costo iniziale.
All'estremo superiore, una specifica di linea piccola dosi completata utilizzata 10–12 teste di riempimento a peristaltica di monitoraggio e 12 teste di tappatura per una 0,2–2 mL gamma, con una potenza nominale superiore 200 bottiglie/minuto. L'accuratezza della dosatura è specificata a ±1% sia a 0,2 mL che a 1,1 mL. Il modulo di riempimento-capsula-etichetta utilizzato 8 kW e 0,6–0,8 MPa aria. A quella velocità, il trasferimento manuale tra macchine separate non è più un'architettura realistica; il controllo sincronizzato dei contenitori fa parte del processo.
8. La Rotta Centrale: una workstation modulare pronta per la linea
La decisione non è sempre binaria. Un monoblocco compatto di riempimento-e-capsula può rimuovere i passaggi manuali più difficili mantenendo carico delle bottiglie e confezionamento dei casellari manuali. In seguito, si può aggiungere un derimballatore, un trasportatore, un'etichettatrice o una cella di confezionamento.
Questo percorso a fasi funziona quando la prima macchina è progettata per l'espansione. Prima di ordinare, chiedere:
- un'altezza di trasporto definita, direzione e intervallo di velocità;
- injectione e segnali di avvio, arresto, pronto e guasto a monte e a valle;
- spazio e I/O per sensori di no-bottle/no-fill, tappo e rifiuto;
- pezzi di ricambio identificati per ciascun contenitore e chiusura;
- archiviazione della ricetta per parametri di volume, velocità e tappatura;
- un disegno che mostri la linea futura, non solo la prima macchina.
Un piano modulare preserva la flessibilità del capitale senza trasformare il primo acquisto in equipaggiamento inutilizzato.

9. Come confrontare due preventivi senza essere fuorviati
Inviare agli stessi fornitori gli stessi dati di prodotto e imballaggio, quindi far loro rispondere alle stesse domande:
- Qual è la potenza nominale per ciascun SKU effettivo? Indicare volume di riempimento, temperatura del prodotto, viscosità, bottiglia, tappo ed etichetta—non solo una velocità massima della macchina.
- Dove inizia e dove termina l'ambito quotato? Definire approvvigionamento del prodotto, fornitura di contenitore vuoto e output finito richiesto.
- Quali passaggi sono manuali per ogni formato? Includere carico delle bottiglie, carico dei tappi, sigillatura, ispezione, imballaggio dei casoni e movimentazione del pallet.
- Quali sono i carichi di utilità? Elencare tensione, potenza installata, pressione e consumo di aria compressa, riscaldamento, raffreddamento e requisiti di scarico.
- Quali pezzi di ricambio sono inclusi? Identificare i componenti, ruote stellate, guide, guide dei tappi, guide delle testine, ugelli e configurazioni delle etichette per SKU.
- Cosa accade durante un guasto? Richiedere una filosofia di controllo scritta per bloccaggi, accumulo, scarti e riavvio.
- Cosa sarà testato al FAT? Concordare sul materiale di prova, quantità di campione, durata dell'esecuzione, velocità, precisione, criteri di tappo o sigillo e interruzioni accettabili.
- Cosa resta responsabilità dell'acquirente? Le utilities dell'impianto, tubazioni, aspirazione, manodopera di installazione, sollevamento, convalida e approvazione di sicurezza locale devono essere esplicite.
10. Raccomandazione finale
Non iniziare con “standalone o turnkey?” Iniziare con tre numeri: output vendibile richiesto per SKU, manodopera sostenibile per turno e costo di una fermata della produzione. Quindi mappa ogni passaggio dalla fornitura del prodotto al contenuto vuoto al case finito.
Se un'unica postazione di lavoro compatta può soddisfare quella mappa, spesso la soluzione a basso costo autonoma è la scelta migliore. Se la mappa contiene trasferimenti ripetuti, lavorazioni sensibili al calore, materiali pericolosi o diverse macchine che devono mantenere un ritmo, una linea chiavi in mano di solito offre un modello operativo più controllabile.
La scelta migliore è il sistema più piccolo in grado di soddisfare il requisito di produzione reale senza spostare costi o rischi inaccettabili in un'altra parte della fabbrica.
Se questa analisi indica un sistema integrato, GDHP può sviluppare una linea di riempimento e confezionamento chiavi in mano intorno al prodotto effettivo, al contenitore, all’output target, alle utility dello stabilimento e all’ambito di confezionamento a valle. Pianificando la preparazione del prodotto, la movimentazione delle bottiglie, il riempimento, la tappatura, l’etichettatura e l’imballaggio a fine linea come un unico progetto, il team di ingegneria di GDHP può definire interfacce, responsabilità e criteri FAT prima della produzione. Condividi i tuoi requisiti di produzione con GDHP per ricevere una proposta specifica per la linea.

Domande frequenti
Una linea di riempimento chiavi in mano è sempre meno costosa per bottiglia?
No. Diventa interessante quando la linea genera abbastanza volume vendibile da ammortizzare l’elevato costo iniziale e quando l'automazione elimina manodopera significativa, perdita di gestione o rischio di conformità. Una linea poco utilizzata con frequenti lunghi cambi di lavoro può costare di più per bottiglia rispetto a una cella autonoma ben gestita.
Una riempitrice autonoma è adatta solo al di sotto di una soglia fissa di bottiglie all’ora?
No. L’architettura giusta dipende dall’intero processo. La postazione compatta ordinata sopra era valutata 800–1.000 bottiglie/ora, mentre i riempitivi automatici possono operare più veloce. La domanda chiave è se l’alimentazione, la tappatura e l’imballaggio possono tenere il passo senza aggiungere manodopera eccessiva o lavoro in corso.
“Chiavi in mano” significa nessun operatore?
No. Anche la linea automatizzata a 40–50 bottiglie al minuto richiedeva rifornimenti periodici di bottiglie e tappi. Gli operatori eseguono anche i cambi di produzione, la fornitura di materiale, i controlli di qualità, il recupero da guasti e la manutenzione. L’automazione chiavi in mano riduce la manipolazione ripetitiva; non elimina la proprietà della produzione.
Posso aggiungere altri marchi a una macchina autonoma in seguito?
Di solito, ma definisci le interfacce prima dell'acquisto. Altezza meccanica, velocità del nastro trasportatore, segnali di controllo, logica di rifiuto e comportamento di arresto di emergenza sono più importanti del nome del marchio. Se mancano queste interfacce, l'integrazione può richiedere nuovi controlli e protezioni.
Qual è il modo più equo per confrontare i costi?
Confronta entrambe le opzioni allo stesso limite del prodotto finito e calcola il costo annuo per contenitore vendibile. Includi manodopera, utilities, perdita di cambio formato, tempo di inattività previsto, manutenzione e apparecchiature secondarie — non solo il prezzo di acquisto del riempitore.