Автономная заполнительная машина обычно является лучшим выбором при неопределенном спросе, частых изменениях продукта и ограниченных начальных инвестициях. Линия заполнения под ключ становится более экономичной, когда стабильный высокий выпуск, меньшая ручная обработка и единая ответственность за линию важнее первоначальной цены оборудования. Сравнивайте оба варианта по общей стоимости за бутылку, пригодную к продаже, а не только по цене наполнителя.
1. Что вы фактически сравниваете?
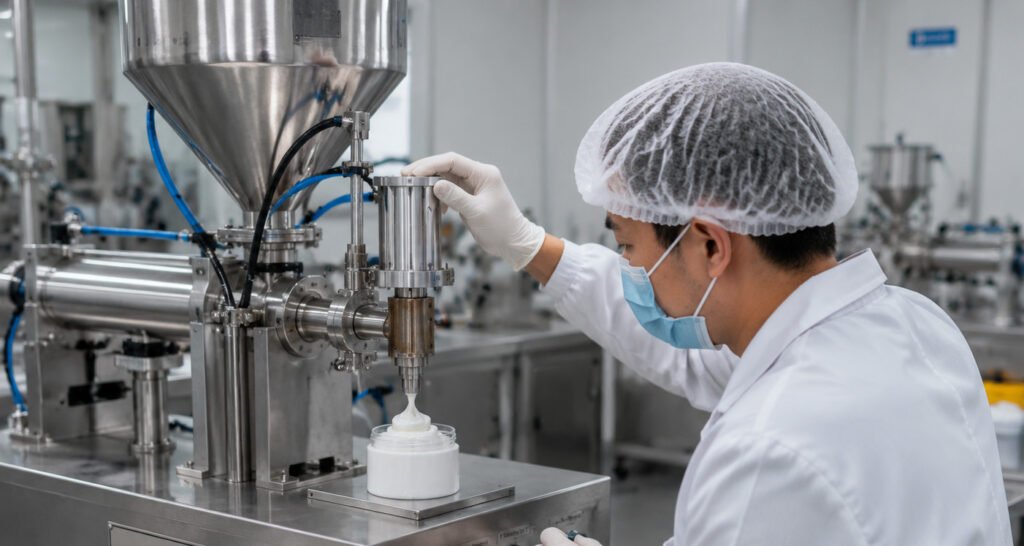
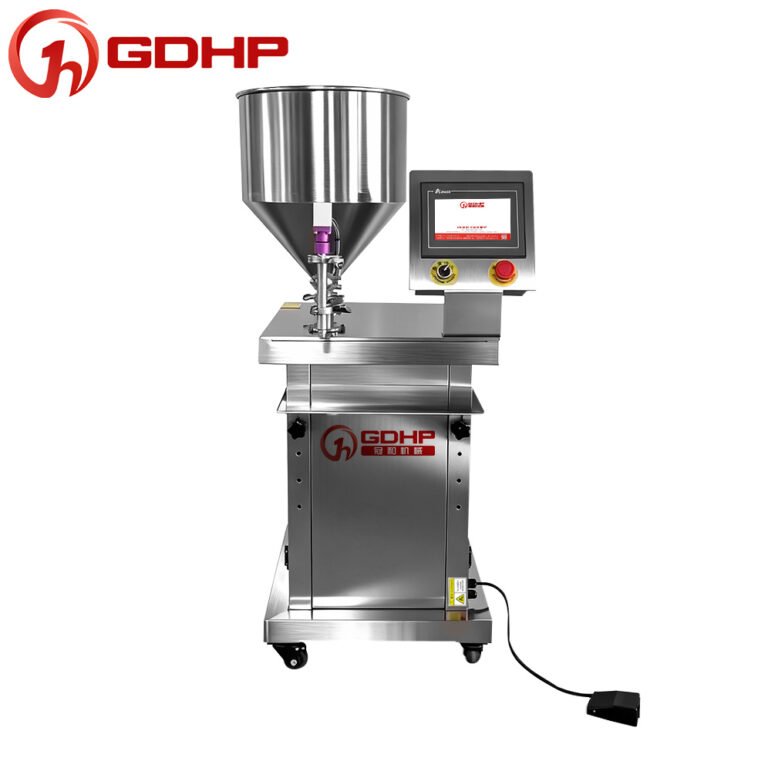
A автономная машина для наполнения выполняет операцию дозирования как независимая рабочая станция. Это может быть полуавтоматический пневматический поршневой заполнитель, автоматический линейный заполнитель или компактный моноблок, объединяющий заполнение и крышение. Операторы все еще могут загружать бутылки, перемещать контейнеры или выполнять вторичную упаковку.
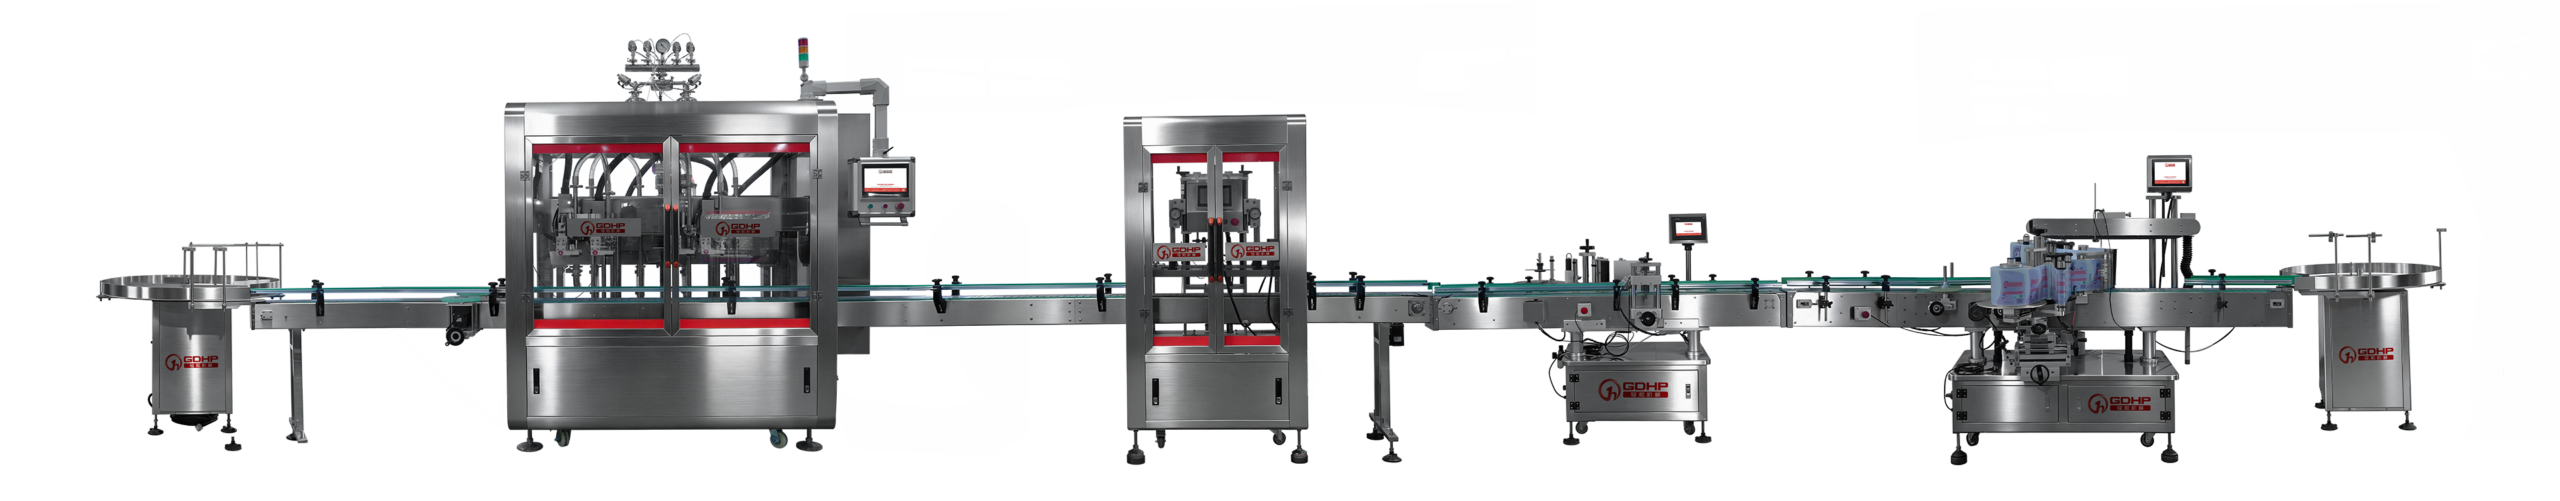
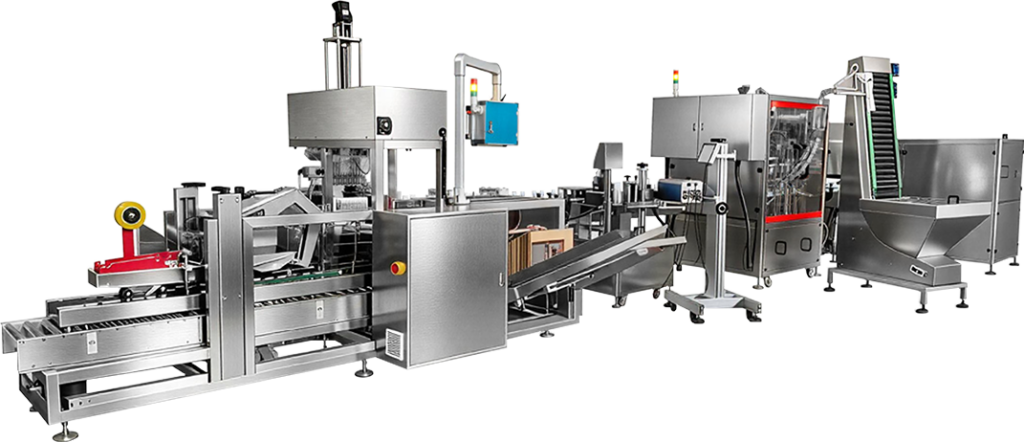
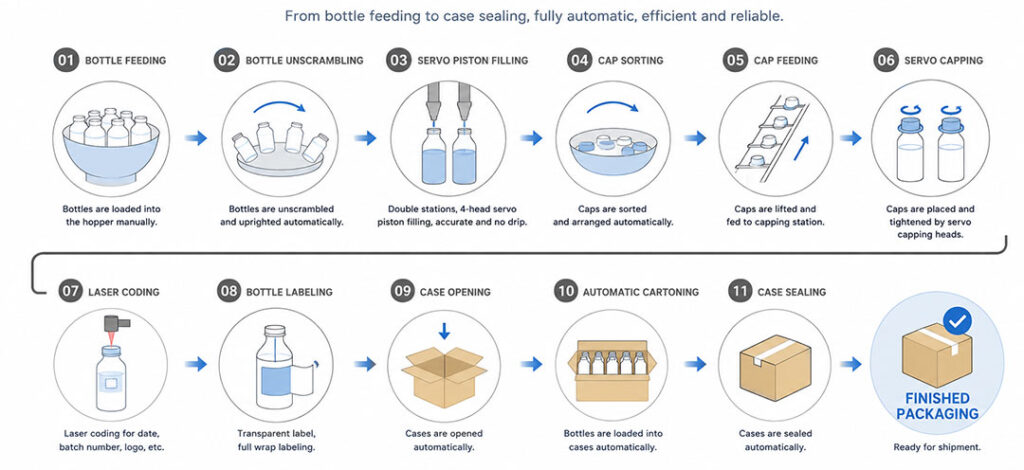
A линия заполнения под ключ соединяет необходимые стадии процесса в одну сконструированную систему. В зависимости от продукта это может включать смеси и удерживающие баки, подачу бутылок, заполнение, подачу крышек, крышение, герметизацию, маркировку, кодирование, инспекцию, упаковку в коробки и паллетирование. Важное слово здесь не “полная”; оно интегрированная. Скорости, сигналы, утилиты, смены запчастей и реагирование на сбои должны работать вместе.
| Зона принятия решений | Автономная машина | Готовая к эксплуатации линия |
|---|
| Первоначальный капитал | Ниже из-за меньшего количества процессов | Выше из-за включения подачи, оборудования на входе и выходе, систем управления и интеграции |
| Трудозатраты | Обычно требует загрузки, передачи или упаковки | Снижает прямую обработку, но требует пополнения запасов, надзора и операций переналадки |
| Риск выхода продукции | Чаще ограничивается оператором или следующим процессом | Ограничено самым медленным модулем и качеством балансировки линии |
| Гибкость форматов | Чаще легче для малых партий и частых изменений | Может обрабатывать несколько форматов, но детали смены и уровень автоматизации должны быть определены для каждого |
| Простой простой простой простой просто простой | Остановка обычно изолирована в одну рабочую станцию | Одному заблокированному модулю может остановить всю линию, если в ней не предусмотрены обходные пути или буферы |
| Ответственность | Просто для одного станка; сложнее, если далее будут связаны несколько поставщиков | Один интегратор может владеть скоростью линии, коммуникацией и критериями приемки |
2. Стоимость: сравнивайте Production System, а не только цену заполнителя
Цена покупки автономного заполнителя естественно ниже, потому что вы покупаете меньше функций. Это не означает автоматически, что дешевле стоимость одной бутылки, пригодной к продаже. Отсутствующие функции не исчезают; они становятся трудозатратами, отдельным оборудованием, перемещением по этажу, незавершённой обработкой или будущим проектом интеграции.
Для полезного сравнения нормализуйте оба предложения до одной производственной границы. Если предложение под ключ заканчивается запечатанными коробками на конвейере разгрузки, сравните его со стоимостью автономного заполнителя плюс загрузку бутылок, нанесение крышек, маркировку, контроль, упаковку в коробки, управление и людей, необходимых между этими этапами.
Практичный расчет общих затрат:
Затраты на единицу пригодной к продаже тары = (годовая стоимость оборудования + прямая работа + коммунальные услуги + обслуживание + потери при смене упаковки + бракованная продукция + простои) ÷ годовой выпуск пригодной продукции.
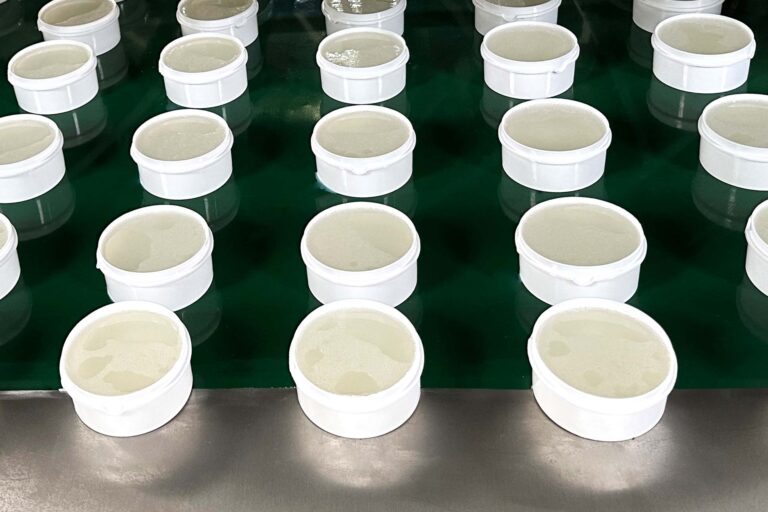
Это также причина фиксированный онлайн диапазон цен может вводить в заблуждение. Беспрепятственное 20 мл жидкого продукта в одной бутылке не является тем же капитальным проектом, что и нагретый гель массой 180 г, требующий смешивания, изолированной передачи, горячей штамповки и девяти метров управляемого охлаждения.
Как выглядит компактная автономная инвестиция на практике
В одной упорядоченной компактной рабочей станции на два неправильных формата бутылок машина объединяла дозирование одним шприцом для перистальтики, подачу колпачков вибрацией, предзакупку, сервокаппинг и автоматическое извлечение бутылок. Оператор все равно помещал каждую бутылку в быстроразъемную поворотную фиксацию.
Указанный диапазон заполнения был 10–80 мл. Номинальная производительность составляла 1 000 бутылок/час при 20 мл и 800 бутылок/час при 60 мл, явно зависящая от скорости загрузки оператора. Спецификация выдачи 20 мл была ±1%. Сам аппарат имел приблизительно размеры 1 000 × 700 × 1 500 мм, весил около 500 кг, использовано 2.5 кВт и требуется 0,4–0,6 МПа сжатый воздух.
Эти числа демонстрируют истинную привлекательность автономной машины: заполнение и закрытие были уложены в небольшой физический и утилитарный объем, в то время как изменение формата выполнялось заменой вращающейся фиксации. Они также обнажают основной операционный риск. Впечатляющая скорость зависела от труда; ручная загрузка входила в производственную норму.
Что влияет на стоимость готовой линии
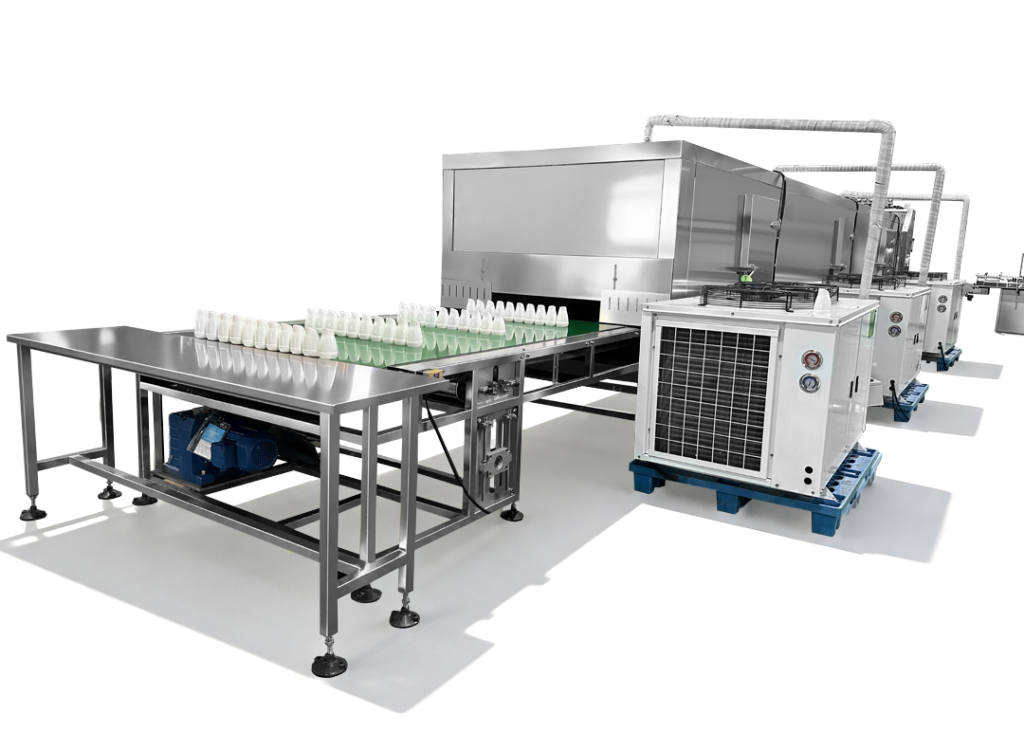
В полном регистре линии для 180 г горячеподогретый гель, заданная мощность выпуска была 4 000 бутылок в час. Заполнитель был лишь одной частью инвестиций. Объем процесса включал один 1 000 л парообогреваемый гомогенизирующий бак, два 1 000 л электрически нагреваемые резервуары для поддержания температуры, , 72 кВт парогенератор, изолированные насосы и трубопроводы, а 10-головочный нагревательный наполнитель, , 9 м охлаждающий туннель с три холодильных установки 10P ( номинальная мощность 10 hp), шесть голов для запечатывания пленкой, оборудование для обработки крышек, конвейеры и рабочие площадки операторов.

Линия производства тоннеля горячей заливки и охлаждения мази
Стоимость проекта проста: тепловая обработка, передача продукта и охлаждение могут равняться или превосходить по сложности дозирования. Сравнение цены этой линии с ценой только одной наполнителя дало бы неверный ответ.
Этот же проект также обрабатывал несколько форматов контейнеров, но не каждый формат получил одинаковую автоматизацию. Одна комбинация бутылка и крышка использовала автоматную сортировку и прессование крышек; другие форматы по-прежнему требовали ручного размещения крышек, за которым следовало пневматическое прессование. Одна станция запайки была зарезервирована для одного формата контейнера, а место оставлено для вводимого покупателем индукционного запаивателя. “Под ключ” поэтому не означал, что каждый SKU полностью автоматизирован. Предел автоматизации определялся форматом по формату.
3. Самое важное различие риска: локальный узкий узел vs системный узкий узел
С автономным оборудованием узкое место видно сразу. Оператор не может подачу осуществлять достаточно быстро, заполненные бутылки накапливаются на столе, или процесс закрытия крышек отстает. Проблема локальная, и производство часто может продолжаться с меньшей производительностью.
С линейной линией под ключ узкое место носит системный характер. Линия, объявленная как 50 бутылок в минуту, не является линией в 50 бутылок в минуту, если этикетировочный устройства, подаятель крышек или модуль упаковки в коробки могут выдержать только 40. Именно поэтому серьезная инженерная настройка линии работает наоборот — от готовой упаковки к заполнителю.
Заказанный линейный комплекс по уходу за собой объемом 100 мл подчеркивает это. Его секция заполнения и закрывания крышек была специфицирована в 40–50 бутылок в минуту с ±1% точности дозирования. Шнеек для бутылок вмещал около 1 000 бутылок и планировался на пополнение примерно каждые 20 минут. Шнеек для крышек вмещал около 2 000 крышек, пополнение примерно каждые 30–40 минут. Система затем наносила полнооболочную прозрачную этикетку и упаковывала 24 бутылки в коробке.

Стоимость проекта проста: тепловая обработка, передача продукта и охлаждение могут равняться или превосходить по сложности дозирования. Сравнение цены этой линии с ценой только одной наполнителя дало бы неверный ответ.
Этот же проект также обрабатывал несколько форматов контейнеров, но не каждый формат получил одинаковую автоматизацию. Одна комбинация бутылка и крышка использовала автоматную сортировку и прессование крышек; другие форматы по-прежнему требовали ручного размещения крышек, за которым следовало пневматическое прессование. Одна станция запайки была зарезервирована для одного формата контейнера, а место оставлено для вводимого покупателем индукционного запаивателя. “Под ключ” поэтому не означал, что каждый SKU полностью автоматизирован. Предел автоматизации определялся форматом по формату.

4. Риски автономной заполнительной машины для цены до покупки
1. Производительность зависит от оператора
Если скорость указана как “зависит от ручной загрузки”, планируйте производственную схему вокруг устойчивого цикла оператора, а не быстрейшего сухого прогона машины. Включайте перерывы, ориентацию контейнера, отклоненные крышки и пополнение материалов.
2. Скрытые перенос и незавершённая продукция
Перемещение открытых или без крышек контейнеров между машинами добавляет время обработки и создаёт возможности для проливов, загрязнений и ошибок смешивания. Риск возрастает с низкоковозортными продуктами, нестабильной тары и дозами высокой ценности.
3. Стоимость будущей интеграции
Автономная машина, которая позже может присоединиться к линии, должна быть указана как готовая к линии. Подтвердите высоту и направление конвейера, управление переменной скоростью, взаимные блокировки на входе/выходе, запасные I/O, сигналы останова и отказа, интерфейсы защиты и обработку рецептов перед покупкой. Поздняя переделка этих деталей обычно дороже, чем их включение на стадии сборки.
4. Безопасные границы
Пневматическая наполнитель может снизить количество электрического оборудования возле точки дозирования, но сам по себе не делает помещение или процесс безопасным для воспламеняемого продукта. Совместимость с контактом с продуктом, уплотнения, вентиляция, контроль статического электричества, электрическая классификация и окружающее оборудование всё ещё требуют системной проверки.
5. Риски полной линии наполнения под контролем в контракте
1. Одна маленькая остановка может стать остановкой всей линии
Спросите, что произойдет, если кончились крышки, сенсор этикетки выйдет из строя или модуль упаковки картонной коробки станет недоступен. Может ли модуль заполнения крышек работать независимо? Есть ли накопление между критическими станциями? Может ли продукт быть безопасно выгружен перед длинной остановкой downstream?
В линейке для персонального ухода 40–50 бутылок в минуту секции наполнения и крышкования были указаны так, чтобы они могли работать отдельно. Это полезный пример изоляции_fault: он поддерживает ввод в эксплуатацию, устранение неполадок и ограниченное производство без необходимости запуска каждого последующего модуля.
2. Утилиты могут стать реальным ограничением
Полная линия может требовать не только электрическую мощность и сжатый воздух. Проекты горячей заливки могут требовать теплоноситель, теплоизолированную передачу и значительное охлаждение. Линия геля мощностью 4000 бутылок/час потребовала три номинальные холодильные установки по 10 л.с. на свой 9-метровый участок охлаждения, помимо подогреваемых чанков и парогенератора. Если предприятие не может обеспечить требуемые утилиты при пиковой нагрузке, номинальная скорость наполнения не имеет значения.
3. Многоформатные требования могут скрывать ручные операции
Для каждого SKU зафиксируйте, автоматически ли подача бутылок, заполнение, подача крышек, укупорка, запечатление, маркировка и упаковка. Также укажите сменные детали, ожидаемый способ смены и требуемое хранение. Линия может быть “совместима” с восемью контейнерами, в то время как только один формат получает автоматическую подачу крышек.
4. Опасные продукты расширяют охват
Полная запись линии для применения с горючим метанолом использовала массивный 800‑литровый миксер, , шестиголовочный взрывобезопасный заполнитель, автоматическую пробку, маркировку и кодирование. Заполнитель был задан на дозирование 1 500–2 000 бутылок/час с ±0,5% с точностью, примерно 4,6 кВт мощность и 0,6–0,8 МПа воздух. Резервуары для контакта с продуктом, наполнитель, бункер, форсунки и сопутствующая трубопроводная арматура были специфицированы на SUS316 с пассивацией.
Это другая категория затрат и рисков по сравнению с установкой стандартного наполнителя в опасной зоне. Коммерческое предложение должно определить путь продукта, границу опасной зоны, электрическую защиту, измерения и ответственность за оборудование на стороне завода. “Нержавеющая сталь машина” не является надлежащей спецификацией безопасности.
6. Когда автономная машина для наполнения обычно предпочтительнее
Выбирайте автономную машину, когда выполняется большинство из следующих условий:
- Спрос еще подтверждается или значительно варьируется по месяцам.
- Вы производите множество СКУ в коротких партиях и цените простоту очистки или смены узлов крепления.
- Ручочная загрузка бутылок и их передача могут обеспечить требуемую дневную мощность.
- У вас уже есть подходящее оборудование для закрывания крышек, маркировки или упаковки.
- Остановка на этапе наполнения не должна останавливать остальную часть упаковочной зоны.
- Вы хотите поэтапно расходовать капитальные вложения, сохранив первую линию оборудования в готовности.
Компактная рабочая зона заполнения объемом 10–80 мл с крышкой — хороший пример. При скорости 800–1 000 бутылок в час она может быть commercially полезной без затрат на автоматическое отцепление бутылок, конвейер и упаковку в коробки — при условии, что оператор надежно поддерживает темп загрузки.
7. Когда обычно лучше выбрать линию заполнения «под ключ»
Выбирайте интегрированную линию, когда применимо большинство следующих условий:
- Спрос достаточно стабилен, чтобы линия была продуктивно загружена.
- Процесс заполнения, укупорки, маркировки и упаковки повторяются в той же последовательности для длительных серий.
- Ручной перенос уже является узким местом или создает недопустимый риск обращения с продуктом.
- Термальная обработка, контроль опасных продуктов или точная дозировка высокой ценности требуют координированного процесса.
- Вам нужна одна сторона, которая будет владеть связью по линии, балансировкой скорости и полным принятием линии.
- Экономия рабочей силы и обращения с продукцией достаточно велика, чтобы обосновать более высокую капитальные затраты.
На верхнем уровне спецификация завершенной линии малого объема использована 10–12 отслеживающих перистальтических голов заполнения и 12 голов укупорки для 0,2–2 мл диапазон, с номинальной мощностью выше 200 бутылок в минуту. Точность дозирования была указана как ±1% как на 0,2 мл, так и на 1,1 мл. Модуль заполнения‑крышки‑этикетки использовался 8 кВт и 0,6–0,8 МПа воздух. При такой скорости ручной перенос между раздельными машинами больше не является реалистичной архитектурой; синхронизированный контроль контейнеров является частью процесса.
8. Средний маршрут: модульная рабочая станция готова к линии
Решение не всегда бинарное. A компактный моноблок заполнения‑крышки может устранить наиболее трудные ручные этапы, сохранив ручную загрузку бутылок и упаковку коробок. Позже можно добавить unscrambler, конвейер, маркировщик или ячейку упаковки.
Этот фазовый маршрут работает, когда первая машина рассчитана на расширение. Прежде чем размещать заказ, запросите:
- определённую высоту конвейера, направление и диапазон скорости;
- входные и выходные сигналы запуска, остановки, готовности и отказа;
- пространство и ввод-вывод для датчиков без бутылки/без заполнения, крышки и отклонения;
- изменяемые запчасти, идентифицированные по каждому контейнеру и укупорке;
- хранение рецептов для объёмов, скорости и параметров укупорки;
- чертёж, показывающий будущую линию, а не только первую машину.
Модульный план сохраняет капитальную гибкость без превращения первой покупки в залежавшее оборудование.

9. Как сравнить две коммерческие предложения без введения в заблуждение
Отправьте обоим поставщикам одни и те же данные о продукте и упаковке, затем попросите их ответить на те же вопросы:
- Какова Rated output для каждого фактического SKU? Укажите объём заполнения, температуру продукта, вязкость, бутылку, крышку и этикетку — не только максимальную скорость машины.
- Где начинается и заканчивается указанный объём работ? Определите поставку продукта, поставку пустых контейнеров и требуемый готовый выпуск.
- Какие этапы являются ручными для каждого формата? Включая загрузку бутылок, загрузку крышек, запечатывание, контроль, упаковку коробок и обработку паллет.
- Каковы полезные нагрузки? Перечислите напряжение, установленную мощность, давление сжатого воздуха и потребление, требования к отоплению, охлаждению и отводам.
- Какие запасные части входят в комплект? Определите зажимы, звёздочные колеса, направляющие, траки крышек, форсунки и настройки этикеток по SKU.
- Что происходит во время сбоя? Требуется письменная философия управления для межблокировок, накопления, отклонений и перезапуска.
- Что будет протестировано на FAT? Согласовать тестовый материал, количество образцов, продолжительность теста, скорость, точность, критерии крышек или запечатывания и допустимые простои.
- Что остается за ответственностью покупателя? Заводские утилиты, трубопроводы, вытяжка, монтажные работы, подъем, валидация и локальное одобрение по охране труда должны быть явно указаны.
10. Итоговая рекомендация
Не начинайте с вопроса “стоит ли начинать как автономное или под ключ?” Начните с трех цифр: планируемый объём продаж по SKU, устойчивый трудозатрат на смену и стоимость простоя производства. Затем сопоставьте каждый шаг от поставки продукта и пустого контейнера до готового кейса.
Если одна компактная рабочая станция может удовлетворить эту карту, более дешевый автономный маршрут часто оказывается лучшим решением. Если карта содержит повторяющиеся переналадки, теплоп чувств processing, опасные материалы или несколько машин, которые должны держать один темп, готовая линия обычно предлагает более управляемую операционную модель.
Лучший выбор — это самая маленькая система, которая может удовлетворить реальное производственное требование без переноса недопустимой стоимости или риска в другую часть завода.
Если этот анализ указывает на интегрированную систему, GDHP может разработать полностью готовую линию наполнения и упаковки для фактического продукта, контейнера, целевого объема выхода, коммунальных услуг завода и области дальнейшей упаковки. Планируя подготовку продукции, обращение с бутылками, заполнение, укупорку, маркировку и упаковку на линии как один проект, инженерная команда GDHP может определить интерфейсы, ответственности и критерии FAT до начала производства. Сообщите ваши производственные требования GDHP чтобы получить предложение, специфичное для линии.

Часто задаваемые вопросы
Всегда ли готовая линия наполнения дешевле за бутылку?
Нет. Она становится привлекательной, когда линия обеспечивает достаточный объем продаж, чтобы распределить более высокие капитальные затраты, и когда автоматизация устраняет значительный труд, потери при обращении или риск несоответствия. Легко использованная линия с частыми длительными сменами может стоить дороже за бутылку, чем хорошо управляемая автономная ячейка.
Подходит ли автономный дозатор только при фиксированном пороге бутылок в час?
Нет. Правильная архитектура зависит от всего процесса. Заказанная компактная рабочая станция выше была оценена на 800–1 000 бутылок/час, в то время как автоматические дозаторы могут работать быстрее. Главный вопрос: может ли подача, закупорка и упаковка идти в ногу без чрезмерного труда или рабочих партий в процессе.
Означает ли “полностью готовая” отсутствие операторов?
Нет. Даже автоматизированная линия 40–50 бутылок в минуту требовала периодического пополнения бутылок и крышек. Операторы также выполняют переналадки, поставку материалов, проверки качества, устранение сбоев и техническое обслуживание. Полностью готовая автоматизация снижает повторяющуюся обработку; она не устраняет владение производством.
Могу ли я позже добавить на автономную машину другие бренды?
Обычно, но определяйте интерфейсы перед покупкой. Механическая высота, скорость конвейера, сигналы управления, логика отклонения и поведение при аварийной остановке важнее имени бренда. Если такие интерфейсы отсутствуют, интеграция может потребовать новые средства управления и защиту.
Какой способ наиболее справедливого сравнения стоимости?
Сравните оба варианта на границе готового продукта и рассчитайте годовую стоимость на одну пригодную к продаже емкость. Учитывайте трудовые ресурсы, энергопотребление, потери при смене рецептуры, ожидаемую простои, обслуживание и вторичное оборудование — не только цену закупки наполнителя.