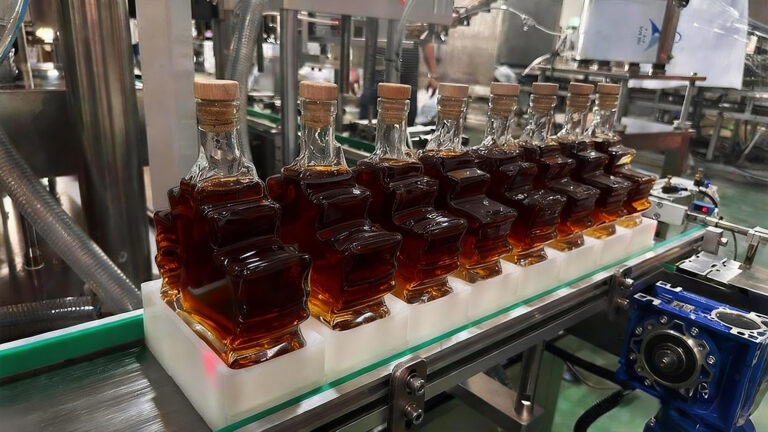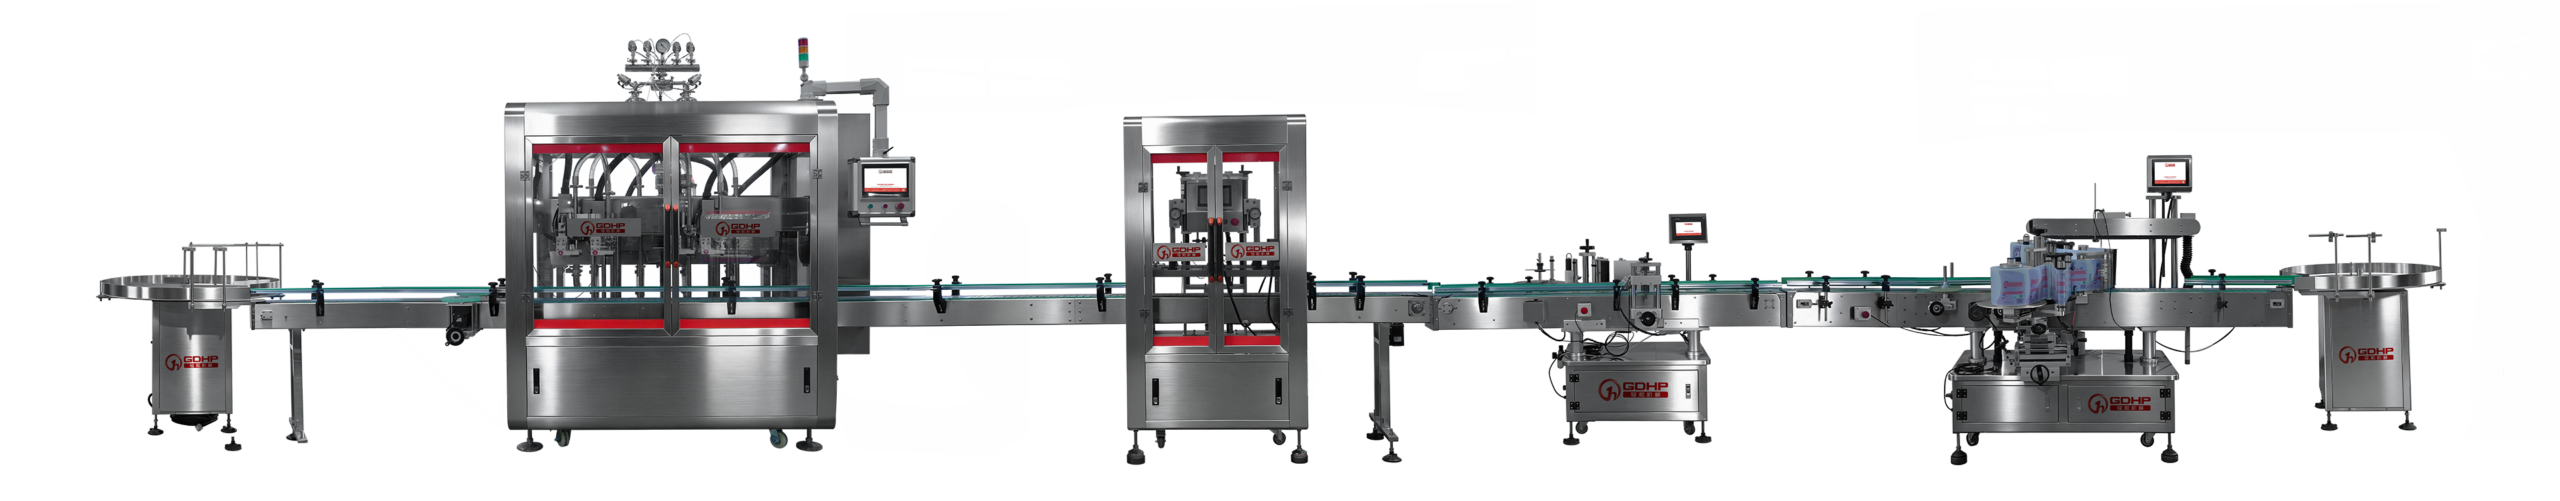
حل turnkey لخط تعبئة الويسكي في زجاجات ذات أشكال غير منتظمة – مضخة تروس من نوع SUS316 ذات رأسين تعبئة
الحل الناتج، الذي يرتكز على آلة تعبئة مخصصة بمضخة تروس SUS316 ذات 4 رؤوس، يقدم دراسة حالة مقنعة في العصر الحديث…
15 يناير 2026

الإجابة المختصرة: اختر جهازاً مستقلاً عندما يتغير الطلب والتنسيقات أو التركيبات وما زال التعامل اليدوي عملياً. اختر خطاً جاهزاً عندما يكون الحجم ثابتاً، وتُشغّل عدة عمليات بنفس الوتيرة، وتبرر قيمة تقليل التعامل وتحسين السيطرة على العمليات وتكامل المصدر الواحد التكلفة الأولية الأعلى.

عادة ما يكون جهاز التعبئة المستقل الخيار الأفضل للطلب غير المؤكد وتكرار تغييرات المنتج واستثمار ابتدائي محدود. يصبح خط التعبئة الجاهز أكثر اقتصاداً عندما يكون الإنتاج عالي الحجم مستقرًا، وتقليل التعامل اليدوي وتوحيد مسؤولية الخط أموراً أكثر أهمية من سعر المعدات الأولي. قارن بين الخيارين باستخدام التكلفة الكلية لكل زجاجة صالحة للبيع — وليس سعر السدّان وحده.
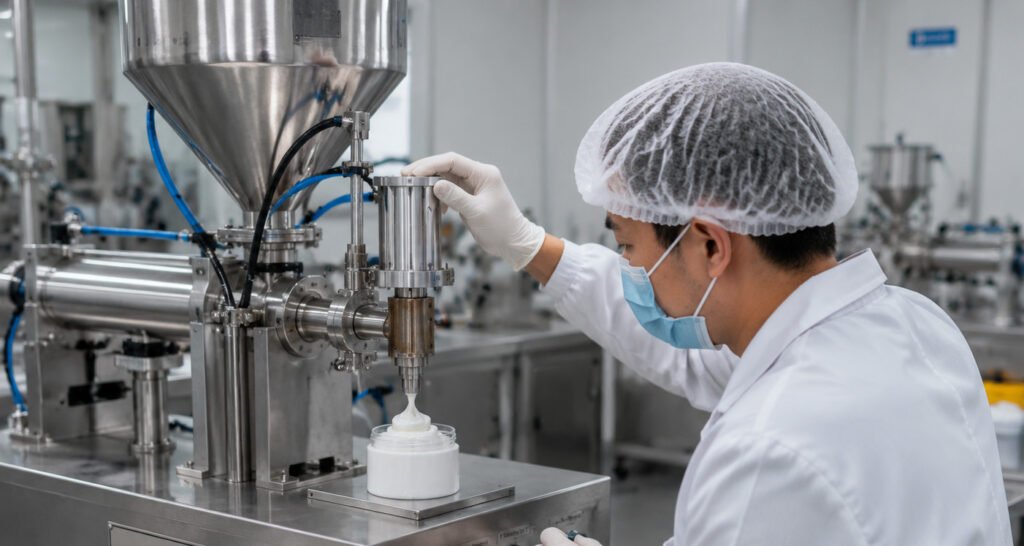
A جهاز تعبئة مستقل يقوم بعملية الجرع كـ محطة عمل مستقلة. قد يكون مملوء تعبئة كبسول هوائي شبه آلي، أو تعبئة تلقائية على خط متصل، أو وحدة مدمجة تجمع بين التعبئة والإغلاق. قد يقوم المشغّلون بتعبئة الزجاجات، نقل الحاويات أو إجراء تغليف ثانوي.
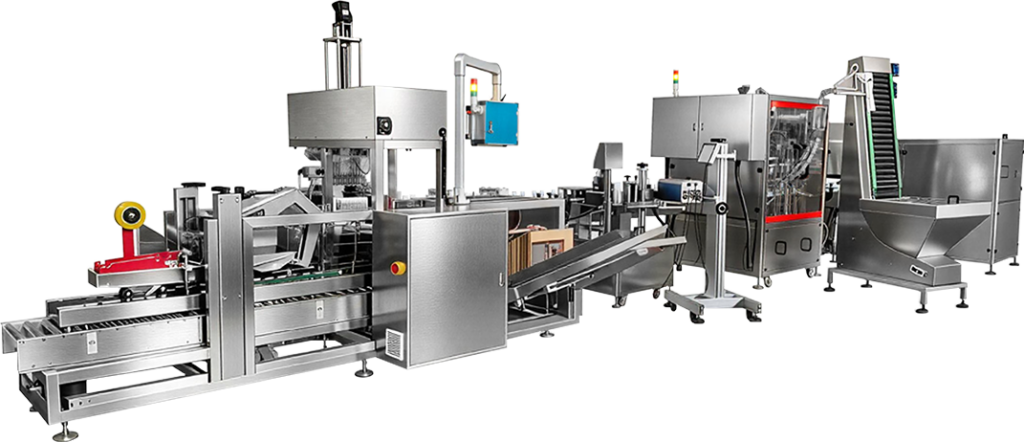
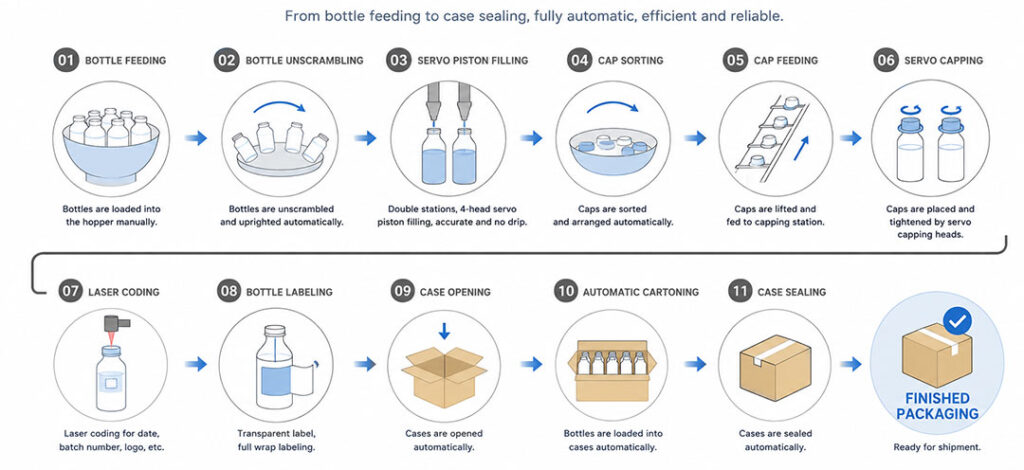
A خط تعبئة جاهز يقوم بربط مراحل العملية المطلوبة في نظام مُهندَس واحد. وفقاً للمنتج، قد يشمل ذلك خَزَانَات الخلط والالتقاط، تغذية الزجاجات، التعبئة، تغذية الأغطية، الإغلاق، الختم، الوسم، التشفير، الفحص، تعبئة الحالات وتخزينها على منصب. الكلمة المهمة ليست “كامل”؛ إنها متكامل. يجب أن تتعاون السرعات والإشارات والمرافق وتغيير القطع واستجابات العطل معاً.
| منطقة القرار | آلة مستقلة | خط خط تسليم متكامل |
|---|---|---|
| الاستثمار الأولي | أقل بسبب تضمين عدد عمليات أقل | أعلى بسبب إدخال الماكينات النهائية والمعدات والتكامل والضبط |
| العمالة | عادة ما يتطلب التحميل أو النقل أو التعبئة | يقلل من المناولة المباشرة، ولكنه لا يزال يحتاج إلى الإتاحة والتوريد وتغيير العمالة |
| مخاطر الخرج/الإنتاج | غالباً ما تكون محدودة بواسطة المشغل أو العملية التالية | محدودة بأبطأ وحدة وجودة توازن الخط |
| مرونة الشكل | أسهل غالباً بالنسبة للكميات الصغيرة والتغييرات المتكررة | يمكنه التعامل مع أشكال متعددة، لكن يجب تحديد أجزاء التغيير ومستوى التشغيل الآلي لكل واحد |
| فترة التوقف | يُعزل عادة الإيقاف إلى محطة عمل واحدة | يمكن أن يوقف خط الإنتاج بأكمله وحدة واحدة محجوبة ما لم يتم تصميم تجاوزات أو مخازن مؤقتة |
| المساءلة | بسيط لآلة واحدة؛ أكثر تعقيدًا إذا رُبطت عدة بائعين لاحقًا | يمكن لمجمع واحد امتلاك سرعة الخط والتواصل ومعايير القبول |
سعر شراء حشو مستقل عادة أرخص لأنك تشترى وظائف أقل. هذا لا يعني تلقائيًا أن التكلفة لكل زجاجة قابلة للبيع هي الأقل. الوظائف المفقودة لا تختفي؛ بل تصبح عمالة، معدات منفصلة، مناولة أرضية، عمل جارٍ أو مشروع تكامل مستقبلي.
للمقارنة المفيدة، عَدل كلا العرضين إلى نفس حدود الإنتاج. إذا انتهى عرض المفروشات الشاملة بعُبب مختومة على ناقل تفريغ، قارنها بتكلفة الحشو المستقل بالإضافة إلى تحميل الزجاجة، تطبيق الغطاء، التط labeling، الفحص، تعبئة العُرف، والتحكمات والأشخاص اللازمين بين تلك الخطوات.
حساب التكلفة الإجمالية العملية هو:
تكلفة لكل حاوية قابلة للبيع = (تكلفة المعدات السنوية + العمل المباشر + المرافق + الصيانة + فقدان التبديل + المنتج المرفوض + تكلفة التوقف) ÷ الناتج السنوي القابل للبيع.
هذا أيضًا سبب نطاق سعر ثابت على الإنترنت قد يكون مضللاً. سائل سائل حر التدفق بمقدار 20 مل في زجاجة واحدة ليس مشروع رأس المال نفسه كما جل ساخن 180 جم يحتاج إلى خلط ونقل معزول وتعبئة ساخنة وتسع أمتار من التبريد المراقب.
في محطة عمل مدمجة مرتبة واحدة لاثنين من تنسيقات الزجاجات غير المنتظمة، جمعت الماكينة تعبئة باستيريو واحد الرأس، تغذية أغطية اهتزازية، تغطية ما قبل، تغطية بالسرعة المتحكم بها وإخراج زجاجة تلقائي. لا يزال العامل يضع كل زجاجة في جهاز تثبيت دوّار قابل لتغيير سريع.
النطاق المحدد للالتعبئة كان 10–80 مل. الناتج المصنف كان 1000 زجاجة/ساعة عند 20 مل و 800 زجاجة/ساعة عند 60 مل, يعتمد صراحة على سرعة تحميل العامل. كان مواصفة جرعة 20 مل ±1%. الماكينة نفسها تقاس تقريباً 1000 × 700 × 1500 ملم, ووزنها حوالي 500 كغ, مستخدم 2.5 كو/واط و مطلوب 0.4–0.6 ميجا باسكال هواء مضغوط.
تبرز هذه الأرقام الجاذبية الحقيقية لآلة مستقلة: الملء وختم القناني كانا محصورين في حزمة مادية وخدمية صغيرة، بينما تم التعامل مع تغيير التنسيق عن طريق استبدال التجهيز الدوار. كما تكشف عن الخطر التشغيلي الرئيسي. لم يكن السرعة المهيمنة مستقلة عن العمل؛ كان التحميل اليدوي جزءاً من معدل الإنتاج.
في سجل خط مكتمِل لـ 180 جم هلام بتعبئة ساخنة, كان الناتج المحدد 4,000 زجاجة/ساعة. كان المُعبِّئ جزءاً واحداً من الاستثمار. شملت نطاق العملية خزان متجانس بالبخار بسعة 1,000 لتر, ، اثنين صهاريج حفظ ساخنة كهربائية بسعة 1,000 لتر, ، وهو مولد بخار بقدرة 72 كيلوفاط, مضخات وعناصر أنابيب معزولة، a عبّاية ساخنة ذات 10 رؤوس, ، وهو نفق تبريد بطول 9 أمتار مع ثلاث وحدات تبريد من نوع 10P (قدرة اسمية 10 حصان), آلة تغطية ذات 6 رؤوس، معدات فرز الأغطية، ناقلات ومنصات مشغّلين.
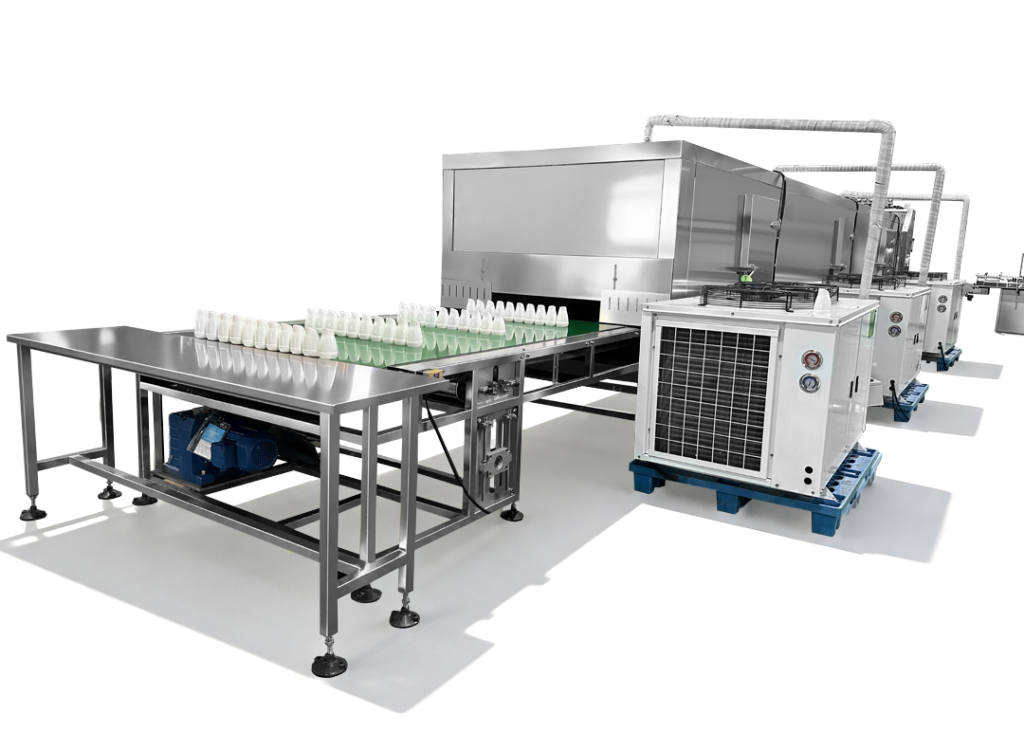
الدرس من حيث التكلفة بسيط: المعالجة الحرارية، نقل المنتج والتبريد يمكن أن تساوي أو تفوق تعقيد الجرعة. مقارنة سعر تلك الخط مع سعر مثبّت تعبئة وحده ستجيب عن السؤال الخاطئ.
المشروع نفسه تعامل مع عدة صيغ حاويات، لكن لم تحصل كل صيغة على نفس مستوى التشغيل الآلي. استخدمت إحدى تركيبات الزجاجة والغطاء فرز الأغطية بالآلي وضغطها تلقائياً؛ بينما ما تزال صيغ أخرى تتطلب وضع الغطاء يدوياً يتبعه ضغط بالهواء. كانت محطة الختم مخصّصة لصيغة حاوية واحدة، وتُرك مساحة لمخدّم من قبل المشتري لختم التحريض. وبالتالي، “الشغل بن-key” لا يعني أن كل SKU آلي بالكامل. تم تعريف حدود الأتمتة صيغة بصيغة.
مع وجود معدات مستقلة، يمكن رؤية عنق الزجاجة بسهولة. لا يستطيع المشغّل التغذية بسرعة كافية، تتراكم الزجاجات المعبأة على طاولة، أو يتأخر إجراء الإغلاق. المشكلة محلية، وغالباً ما يمكن الاستمرار في الإنتاج بمعدل أدنى.
مع خط متكامل، يصبح عنق الزجاجة منهجياً. ليس خطاً يُعلن عنه بمعدل 50 زجاجة/دقيقة خطاً إذا كان جهاز وضع العلامات، أو مُغذّي الأغطية، أو وحدة تعبئة الكرتون لا يمكنها الاستدامة عند 40 فقط. لهذا السبب يقوم الهندسة الخطية الجادة بالعمل من العبور من الحزمة النهائية، لا من الأمام من المُعبِّئ.
أُمر بـ خط عناية شخصية 100 مل يبرز النقطة. تم تحديد قسم التعبئة والإغلاق فيه عند 40–50 زجاجة/دقيقة مع ±1% دقة الجرعة. كان خزان الزجاجة يحتوي على نحو 1,000 زجاجة وتم التخطيط لإعادة التزود بشكل تقريبي كل 20 دقيقة. كان خزان الأغطية يحتوي على نحو 2,000 أغطية, مع إعادة التزود تقريبياً كل 30–40 دقيقة. ثم طبّق النظام ملصقاً شفافاً حول كامل الحزمة ثم بسته 24 زجاجة في الكيس.
الدرس من حيث التكلفة بسيط: المعالجة الحرارية، نقل المنتج والتبريد يمكن أن تساوي أو تفوق تعقيد الجرعة. مقارنة سعر تلك الخط مع سعر مثبّت تعبئة وحده ستجيب عن السؤال الخاطئ.
المشروع نفسه تعامل مع عدة صيغ حاويات، لكن لم تحصل كل صيغة على نفس مستوى التشغيل الآلي. استخدمت إحدى تركيبات الزجاجة والغطاء فرز الأغطية بالآلي وضغطها تلقائياً؛ بينما ما تزال صيغ أخرى تتطلب وضع الغطاء يدوياً يتبعه ضغط بالهواء. كانت محطة الختم مخصّصة لصيغة حاوية واحدة، وتُرك مساحة لمخدّم من قبل المشتري لختم التحريض. وبالتالي، “الشغل بن-key” لا يعني أن كل SKU آلي بالكامل. تم تعريف حدود الأتمتة صيغة بصيغة.
إذا تم ذكر السرعة على أنها “تعتمد على التحميل اليدوي”، ضع نموذج إنتاجك حول دورة تشغيل قابلة للاستمرار للمشغل، لا حول أسرع تشغيل جاف للآلة. شمل فترات استراحة، توجيه الحاويات، الأغطية المرفوضة وتجديد المواد.
نقل الحاويات المفتوحة أو غير المغطاة بين الآلات يضيف وقت مناولة ويخلق فرصاً للانسكابات والتلوث والخلط. يزداد الخطر مع المنتجات منخفضة اللزوجة، الحاويات غير المستقرة والجرعات ذات القيمة العالية.
آلة مستقلة قد تنضم لاحقاً إلى خط يجب أن تكون محددة كجاهزة للخَط. أكد ارتفاع واتجاه الحزام الناقل، تحكم السرعة المتغير، أقفال ما قبل/ما بعد Upstream/Downstream، مدخلات/مخرجات احتياطية، إشارات التوقف والخلل، واجهات الحماية ومعالجة الوصفات قبل الشراء. إعادة تجهيز هذه التفاصيل لاحقاً عادة ما تكون أغلى من تضمينها في مرحلة البناء.
قد تقلل آلة التعبئة الهوائية من المعدات الكهربائية حول نقطة الجرعة، لكنها لا تجعل الغرفة أو العملية آمنة لمنتج قابل للاشتعال بمفردها. ما زالت توافقية التلامس مع المنتج، seals، التهوية، التحكم في الاستاتيكيّة، التصنيف الكهربائي والمعدات المحيطة بحاجة إلى مراجعة على مستوى النظام.
اسأل ماذا يحدث عند نفاد الأغطية، أو فشل حساس الملصق أو عدم توفر وحدة تعبئة الكرتون. هل يمكن أن يعمل نموذج تعبئة الأغطية بشكل مستقل؟ هل هناك تراكم بين المحطات الحرجة؟ هل يمكن تفريغ المنتج بأمان قبل توقف بعيد المدى؟
في خط العناية الشخصية بسرعة 40–50 زجاجة/دقيقة أعلاه، تم تحديد أقسام التعبئة والتغطية بحيث يمكنها العمل بشكل مستقل. هذا مثال مفيد على عزل العطل: يدعم الإعداد، واستكشاف الأخطاء وإصلاحها والإنتاج المحدود دون اشتراط تشغيل كل وحدة لاحقة.
قد تتطلب خط إنتاج كامل أكثر من الكهرباء وتوريد الهواء المضغوط فقط. مشروعات التعبئة الساخنة قد تتطلب وسائل التسخين ونقلاً معزولاً وتبريداً كبيراً. يحتاج خط الجيلاتين ذا 4000 زجاجة/ساعة إلى ثلاث وحدات تبريد اسمية بقوة 10 حصان في قسم التبريد بطوله 9 م، بالإضافة إلى الخزانات المسخنة ومولد بخار. إذا لم تتمكن المنشأة من تزويد المرافق المطلوبة عند أقصى حمل، فإن سرعة الملء الاسمية تصبح بلا فائدة.
لكل رقم SKU، وثّق ما إذا كان تغذية الزجاجة، الملء، تغذية الغطاء، الإغلاق، الختم، وضع الملصق والتعبئة آلياً أو شبه آلياً أو يدوياً. كما حدد قطع الغيار المتغيرة، طريقة التحويل المتوقعة والتخزين المطلوب. يمكن أن تكون الخطوط “متوافقة” مع ثمانية حاويات بينما يحصل تنسيق واحد فقط على تغذية غطاء تلقائية.
سجل خط نهائي مكتمل لتطبيق ميثانول قابل للاشتعال استخدم خزان خلط 800 لتر, ، وهو ستة رؤوس معبئ مضاد للانفجار, تغطية آلية، وضع الملصقات والرموز. تم تحديد معدل التعبئة 1,500–2,000 زجاجة/ساعة مع ±0.5٪ دقة الجرعات، تقريباً 4.6 كيلوواط الطاقة و 0.6–0.8 ميجا باسكال هواء. تم تحديد خزانات تلامس المنتج والمعبِّئ والكُثب وجهاز الحقن وأنابيب العمل ذات الصلة في SUS316 مع التصفيح.
هذه فئة تكلفة ومخاطر مختلفة عن وضع مُعبِّئ قياسي في غرفة خطرة. يجب أن يحدد العرض التوريدي مسار المنتج، وحدود المنطقة الخطرة، والحماية الكهربائية، والتشخيص وأولويّة التحكمات على جانب المصنع. كلمة “آلة من الفولاذ غير القابل للصدأ” ليست مواصفة سلامة كافية.
اختر آلة مستقلة عندما تكون معظم ما يلي صحيحًا:
محطة تعبئة مدمجة بسعة 10–80 مل من النوع البنّاء هي مثال جيد. عند معدل 800–1,000 زُجاجة/ساعة، يمكن أن تكون مفيدة تجاريًا دون تكلفة تفكيك الزجاجات تلقائيًا ونقلها وتعبئتها وتعبئة التغليف—شريطة أن يستطيع العامل الحفاظ على معدل التحميل بشكل موثوق.
اختر خطًا متكاملًا عندما تنطبق معظم هذه الشروط:
في الطرف العلوي، سيتم استخدام مواصفة خط تعبئة صغيرة الكمية كاملة 10–12 رأس تعبئة بنسب التحريك و 12 رأس تغطية لـ 0.2–2 مل نطاق، مع إخراج مُصنف أعلى 200 زجاجة/دقيقة. تم تحديد دقة الجرعة عند ±1% عند كل من 0.2 مL و1.1 مL. الوحدة النمطية لملء الغطاء والملصق المستخدم 8 كW و 0.6–0.8 ميجا باسكال هواء. عند تلك السرعة، لم يعد النقل اليدوي بين آلات منفصلة بنية واقعية؛ التحكم المتزامن في الحاويات جزء من العملية.
القرار ليس ثنائيًا دائماً. أ وحدة غطاء تعبئة مدمجة محمولة يمكنها إزالة أكثر خطوات اليد صعوبة مع الحفاظ على تحميل الزجاجة وتعبئة العُلب يدويًا. في وقت لاحق، يمكن إضافة مُنفِّي عشوائية، ناقل، ملصق أو خلية تعبئة.
هذه الطريق المراحل تعمل عندما تكون الآلة الأولى مصممة للتوسع. قبل الطلب، اطلب:
خطة معيارية تحافظ على المرونة الرأسمالية دون جعل الشراء الأول قطعة معدات عاطلة عن الخدمة.
أرسل لكلا المورّدين نفس بيانات المنتج والتغليف، ثم اطلب منهم الإجابة على نفس الأسئلة:
لا تبدأ بـ “استقلالي أم مفتاح turnkey؟” ابدأ بثلاث أعداد: الناتج القابل للبيع المطلوب حسب SKU، العمل المستدام لكل وردية وتكلفة توقف الإنتاج. ثم ضع خريطةEvery خطوة من إمداد المنتج والزجاجة الفارغة إلى المعالجة النهائية.
إذا أمكن لمحطة عمل مدمجة واحدة تلبية تلك الخريطة، غالباً ما يكون الخيار الأقل تكلفة في وضع مستقل هو القرار الأفضل. إذا احتوت الخريطة على تحويلات مكررة، ومعالجة حساسة للحرارة، أو مواد خطرة، أو عدّة أجهزة يجب أن تحافظ على وتيرتها، فعادةً ما توفر خط الإنتاج الشامل نموذج تشغيل أكثر قابلية للتحكم.
الخيار الأفضل هو أصغر نظام يمكنه تلبية المتطلب الفعلي للإنتاج دون نقل تكلفة أو مخاطر غير مقبولة إلى جزء آخر من المصنع.
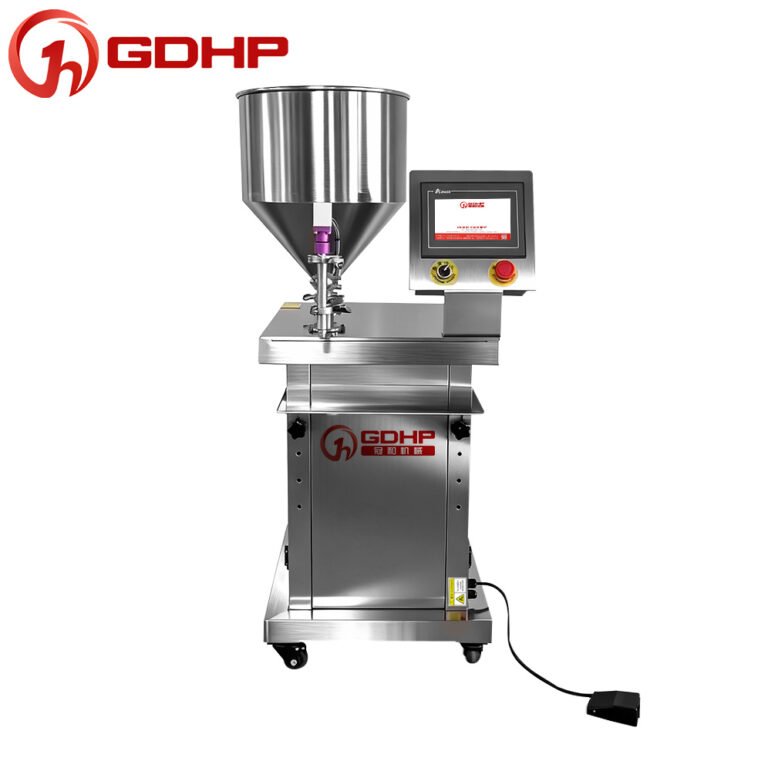
إذا أشارت هذه التحليلات إلى نظام متكامل، يمكن لـ GDHP تطوير خط تعبئة وتغليف جاهز للتشغيل حول المنتج الفعلي، والعبوة، والهدف الناتج، ومرافق المصنع ونطاق التغليف اللاحق. من خلال التخطيط لإعداد المنتج، التعامل مع الزجاجة، التعبئة، الإغلاق، وضع الملصقات وتغليف cuối الخط كمشروع واحد، يمكن لفريق الهندسة في GDHP تحديد الواجهات والمسؤوليات ومعايير FAT قبل التصنيع. شارك متطلبات إنتاجك مع GDHP لتلقي اقتراحاً مخصصاً للخط.
لا. يصبح جذاباً عندما يعمل الخط بحجم مبيعات كافٍ لنشر تكلفة رأس المال الأعلى وعندما تزيل الأتمتة العمالة ذات المعنى، وفقدان التعامل أو مخاطر الامتثال. خط مستخدم بخفة مع تغييرات طويلة متكررة قد يكلف أكثر لكل زجاجة من خلية مستقلة تعمل بشكل جيد.
لا. البنية الصحيحة تعتمد على العملية الكلية. تم تقييم محطة العمل المدمجة أعلاه بين 800–1,000 زجاجة/ساعة، بينما يمكن أن تعمل أجهزة التعبئة الأوتوماتيكية بشكل أسرع. السؤال الرئيسي هو هل يمكن التغذية والإغلاق والتعبئة الحفاظ على الإيقاع دون إضافة عمل إضافي أو مخاطر العمل الجاري.
لا. حتى خط الأتمتة المحكم بسرعة 40–50 زجاجة/دقيقة يتطلب تزويداً دورياً بالزجاجات والأغطية. كما يقوم المشغّلون بإجراء تغييرات، وتوريد المواد، وفحوص الجودة، واسترداد العطل، والصيانة. تقليل الأتمتة الشاملة للتعامل المتكرر لا يلغي ملكية الإنتاج.
عادةً، لكن حدد الواجهات قبل الشراء. الارتفاع الميكانيكي، سرعة الناقلة، إشارات التحكم، منطق الرفض وسلوك التوقف الطارئ أهم من اسم العلامة. إذا كانت تلك الواجهات مفقودة، قد يتطلب التكامل تحكمات وحماية جديدة.
قارن كلا الخيارين عند الحد نفسه للمنتج النهائي وحسب التكلفة السنوية لكل حاوية قابلة للبيع. اشمل العمل، المرافق، فقدان التغيير، وقت التشغيل المتوقع، الصيانة والمعدات الثانوية—not فقط سعر شراء الملء.