Uma máquina de enchimento independente é geralmente a melhor escolha quando a procura é incerta, há alterações frequentes de produto e investimento inicial limitado. Uma linha de enchimento turnkey torna-se mais económica quando a produção estável de alto volume, menor manuseamento manual e responsabilidade unificada da linha pesam mais do que o preço inicial do equipamento. Compare as duas opções usando o custo total por garrafa utilizável – não apenas o preço do enchimento.
1. O que é que está realmente a comparar?
A máquina de enchimento independente executa a operação de dosagem como uma estação de trabalho independente. Pode ser um enchimento pneumático semiautomático, um enchimento automático em linha ou um monobloco compacto que combina enchimento e rolhamento. Os operadores podem ainda abastecer as garrafas, transferir os recipientes ou realizar embalamento secundário.
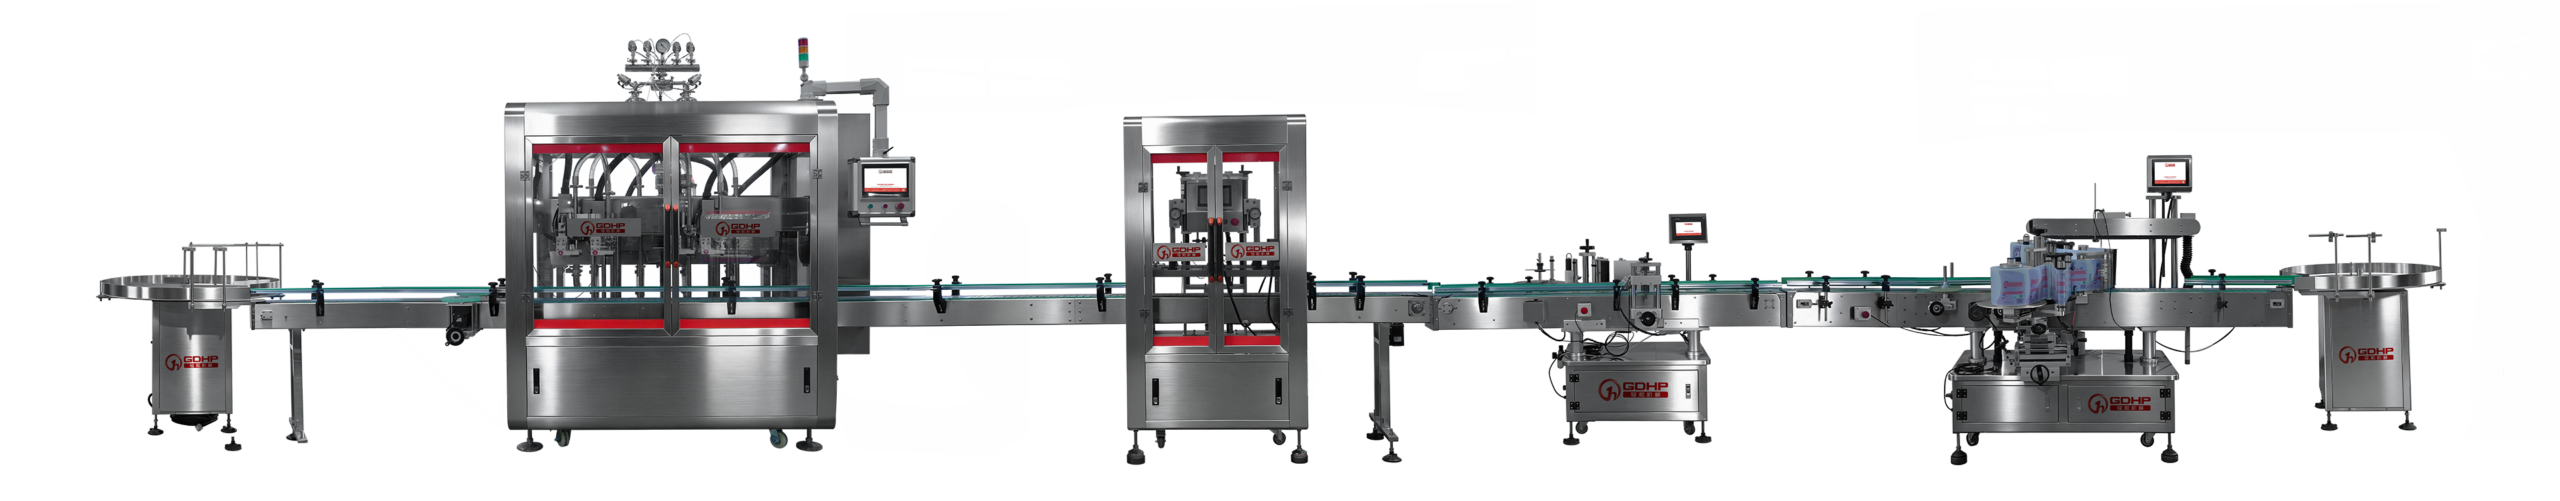
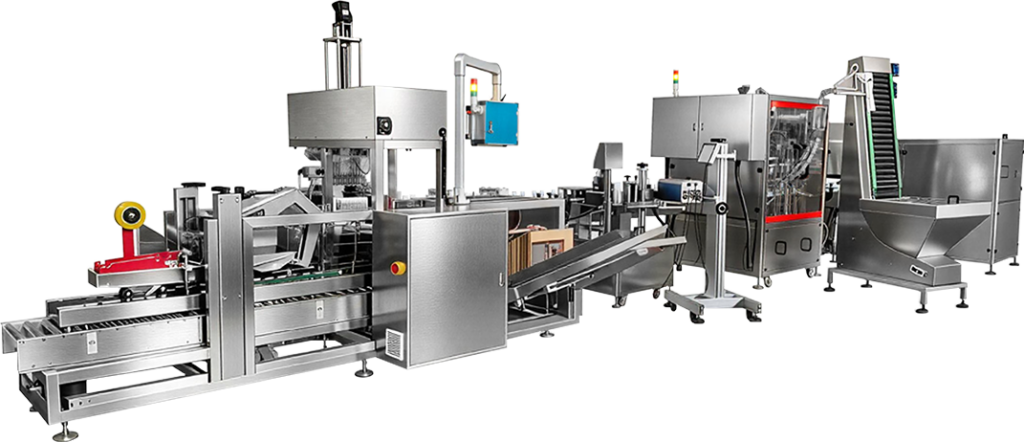
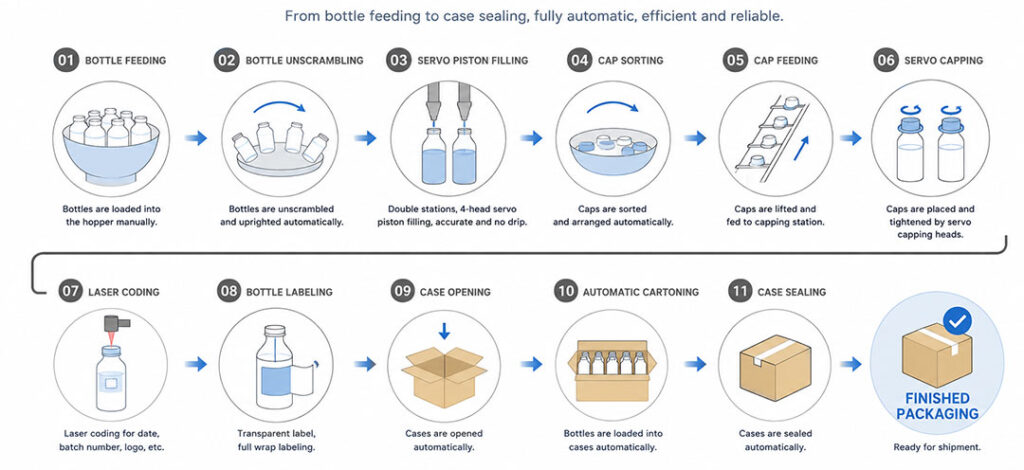
A linha de enchimento turnkey conecta as fases de processo requeridas numa única linha concebida. Dependendo do produto, isso pode incluir tanques de mistura e retenção, alimentação de garrafas, enchimento, alimentação de tampas, fechamento, selagem, rotulagem, codificação, inspeção, acondicionamento em caixas e paletização. A palavra importante não é “completa”; é integrada. Velocidades, sinais, utilidades, peças de substituição e respostas a falhas devem funcionar em conjunto.
| Área de Decisão | Máquina Independente | Linha Turnkey |
|---|
| Investimento inicial | Mais baixo porque existem menos processos incluídos | Mais alto porque incluem alimentação, equipamento a jusante, controlos e integração |
| Mão de obra | Normalmente requer carregamento, transferência ou embalagem | Reduz o manuseamento direto, mas ainda exige reabastecimento, supervisão e mão de obra de mudança |
| Risco de saída | Frequentemente limitado pelo operador ou pelo próximo processo | Limitado pelo módulo mais lento e pela qualidade do equilíbrio da linha |
| Flexibilidade de formato | Frequentemente mais fácil para pequenos lotes e mudanças frequentes | Pode lidar com vários formatos, mas as peças de substituição e o nível de automação devem ser definidos para cada um |
| Tempo de inatividade | Uma paragem costuma estar isolada a uma estação de trabalho | Um módulo bloqueado pode parar toda a linha a menos que sejam criadas derivações ou buffers |
| Responsabilidade | Simples para uma máquina; mais complicado se forem ligados vários fornecedores posteriormente | Um integrador pode possuir a velocidade da linha, a comunicação e os critérios de aceitação |
2. Custo: Compare o Sistema de Produção, Não Apenas o Preço do Extractor
O preço de compra de um enchedor autónomo é naturalmente mais baixo porque está a comprar menos funções. Isso não significa automaticamente que tenha o custo por garrafa vendável mais baixo. As funções em falta não desaparecem; tornam-se trabalho, equipamento separado, manuseamento no piso, processo em curso ou um projeto de integração futura.
Para uma comparação útil, normalize ambas as cotações à mesma fronteira de produção. Se a cotação turnkey terminar com caixas seladas num transportador de descarga, compare-a com o custo do enchedor autónomo mais carregamento de garrafas, aplicação de tampa, rotulagem, inspeção, embalagem em caixas, controlos e as pessoas necessárias entre essas etapas.
Um cálculo prático de custo total é:
Custo por recipiente vendável = (custo anualizado do equipamento + mão de obra direta + utilidades + manutenção + perda de mudança + produto rejeitado + custo de paragem) ÷ produção anual vendável.
Isto é também o motivo um intervalo de preço online fixo pode ser enganoso. Um líquido fluido de 20 mL numa única garrafa não é o mesmo projeto de capital que um gel de 180 g aquecido que requer mistura, transferência isolada, enchimento a quente e nove metros de arrefecimento controlado.
Como é que um Investimento Compacto e Autónomo se apresenta na prática
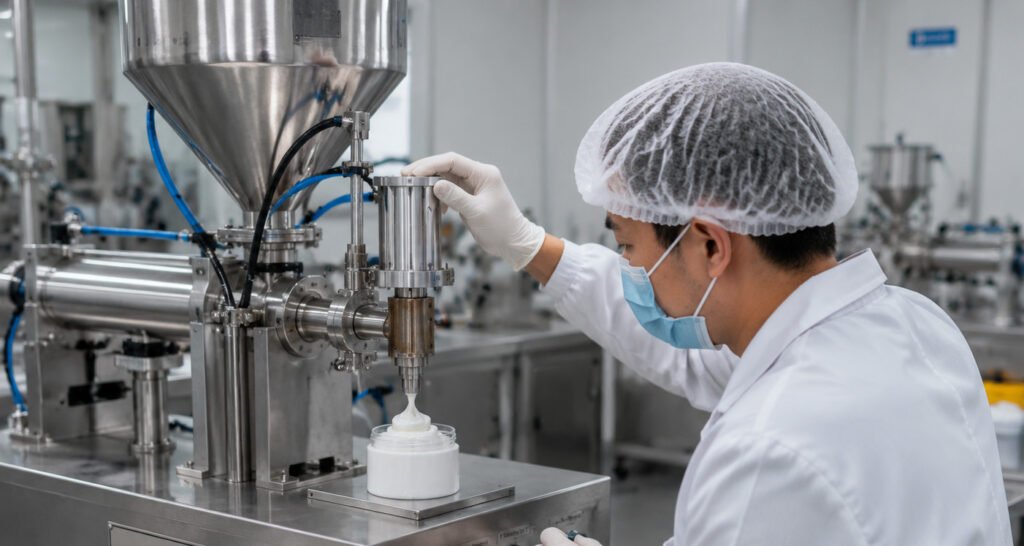
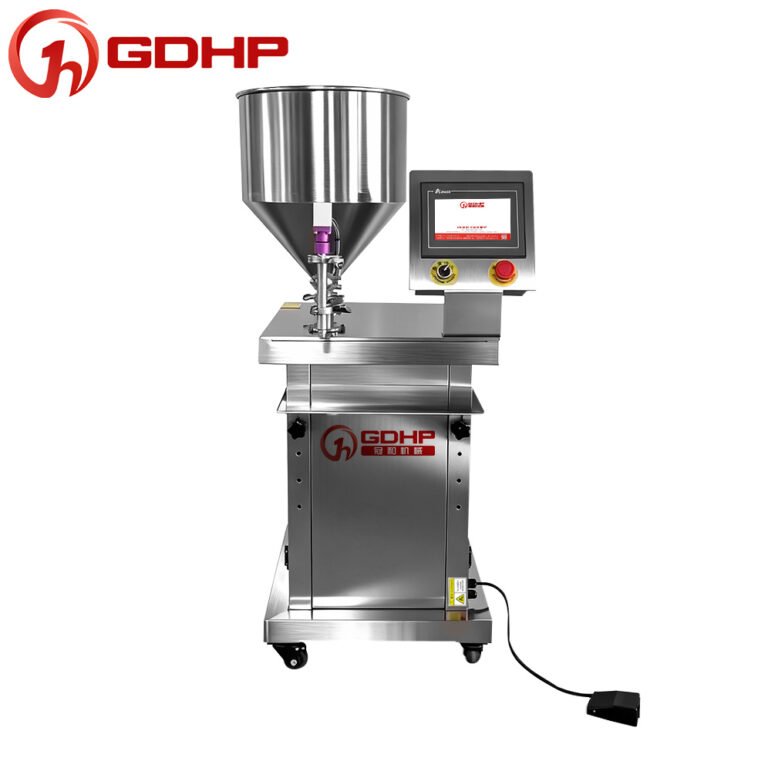
Numa estação de trabalho compacta encomendada para dois formatos de garrafa irregulares, a máquina combinava enchimento peristáltico com uma cabeça, alimentação vibratória de tampas, pré-tamponagem, tombamento servo e ejeção automática de garrafas. O operador ainda colocava cada garrafa num suporte rotativo de mudança rápida.
O intervalo de enchimento especificado era 10–80 mL. A saída nominal era 1.000 garrafas por hora a 20 mL e 800 garrafas por hora a 60 mL, dependente explicitamente da velocidade de carga do operador. A especificação de dosagem de 20 mL era ±1%. A própria máquina media aproximadamente 1.000 × 700 × 1.500 mm, pesava cerca de 500 kg, usado 2,5 kW e necessário 0,4–0,6 MPa ar comprimido.
Esses números mostram o verdadeiro atractivo de uma máquina independente: enchimento e tampa ficavam contidos num pequeno invólucro físico e de utilidade, enquanto a mudança de formato era feita ao substituir o suporte rotativo. Também revelam o principal risco operacional. A velocidade de linha não era independente do trabalho; o carregamento manual fazia parte da taxa de produção.
O que impulsa o custo de uma linha turnkey
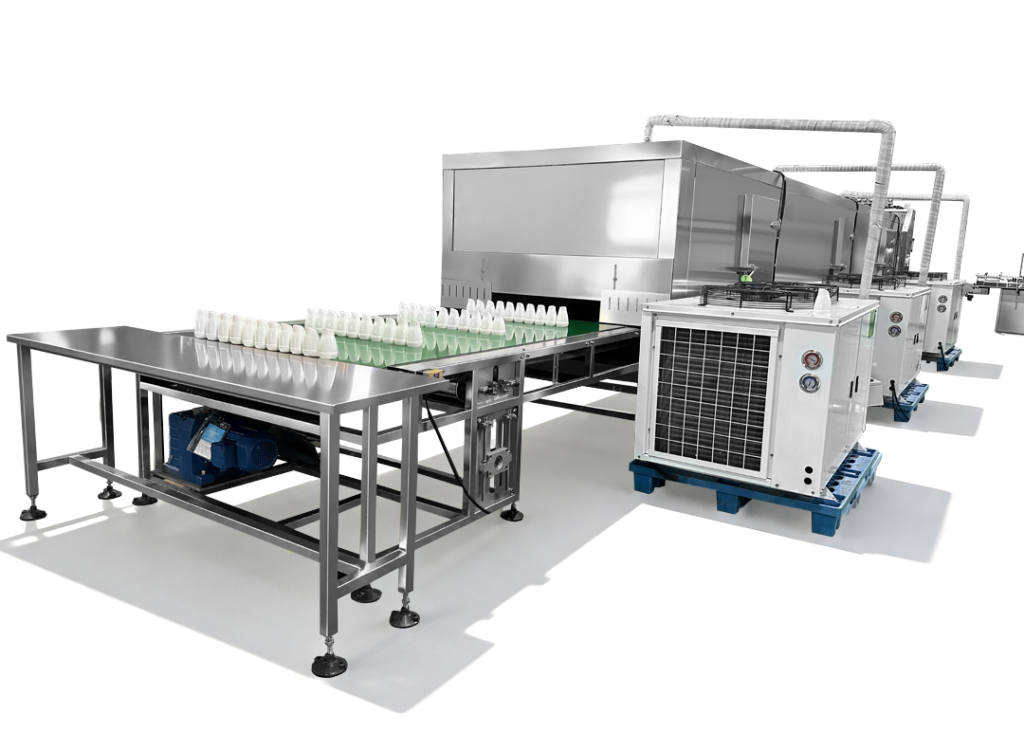
Num registo de linha completa para um 180 g gel de aquecimento a quente, o rendimento especificado era 4.000 garrafas/hora. O enchimento era apenas uma parte do investimento. O alcance do processo incluía um tanque de homogeneização aquecido a vapor de 1.000 L, dois 1.000 L de tanques de armazenamento eletricamente aquecidos, um 72 kW gerador de vapor, bombas isoladas e tubagens, uma encherador aquecido de 10 cabeças, um túnel de arrefecimento de 9 m com três unidades de refrigeração de 10P (potência nominal de 10 hp), um selador de película de seis cabeças, equipamento de manuseamento de tampas, transportadores e plataformas para operadores.

Linha de Produção de Enchimento a Quente Balm e Túnel de Arrefecimento
A lição de custo é simples: o processamento térmico, a transferência de produto e arrefecimento podem igualar ou exceder a complexidade da dosagem. Comparar o preço dessa linha com o preço de apenas um dosador responderia à pergunta errada.
O mesmo projeto também lidou com várias formas de embalagem, mas nem todos os formatos receberam a mesma automação. Uma combinação de garrafa e tampa usou classificação automática de tampas e prensagem; outros formatos ainda exigiam colocação manual de tampas seguida de prensagem pneumática. Uma estação de selagem foi reservada para um único formato de embalagem, e ficou espaço para um selador por indução fornecido pelo comprador. “Turnkey”, portanto, não significava que cada SKU fosse totalmente automático. O limite de automação foi definido formato a formato.
3. A diferença de risco mais importante: gargalo local vs gargalo do sistema
Com equipamento autónomo, o gargalo é fácil de ver. Um operador não consegue alimentar rápido o bastante, as garrafas cheias acumulam-se numa mesa, ou o processo de enchimento e tampa fica atrás. O problema é local, e a produção pode muitas vezes continuar a uma taxa mais baixa.
Com uma linha turnkey, o gargalo é sistémico. Uma linha anunciada a 50 garrafas/minuto não é uma linha de 50 garrafas/minuto se o etiquetador, alimentador de tampas ou módulo de empacotamento em caixotes só consegue sustentar 40. É por isto que a engenharia de linha séria funciona a partir do pacote acabado, não a partir do enchimento.
Um pedido linha de 100 mL para cuidados pessoais faz o ponto. A sua secção de enchimento e tampa foi especificada a 40–50 garrafas/minuto com ±1% exactidão de dosagem. O funil da garrafa continha cerca de 1.000 garrafas e estava planeado para reabastecimento aproximadamente a cada reduziu os tempos de troca de moldes de 180 minutos para apenas. O funil das tampas continha cerca de 2.000 tampas, com reabastecimento aproximadamente a cada 30–40 minutos. O sistema então aplicava uma etiqueta transparente de aplicação total e empacotava 24 garrafas por caixa.

A lição de custo é simples: o processamento térmico, a transferência de produto e arrefecimento podem igualar ou exceder a complexidade da dosagem. Comparar o preço dessa linha com o preço de apenas um dosador responderia à pergunta errada.
O mesmo projeto também lidou com várias formas de embalagem, mas nem todos os formatos receberam a mesma automação. Uma combinação de garrafa e tampa usou classificação automática de tampas e prensagem; outros formatos ainda exigiam colocação manual de tampas seguida de prensagem pneumática. Uma estação de selagem foi reservada para um único formato de embalagem, e ficou espaço para um selador por indução fornecido pelo comprador. “Turnkey”, portanto, não significava que cada SKU fosse totalmente automático. O limite de automação foi definido formato a formato.

4. Máquinas de enchimento independentes: riscos para o preço antes de comprar
1. Rendimento dependente do operador
Se a velocidade for indicada como “dependente da carga manual”, construa o seu modelo de produção em torno de um ciclo de operador sustentável, não no percurso de secagem mais rápido da máquina. Inclua pausas, orientação do recipiente, tampas rejeitadas e reabastecimento de material.
2. Transferência oculta e trabalho em processo
Mover recipientes abertos ou sem tampa entre máquinas adiciona tempo de manuseamento e cria oportunidades de derrames, contaminação e confusões. O risco aumenta com produtos de baixa viscosidade, recipientes instáveis e doses de alto valor.
3. Custo de integração futura
Uma máquina independente que possa, mais tarde, juntar-se a uma linha deve ser especificada como pronta para linha. Confirme a altura e direção da esteira, controlo de velocidade variável, intertravamentos a montante/montante, I/O sobressalentes, sinais de paragem e falha, interfaces de protecção e manuseamento de receitas antes da compra. Retrofit destes detalhes mais tarde costuma ser mais dispendioso do que os incluir na fase de construção.
4. Limites de segurança
Um enchimento pneumático pode reduzir o equipamento elétrico junto do ponto de dosagem, mas não torna por si só uma sala ou processo seguro para um produto inflamável. Compatibilidade com contacto com o produto, selos, ventilação, controlo estático, classificação eléctrica e o equipamento circundante ainda precisam de uma revisão a nível de sistema.
5. Riscos da linha de enchimento turnkey a controlar no contrato
1. Um pequeno obstáculo pode tornar-se numa paragem de toda a linha
Pergunte o que acontece quando as tampas acabam, um sensor de rótulos apresenta falha ou o módulo de empacotamento de caixas não está disponível. A cabeça de enchimento de tampas pode funcionar de forma independente? Existe acumulação entre as estações críticas? Pode o produto ser descarregado com segurança antes de uma parada prolongada a jusante?
Na linha de higiene pessoal acima com 40–50 garrafas por minuto, as secções de enchimento e fechamento foram especificadas para poderem operar separadamente. Esse é um exemplo útil de isolamento de falhas: apoia comissionamento, resolução de problemas e produção limitada sem exigir que todos os módulos a jusante estejam em funcionamento.
2. As Utilities Podem Ser a Verdadeira Limitação
Uma linha completa pode necessitar de mais do que energia eléctrica e ar comprimido. Projetos de hot-fill podem exigir meios de aquecimento, transferência isolada e refrigeração substancial. A linha de gel de 4.000 garrafas por hora precisou de três unidades de arrefecimento nominais de 10 hp na sua seção de arrefecimento de 9 m, para além de tanques aquecidos e de um gerador de vapor. Se a fábrica não puder fornecer as utilidades requeridas no pico de carga, a velocidade nominal do enchimento torna-se irrelevante.
3. Reivindicações Multiformato Podem Ocultar Passos Manuais
Para cada SKU, documente se a alimentação de garrafas, enchimento, alimentação de tampas, encapsulamento, selagem, rotulagem e embalagem são automáticos, semi-automáticos ou manuais. Identifique também as peças de mudança, o método de mudança esperado e o armazenamento necessário. Uma linha pode ser “compatível” com oito formatos de embalagem, enquanto apenas um formato recebe alimentação automática de tampas.
4. Produtos Perigosos Ampliam o Alcance
Um registo de linha concluída para uma aplicação com metanol inflamável utilizou um tanque de mistura de 800 L, um de cabeça(s) sextas enchimento protegido contra explosões, encapsulamento automático, rotulagem e codificação. O enchimento foi especificado em 1.500–2.000 garrafas/hora com ±0.5% precisão de dosagem, aproximadamente 4,6 kW potência e 0,6–0,8 MPa ar. Tanques de contacto com o produto, o enchimento, o funil, os bicos e o equipamento de tubagem relacionado foram especificados em SUS316 com passivação.
Isso é uma categoria de custo e risco diferente de colocar um enchimento padrão numa sala perigosa. O orçamento deve definir o caminho do produto, o limite da área de perigo, a proteção eléctrica, a instrumentação e a responsabilidade pelos comandos do lado da fábrica. “Máquina de aço inoxidável” não é uma especificação de segurança adequada.
6. Quando uma Máquina de Enchimento Independente é geralmente a melhor opção
Escolha uma máquina independente quando a maioria das seguintes estiver verdadeira:
- A procura ainda está a ser comprovada ou varia significativamente por mês.
- Gerencia muitos SKUs em lotes curtos e valoriza uma limpeza simples ou mudanças de conjunto.
- O carregamento manual de garrafas e a transferência podem satisfazer o rendimento diário pretendido.
- Já possui equipamento adequado de aços, etiquetagem ou embalo.
- Uma paragem no enchimento não deve parar o resto da área de embalamento.
- Pretende distribuir as despesas de capital ao longo do tempo, mantendo a primeira linha de máquina pronta.
A estação de enchimento compacta de 10–80 mL e de montagem rápida é um bom exemplo. A 800–1.000 garrafas/h, pode ser comercialmente útil sem o custo de desembaraçar automaticamente as garrafas, conduzi-las e embalar em caixa—desde que um operador consiga manter de forma fiável a taxa de carga.
7. Quando uma Linha de Enchimento turnkey é geralmente a melhor opção
Escolha uma linha integrada quando a maioria destas condições se aplicar:
- A procura é suficientemente estável para manter a linha produtivamente carregada.
- O enchimento, tampografia, rotulagem e embalagem repetem-se na mesma sequência para séries longas.
- A transferência manual já é o gargalo ou cria um risco de manuseamento do produto inaceitável.
- O processamento térmico, controlo de produtos perigosos ou dosagens de alto valor exigem um processo coordenado.
- Precisa de uma única parte que detenha a comunicação da linha, o equilíbrio de velocidade e a aceitação total da linha.
- As poupanças de mão de obra e de manuseamento são suficientemente grandes para justificar o custo de capital mais elevado.
No extremo superior, uma especificação de linha de pequena dosagem completa usada 10–12 cabeças de enchimento peristálticas de acompanhamento e 12 cabeças de canalização para um 0,2–2 mL range, com uma potência nominal acima 200 garrafas/minuto. A precisão de dosagem foi especificada em ±1% em ambas 0,2 mL e 1,1 mL. O módulo de enchimento-cabeçalho-etiqueta utilizado 8 kW e 0,6–0,8 MPa ar. A essa velocidade, a transferência manual entre máquinas distintas já não é uma arquitetura realista; o controlo sincronizado de contentores faz parte do processo.
8. A Rota do Meio: uma estação de trabalho modular pronta para linha
A decisão nem sempre é binária. Um monobloco compacto de enchimento-cabeçalho pode eliminar os passos manuais mais difíceis mantendo o carregamento da garrafa e o empacotamento da caixa manuais. Mais tarde, pode ser adicionado um desencapador, transportador, etiquetador ou célula de embalagem.
Este trajeto em fases funciona quando a primeira máquina é concebida para expansão. Antes de encomendar, peça:
- uma altura de transportador definida, direção e faixa de velocidade;
- start, stop, ready e fault a montante e a jusante;
- espaço e E/S para sensores sem garrafa/sem enchimento, tampa e rejeição;
- peças de substituição identificadas por cada recipiente e vedação;
- armazenamento de receita para volume, velocidade e parâmetros de Içamento/encapamento;
- um desenho que mostre a futura linha, não apenas a primeira máquina.
Um plano modular preserva a flexibilidade de capital sem transformar a primeira aquisição em equipamento obsoleto.

9. Como Comparar Duas Cotações sem Ser Enganado
Envia aos dois fornecedores os mesmos dados de produto e embalagem, e faz com que respondam às mesmas perguntas:
- Qual é a produção nominal para cada SKU real? Indique o volume de enchimento, a temperatura do produto, a viscosidade, a garrafa, a tampa e o rótulo — não apenas a velocidade máxima da máquina.
- Onde começa e termina o alcance cotado? Defina o fornecimento de produto, o fornecimento de recipiente vazio e a produção final exigida.
- Quais passos são manuais para cada formato? Inclua carregamento de garrafas, carregamento de tampas, vedação, inspeção, emballage de caixas e manuseamento de paletes.
- Quais são as cargas utilitárias? Liste tensão, potência instalada, pressão de ar comprimido e consumo, aquecimento, arrefecimento e requisitos de exaustão.
- Quais peças de mudança estão incluídas? Identifique apoios, rodas estrela, guias, trilhos de tampas, boltores e configurações de rótulos por SKU.
- O que acontece durante uma falha? Exigir uma filosofia de controlo escrita para intertravamentos, acumulação, rejeições e reinício.
- O que será testado no FAT? Concordar sobre o material de teste, quantidade de amostra, duração da corrida, velocidade, precisão, critérios de tampas ou vedação e paragens aceitáveis.
- O que continua a ser responsabilidade do comprador? Utilidades da fábrica, tubagens, extração, mão de obra de instalação, elevação, validação e aprovação local de segurança devem ser explícitas.
10. Recomendação Final
Não comece com “standalone ou turnkey?” Comece com três números: produção vendável exigida por SKU, mão de obra sustentável por turno e o custo de uma paragem de produção. Em seguida, mapeie cada passo desde o fornecimento do produto e recipiente vazio até à caixa finalizada.
Se uma estação de trabalho compacta puder atender esse mapa, a rota independente de menor custo costuma ser a decisão melhor. Se o mapa contém transferências repetidas, processamento sensível ao calor, materiais perigosos ou várias máquinas que devem manter o mesmo ritmo, uma linha turnkey geralmente oferece o modelo operacional mais controlável.
A melhor escolha é o sistema mais pequeno que possa atender ao requisito de produção real sem transferir custo ou risco inaceitáveis para outra parte da fábrica.
Se esta análise aponta para um sistema integrado, a GDHP pode desenvolver uma linha de produção de enchimento e embalagem turnkey em torno do produto real, embalagem, saída alvo, utilidades da fábrica e âmbito de embalagem a jusante. Ao planear a preparação do produto, manuseamento de garrafas, enchimento, vedação, rotulagem e embalagem na linha de fim-de-linha como um único projeto, a equipa de engenharia da GDHP pode definir interfaces, responsabilidades e critérios FAT antes da fabricação. Partilhe os seus requisitos de produção com a GDHP para receber uma proposta específica para a linha.

Perguntas Frequentes
Uma linha de enchimento turnkey é sempre mais barata por garrafa?
Não. Torna-se atractiva quando a linha produz volume vendável suficiente para distribuir o custo de capital mais elevado e quando a automação elimina mão de obra relevante, perdas de manuseamento ou risco de conformidade. Uma linha mal utilizada com mudanças frequentes e longas pode custar mais por garrafa do que uma célula autónoma bem gerida.
Uma máquina de enchimento independente é apenas adequada abaixo de um limiar fixo de garrafas por hora?
Não. A arquitetura certa depende de todo o processo. A estação de trabalho compacta encomendada acima foi classificada em 800–1.000 garrafas/hora, enquanto os enchimentos automáticos podem operar mais rápido. A questão-chave é se o fornecimento, a vedação e o empacotamento podem acompanhar o ritmo sem adicionar mão de obra excessiva ou trabalho em curso.
“Turnkey” significa sem operadores?
Não. Mesmo a linha automatizada de 40–50 garrafas por minuto exigia reabastecimento periódico de garrafas e tampas. Os operadores também realizam mudanças, fornecimento de material, controlo de qualidade, recuperação de falhas e manutenção. A automação turnkey reduz manuseamento repetitivo; não elimina a propriedade da produção.
Posso adicionar outras marcas a uma máquina independente mais tarde?
Normalmente, mas defina interfaces antes da compra. Altura mecânica, velocidade da esteira, sinais de controlo, lógica de rejeição e comportamento de paragem de emergência são mais relevantes do que o nome da marca. Se essas interfaces estiverem ausentes, a integração pode exigir novos controles e proteções.
Qual é a forma mais justa de comparar custos?
Compare as duas opções no mesmo limiar de produto acabado e calcule o custo anual por recipiente passível de venda. Inclua mão de obra, utilidades, perda de mudança, tempo de inatividade esperado, manutenção e equipamento secundário — não apenas o preço de compra do envasador.