Limites de viscosité et de taille de particules : comment dimensionner les pompes, les buses et les chemins de produit de la machine de remplissage

Des canalisations bouchées, des temps de cycle lents ou des textures de produit endommagées freinent-ils votre ligne d’emballage ? Un décalage entre le comportement d’écoulement du produit et la pompe, la vanne ou l’orifice peut compromettre un système de remplissage par ailleurs performant.

Comprendre les limites de viscosité et de taille des particules est crucial lors de l'apprentissage de la façon de dimensionner les pompes, les buses et les chemins de produit des machines de remplissage pour une production propre, précise et ininterrompue.

Ce guide distingue les spécifications d’équipement publiées, les contrôles d’ingénierie dépendants du produit et les exemples de calcul clairement étiquetés. Il n’existe pas de limite universelle de viscosité ou de taille de particule : la compatibilité finale doit être confirmée pour le produit réel, la température, l’outillage et le temps de cycle requis.

chef ingénieur senior et fondateur

1. Comprendre la rhéo-dynamique des fluides et les limites des particules dans le remplissage de liquides

Évaluer avec précision la rhéologie du produit et les caractéristiques de suspension solide est la première étape pour concevoir une ligne d'emballage efficace. Lorsque nous concevons des systèmes de remplissage, aligner la dynamique des fluides sur la géométrie de l'équipement prévient les goulets d'étranglement catastrophiques de la ligne, y compris la cavitation de la pompe, le bouchage des vannes et les textures de produit ruinées.

Viscosité dynamique vs. viscosité cinématique à travers les classes de produits

La viscosité mesure la résistance interne d’un fluide à l’écoulement. Nous évaluons le comportement du fluide à travers deux métriques distinctes :

  • Vitesse dynamique (cP ou mPa·s) : Mesure le cisaillement par rapport au taux de cisaillement. C'est la valeur principale utilisée pour dimensionner les pompes à déplacement positif et déterminer la contrepression de la buse.
  • Viscosité cinématique (cSt) : La viscosité cinématique est égale à la viscosité dynamique divisée par la densité : ν (cSt) = μ (cP) / ρ (g/cm³). Utiliser les valeurs à la même température. Le raccourci cP/SG n’est approximatif que lorsque la densité de référence de l’eau est traitée comme 1 g/cm³. Pour les produits non newtoniens, indiquer la viscosité apparente avec le taux de cisaillement et la méthode d’essai.

Les formulations peuvent passer d’une bande à l’autre en fonction de la température et du taux de cisaillement. Chapitre de rhéologie de Tetra Pak avertissant que les valeurs d’exemple de viscosité ne doivent pas être utilisées directement pour les calculs de conception.

  • Viscosité faible : 1 à <100 cP. Des produits à teneur en eau peuvent convenir à un remplissage par gravité ou assisté par pression ; la mousse, la taille de la dose et la géométrie de l’orifice restent néanmoins des facteurs importants.
  • Viscosité moyenne : 100 à <5 000 cP. Les huiles, les sirops et les liquides formulés peuvent se situer ici à une température spécifiée. Une alimentation à déplacement positif ou assistée par pression peut être envisagée, mais la seule viscosité ne rend pas ces méthodes obligatoires.
  • Viscosité élevée : 5 000 cP et plus, y compris les produits au-delà de 100 000 cP. Évaluer le seuil de cisaillement et le réapprovisionnement à l’entrée ainsi que la viscosité apparente. Certaines pâtes nécessitent un remplissage par auge ou assisté par suiveur ; la bande n’est pas la capacité nominale d’un remplisseur particulier.

Flux newtonien vs. non-newtonien

Le comportement du liquide change radicalement dès qu'un cisaillement interne est appliqué à l'intérieur des conduites et des buses de distribution :

  • Fluides newtoniens : À température fixée, la viscosité est indépendante du taux de cisaillement. Le débit est proportionnel à la chute de pression pour un écoulement laminaire pleinement développé dans un tuyau circulaire fixe ; cela ne décrit pas toutes les pompes ou les conditions d’écoulement turbulent.
  • Cisaillement thixotrope (Pseudoplastique): La viscosité apparente diminue à mesure que la vitesse de cisaillement augmente (par exemple, ketchup, shampoing, émulsions). Une vitesse d’écoulement élevée à travers l’orifice réduit la résistance du fluide, facilitant la distribution lors de coups rapides.
  • Fluides thixotropes : La viscosité diminue avec le temps sous agitation ou circulation continues (par exemple, gels industriels, pâtes lourdes). Ces fluides nécessitent souvent des boucles de pré-cisaillement avant d’entrer dans le cylindre de mesure.
  • Dilatants (épaissement par cisaillement) : La viscosité grimpe lorsque le cisaillement est appliqué (par exemple, suspensions riches en solides, suspensions d’amidon). Pompe ces fluides trop rapidement entraîne un blocage soudain de la ligne et une surcharge moteur importante.

Détersion des particules : Utilisation d’une hypothèse 3:1 pour le criblage initial

Des produits chargés de particules — tels que salsas, yaourts aux fruits, suspensions chimiques et soupes — nécessitent un dimensionnement de dégagement strict sur tous les trajets du fluide.

Les exemples utilisent Dclair = 3 × dmax en tant qu’allocation de filtrage explicitement choisie. Manuel de la pompe Alfa Laval, section 2.1.9, imprimé p. 25 nécessite une consideration de la taille des particules, de la concentration, de la géométrie d’entrée et de la taille de la cavité de la pompe.

  • Vérifiez l’ouverture minimale claire: Mesurez le passage utilisable le plus étroit à travers l’entrée, la vanne en position de fonctionnement, le collecteur et la buse. Mesurez les particules irrégulières selon leur dimension maximale et indiquez la méthode. Une dimension maximale de 6 mm donne un alésage de filtration de 18 mm sous l’hypothèse choisie 3:1; les limites OEM et les essais d’échantillons peuvent nécessiter un passage plus large ou une vanne différente.
  • Stabilité de la suspension : Vérifiez la concentration de solides, la différence de densité, la sédimentation ou la flottation, et le mélange tout au long de l’essai. Une viscosité porteuse plus élevée peut ralentir la séparation mais ne garantit pas des proportions particule-liquide égales entre les têtes. La douceur seule n’est pas une autorisation à utiliser un rapport d’entreclemence plus petit.

Particules durs vs souples : inclusions et usure de la machine

Les propriétés physiques des particules déterminent la conception de la vanne et le traitement de surface interne :

  • Inclusions douces et compressibles : La pulpe de fruits, les légumes cuits et les billes douces cosmétiques sont vulnérables aux dommages par cisaillement. Des orifices étroits et des restrictions à haute vitesse macèrent les inclusions douces, ruinent la texture du produit. Ces produits nécessitent des vannes rotatives à large alésage et des trajectoires de piston à faible cisaillement.
  • Inclusions dures et abrasives : Les graines, les solides chimiques cristallins et les bouillies minérales provoquent une usure mécanique sévère. Ils raturent les parois des cylindres, marquent les sièges de vanne et compromettent les joints d'arrêt. La manipulation de solides durs nécessite des trajectoires de contact en acier inoxydable trempé, des sièges de vanne élastomères et des dégagements internes généreux pour prévenir le blocage.
remplissage à chaud de blam

2. Sélection et dimensionnement des pompes de machine de remplissage pour les produits visqueux

Lorsque nous dimensionnons une ligne de remplissage pour les crèmes épaisses, gels épais ou suspensions par morceaux, faire correspondre la rhéologie du fluide à la pompe de remplissage à déplacement positif correcte détermine la vitesse de la ligne, la précision des doses et l’intégrité du produit. Choisir le mauvais mécanisme de pompe entraîne une cavitation sévère des liquides visqueux, des particules écrasées et des arrêts de ligne coûteux.

Technologie de la pompeRéférence publiéeFrontière particule / viscositéVérification de sélection
Dépositaire pistonUNIFILLER Pro 2000i FSJusqu'à 1,5 pouce cubes (38 mm), par le fabricant. Aucune limite universelle de cP ne découle de cette spécification.Soupape et passages du produit spécifiés; confirmer la formulation et les accessoires.
Cavité progressanteBrochure de la gamme NETZSCH NEMO, p. 31 mPa·s à 3 millions mPa·s sur toute la plage (1–3 000 000 cP).Capacité à l'échelle de la plage, et non l'enveloppe de chaque modèle d'alimentation hygiénique. Vérifier alimentation, géométrie, température et solides.
Poulie rotativeAlfa Laval SRU3/038; tableau 8.2.1.2aSolides sphériques maximum: 16 mm avec broyeurs bi-pareillés; 11 mm avec broyeurs tri-pareillés.Même désignation de modèle, rotors différents. Pas une limite universelle de la pompe à lobes.
PéristaltiqueGamme de pompes à tuyau Watson-Marlow BredelLe service à haute viscosité et contenant des solides est décrit; un plafond universel de 10 000 cP ou une règle uniquement pour les particules souples n'est pas justifiée.Les pompes de transfert par tuyau industriel et les petites têtes d dosing hygiéniques à petit diamètre présentent des limites différentes.
Pompe à vitesse d’engrenage de précisionFiche technique du modèle sélectionné et limites d’usureAucune cote de viscosité ou de taille de particule n’est attribuée ici à la catégorie de pompe.Vérifier la compatibilité, l’abrasivité, le jeu d’engrenages et les solides durs.

Références : UNIFILLER Pro 2000i FS; Brochure NETZSCH NEMO, p. 3; Manuel Alfa Laval, page imprimée p. 235; Pompes à hose Bredel. Ce sont des exemples publiés par le fabricant, non des tests indépendants, maxima de fonctionnement simultanés, évaluations GDHP ou approbations d’équipements GDHP.

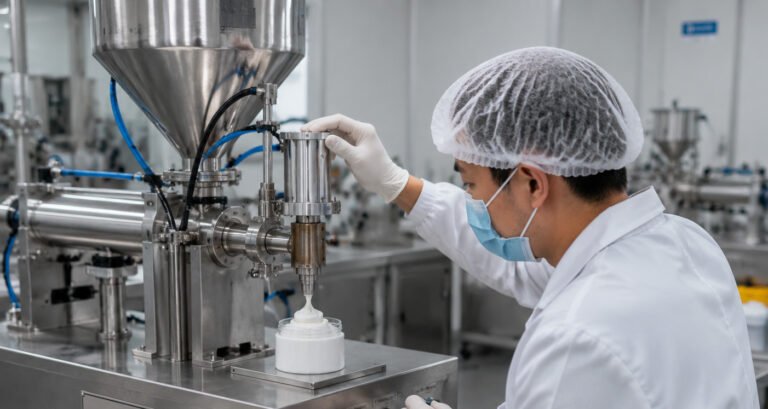
Pompes à piston : la référence pour les pâtes, crèmes et particules épaisses

Actionné par servo et pneumatique remplisseurs à piston restent notre recommandation principale pour les pâtes à haute viscosité, les pâtes à pâtisser et les solides en suspension.

  • Pression et réapprovisionnement à l’aspiration : Un piston peut développer une pression de décharge tout en échouant à se remplir correctement. Un produit décrit comme 50 000 cP doit être vérifié à sa température de remplissage, au taux de cisaillement et à la vitesse d’admission ; la viscosité seule ne prouve pas que la famine sera évitée.
  • Conservation des inclusions : Des ports importants et une soupape produit appropriée peuvent réduire les dommages, mais le passage complet doit être vérifié. UNIFILLER indique jusqu’à 38 mm cubes pour le Pro 2000i FS avec sa vanne et ses passages spécifiés, et note que des produits similaires peuvent nécessiter des tests supplémentaires.
  • Correspondance du diamètre du piston : Calculez le volume balayé et la course utile, puis vérifiez la plage de fonctionnement du fabricant. Un alésage de cylindre illustratif de 100 mm nécessite environ 63,7 mm de course pour déplacer 500 mL géométriquement, avant les pertes, la compressibilité et les corrections d’étalonnage. Cela n’établit pas une règle universelle de course 60–80% et n’empêche pas le passage de fuite des joints.
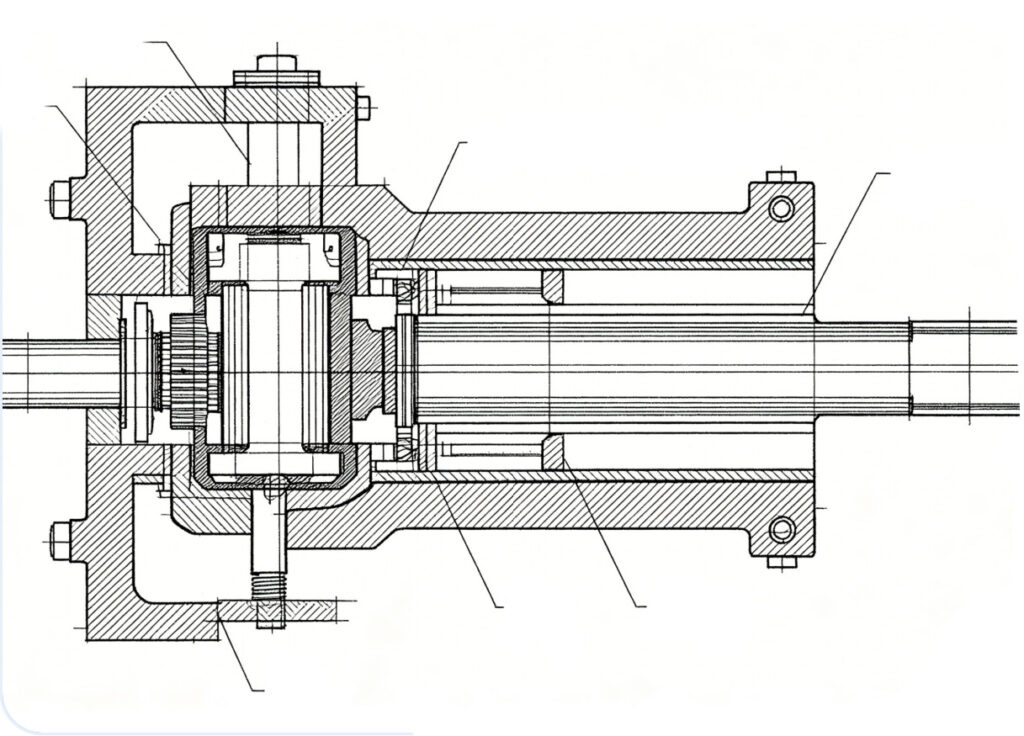
Pompe à piston

Pompes péristaltiques : fluides sensibles au cisaillement, stériles et abrasifs

Pour pharmaceutiques stériles et des émulsions sensibles, la limite de dosage péristaltique rend le contact du produit avec le tube.

  • Chemin de produit isolé : Le liquide est en contact avec le tube plutôt qu’avec une garniture ou un rotor de pompe. Cela peut simplifier le changement, mais n’établit pas par lui-même une absence de contamination croisée ou un système stérile.
  • Dynamique des fluides douce : Le mouvement des rouleaux à faible cisaillement préserve les structures cellulaires délicates, les polymères et les matrices à cisaillement.
  • Limites de fonctionnement : La documentation de Bredel comprend le service de pompe à tuyau à haute viscosité et avec des charges en solides, de sorte que 10 000 cP n’est pas un plafond valable pour toute la technologie. Ne transférez pas les capacités des pompes à tuyau industrielles vers un tube de dosage pharmaceutique petit : vérifiez les conditions d’admission, la récupération du tube, la vitesse, la forme des particules, l’abrasion et la répétabilité de la dose pour cette tête.
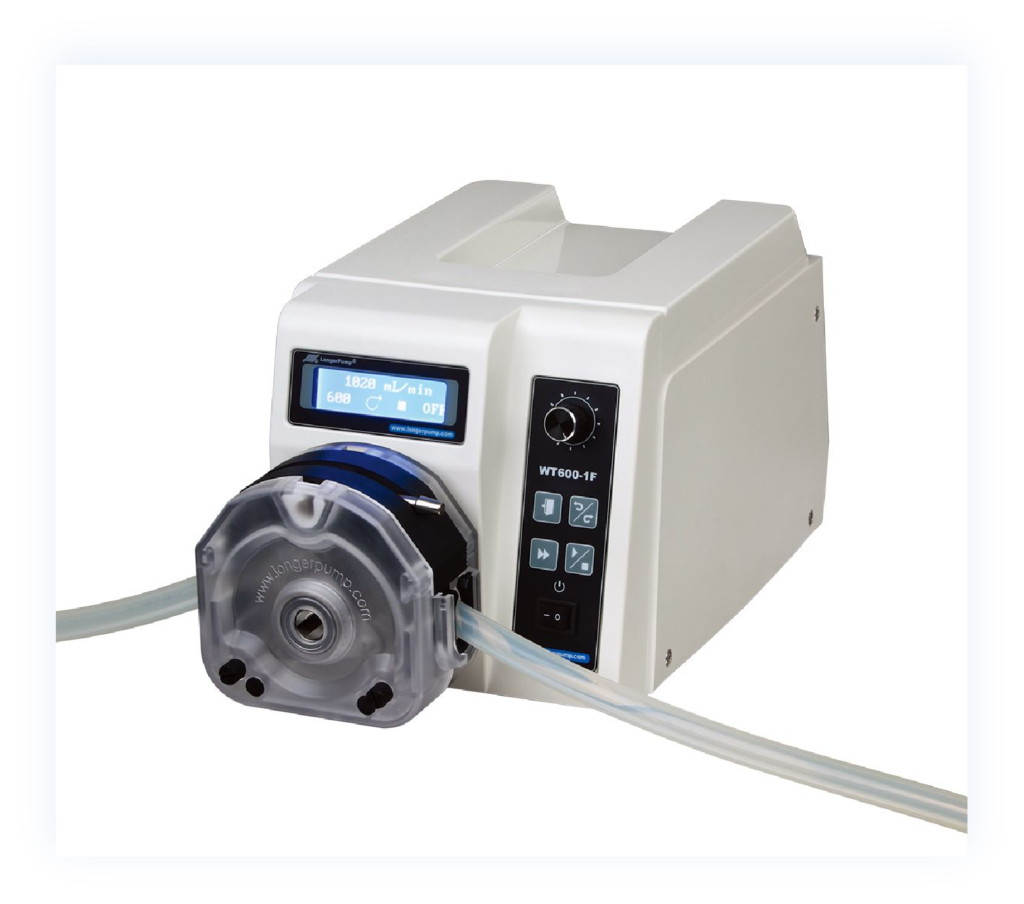
Pompe péristaltique

Pompes à palettes rotatives et à cavité progressive : Flux continu pour boues visqueuses

Pour l’alimentation continue, choisissez la géométrie et la vitesse adaptées au produit réel. Une faible pulsation ne signifie pas zéro pulsation ni précision de dosage garantie.

  • Systèmes à cavité progressive : Le prospectus NETZSCH’s NEMO, p. 3 énumère 1 mPa·s à 3 millions de mPa·s sur toute la plage. Cela soutient une couverture de viscosité large, pas une note universelle de 1 000 000 cP ou une tolérance de particules de 25 mm pour un chargeur non spécifié. Confirmez l’arrangement d’alimentation du modèle choisi, le stator, la vitesse et le service de pression.
  • Unités à ailettes rotatives : Table Alfa Laval 8.2.1.2a, page imprimée p. 235 énumère des solides sphériques de 16 mm pour les rotors SRU3/038 bi-lobe contre 11 mm pour les rotors tri-lobe. Utilisez la géométrie réelle du rotor et des essais d’échantillons plutôt que de considérer 15–20 mm comme une limite pour toutes les pompes à gorge rotative.

Pompes à diaphragme et à engrenages : limites opérationnelles et restrictions

  • Pompes à engrenages : Souvent adaptés pour les huiles propres compatibles, résines et sirops. Les jeux d’engrenages proches font des solides abrasifs ou durs une préoccupation d’usure et de blocage; obtenez une limite spécifique au modèle au lieu de publier une tolérance universelle de 0 mm ou de supposer que chaque trace de gravier provoque un blocage immédiat.
  • Diaphragme actionné par air (AODD) : Bien adapté au transfert de fluides et aux produits sensibles à l'effort, mais les pulsations de course nécessitent des dampeners actifs pour assurer une précision de remplissage constante sur les têtes de dosage.

Calcul de volume de déplacement, de hauteur d'aspiration et de couple du moteur

Pour dimensionner correctement votre entraînement de pompe et éviter le bloquage du moteur ou la cavitation du fluide, nous utilisons trois métriques d'ingénierie fondamentales :

1. Déplacement volumétrique par cycle

Dimensionnez le déplacement de la pompe afin qu'elle fonctionne dans sa plage de vitesse nominale plutôt que de pousser son verrouillage mécanique.

  • Le volume balayé requis = volume de remplissage cible / efficacité volumétrique. Déterminer l’efficacité à la pression réelle, à la vitesse, à la viscosité et à l’état d’usure. À titre de calcul uniquement, une efficacité supposée de 0,95 fait qu’une dose de 500 ml nécessite environ 526 ml de volume balayé. Une plage d’efficacité universelle de 0,90–0,98 n’est pas établie; confirmer les réglages par des essais de dose.

2. Net Positive Suction Head (NPSH) Sizing

Viscous fluids generate significant vacuum drops inside suction piping. To eliminate pump cavitation:

  • Utiliser une référence d’entrée de pression cohérente : Le NPSHa doit dépasser le NPSHr de la pompe choisie avec la marge d’application du fabricant. Alfa Laval section 2.2.4, pages imprimées 38–39 expliquent l’équilibre. Exprimer les termes en mètres de liquide pompé, ou convertir de manière cohérente en pression. À des fins de mise à l’échelle uniquement, 0,5 bar correspond à environ 5,1 m de tête pour un liquide de 1 000 kg/m³, ce qui n’est pas une marge minimale universelle.
  • Positionnez les trémies d'alimentation du produit directement au-dessus des entrées de la pompe pour utiliser l’alimentation par gravité plutôt que d’aspirer par de longs tuyaux d’aspiration horizontaux.

3. Dimensionnement du moteur et couple visqueux dynamique

dimensionner l’actionneur pour duty de pression, traînée visqueuse, frottement d’étanchéité, accélération et démarrages à froid. La puissance en régime permanent ne permet pas à elle seule de déterminer le couple de crête.

  • Calculer le couple, puis vérifier la marge de l’actionnement : Pour un arbre tournant, T (N·m) = 9 550 × P (kW) / n (rpm), selon Alfa Laval section 7.2.3, page imprimée 121. Une tâche d’arbre de puissance illustratifs de 2 kW à 300 tr/min nécessite environ 63,7 N·m avant les contrôles de charge transitoire. Ni 25% ni 30–50% n’est une marge de sécurité universelle ; utilisez les contrôles de duty et de surcharge du fournisseur.
  • Choisissez des servomoteurs avec des profils de couple bas de gamme élevés pour gérer les liquides thixotropes qui résistent au mouvement initial d'écoulement après des arrêts de ligne.

3. Conception et dimensionnement des buses de remplissage pour éviter les obstructions et les coulures

Sélectionner le bon dimensionnement de buse de remplissage est l'étape finale et la plus critique pour garantir la précision de remplissage, la propreté des contenants et les vitesses de ligne ciblées. Une buse mal dimensionnée entraîne un stringing du produit autour des bords des contenants, une surfusion excessive, des bouchons dûs à des particules et une perte de produit coûteuse. Nous équilibrons la géométrie à paroi claire avec des coupures mécaniques actives pour maintenir votre ligne propre.

Détermination du diamètre intérieur (ID) de l'orifice de la buse en fonction de la vitesse d'écoulement et des dimensions des particules

Le dimensionnement du diamètre intérieur (ID) d'une buse de remplissage nécessite d'équilibrer la vitesse du fluide et la géométrie des particules :

  • Écran de particules et de clairance : Utilisez le même calcul de criblage supposé 3:1 introduit à la Section 1. Une dimension maximale de particule de 6 mm donne un candidat de perçage initial de 18 mm. Vérifiez toutes les restrictions et la limite du fabricant ; cela ne prouve pas contre le bridage.
  • Clairance des particules molles : Ne pas réduire automatiquement l’écartement à 1,5:1, 2:1 ou 2,5:1 parce que les inclusions sont souples. La compression, la fermeture de soupape, les fibres et le bridage multi-particules restent importants. Sélectionnez l’ouverture et le calage en suivant les conseils du fabricant et un essai représentatif.
  • Calculer la vitesse de sortie : v = Q/A = 4Q/(πD²). Dans la Section 5, 500 mL en 1,8 s donne 16,7 L/min par buse; un alésage de 18 mm donne environ 1,09 m/s. Il s’agit d’un point de service illustratif, non d’une bande de vélocité universelle. Vérifiez la mousse, les éclaboussures, la contre-pression et les dommages dus aux inclusions ; ni 2 ni 3 m/s n’est un seuil universel de défaillance.

Mécanismes d’embout anti-goutte : fermeture positive, soupapes de retour et filtres à grille

Des profils de fluide différents nécessitent des mécanismes de fermeture distincts à l’extrémité du bec injecteur :

  • Injecteurs à fermeture positive interne : Une tige pneumatique interne s’assoit vers le bas contre l’extrémité de l’embout à la fin du trajet. Cela est idéal pour les liquides de viscosité moyenne, les huiles et les gels non particulaires, créant une fermeture physique immédiate qui empêche l’égouttage.
  • Injecteurs à fermeture positive externe (Face de rinçage) : Selon le design, ceux-ci peuvent maintenir le mécanisme de fermeture hors d’un flux portant des particules. Vérifiez l’écartement de fermeture, le volume emprisonné et la propreté ; la coupure externe est une option, non obligatoire pour chaque sauce ou crème.
  • Mécanismes de succion-arrière (Blowback) : Un piston servo-mu par indexation inverse tire une fraction de millilitre dans l’orifice de l’embout à la fin du cycle, brisant immédiatement la menisque sans nécessiter des sièges mécaniques internes à tolérance serrée.
  • Filtres capillaires à grille : Des disques en treillis métallique multicouches installés à la sortie de l’embout retiennent les liquides de faible viscosité et à forte tension de surface par capillarité. Remarque : les filtres d'écran ne doivent jamais être installés sur les lignes traitant des suspensions ou des particules.

Gicleurs de plongée et remplissage par le bas vers le haut pour éliminer la mousse, les poches d'air et les éclaboussures

Les systèmes de gicleur de plongée par le bas vers le haut synchronisent le mouvement vertical des gicleurs avec l'alimentation en fluide :

  • Profil de remplissage sous-surface : Un vide de 5–10 mm entre la pointe et la base est un exemple de configuration d’essai, non un réglage universel. Vérifiez d’abord le mouvement de la buse, la forme du fond, les tolérances du récipient et l’écart de collision. Ajustez le profil de remplissage montant au produit et au récipient, y compris si une pointe submergée convient au processus hygienique.
  • Élimination de la mousse : En éliminant les gouttes de liquide en chute libre, le remplissage par le bas vers le haut évite l'emprisonnement d'air ambiant dans les agents moussants, les tensioactifs, les boissons protéinées et les détergents chimiques.
  • Prévention des poches d'air dans les pâtes visqueuses : Pour les crèmes lourdes et les graisses, l'éjection sous-surface remplit le récipient de bas en haut, empêchant la formation de vides internes et le pontage des parois qui conduisent à des rejets optiques de faible poids.

Prévention des traînées et du filage du produit lors des remplissages de liquides à haute viscosité

Les fluides à haute viscosité et viscoélastiques (miel, résine, gels polymériques, caramel) ont tendance à former de longues traînées liquides collantes lorsque la course de remplissage se termine :

  • Coupes nettes par cisaillement : Nous intégrons des couteaux pneumatiques à haute vitesse ou des vannes de coupure rotatives directement à l’extrémité de la buse pour déchirer physiquement le filament de liquide plutôt que de permettre son étirement.
  • Course de succion-retour configurable : Programmer un bref mouvement inverse à haute accélération sur la pompe d’alimentation crée une rupture nette au niveau du plan de décharge, rétractant le fil résiduel dans le alésage de la buse.
  • Pointes de buse chauffées : Maintenir la pointe de la buse à des températures élevées réduit la viscosité locale du produit, accélérant la séparation à la surface et empêchant la formation de croûtes collantes sur les surfaces externes de la buse.
Il y a du miel qui dégouline du bâton de miel

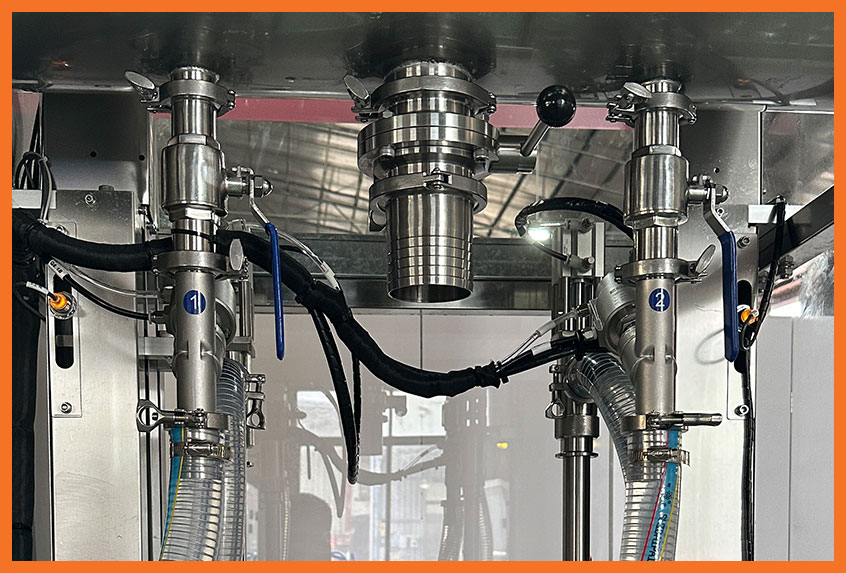
4. Optimisation des parcours produit, des pipelines et des organes de vanne

Concevoir le chemin d’alimentation du fluide est tout aussi crucial que de choisir la pompe elle-même. Lors du déplacement de liquides visqueux ou de boues particulaires, une disposition de tuyauterie inadéquate crée une friction linéaire massive, provoquant la cavitation de la pompe, des défaillances d’étanchéité et d’importantes variations de poids de remplissage. En tant que fabricant de machines de remplissage, nous concevons des organes de distribution du produit afin de minimiser la résistance hydraulique et de protéger l’intégrité du produit depuis l’entonnoir jusqu’à l’extrémité de la buse.

Calcul de la perte de pression sur ligne et de la friction dans les conduits sanitaires

Pour un liquide Newtonien en écoulement laminaire pleinement développé dans un tuyau cylindrique droit, ΔP = 128μLQ/(πD4). À Q fixe, la perte de pression est inversement proportionnelle à D4, une relation en puissance, non exponentielle. À vitesse moyenne fixe, ΔP est proportionnel à 1/D². loi de Poiseuille fournit la relation pour le tuyau droit ; les produits non-newtoniens nécessitent un modèle rheologique approprié.

  • Impact de la viscosité dynamique : Une viscité plus élevée (cP) multiplie la traînée interne, créant une contre-pression importante sur la pompe sanitaire.
  • Séparer la vitesse de production et de nettoyage: Calculer la vitesse du produit à partir du débit et du diamètre, puis vérifier la perte de pression, la stabilité de la suspension et la sensibilité à l shear. Une bande générique de 0,5–1,5 m/s ne garantit pas une manipulation acceptable. La section 6 des conseils CIP concerne le fluide de nettoyage, et non le débit de production visqueux.
  • Pertes de charge par frottement : Des lignes d’alimentation longues sans étages booster entraînent une pression d’alimentation incohérente aux têtes de remplissage, provoquant un dérive de volume sur les configurations à têtes multiples.

Dimensionnement des diamètres de tuyaux pour éviter la résistance de ligne, la cavitation et la famine de flux

Le sous-dimensionnement des lignes d’aspiration est la cause principale de cavitation des liquides visqueux et de famine de pompe. Pour maintenir un remplissage à déplacement positif stable :

  • Dimensionnement des lignes d’aspiration : Garder le tracé court et d'une taille adéquate selon les exigences d'admission de la pompe sélectionnée. L'augmentation d'un diamètre nominal est un changement possible, non une règle universelle par rapport à l'entrée ou à la sortie. Vérifier la perte de pression et l'ouverture minimale libre.
  • Calculer à partir du service: La viscosité au-dessus de 5 000 cP n'établit pas à elle seule un diamètre nominal minimum de 38–51 mm. Le flux, la longueur, la température, la contrainte-déformabilité et la pression d'admission disponible sont essentiels. La taille nominale du tuyau sanitaire n'est pas nécessairement le diamètre intérieur réel.
  • Éclaircissement des particules : L'allocation d'exemple 3:1 n'est qu'une vérification initiale ; utilisez l'ouverture réelle la plus restrictive et la limite spécifique à la géométrie du fabricant d'équipement d'origine (OEM). Un tuyau souple et large ne compense pas une gorge de valve petite.
Identifiant illustratif du tuyau réelVitesse du produit calculéeΔP calculé sur un tuyau droit
25 mm0,566 m/s5,79 bar
38 mm0,245 m/s1,09 bar
51 mm0,136 m/s0,335 bar

Exemple de calcul, données d'équipement non mesurées : Q = 500 mL / 1,8 s = 16,7 L/min; L = 2 m; υ Newtonien μ = 10 Pa·s (10 000 cP); ρ = 1 000 kg/m³. Les nombres de Reynolds sont d'environ 1,41, 0,93 et 0,69. Les valeurs excluent les vannes, coudes, pertes d'entrée/sortie et élévation. Ces décalages ne constituent pas des identifiants de tuyauterie sanitaires standard ni des recommandations basées uniquement sur la viscosité. Les produits réels contenant des particules nécessitent également une vérification de suspension/settling.

Élimination des coudes à 90°, des évents et des restrictions d écoulement dans les chemins visqueux

Des virages serrés et des changements de géométrie brusques créent des zones de cisaillement, écrasent les inclusions particulaires et créent des poches d'air piégées :

  • Coudes à rayon long Comparez les coudes progressifs avec les virages brusques lorsque la disposition le permet. Un rayon de centre en 3D ou 5D, ou un coude à 45 degrés, décrit une géométrie candidate, et non une exigence universelle. Utilisez les données réelles de pertes d'adaptateur et inspectez le passage des particules.
  • raccourcissements morts : Minimisez les branches stagnantes et vérifiez la capacité de drainage et la couverture de nettoyage. Un critère de projet proposé L/D < 1,5 n'est valable que si sa convention de mesure, la norme applicable et la validation sont identifiées ; cela ne prouve pas la conformité ou l'absence d'espace mort.
  • Réducteurs concentriques vs excentriques : Utiliser des réducteurs excentriques à plat sur les tuyauteries d’aspiration horizontales pour éviter les poches d’air qui provoquent l’échec du remplissage de la pompe.

Choisir les raccords tri-clamp sanitaires, les vannes à passage intégral et les matériaux d’étanchéité

Chaque raccord et vanne doit offrir un conduit interne sans obstruction et lisse :

  • connexions et finitions sanitaires : Sélectionnez l'acier inoxydable, les joints et la finition en fonction de la chimie du produit et du nettoyage. section 5.3 d'Alfa Laval, imprimé p. 91 indique 0,8 µm Ra pour les pièces mouillées standard et électropolies, et 0,38 µm Ra pour une option de finition mécanique. Ce sont des exemples du fabricant, non des spécifications GDHP. L'électropolissage seul ne garantit pas Ra < 0,4 µm ; demandez la spécification de finition réelle et la preuve d'inspection.
  • Vannes sanitaires à passage intégral : Utiliser des vannes à bille sanitaires à alimentation complète, des vannes à clapet rotatif ou des vannes à diaphragme radiales plutôt que des vannes à siège standard qui limitent le mouvement des particules et retiennent les fibres.
  • Sélection des elastomères : Adapter les joints (PTFE, EPDM, FKM ou Silicone) à la chimie et à la température du produit. Veiller à ce que les diamètres intérieurs des joints soient flush avec le diamètre des tubages pour éviter l’intrusion du rebord dans le flux.

Intégration de jupes chauffantes et de traçage isolé pour les viscosités sensibles à la température

De nombreux produits industriels et alimentaires — tels que confitures chauffées, cire, chocolat et gels pétroliers — présentent une forte viscosité à température ambiante mais s’écoulent facilement lorsqu’ils sont chauffés :

  • Tuyaux à double paroi avec manteaux à ailettes : Faites circuler de l’eau chaude ou de l’huile thermique dans des collecteurs et bennes à double paroi pour maintenir le produit dans des limites précises de température et de viscosité.
  • Traçage électrique avec isolation : Maintenir des températures fluides constantes sur de longues conduites entre le stockage en vrac et la ligne d'embouteillage pour éviter l'épaississement du produit lors des arrêts de ligne temporaires.
  • Contrôle de l'expansion thermique : Inclure des soupapes de soulagement thermique dans les sections de tuyauterie isolées et jointes pour éviter une surpression lors des cycles de chauffage.
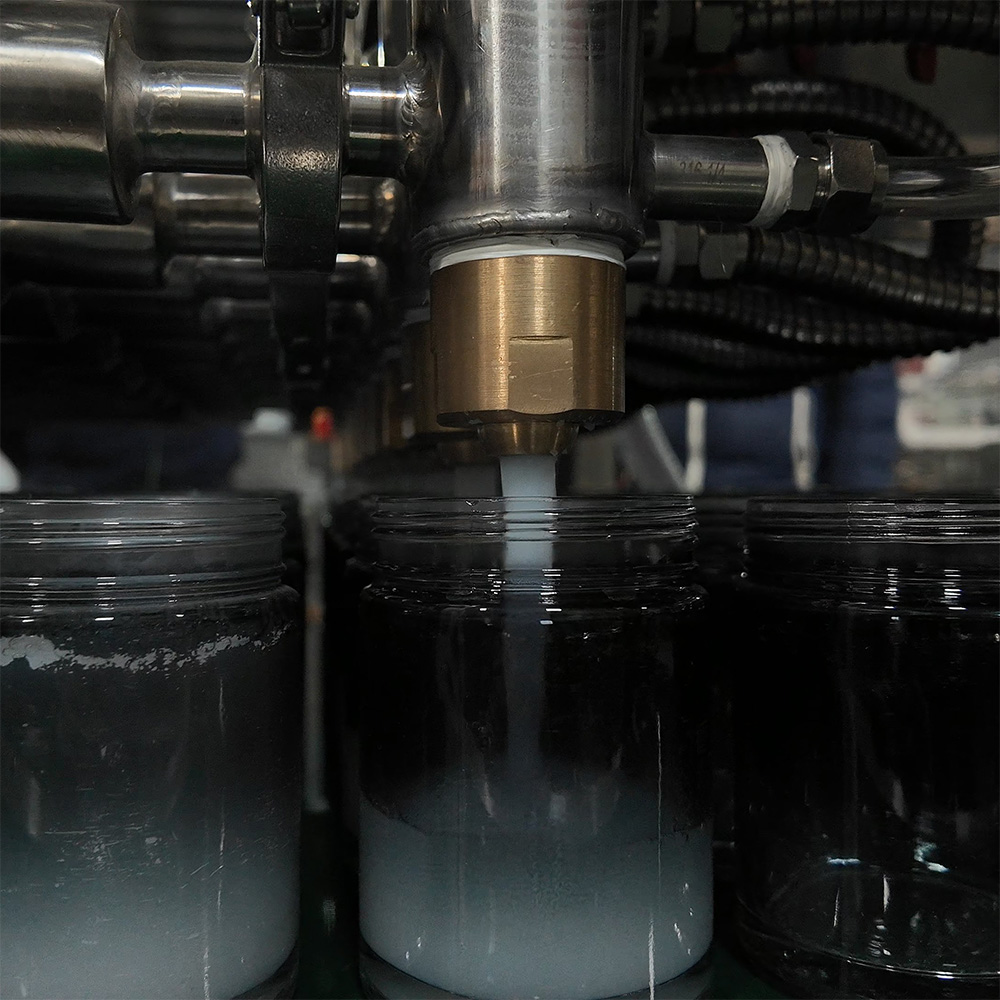
Pompe de remplissage à large orifice

5. Flux de travail d'ingénierie de dimensionnement étape par étape et formules mathématiques

Dimensionnement d'une pompe, d'un trajet produit et d'un injecteur nécessite une mission définie et des mesures produit. Ces quatre étapes distinguent les calculs préliminaires des vérifications OEM et des essais d'échantillonnage nécessaires avant que les dimensions finales et les limites de couple soient approuvées.

Étape 1 : Documenter la rhéologie du fluide, la gravité spécifique et la géométrie des particules

Avant de calculer les chiffres mécaniques, nous profilons le comportement physique exact du produit à des températures de la ligne de production ciblées :

  • Viscosité dynamique (cP) : Enregistrer la température, la plage de vitesse de cisaillement représentative, l’instrument/geometry, la méthode et l’historique de l’échantillon. Une valeur en cP ne décrit pas pleinement un produit qui présente une cinétique d’écoulement non newtonien ou thixotrope. Directives de mesure de Tetra Pak explique pourquoi des conditions représentatives du processus importent.
  • Densité / Masse volumique : Enregistrer la densité à la température du procédé et l’utiliser de manière cohérente pour les conversions masse/volume et pression/shut-off. Ne pas ajouter directement de bar à des mètres d’un liquide.
  • Dimensions des particules : Mesurer le diamètre de la plus grande particule rigide le long de son axe le plus long. Enregistrer la finesse des particules, la sensibilité au cisaillement et le pourcentage de volume dans le boue.

Étape 2 : Calculer le débit cible par buse en fonction du temps de cycle et du volume de remplissage

Définir la séquence temporelle réelle. Dans un exemple indexé non chevauchant, le temps de remplissage effectif est le temps total du cycle moins le surcoût de manipulation. Les machines continues ou à chevauchement nécessitent leur propre modèle de synchronisation, et le réapprovisionnement des cylindres doit également s’intégrer dans la séquence.

  • Temporalité illustrative : Supposez un cycle de 3,0 s et un surcoût de manipulation non chevauchant de 1,2 s. Le temps de remplissage effectif est 3,0 − 1,2 = 1,8 s. Ce sont des entrées choisies, non des données opérationnelles GDHP enregistrées.
  • Débit par buse : Q = V/t. Pour une dose illustrative de 500 mL, Q = 500/1,8 = 277,8 mL/s = 16,7 L/min pendant le remplissage. Le volume moyen délivré sur l’ensemble du cycle de 3,0 s est de 10 L/min par tête. Dimensionnez des systèmes d’alimentation partagés pour les têtes simultanées, la mise en réserve et le calage du réapprovisionnement, et pas seulement la moyenne à tête unique.

Étape 3 : Calculer la charge dynamique totale (TDH) et la perte de friction de la ligne

Pour un Liquide newtonien incompressible en écoulement laminaire d’état pleinement développé et régulier à travers un tuyau droit circulaire, utilisez le Relation de Hagen–Poiseuille. Re = ρvD/μ < 2 000 est une vérification d’écoulement laminaire pour l’exemple newtonien, et non un substitut d’un modèle non newtonien. Pour les aliments soumis à la cisaillement, voir Discussion sur la rhéologie et la chute de pression chez Tetra Pak.

ΔP = 128μLQ/(πD4)
Utilisez μ en Pa·s, L et D en m, et Q en m³/s pour obtenir ΔP en Pa. Corrélations : 1 cP = 0,001 Pa·s; 1 L/min = 1/60 000 m³/s; 1 bar = 100 000 Pa.

Pour éviter une résistance élevée de la ligne : calculez la perte de friction pour chaque tronçon droit de tuyauterie, chaque coudure, jonction de manifaut, et port de vanne. Convertissez la friction des raccords en longueurs de tuyau équivalentes. Ajoutez la hauteur statique de relevé vertical (ascension d'altitude du réservoir d'alimentation jusqu'à l'embout de la buse). Ajoutez la contre-pression générée à travers l'orifice de sortie de la buse.

Garder la tête et la pression constantes: Convertir la pression en utilisant H = ΔP/(ρg), g ≈ 9,81 m/s², avant d’ajouter la portance en mètres. Inclure les pertes réelles de vanne, coudes, buse et entrée ainsi que le fonctionnement transitoire. Le tableau de la Section 4 ne donne que les résultats pour des tuyaux droites, et non une pression nominale ou une sélection finale.

Étape 4 : Sélection de l’envaseur de pompe et du—orifice de buse avec marges de sécurité d’ingénierie

Avec le débit cible et la perte de pression (Delta P) établis, dimensionnez le matériel final :

  • Dimensionnement du diamètre de la buse : D = √(4Q/(πv)). En choisissant une valeur illustrative de 1,5 m/s pour un premier calcul, on obtient D ≈ 15,4 mm pour le débit exemple. Une dimension maximale de particule de 6 mm et l’allocation de tamisage choisie 3:1 donnent plutôt un candidat de 18 mm, à environ 1,09 m/s. Vérifiez la géométrie réelle de l’embout et de la vanne, l’intégrité des particules et l’ouverture de la bouteille; ni 1,5 m/s ni 3:1 n’est une limite d’acceptation universelle.
  • Déplacement et cycle de la pompe: Utilisez le calcul de volume balayé de la Section 2, puis vérifiez le temps d’admission, d’échappement et de manipulation. Le pourcentage de la vitesse maximale de cycle n’est pas le pourcentage de course du piston. Utilisez la plage de fonctionnement réelle, et non une règle générique de vitesse maximale 60–75%.
  • Couple moteur et marge d’entraînement : Utilisez les mêmes vérifications de surcharge et de charge d’approbation fournisseur que la Section 2. Pour les entraînements à piston, calculez F = ΔP × surface du piston, puis incluez la géométrie de la transmission, les frottements et l’accélération. Pour les arbres tournants, utilisez T = 9 550P/n. Ne pas appliquer ici une marge distincte 25%.

Exemple de sensibilité du cycle, et non un test de viscosité : L’augmentation du temps de remplissage effectif illustratif de 1,8 s de 30 à 60 % donne 2,34 à 2,88 s. Avec une surcharge inchangée de 1,2 s, le cycle total devient 3,54 à 4,08 s, en hausse de 18 à 36%. Le taux théorique à une seule tête passe de 20,0 à 16,9–14,7 cycles/min. Cela montre pourquoi les variations du temps de remplissage et du cycle total diffèrent ; il ne prédit pas le comportement d’une pâte de 50 000 cP.


Remplissage de petites bouteilles de précision

6. Résolution des pannes courantes de viscosité et d'obturation des particules

Faire fonctionner des pâtes visqueuses et des suspensions remplies de morceaux à haute vitesse expose chaque point faible de votre trajet fluide. Lorsque les conduites se bouchent, les buses coulent ou les particules se déforment, la production s'arrête. En tant que fabricant de machines de remplissage, nous résolvons ces problèmes quotidiennement sur les lignes de production. Voici comment nous isolons et résolvons les goulots d'étranglement d'écoulement les plus courants.

Correction de la cavitation de la pompe et des conduites d'aspiration insuffisantes

Un approvisionnement inadapté à l’entrée peut provoquer des remplissages insuffisants. La cavitation implique spécifiquement que la pression locale tombe en dessous de la pression de vapeur ; l’entraînement d’air ou le remplissage incomplet peut produire des symptômes similaires sans être le même mécanisme. Vérifiez l’équilibre d’entrée, la température et le calage avant de choisir un remède.

  • Vérifiez le diamètre de la tuyère d’aspiration : Recalculez la perte en utilisant le débit et le Ø réels, puis respectez l’exigence d’admission de la pompe. L’augmentation d’une taille nominale peut aider une disposition particulière mais ne garantit pas une alimentation adéquate.
  • Raccourcir la distance d'admission : Monte la pompe directement sous le godet d'alimentation pour minimiser la perte de friction sur le trajet d'alimentation.
  • Utilisez une disposition d’alimentation conçue : Évaluez un entonnoir, un vis sans fin ou un système de suiveur adapté avec le constructeur d’origine. Une viscosité telle que 50 000 cP n’autorise pas la pressurisation du récipient. Aucun réglage générique de 0,5 à 1,5 bar de pression d’alimentation n’est recommandé : un récipient d’alimentation pressurisé nécessite une conception notée, une régulation de la pression, une soupape de sécurité, des interverrouillages et une procédure approuvée. Ne jamais pressuriser un entonnoir ouvert ou non classé.
  • Ralentir la vitesse du piston d'aspiration : Sur les remplisseuses à piston actionnées par servomoteur, ralentissez la vitesse d’aspiration tout en conservant la course de décharge rapide. Cela donne aux produits lourds le temps de remplir complètement le cylindre.

Éliminer les gouttes de buse, les traînées et les poids de remplissage par lot inégaux

Les gouttes et les fils contaminent les joints des contenants, provoquent des brûlures sur les joints d’induction et gaspillent le produit coûteux. Les mécanismes d’arrêt incohérents sont presque toujours la cause principale.

  • Régler la course de rétraction: Programmer une micro-retraction à la fin de chaque cycle de piston pour briser la tension superficielle du fluide à l’orifice de la buse.
  • Passer à des buses à arrêt positif: Pour les produits filandreux ou à haute tension de surface, remplacer les tubes à sections ouvertes par des buses à arrêt positif à siège interne ou externe. Une goupille d'arrêt interne coupe proprement le produit juste à l’extrémité de décharge.
  • Stabiliser la température du produit: Tetra Pak, Techniques de mesure note qu’un changement de 3 °C peut souvent entraîner un changement de viscosité de 10%. Cela illustre la sensibilité, non un coefficient pour chaque formulation ; mesurez la direction et l’amplitude réelles. N’imaginez pas que chaque étape de refroidissement de 5 °C double la viscosité.
  • Inspecter l’emprisonnement d’air: Des bulles d’air emprisonnées dans le cylindre de la pompe ou dans la buse se compressent pendant la course de pression et se dilatent après l’arrêt, provoquant des gouttes après le remplissage. Purger tout l’air avant les séries de production.

Prévenir l’écrasement, le dépôt et la distribution inégale sur les têtes multiples

Le pompage de morceaux de fruits, de salsa ou de suspensions industrielles nécessite une manipulation délicate pour préserver l’intégrité des inclusions et assurer des rapports solides/liquides égaux sur toutes les têtes de remplissage.

  • Examinez la géométrie et le calage de la vanne : Une vanne rotative de produit peut améliorer le passage mais n’est pas automatiquement exempte de cisaillement. Vérifiez l’ouverture, l’action d’ouverture/fermeture et les limites de particules OEM ; comparez l’intégrité des particules et le rapport solide-liquide entre les têtes dans l’essai.
  • Maintenir la suspension active de l'alimentateur: Les solides denses coulent, tandis que les solides à faible densité flottent. Intégrer des agitateurs à ruban horizontaux à faible cisaillement ou des ancrages pour maintenir les particules uniformément suspendues sans macération du produit.
  • Équilibrer les collecteurs de livraison multi-têtes: Diviser les collecteurs de manière symétrique avec des coudes de balayage de longueur égale. Éviter les dérivations en T droites, qui font passer les solides devant les têtes internes et chargent de manière disproportionnée les buses extérieures.
  • Revérifiez chaque restriction : L’hypothèse 3:1 est un calcul de criblage initial. Une limite constructeur plus stricte, ou un pontage ou des dommages constatés lors des essais, déterminent la conception. La douceur ne justifie pas automatiquement un passage plus petit.

Gestion du CIP et du SIP pour les lignes collantes et chargé de particules

Les formulations collantes, les amidons et les graisses lourdes résistent aux cycles standard de nettoyage en place, créant des risques de contamination et des obturations de vanne.

  • Vitesse des tuyaux CIP : Directives de nettoyage de Tetra Pak et Manuel Alfa Laval, imprimé p. 285 décrire 1,5–3,0 m/s pour l’écoulement du fluide de nettoyage dans les canalisations. Appliquez cela au circuit de nettoyage réel, aux salissures, au temps, à la température, à la concentration de détergent et aux tolérances d’équipement. Ce n’est pas une vitesse de remplissage pour produit visqueux, et la vitesse à elle seule ne valide pas le nettoyage.
  • Réseaux morts et Tés bouchés : Appliquez la spécification hygienique spécifique au circuit de l’Section 4. Vérifiez l’évacuation, les branches, l’actionnement des vannes et la couverture de nettoyage ; le rapport L/D ne démontre pas à lui seul un système propre.
  • Programmer les pulsations avant et arrière : Cycle des courses de piston automatisées et impulsions des buses plongeantes pendant le cycle de lavage pour exposer les joints dynamiques internes, les joints toriques et les sièges de vanne aux détergents de nettoyage.
  • Choisissez la température de pré-rinçage pour les résidus : Directives laitier de Tetra Pak dit que l'eau chaude aide à évacuer la matière grasse du lait mais ne doit pas dépasser 55°C pour éviter la coagulation des protéines. l’exemple générique d’Alfa Laval commence par un rinçage à température ambiante. Ce sont des contextes différents, et non une seule recette. Sélectionnez et validez la séquence pour la formulation réelle. SIP, si nécessaire, nécessite une validation de stérilisation distincte.

Vous avez des questions ? Contactez-nous, et nous vous proposerons une solution parfaite.

FAQ

Il n’existe pas de maximum universel pour une buse piston standard. Le troisième élément de l’article ratio d’ouverture de 3:1 est un exemple de dépistage supposé, et non une garantie. Une particule dont la dimension maximale mesurée est de 10 mm donne un candidat de perçage initial de 30 mm ; les vannes et d’autres restrictions nécessitent encore vérification. Ne réduisez pas automatiquement le ratio pour les inclusions souples. UNIFILLER indique jusqu’à 38 mm cubes pour le Pro 2000i FS avec passages spécifiés, sous réserve de confirmation du produit. La longueur du côté du cube, le diamètre sphérique et la plus grande dimension d’une particule irrégulière sont des conventions différentes.

Certaines plateformes à piston ou à cavité progressive couvrent les deux après des outils et des réglages appropriés, mais la compatibilité n’est pas automatique. Vérifiez les limites de viscosité, d’alimentation d’entrée, d’étanchéité, de vanne et de température spécifiques au modèle. Les liquides fins peuvent nécessiter des réglages d’arrêt et d’immersion différents; les pâtes peuvent nécessiter des passages plus larges et une aspiration plus lente. Testez les deux produits avec le conteneur réel, la dose et le débit requis.

La cisaillement peut modifier la structure, la viscosité ou l’aération, selon la formulation, le taux de cisaillement et le temps d’exposition. Les directives de rhéologie de Tetra Pak distinguissent l’amincissement par cisaillement du comportement dépendant du temps; un amincissement temporaire n’est pas automatiquement une dégradation permanente. Comparez le produit entrant et le produit rempli en utilisant les vérifications de texture, d’intégrité des inclusions et de stabilité convenues, plutôt que de supposer que chaque pompe à engrenages endommage les émulsions ou que chaque pompe à faible cisaillement les préserve.

Il n’existe pas de chute de pression universellement acceptable de 20–30 psi (environ 1,4–2,1 bar). Le budget de pression dépend de la pompe, des tuyauteries, des joints, des vannes, des buses et de la température, avec des conditions d’entrée et une protection de la pression adéquates. Le calcul newtonien de la section 4 donne 5,79 bar pour 2 m de tuyau réel ID de 25 mm, 1,09 bar à 38 mm et 0,335 bar à 51 mm, en excluant les raccords et la élévation. Calculez l’ensemble du service et vérifiez la cote de chaque composant ; une bande de pression ne convient pas à toutes les lignes.

Construisez votre solution personnalisée

Vos informations sont sécurisées - nous respectons votre vie privée et n'utiliserons ces informations que pour vous contacter.

Construisez votre solution personnalisée