Comment l’emballage coussiné préserve-t-il la fraîcheur des aliments ?

L'emballage en forme d'oreiller préserve la fraîcheur des aliments en maîtrisant l'exposition du produit à l'oxygène, l'humidité, la lumière et les dégâts physiques. La structure du film, les conditions de scellement, la composition du gaz, la température de stockage et la durée de conservation cible doivent tous être adaptés au produit. Lorsque ces facteurs sont correctement spécifiés et validés, les sachets en forme d'oreiller peuvent aider à maintenir la saveur, l'arôme, la texture, l'apparence et la qualité globale du produit tout au long de la distribution.

chef ingénieur senior et fondateur

1. Qu'est-ce que l'emballage en forme d'oreiller ?

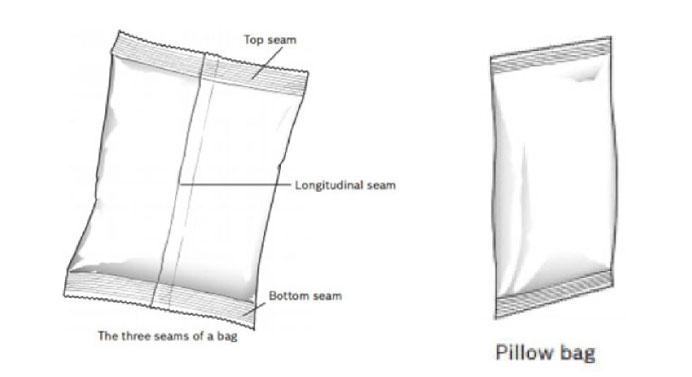
Un sachet en forme d'oreiller est un emballage flexible fabriqué à partir d'un rouleau continu de film. Le film est formé autour du produit et scellé par une fermeture longitudinale unique et deux fermetures transversales aux extrémités. Une fois remplie, l'emballage prend la forme arrondie d'un oreiller.

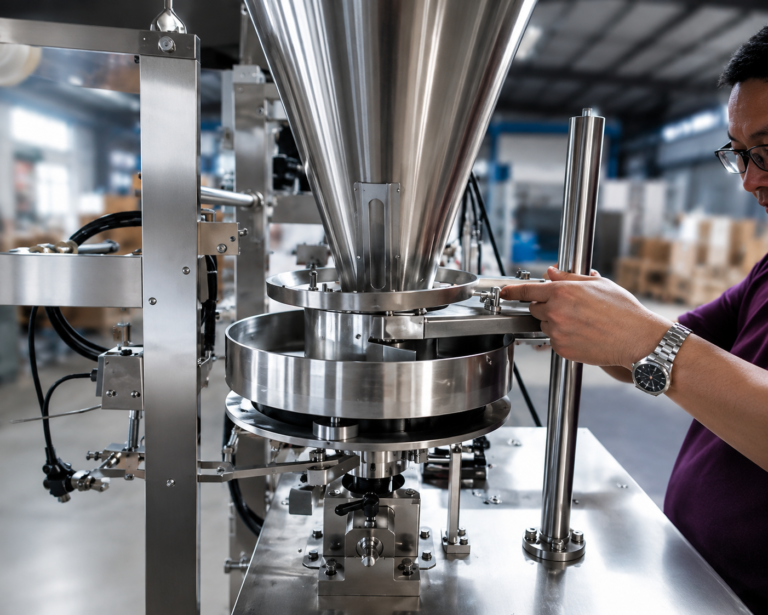
Les sachets en forme d'oreiller sont généralement produits sur : Des machines de type form-fill-seal verticales (VFFS),, qui utilisent généralement la gravité pour remplir des produits en vrac tels que des chips, des noix, des confiseries, des poudres et des morceaux surgelés. Des machines de type form-fill-seal horizontales (HFFS),, souvent appelées enColleuses à flux, qui acheminent horizontalement des produits individuels tels que des biscuits, des barres, des produits de boulangerie et des aliments conditionnés sur plateau au cours du processus d'emballage.

Le format d'emballage lui-même ne garantit pas une durée de conservation particulière. La protection provient du système d'emballage complet : le film, les scellés, le gaz de tête, les réglages des machines, les contrôles d'hygiène et les conditions de stockage.

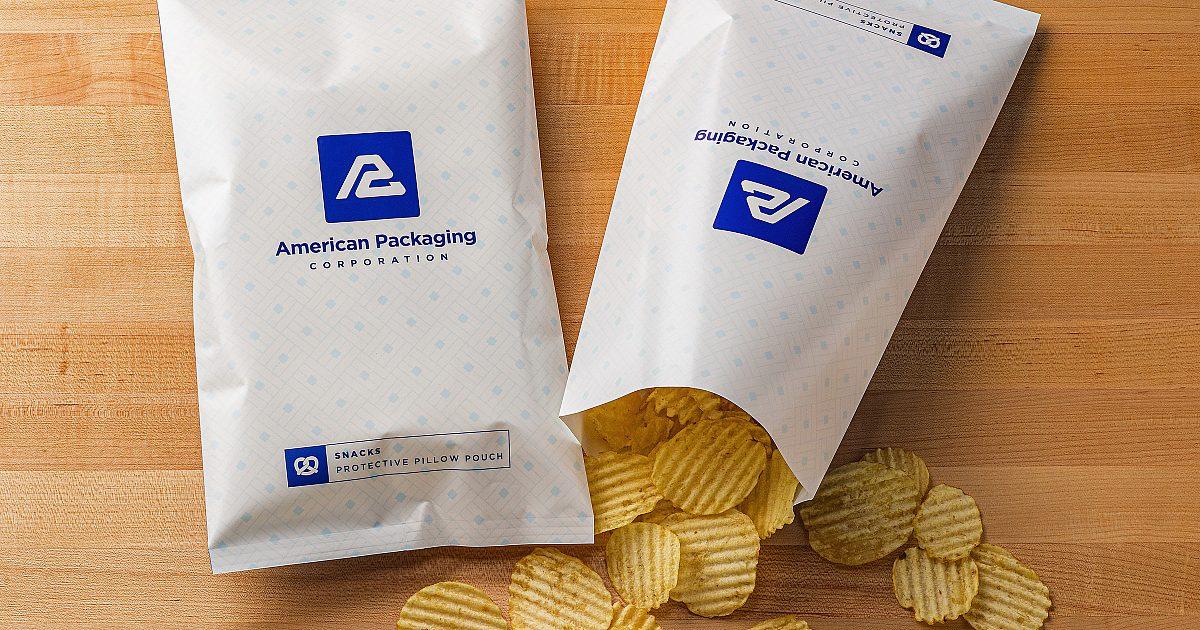
Emballage de chips de pomme de terre

2. Quatre façons dont l'emballage en forme d'oreiller aide à conserver la fraîcheur des aliments

1. Des scellés fiables limitent l'exposition à l'environnement

Un sac en forme d'oreiller typique comporte trois zones scellées :

  • Scellé longitudinal : Un scellé en évent ou en recouvrement court le long de la longueur de l'emballage.
  • Joint d’extrémité supérieure : Les mâchoires chauffées ferment une extrémité de l’emballage.
  • Joint d’extrémité inférieure : Un deuxième joint transversal complète l’emballage.

Lorsque le film et le procédé de scellage sont compatibles, ces joints réduisent l’entrée d’oxygène et de vapeur d’eau et aident à prévenir les fuites de produit. Cela est particulièrement important pour les aliments qui perdent leur croquant dans des conditions humides ou développent des saveurs rancies lorsque les graisses réagissent avec l’oxygène.

La qualité du scellage dépend de la température, de la pression, du temps de contact, de l’alignement des mâchoires, de la tension du film et de la propreté de la zone de joint. Des miettes, de la poudre, de l’huile ou des fragments de produit piégés dans un joint peuvent créer des canaux qui permettent au gaz ou à l’humidité de passer. Pour cette raison, une affirmation “ hermétique ” ou “ étanche ” devrait être étayée par des tests d’intégrité de l’emballage plutôt que d’être supposée à partir de l’apparence seule.

2. Films de barrière Contrôlent l’oxygène, l’humidité et la lumière

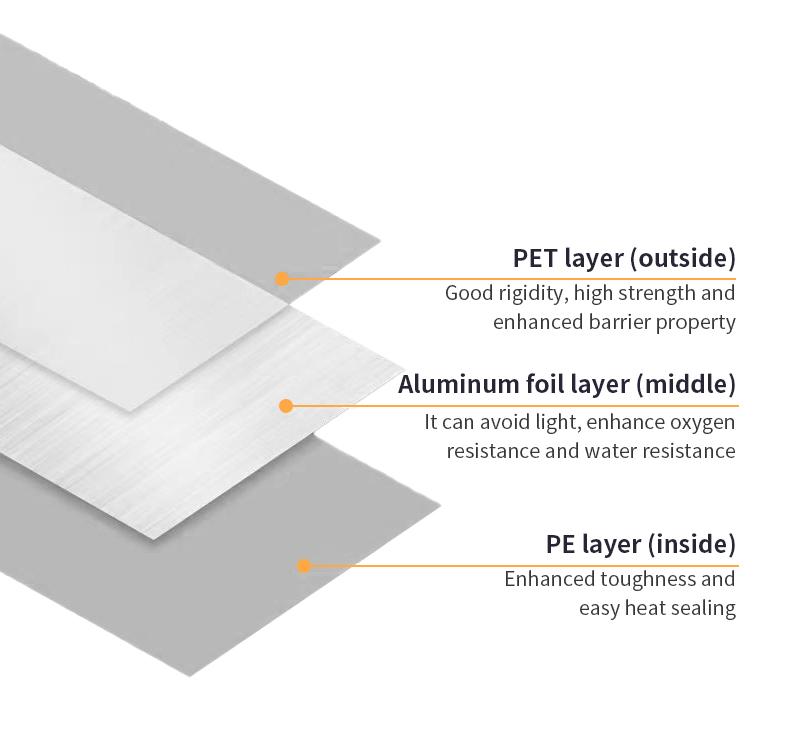
Les films d’emballage souples sont souvent constitués de plusieurs couches, car un seul matériau n’offre pas toutes les propriétés requises. Un laminé peut combiner :

  • Une couche externe, telle que PET ou BOPP, pour la qualité d’impression, la rigidité, la résistance à l’abrasion et la résistance à la chaleur lors du scellage.
  • Une couche barrière, telle que feuille d’aluminium, PET métallisé, BOPP métallisé, EVOH, ou un autre film enduit, pour ralentir la transmission de l’oxygène, de l’humidité ou de la lumière.
  • Une couche de scellant interne, telle que PE, LLDPE ou CPP, pour assurer une compatibilité avec le contact alimentaire et un joint de chaleur fiable.

Deux spécifications sont particulièrement importantes :

  • Taux de transmission d'oxygène (OTR) indique à quel point l'oxygène passe à travers un matériau dans des conditions de test définies.
  • Taux de transmission de vapeur d'eau (WVTR) indique à quel point la vapeur d'eau passe à travers un matériau dans des conditions de test définies.

Des valeurs plus faibles indiquent généralement une meilleure performance barrière, mais les valeurs publiées ne sont significatives que lorsque la température et l'humidité du test sont indiquées. Les performances réelles de l'emballage peuvent également être affectées par les plis, les microfissures, les joints, l'impression, la conversion et les dommages lors de la distribution.


Diagramme montrant un film d'emballage laminé en trois couches avec une couche extérieure en PET, une couche intermédiaire en feuille d'aluminium et une couche intérieure en PE, mettant en évidence la rigidité, la protection contre les barrière, la résistance et les propriétés de thermosoudage.

3. L'emballage sous atmosphère modifiée ralentit la perte de qualité

L'emballage sous atmosphère modifiée (MAP) remplace une partie ou la totalité de l'air à l'intérieur d'une poche par un gaz alimentaire sélectionné ou un mélange de gaz. Pour de nombreuses collations sèches, l'aspiration d'azote est utilisée pour réduire l'oxygène dans l'espace vide. Des niveaux d'oxygène plus faibles peuvent ralentir l'oxydation des graisses, aider à protéger les arômes sensibles et réduire les conditions favorables à certains microorganismes de détérioration aérobies.

D'autres aliments peuvent nécessiter du dioxyde de carbone, de l'azote, de l'oxygène ou un mélange spécifique au produit. Le bon mélange de gaz dépend de la composition de l'aliment, de l'activité en eau, de la respiration naturelle, des risques de détérioration, de la température de stockage et de la durée de conservation prévue.

Le MAP est une aide à la conservation, et non un procédé de stérilisation. Il n'élimine pas tous les microorganismes et ne peut pas remplacer une production hygiénique, un contrôle de la température, un plan de sécurité alimentaire efficace ou des instructions de stockage validées. Les objectifs d'oxygène résiduel doivent être établis pour chaque produit et chaque procédé ; un objectif universel tel que “ en dessous de 1% ” n'est pas approprié pour toutes les applications.

4. Les coussins d'espace vide protègent les produits fragiles

Pour les chips, crackers et autres aliments fragiles, l'espace vide rempli de gaz crée un coussin qui peut réduire les écrasements lors de la manipulation et du transport. Cet espace aide également à maintenir le film loin des bords tranchants du produit qui pourraient perforer l'emballage.

Le paquet ne devrait pas contenir simplement autant de gaz que possible. Trop peu d'espace libre peut offrir une protection inadéquate, tandis que trop peut augmenter la taille de l'emballage, le volume de transport et la contrainte d'étanchéité. Le poids de remplissage, les dimensions du sac, le flux de gaz et les conditions d'emballage en caisses doivent être évalués ensemble.

3. Comment adapter la structure du film à l'aliment

Les exemples qui suivent sont des points de départ courants, et non des spécifications universelles. La structure finale doit être choisie au moyen d'essais produits, de revue réglementaire et de tests de durée de vie.

Catégorie alimentaireRisques principauxApproche filmique couranteConsidérations importantes
Chips et snacks secsAbsorption d'humidité, oxydation, lumière, écrasementLaminés à base de BOPP, BOPP métallisé ou PET métallisé avec une couche d'étanchéité compatibleBarrière contre l'humidité, barrière contre l'oxygène, protection contre la lumière et espace libre suffisant pour l'amortissement
NoixRancidité oxydative, perte d'arôme, humiditéLaminé à haute barrière métallisé ou feuilleOTR, WVTR, barrière lumineuse, intégrité de l'étanchéité et oxygène résiduel
Café torréfiéOxygène, perte d'arôme, lumière, libération de dioxyde de carbone-Laminé à haute barrière, parfois avec une valve de dégazage unidirectionnelleType de café, date de torréfaction, taux de dégazage et performance de la valve
Biscuits et collations de boulangerieVariation d'humidité, oxydation, ruptureBOPP/CPP, BOPP/PE, ou laminé à barrière plus élevée lorsque nécessaireHumidité du produit, teneur en matières grasses, utilisation du plateau et protection mécanique
Aliments surgelésPiqûre, défaillance d'étanchéité, dommages au congélateur, perte d'humiditéStructures robustes à base de PE ou PA/PERésistance à l'impact et performance d'étanchéité à basse température
Aliments frais ou hautement périssablesCroissance microbienne, oxydation, variation d'humiditéFilm-barrière spécifique au produit et, le cas échéant, un système MAP validéHygiène stricte, contrôle de la chaîne du froid, évaluation de la sécurité des gaz et validation microbiologique

4. VFFS vs. HFFS : quel système est le meilleur pour la fraîcheur ?

Ni VFFS ni HFFS n'est automatiquement meilleur pour la préservation des aliments. Les deux peuvent produire des sachets coussinés efficaces lorsque l'équipement, le film et les paramètres du procédé conviennent au produit. La principale différence réside dans la façon dont le produit entre dans l'emballage. Pour plus de détails, veuillez vous référer à l'article : VFFS vs HFFS.

CaractéristiqueVFFSHFFS / Mise en paquets par flux
Mouvement du produitÉcoule généralement verticalement à travers un tube de formationParcours horizontal sur une ceinture ou une chaîne d'alimentation
Produits typiquesFrites, noix, bonbons, poudres, granules, pièces surgeléesBiscuits, barres, produits de boulangerie, légumes et articles en plateau
Besoin d'espaceGénéralement une empreinte verticale compacteGénéralement une empreinte horizontale plus longue
Avantage de manipulationDosage efficace des produits à écoulement libreManipulation et orientation contrôlées des produits individuels
Priorité à la fraîcheurJoints propres malgré poussière de produit, miettes ou rebond de produitPlacement du sceau cohérent, suivi du film et espacement des produits

Le meilleur système est celui qui manipule le produit sans endommagement inutile et forme des joints à répétition dans la plage de procédé validée. La vitesse de sortie compte, mais elle ne doit pas se faire au détriment de la propreté du sceau, des performances de l’évacuation du gaz ou de l’intégrité de l’emballage.

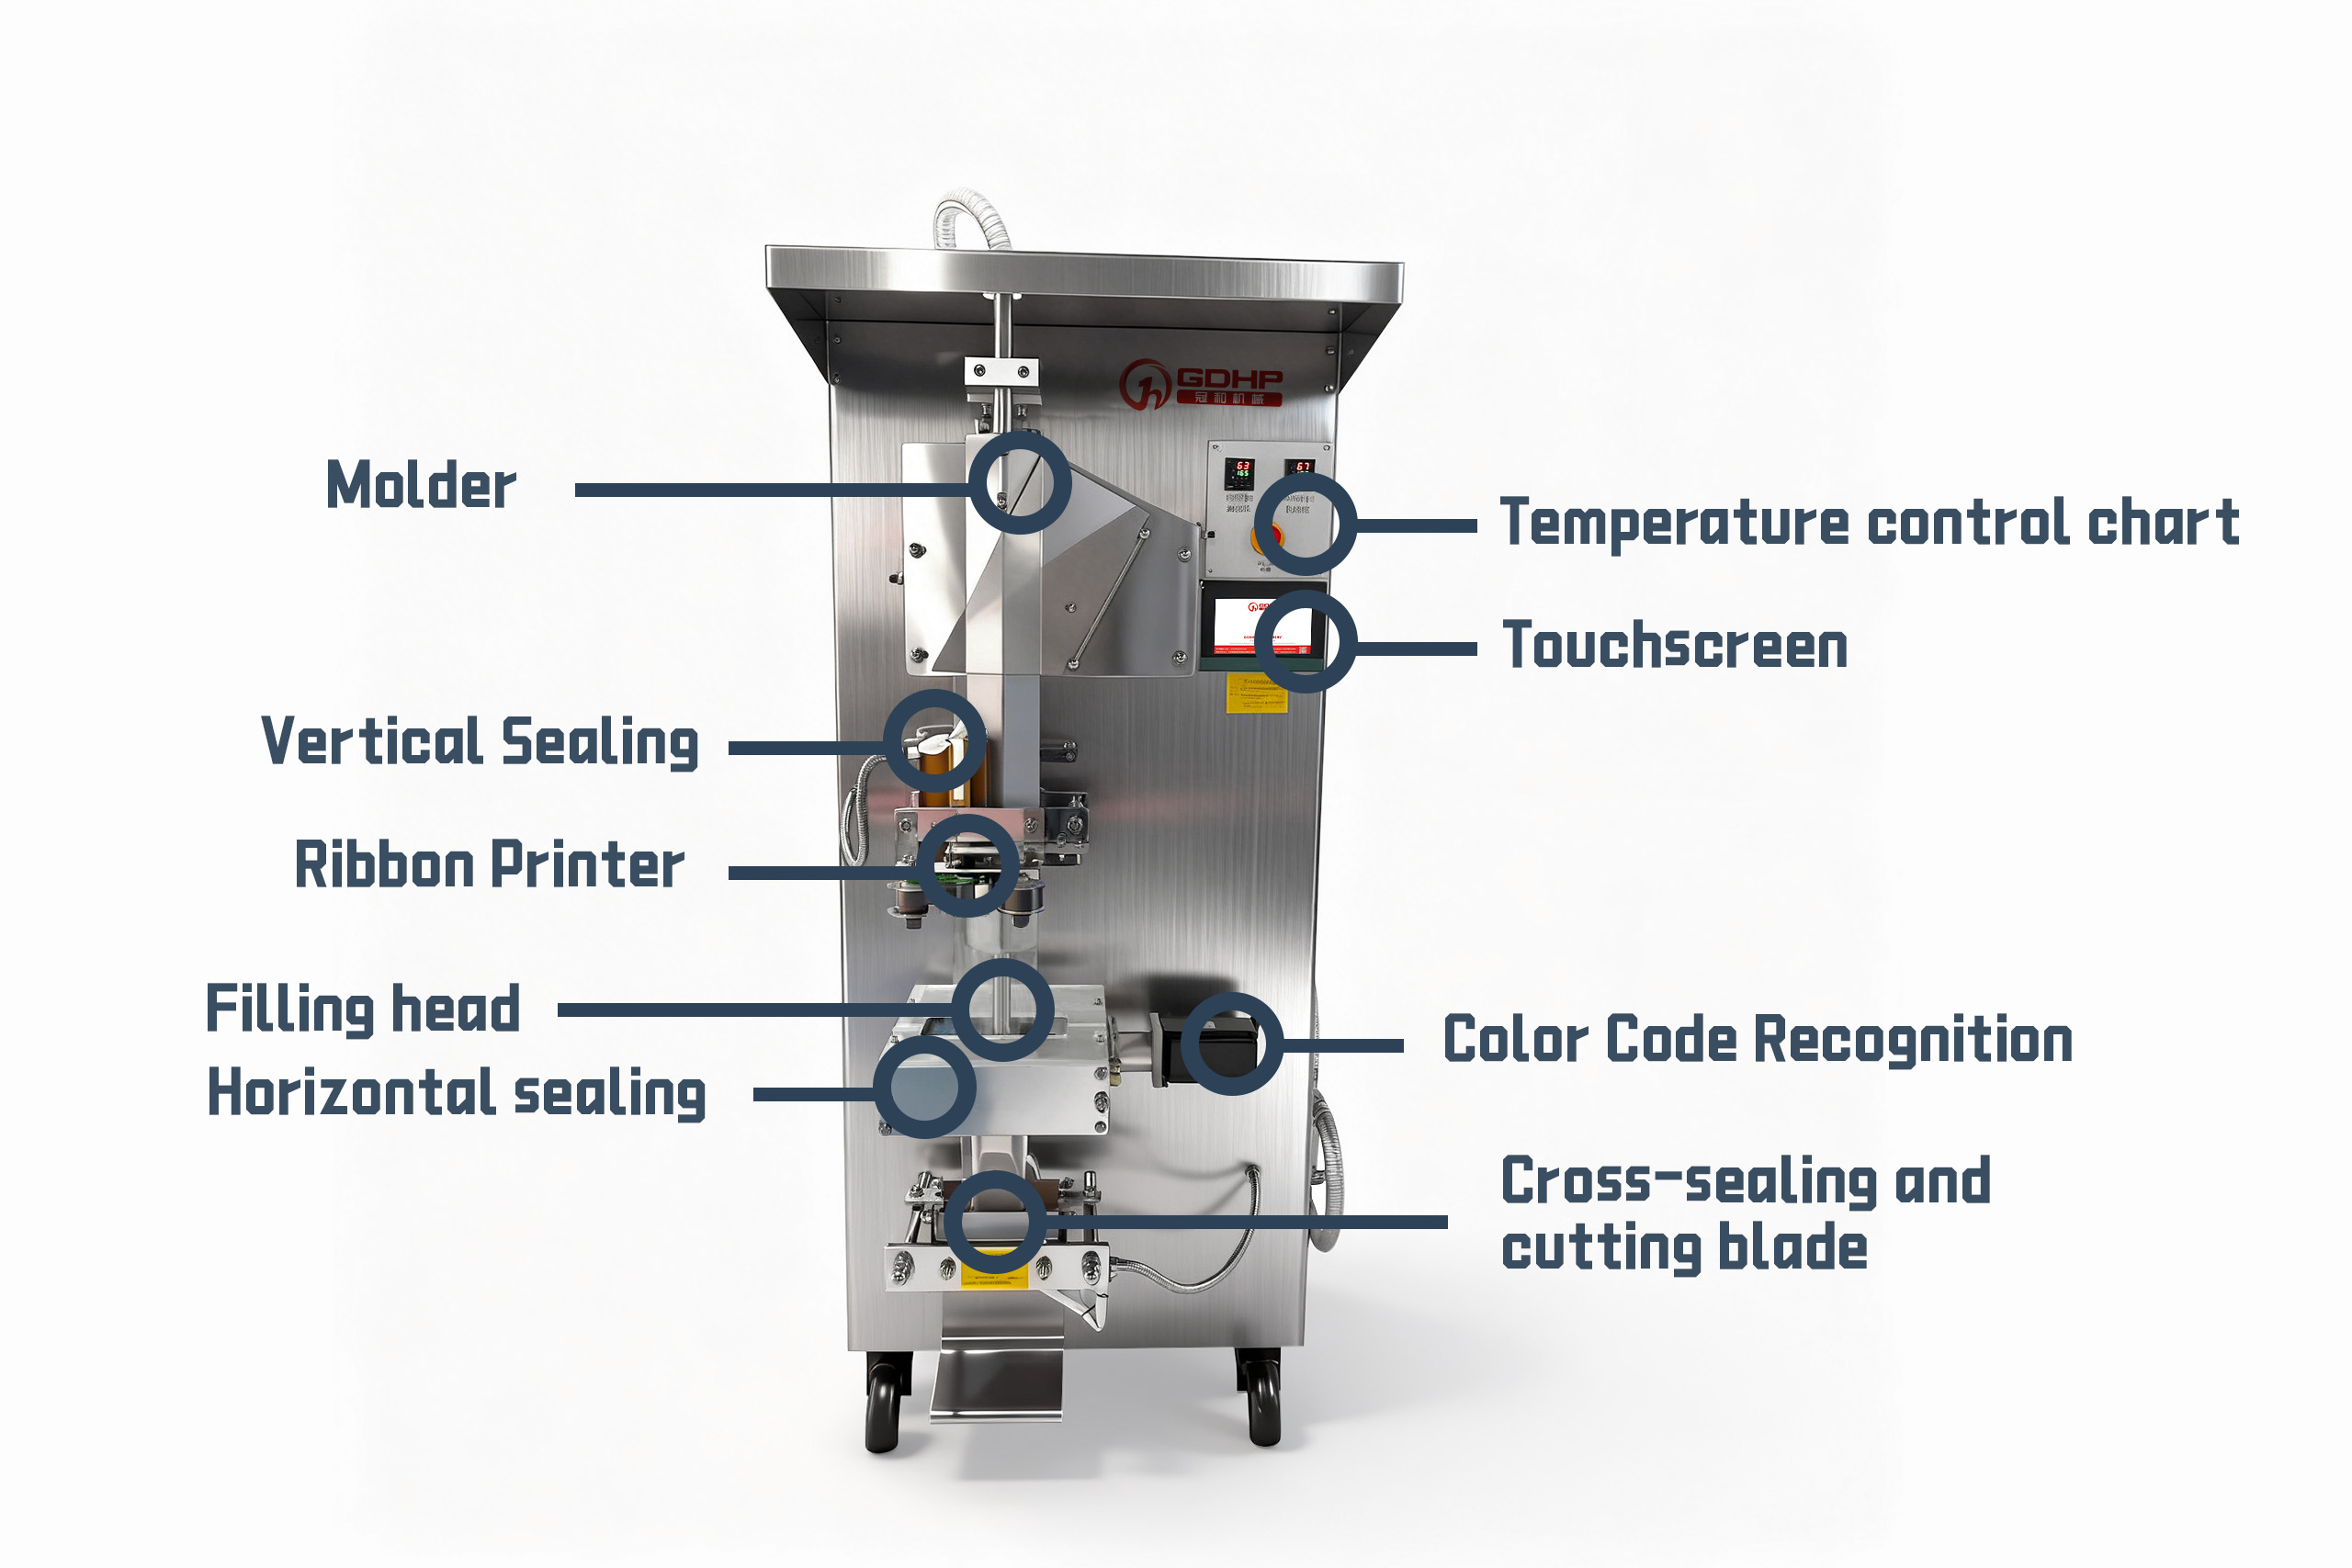
Diagramme montrant une machine VFFS

5. Facteurs qui réduisent souvent les performances des emballages en coussin

  • Contamination de l’étanchéité : Des miettes, de la poudre, du liquide ou de l’huile peuvent interrompre l’interface d’étanchéité.
  • Règles d’étanchéité incorrectes : Trop peu de chaleur ou de temps de contact peut créer une étanchéité faible ; trop peut déformer, assouplir ou endommager le film.
  • Mauvaise traçabilité ou tension du film : Les plis et un mauvais alignement peuvent créer des joints incohérents.
  • Film inapproprié : Un matériau avec une résistance insuffisante à l’oxygène, à l’humidité, à la lumière, à la perforation ou au froid peut échouer même lorsque les joints sont corrects.
  • Raccordement gazeux incohérent : Des changements dans le flux de produit, la taille du sac, la vitesse de la ligne, la position de l’orifice ou le débit de gaz peuvent affecter la composition de l’air au-dessus du produit.
  • Dommages après emballage : Des arêtes vives du produit, une compression, de l’abrasion et une mauvaise conception du carton peuvent compromettre une pochette autrement acceptable.
  • Conditions de stockage incorrectes : L’emballage ne peut pas compenser l’exposition à des températures ou une humidité en dehors de la plage validée du produit.

6. Comment les fabricants valident la protection de la fraîcheur

Une spécification d'emballage professionnelle doit être basée sur des performances mesurables plutôt que sur l'épaisseur du film ou l'apparence seule. Un programme de validation peut inclure :

  • Tests de résistance de l'étanchéité pour comparer les conditions de scellage et confirmer que les joints résistent à la manipulation prévue.
  • Tests de fuite ou d integrité de l'emballage en utilisant une méthode adaptée à l'emballage, au produit et à la sensibilité requise.
  • Tests d'oxygène résiduel pour les produits sous gaz injectés, mesurés à des points définis après l'emballage et pendant la durée de vie.
  • Revue OTR et WVTR dans des conditions pertinentes pour l'environnement de stockage et de distribution du produit.
  • Tests de distribution pour évaluer les perforations, l'abrasion, la compression, les vibrations, les chutes et la durabilité du joint.
  • Études de durée de vie qui surveillent les changements microbiologiques, chimiques, physiques et sensoriels pertinents.
  • Revue de conformité à la contactabilité alimentaire pour le type d’aliment prévu, la température, le temps de contact et le marché de vente.

Les méthodes d’essai couramment référencées incluent ASTM F88/F88M pour la résistance de joint, ASTM D3078 or ASTM F2338 pour des applications sélectionnées de tests de fuite, ASTM D3985 pour la transmission d’oxygène, et ASTM F1249 pour la transmission de vapeur d’eau. Nous prenons en charge les tests d’échantillons, et les méthodes et critères d’acceptation doivent être sélectionnés par du personnel qualifié en emballage et sécurité alimentaire en fonction de l’application spécifique.

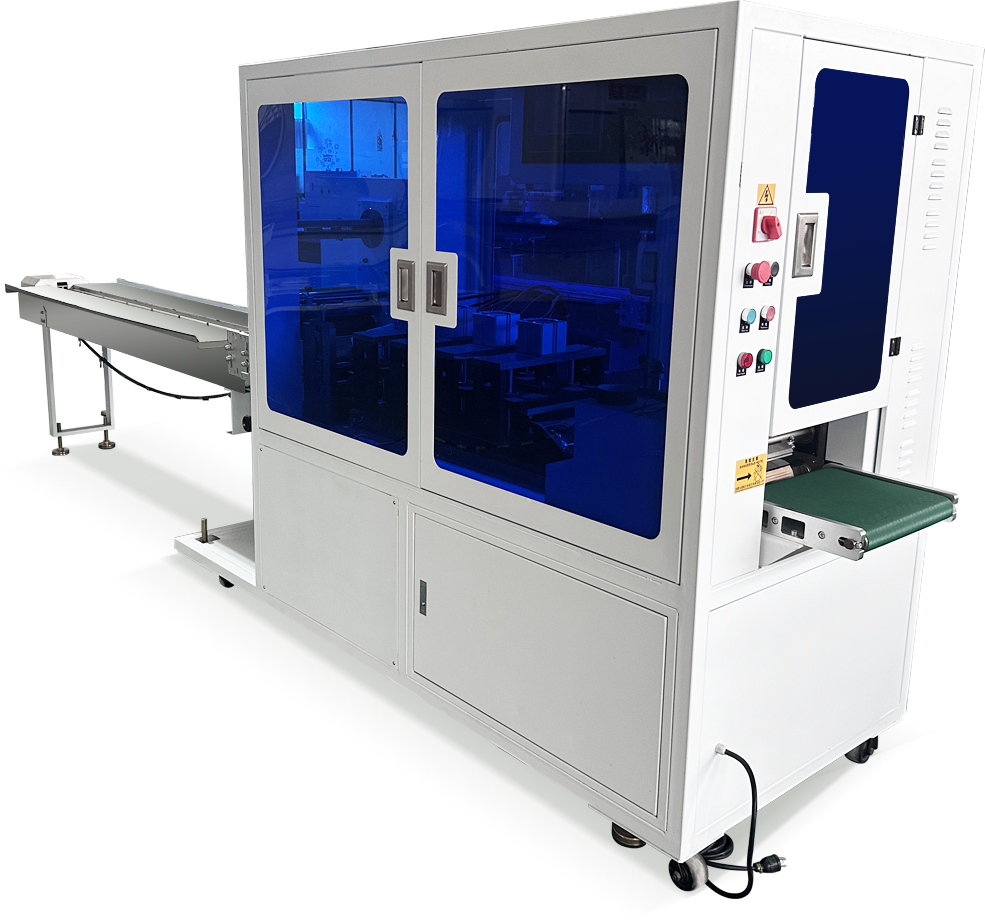
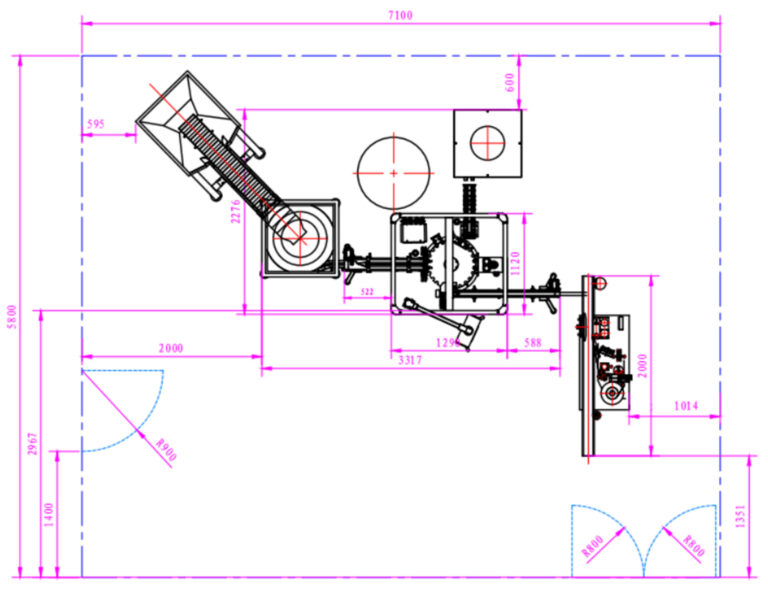
Machine HFFS

7. Comment GDHP aide les clients à choisir la bonne machine d’emballage en sac perforé

Chez GDHP, nous ne sélectionnons pas une machine d’emballage en sac perforé sur la base de la vitesse ou de l’apparence du sac uniquement. Avant de recommander une solution VFFS, HFFS, flow-wrapping ou MAP intégrée, notre équipe d’ingénierie examine ensemble le produit, les matériaux d’emballage, les objectifs de production et l’environnement opérationnel. Cette approche aide les clients à investir dans une machine adaptée à leur produit et pratique pour leur usine.

Lors de l'évaluation pré-vente, GDHP prend généralement en compte :

  1. Sensibilité du produit : Comment l'aliment réagit à l'oxygène, à l'humidité, à la lumière, aux variations de température, aux vibrations, à la compression et à la manipulation. GDHP évalue ces facteurs lors de l'appariement du processus d'emballage et de la configuration de la machine au produit.
  2. Exigences en matière de durée de conservation et de distribution : La durée de vie cible, la température de stockage, la distance de transport, l'humidité, le empilement et les conditions de distribution prévues.
  3. Spécifications d'emballage et de production : Dimensions du produit, poids de remplissage, dimensions du sac, production requise, espace libre acceptable et espace disponible dans l'usine.
  4. Exigences en matière de film et de scellement : La structure de film proposée, OTR, WVTR, résistance à la perforation, plage de scellement, couche de scellant et exigences applicables liées au contact alimentaire.
  5. Emballage sous atmosphère modifiée (MAP) : Si le rinçage gazeux est nécessaire et, le cas échéant, le mélange de gaz, la méthode de rinçage, l'oxygène résiduel ciblé et les exigences de rétention de gaz.
  6. Contrôles de ligne et intégration: Dosage des produits, pesée, détection de métaux ou de rayons X, inspection des joints, gestion des rejets, codage, emballage en cartons et connexions avec les équipements en amont et en aval.
  7. Objectifs de cycle de vie et de durabilité : Opportunités de réduire l’utilisation de film ou d’évaluer des structures mono-matériaux recyclables tout en conservant la protection du paquet, les performances de la machine et la conformité réglementaire.

Essais produits GDHP et validation pré-livraison

Lorsque cela est possible, GDHP réalise des essais avec le produit réel du client et le film à intention de production. Nous examinons la précision de remplissage, la manipulation du produit, le traçage du film, la performance d’étanchéité, la vitesse de ligne, le soufflage de gaz et l’apparence du paquet fini. Un test d’étanchéité d’un sac vide seul ne peut pas démontrer comment un emballage se comportera lors du remplissage réel, de l’étanchéité, du transport et du stockage.

Sur la base des données produit disponibles et des résultats des essais, GDHP peut recommander une configuration de machine appropriée, des options et une disposition de ligne correspondant aux exigences exprimées par le client. Ce processus collaboratif offre aux clients une base plus claire pour comparer les équipements et planifier une ligne d’emballage en oreillers fiable.

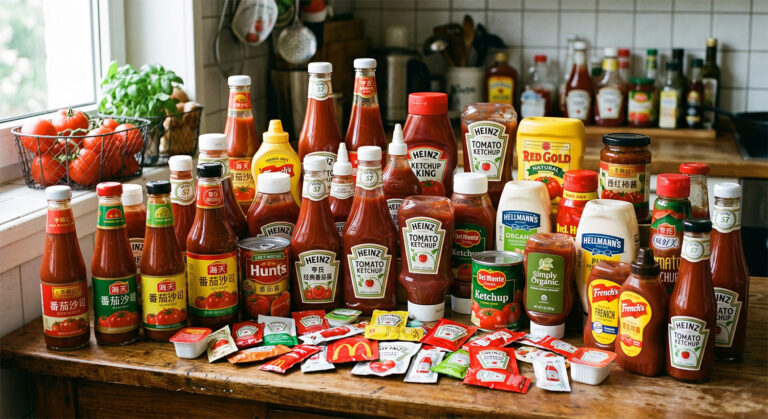
Pour un exemple détaillé de l’appariement du comportement du produit, du format d’emballage, du remplissage et de l’étanchéité, consultez notre guide sur les machines d'emballage du ketchup.

Diagramme montrant les trois jonctions de l'emballage en forme d'oreiller

Vous avez des questions ? Contactez-nous, et nous vous proposerons une solution parfaite.

FAQ

L’emballage en oreiller contribue à préserver la fraîcheur en Limitant l’exposition à l’oxygène et à l’humidité, en fournissant une barrière à la lumière lorsque nécessaire, en conservant une atmosphère de tête de chambre contrôlée et en protégeant l’aliment contre les dommages physiques. Les résultats dépendent du film, de la qualité du joint, de la composition du gaz, des caractéristiques du produit et des conditions de stockage.

Ils peuvent atteindre un haut niveau d’intégrité de l’emballage, mais l’étanchéité ne doit pas être supposée. Le film peut transmettre de petites quantités de gaz ou de vapeur d’eau, et les joints peuvent comporter des défauts. Le paquet fini doit être testé par rapport à des exigences spécifiques à l’application.

Non. Le soufflage d’azote peut réduire l’oxygène et ralentir certaines modifications de qualité, mais il n’assainit pas les aliments ni ne contrôle chaque pathogène. Les bonnes pratiques de fabrication, les contrôles des dangers, l’assainissement et la gestion de la température restent essentiels.

Il n’existe pas de période d’extension universelle. La durée de conservation varie selon la formulation alimentaire, la charge microbienne initiale, le mode de traitement, la barrière du film, l’oxygène résiduel, l’intégrité du joint et l’environnement de stockage. Elle doit être établie par une étude de durée de conservation spécifique au produit.

Les laminés en feuilles d'aluminium offrent généralement des barrières très solides contre l'oxygène, l'humidité et la lumière, tandis que les films métallisés et les structures à base d'EVOH peuvent offrir des performances élevées avec des compromis différents en termes de coût, transparence, traitement et recyclage. Le meilleur choix est la structure qui satisfait les exigences de protection validées du produit.

Certains sachets en forme d'oreiller peuvent utiliser des structures mono-matériau recyclables, selon les systèmes locaux de collecte et de recyclage. Cependant, passer d'un laminate multi-matériaux à un film mono-matériau peut affecter la barrière, la rigidité, la machinabilité et la performance d'étanchéité. Le conditionnement repensé doit donc être révalidé pour la protection du produit et la fiabilité de la production.

Construisez votre solution personnalisée

Vos informations sont sécurisées - nous respectons votre vie privée et n'utiliserons ces informations que pour vous contacter.

Construisez votre solution personnalisée