แบบตรวจสอบ Factory Acceptance Test: ปัจจัยสำคัญ 10 ประการสำหรับสายบรรจุภัณฑ์เต็มรูปแบบ
การรับสายการผลิตใหม่เป็นการตัดสินใจที่มีความเสี่ยงสูง หากทำถูกต้อง คุณจะได้ผลลัพธ์ที่เชื่อถือได้ คุณภาพที่สม่ำเสมอ และ…
27 กรกฎาคม 2026

เครื่องบรรจุที่ดูเหมาะสำหรับซอสที่เรียบลื่นและไหลได้ดีอาจไม่เหมาะเมื่อสูตรการผลิตเป็นซอสมะเขือเทศร้อนที่มีชิ้นส่วนที่ลอยอยู่ เครื่องยนต์อาจมีชื่อเหมือนกัน แต่เส้นทางผลิตภัณฑ์ วาล์ว หัวฉีด ระบบ feeds และหลักการ dosing ไม่สามารถทดแทนกันได้.
หากรายละเอียดเหล่านั้นถูกละเลย สายการผลิตอาจเผชิญ การอุดตัน ความเสียหายของอนุภาค ตัดออกไม่เสถียร ฟองอากาศ และขอบโหลที่ปนเปื้อน. ตัวเลขความแม่นยำในแคตาล็อกไม่สามารถแก้ปัญหาความไม่ตรงกันระหว่างวิธีวัดและพฤติกรรมการไหลจริงของซอส.
คู่มือนี้เปรียบเทียบการบรรจุด้วย piston, flow-meter และ net-weight ตาม ความหนืดของผลิตภัณฑ์ รูปร่างของอนุภาค ฐานการบรรจุที่ประกาศ สภาพการบรรจุร้อน ช่วงภาชนะ การทำความสะอาด และผลผลิต ใช้เพื่อคัดสรรหลักการ จากนั้นยืนยันการกำหนดค่าที่สุดท้ายด้วยการทดลองกับผลิตภัณฑ์และภาชนะ.
หากซอสมีความข้นมาก ไม่ไหลอย่างอิสระ หรือมีชิ้นส่วนอ่อนขนาดใหญ่ ให้เริ่มด้วยปริมาตรปืนจุก เพราะการเคลื่อนที่ด้วยการเคลื่อนไปส่วนจะสามารถเคลื่อนปริมาตรที่กำหนดผ่านทางผลิตภัณฑ์ที่มีขนาดเหมาะสมได้.
หากซอสเป็นเนื้อเดียวกัน สามารถสูบได้ และเหมาะกับเทคโนโลยีมิเตอร์ที่เลือก ให้พิจารณาเครื่องเติมแบบวัดอัตราการไหลด้วยมิเตอร์ เนื่องจากโดสเป้าหมายสามารถตั้งค่าได้ทางอิเล็กทรอนิกส์โดยไม่เปลี่ยนถังวัด.
หากเป้าหมายเชิงการค้าเป็นมวลสุทธิ ความหนาแน่นแปรผัน หรือแต่ละการเติมใหญ่แสดงถึงมูลค่าผลิตภัณฑ์ที่มาก ให้พิจารณาการเติมน้ำหนักสุทธิ เพราะเซลล์โหลดควบคุมมวลที่ถูกส่งไปยังภาชนะแทนการสันนิษฐานจากปริมาตร.
ผู้ซื้อมักใช้คำว่า“ปั๊มบรรจุ”และ“บรรจุภัณฑ์ด้วยมาตรวัดการไหล” เหมือนพวกเขาบรรยายสถาปัตยกรรมเดียวกัน แต่จริงๆ แล้วไม่ใช่ ปั๊มเคลื่อนย้ายผลิตภัณฑ์ ระบบ dosing ตัดสินใจเมื่อปริมาณเป้าหมายถูกส่งไป เส้นอาจใช้พัสดุไซส์แปดหรือตัวปั๊มผลิตภัณฑ์แบบบวก-การเคลื่อนที่เพื่อจ่ายให้กับเครื่องวัดการไหล ในขณะที่เครื่องบรรจุชนิดกระบอกสูบใช้กระบอกสูบเองเป็นห้องวัดปริมาณ.
ระบบกระบอกสูบวัดปริมาณการเคลื่อนที่ของขนาดเส้นผ่านไป ระบบวัดการไหลวัดการไหลผ่านเซนเซอร์ ตามเทคโนโลยีที่ใช้อาจเป็นการไหลตามปริมาตรหรือการไหลตามมวล ระบบน้ำหนักสุทธิวัดการเปลี่ยนแปลงน้ำหนักของภาชนะบนเซลล์โหลด ขอให้ผู้จำหน่ายระบุทั้ง วิธีการป้อน และ วิธีการวัด.
สเป็กหนึ่งของสายอาหารซอสในยุโรปเรียกร้องการ dosing ด้วยปั๊มหมุนที่ขับด้วยมอเตอร์และสูตรการบรรจุที่เก็บไว้สำหรับรูปแบบที่ทำซ้ำได้ ประโยชน์ที่ได้คือไม่ใช่ว่าปั๊มหมุนเป็นทางเลือกที่ดีกว่าทั่วไป แต่“การบรรจุโดยใช้อุปกรณ์ปั๊ม” เป็นตัวเลือกแยกต่างหากและไม่ควรถูกตีความผิดว่าเป็นการควบคุมด้วยตัววัดการไหลหากมิได้มีการกำหนดโดสโดยตัววัดจริง.
หากซอสไม่ไหลอิสระหรือมีชิ้นส่วนที่ต้องการช่องทางกว้างและไม่มีสิ่งกีดขวาง เลือกหน่วยเติมแบบลูกสูบที่มีการกำหนดค่าตามความเหมาะสม เพราะลูกสูบสามารถดูดและระบายปริมาตรที่ควบคุมได้ภายใต้แรงดันบวก.
“Contains particulates” ไม่ใช่สเปกที่สมบูรณ์ ประวัติลักษณะอนุภาคที่ใหญ่ที่สุด ความเข้มข้นของอนุภาค รูปร่าง ความนุ่มนวล และว่าของแข็งจมลงหรือลอยขึ้น ต้องประเมินเส้นผ่านศูนย์กลางภายในขั้นต่ําเส้นเดียวของวาล์ว ระบบ manifold สายยาง และหัวฉีด ปัจจัยความเสียหายของอนุภาคยังได้รับอิทธิพลจากรูปทรงวาล์ว การเฉือนของปั๊ม และความเร็วในการเติม ไม่ใช่โดยเพียงฉลากการผสมจ่ายเท่านั้น.
หากซอสมีความเรียบลื่นและปั๊มได้อย่างต่อเนื่อง โมดูลลมไหลที่เข้ากันได้สามารถลดความจำเป็นที่ต้องมีกระบอกฉีดเฉพาะการจ่าย แต่ถ้าชิ้นส่วนที่ผิดปกติสามารถข้ามท่อเซ็นเซอร์หรือถ้าสินค้าหลุดออกระหว่างการวนกลับ การแนะนำเมตรการไหลทั่วไปจึงไม่เพียงพอ ให้ทดสอบเส้นผ่านและปั๊ม feeding ตามสูตรจริง.
สำหรับการคัดกรองสภาวะผลิตภัณฑ์ที่กว้างขึ้นก่อนการเปรียบเทียบระบบการจ่าย ใช้ คู่มือเครื่องบรรจุที่อ้างอิงผลิตภัณฑ์และปริมาณการบรรจุ.
หากฉลากและการควบคุมกระบวนการอ้างอิงตามปริมาตร ให้เลือกการจ่ายด้วยลูกสูบหรือต่อเข้ากับมิเตอร์การไหลเชิงปริมาตร เนื่องจากทั้งคู่ควบคุมเป้าหมายเชิงปริมาตรโดยตรง หากเป้าหมายคือมวลสุทธิ ให้เลือกการควบคุมมวลด้วย Coriolis หรือการควบคุมน้ำหนักสุทธิ เนื่องจากอย่างใดอย่างหนึ่งสามารถวัดมวลโดยไม่พึ่งการแปลงความหนาแน่นคงที่.
ความหนาแน่นอาจเปลี่ยนแปลงระหว่างสูตรและกับอุณหภูมิ ซึ่งมีความสำคัญเมื่อการเติมปริมาตรถูกแปลงเป็นการอ้างมวล ขับเคลื่อนด้วยไม้บรรทัดของลูกสูบอาจยังคงสม่ำเสมอกันในทางกล ในทางตรงกันข้าม ระบบน้ำหนักสุทธิไม่อัตโนมัติปลอดภัยจากการไหลที่ไม่เสถียร: การตัดส่วนไม่ดี แรงสั่นสะเทือน การพันกันของผลิตภัณฑ์ หรือซอสที่จมที่ริมขอบขวดก็ยังส่งผลต่อผลลัพธ์สุดท้าย.
อย่าประเมินเปอร์เซ็นต์ “แม่นยำ” จนกว่าซัพพลายเออร์แต่ละรายจะระบุฐานการวัด ปริมาณเป้าหมาย อุณหภูมิผลิตภัณฑ์ จำนวนรอบทดสอบ วิธีการคำนวณ และข้อมูลที่มาจากซอสผลิตหรือทดสอบด้วยน้ำ.
สำหรับผลิตภัณฑ์ที่บรรจุก่อนจัดอยู่ภายใต้ OIML R 87 (ตารางความบกพร่องที่ยอมรับได้เดียวกันที่ EU ใช้ Directive 76/211/EEC), ตารางที่ 2 กำหนดความบกพร่องที่ยอมรับได้ตามปริมาณที่ประกาศ: 100–200 กรัม/มล = 4.5% ของ Qn; 200–300 กรัม/มล = 9 กรัม/มล; 300–500 กรัม/มล = 3%; 500–1,000 กรัม/มล = 15 กรัม/มล; และ 1,000–10,000 กรัม/มล = 1.5%. เดือนตรวจสอบล็อตเฉลี่ยต้องอย่างน้อยเท่ากับปริมาณที่ประกาศ และบรรจุกล่องแต่ละชิ้นจะต้องไม่เกินสองเท่าของความบกพร่องที่ยอมรับได้ที่ใช้อยู่ นี่คือขอบเขตทางกฎหมายด้านมาตรวัด—ไม่ใช่ข้อกำหนดความสามารถทำซ้ำของผู้เติม.
ที่ทำให้การเปรียบเทียบเป็นรูปธรรม A 240 มล. แจกันอยู่ในช่วง 200–300 มล., ที่ขาดพร่องที่ยอมรับได้คือ 9 มล. และขีดจำกัดบุคคลสองครั้งของเท่ากันคือ 18 มล.. แยกกัน, คำร้องขอของเครื่องหมายถึง ±0.5% ที่ 240 มล. เท่ากับ ±1.2 มล., ในขณะที่ สำรวจเพิ่มเติม เท่ากับ ±2.4 มล.. ขอให้ผู้จำหน่ายแสดงค่าเฉลี่ย ความแปรปรวน และข้อผิดพลาดที่สังเกตมากที่สุดจากซอสเดียว, ขวดเดียว, อุณหภูมิเดียว และวิธีทดสอบเดียว; อย่าทดแทนขีดจำกัดทางกฎหมายสำหรับเกณฑ์การทดสอบการยอมรับโรงงาน.
สำหรับจุดอ้างอิงการไหลของเครื่องวัด, Endress+Hauser Promass F 300 ข้อมูลทางเทคนิค รายการความถูกต้องพื้นฐานการไหลของมวล/ปริมาตรของของเหลว ±0.10% ของการอ่าน, หรือ ±0.05% พร้อมตัวเลือก PremiumCal ซึ่งเป็นตัวเลขระดับเซ็นเซอร์ที่วัดได้บนแท่นสอบเทียบที่ตาม ISO 17025—ไม่ใช่ผลการเติมซอสแบบครบถ้วน ความสั่นสะเทือนของปั๊ม อากาศที่ติดมากับของเหลว ความร้อน ความตัดของวาล์ว และการติดตั้งสามารถสร้างความผิดพลาดของปริมาณขั้นสุดท้ายได้มากขึ้น.
หากความหนืดเพิ่มขึ้นอย่างรวดเร็วเมื่อผลิตภัณฑ์เย็นลง ให้เลือกหลักการจ่ายเฉพาะหลังจากระบุเส้นทางที่ให้ความร้อนครบถ้วน เนื่องจากมาตรวัดหรือกระบอกสูบที่เหมาะสมไม่สามารถชดเชยจุดเย็นในถัง hopper ท่อ ไอวาล์ว หรือหัวพ่นได้.
การเติมร้อนมีการเปลี่ยนแปลงมากกว่าวัสดุซีล อุณหภูมิมีอิทธิพลต่อความหนาแน่น ความหนืด การเชื่อมต่อสาย การโหลดปั๊ม และการตอบสนองของวาล์ว การทบทวนการออกแบบควรครอบคลุมการให้ความร้อนหรือการหมุนเวียน การเขย่าฐานฝาขวด การฉนวนกันความร้อน พฤติกรรมหยุดแล้วเริ่มใหม่ ความต้านทานความร้อนของภาชนะ ระยะเวลาปิด-เปิด และการควบคุมการระบายเย็นอย่างมีประสิทธิภาพ คู่มือการซื้อเครื่องบรรจุร้อน อธิบายว่าตัวเลือกเหล่านี้เชื่อมต่อกันอย่างไรตลอดเส้นทางทั้งหมด.
การจัดประเภทความปลอดภัยอาหารเพิ่มขอบเขตที่เข้มงวดอีกระดับ หน่วยงานในประเทศไทย. 21 CFR Part 114 คำนิยามใช้ค่า pH สมดุลเท่ากับ 4.6 หรือต่ำกว่า สำหรับอาหารที่เป็นกรด ในขณะที่ 21 CFR Part 113 ครอบคลุมอาหารกระป๋องที่มีกรดต่ำมากกว่า pH 4.6 เมื่อความชื้นในการใช้งานอยู่สูงกว่า 0.85. ระดับเกณฑ์เหล่านี้กำหนดหมวดหมู่การควบคุมกระบวนการ ไม่ได้ระบุอุณหภูมิการเติมที่เป็นสากล ผู้มีอำนาจกระบวนการยังต้องกำหนดกระบวนการความร้อนที่กำหนดไว้สำหรับสูตรอาหาร บรรจุภัณฑ์ ฝาปิด และแบบฟอร์มความร้อน/เย็น.
หากบรรทัดหนึ่งต้องครอบคลุมปริมาตรเติมหลายรายการ ให้ชอบเครื่องวัดการไหลที่ปรับได้ทางอิเล็กทรอนิกส์หรือตัวชี้น้ำหนักสุทธิเมื่อผลิตภัณฑ์อนุญาต เพราะขนาดโดสสามารถเปลี่ยนได้ในสูตรควบคุม อย่างไรก็ตาม คู่มือขวด หัวพ่น และความสูงในการเติมอาจต้องปรับด้วย. หากช่วงมีขนาดแคบและซอสขยับลำบาก ให้เครื่องสูบลูกสูบที่มีขนาดถูกต้องอาจเป็นทางเลือกที่ง่ายกว่า.
สำหรับขวดแก้ว สอบถามว่ามีเครื่องน้ำหนักสุทธิที่เสนอจะจัดการกับ tare อย่างไร บางระบบชั่งน้ำหนักของแต่ละภาชนะที่ว่างเปล่าก่อนเติม บางระบบขึ้นกับ tare ที่กำหนดไว้หรือชุดชั่งน้ำหนักแยกต่างหาก หากน้ำหนักขวดว่างเปล่ามีความแปรปรวนและระบบควบคุมน้ำหนักรวมเท่านั้น ความ variation นั้นอาจส่งผลไปยังปริมาณสุทธิที่คำนวณ.
ถ้าสายการผลิตทำสูตรที่เสถียรและราบรื่นด้วยกำลังผลิตที่ต่อเนื่อง โครงสร้างเครื่องวัดการไหลที่เข้ากันได้สามารถน่าดึงดูด เพราะการตั้งค่าปริมาณโดสแบบอิเล็กทรอนิกส์สนับสนุนสูตรที่ทำซ้ำได้. ถ้าสูตรเปลี่ยนระหว่างซอสที่ราบรื่นกับซอสที่มีชิ้นเป็นชิ้น เลือกหลักการและเส้นทางผลิตรอบผลิตภัณฑ์ที่ยากที่สุด เพราะผลิตภัณฑ์ที่ง่ายที่สุดแทบจะไม่กำหนดอุปสรรคที่แท้จริง.
ผลผลิตต้องคำนวณที่ปริมาตรเติมจริงและอุณหภูมิของผลิตภัณฑ์ เวลาใช้ซอสข้น เวลาเติมละเอียดหรือตัด เวลาเซ็ตของเซลโหลด หัวฉีดจำนวน การจัดเรียงภาชนะ และความดัน upstream ทั้งหมดมีผลต่อเวลาในการรอบ สำหรับความสัมพันธ์ระหว่างสถาปัตยกรรมการให้อาหารและระดับการอัตโนมัติ โปรดดูที่ ทางเลือกของเครื่องเติมอัตโนมัติเต็มรูปแบบ.
ที่ตีพิมพ์ คู่มือ GDHP แบบเติมอัตโนมัติ สถานที่สายที่มีความเร็วปานกลาง/สูงในแนวตั้ง 2,000–8,000 ขวดต่อชั่วโมง และสายหมุนต่อเนื่องสูงสุดถึง 24,000+ ขวดต่อชั่วโมง; ซอสและเครื่องปรุงอยู่ในกลุ่มการใช้งานความหนาปานกลาง/สูง ซึ่งเป็นช่วงหมวดหมู่ ไม่ใช่สัญญาว่าจะเป็นซอสใดซอสหนึ่ง รายการที่เผยแพร่ หน้าชิ้นงาน GDHP ที่เผยแพร่ รายงานสายทำความสะอาดและพาสต้าออกแบบรอบ ๆ ความถูกต้อง ±1% และ 2,800 ขวดต่อชั่วโมงที่ 240 มล.; ป้ายชื่อดังกล่าวเท่ากับ 672 ลิตร/ชั่วโมง ก่อนหยุด สลับสาย และข้อจำกัดด้านการระบายความเย็น ถือว่าเป็นข้อมูลอ้างอิงเฉพาะโครงการและขอใช้ฐานข้อมูลเดียวกันสำหรับผลิตภัณฑ์ของคุณ.
เพื่อการตรวจสอบต้นทุนอย่างโปร่งใส คำนวณแจกฟรีในหน่วยผลิตภัณฑ์ก่อนเปรียบเทียบราคาของเครื่องจักร หาก ขวด 100,000 ขวด ถูกเติมจนถึงค่าเฉลี่ย การเติมเกิน 1% ที่ 240 มล., คำแจกแจงคณิตศาสตร์คือ 240 ลิตร; ที่ 0.5% มันคือ 120 ลิตร. นี่คือการคำนวณการวางแผนเชิง illustrative ไม่ใช่ผลที่วัดได้ คูณปริมาตรด้วยต้นทุนซอสของคุณและบวกค่าแรง ค่าไฟ ค่าทำความสะอาด ค่าคัดทิ้ง และเวลาหยุด เพื่อเปรียบเทียบต้นทุนรวมในการเป็นเจ้าของ.
การตรวจสอบด้านสุขอนามัยควรระบุความสามารถในการระบายน้ำ ทางเดินที่ตายแล้ว การเข้าถึงซีล การถอดวาล์ว ส่วนทำความสะอาด เคมีล้าง หverification การล้าง และขั้นตอนการเปลี่ยนสารก่อภูมิแพ้ “CIP-capable” ไม่เหมือนกับขั้นตอน CIP ที่ได้รับการรับรอง เครื่องซีลของลูกสูบและวาล์วต้องการการเข้าถึงการตรวจสอบ ระบบวัดยังต้องมีปั๊ม พายท่อ และวาล์วตัดที่ทำความสะอายได้; แพลตฟอร์มโหลดเซลล์ต้องได้รับการป้องกันจากการสะสมของผลิตภัณฑ์และผลกระทบจากการล้าง.
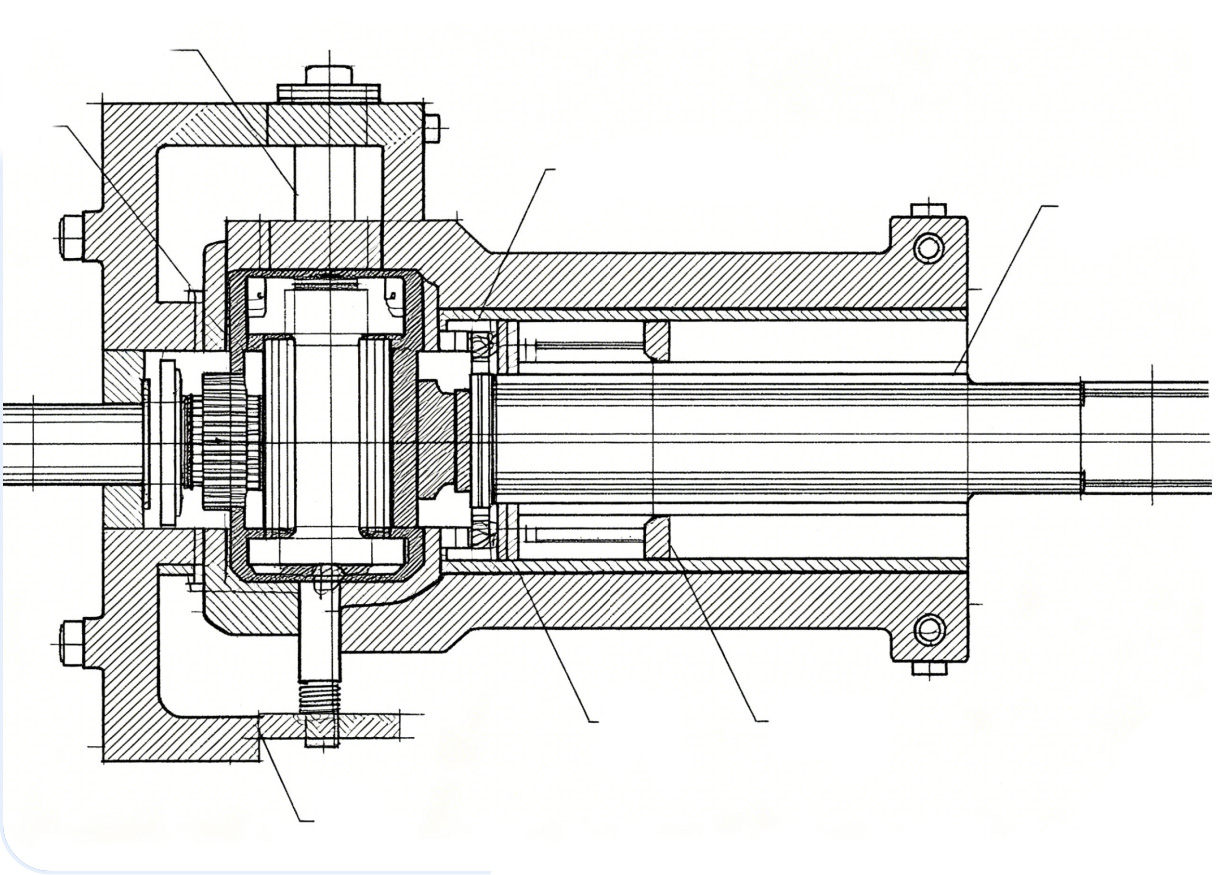
การเติมด้วยลูกสูบมักเป็นหลักการแรกที่ทดสอบสำหรับซอสมะเขือเทศเข้ม ข้า salsa พาสต้าเจลลี่ และผลิตภัณฑ์ที่ต้องการการขยับเชิงบวก โดยกระบอกสูบดูดปริมาตรที่กำหนดจาก hopper และระบายผ่านวาล์วผลิตภัณฑ์และหัวฉีด อ่าน วิธีการทำงานของเครื่องเติมปริมาตร เพื่อคำอธิบายเชิงลึกเกี่ยวกับรอบการจ่าย.
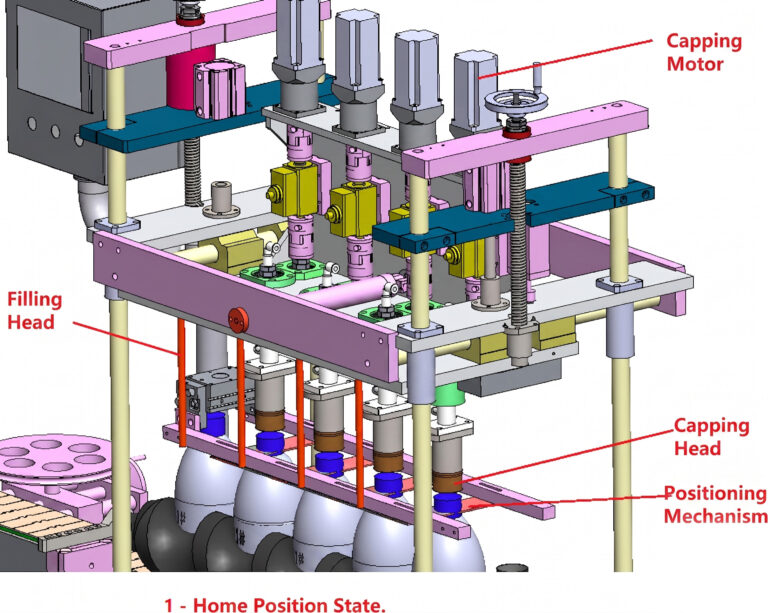
การระบุที่สำคัญคือ “ถูกกำหนดค่าอย่างถูกต้อง” ช่องวาล์ว สายยาง ระบบท่อร่วม และหัวฉีดต้องเหมาะกับอนุภาคที่ใหญ่ที่สุดและความสมบูรณ์ของอนุภาคที่ต้องการ การเขย่าภายใน hopper ควรกระจายของแข็งโดยไม่ทำให้ซอสเสียหายมากเกินไป การออกแบบป้องกันหยดหรือปิด-วาล์วควรทดสอบทั้งช่วงเริ่มต้นและสิ้นสุดของรอบการผลิตเมื่ออุณหภูมิและแรงดันหัวอาจต่างกัน.
ฟิลเลอร์ด้วยลูกสูบอาจไม่เหมาะถ้าช่วงโดสที่ต้องการกว้างเกินไปสำหรับกระบอกสูบเดียว การถอดประกอบเองบ่อยครั้งโดยมนุษย์ไม่ได้รับอนุญาต หรือเป้าหมายเชิงพาณิชย์ต้องถูกควบคุมโดยมวลโดยตรง ความเสื่อมสภาพของซีลและอากาศที่ถูกกักอับควรอยู่ในแผนบำรุงรักษาและความแม่นยำด้วย.
ฟิลเลอร์แบบเมตรลื่นเหมาะกับซอสมะเขือเทศที่เรียบ ซอรี่ น้ำเชื่อม เครื่องปรุง และผลิตภัณฑ์เป็นเนื้อเดียวกันอื่นๆ ที่สามารถส่งผ่านเป็นลำเรียบได้ เนื่องจากเป้าหมายถูกตั้งค่าในระบบควบคุม การเปลี่ยนสูตรจึงไม่จำเป็นต้องเปลี่ยนกระบอกลูกสูบ ปั๊มผลิตภัณฑ์, เมตร, วาล์ว และหัวฉีดยังคงต้องมีขนาดเป็นระบบไฮดรอลิกหนึ่งระบบ.
อย่าอนุมัติข้อเสนอที่ระบุว่าเป็นเพียง “เมตรลื่น” เมตรแม่เหล็กไฟฟ้าทั่วไปมักต้องการผลิตภัณฑ์ที่นำไฟฟ้าได้ เมตรโคริโอลิสวัดมวลโดยตรงแต่มีรูปทรงท่อ การลดแรงดัน การทำความสะอาด และค่าใช้จ่ายที่เกี่ยวข้อง ประเภทเมตรอื่นๆ มีขอบเขตที่ต่างกัน ผู้จัดหาควระบุหลักการเซนเซอร์และบันทึกว่าทำไมถึงเข้ากับสูตร.
ฟิลเลอร์แบบ flow-meter ไม่ใช่ค่าเริ่มต้นสำหรับซอสที่เป็น chunky ของแข็ง สารแขวนลอยเล็กๆ อาจยอมรับได้ในระบบที่มีขนาดเหมาะสม แต่รูปร่างของอนุภาค ความเข้มข้น การตกตะกอน และโปรไฟล์เชิงแรงเฉือนของปั๊มจะต้องถูกทดสอบ เมื่อความหนาแน่นของผลิตภัณฑ์หรือค่ conductivity เคลื่อนออกนอกช่วงที่มMeter ที่ได้รับการยืนยันไว้ การควบคุมปริมาณจึงอาจประสบปัญหาได้.
ในการเติมน้ำหนักสุทธิ ภาชนะจะถูกรองรับบนเซลล์โหลดในขณะที่ผลิตภัณฑ์ถูกจ่าย ระบบควบคุมหยุดขั้นการเติม bulk และขั้นการเติมละเอียดเมื่อมวลที่วัดได้เข้าใกล้เป้าหมาย ซึ่งอาจเป็นประโยชน์สำหรับซอสชั้นดี แพ็คเกจบริการอาหารแบบ bulk หรือสูตรที่ความหนาแน่นมีความแตกต่างพอให้การแปลงจากปริมาตรเป็นน้ำหนักไม่สะดวก.
ข้อแลกเปลี่ยนคือ สภาพแวดล้อมในการชั่งน้ำหนักกลายเป็นส่วนหนึ่งของระบบเติม สั่นของสายพาน การสัมผัสภาชนะกับตัวนำทาง การเคลื่อนไหวของอากาศ เส้นใยในซอส และวาล์วที่ปิดช้ามีผลต่อการอ่าน เพื่อให้ได้ผลลัพธ์สุทธิจริงๆ กลยุทธ์การ tare ต้องสอดคล้องกับการเปลี่ยนแปลงน้ำหนักภาชนะจริง.
การควบคุมน้ำหนักสุทธิไม่ได้หมายถึงการให้เปล่าศูนย์ และไม่ใช่ตัวเลือกที่เร็วที่สุดหรือตรงที่สุดเสมอไปสำหรับซอสทุกตัว เปรียบเทียบการกระจายสุดท้ายจากการทดลองการผลิตที่ควบคุม ไม่ใช่ค่าความละเอียดของเซนเซอร์ที่ระบุใน datasheet ของส่วนประกอบ.
| ปัจจัยการตัดสินใจ | ปั๊มฟิลเลอร์ | เครื่องบรรจุแบบวัดการไหล | เสริมสุทธิ์สุทธิสุทธิ์ |
|---|---|---|---|
| สิ่งที่วัดได้คืออะไร | ปริมาตรห้องชดเชยที่ถูกแทนที่ | การไหลตามปริมาตรหรือตามมวล ขึ้นอยู่กับชนิดมิเตอร์ | การเปลี่ยนแปลงมวลในภาชนะบนเซลล์โหลด |
| สถานการณ์ที่แนะนำ | ซอสที่มีความข้นหรือละลายไม่ง่ายในการไหล; ผลิตภัณฑ์ที่มีอนุภาคเมื่อทางผ่านและวาล์วมีขนาดเหมาะสม | ซอสที่เป็นเนื้อเดียวกัน สามารถพาไปใช้งานกับเซ็นเซอร์และปั๊มที่เลือก | ผลิตภัณฑ์ที่ระบุมวล, การเติมมาก, ความหนาแน่นเปลี่ยนแปลง หรือสูตรมีมูลค่าสูง |
| ไม่แนะนำโดยไม่มีการทดสอบเพิ่มเติม | ผลิตภัณฑ์ที่ชิ้นส่วนเกินหรือล้ำผ่านเส้นทางผลิตภัณฑ์ ซอสที่มีฟองอากาศสูง ช่วงขนาดโดสที่กว้างมากบนกระบอกหนึ่ง | อนุภาคใหญ่หรือไม่สม่ำเสมอ สูตรที่แยกออกได้ง่าย การนำไฟฟ้าที่ไม่ทราบสำหรับมิเตอร์แม่เหล็กไฟฟ้า | ภาชนะไม่มั่นคงหรือยืดหยุ่น ติดตั้งที่สั่นสะเทือนสูง เส้นทางที่ชั่งและเวลาตั้งไม่สามารถ meet cycle |
| อุณหภูมิและความหนาแน่น | ควบคุมปริมาณการไหล ปริมาณต่อโดสอาจเคลื่อนไหวไปกับความหนาแน่น | ขึ้นอยู่กับว่ามิเตอร์วัดปริมาตรหรือมวล | ควบคุมมวลที่จ่ายไป การไหลและการตัดยังต้องการความเสถียรทางความร้อน |
| การเปลี่ยนชุด | ระยะชักสามารถปรับได้ ช่วงกว้างอาจต้องใช้กระบอกอื่นหรือฮาร์ดแวร์ | เป้าหมายเป็นอิเล็กทรอนิกส์ ฮาร์ดแวร์ของผลิตภัณฑ์และภาชนะอาจเปลี่ยนแปลงได้ | เป้าหมายเป็นอิเล็กทรอนิกส์ ขั้นตอนtara และการรองรับภาชนะต้องได้รับการยืนยัน |
| ความเสี่ยงการตรวจสอบหลัก | การ intake ไม่ครบ การสึกหรอของซีล อากาศที่แทรกเข้า การเวลาประตูวาล์ว การทำลายอนุภาค | ชนิดมิเตอร์ผิด ไม่เพียงพอที่ราบเรียบตรงหรือเงื่อนไขการให้อาหาร สกปรกของเซ็นเซอร์ การลดแรงดัน | สั่นสะเทือน ความผิดพลาด tare การตัดออกช้ากว่าสินค้า ซอสบนภาชนะ การตั้งค่ากล่องรับน้ำหนัก |
| จุดโฟกัสในการทำความสะอาด | กระบอกสูบ ซีลลูกสูบ วาล์วหมุน/ตรวจสอบ ท่อร่วม ระบบแผงท่อ หัวฉีด | ท่อมาตร, ปั๊มส่ง, ท่อ piping, วาล์ว, หัวฉีด | เส้นทางผลิตภัณฑ์พร้อมเวิร์กแพลตฟอร์มโหลดเซลล์และการป้องกันการหก |
กำหนดเกณฑ์การรับก่อนการทดสอบการรับของโรงงาน หลีกเลี่ยงข้อกำหนดที่คลุมเครือ เช่น “ความแม่นยำสูง”; ตกลงเงื่อนไขการทดสอบและวิธีการคำนวณ.
เพื่อเปรียบเทียบนิ้วสูบ, เครื่องวัดการไหล, และน้ำหนักสุทธิในการบรรจุซอสของคุณ ให้เตรียมพารามิเตอร์การดำเนินงานที่ระบุข้างต้นและขอแผนทดลองที่มีเอกสารประกอบ GDHP สามารถรีวิวผลิตภัณฑ์ บรรจุภัณฑ์ ผลลัพธ์ กระบวนการบรรจุร้อน วิธีการทำความสะอาด และผังโรงงาน ก่อนแนะนำตัวเลือกจากช่วงการบรรจุของตน ช่วงเครื่องจักรบรรจุ.
ขอคำแนะนำที่ระบุไม่เฉพาะว่าแนวคิดใดเหมาะสมเท่านั้น แต่ยังระบุด้วยว่าเหตุใดแนวคิดอีกสองแบบจึงไม่เหมาะสมภายใต้เงื่อนไขที่คุณระบุไว้.
ได้เมื่อซอสมะเขือเทศเป็นเนื้อเดียวกันและสามารถปั๊มได้ และม Meter ที่เลือกเข้ากันได้กับการนำไฟฟ้า ความหนาแน่น ความร้อน และของแข็ง การเติมร้อนอย่างเดียวไม่ได้พิสูจน์ความเข้ากันได้ทั้งหมด ระบบ feeds และ cut-off ที่ผ่านความร้อนทั้งหมดต้องผ่านการทดสอบ.
ไม่ มันควบคุมมวลโดยตรง ซึ่งอาจเป็นเป้าหมายเชิงพาณิชย์ที่เกี่ยวข้อง แต่ประสิทธิภาพสุดท้ายยังพึ่งการจัดการน้ำหนักที่ tare การสั่นสะเทือน การ settling ของโหลดเซล การไหลของผลิตภัณฑ์ และการตัดวาล์ว เปรียบเทียบข้อมูลทดลองภายใต้ซอสเดียวกัน ภาชนะเดียวกัน ปริมาณเดียวกัน ความเร็วเดียวกัน และสภาวะอุณหภูมิเดียวกัน.
กระบอกสูบยังคายปริมาตรที่กำหนดออกมา แต่การเปลี่ยนแปลงความหนาแน่นมากๆ อาจมีผลต่อการดูดของกระบอกสูบ การอากาศติดในทางเข้า ความทันท่วงทีของวาล์ว และการตัดออก หากห้องไม่เติมเต็มอย่างสมบูรณ์หรือซอสไหลออกจาก nozzle ผลลัพธ์ที่ได้อาจเปลี่ยนไป.
โดยปกติไม่ใช่ โดยต้องมีการเปลี่ยนแปลงที่สำคัญ บางแพลตฟอร์มโมดูลาร์สามารถรองรับปั๊ม เมตร หรือการควบคุมน้าหนักที่แตกต่างกันได้ แต่โครงเฟรม วาล์ว หัว noz zle ซอฟต์แวร์ และการจัดการภาชนะต้องออกแบบสำหรับขอบเขตนั้น เครื่องจักรที่เหมาะสมกับสูตรที่ยากที่สุดมักจะเป็นไปได้มากกว่าในการกล่าวอ้างถึงความสามารถสากล.
กรุณาแจ้งหมวดสูตรซอส ความหนาแน่นที่อุณหภูมิการเติม ความหนาแน่น ความใหญ่ของอนุภาคและความเข้มข้น อุณหภูมิการเติม ปริมาณขั้นต่ำและสูงสุด แบบซอง/ภาชนะที่นำมา พร้อมตัวอย่าง การปิดฝา จุดออกแบบเป้าหมาย ปริมาณที่ประกาศ สารทำความสะอาด และ Utilities ที่ใช้งานได้ นอกจากนี้ให้ระบุคุณลักษณะที่จะยังคงสภาพเดิมหลังการเติม.