قائمة فحص قبول المصنع: 10 عوامل حاسمة لخط التعبئة الشامل
قبول خط إنتاج جديد قرار ذو مخاطرة عالية. إذا وصل هذا بشكل صحيح، ستحصل على ناتج موثوق وجودة متسقة و…
27 يوليو 2026

هل تعيق خطوط مسدودة أو أوقات دورة بطيئة، أو نسيج منتج تالف خط التعبئة لديك؟ يمكن أن يؤدي عدم توافق سلوك تدفق المنتج مع المضخة أو الصمام أو الفوهة إلى تقويض نظام تعبئة فعال بخلاف ذلك.
الفهم الحدود اللزوجة وحجم الجسيمات هو أمر حيوي عند التعلم كيفية تحديد أحجام مضخات و فوهات ومسارات المنتج في ماكينة التعبئة للإنتاج النظيف والدقيق وغير المنقطع.
يفرق هذا الدليل بين مواصفات المعدات المنشورة، وفحوصات الهندسة المرتبطة بالمنتج، وأمثلة الحسابات المعلّمة بوضوح. لا يوجد حد عالمي لللزوجة أو لحجم الجسيمات: يجب تأكيد التوافق النهائي مع المنتج الفعلي ودرجة الحرارة والأدوات ووقت الدورة المطلوب.

تقييم رياحية المنتج وخصائص تعليق الجسيمات بدقة هو الخطوة الأولى في هندسة خط تعبئة فعال. عندما نصمم أنظمة التعبئة, مطابقة ديناميكيات السوائل مع هندسة المعدات يمنع اختناقات خطية كارثية، بما في ذلك تأثير التفقع للمضخة، انسداد الصمامات، وتلف نسيج المنتج.
تقيس اللزوجة المقاومة الداخلية لتدفق السائل. نقيم سلوك السائل من خلال مقياسين متميزين:
يمكن أن تنتقل التركيبات بين النطاقات مع التغير في الحرارة ومعدل القص. فصل التيرتاباك يشرحها قسم ريوتيـلوجيا تحذيرات أن قيم اللزوجة كمثال لا يجب استخدامها مباشرة في حسابات التصميم.
يتغير سلوك السائل بشكل كبير عندما يتم تطبيق إجهاد قص داخلي داخل الأنابيب والفوهات المقدمة:
المنتجات المحملة بالجسيمات—مثل الصوصات، الزبادي بالفواكه, المحاليل الكيميائية، والحساء—تتطلب قياسات تفاديّة صارمة عبر جميع مسارات السوائل.
الأمثلة تستخدم Dواضح = 3 × دالأقصى كإعداد فحص مشخص صراحة. دليل مضخة ألفا لولاّل، القسم 2.1.9، المطبوعة ص. 25 يتطلب النظر في حجم الجسيمات، التركيز، هندسة المدخل وحجم تجويف المضخة.
تحدد خصائص الفيزيائية للجسيمات تصميم الصمام ومعالجة سطحه الداخلي:
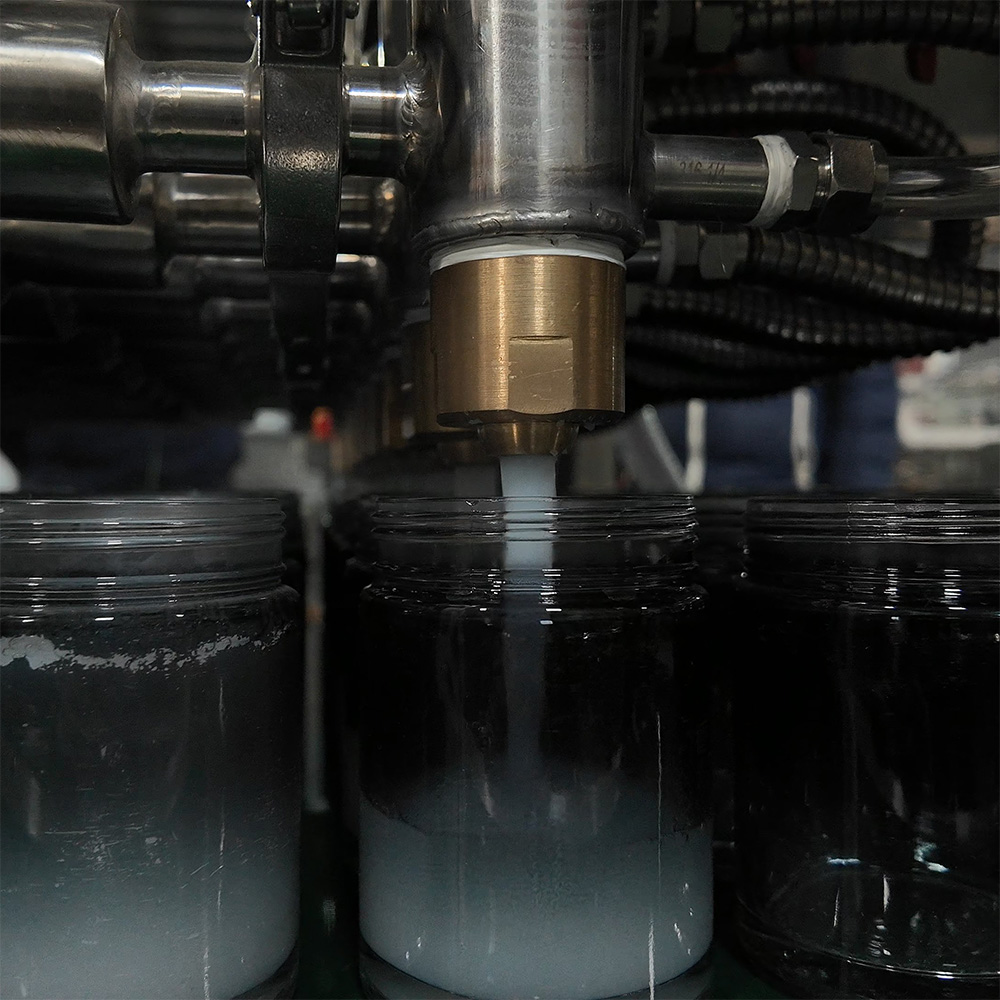
عند تصميم خط تعبئة للكريمات الثقيلة، والهلامات السميكة، أو التعليقات العنقية، مطابقة هياكل التدفق مع مضخات التعبئة ذات الإزاحة الإيجابية الصحيحة يحدد سرعة الخط، ودقة الجرعة، ونقاء المنتج. اختيار آلية مضخة خاطئة يؤدي إلى وجود فجوات فقاعية مفرطة في السوائل اللزجة، وتكسير الجسيمات، وتوقف الخط بشكل مكلف.
| تكنولوجيا المضخات | مرجع منشور | حدود الجسيم/اللزوجة | فحص الاختيار |
|---|---|---|---|
| موصل مكبس | UNIFILLER Pro 2000i FS | حتى مكعبات بحجم 1.5 إنش (38 مم)، وفقًا للمصنّع. لا يوجد حد سيبيري عالمي يتبع من هذه المواصفة. | صمام المنتج المحدد والممرات؛ تأكيد التركيب والملحقات. |
| التجاويف المتقدمة | عينة كتالوج مجموعة NETZSCH NEMO، صفحة 3 | من 1 مPa·س إلى 3 ملايين مPa·س عبر النطاق (1–3,000,000 cP). | قدرة عبر النطاق، ليست ضمن غلاف كل نموذج تقدير جرعات صحي. تحقق من التغذية، الهندسة، الحرارة والمواد الصلبة. |
| لفّة دوّارة | Alfa Laval SRU3/038؛ الجدول 8.2.1.2a | أقصى المواد الصلبة الكروية: 16 مم مع روتور ثنائي الفصّ؛ 11 مم مع روتور ثلاثي الفصوص. | نفس تسمية النموذج، روتورات مختلفة. ليست قيد مضخة اللف العالمي. |
| مَفْرشَة | نطاق مضخات الخراطيم Watson-Marlow Bredel | يُوصَف الأداء عالي اللزوجة وتحمل المواد الصلبة؛ لا يجوز تحديد سقف عالمي قدره 10,000 cP أو قاعدة للقطاعات الناعمة فقط. | مضخات نقل الخرطوم الصناعي والراوسد الصغيرة الفجوة الهيدرولوجية لها حدود مختلفة. |
| مضخة تروس دقيقة | بيان بيانات النموذج المختار وحدود التآكل | لا يتمAssign أي تصنيف لللزوجة من فئة المضخة أو حجم الجسيمات هنا. | تحقّق من التوافق، والمواد الكاشطة، وفراغ التروس والمواد الصلبة الصلبة. |
المراجع: UNIFILLER Pro 2000i FS; كتيّب NETZSCH NEMO، صفحة 3; دليل Alfa Laval، الصفحة المطبوعة 235; مضخات خرطوم Bredel. هذه أمثلة منشورة من قبل الشركات المصنعة، وليست اختبارات مستقلة، أو أقصى تشغيل متزامن، أو تقييم GDHP، أو تأييد لمعدات GDHP.
موجهة بواسطة سيرفو ومهوّأة بالهواء ملء المكابس تظل توصيتنا العليا للمعاجين عالية اللزوجة وخليط العجائن والجسيمات العالقة.
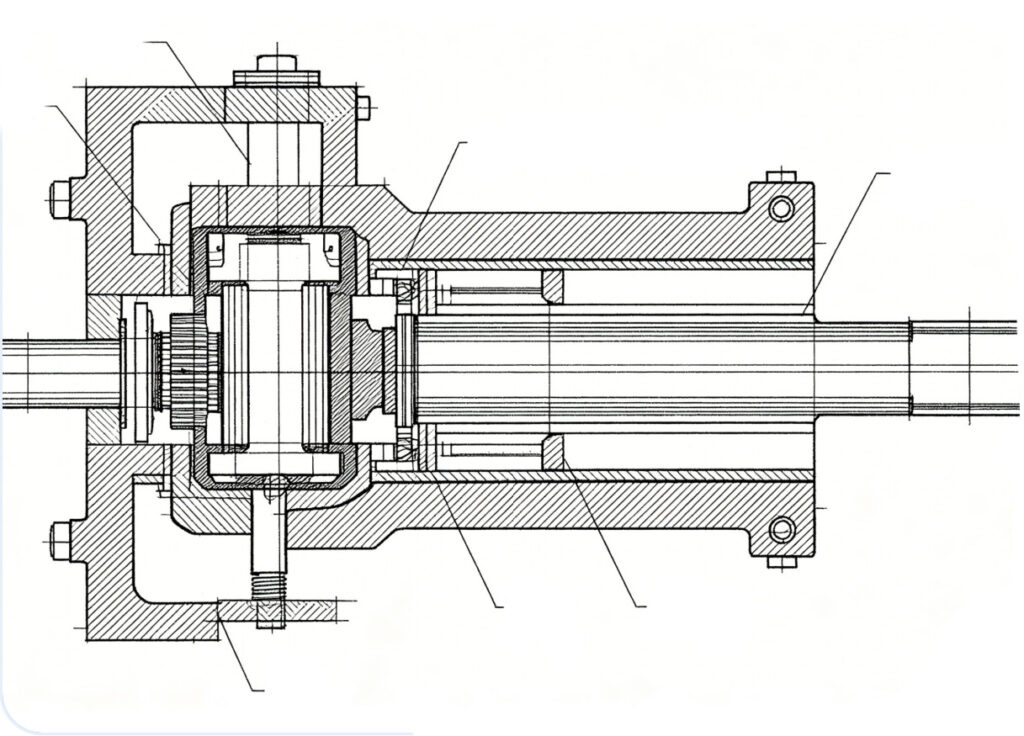
لـ الأدوية المعقمة والمستحضرات الحسية، يحد التغذية عن طريق التلبيد من تماس المنتج مع مسار الأنبوب. لا تزال المعالجة النظيفة ونقاء المنتج وسلامة المنتج تعتمد على العملية المعتمدة بشكل كامل والأنابيب المختارة.
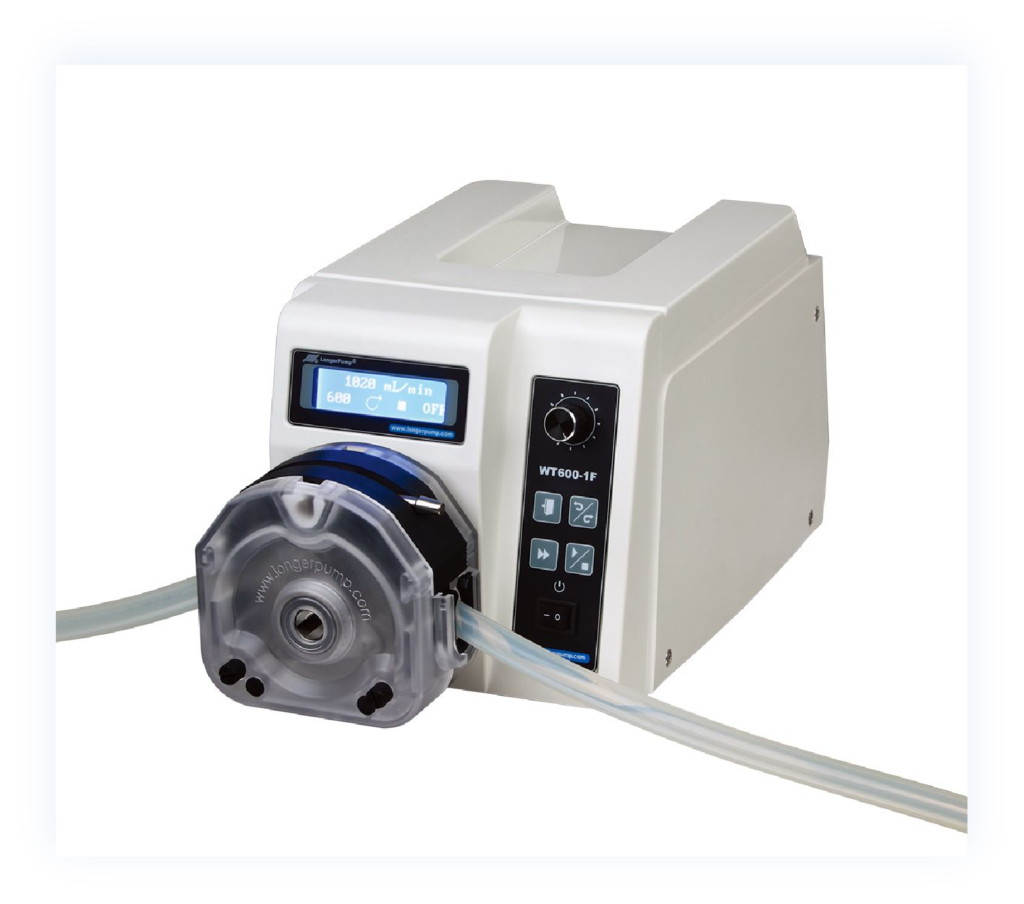
من أجل التغذية المستمرة، اختر الهندسة والسرعة للمنتج الفعلي. انخفاض النبض لا يعني صفر نبض أو دقة جرعة مضمونة.
لتحديد سعة تشغيل المضخة بشكل صحيح ومنع تعثر المحرك أو تكوّن التجاويف في السائل، نستخدم ثلاث مقاييس هندسية أساسية:
قم بتحديد إزاحة المضخة بحيث تعمل ضمن نافذة سرعتها الاسمية بدلاً من الدفع المفرط لحدود حركته الميكانيكية:
السوائل اللزجة تولّد انخفاضات فراغية كبيرة داخل أنابيب السحب. للقضاء على التنجيم المائي للمضخة:
صمّم المحرك وفقاً للواجب الضغط، السحب اللزجي، احتكاك الحزم، التسارع وبدايات التبريد. القوة في الحالة الثابتة وحدها لا تضع أساس عزم الذروة.
اختيار حجم أنبوب تعبئة السائل الصحيح يعتبر الخطوة الأخيرة والأكثر أهمية في حماية دقة الملء ونظافة الحاويات وسرعات الخط المستهدفة. رأس تعبئة ذو حجم غير مناسب يؤدي إلى سيل منتظم من المنتج عبر حواف الحاويات، وتكوّم رغوة مفرطة، وانسداد بجسيمات، وتخفيض قيمة المنتج بشكل مكلف. نحن نوازن الهندسة ذات الشكل المملوء بالفتح مع فواصل ميكانيكية نشطة للحفاظ على تشغيل خطك بنظافة.
يتطلب تحديد قطر التجويف الداخلي لفوهة التعبئة موازنة سرعة السائل مقابل هندسة الجسيمات:
تتطلب ملفات السوائل المختلفة آليات إغلاق مميزة عند طرف تفريغ الفوهة:
أنظمة رشاش الغوص من الأسفل تتزامن حركة الرشاشة عموديًا مع توصيل السوائل:
الم fluids ذات اللزوجة العالية والمواد اللزجة المائية (العسل، الراتنج، هلامات البوليمر، الكراميل) تميل إلى تشكيل ذيول سائلة طويلة ولزجة عندما ينتهي Stroke الملء:
تصميم مسار توصيل السائل حيوي بقدر أهمية اختيار المضخة نفسها. عند نقل سوائل لزجة أو مخلفات جسيمية، يؤدي تخطيط الأنابيب السيئ إلى احتكاك خطي هائل، مما يسبب تكَّون فقاعة المضخة، فشل الأختام، وتفاوتات كبيرة في أوزان الملء. كمصنّع محترف لماكينات الملء, نقوم بتصميم مجاري توصيل المنتج لتقليل المقاومة الهيدرولية وحماية سلامة المنتج من الخزان إلى طرف الفوهة.
لمائع نيوتوني في تدفق لامي كامل التطور في أنبوب دائري مستقيم، ΔP = 128μLQ/(πD4). عند ثابـت Q، ينخفض الضغط عكسياً مع D4, ، علاقة من نوع القوة، ليست علاقة أسّية. عند سرعة متوسطة ثابتة، ΔP يتناسب مع 1/D². قانون بوازويل يوفر علاقة الأنبوب المستقيم؛ المنتجات غير النيوتونية تتطلب نموذج ريوولوجي مناسب.
إن تقليل حجم خطوط الشفط هو السبب الأساسي لتكوِّن التجويف في السوائل اللزجة وتغذية المضخة بنقص. للحفاظ على تعبئة ذات إزاحة إيجابية مستقرة:
| صورة توضيحية لقطر الأنبوب الفعلي | سرعة المنتج المحسوبة | ΔP الأنبوب المستقيم المحسوب |
|---|---|---|
| 25 مم | 0.566 م/ث | 5.79 بار |
| 38 مم | 0.245 م/ث | 1.09 بار |
| 51 مم | 0.136 م/ث | 0.335 بار |
مثال حسابي، ليس بيانات معدات مقاسة: Q = 500 مل / 1.8 ثانية = 16.7 لتر/دقيقة؛ L = 2 م؛ μ نيوتوني = 10 با pocasث·ث (10,000 cP); ρ = 1,000 كغ/م³. أعداد رينولدز تقربياً 1.41، 0.93 و0.69. القيم تستثني الصمامات، والمنحنيات، خسائر الدخول/الخروج والت lift. هذه الممرات ليست معرّفات أنابيب صحية قياسية أو توصيات مستندة فقط إلى اللزوجة. كما تتطلب المنتجات الحصوية الحقيقية فحص التثبيت/التسوية.
الانعطافات الحادة وتغير الهندسة المفاجئ تخلق نقاط احتكاك قصية، وتكسر الشوائب، وتخلق جيوب هواء محاصرة:
يجب أن توفر كل قطعة تركيب وصمام منفذًا داخليًا سلسًا غير محجوب بشكل سلس وبدون عوائق:
العديد من المنتجات الصناعية والغذائية—مثل المربعات الساخنة المحشوة, الشمع، الشوكولاتة، وجيلات البترول—تظهر لزوجة عالية عند درجات الحرارة المحيطة لكنها تتدفق بسهولة عند التسخين:
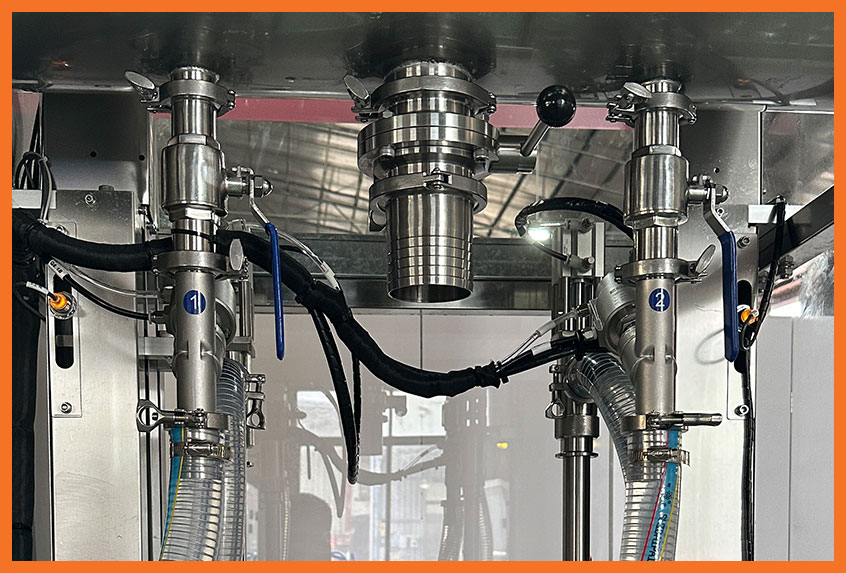
تحديد حجم المضخة ومسار المنتج والفوهة يتطلب واجباً محدداً وقياسات المنتج. هذه الخطوات الأربعة تميّز بين الحسابات الأولية وفحوص OEM والاختبارات العيانية اللازمة قبل اعتماد الأبعاد النهائية وحدود القيادة.
قبل معالجة الأرقام الميكانيكية، نقوم بتحليل السلوك الفيزيائي الدقيق للمنتج تحت درجات حرارة المصنع المستهدفة:
حدد تسلسل التوقيت الفعلي. في مثال مفهرس وغير تراكبي، وقت الملء الفعّال هو إجمالي زمن الدورة ناقصاً وقت المعالجة. الآلات المستمرة أو المتراكبة تحتاج إلى نموذج توقيت خاص بها، ويجب أن يتوافق إعادة ملء الأسطوانة أيضاً مع التسلسل.
من أجل سيّال نيوتوني غير قابل للانضغاط في تدفق ليسري منتظم ومتطور بالكامل عبر أنبوب دائري مستقيم, ، استخدم ال علاقة Hagen–Poiseuille. ربع Re = ρvD/μ < 2,000 هو فحص تدفق مستقر (لثنائي الطبقة) أمثلة نيوتونية، وليس بديلاً عن نموذج غير نيوتوني. للأطعمة المعتمدة على القص، راجع مناقشة ريوولوجيا وت drops الضغط لدى تيترا باك.
ΔP = 128μLQ/(πD4)
استخدم μ بوحدة Pa·s، وL وD بوحدة m، وQ بوحدة m³/s للحصول على ΔP بوحدة Pa. التحويلات: 1 cP = 0.001 Pa·s؛ 1 L/min = 1/60,000 m³/s؛ 1 bar = 100,000 Pa.
لتجنب مقاومة خطية عالية: احسب فقدان الاحتكاك لكل قطعة أنبوب مستقيمة، والزاوية، والتقاطع التجميعي، وبورت الصمام. حوّل احتكاك الملحقات إلى أطوال أنابيب مكافئة. أضف الارتفاع الرأسي الثابت الرأس (ارتفاع الارتفاع من خزان الإمداد إلى طرف الفوهة). أضف الضغط العكسي الناتج عبر فوهة الإخراج.
حافظ على التراسق والضغط بشكل مستمر: حول الضغط باستخدام H = ΔP/(ρg)، حيث g ≈ 9.81 م/ث²، قبل إضافة الرفع بالأمتار. تضمين فقدان الصمام الفعلي، والانحناء، والفوهة، وفقدان المدخل، والتشغيل العابر. توفر الجدول في القسم 4 نتائج لخط مستقيم فقط، وليس تقييم ضغط أو اختيار نهائي.
مع تحديد معدل التدفق المستهدف وفقدان الضغط (Delta P)، شكل الأبعاد النهائية للمكونات:
مثال حساسية زمن الدورة، وليس اختبار اللزوجة: رفع زمن الملء الفعال المعتدل 1.8 ث إلى 30–60% يعطي 2.34–2.88 ث. مع وجود عبء إضافي ثابت قدره 1.2 ث، تصبح دورة كاملة قدرها 3.54–4.08 ث، بارتفاع 18–36%. يتغير معدل الرأس الواحد النظري من 20.0 إلى 16.9–14.7 دورة/دقيقة. وهذا يوضح لماذا تختلف تغييرات زمن الملء والدورة الإجمالية؛ لا يتنبأ بسلوك معجون ذات لزوجة 50,000 cP.
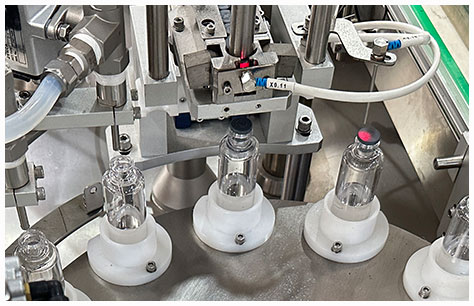
تشغيل المعاجين اللزجة و hop suspensions المملوءة بالقطع بسرعات عالية يعرِّض كل نقطة ضعف في مسار الجسم السائل لديك. عندما تتعثر خطوط الإمداد، وتتساقط الفوهات، وتُسحق الجسيمات، يتوقف الإنتاج. كمصنّع لآلات التعبئة، نقوم باستقصاء هذه المشكلات يوميًا في مصانعنا. إليك كيف نعزل ونحلل أكثر اختناقات التدفق شيوعًا.
يمكن أن يؤدي نقص الإمداد عند المدخل إلى تعبئة قصيرة. التجويف يتضمن بشكل خاص انخفاض الضغط المحلي دون ضغط البخار؛ يمكن أن ينتج عنه استيعاب الهواء أو إعادة تعبئة غير مكتملة أعراض مشابهة دون أن تكون الآلية نفسها. افحص توازن المدخل، ودرجة الحرارة والتوقيت قبل اختيار العلاج.
التقطير والتشابك يلوثان أختام الحاويات، ويسببان احتراقاً على أجهزة الإغلاق بالاستثارة، ويُهدران المنتج المكلف. آليات الإيقاف غير المتسقة تكاد تكون السبب الجذري دائماً.
ضخ قطع الفواكه، والصلصة، أو التعليقات الصناعية يتطلب التعامل الحذر للحفاظ على سلامة المكونات والتأكد من نسب solids-to-liquid المتساوية عبر جميع رؤوس التعبئة.
الصيغ اللزجة، النشاء، والدُهنيات الثقيلة تقاوم دورات التنظيف القياسية التي يتم فيها التنظيف بالموقع, - إنشاء ملوثات hazards وت sticking الصمامات.
لا يوجد حد أقصى عالمي لفوهة المكبس القياسية. نسبة الفسحة في المقالة 3:1 هي مثال فحص افتراضي, وليست ضمانة. جسيم بحد أقصى للبعد المقاس 10 مم يعطي مرشحاً ابتدائياً بقطر 30 مم؛ الصمامات والقيود الأخرى ما تزال بحاجة إلى فحص. لا تقم تلقائياً بخفض النسبة من أجل الشوائب اللينة. تدرج UNIFILLER حتى 38 مم مكعبات لـ Pro 2000i FS مع الممرات المحددة، رهناً بتأكيد المنتج. طول ضلع المكعب، وقطر الكروي وأطول أبعاد جسيم غير منتظم هي اصطلاحات مختلفة.
بعض منصات المكبس أو منصات التجويف التقدمي تغطيها بعد إجراء الأدوات والتغييرات المناسبة في الإعداد، لكنها ليست متوافقة تلقائياً. تحقق من لزوجة النموذج المحدد، وتغذية المدخل، والختم، والصمامات والحدود الحرارية. قد تحتاج السوائل الرقيقة إلى إعدادات إيقاف وغطس مختلفة؛ قد تتطلب المعاجات فتحات أوسع وقَسْماً أبطأ. اختبر كلا المنتجين مع الحاوية الفعلية والجرعة والمخرجات المطلوبة.
التشوه قد يغير البنية أو اللزوجة أو التهوية، حسب الصيغة، ومعدل القص ووقت التعرض. إرشادات الخلفية اللزوجية من تيتا باك تُمَيِّز بين التخشين الناتج عن القص والسلوك المعتمد على الوقت؛ التخفيف المؤقت ليس بالضرورة ضرراً دائماً تلقائياً. قارن المنتج الداخل والممتلئ باستخدام اختبارات النسيج والاتساق والتوافر والاستقرار المتفق عليها، بدلاً من افتراض أن كل مضخة تروس تتلف المستحلبات أو أن كل مضخة منخفضة القص تحافظ عليها.
لا يوجد انخفاض ضغط مقبول عالمي بنطاق 20–30 باوند لكل بوصة مربعة (حوالي 1.4–2.1 بار). يعتمد ميزان الضغط على المضخة والأنبوب والختم والصمامات والفوهة والحرارة، مع شروط دخول كافية وحماية ضغط. يعطي حساب نيوتن عند القسم 4 ضغط 5.79 بار لمسار أنبوبي بداخل قطره الحقيقي 25 مم، و1.09 بار عند 38 مم، و0.335 بار عند 51 مم، باستثناء التجهيزات والرفع. احسب المهمة الكلية وتحقق من تصنيف كل مكوِّن؛ نطاق ضغط واحد ليس آمناً لجميع خطوط الأنابيب.