แบบตรวจสอบ Factory Acceptance Test: ปัจจัยสำคัญ 10 ประการสำหรับสายบรรจุภัณฑ์เต็มรูปแบบ
การรับสายการผลิตใหม่เป็นการตัดสินใจที่มีความเสี่ยงสูง หากทำถูกต้อง คุณจะได้ผลลัพธ์ที่เชื่อถือได้ คุณภาพที่สม่ำเสมอ และ…
27 กรกฎาคม 2026

มีเส้นทางอัดแน่นตันเวล, รอบการทำงานช้าลง, หรือพื้นผิวผลิตภัณฑ์ที่เสียหายกำลังขัดขวางสายบรรจุของคุณอยู่หรือไม่? ความไม่ตรงกันระหว่างพฤติกรรมการไหลของผลิตภัณฑ์กับปั๊ม วาล์ว หรือหัวฉีดอาจทำให้ระบบบรรจุที่มีประสิทธิภาพอยู่แล้วทำงานได้ไม่เต็มประสิทธิภาพ.
ความเข้าใจ ขีดจำกัดความหนืดและขนาดอนุภาค มีความสำคัญเมื่อเรียนรู้ วิธีการกำหนดขนาดปั๊ม เครื่องพ่นหัว และเส้นทางของผลิตภัณฑ์สำหรับเครื่องบรรจุ เพื่อการผลิตที่สะอาด ถูกต้อง และไม่สะดุด.
คู่มือนี้แยกแยะสเปคของอุปกรณ์ที่เผยแพร่, การตรวจสอบวิศวกรรมที่ขึ้นอยู่กับผลิตภัณฑ์, และตัวอย่างการคำนวณที่ติดป้ายอย่างชัดเจน ไม่มีขอบเขตความหนืดหรือขนาดอนุภาคที่เป็นสากล: ความเข้ากันได้สุดท้ายต้องยืนยันกับผลิตภัณฑ์จริง อุณหภูมิ เครื่องมือ และเวลารอบที่ต้องการ.

การประเมินกรุณภาพเมทริกซ์ของผลิตภัณฑ์และลักษณะการลอยตัวของแข็งอย่างแม่นยำคือขั้นตอนแรกในการออกแบบสายการบรรจุที่มีประสิทธิภาพ เมื่อเราดีไซน์ ระบบบรรจุ, การจับคู่พลศาสตร์ของของไหลกับรูปทรงของอุปกรณ์จะป้องกันการอุดตันของสายการผลิตในระดับร้ายแรง รวมถึงการล่มสลายของปั๊ม การอุดของวาล์ว และ Texture ของผลิตภัณฑ์ที่เสียหาย.
ความหนืดวัดการต้านทานภายในของของไหลต่อการไหล เราประเมินพฤติกรรมของของไหลผ่านสองมาตรวัดที่แตกต่างกัน:
ส่วนผสมอาจเคลื่อนไปมาระหว่างแถบขึ้นกับอุณหภูมิและอัตราการเฉือน. บทเคลื่อนไหวทางเรโอลอจี้ของ Tetra Pak ระวังว่าความหนืดค่าตัวอย่างไม่ควรถูกนำไปใช้งานออกแบบโดยตรง.
พฤติกรรมของของเหลวเปลี่ยนแปลงอย่างมากเมื่อมีแรงเฉือนภายในท่อและหัวจ่าย:
ผลิตภัณฑ์ที่มีอนุภาคปนเปื้อน—เช่น ซัลซ่าต่างๆ โยเกิร์ตผลไม้, สารละลายทางเคมี และซุป—ต้องการขนาดพอดีของช่องว่างในทุกเส้นทางของของไหลอย่างเคร่งครัด.
ตัวอย่างใช้ Dชัดเจน = 3 × dสูงสุด เป็นเพียงการเลือกอนุญาตการคัดกรองที่ชัดเจน. คู่มือปั๊ม Alfa Laval, ส่วน 2.1.9, พิมพ์หน้า 25 ต้องพิจารณาขนาดอนุภาค ความเข้มข้น รูปร่างเข้า และขนาดถังปั๊ม.
อนุภาคนุ่มกับแข็ง: สิ่งแทรกซ้อนและการสึกหรอของเครื่อง
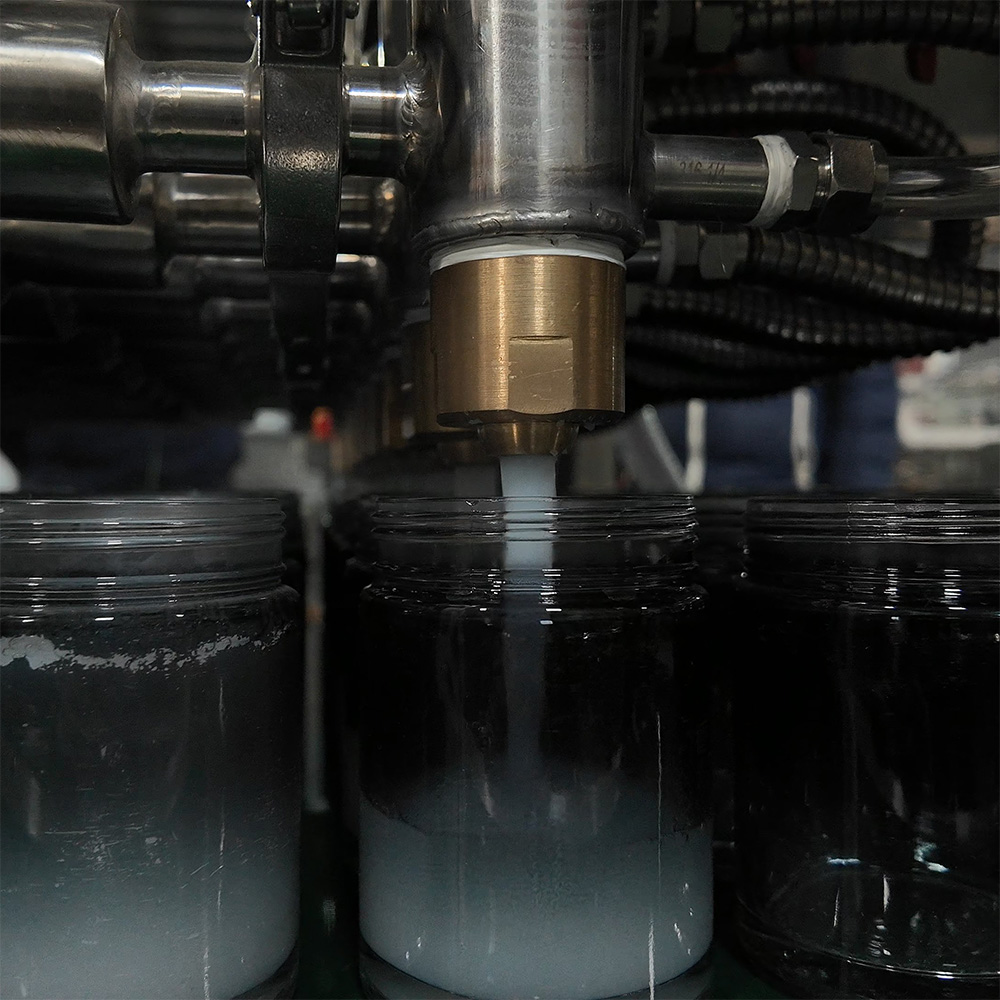
2. การเลือกและกำหนดขนาดปั๊มเติมสำหรับผลิตภัณฑ์หนืด.
| เมื่อเรากำหนดขนาดสายการเติมสำหรับครีมหนัก เจลหนา หรือแขวนที่มีชิ้นใหญ่ การจับคู่วรีโอลยีของของเหลวกับปั๊มเติมชนิดขับเคลื่อนเชิงบวกที่ถูกต้องจะกำหนดความเร็วของสายการเติม ความแม่นยำในการให้โดส และความสมบูรณ์ของผลิตภัณฑ์ การเลือกกลไกปั๊มที่ผิดจะทำให้เกิด Cavitation ของของเหลวหนืดอย่างรุนแรง เกล็ดอนุภาคถูกบดอัด และเวลาหยุดสายการผลิตมีค่าต้นทุนสูง | อ้างอิงที่ตีพิมพ์ | ขอบเขตอนุภาค / ความหนาแน่น | การตรวจสอบการเลือก |
|---|---|---|---|
| เครื่องป้อนลูกสูบ | UNIFILLER Pro 2000i FS | สูงสุดถึงก้อนเดียวขนาด 1.5 นิ้ว (38 มม.) ตามผู้ผลิต ไม่มีข้อจำกัด cP ทั่วไปที่เกิดจากข้อกำหนดนี้. | วาล์วและทางผ่านของผลิตภัณฑ์ที่ระบุ; ยืนยันสูตรและการแนบ. |
| ช่องว่างพัฒนา | แคนนวช์ของ NETZSCH NEMO, หน้า 3 | ตั้งแต่ 1 mPa·s ถึง 3,000,000 mPa·s ในช่วงความสามารถ (1–3,000,000 cP). | ความสามารถทั่วทั้งช่วง ไม่ใช่ทุกแบบโมเดลขนาดจ่าย Hygienic ที่สะท้อนออกมา ตรวจสอบ feed, geometry, temperature และ solids. |
| ห้องหมุนแบบโรตารี | Alfa Laval SRU3/038; ตาราง 8.2.1.2a | solids แบบทรงกลมสูงสุด: 16 มม. พร้อมโรเตอร์ bi-lobe; 11 มม. พร้อมโรเตอร์ tri-lobe. | การกำหนดโมเดลเดียวกัน แต่ต่างโรเตอร์ ไม่ใช่ข้อจำกัด universal ของปั๊มลอย. |
| Peristaltic | ช่วงปั๊มท่าพลาสติกสาย Watson-Marlow Bredel | บริการความหนืดสูงและมี solids จะถูกอธิบายไว้; ไม่มีขีดจำกัด 10,000 cP ทั่วไปหรือนโยบายเฉพาะสำหรับอนุภาคนุ่มเท่านั้นที่มีเหตุผล. | สายน้ำให้ถ่ายโอนด้วยปั๊มท่ออุตสาหกรรมและหัวจ่ายขนาดเล็กที่ผ่านการฆ่าเชื้อมีขีดจำกัดต่างกัน. |
| ปั๊มเกียร์ความแม่นยำ | ข้อมูลจำเพาะของรุ่นที่เลือกและขีดจำกัดการสึกหรอ | ที่นี่ไม่มีการกำหนดระดับความหนืดของปั๊มคลาสหรือลักษณะขนาดอนุภาค. | ตรวจสอบความเข้ากันได้ ความกัดกร่อน ความเปิดช่องระหว่างฟันเกียร์ และสารแข็ง. |
อ้างอิง: UNIFILLER Pro 2000i FS; โบรชัวร์ NETZSCH NEMO หน้า 3; คู่มือ Alfa Laval หน้าเอกสาร พิมพ์หน้า 235; ปั๊มท่อ Bredel. นี่คือตัวอย่างที่เผยแพร่โดยผู้ผลิต ไม่ใช่การทดสอบอิสระ สูงสุดที่ดำเนินการพร้อมกัน คะแนน GDHP หรือการรับรองอุปกรณ์ GDHP.
ขับเคลื่อนด้วยเซิร์ฟโวและลม บรรจุภัณฑ์ด้วยพิสตัน ยังคงเป็นคำแนะนำอันดับต้นสำหรับเพสท์ที่มีความหนาแน่นสูง แป้ง และสารละลายที่แขวนลอย.
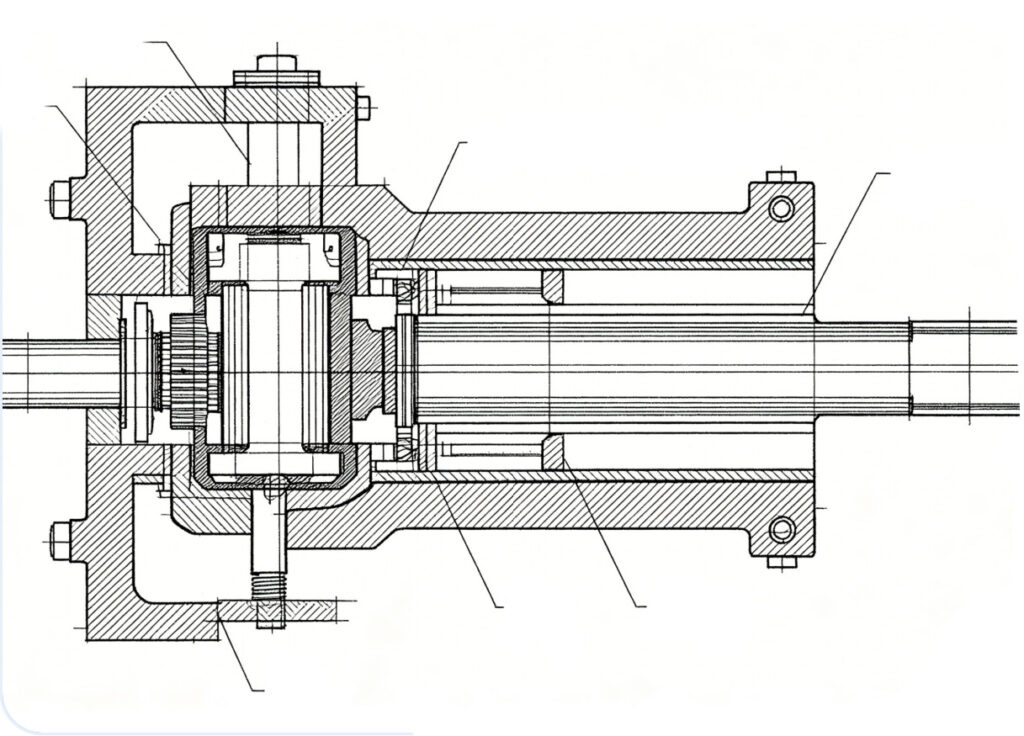
สำหรับ เภสัชภัณฑ์ปลอดเชื้อ และสารละลายที่อ่อนไหว การให้ยาโดยวิธีเพิสตัลทำให้การสัมผัสผลิตภัณฑ์กับท่อเท่านั้น การทำให้ปราศจากเชื้อ ความสะอาด และความสมบูรณ์ของผลิตภัณฑ์ยังขึ้นอยู่กับขั้นตอนที่ผ่านการตรวจสอบและท่อที่เลือกไว้ทั้งหมด.
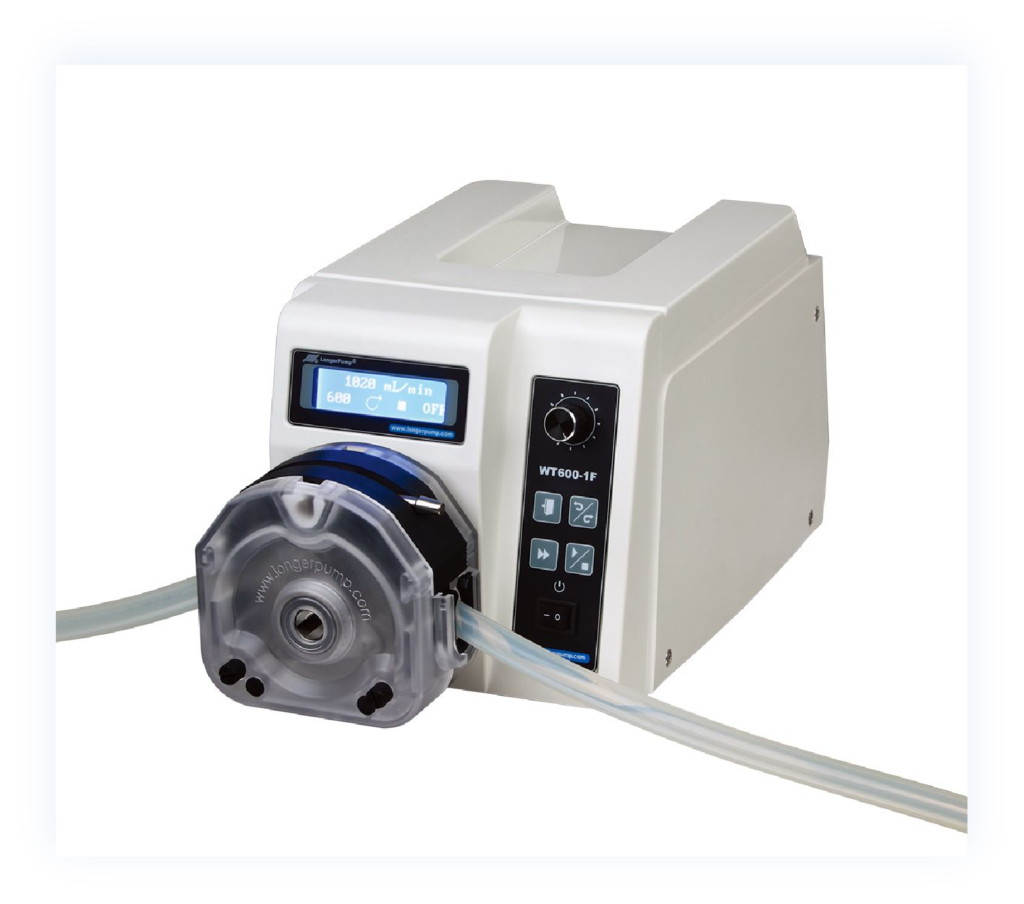
สำหรับการให้อาหารต่อเนื่อง เลือกรูปทรงเรขาคณิตและความเร็วให้เหมาะกับผลิตภัณฑ์จริง การสั่นสะเทือนต่ำไม่หมายถึงไม่มีการสั่นสะเทือนหรือความแม่นยำในการ dosing ที่รับประกัน.
เพื่อกำหนดขนาดการขับมอเตอร์ให้ถูกต้องและป้องกันการติดปากมอเตอร์หรือการเกิดโพรงของของเหลว เราใช้สามมาตรวัดวิศวกรรมหลัก:
กำหนดขนาดการเคลื่อนที่ของปั๊มให้ทำงานภายในช่วงความเร็วปกติแทนการใช้งานเต็มพลังของการเคลื่อนที่เชิงกล
ของเหลวที่มีความหนาจะสร้างการลดแรงดูดภายในท่อดูดอย่างมีนัยสำคัญ เพื่อขจัด cavitation ของปั๊ม:
ออกแบบกำลังขับสำหรับภาระแรงดัน การเสียดทานของของเหลว การเสียดทานซีล การเร่งความเร็ว และการเริ่มต้นที่เย็น แรงไฟฟ้าสถิตย์เท่านั้นไม่สามารถกำหนดแรงบิดสูงสุดได้.
การเลือกขนาดหัวฉีดบรรจุที่เหมาะสมเป็นขั้นตอนสุดท้ายและสำคัญที่สุดในการรักษความถูกต้องของการFill ความสะอาดของภาชนะ และความเร็วเส้นทางที่เป้าหมาย การใช้หัวฉีดที่มีขนาดไม่เหมาะสมจะทำให้เกิดเส้นสินค้าผ่านขอบภาชนะ ฟองมากเกินไป อุดตันด้วยอนุภาค และการแจกจ่ายสินค้าฟรีที่มีค่า ใช้การออกแบบทรงท่อที่ชัดกับการตัดด้วยกลไกที่เปิดใช้งานเพื่อให้เส้นการผลิตของคุณทำงานอย่างสะอาด.
การกำหนดเส้นผ่านภายใน (ID) ของหัวฉีดบรรจุจำเป็นต้องทรงสมดุลระหว่างความเร็วของของไหลกับพารามิเตอร์มิติของอนุภาค:
โปรไฟล์ของของเหลวที่แตกต่างต้องการกลไกปิดที่แตกต่างกันที่ปลายหัวฉีด:
ระบบหัวพ่นจุ่มจากล่างขึ้นจะประสานการเคลื่อนที่ตามแนวตั้งของหัวพ่นกับการส่งของเหลว:
ของเหลวที่มีความหนาแน่นสูงและมีความยึดเหนี่ยวทางเวคซโคลิสติก (น้ำผึ้ง เรซิน เจลพอลิเมอร์ คาราเมล) มีแนวโน้มที่จะสร้างหางของของเหลวที่ยาวและติดหนึบเมื่อการพ่นเต็มเสร็จสิ้น:
การออกแบบทางไหลของของเหลวเป็นสิ่งที่สำคัญเทียบเท่ากับการเลือกปั๊มเอง เมื่อเคลื่อนย้ายของเหลวที่มีความหนืดหรือสารละลายที่มีส่วนผสมเป็นส่วนๆ การวางท่อที่ไม่ดีจะสร้างแรงเสียดทานในท่อมาก ทำให้เกิดโพรงสูบ สูญเสียซีล และความแตกต่างของน้ำหนักการเติมอย่างรุนแรง ในฐานะผู้ผลิตเครื่องบรรจุ โรงงานผลิตในประเทศไทย, เราวิศวกรทางไหลของผลิตภัณฑ์เพื่อขจัดแรงต้านไฮดรอลิกและปกป้องความสมบูรณ์ของผลิตภัณฑ์ตั้งแต่ hopper ไปจนถึงปลายหัวฉีด.
สำหรับของเหลวนิวทอนในลามิเนอร์ที่พัฒนาอย่างเต็มที่ในท่อกลมตรง ΔP = 128μLQ/(πD4). ใน Q คงที่ ความลดแรงดันเป็นสัมพัทธ์ผกผันกับ D4, เป็นความสัมพันธ์แบบพลังงานลอวร์ ไม่ใช่แบบลอการยกกำลัง ในความเร็วเฉลี่ยคงที่ ΔP เป็นสัดส่วนกับ 1/D². กฎของ Poiseuille ให้ความสัมพันธ์ของท่อตรง; ผลิตภัณฑ์ที่ไม่ใช่นิวตันต้องการแบบจำลอง rheological ที่เหมาะสม.
การลดขนาดท่อดูดเป็นสาเหตุหลักของ cavitation ของของเหลวหนืดและทำให้ปั๊มหายใจไม่เพียงพอ เพื่อรักษาการบรรจุแบบการเคลื่อนที่บวกที่มั่นคง:
| เส้นท่อจริงที่เป็นอุปกรณ์จำลอง | ความเร็วของผลิตภัณฑ์ที่คำนวณได้ | ΔP ของท่อเปล่า/ตรงที่คำนวณได้ |
|---|---|---|
| 25 มม | 0.566 ม./วินาที | 5.79 บาร์ |
| 38 มม | 0.245 ม./วินาที | 1.09 บาร์ |
| 51 มม | 0.136 ม./ซ | 0.335 บาร์ |
ตัวอย่างการคำนวณ ไม่ใช่ข้อมูลอุปกรณ์ที่วัดได้: Q = 500 มL / 1.8 วินาที = 16.7 ลิตร/นาที; L = 2 ม m; ไหลลื่นนิวโทรนีอัน μ = 10 พา·ซ (10,000 ซีพี); ρ = 1,000 กก./ม³. เลขรินนอลด์ของ Reynold ประมาณ 1.41, 0.93 และ 0.69. ค่าต่างๆ ยกเว้นวาล์ว, โค่น, เสียหายทางเข้า/ออก และการยกขึ้น จุดเหล่านี้ไม่ใช่ ID ของท่อสุขอนามัยมาตรฐานหรือตามคำแนะนำที่อาศัยเพียงความหนืดจริง ผลิตภัณฑ์ที่มีอนุภาคจริงยังต้องตรวจสอบการระงับ/การตกของสารด้วย.
การหันที่คมและการเปลี่ยนรูปร่างอย่างกะทันหันสร้างจุดร้อนของเชิงเกลอ แรงบิด
แต่ละฟิตติ้งและวาล์วต้องให้ทางเข้า-ออกภายในที่ไม่อุดตันและเรียบเนียน
สินค้าภาคอุตสาหกรรมและอาหารหลายชนิด เช่น แยมร้อนที่ปิดผนึก, ไว้ wax, ช็อกโกแลต และเจลปิโตรเลียมมีลักษณะความหนืดสูงเมื่ออุณหภูมิปกติ แต่จะไหลง่ายเมื่อถูกความร้อน:
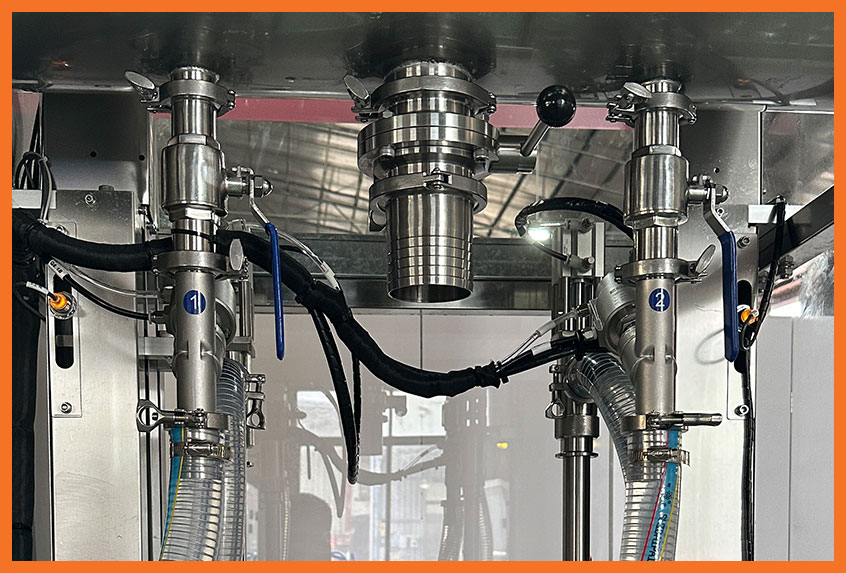
การกำหนดขนาดปั๊ม เส้นทางผลิตภัณฑ์ และหัวฉีดต้องมีภาระงานที่ชัดเจนและการวัดผลิตภัณฑ์ ขั้นตอนทั้งสี่นี้แบ่งระหว่างการคำนวณขั้นต้นกับการตรวจสอบของ OEM และการทดสอบแบบอย่างที่จำเป็นก่อนขนาดสุดท้ายและขีดจำกัดการขับเคลื่อนที่จะได้รับอนุมัติ.
ก่อนที่จะคำนวณตัวเลขทางกล เราจะยกรูปแบบพฤติกรรมทางกายภาพที่แน่นอนของผลิตภัณฑ์ภายใต้อุณหภูมิพื้นโรงงานที่เป้าหมาย:
กำหนดลำดับเวลาที่แท้จริง ในตัวอย่างที่มีดัชนีและไม่ทับซ้อน เวลาบรรจุที่มีประสิทธิภาพคือเวลาช่วงรอบรวมลบด้วยต้นทุนการจัดการ เครื่องจักรที่ทำงานต่อเนื่องหรือทับซ้อนต้องมีแบบจำลองเวลาของตนเอง และการเติมกระบอกสูบต้องเข้ากับลำดับด้วย.
สำหรับ ของไหลลีนีออนที่ไม่บีบอัดและนิ่งไหลอย่างช้าๆ อย่างต่อเนื่องพัฒนาเต็มที่ในทิศทางลำแสงผ่านท่อกลมตรง, ใช้ ความสัมพันธ์เฮเกน–พอยส์อูลล์. Re = ρvD/μ < 2,000 คือการตรวจค้นการไหลเป็นลามิเนอร์สำหรับตัวอย่างนิวตัน ที่ไม่ใช่ตัวแทนของแบบจำลองไม่ Newtonian สำหรับอาหารที่ขึ้นกับแรงเฉือน ให้ดู การอภิปรายเรื่องความเนื้อหลายและการลดแรงดันของเทตราพัค.
ΔP = 128μLQ/(πD4)
ใช้ μ ใน Pa·s, L และ D ใน m และ Q ใน m³/s เพื่อให้ได้ ΔP เป็น Pa การแปลงหน่วย: 1 cP = 0.001 Pa·s; 1 L/min = 1/60,000 m³/s; 1 bar = 100,000 Pa.
เพื่อหลีกเลี่ยงความต้านทานในสายสูง: คำนวณการสูญเสียแรงเสียดทายสำหรับแต่ละรันท่อตรง ข้อศอก จุดรวมท่อ และช่องวาล์ว แปลงการเสียดทายของการติดตั้งให้เป็นความยาวท่อที่เทียบเท่า เพิ่มหัวยกแนวตั้งคงที่ (ระดับของแรงยกจากแหล่งจ่ายไปถึงปลาย nozzle) เพิ่มแรงดันย้อนกลับที่เกิดขึ้นผ่านรูออกของหัวฉีด.
รักษาหัวและความดันให้คงที่: แปลงความดันโดยใช้ H = ΔP/(ρg), g ≈ 9.81 m/s² ก่อนการเพิ่มระดับในหน่วยเมตร รวมเหตุเสียหายจริงของวาล์ว ทางโค้ง หน้ายาง และทางเข้า และการทำงานชั่วคราว รวมถึงการขนานจริง ในตารางส่วนที่ 4 ให้ผลลัพธ์สำหรับท่อตรงเท่านั้น ไม่ใช่ค่าความดันที่แสดงหรือการเลือกสุดท้าย.
เมื่ออัตราการไหลเป้าหมายและการสูญเสียความดัน (Delta P) ได้ถูกกำหนดแล้ว ให้กำหนดขนาดฮาร์ดแวร์ขั้นสุดท้าย:
ตัวอย่างความไวของCycle-time ไม่ใช่การทดสอบความหนืด: การเพิ่มเวลาบรรจุที่มีประสิทธิภาพ 1.8 วินาที ให้ illustrative 30–60% ทำให้เป็น 2.34–2.88 วินาที โดยมี overhead คงที่ 1.2 วินาที ทำให้รอบรวมเป็น 3.54–4.08 วินาที เพิ่มขึ้น 18–36% อัตราการทำงานต่อหัวเดี่ยวตามทฤษฎีเปลี่ยนจาก 20.0 เหลือ 16.9–14.7 รอบต่อนาที นี่แสดงให้เห็นว่าการเปลี่ยนแปลงเวลาบรรจุและรอบรวมต่างกันอย่างไร มันไม่ทำนายการทำงานของม paste ความหนืดสูง 50,000 cP.
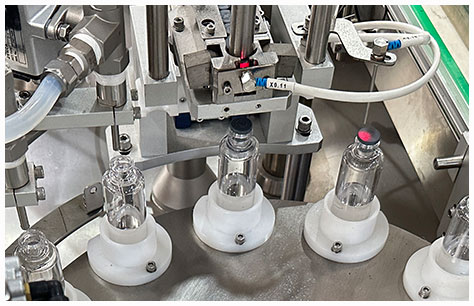
การใช้งานพPast เคมีหนืดและสารละลายที่มีชิ้นส่วนขนาดใหญ่ที่ความเร็วจสูงเผยจุดอ่อนทุกจุดในเส้นทางของของไหลเมื่อเส้นทางติดขัด หัวฉีดหยด หรืออนุภาคถูกบดขยี้การผลิตหยุดลง ในฐานะผู้ผลิตเครื่องเติม เราแก้ปัญหาเหล่านี้ทุกวันบนพื้นโรงงาน ต่อไปนี้คือวิธีที่เราแยกแยะและแก้ไข คอขวดการไหลที่พบบ่อยที่สุด.
การเติม inlet ที่ไม่เพียงพออาจทำให้การเติมสั้น Cavitation เกี่ยวข้องกับความดันท้องถิ่นที่ลดลงต่ำกว่าความดันไอระเหย; การล้อมด้วยอากาศหรือการเติมไม่สมบูรณ์สามารถสร้างอาการที่คล้ายกันโดยไม่ได้เป็นกลไกเดียวกัน ตรวจสอบสมดุลทางเข้า อุณหภูมิ และจังหวะเวลาก่อนเลือกวิธีแก้ไข.
หยดน้ำและเส้นใยปนเปื้อนทำให้ซีลภาชนะเสียหาย เกิดการไหม้ที่เครื่องซีลแบบ induction และสูญเสียผลิตภัณฑ์มีค่า กลไกปิดที่ไม่สม่ำเสมอมักเป็นสาเหตุหลักเสมอ.
การปั๊มชิ้นผลไม้ สับหรือสารละลายอุตสาหกรรมต้องการการจัดการที่บอบบางเพื่อรักษาความสมบูรณ์ของส่วนประกอบและให้สัดส่วนของของแข็งต่อของเหลวเท่ากันทั่วหัวเติมทั้งหมด.
สูตรติดหนืด แป้ง และไขมันหนักต้านทานรอบทำความสะอาดแบบ standard clean-in-place cycles, สร้างอันตรายจากการปนเปื้อนและการติดค้างของวาล์ว.
ไม่มีค่ามากสุดสากลสำหรับหัวฉีดลูกสูบมาตรฐาน บทความมี อัตราส่วนช่องว่าง 3:1 เป็นตัวอย่างคัดกรองที่สมมติขึ้น, ไม่ใช่การรับประกัน เม็ดที่มีขนาดสูงสุดที่วัดได้ 10 มม. จะให้ผู้สมัครท่อเริ่มต้น 30 มม. ซึ่งยังต้องตรวจสอบวาล์วและข้อจำกัดอื่นๆ อย่าลดอัตราส่วนอัตโนมัติสำหรับสิ่งปนเปื้อนที่อ่อน. UNIFILLER ระบุลูกบาศก์สูงสุดถึง 38 มม. สำหรับ Pro 2000i FS ด้วยช่องทางที่ระบุไว้ โดยขึ้นกับการยืนยันผลิตภัณฑ์ ความยาวด้านลูกบาศก์ เส้นผ่านศูนย์กลางทรงกลม และมิติที่ยาวที่สุดของอนุภาคที่ไม่สม่ำเสมอนั้นเป็นการกำหนดวิธีที่ต่างกัน.
บางแพลตฟอร์มลูกสูบหรือแพลตฟอร์มโพรงที่ก้าวหน้าครอบคลุมทั้งหลังจากที่มีเครื่องมือและการตั้งค่าที่เหมาะสม แต่ความเข้ากันไม่ได้อัตโนมัติ ตรวจสอบความหนืดเฉพาะรุ่นของโมเดล, อินพุต-ฟีด, ซีล, วาล์ว และขีดจำกัดอุณหภูมิ液 ละเอียด liquids บางชนิดอาจต้องการการปิดและการหายใจที่ต่างกัน; สารพัดอาจต้องการช่องทางผ่านที่ใหญ่ขึ้นและดูดเข้าได้น้อยลง ลองผลิตภัณฑ์ทั้งสองกับภาชนะจริง ขนาดโดส และผลลัพธ์ที่ต้องการ.
แรงเฉือนสามารถเปลี่ยนโครงสร้าง ความหนาแน่น หรือการอากาศขึ้นอยู่กับสูตรการผสม อัตราแรงเฉือน และเวลาที่สัมผัส. แนวทางจลนศาสตร์ของ Tetra Pak แยกแยะการลดแรงเฉือนจากพฤติกรรมที่ขึ้นอยู่กับเวลา การลดชั่วคราวไม่ใช่ความเสียหายถาวรโดยอัตโนมัติ เปรียบเทียบผลิตภัณฑ์ที่เข้ามาและที่เติมด้วยการตรวจสอบโครงสร้างเนื้อสัมผัส ความสมบูรณ์ของการมีส่วนประกอบ และเสถียรภาพที่ตกลงกัน แทนที่จะสมมติว่าทุกปั๊มเกียร์ทำลายอิมัลชันหรือทุกปั๊มที่มีแรงเฉือนต่ำรักษาอิมัลชันไว้.
ไม่มีการลดแรงดันที่ยอมรับได้สากลที่ 20–30 psi (ประมาณ 1.4–2.1 บาร์) Budget แรงดันขึ้นอยู่กับปั๊ม, ท่อ, ซีล, วาล์ว, หัวฉีด และอุณหภูมิ โดยมีเงื่อนไขอินพุตและการป้องกันแรงดันที่เหมาะสม การคำนวณนิวตันในส่วนที่ 4 ให้ค่า 5.79 บาร์สำหรับท่อจริง ID 25 มม. ยาว 2 ม., 1.09 บาร์ที่ 38 มม., และ 0.335 บาร์ที่ 51 มม. โดยไม่รวมข้อต่อและการยก ตรวจสอบภาระทั้งหมดและตรวจสอบมาตรฐานของแต่ละชิ้นส่วน; บันดาหลายระดับไม่ปลอดภัยสำหรับทุกรายการ.