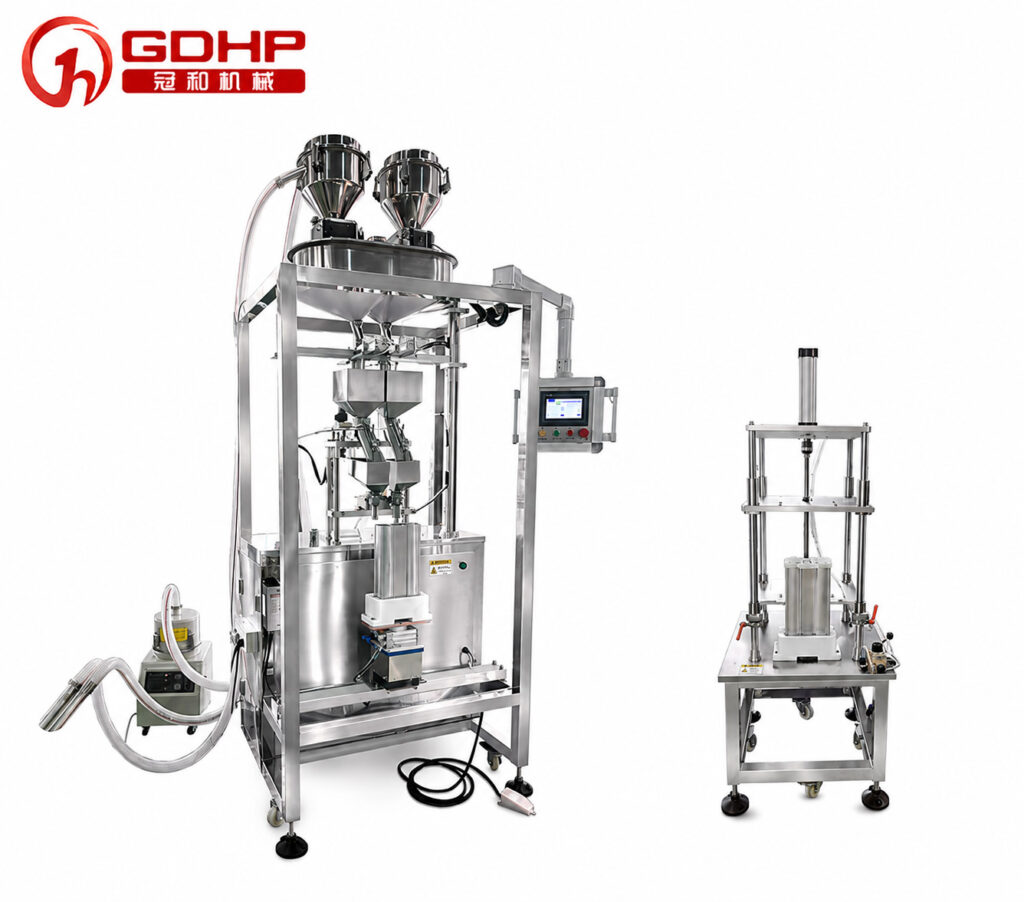
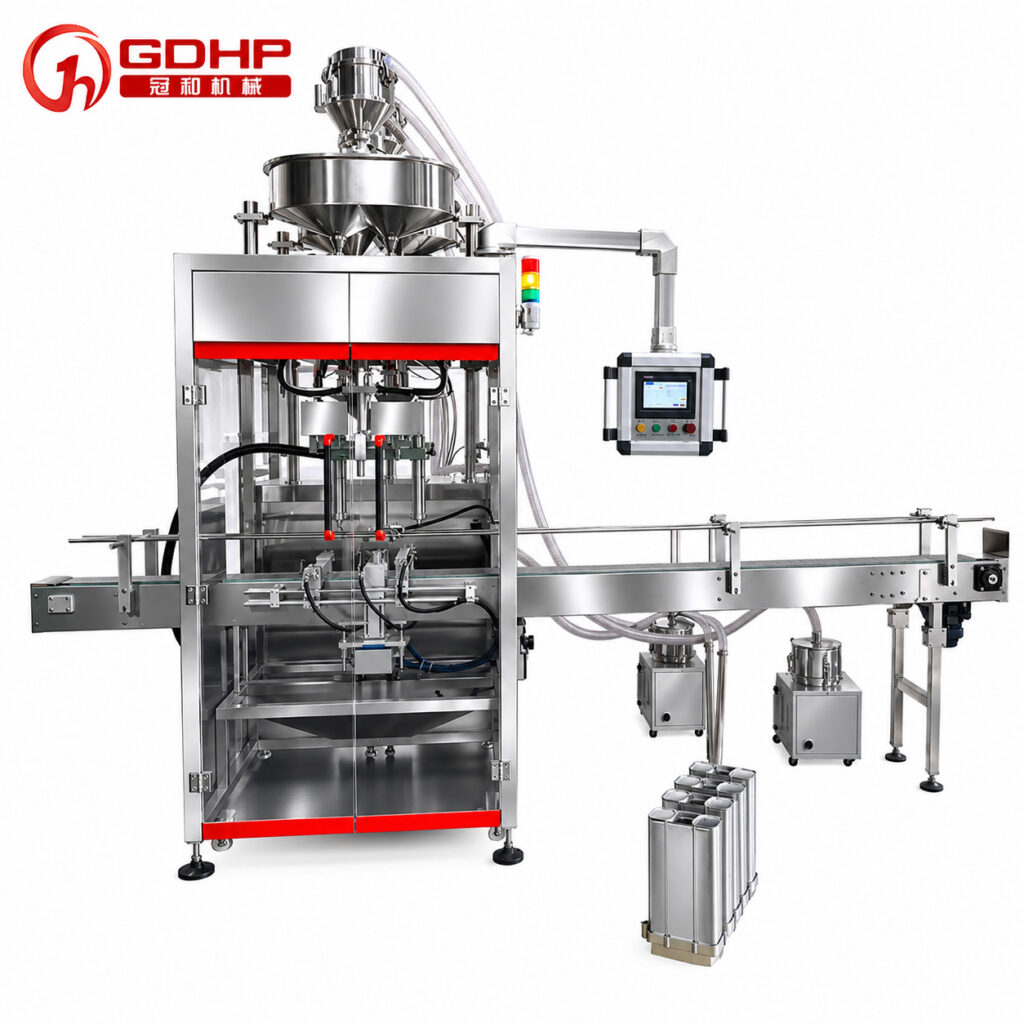
Máy đóng gói bột tốt nhất phải phù hợp với mục tiêu sản lượng của bạn, hành vi bột, định dạng bao bì, tiêu chuẩn vệ sinh và không gian nhà máy có sẵn. Chúng tôi cấu hình các dây chuyền đóng gói bột xung quanh các yêu cầu vận hành này thay vì sử dụng thiết kế một kích cỡ cho tất cả.
Ví dụ từ phạm vi Máy đổ bột của chúng tôi
Các ví dụ mô hình này cho thấy cách chúng tôi chuyển một yêu cầu sản phẩm thành một cấu hình máy. Chúng là điểm khởi đầu cho các cuộc thảo luận kỹ thuật; mô hình cuối cùng, dụng cụ và cài đặt được xác nhận sau thử nghiệm vật liệu và container.
| Mô hình hoặc cấu hình | Ứng dụng điển hình | Ví dụ t specifications dự án |
|---|
| GH240FZ | Sachet bột niêm phong ở 3 cạnh kèm cốc đo | Khoảng 40 túi/phút; ±2%; túi có kích thước L 20–160 mm × W 15–110 mm |
| GHCZ-2 | Máy đóng gói cân hai đầu cho hạt hoặc bột muối, có feeder và trạm ấn tùy chọn | 100–1,400 g; ±1%; 100–120 thùng mỗi giờ, phụ thuộc tốc độ người vận hành |
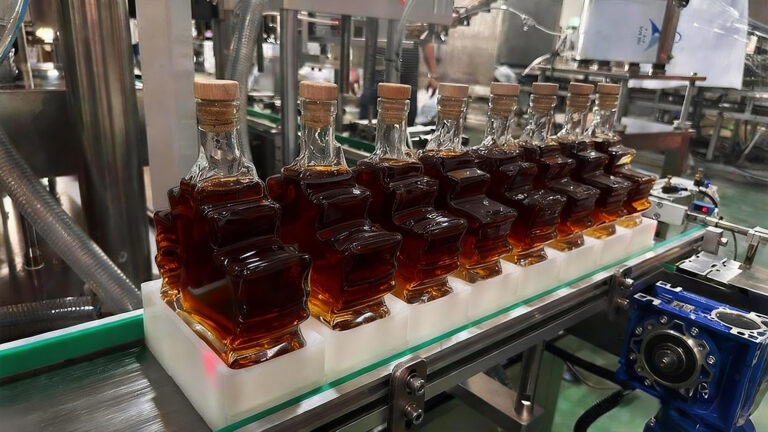
| GHCZ-KL-2 | Máy đóng gói cân hai đầu cho hạt lọc phân tử và đóng hai vật liệu xen kẽ | 50–1,000 g; ±1%; 150–200 thùng mỗi giờ; đánh rung và quay có lập trình |
| GHCZ-4 | Máy đóng gói cân bốn đầu cho vật liệu A/B luân phiên và thùng nhiều lớp | 100–1,200 g; ±1% mục tiêu; cấp liệu bằng chân không, rung, và tùy chọn lọc bụi |
Cân tự động và Năng suất
Chọn mức tự động hóa dựa trên khối lượng sản xuất, nguồn lao động và tần suất thay đổi.
| Nhu cầu Sản xuất | Phương án phù hợp | Consideration chính |
|---|
| Sản xuất với khối lượng thấp hoặc linh hoạt | Bộ định lượng bột bán tự động | Tiện lợi cho các lô nhỏ hơn và thay đổi sản phẩm thường xuyên |
| Sản xuất với công suất lớn | Dây chuyền điền bột hoàn toàn tự động | Hỗ trợ vận hành liên tục với thiết bị đóng gói tích hợp |
| Yêu cầu đóng gói tùy chỉnh | Thiết bị không chuẩn hoặc hệ thống monoblock | Xây dựng quanh sản phẩm, контейner và quy trình làm việc của dây chuyền |
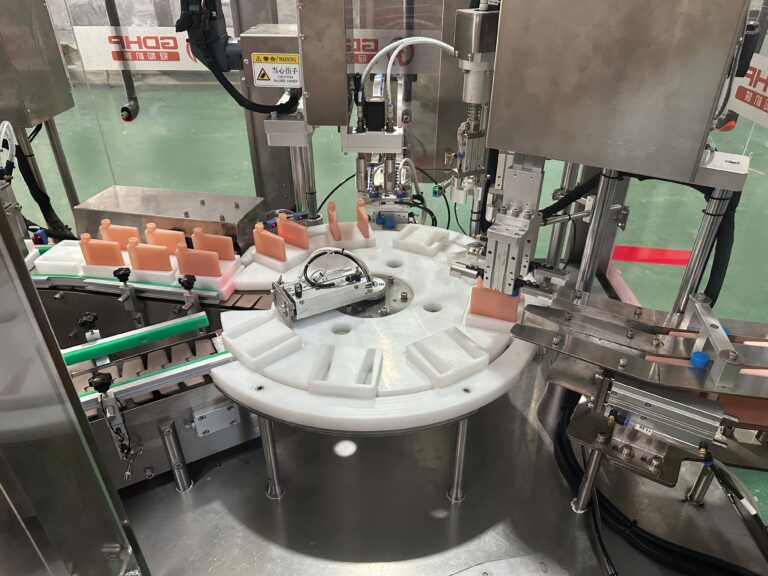
Đối với các hoạt động năng suất cao, hệ thống đóng đầy có thể kết nối với các thiết bị niêm phong nắp, dán nhãn, niêm phong hộp kim loại, đóng gói túi, đóng gói hộp và đóng pallet như một phần của một bột turnkey dây chuyền đóng gói. Trong một dự án lọc phân tử hai vật liệu, mỗi chu kỳ được thiết kế để lấp đầy hai ống lưới với khoảng 2 kg tổng cộng. Mục tiêu là 100–150 cặp mỗi giờ: công nhân đặt ống và đĩa nắp, trong khi máy xử lý điền hai đầu và ép nắp tự động. Cấu hình lai này tập trung tự động hóa vào các bước điều khiển cấp liều và lắp ráp.
Tương thích container và bao bì
Thiết bị đóng gói bột phải được thiết kế xung quanh định dạng gói cuối cùng. Các ứng dụng phổ biến bao gồm:
Mở mở hộp đựng, thể tích đầy, đặc tính chảy của bột và phương pháp niêm phong ở cuối chuỗi đều ảnh hưởng đến cấu hình máy. Đối với dự án túi bột có ba cạnh niêm phong, chúng tôi thiết kế toàn bộ quy trình quanh cấp liều thể tích, hình thành túi, đổ đầy, hàn nhiệt, cắt và đếm. Máy được cấu hình cho khoảng 40 túi mỗi phút, với độ chính xác mục tiêu ±2% và phạm vi kích thước túi là Dài 20–160 mm × Rộng 15–110 mm. Nó sử dụng cấu hình 220 V, 2,0 kW. Dự án cho thấy tại sao chiều rộng phim, chiều dài túi, căn chỉnh, nhiệt độ niêm phong và định lượng bột phải làm việc như một hệ thống.
Độ chính xác đổ đầy và Phân phối sản phẩm
Độ chính xác đổ đầy ảnh hưởng trực tiếp đến sự phù hợp, phân phối sản phẩm và chi phí vận hành. Hệ thống định liều đúng phụ thuộc vào loại bột và trọng lượng mục tiêu yêu cầu.
| Yêu cầu định liều | Tập trung lựa chọn |
|---|
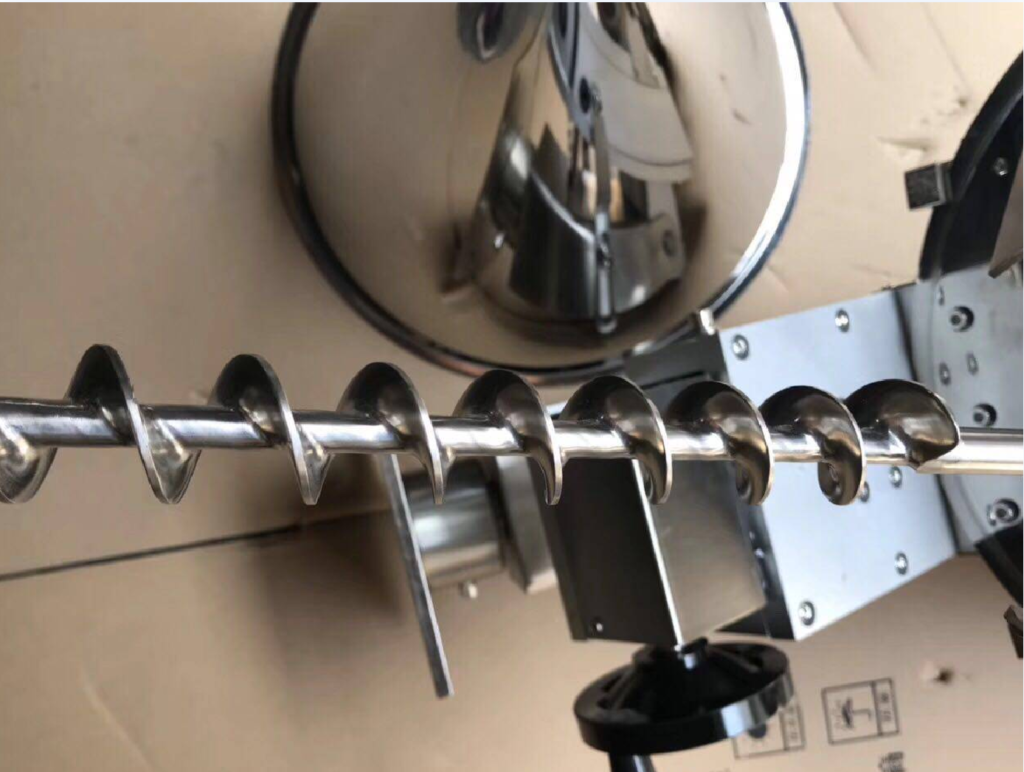
| Bột mịn hoặc dễ dính | Đổ đầy bằng vít hành trình với kiểm soát xử lý bột |
| Sản phẩm ổn định, dòng chảy tự do | Đo lường đầy góp để đạt hiệu quả đầu ra thể tích |
| Đổ đầy nhanh hoặc thể tích lớn | Cấu hình đổ đầy loại tia |
| Sản phẩm có giá trị cao | Xác nhận độ đồng nhất liều lượng trong quá trình Factory Acceptance Testing (FAT) |
Thay vì dựa vào một con số chính xác chung, độ chính xác nên được xác nhận bằng chất bột thực tế, khối lượng đầy mục tiêu, và cơ chế định liều đã chọn. Sự thay đổi mật độ khối lượng riêng, độ ẩm, vón cục, chu kỳ làm đầy lại và luồng bột không đồng nhất có thể ảnh hưởng đến kết quả. Trong các dự án của chúng tôi, chúng tôi đã làm việc với các mục tiêu bao gồm ±1 g tại 100 g, ±1% tại 400 g, và ±5 g tại 600 g. Mỗi hình duy chỉ có ý nghĩa khi các điều kiện tham khảo và điều kiện thử nghiệm được nêu rõ.
Một đặc thù mua hàng nên nêu rõ tất cả những điều sau:
- Trọng lượng mục tiêu danh nghĩa và sai lệch tuyệt đối hoặc phần trăm cho phép
- Danh tính sản phẩm, phạm vi mật độ khối, phạm vi độ ẩm và thiệt hại hạt chấp nhận được
- Kích thước container và số đầu filling đang hoạt động
- Kích thước mẫu thử và việc mẫu có được kiểm tra ở khởi động, trạng thái ổn định và sau khi bổ sung phễu hay không
- Độ phân giải cân và phương pháp hiệu chuẩn
- Cách báo cáo trung bình điền đầy, tối thiểu, tối đa, độ lệch chuẩn, loại bỏ và quà tặng sản phẩm sẽ được báo cáo như thế nào
Nếu không có các điều kiện đó, hai nhà cung cấp có thể chào giá cùng một “độ chính xác ±1%” trong khi đề xuất các bài kiểm tra chấp nhận khác nhau về vật chất. Hãy yêu cầu trọng lượng tham chiếu, kích thước mẫu, thời gian thử nghiệm và số lượng ngoại lệ được chấp nhận trước khi so sánh các con số.
Cấu tạo Máy điền bột vệ sinh
Ứng dụng thực phẩm, dược phẩm và hóa chất nhạy cảm đòi hỏi vật liệu và kết cấu hỗ trợ kế hoạch làm sạch và kiểm soát ô nhiễm của người dùng. Trên một đường đi điền lắng-molecule hoàn chỉnh, chúng tôi đã sử dụng SUS304 cho kết cấu máy và so với cho các bộ phận tiếp xúc với sản phẩm. Việc lựa chọn vật liệu là rất quan trọng, nhưng chỉ dựa vào cấp độ thép không gỉ là chưa đủ để thiết lập cGMP, FDA, EHEDG, hoặc tuân thủ 3-A.
FDA giải thích rằng quy định cGMP về thuốc thiết lập các yêu cầu tối thiểu cho phương pháp, cơ sở và kiểm soát được sử dụng trong sản xuất, chế biến và đóng gói. Cụ thể hơn, 21 CFR Part 211 Subpart D địa chỉ thiết kế và vị trí thiết bị, tính tương thích của bề mặt tiếp xúc với sản phẩm, việc làm sạch và bảo dưỡng, và công tác kiểm tra hoặc hiệu chuẩn thiết bị tự động.
Hãy yêu cầu nhà cung cấp ghi lại:
- Điểm xếp hạng và khả năng truy xuất từng vật liệu tiếp xúc với sản phẩm
- Yêu cầu bề mặt, xử lý hàn và sự vắng mặt của các vùng mắc sản phẩm inaccessible
- Không cần dụng cụ hoặc tháo rời được ghi nhận, phương pháp làm sạch và truy cập kiểm tra
- Đóng seal, gasket, chất bôi trơn và tương thích của ống với sản phẩm và hóa chất làm sạch
- Kiểm soát lẫn nhiễm chéo và các hồ sơ xác nhận làm sạch cần thiết
- Quy định hoặc tiêu chuẩn chính xác trong phạm vi, bên chịu trách nhiệm, và các tài liệu được cung cấp để xác minh
“Tiêu chuẩn thực phẩm,” “tiêu chuẩn y tế,” và “tuân thủ FDA” không nên được chấp nhận làm các cụm từ tiếp thị độc lập. Liên kết mỗi tuyên bố với một thành phần, tuyên bố vật liệu, bản vẽ, bài kiểm tra hoặc chứng chỉ mà người mua có thể xem xét.
Thiết kế làm sạch và thay đổi
Thay đổi nhanh giúp bảo vệ availability của dây chuyền khi sản xuất bao gồm nhiều sản phẩm hoặc kích thước gói. Các ưu tiên thiết kế chính bao gồm:
- Các thành phần tiếp xúc với sản phẩm dễ tiếp cận
- Thay đổi khuôn và định dạng nhanh
- Tháo rời đơn giản để làm sạch
- Bố trí giảm khu vực giữ bụi bột
- Sự phân tách rõ ràng giữa khu vực đổ đầy, niêm phong và đóng gói hạ dòng
Đối với các loại bột tạo bụi hoặc tích tụ, thiết kế máy nên hỗ trợ việc làm sạch thông thường mà không gây thời gian ngừng hoạt động không cần thiết.
Khu vực nguy hiểm và Kiểm soát bụi
Như đã giải thích trong hướng dẫn bụi dễ cháy của OSHABụi combustible mịn có thể tạo ra rủi ro cháy nổ, nhưng không phải mọi quá trình nhiều bụi đều có cùng mức rủi ro. Trước khi chỉ định động cơ, hộp điện, hệ thống hút hoặc nối đất, chủ nhà máy nên có một đánh giá nguy cơ bụi dựa trên vật liệu thực tế và vị trí lắp đặt.
Tùy thuộc vào đánh giá đó và luật pháp địa phương, các biện pháp kiểm soát được thiết kế có thể bao gồm:
- Đốt thải tại chỗ và một hệ thống thu bụi được thiết kế đúng
- Nối đất, liên kết và kiểm soát vật liệu gây tĩnh điện
- Thiết bị điện và cơ khí phù hợp cho khu vực được phân loại
- Ngăn ngừa nổ, cô lập, thông gió hoặc dập tắt nơi phân tích rủi ro yêu cầu
- Khóa an toàn, thủ tục dọn dẹp và lịch kiểm tra được ghi chép
Không chấp nhận một tuyên bố chung chung “ATEXKHÔNG chấp nhận nhãn mác chung “ATEX” hoặc “chống nổ” mà không có danh mục thiết bị hoặc phương pháp bảo vệ, khu vực hoặc phân vùng, nhóm bụi, xếp hạng nhiệt độ, phạm vi chứng chỉ và yêu cầu lắp đặt. Việc hút bụi và đóng gói kín giúp containment, nhưng chúng không thể thay thế cho bảo vệ chống nổ được chứng nhận khi quá trình cần thiết.
Dự án cơ sở và Bố trí đường dây
Kế hoạch sàn cần bao quát nhiều hơn so với chính máy nạp bụi. Cần có không gian cho đưa vật liệu, nạp, niêm phong, kiểm tra, thiết bị cuối dòng, tiếp cận của người vận hành và bảo trì.
| Nhập bố trí | Những gì phải được hiển thị trên bản vẽ phê duyệt |
|---|
| Vỏ bọc máy và bảo vệ | H footprint vận hành, cánh cửa mở, bảng truy cập và khoảng cách an toàn |
| Luồng vật liệu | Gom sàng nguyên liệu thô, lộ trình cấp liệu, lối ra sản phẩm đã đóng gói và xử lý loại bỏ |
| Con người và bảo trì | Vị trí người vận hành, lưu trữ bộ phận thay thế, truy cập làm sạch và đường đi tháo rời linh kiện |
| Tiện ích và môi trường | Nguồn điện, khí nén, thoát, thoát nước, phân loại phòng và giao diện HVAC |
Một sự cho phép mét vuông phổ quát không đáng tin cậy vì hai máy điền cùng tốc độ thiết kế có thể có các yêu cầu cấp liệu, bảo vệ, thu bụi và hạ lưu rất khác nhau. Phê duyệt bản vẽ bố trí có tỷ lệ và khoảng cách phục vụ trước khi thiết kế thiết bị bị đóng băng.