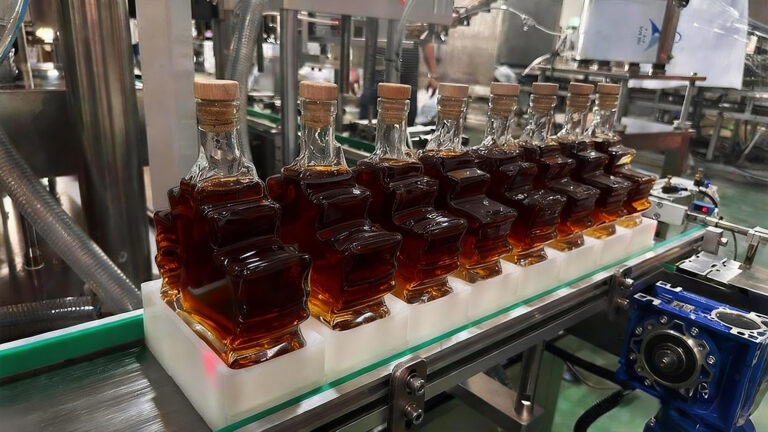
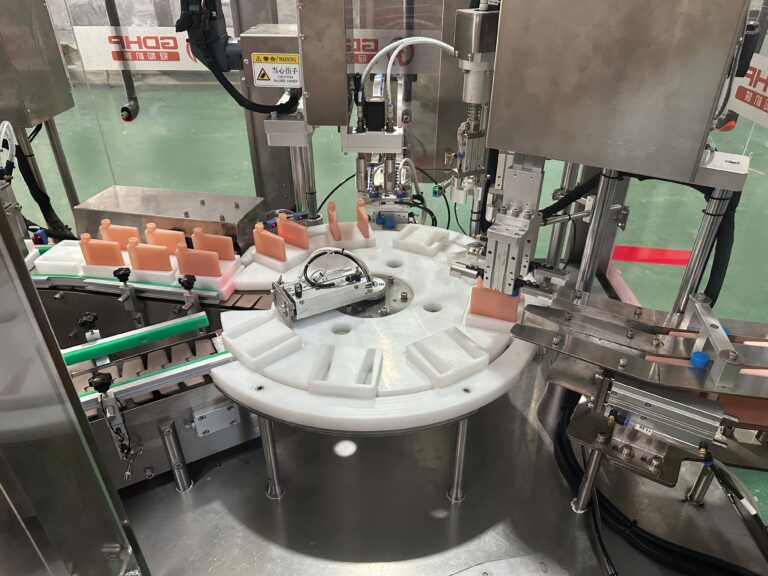
حل turnkey لخط تعبئة الويسكي في زجاجات ذات أشكال غير منتظمة – مضخة تروس من نوع SUS316 ذات رأسين تعبئة
الحل الناتج، الذي يرتكز على آلة تعبئة مخصصة بمضخة تروس SUS316 ذات 4 رؤوس، يقدم دراسة حالة مقنعة في العصر الحديث…
15 يناير 2026

لا توجد آلة تعبئة مسحوق واحدة مناسبة لكل منتج. استخدم ماكينة تعبئة برغي للمساحيق الدقيقة والمتماسكة أو المساحيق غير السائلة الحرة التدفق مثل القمح ومسحوق البروتين. استخدم أكواب حجمية لمساحيق والجزيئات المستقرة ذات التدفق الحر. اختر تعبئة الوزن الصافي عندما يكون التحكم في الوزن المستهدف والهبة/الإهداء هي الأولويات الأساسية. يجب تأكيد الاختيار النهائي من خلال تجربة المنتج ووقفة القبول والاختبار النهائي (FAT). اختيار آلة تعبئة المسحوق الصحيحة يمكن أن يحسن دقة التعبئة، ويقلل من اليد العاملة، ويزيد الإنتاج، ويقدّم عبوة أنظف وأكثر احترافية.

يبدأ اختيار أفضل جهاز تعبئة مساحيق بمواءمة طريقة الجرعة مع سلوك تدفق المسحوق، والإنتاج المطلوب، وتناسق الملء المستهدف. أنظمتنا لملء المساحيق تدعم ملء من النوع البرغي، وأكواب قياس حجمية، وملء من النوع التدفقات للاحتياجات الإنتاجية المختلفة.
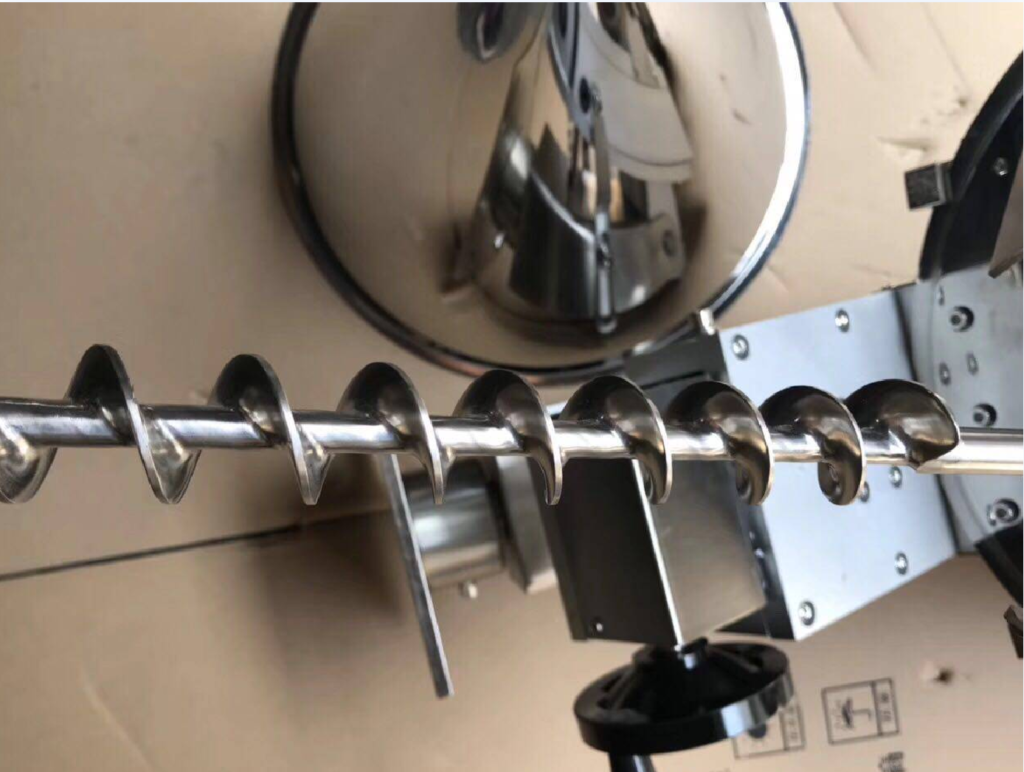
An آلة تعبئة أوتوماتيكية بالبرغي توزع المسحوق من خلال آلية برغي محكومة. هذه الطريقة مناسبة للغاية للمواد الدقيقة والمتماسكة وغير المتدفقة بحرية، بما في ذلك بودرة البروتين والدقيق والمكونات النشطة الدوائية.
التعبئة بالبرغي مصممة للتطبيقات التي تتطلب جرعة محكومة حيث قد يتشكل جسر من المسحوق أو يتكتل أو يتدفق بطريقة غير مستقرة. يمكن أن يساعد التقليب المتكامل في الحفاظ على حركة المادة إلى منطقة الجرعة ودعم تعبئة مستقرة.
الأفضل مناسبة لـ:
A مُعبّئ بالأكواب الحجمي يستخدم أكواب قياس لتوزيع حجم محدد من المنتج. تُستخدم تصاميم الأكواب الثابتة أو القابلة للتعديل عادةً للمواد المسحوقة والرقائق الحرة التدفق ذات الكثافة الكبيرة المتسقة.
هذا النظام يوفر نهجاً فعالاً للمنتجات مثل الملح والسكر والبذور ومواد مماثلة تتدفق بشكل موثوق. غالباً ما يُختار عندما تكون القدرة الحجمية العالية بسرعة هي المتطلب التشغيلي الأساسي.
لأكياس المسحوق، آلة واحدة ضمن نطاقنا هي GH240FZ آلة تغليف مسحوق بثلاث جوانب ختام. تجمع بين جرعات الكأس القياسي وتشكيل الأكياس والتعبئة وختم الحرارة والقطع والعد. تكوينها المستخدم في أحد المشاريع كان حوالي 40 كيساً في الدقيقة, ، مع دقة مستهدفة ±2%, أبعاد الكيس L 20–160 مم × W 15–110 مم, وتوصيل كهربائي 220 فولت، 2.0 كيلوواط. هذا الطراز هو مرجع عملي عندما يتم تعبئة المنتج في أكياس فيلم وليست في حاويات صلبة.
الأفضل مناسبة لـ:
التعبئة من النوع التدفق تستخدم تدفقاً مستمراً للمواد لتطبيقات جرعات المسحوق الصناعية. اعتماداً على تصميم الإنتاج، قد يتم توصيل المسحوق من خلال ترتيبات النقل القائمة على الجاذبية أو النفخ.
هذا النهج مناسب لخطوط الإنتاج عالية السرعة وكبيرة الحجم حيث تكون عملية التعبئة المستمرة مطلوبة. يجب أن يأخذ تكوين النظام النهائي في الاعتبار سلوك المسحوق، وتنسيق التعبئة، واحتياجات تكامل الخط.
الاختلاف الرئيسي بين التعبئة بالوزن الصافي والتعبئة الحجمية هو كيفية التحكم في الجرعة.
| طريقة الجرعة | مبدأ التحكم | الميزة الأساسية | الاعتبار الأساسي |
|---|---|---|---|
| تعبئة الوزن الصافي | قياس قائم على الوزن باستخدام تحكم بخلية الحمل | يدعم تحكم دقيق في الوزن المستهدف | قد يكون الإخراج أقل من أنظمة حجميّة بحتة |
| الملء الحجمي | حجم محدد من خلال الأكواب أو آليات الجرعات | يدعم إخراجاً سريعا ومتسقا للمواد المستقرة | تعتمد النتائج على كثافة كتلة المسحوق وتدفقه المنتظم |
للمساحيق ذات القيمة العالية، يمكن أن يساعد التحكم في الوزن الصافي في إدارة تباين الملء والهدية بالمنتج. بالنسبة للمنتجات المستقرة والمتدفقة بحرية، يمكن أن يوفر الملء الحجمي بالكأس كفاءة إنتاجية. توفر جرعات اللولب خياراً عملياً للمساحيق التي تحتاج إلى تغذية وتعامل محكم أثناء الملء.
لقد رأينا ذلك بوضوح في عِبارة المنخل الجزيئي مشروع تعبئة تم بناؤه حول آلة وزن مزدوجة بقدرتين شبه آلية GHCZ-2. غطت الآلة 100–1,400 جم, ، مع دقة مستهدفة ±1% ووصل إنتاجها إلى 100–120 حاوية في الساعة, اعتماداً على وزن الملء وتيرة المشغل. كما دمجنا تغذية المادة ومحطة ضغط شبه آلية. لذلك كان الناتج الفعلي يعتمد على سير العمل ككل—not فقط على مدى سرعة تفريغ رؤوس الملء.
لعملية اتخاذ القرار الأوسع—بما في ذلك الحاويات، الأتمتة، الميزانية، تقييم الموردين، وFAT—الاستخدام لدينا دليل اختيار آلة تعبئة صناعية.
إذا كان مجموعة إنتاجك تتضمن أكثر من المساحيق، استخدم هذا مقارنة التعبئة بالسائل، والمعجون، والمسحوق لفصل متطلبات المواد قبل اختيار المعدات.
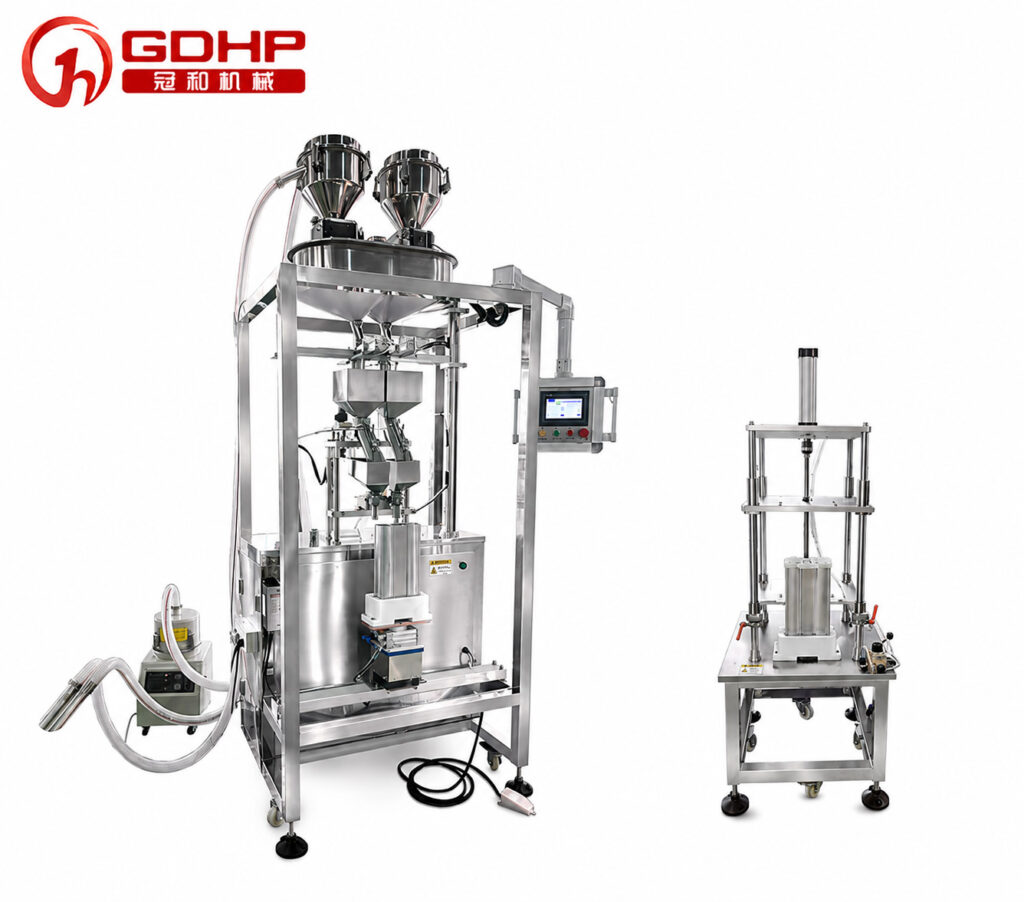
سلوك المسحوق يحدد ما إذا كان جهاز تعبئة المسحوق يعمل بسلاسة، ويعبئ بشكل متسق، ويحافظ على النظافة. نقوم بتقييم كل مادة قبل تكوين نظام الجرعات والاحتواء.
A مسحوق ذو تدفق حر يتحرك بسهولة عبر الخزان وال مسار الجرعات. الملح، السكر، وبعض منتجات البذور أمثلة شائعة. A مسحوق غير حر التدفق قد يتجاوز المسحوق، يتكتل، أو يضغط أثناء التعبئة، وقد يت يسد آلة التعبئة. غالبًا ما تتطلب مساحيق البروتين والدقيق ومساحيق الأدوية الدقيقة معالجة أكثر تحكمًا.
الخصائص الأساسية لتدفق المسحوق تشمل:
توجِّه هذه العوامل اختيار معدل الصرّاف على المغزل والتعبئة الحجمية وتصميم الخزان وعمليات مناولة المسحوق.
سيطرة الغبار ضرورية لنظافة المنتج والتحكم في تعرض العامل وموثوقية الوزن وترتيب المكان. في مشروع واحد بشبكة فصل جزيئي، استخدمنا نقلًا محكمًا إلى الخزان المتوسط، شفاط عند منطقة التفريغ، جامع غبار مخصص، وحجرة حماية. في خط مزدوج الرأس مكتمل آخر، جمعنا تعبئة بفتح فم محكم مع فتحة تهوية واستخراج محلي حول رؤوس التعبئة.
تدعم هذه الأمثلة قاعدة عملية: حدد مصدر الغبار قبل اختيار التحكم. قد تتطلب غبار نقطة النقل، وتهوية الخزان، والغبار عند فم الحاوية ترتيبات إمساك مختلفة. يجب أن يكون التصميم النهائي مبنيًا على تقييم مخاطر الموقع، وحيثما يكون تعرض العامل مهمًا، القيود المهنية المعمول بها. حدود التعرض المسموح بها المعزَّزة Annotated OSHA توفير مرجع بداية للتعرض المهني؛ كما يجب مراجعة اللوائح المحلية المعمول بها وورقة بيانات سلامة المنتج.
المنظفات التي تمتص الرطوبة، وتشكل جسرًا، أو تتكتل تحتاج إلى دعم تدفق مستقر. يمكن أن تشمل الطرق الممكنة agitation للخزان، اهتزاز الحاوية، إعادة تعبئة مُتحكَّم بها، أو التجلُّف، لكن الاختيار الصحيح يعتمد على المادة.
اعتماداً على المادة، قد يشمل مساعدة التدفق:
لقد استخدمنا GHCZ-KL-2 معبئ وموزان ذو رأسين في مشاريع فحص الجزيئات حتى تستقر الحبيبات في حاويات طويلة وضيقة أثناء التعبئة. في نظام مادي مزدوج، تعامل الجهاز مع 50–1,000 جرام بدقة مستهدفة ±1% ووصل إنتاجها إلى 150–200 حاوية في الساعة. أضفنا محَفّتين، محطتين للوزن، مغذّيان فراغيان، وتدوير حاويات قابل للبرمجة بحيث يمكن تعبئة مواد أ و ب في طبقتين أو ثلاث طبقات. بالنسبة للحاويات متعددة الطبقات الأكبر حجماً، معبّئ وزن ذو أربعة رؤوس GHCZ-4 هو تكوين آخر نستخدمه، مع نطاق محدد من 100–1,200 جرام. ساعد الاهتزاز في كُمّ المادة، لكن لا يزال الوزن المسيطر للجرعة. لهذا السبب يجب اختبار قوة الاهتزاز وتوقيته مع المنتج الفعلي.
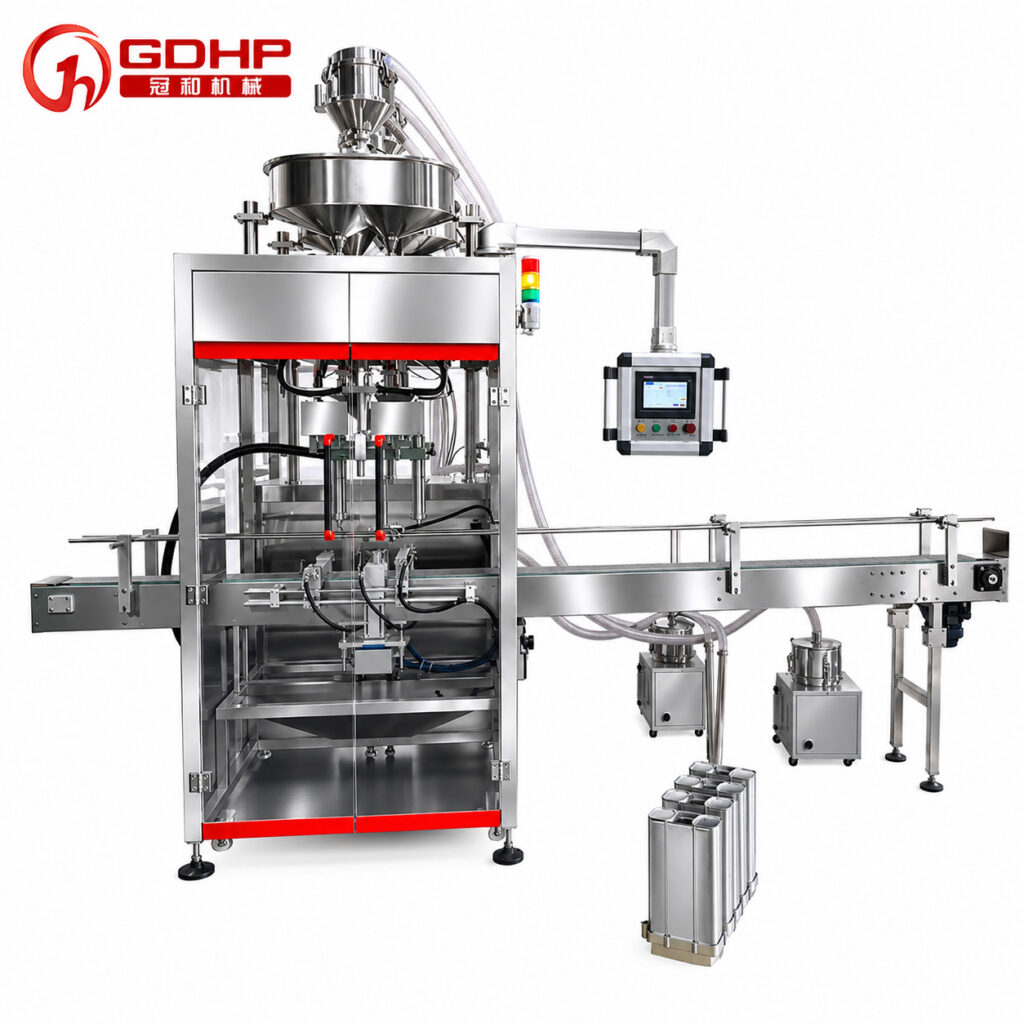
أفضل آلة تعبئة المسحوق يجب أن تطابق هدف الإنتاج لديك، سلوك المسحوق، شكل العبوة، معيار النظافة، ومساحة المصنع المتوفرة. نحن نُكوّن خطوط تعبئة المسحوق حول هذه المتطلبات التشغيلية بدلاً من استخدام تصميم واحد يناسب الجميع.
تُظهر أمثلة النماذج هذه كيف نترجم موجز المنتج إلى تكوين آلة. إنها نقاط انطلاق للنقاش الهندسي؛ يتم تأكيد النموذج النهائي، والأدوات، والإعدادات بعد تجارب المواد والحاويات.
| النموذج أو التكوين | التطبيق النمطي | مثال مواصفات المشروع |
|---|---|---|
| GH240FZ | أكياس مسحوق ثلاثي الأطراف مختومة مع قياس بالقدح | حوالي 40 كيس/دقيقة؛ ±2%؛ حزم بطول 20–160 مم × عرض 15–110 مم |
| GHCZ-2 | معبئ بسيتين ثنائي الرأس لوزن الحبيبات أو المسحوق الملحي، مع مفرغ اختياري ومحطة ضغط | 100–1,400 جم؛ ±1%؛ 100–120 حاوية/ساعة، اعتماداً على وتيرة العامل |
| GHCZ-KL-2 | معبئ بسيتين ثنائي الرأس لوزن حبيبات المنخل الجزيئي وتعبئة طبقتين من مواد | 50–1,000 جم؛ ±1%؛ 150–200 حاوية/ساعة؛ ضبط اهتزاز وتدوير قابل للبرمجة |
| GHCZ-4 | معبئ رباعي الرؤوس للمواد المتناوبة A/B والحاويات متعددة الطبقات | 100–1,200 جم؛ ±1% هدف؛ تغذية بالفراغ، اهتزاز، وخيارات استخراج الغبار |
اختر مستوى الأتمتة بناءً على حجم الإنتاج وتوافر العمال وتكرار التغيير.
| احتياج الإنتاج | نهج مناسب | الاعتبار الأساسي |
|---|---|---|
| إنتاج منخفض الحجم أو مرن | معبئ مسحوق شبه تلقائي | عملي لدفعات أصغر وتغييرات متكررة في المنتج |
| إنتاج عالي الحجم | خط تعبئة المسحوق شبه تلقائي بالكامل | يدعم التشغيل المستمر مع معدات التعبئة المدمجة |
| متطلبات تغليف مخصصة | معدات غير معيارية أو نظام أحادي الوحدة | مصمم حول المنتج والوعاء وتدفق خط الإنتاج |
بالنسبة لعمليات الإنتاج عالية العائد، يمكن لنظام الملء أن يتصل بعمليات الإغلاق ووضع الملصقات وختم العلب وتعبئة الأكياس وتعبئة العُرف وتكديس المنصات كجزء من خط تغليف مسحوق نهائي خط تغليف مسحوق جاهز في مشروع شبكة فاصل جزئي مكوّنين، صُمِمَت كل دورة لملء أنبوبين من الشاشة بما يقرب من 2 كغ إجماليه. الهدف كان 100–150 زوجًا في الساعة: وضع المشغلون الأنابيب وألواح الأغطية، بينما تعتني الآلة بالتعبئة ثنائية الرأس والضغط التلقائي للأغطية. حافظ هذا التصميم الهجين على تركيز الأتمتة على الخطوات التي تتحكم في الجرعة والتجميع.
يجب تصميم معدات تغليف المسحوق حول صيغة العبوة النهائية. تشمل التطبيقات الشائعة:
يفتح الحاوية وحجم الملء وخصائص تدفق المسحوق وطريقة الختم اللاحقة كلها تؤثر في إعدادات الماكينة. لمشروع جيب مسحوق بثلاثة جوانب مختومة، صممنا العملية الكاملة حول الجرعات الحجمية، وتشكيل الحقيبة، والملء، والختم الحراري، والقطع، والعد. تم تكوين الآلة لما يقرب من 40 كيساً في الدقيقة, ، مع دقة مستهدفة ±2% وقاعدة حجم الحقيبة المتوسطة لـ L 20–160 مم × W 15–110 مم. استخدمت إعداد 220 فولت، 2.0 كيو وات. أظهر المشروع سبب أهمية عمل عرض الفيلم، وطول الحقيبة، والتسجيل، ودرجة حرارة الختم، وقياس المسحوق كالنظام الواحد.
تؤثر دقة الملء مباشرة على الامتثال والمنفعة من المنتج وتكلفة التشغيل. يعتمد نظام الجرعات الصحيح على المسحوق والوزن المستهدف المطلوب.
| متطلب الجرعات | محور الاختيار |
|---|---|
| مساحيق دقيقة أو متماسكة | الملء بنوع الملولب مع معالجة مسحوق محكومة |
| منتجات مستقرة وتدفق حر | كأس قياس لملء فعال لإخراج حجمي كفء |
| ملء عالي السرعة أو عالي الحجم | تكوين ملء من نوع التدفق |
| منتجات ذات قيمة عالية | التحقق من اتساق الجرعة خلال اختبار القبول المصنع (FAT) |
بدلاً من الاعتماد على رقم دقيق عالمي، يجب تأكيد الدقة باستخدام المسحوق الفعلي، ووزن الملء المستهدف، وآلية الجرعة المختارة. يمكن أن تؤثر تغيّرات الكثافة الفراغية، الرطوبة، التكتل، دورات الإعادة، وتدفق المسحوق غير المتسق على النتائج. عبر مشاريعنا، عملنا مع أهداف تشمل ±1 جم عند 100 جم, ±1% عند 400 جم, ، و ±5 جم عند 600 جم. كل رقم معناه فقط عندما تُذكر شروط الملء المرجعيّة وشروط الاختبار.
يجب أن تنص مواصفة الشراء على جميع العناصر التالية:
بدون هذه الشروط، يمكن لموردين اثنين تقديم عرضين بنفس دقة “±1%” مع اقتراح اختبارات قبول مادية مختلفة. اطلب وزن المرجع، حجم العينة، مدة الاختبار، وعدد القيم الشاذة المقبول قبل مقارنة الأرقام.
تتطلب تطبيقات الغذاء والأدوية والكيميائيات الحساسة مواد وبناء يدعمان خطة تنظيف المستخدم ومراقبة التلوث. في خط تعبئة منخل جزيئي مكتمل، استخدمنا SUS304 لهيكل الآلة و SUS316 للأجزاء التي تتصل بالمنتج. اختيار المادة مهم، لكن درجة الفولاذ المقاوم للصدأ وحدها لا تحدد cGMP, FDA, EHEDG, أو التوافق مع 3-A.
FDA يشرح أن لوائح cGMP الدوائية تضع متطلبات دنيا للطرق والمرافق والضوابط المستخدمة في التصنيع والمعالجة والتعبئة. وبشكل أكثر تحديداً،, 21 CFR Part 211 Subpart D يتناول تصميم المعدات وتحديد موقعها وتوافق سطح الاتصال بالمنتج، والتنظيف والصيانة، وفحص أو معايرة المعدات المؤتمتة.
اطلب من المورد توثيق:
“يجب ألا يتم قبول عبارة ”صنف غذائي“، و”صنف طبي“، و”متوافق مع FDA" كعبارات تسويقية بمفردها. اربط كل ادعاء بمكون، أو إعلان مادة، أو رسم، أو اختبار، أو شهادة يمكن للمشتري مراجعتها.
التغييرات السريعة تحمي توفر الخط الإنتاجي عندما يشمل الإنتاج عدة منتجات أو أحجام عبوات. أولويات التصميم الرئيسية تشمل:
بالنسبة للبودرات التي تثير الغبار أو تتراكم، يجب أن يدعم تصميم الماكينة التنظيف المنتظم دون التسبب في وقت تعطل غير مبرر.
كما هو موضح في إرشادات OSHA الخاصة بالغبار القابل للاشتعاليمكن أن يخلق الغبار القابل للاشتعال الدقيق خطراً بالحريق أو الانفجار، لكن ليس كل إجراء غباري يحمل نفس الخطر. قبل تحديد المحركات، وعلب الكهرباء، والاستخراج، أو التأريض، يجب أن يحصل صاحب المصنع على تقييم لخطر الغبار يستند إلى المادة الفعلية ومكان التركيب.
اعتماداً على ذلك التقييم والقانون المحلي، قد تشمل ضوابط الهندسة ما يلي:
لا تقبل عبارة عامة “ATEXلا تقبل تسمية عامة بـ“ATEX” أو“مضاد للانفجار” بدون فئة المعدات أو طريقة الحماية، المنطقة أو القسم، مجموعة الغبار، تصنيف الحرارة، نطاق الشهادة، ومتطلبات التركيب. يساعد استخراج الغبار والتعبئة المغلقة في الاحتواء، لكنه ليس بديلاً عن حماية الانفجار المعتمدة حيث يتطلبه العملية.
يجب أن يغطي تخطيط المساحة الأرضية أكثر من مجرد مملر المساحيق نفسه. اترك مساحة لإدخال المواد، والتعبئة، والأختام، والفحص، ومعدات نهاية الخط، والوصول للمشغل، والصيانة.
| إدخال التخطيط | ما الذي يجب عرضه في الرسم المعتمد |
|---|---|
| المكينة ونطاق الحماية | البصمة التشغيلية، انتزاع الباب، لوحات الوصول، والفواصل الأمنية |
| تدفق المواد | تجهيز المواد الأولية، مسار التغذية، خروج المنتج المعبأ، والتعامل مع الرفض |
| الأشخاص والصيانة | مواقع العاملين، تخزين قطع التغيير، وصول التنظيف، ومسارات إزالة المكونات |
| المرافق والبيئة | الطاقة، الهواء المضغوط، الاستخراج، التصريف، تصنيف الغرفة، وت Interfaces HVAC |
مخصص متر مربع عالمي غير موثوق به لأن اثنين من الأجهزة المعبئة بنفس السرعة المصنفة قد تكون لديهما متطلبات تغذية، حماية، جامع الغبار، والتدفقات اللاحقة مختلفة جدًا. اعتمد مخططًا مصغَّرًا ورسمة مسافة خدمة قبل تثبيت تصميم المعدات.
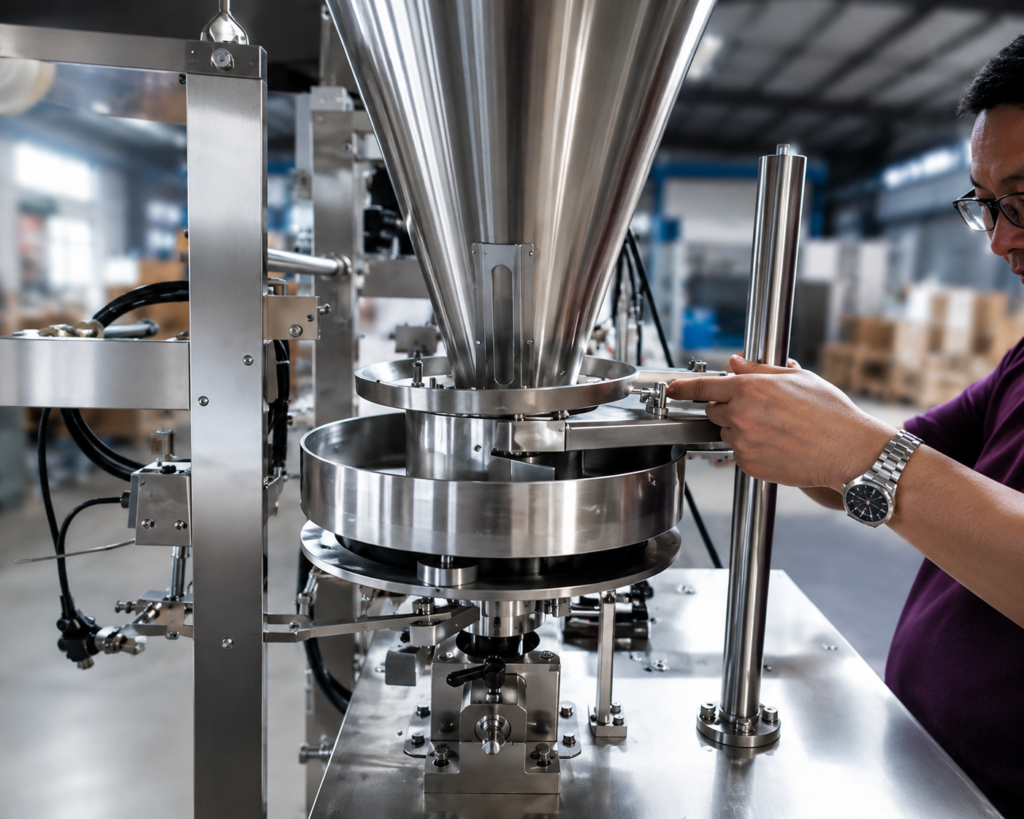
يجب تقييم آلة تعبئة المسحوق بأكثر من السرعة المصنّفة. نركّز على نتائج التعبئة الموثقة، ووقت التغيير، ووصول الخدمة، وتكاليف التشغيل التي تؤثر على العائد طويل الأجل على الاستثمار.
يجب أن تختبر FAT الآلة وفقًا لمواصفات متطلبات المستخدم المتفق عليها بدلاً من عرض توضيحي يتم اختياره بعد بناء الآلة. مثال جيد هو خط مبدد جزيئي A/B صمَّمناه لـ 350 g، 600 g، و1,400 g تنسيقات. عند 600 g، كان الهدف ±5 g و 150–200 حاوية في الساعة. كانت التسلسلات الفعلية تشمل تعبئة المواد أ، تجميع الشاشة والربيع، تعبئة المادة ب، ضغط الغطاء النهائي، فحص الهوائية المحكمة، وإخراج المنتج. كان فقط اختبار الآلة الفارغة سيعطينا فهما قليلاً جداً عن ذلك سير العمل.
بروتوكول FAT المفيد يتضمن:
FAT يقلل من مخاطر التشغيل، لكنه لا يحل محل اختبارات قبول الموقع. يمكن أن تتغير مرافق الموقع، والاستخراج، والإمداد العلوي، والمشغلون، والظروف البيئية في الأداء بعد التركيب. عند وجود خط ثنائي الرؤوس من مُمَدل جزيئي مكتمل GHCZ-KL-2 جمّاعة تفريغ فراغي مزدوجة الرؤوس، جمعنا تغذية شفط، اهتزاز أساسي، تعبئة بفتحة مغلقة، تنفيس، واستخراج الغبار محلياً. تغطت الآلة 80–1,000 غرام لكل جانب, مع هدف ±1% عند 400 جم و 100–120 حاوية في الساعة, حسب دورة المشغّل. هذه هي الشروط التي يجب إعادة فحصها بعد التركيب.
يمكن أن تقلل تغييرات SKU أو الحاويات المتكررة من الإنتاج إذا كان من الصعب تعديل المعدات. يجب أن يدعم نظام تعبئة المسحوق العملي إعدادًا سريعًا وقابلاً لإعادة التكرار والوصول السهل لصيانة.
| مجال الأداء | ما الذي يجب تقييمه | الأثر التشغيلي |
|---|---|---|
| تغيير الشكل/التنسيق | تغييرات سريعة للقالب أو لأجزاء التنسيق | نطاق توقف أقصر بين المنتجات |
| وصول التنظيف | مناطق التلامس مع المنتج ومناطق التعامل مع المسحوق سهلة الوصول | تنظيف وفحص أسرع |
| عنصر التحكم | إعدادات التشغيل المخزنة حيث تم تكوينها | تشغيلات متكررة أكثر اتساقاً |
| اتساق بملاستيليتر مثالي | مكونات قابلة للخدمة وتخطيط جهاز واضح | فترات صيانة أقصر |
| التحكم في المسحوق | تصميم كبح الغبار ومضاد للتكتل | أداء تعبئة أكثر استقراراً |
فترة التنفيذ، مراحل الدفع، الضمان، التركيب، واستجابة الخدمة هي شروط تجارية ويجب أخذها من عرض الأسعار الموقع أو العقد الخاص بالمشروع المحدد. نطاق موقع عام ليس التزاماً بالتسليم.
قبل الطلب، وثّق:
أقل سعر شراء لا ينتج دائماً الأقل تكلفة تشغيلية . تكلفة التشغيل. مراجعة تكاليف كاملة يجب أن تشمل :
ثبات جرعات أعلى واحتواء مسحوق فعال يمكن أن يساعدا في السيطرة على الهدايا، خاصة للمساحيق ذات القيمة العالية.
تشمل فعالية المعدات الإجمالية (OEE) التوفرية، الأداء، والجودة. بالنسبة لماكينة تعبئة المسحوق الصناعية، ترتبط هذه العوامل ارتباطاً وثيقاً.
| عامل OEE | تأثير تعبئة المسحوق |
|---|---|
| التوفر | قلّ عدد التوقفات بسبب التكتل، وتراكم الغبار، أو تغييرات التعبئة الصعبة |
| أداء | ثبات سرعة التعبئة خلال دورة الإنتاج المخطط لها |
| الجودة | تعبئة مستهدفة متسقة مع تقليل نقص التعبئة، والتعبئة الزائدة، والتوزيع الزائد |
| الموثوقية | تشغيل موثوق بدعم من المواد المناسبة وتصميم النظام |
آلة تعبئة مسحوق مصممة بشكل جيد توازن السرعة مع تدفق المسحوق المراقَب، والترشيح الموثوق، والتشغيل القابل للصيانة. هذا يدعم OEE أقوى وعائد استثمار أكثر قابلية للتوقع.
استخدم هذا قائمة فحص FAT لمعدات التعبئة للتحقق من الدقة، وسيطرة الغبار، والتبديل، والسلامة، والإنتاج المستمر مع مسحوقك الفعلي.
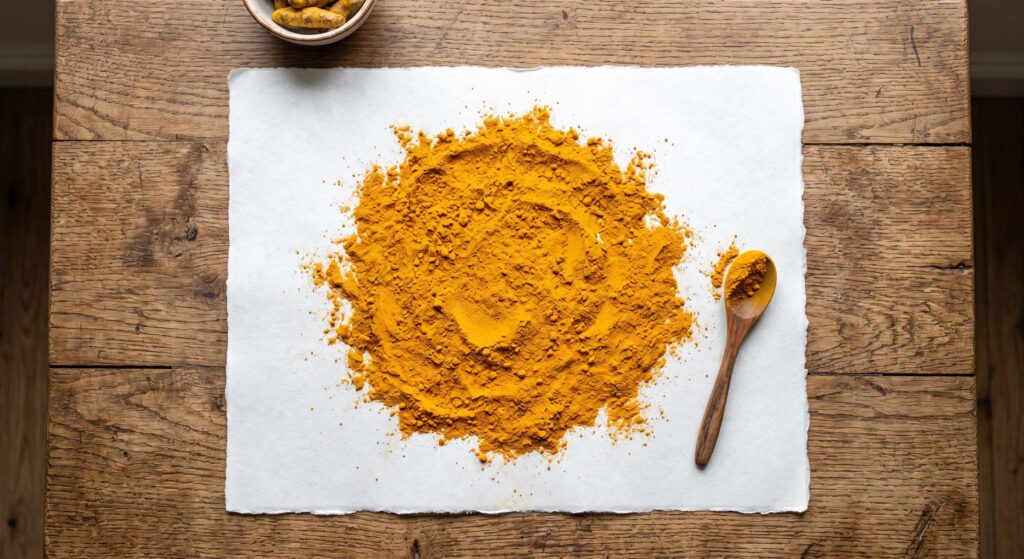
استخدم هذا الجدول السريع للقرار لتضييق إعداد البداية. نؤكد النموذج النهائي، والأدوات، والإعدادات بعد اختبار المسحوق الفعلي والعبوة.
| ماذا تقوم بتعبئته؟ | النقطة البدائية الموصى بها | نموذج GDHP أو التكوين ذات صلة | لماذا يناسب |
|---|---|---|---|
| مسحوق ناعم متماسك في زجاجات أو عبوات أو علب | ملف تلقيم باللولب | نظام اللولب المختار بعد تجارب المسحوق | التوزيع بالدقة على البرغي يساعد في إدارة الجسور، والانضغاط، وتدفق غير المتساوي. |
| مسحوق أو حبيبات ذات تدفق حر في أكياس فيلمية | أداة تعبئة بالكوب الحجمي مع تغليف ثلاثي الجوانب/VFFS | GH240FZ | كان أحد تكوينات المشروع حوالي 40 حقيبة/دقيقة مع دقة هدف ±2% و 20–160 مم × 15–110 مم للحقائب. |
| حبوب أو مسحوق ملح في حاويات صلبة بوزن 100–1,400 جم | ملء ذات رأسين بوزن صافي | GHCZ-2 | عملي للتشغيل شبه الآلي مع تغذية وضغط اختياري؛ أحد التكوينات استهدفت ±1% و100–120 حاوية/ساعة. |
| حبوب مالتة النواة A/B مع قشور ثلاث طبقات أو طبقتين | ملء مزدوج الرأس، مزدوج المخزن بالوزن مع اهتزاز وتدوير محكوم | GHCZ-KL-2 | يدعم الملءات من 50 إلى 1,000 جرام بدقة هدف ±1%، وبقدرة 150–200 حاوية/ساعة في تكوين المشروع. |
| مواد A/B متعددة الطبقات في حاويات أكبر أو ذات وضعيات متعددة | آلة تعبئة بالوزن بأربعة رؤوس مع تغذية فراغية، اهتزاز، والتحكم في الغبار | GHCZ-4 | مصمم حول نطاق 100–1,200 جرام عندما تكون هناك حاجة لوضع المواد بالتناوب أو الطبقي. |
قبل اختيار نموذج، تحقق من الوزن المستهدف، هامش التحمل المقبول، نطاق الكثافة الإجمالية، فتح الحاوية، خطوات التعامل اليدوي، ضوابط الغبار، طريقة التنظيف، وخطة اختبار FAT. رقم النموذج نقطة بداية مفيدة، لكن تجربة المسحوق وسير العمل الكامل للخط يحددان المواصفة النهائية.
مع أكثر من 23+ عامًا من الخبرة التصنيعية, يقوم GDHP بتصميم وبناء خطوط تعبئة وتغليف مساحيق جاهزة من باب إلى باب للصناعات الغذائية، الصيدلانية، الكيميائية، والكيماويات اليومية. عملنا يغطي جرعات المسحوق، تغذية المواد، التحكم في الغبار، الختم، التغليف السفلي، الاختبار، التركيب، والدعم الفني.
| القدرات والتشغيل GDHP | قيمة عملية |
|---|---|
| هندسة جاهزة للاستخدام | حل منسق واحد من تصميم الآلة وتخطيط ثلاثي الأبعاد إلى التصنيع، FAT، التركيب، والتشغيل |
| معدات غير معيارية مخصصة | أنظمة التعبئة والتغليف المصممة خصيصاً لخصائص المسحوق، وأهداف الإخراج، والحاويات، واحتياجات الأتمتة |
| تصميم مناولة المسحوق | إجراءات مضاد التكتل، خفض الغبار، بناء مغلق، وخيارات الختم بالضغط السلبي |
| دعم المشروع | خبرة مشروع عبر أكثر من 50 دولة، مع إرشاد بالفيديو عن بعد وخيارات الخدمة الميدانية |
| اختبار القبول بالمصنع | يتم اختبار المعدات قبل الشحن للتأكد من أداء الجهاز المتفق عليه |
| التغطية ما بعد البيع | الضمان والتركيب والتشغيل والدعم الفني طويل الأجل متاح وفقاً لشروط المشروع الموقعة |
يمكن أن تستخدم أنظمة آلات تعبئة المسحوق لدينا نوع المثقب، كوب قياس، أو ملء بنمط التدفق وفقًا للمنتج ومتطلبات الإنتاج. للتطبيقات الصحية أو الحساسة للالتآكل، يمكن استخدام المعدات هيكل من الفولاذ المقاوم للصدأ SUS304 مع أجزاء تلامس المنتج SUS316.
نُجهز أيضًا تخطيطات ثلاثية الأبعاد حول مساحة العميل المتاحة ومسار المواد وأنظمة الاستخراج والحماية والمرافق ووصول المشغل والمعدات في المتابعة. بالنسبة للعديد من المشاريع المخصصة، يستغرق الإنتاج حوالي 30–60 يومًا بعد التكوين، وتأكيد العينات والرسومات.
هدفنا ليس مجرد تقديم ماكينة تعبئة أسرع. بل بناء خط يعالج المادة الحقيقية بشكل موثوق، ويتناسب مع المصنع، ويكون عمليًا في التنظيف والصيانة، ويمكن اختباره مقابل أهداف قبول واضحة قبل الشحن.
اختر آلة تعبئة بنواة-المِثَقّ للمساحيق الدقيقة والمتماسكة أو غير المتدفقة بحرية بشكلٍ محدود حيث يعتبر التقدير المتحكّم مهمًا. اختر مُعبّئ بالأكواب الحجمي للمساحيق والمواد الحبيبية المتدفقة بحرية بشكل ثابت عندما تكون الكثافة الحجمية مستقرة. إذا كان المنتج يُباع بالوزن أو تختلف الكثافة ماديًا، قارن بين الخيارين من خلال تجربة الوزن الصافي.
| حالة المسحوق | طريقة الجرعة المناسبة |
|---|---|
| بودرة ناعمة متماسكة أو صالحة للتدفق بشكل صعب | ملء بالمجداف |
| بودرة أو حبيبات مستقرة وتتدفق بحرية | ملء باستخدام كوب حجمي |
| إنتاج مستمر بحجم كبير | التعبئة من النوع التدفق |
لا يوجد وعد دقيق ومسؤول بشأن الدقة العالمية. تعلّق دقة الملء بسلوك المسحوق وطريقة الجرّ والوزن المستهدف ودقة الميزان والسيطرة البيئية والإعداد. قد يكون نظام الملولب مناسباً للـمساحيق الدقيقة، لكن ينبغي أن تكون المطالبة النهائية مبنية على FAT موثّقة باستخدام المنتج الفعلي والعبوة وخطة العينة والحدود المقبولة إحصائياً. اطرح السؤال عما إذا كان التحمل المقتبس نسبياً (مثلاً ±1%) أم مطلقاً (مثلاً ±1 جم أو ±5 جم) وبيّن مرجع الملء.
تعبئة الوزن الصافي تستخدم قياس الوزن للتحكم في الجرعة النهائية. وهي مناسبة حيث تكون مراقبة الوزن وتقليل الهدر في المنتج أولوية.
الملء الحجمي يحدِد حجم الحجم الدقيق من خلال كوب قياس أو آلية مماثلة. وهو يدعم التعبئة الفعالة عندما يظل الكثافة الحجمية للبودرة مستقرة.
الكثافة الحجمية تؤثر على مقدار البودرة المحتلة لمساحة محددة. إذا تغيرت الكثافة أثناء الإنتاج، يمكن لجرعة حجمية أن تنتج أوزان غير متسقة.
ال زاوية الراحة تشير إلى مدى سهولة تدفق البودرة. قد تنزلق البودرات ذات التدفق الضعيف والتماسك الأعلى والرطوبة وحجم الجسيمات غير المنتظم وتسد، وتضغط، أو تغذي بشكل غير متساوٍ. يجب تقييم هذه الظروف قبل اختيار آلة تعبئة البودرة.
تساعد خطوط تعبئة المسحوق المصممة بشكل صحيح في التحكم في الخسائر من خلال تحسين اتساق الجرع واحتواء الغبار. تشمل العوامل الرئيسية:
انخفاض فقدان الغبار وقلة الحزم المرفوضة واستقرار الإخراج يمكن أن يدعم كفاءة تشغيلية أفضل بشكل عام.
من أجل حالة عمل، احسب الهبة (الهدايا) من البيانات الإنتاجية المقاسة بدلاً من ادعاء كتيب: تكلفة الهبة = الحد الأقصى (0، الفرق بين المتوسطActual fill والهدف fill) × وحدات قابلة للبيع × تكلفة المادة لكل وحدة كتلة. تضمين تكلفة التنظيف بالعمل، وفقدان التغيّر، وصيانة المرشح أو الاستخراج، والمعايرة، والعبوات المرفوضة، وتكلفة التعطّل.
بالنسبة لتطبيقات المساحيق التي تحمل مخاطر السلامة المرتبطة بالغبار، قد تكون هناك حاجة لتصميم حماية من الانفجار. الحل الصحيح يعتمد على تقييم مخاطر الغبار والتشريعات المعمول بها؛ لا يتم تحديده بواسطة وصف عام “مضاد للانفجار”. اطلب المنطقة أو القسم المعمول به، فئة المعدات، مجموعة الغبار، التصنيف الحراري، نطاق الشهادة، وحدود التثبيت.
كثير من مشاريع تعبئة المسحوق المخصصة تستغرق نحو 30–60 يومًا بعد الإيداع والتأكيد الفني. قد يستغرق جهاز تعبئة بسيط شبه آلي وقتًا أقل، بينما يمكن أن يطيل الدمج المتعدد الآلات، والتحكمات الأمنية الخاصة، وقطع التغيير الإضافية، أو العينات المتأخرة الجدول الزمني. نؤكد خطة الإنتاج والـ FAT النهائية بعد اعتماد تكوين الجهاز.
يوفر GDHP حلول تعبئة وتغليف شاملة مع بناء صحي ومواد خيارات وهندسة المشاريع للصناعات الغذائية والصيدلانية والكيميائية وصناعات ذات صلة. يمكن للشركة اقتراح أجزاء تماس المنتج من SUS316، والتعامل مع المسحوق المغلق، وفحص FAT، والتركيب، والتشغيل، والدعم الفني، ولكن يجب على المشتري تحديد كل تسليم موجه إلى cGMP أو FDA في مواصفات متطلبات المستخدم. مجرد درجة المادة ليست موافقة تنظيمية.