Guia completo de compra da Melhor Máquina de Enchimento de Pó 2026

Não existe uma máquina de enchimento de pós única e ideal para todos os produtos. Use um alimentador de parafuso para pós finos, coesivos ou não fluidos, como farinha e proteína em pó. Use copos volumétricos para pós estáveis, com fluidez livre, e grânulos. Escolha o enchimento de peso líquido quando o controle do peso alvo e o desperdício de produto forem as principais prioridades. A seleção final deve ser confirmada por meio de um teste de produto e FAT. Escolher a máquina correta de enchimento de pó pode melhorar a precisão do enchimento, reduzir a mão de obra, aumentar a produção e oferecer uma embalagem mais limpa e profissional.

John, engenheiro sênior e fundador

1. Mecanismos centrais de dosagem de pó explicados

Escolher a melhor máquina de enchimento de pó começa ao combinar o método de dosagem ao comportamento do fluxo do pó, à saída exigida e à consistência de enchimento alvo. Nossos sistemas de enchimento de pó suportam enchimento tipo hélice, copos de medição volumétricos e enchimento tipo fluxo para diferentes requisitos de produção.

Máquinas de enchimento do tipo hélice

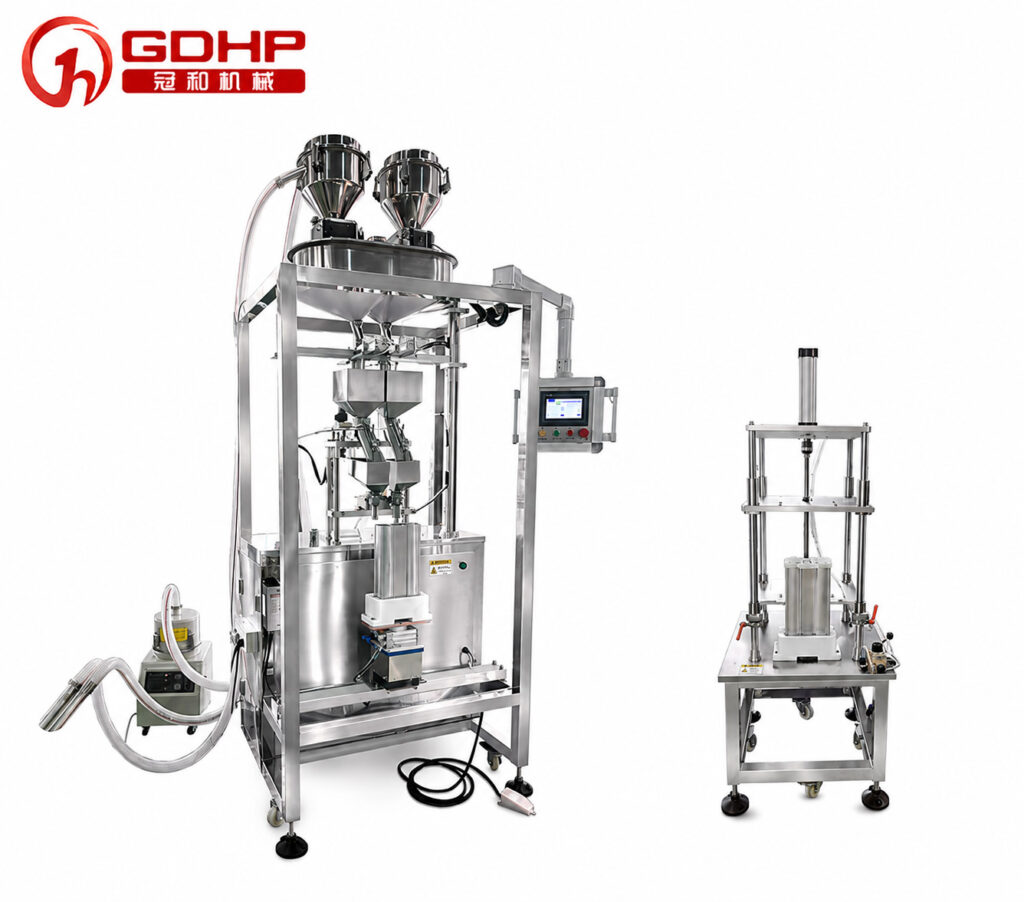
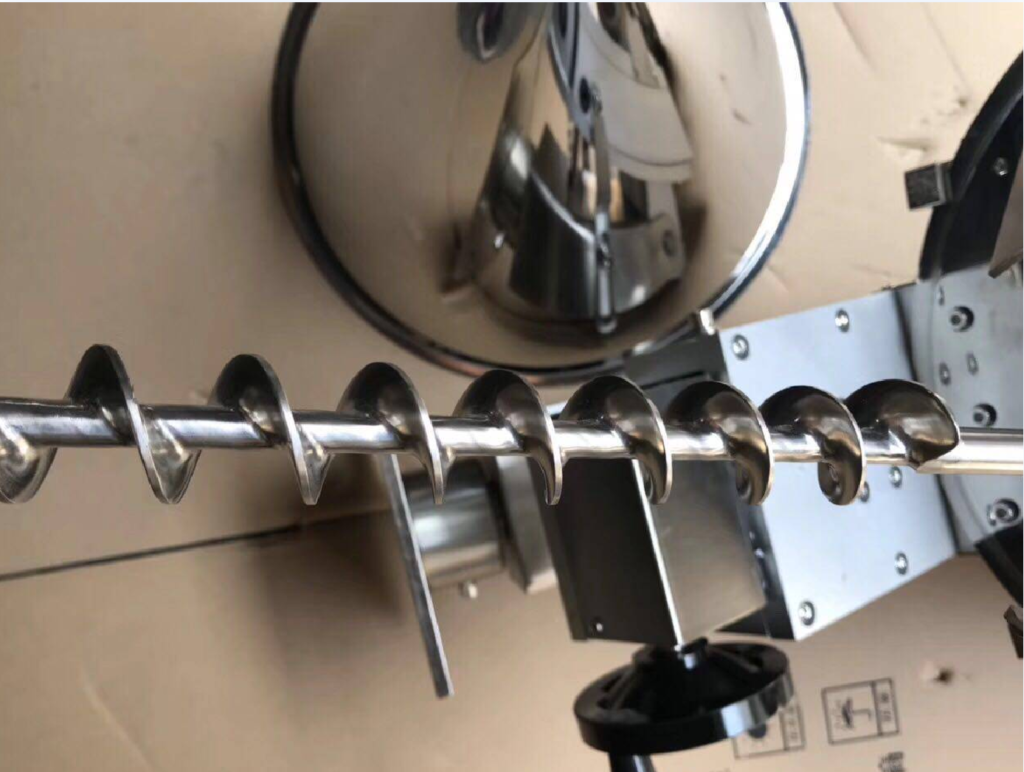
An máquina automática de enchimento com hélice dosifica o pó através de um mecanismo de hélice controlado. Este método é adequado para materiais finos, coesos e não fluíveis, incluindo proteína em pó, farinha e ingredientes ativos farmacêuticos.

O enchimento por hélice é projetado para aplicações que exigem dosagem controlada onde o pó pode obstruir, compactar ou fluir de forma pouco estável. A agitação integrada pode ajudar a manter o material em movimento até a área de dosagem e favorecer enchimentos estáveis.

Mais adequado para:

  • pós finos ou coesos
  • Pós não fluíveis
  • Aplicações de enchimento com foco na precisão
  • Frascos, potes, latas e formatos de embalagem em pouch

Máquinas de preenchimento por dose volumétrica com copos

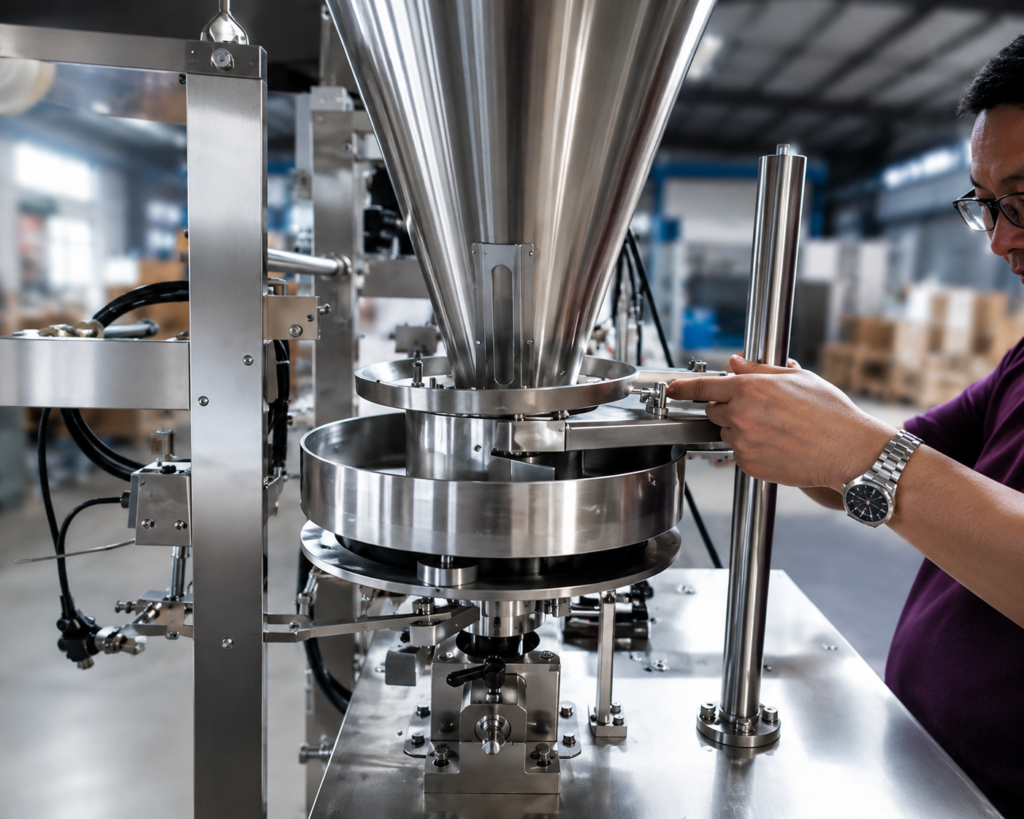
A preenchedor volumétrico por copos usa copos de medição para dispensar um volume definido de produto. Os formatos de copo fixos ou ajustáveis são comumente usados para pós de fluxo livre e grânulos com densidade aparente constante.

Este sistema oferece uma abordagem eficiente para produtos como sal, açúcar, sementes e materiais similares que fluem de forma confiável. Muitas vezes é escolhido quando a saída volumétrica de alta velocidade é o requisito operacional principal.

Para sachets de pó, uma máquina em nossa linha é a GH240FZ máquina de embalagem de pó com vedação em três lados. Ela combina dosagem por copo de medição com formação de sacos, enchimento, selagem a quente, corte e contagem. A configuração usada para um projeto foi de aproximadamente 40 sacos por minuto, com uma precisão alvo de ±2%, dimensões de saco de L 20–160 mm × Larg 15–110 mm, e uma configuração elétrica de 220 V, 2,0 kW. O modelo é uma referência prática quando o produto é preenchido em sachets de filme em vez de recipientes rígidos.

Mais adequado para:

  • Pó de fluxo livre
  • Granules with stable flow properties
  • High-output packaging operations
  • Applications where volumetric consistency is appropriate

Stream-Type Filling Machines

Stream-type filling uses a continuous material flow for industrial powder dosing applications. Depending on the production design, the powder may be delivered through gravity-based or pneumatic transfer arrangements.

This approach is appropriate for high-speed, large-volume production lines where a continuous filling process is required. The final system configuration should account for powder behavior, packaging format, and line integration needs.

Net Weight vs. Volumetric Dosing

The main difference between net weight and volumetric filling is how the dose is controlled.

Dosing MethodControl PrinciplePrimary AdvantageConsideração-chave
Net weight fillingWeight-based measurement using load-cell controlSuporta controle preciso do peso alvoA saída pode ser menor do que em sistemas puramente volumétricos
Preenchimento volumétricoVolume definido através de copos ou mecanismos de dosagemSuporta saída rápida e constante para materiais estáveisOs resultados dependem da densidade aparente do pó e da consistência do fluxo

Para pós de alto valor, o controle de peso líquido pode ajudar a gerenciar variação de enchimento e perda de produto. Para produtos estáveis e de fluidez livre, o preenchimento volumétrico por copos pode fornecer eficiência de vazão. A dosagem por parafuso fornece uma opção prática para pós que necessitam de alimentação e manuseio controlados durante o enchimento.

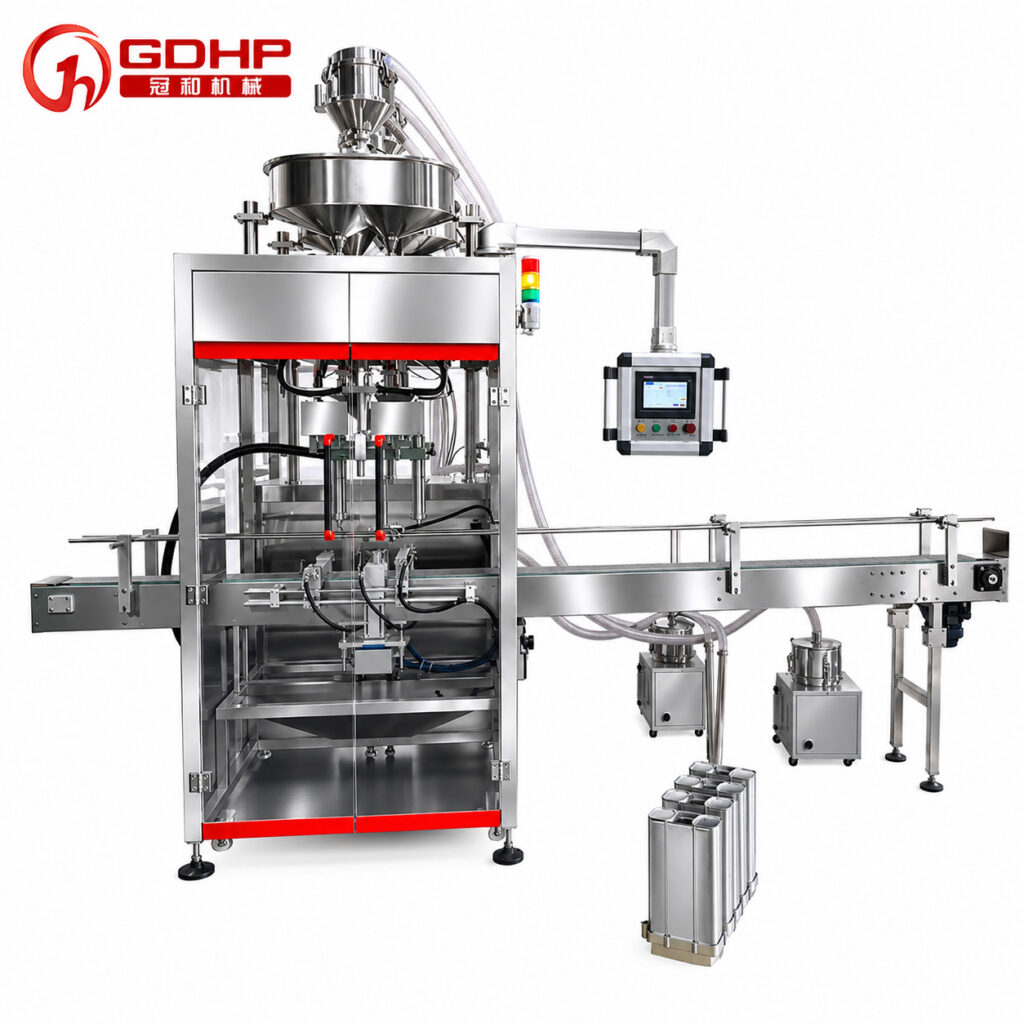
Vimos isso claramente em um filling de peneira molecular projeto de enchimento construído em torno do preenchedor de peso de dupla cabeça semi-automático GHCZ-2. A máquina cobria 100–1.400 g, com uma precisão alvo de ±1% e uma saída de 100–120 recipientes por hora, dependendo do peso de enchimento e do ritmo do operador. Também integr we integraram alimentação de material e uma estação de prensagem semi-automática. A saída real, portanto, dependia do fluxo de trabalho como um todo — não apenas de quão rápido as cabeças de enchimento podiam descarregar.

Para o processo de decisão mais amplo — incluindo containers, automação, orçamento, avaliação de fornecedores e FAT — utilize o nosso guia de seleção de máquinas de enchimento industriais.

Se seu portfólio de produção incluir mais do que pós, use este comparativo de enchimento de líquidos, pastas e pós para separar os requisitos de material antes de selecionar o equipamento.

Máquina de Enchimento de Partículas com Sílica Molecular GHCZ-KL-2 para Geradores de Oxigênio
Máquina de Enchimento de Partículas com Sílica Molecular GHCZ-KL-2

2. Características do Pó e Engenharia do Sistema

O comportamento do pó determina se uma máquina de enchimento de pó funciona sem problemas, preenche de forma consistente e permanece limpa. Avaliamos cada material antes de configurar o sistema de dosagem e contenção.

Pó de Fluxo Livre vs. Pó Não Fluxo Livre

A pó de fluxo livre move-se facilmente pelo funil e pelo caminho de dosagem. Sal, açúcar e alguns produtos de sementes são exemplos comuns. Um pó não fluido poderá ligar, agrupar ou compactar durante o preenchimento, e pode até entupir a máquina de enchimento. Pó de proteína, farinha e pós farmacêuticos finos costumam exigir manuseio mais controlado.

Principais propriedades de fluxo do pó incluem:

  • Densidade aparente: Afeta o volume da dose e a consistência do enchimento.
  • Ângulo de repouso: Indica com que facilidade o pó flui ou forma uma pilha.
  • Tamanho das partículas: Partículas finas podem gerar mais poeira e podem se compactar.
  • Umidade: Pode aumentar a adesão, empedramento e descarga inconsistente.
  • Cohesão: Determina se o pó precisa de agitação ou de outra assistência ao fluxo.

Esses fatores orientam a seleção de dosagem por parafuso, preenchimento volumétrico, projeto do funil e controles de manuseio do pó.

Supressão de poeira e contenção de pó

O controle de poeira é essencial para a higiene do produto, controle de exposição do operador, confiabilidade de pesagem e organização. Em um projeto de peneira molecular, usamos transferência selada para o funil intermediário, sucção na área de descarga, um coletor de poeira dedicado e um enclosure protetor. Em outra linha de dois cabeçotes concluída, combinamos enchimento com boca fechada com uma casa de ventilação e extração local ao redor das cabeças de enchimento.

Esses exemplos apoiam uma regra prática: defina a fonte de poeira antes de escolher o controle. Poeira no ponto de transferência, ventilação do funil e poeira na boca do recipiente podem exigir arranjos de captura diferentes. O design final deve ser baseado em uma avaliação de risco no local e, quando a exposição do operador for relevante, nos limites de exposição ocupacional aplicáveis. Limites de Exposição Permitidos Anotados pela OSHA fornecer uma referência inicial para limites de exposição ocupacional; as regulamentações locais aplicáveis e a ficha de dados de segurança do produto também devem ser analisadas.

Lei de anti-caking e assistência ao fluxo

Pó orgânico que absorve umidade, faz puenteamento ou compactação precisam de suporte estável de fluxo. Métodos possíveis incluem agitação do funil, vibração do recipiente, reabastecimento controlado ou fluidização, mas a escolha correta depende do material.

Dependendo do material, a assistência de fluxo pode incluir:

  • Agitação do funil para reduzir pontes e acúmulo de produto
  • Vibração do recipiente ou base para assentar grânulos volumosos durante o preenchimento
  • Reabastecimento controlado para limitar mudanças relacionadas ao nível no comportamento de dosagem
  • Fluidização pneumática quando os testes de material mostram que é adequado

Nós utilizamos o GHCZ-KL-2 vendedor de pesagem com duas cabeças em projetos de peneção molecular para que os grânulos se assentem em recipientes longos e estreitos durante o preenchimento. Em um sistema de dois materiais, a máquina manejou 50–1.000 g com uma precisão-alvo de ±1% e uma saída de 150–200 contêineres por hora. Adicionamos dois funis, duas estações de pesagem, dois alimentadores a vácuo e rotação programável de contêineres para que materiais A e B pudessem ser preenchidos em duas ou três camadas. Para contêineres maiores multicamadas, o preenchedor de pesagem GHCZ-4 com quatro cabeças é outra configuração que usamos, com uma faixa especificada de 100–1.200 g. A vibração ajudou a compactar o material, mas a pesagem ainda controlava a dosagem. Por isso, a força e o tempo de vibração devem ser testados com o produto real.

preenchedor de pesagem GHCZ-4 com quatro cabeças

3. Critérios Críticos de Seleção para Máquinas de Enchimento de Pó

A melhor máquina de enchimento de pó deve corresponder à sua meta de produção, comportamento do pó, formato da embalagem, padrão de higiene e espaço disponível na planta. Configuramos linhas de enchimento de pó em torno desses requisitos operacionais em vez de usar um design único para todos.

Exemplos da Nossa Gama de Enchimento de Pó

Estes exemplos de modelos mostram como traduzimos um briefing de produto em uma configuração de máquina. São pontos de partida para discussões de engenharia; o modelo final, as ferramentas e as configurações são confirmados após ensaios com material e contêiner.

Modelo ou configuraçãoAplicação típicaExemplo de especificação do projeto
GH240FZSachês de pó com fechamento em três lados com dosagem por copo medidorCerca de 40 sacos/min; ±2%; sacos de L 20–160 mm × W 15–110 mm
GHCZ-2Enchedor dosador de dois cabeçotes para grânulos ou sal em pó, com alimentador e estação de prensagem opcionais100–1.400 g; ±1%; 100–120 recipientes por hora, dependendo do ritmo do operador
GHCZ-KL-2Enchedor dosador de dois cabeçotes para grânulos de peneira molecular e preenchimento em camadas de dois materiais50–1.000 g; ±1%; 150–200 recipientes por hora; vibração programável e rotação
GHCZ-4Enchedor dosador de quatro cabeças para materiais A/B alternados e recipientes multilayer100–1.200 g; ±1% alvo; alimentação por vácuo, vibração e opções de exaustão de poeira

Balança automática e vazão

Escolha o nível de automação com base no volume de produção, disponibilidade de mão de obra e frequência de mudanças.

Necessidade de produçãoAbordagem adequadaConsideração-chave
Produção de baixo volume ou flexívelDosador semicontínuo de póPrático para séries menores e mudanças frequentes de produto
Produção de alto volumeLinha de enchimento de pó totalmente automáticaSuporta operação contínua com equipamento de embalagem integrado
Requisitos de embalagem personalizadosEquipamento não padrão ou sistema monobloqueConstruído em torno do produto, do recipiente e do fluxo de trabalho da linha

Para operações de alto rendimento, o sistema de enchimento pode se conectar com equipamentos de tampa, rotulagem, selagem de latas, embalagem de sachês, empacotamento de caixas e paletização como parte de uma linha de embalagem de pó turnkey em um projeto de peneira molecular de dois materiais, cada ciclo foi projetado para encher dois tubos de tela com aproximadamente 2 kg no total. A meta foi 100–150 pares por hora: os operadores colocaram os tubos e as placas de cobertura, enquanto a máquina lidou com preenchimento em cabeçais duplos e prensagem automática de tampas. Este layout híbrido manteve a automação focada nas etapas que controlavam dosagem e montagem.

Compatibilidade de Recipiente e Embalagem

O equipamento de embalagem de pós deve ser projetado em torno do formato final da embalagem. Aplicações comuns incluem:

A abertura do recipiente, o volume de preenchimento, as propriedades de fluxo do pó e o método de selagem a jusante afetam a configuração da máquina. Para um projeto de sachê de pó com vedação em três lados, projetamos o processo completo em torno do dosamento volumétrico, formação da bolsa, enchimento, selagem com calor, corte e contagem. A máquina foi configurada para cerca de 40 sacos por minuto, com uma precisão alvo de ±2% e uma faixa de tamanho de bolsa de L 20–160 mm × Larg 15–110 mm. Utilizou uma configuração de 220 V, 2,0 kW. O projeto mostrou por que a largura do filme, o comprimento da bolsa, o registro, a temperatura de selagem e a dosagem do pó precisam funcionar como um único sistema.

Precisão de enchimento e Gentileza do produto

A precisão do enchimento afeta diretamente a conformidade, o desperdício de produto e o custo operacional. O sistema de dosagem adequado depende do pó e do peso-alvo exigido.

Requisito de DosagemFoco de Seleção
pós finos ou coesosPreenchimento tipo parafuso com manuseio de pó controlado
Produtos estáveis, que fluem livrementeMedidor de capacidade para preenchimento eficiente volumétrico
Rebentamento rápido ou de maior volumeConfiguração de preenchimento tipo fluxo
Produtos de alto valorValidar consistência de dosagem durante os Testes de Aceitação da Fábrica (FAT)

Em vez de confiar em uma figura universal de precisão, a precisão deve ser confirmada usando o pó real, o peso de preenchimento desejado e o mecanismo de dosagem selecionado. Mudanças na densidade aparente, umidade, incrustação, ciclos de recarga e fluxo de pó inconsistente podem afetar os resultados. Em nossos projetos, trabalhamos com metas incluindo ±1 g em 100 g, ±1% em 400 g, e ±5 g em 600 g. Cada figura só faz sentido quando as condições de preenchimento de referência e de teste são declaradas.

Uma especificação de compra deve indicar tudo o que se segue:

    • Peso alvo nominal e desvio absoluto ou percentual permitido
    • Identidade do produto, faixa de densidade a granel, faixa de umidade e dano aceitável às partículas
    • Dimensões do recipiente e o número de cabeças de enchimento em funcionamento
    • Tamanho da amostra de teste e se as amostras são verificadas na inicialização, no estado estável e após o reabastecimento do funil
    • Resolução da balança e método de calibração
    • Como a média de enchimento, mínimo, máximo, desvio padrão, rejeições e entregue de produto serão reportados

Sem essas condições, dois fornecedores podem citar a mesma “precisão de ±1%” propondo testes de aceitação materialmente diferentes. Peça o peso de referência, o tamanho da amostra, a duração do teste e o número aceitável de outliers antes de comparar os números.

Construção de Enchedora de Pó Higienizada

Aplicações alimentícias, farmacêutícias e químicas sensíveis exigem materiais e construção que suportem o plano de limpeza e controle de contaminação do usuário. Em uma linha completa de enchimento com peneira molecular, usamos SUS304 para a estrutura da máquina e SUS316 para peças de contato com o produto. A seleção de material é importante, mas o grau de aço inox não estabelece soleiramente a conformidade com normas cGMP, FDA, EHEDG ou 3-A.

FDA explica que as normas cGMP de fármacos estabelecem requisitos mínimos para os métodos, instalações e controles usados na fabricação, processamento e embalagem. Mais especificamente, 21 CFR Parte 211 Subparte D abrange o design e a localização de equipamentos, compatibilidade de superfícies de contato com o produto, limpeza e manutenção, e a inspeção ou calibração de equipamentos automatizados.

Peça ao fornecedor para documentar:

    • A grade e a rastreabilidade de cada material em contato com o produto
    • Requisito de acabamento de superfície, tratamento de solda e ausência de armadilhas de produto inacessíveis
    • Desmontagem sem ferramenta ou documentação do método de limpeza e acesso à inspeção
    • Compatibilidade de vedação, junta, lubrificante e mangueira com o produto e os químicos de limpeza
    • Controles de contaminação cruzada e os registros de verificação de limpeza exigidos
    • A regulamentação exata ou norma em escopo, a parte responsável e os documentos fornecidos para verificação

“Food grade”, “medical grade” e “FDA compliant” nunca devem ser aceitos como frases de marketing isoladas. Umaponha cada afirmação a um componente, declaração de material, desenho, teste ou certificado que o comprador possa revisar.

Projeto de limpeza e mudança de produção

Mudanças rápidas ajudam a proteger a disponibilidade da linha quando a produção inclui múltiplos produtos ou tamanhos de embalagem. As principais prioridades de design incluem:

    • Componentes de contato com o produto acessíveis
    • Trocas rápidas de molde e formato
    • Desmontagem simples para limpeza
    • Layout que reduza áreas de retenção de pó
    • Separação clara entre as zonas de enchimento, vedação e embalagem a jusante

Para pós que criam pó ou acúmulo, o design da máquina deve apoiar a limpeza regular sem causar tempo de inatividade desnecessário.

Áreas de perigo e controles de poeira

Conforme explicado em as diretrizes de poeira combustível da OSHAPoeira combustível fina pode criar um risco de fogo ou explosão, mas nem todo processo com poeira tem o mesmo risco. Antes de especificar motores, caixas elétricas, extração ou aterramento, o proprietário da planta deve obter uma avaliação de risco de poeira com base no material real e no local de instalação.

Dependendo dessa avaliação e da legislação local, os controles engenheirados podem incluir:

    • Exaustão local e um sistema de coleta de poeira corretamente projetado
    • Aterramento, Bonding e controle de materiais geradores de estática
    • Equipamentos elétricos e mecânicos adequados para a área classificada
    • Prevenção de explosões, isolamento, ventilação ou supressão onde a análise de risco assim exigir
    • Intertravamentos, procedimentos de limpeza e rotinas de inspeção documentadas

Não aceite um genérico “ATEXNão aceite um rótulo genérico de “ATEX” ou “à prova de explosão” sem a categoria do equipamento ou método de proteção, zona ou divisão, grupo de poeira, classificação de temperatura, escopo do certificado e requisitos de instalação. A extração de poeira e o enchimento em recinto ajudam na contenção, mas não substituem a proteção certificado contra explosões quando o processo a exige.

Pegada da instalação e Layout da linha

O planejamento de espaço no piso deve cobrir mais do que o próprio enchimento de pós. Reserve espaço para alimentação de material, enchimento, vedação, inspeção, equipamentos de fim de linha, acesso do operador e manutenção.

Entrada de layoutO que deve ser mostrado no desenho aprovado
Envelope de máquina e proteçãoPegada operacional, giro da porta, painéis de acesso e zonas de segurança
Fluxo de materialEscalonamento de matérias-primas, trajeto da alimentadora, saída de produto preenchido e manuseio de rejeitos
Pessoas e manutençãoPosições do operador, armazenamento de peças de troca, acesso à limpeza e caminhos de remoção de componentes
Utilidades e ambienteEnergia, ar comprimido, extração, drenagem, classificação de salas e interfaces de HVAC

Uma alocação universal em metros quadrados é pouco confiável porque duas enchadeiras com a mesma velocidade nominal podem ter requisitos de alimentação, proteção, coleta de poeira e downstream muito diferentes. Aprovem um layout escalonado e desenho de espaço de serviço antes que o equipamento seja definido.


Máquina de embalagem de pó de 3 lados de vedação

4. Desempenho da Máquina de Enchimento de Pó, Testes e ROI

Uma máquina de enchimento de pó deve ser avaliada por mais do que a velocidade nominal. Focamos em resultados de enchimento validados, tempo de troca, acesso de serviço e custos operacionais que afetam o ROI a longo prazo.

Ensaios de Aceitação da Fábrica (FAT)

O FAT deve testar a máquina com base em uma especificação de requisito de usuário acordada, em vez de uma demonstração escolhida após a construção da máquina. Um bom exemplo é uma linha de peneiras moleculares A/B que projetamos para 350 g, 600 g e 1.400 g formatos. Em 600 g, o alvo era ±5 g e 150–200 contêineres por hora. A sequência real incluiu preenchimento de material A, montagem de tela e mola, preenchimento de material B, pressionamento da extremidade, inspeção de vedação e saída do produto. Testar apenas a máquina vazia teria nos dito muito pouco sobre esse fluxo de trabalho.

Um protocolo FAT útil inclui:

    • Produto aprovado, formato de embalagem, pesos-alvo, receitas e peças de mudança
    • Uma corrida de aquecimento definida e estado estável no velocidade operacional acordada
    • Amostras de peso coletadas em todas as cabeças e antes e depois do reabastecimento do alimentador
    • Média registrada, mínimo, máximo, desvio padrão, rejeições e sobra
    • Verificações de ponteamento, segregação, escape de pó, contaminação de vedação e dano ao produto
    • Testes desafiadores para sem recipiente/sem enchimento, baixo material, emperramentos, proteções, alarmes e paradas de emergência
    • Demonstração completa de troca e limpeza em que esses tempos são critérios de aceitação
    • Uma lista de desvios assinada mostrando responsabilidade e data de encerramento para cada item aberto

O FAT reduz o risco de comissionamento, mas não substitui o teste de aceitação no local. Utilidades do local, extração, fornecimento de origem, operadores e condições ambientais podem alterar o desempenho após a instalação. Em uma linha de peneira molecular com duas cabeças concluída GHCZ-KL-2 combinação de alimentação por vácuo, vibração básica, enchimento com boca fechada, ventilação e extração de pó local. A máquina cobriu 80–1.000 g por lado, com uma meta de ±1% em 400 g e 100–120 recipientes por hora, dependendo do ciclo do operador. Esses são exatamente as condições que devem ser revisadas novamente após a instalação.

Eficiência de Mudança/Manutenção

Mudanças frequentes de SKU ou de recipiente podem reduzir a produção se o equipamento for difícil de ajustar. Um sistema prático de enchimento de pós deve suportar configuração rápida, repetível e acesso fácil para manutenção.

Área de desempenhoO que avaliarImpacto operacional
Mudança de formatoTrocas rápidas de molde ou de peças de formatoMenos tempo de inatividade entre produtos
Acesso à limpezaÁreas de manuseio de pós e de contato com o produto acessíveisLimpeza e inspeção mais rápidas
ControlesConfigurações operacionais armazenadas onde configuradasExecuções repetidas mais consistentes
ManutençãoComponentes utilizáveis e layout da máquina mais claroParadas de manutenção mais curtas
Controle de póControle de poeira e design anti-encadeamentoDesempenho de preenchimento mais estável

Termos de entrega e serviço

Prazo de entrega, marcos de pagamento, garantia, instalação e resposta de serviço são termos comerciais e devem ser obtidos a partir da cotação ou contrato assinado para o projeto específico. Uma faixa genérica de site não é compromisso de entrega.

Antes de fazer o pedido, documentar:

    • O evento que inicia o relógio de lead time, como depósito, aprovação de desenho ou recebimento de amostra
    • FAT timing, autoridade de aceitação, processo de itens abertos e condições de liberação de envio
    • Data de início da garantia, exclusões, mão de obra, viagem e responsabilidade de frete
    • Prazos de resposta remotos e no local, escopo de instalação e treinamento de operadores
    • Peças de reposição recomendadas, consumíveis, backup de software e disponibilidade de suporte

Custo Total de Propriedade

O menor preço de compra nem sempre resulta no menor custo operacional. Uma revisão completa de custos deve incluir:

    • Investimento inicial em equipamentos
    • Mão de obra necessária para enchimento, limpeza e trocas
    • Necessidades de manutenção e planejamento de peças sobressalentes
    • Consumo de energia
    • Tempo de inatividade não planejado
    • Perda de pó, poeira e entrega do produto
    • Confiabilidade de precisão ao longo de lotes de produção

Maior estabilidade de dosagem e contenção eficaz de pó podem ajudar a controlar o vazamento, especialmente para pós de maior valor.

OEE e Desempenho de Produção

Efetividade Global do Equipamento (OEE) combina disponibilidade, desempenho e qualidade. Para uma máquina industrial de dosagem de pó.

OEE fatorImpacto no enchimento de pó
DisponibilidadeMenos paradas por empedramento, acúmulo de poeira ou trocas difíceis
DesempenhoVelocidade estável de enchimento durante a rodada de produção planejada
QualidadePreenchimentos consistentes com redução de subpreenchimento, superpreenchimento e desperdício
ConfiabilidadeOperação confiável apoiada por materiais adequados e design do sistema

Uma máquina de enchimento de pó bem projetada equilibra velocidade com fluxo de pó controlado, dosagem confiável e operação de manutenção.

Use este checklist FAT para equipamentos de enchimento para verificar precisão, controle de poeira, mudança, segurança e produção contínua com seu pó real.

Pó de Cúrcuma

5. Escolhendo a Melhor Máquina de Enchimento de Pó

Use esta tabela de decisão rápida para restringir a configuração inicial. Confirmamos o modelo final, ferramental e configurações após testar o pó e o envase reais.

O que você está enchendo?Ponto de partida recomendadoModelo ou configuração GDHP relevantePor que se encaixa
Pó fino, coeso em frascos, potes ou latasMs filler com parafusoSistema de parafuso selecionado após ensaios com póDosagem controlada por parafuso ajuda a gerenciar maranhamento, compactação e fluxo irregular.
Pó ou granulado de fluxo livre em sachês de filmeColher volumétrica com embalagem VFFS/selagem em três ladosGH240FZUma configuração de projeto foi de cerca de 40 sacos/min com precisão alvo de ±2% e sacos de 20–160 mm × 15–110 mm.
Granulados ou pó de sal em recipientes rígidos de 100–1.400 gEnchedora de peso líquido de duas cabeçasGHCZ-2Prático para operação semi-automática com alimentação e prensagem opcionais; uma configuração visou ±1% e 100–120 recipientes por hora.
Granulos de peneira molecular A/B com preenchimento de duas ou três camadasEnchedor de pesagem com duas cabeças, com dois funis e rotação controlada por vibraçãoGHCZ-KL-2Suporta preenchimentos de 50–1.000 g, precisão-alvo de ±1% e 150–200 containers/hora em configuração de projeto.
Material A/B em várias camadas em recipientes maiores ou com várias posiçõesEnchedor de pesagem de quatro cabeças com alimentação por vácuo, vibração e controle de poeiraGHCZ-4Projetado em torno de uma faixa de 100–1.200 g quando for necessária colocação alternada ou em camadas de material.

Antes de escolher um modelo, confirme o peso-alvo, tolerância aceitável, faixa de densidade bulk, abertura do recipiente, etapas de manuseio manual, controles de poeira, método de limpeza e plano de teste FAT. Um número de modelo é um ponto de partida útil, mas o ensaio de pó e o fluxo de trabalho completo da linha determinam a especificação final.

Bomba de Parafuso

6. Por que escolher a GDHP para uma linha de preenchimento de pó?

Com mais de 23+ anos de experiência em fabricação, a GDHP projeta e constrói linhas turnkey de preenchimento e embalagem de pó para aplicações alimentícias, farmacêuticas, químicas e químicas do dia a dia. Nosso trabalho abrange dosagem de pó, alimentação de material, controle de poeira, vedação, embalagem a jusante, testes, instalação e suporte técnico.

Capacidade GDHPValor Prático
engenharia turnkeyUma solução coordenada desde o design da máquina e layout 3D até fabricação, FAT, instalação e comissionamento
Equipamento personalizado não padronizadoSistemas de enchimento e embalagem adaptados às propriedades do pó, metas de produção, recipientes e necessidades de automação
Projeto de manuseio de pósMedidas anticaking, supressão de poeira, construção fechada e opções de vedação a vácuo negativo
Suporte ao projetoExperiência de projeto em mais de 50 países, com orientação via vídeo remoto e opções de serviço no local
Teste de Aceitação da FábricaO equipamento é testado antes do envio para confirmar o desempenho da máquina acordado
Cobertura pós-vendaGarantia, instalação, comissionamento e suporte técnico de longo prazo estão disponíveis de acordo com os termos do projeto assinados

Nossos sistemas de máquina de enchimento em pó podem usar enchimento do tipo parafuso, copo medidor ou tipo fluxo de acordo com o produto e a exigência de produção. Para aplicações higiênicas ou sensíveis à corrosão, o equipamento pode usar construção em aço inox SUS304 com peças de contato com o produto SUS316.

Também preparamos layouts 3D ao redor do espaço disponível do cliente, rota de material, sistema de extração, proteção, utilidades, acesso do operador e equipamentos a jusante. Para muitos projetos personalizados, a produção leva cerca de 30–60 dias após a configuração, amostras e desenhos serem confirmados.

Nosso objetivo não é apenas oferecer um delimitador mais rápido. É construir uma linha que manuseie o material real de forma confiável, que se ajuste à fábrica, que seja prático de limpar e manter, e que possa ser testada contra metas de aceitação claras antes do envio.

Tem perguntas? Entre em contato conosco, e forneceremos a solução perfeita.

FAQ

Escolha um enchimento de máquina tipo parafuso para pós finos, coesivos ou de fluxo não livre, onde a dosagem controlada é importante. Escolha um preenchedor volumétrico por copos para consistência, fluxo livre de pós e grânulos quando a densidade aparente estiver estável. Se o produto for vendido por peso ou a densidade variar materialmente, compare as duas opções com um teste de peso líquido.

Condição do póMétodo de dosagem adequado
Pó fino, coesivo ou de fluxo difícilRecheio por parafuso (Engrenagem/Enchedor ramal)
Pó estável, livre de fluxo ou grânulosRecheio por copo volumétrico
Produção em grande volume, contínuaStream-type filling

Não existe promessa universal responsável de precisão. A precisão de enchimento depende do comportamento do pó, método de dosagem, peso alvo, resolução da balança, controle ambiental e configuração. Um sistema de parafuso cavalete pode ser apropriado para pós finos, mas a reivindicação final deve ser baseada em FAT documentado usando o produto real, recipiente, plano de amostra e limites de aceitação estatísticos. Pergunte se a tolerância cotada é relativa (por exemplo, ±1%) ou absoluta (por exemplo, ±1 g ou ±5 g) e indique a referência de enchimento.

Net weight filling usa medição de peso para controlar a dose final. É adequado quando o controle de peso e a redução de sobra do produto são prioridades.

Preenchimento volumétrico dosifica um volume definido por meio de um copo de medição ou mecanismo similar. Suporta enchimento eficiente quando a densidade aparente do pó permanece estável.

A densidade aparente afeta quanto pó ocupa um volume dado. Se a densidade mudar durante a produção, uma dose volumétrica pode produzir pesos inconsistentes.

A ângulo de repouso indica como o fluxo de pó é fácil. Pós com fluxo ruim, maior coesão, sensibilidade à umidade ou tamanho de partícula irregular podem formar pontes, compactar ou alimentar de forma irregular. Essas condições devem ser avaliadas antes de selecionar uma máquina de enchimento de pó.

Uma linha de enchimento de pó bem projetada ajuda a controlar perdas ao melhorar a consistência da dosagem e conter o pó. Fatores-chave incluem:

    • Correspondência do método de enchimento às propriedades de fluxo do pó
    • Uso de antiaderência e recursos de agitação onde necessário
    • Aplicação de enchimento selado e vedação sob pressão negativa
    • Verificação de desempenho durante FAT
    • Projetar para limpeza prática e trocas de produção

Menos perda de pó, menos pacotes rejeitados e produção estável podem sustentar uma maior eficiência operacional como um todo.

Para um estudo de caso, calcule o brinde a partir de dados de produção mensurados em vez de uma alegação de folheto: custo de brinde = max(0, média real de enchimento − enchimento-alvo) × unidades vendáveis × custo de material por unidade de massa. Inclua mão de obra de limpeza, perda de troca, manutenção de filtros ou extração, calibração, recipientes rejeitados e o custo de tempo de inatividade.

Para aplicações em pós com riscos de segurança relacionados a poeira, pode ser necessária uma montagem com proteção contra explosões. A solução correta depende da avaliação do perigo de poeira e da jurisdição; não é estabelecida por uma descrição genérica de “à prova de explosão”. Peça a zona ou divisão aplicável, a categoria do equipamento, o grupo de poeira, a classificação de temperatura, o escopo do certificado e os limites de instalação.

Muitos projetos personalizados de enchimento de pó levam cerca de 30–60 dias após o depósito e a confirmação técnica. Um preenchimento semiautomático simples pode levar menos tempo, enquanto a integração com várias máquinas, controles de segurança especiais, trocas de peças adicionais ou amostras tardias podem estender o cronograma. Confirmamos o plano final de produção e FAT após a configuração da máquina ser aprovada.

A GDHP fornece soluções turnkey de enchimento e embalagem com construção higiênica, opções de materiais e engenharia de projeto para as indústrias de alimentação, farmacêutica, química e afins. A empresa pode propor peças de contato com o produto em SUS316, manuseio de pó isolado, FAT, instalação, comissionamento e suporte técnico, mas o comprador deve definir cada entrega orientada a cGMP ou FDA na especificação de requisitos do usuário. Apenas o grau de material não é aprovação regulatória.

Construa Sua Solução Personalizada

Suas informações estão seguras - respeitamos sua privacidade e usaremos esses dados apenas para contatá-lo.

Construa Sua Solução Personalizada