Không chắc chọn PLC nào? Đánh giá PLC Siemens
Đánh giá PLC Siemens bao gồm SIMATIC S7 1200 G2 S7 1500V TIA Portal Profinet và PCS neo cho tự động hóa công nghiệp…
Tháng 5 4, 2026

Trong quá trình vận hành lô, một bộ cấp bột có thể ngừng cấp dù động cơ bulông vẫn đang quay. Sự tắc nghẽn có thể là một cây cầu ở phía trên cửa ra của phễu, một kênh bulông bị đóng cứng, hoặc một vòi xả bị đóng vụn.
Sự gián đoạn đó làm thay đổi mật độ lớn, khối lượng liều, tạo ra việc xử lý lại và dụ Operators mở thiết bị khi chưa an toàn. Bụi cũng là một vấn đề an toàn quá trình: OSHA cho biết Ủy ban Điều tra An toàn và Nguy cơ Hóa chất của Hoa Kỳ đã xác định 281 sự cố bụi cháy nổ từ 1980–2005, gây ra 119 tai nạn lao động và 718 thương tích (OSHA). Những con số đó bao quát các sự cố bụi ở mức tổng thể, không phải tắc nghẽn của máy bọc bột cụ thể.
Hướng dẫn này chỉ ra cách nhận diện điểm lỗi, xác nhận điều kiện vật liệu và máy, thông từ tắc nghẽn một cách an toàn, và xây dựng một kế hoạch kiểm soát phòng ngừa. Nó biến tắc nghẽn máy đổ bột thành một quy trình xử lý sự cố được ghi nhận cho đội bảo trì và sản xuất.
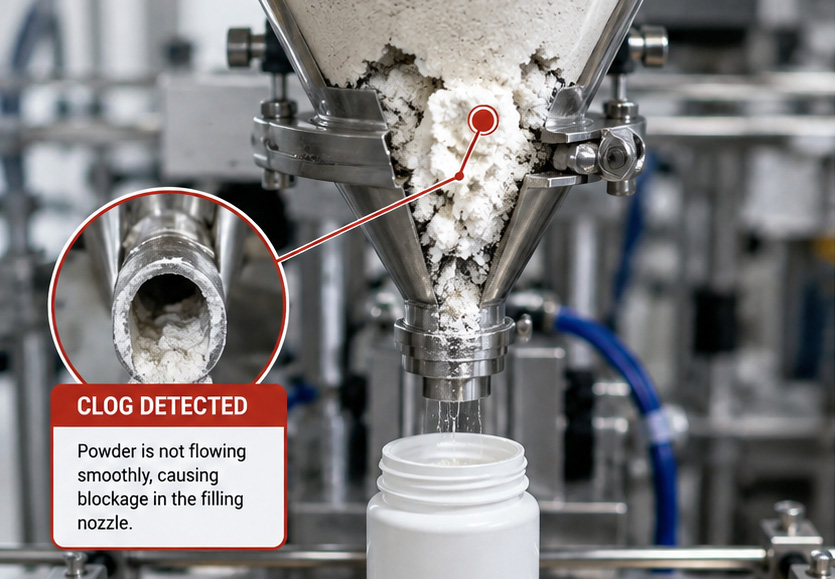
Một sự tắc nghẽn thường là sự vừa khớp giữa vật liệu và thiết bị chứ không phải một bộ phận hỏng đơn lẻ. Ghi lại nơi dòng chảy bị dừng và những gì đã thay đổi kể từ lô hàng trước. Chọn máy điền bột phù hợp điều này đặc biệt quan trọng.
Các bột hút ẩm hút nước từ không khí. Kết quả có thể là các cục dính, mật độ thể tích danh nghĩa cao hơn và một lớp bám phát triển ở cổ phễu hoặc vòi phun. Không áp dụng một con số độ ẩm phòng “an toàn” cho mọi công thức. Đặt giới hạn độ ẩm và độ RH phòng dựa trên dữ liệu phát triển hoặc dữ liệu từ nhà cung cấp cho từng sản phẩm, sau đó ghi lại cả hai giá trị tại máy điền.
Giá trị CRH chỉ là tham chiếu sàng lọc, không phải các điểm đặt chuẩn độ ẩm phòng phổ quát. Một giá trị được báo cáo chỉ áp dụng cho vật liệu và điều kiện được thử nghiệm; nhiệt độ, công thức, độ tinh khiết, trạng thái hạt, thời gian phơi nhiễm và phương pháp thử có thể làm thay đổi hành vi làm vón cục. Sử dụng dữ liệu ổn định từ nhà cung cấp cho từng công thức hoặc thử nghiệm thấm ẩm riêng cho sản phẩm để thiết lập giới hạn vận hành, và ghi nguồn, nhiệt độ thử và phương pháp với mỗi giá trị.
| Hành vi vật liệu được quan sát | Những gì nó có thể chỉ ra | Những gì cần xác minh trước khi thay đổi filler |
|---|---|---|
| Gia tăng khối lượng nhanh, dính nhớt hoặc hút ẩm sau khi tiếp xúc với không khí | Nhạy cảm với độ ẩm cao dưới điều kiện hiện tại | Ổn định của nhà cung cấp hoặc dữ liệu hấp thụ, độ ẩm bột, độ ẩm phòng và nhiệt độ, cũng như thời gian phơi bày |
| Kết vón sau khi lưu trữ hoặc nén | Thời gian, nhiệt độ hoặc áp suất xếp chồng có thể góp phần; độ ẩm không phải là nguyên nhân duy nhất | Lịch sử lưu trữ, mật độ khối, nén và dữ liệu sàng hoặc kích thước hạt |
| Đan ràng mà không có sự thay đổi độ ẩm có thể đo được | Liên kết, hình dạng hoặc kích thước hạt, tĩnh điện hoặc hình học phễu | Hành vi chảy của bột, phân bố kích thước hạt, tính liên tục đất đá và hình học đầu ra |
Hạt mịn hoặc kết tụ có thể tạo thành một vòm trên cửa xả (bridging) hoặc một đường kênh ở giữa phễu (ratholing). Máy có thể dường như có bột ở phễu trong khi ốc vít đang bị hụt. Một xung rung ngắn và được kiểm soát có thể giúp, nhưng rung liên tục có thể làm đặc một số công thức; xác nhận biên độ và thời gian với bột thực tế.
Lực ma sát ở thành phễu, ốc vít và ống truyền linh hoạt có thể gây tích điện cho hạt. Bụi mịn có thể bám vào các bề mặt liên kết kém hoặc đất dẫn nhiễm không đúng cách và dần thu hẹp đường chảy. Xác nhận tính liên tục liên kết, các thành phần dẫn điện phù hợp và thiết bị phóng điện ion khi đánh giá rủi ro yêu cầu. Độ ẩm có thể ảnh hưởng đến sự phân tán điện tích tĩnh, nhưng không phải thay thế cho một đường nối đất được xác nhận.
Các ví dụ dưới đây nhận diện các vật liệu có thể cần kiểm tra bụi cháy; danh mục đơn thuần không xác định được liệu một bột cụ thể có dễ nổ hay không. Sử dụng SDS hiện tại và một đánh giá nguy cơ bụi có đủ điều kiện dựa trên vật liệu thực tế. Khi áp dụng, việc thử nghiệm có thể bao gồm Kst, Pmax, năng lượng bén lửa tối thiểu (MIE), nồng độ dễ nổ tối thiểu (MEC), kích thước hạt và độ ẩm.
| Nhóm vật liệu | Ví dụ có thể yêu cầu sàng lọc | Những gì cơ sở cần xác minh |
|---|---|---|
| Kim loại và hợp kim | Bột nhôm, magiê, kẽm, titanium, sắt và ferrosilic | Kích thước hạt thực tế, thành phần, tính phản ứng, độ nhạy bén lửa và liệu vật liệu có phản ứng với nước hay không |
| Vật liệu nông nghiệp, rừng và thực phẩm | Bột khoai tinh bột, bột mì, đường, bột sữa, ca cao, cà phê, thuốc lá, bụi gỗ và sợi thực vật | Liệu các phần nhiễm không khí mịn có dễ cháy hay không; độ ẩm thực tế, kích thước hạt, nồng độ và nguồn bén lửa |
| Vật liệu tổng hợp và nhựa | Polyetylen, polypropylen, nhựa, cao su và các loại bột polymer khác | Tích lũy tĩnh, liên kết và tiếp đất, thu bụi và dữ liệu bắt lửa thực tế của phấn |
| Nguyên liệu than và hóa dầu | Than, than coke, coke dầu mỏ, nhựa đường và bụi lưu huỳnh | Dữ liệu dễ nổ và bắt lửa đặc thù cho vật liệu; không suy diễn rủi ro từ một tên vật liệu chung |
| Dược phẩm và hóa chất tinh | Hóa chất actives, trung gian, stearat kẽm, chất chống oxy hóa, thuốc nhuộm và sắc tố | Dữ liệu bụi dễ cháy cùng với độc tính, hạn chế and yêu cầu kiểm soát chéo ô nhiễm |
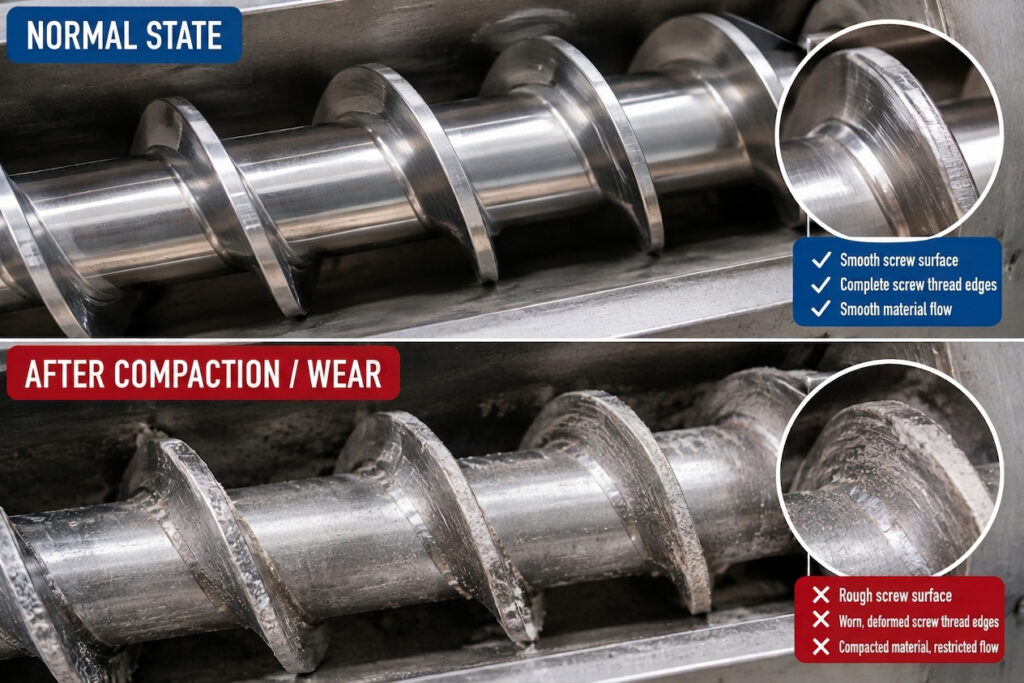
Đường kính ốc vít, nhún hoặc hồ sơ cánh vít không phù hợp với phấn có thể làm lệch, nén hoặc cấp liệu bị đói. Tốc độ quay quá cao có thể sinh nhiệt và nén; quá ít khuấy có thể để lại khoảng trống. Xem xét lựa chọn buộc vít, mô-men động cơ, dải tăng tốc và dữ liệu trọng lượng thực tế khi đổ cùng nhau thay vì thay đổi RPM một cách mò mẫm.
Phân bố kích thước hạt rộng có thể phân tầng trong quá trình vận chuyển. Bụi mịn lắng vào khoảng trống giữa các hạt lớn, sau đó đóng gói tại bộ lọc, gioăng và vòi phun hẹp. Các mép thép không gỉ bị trầy xước, cánh vít cong, cạnh khuấy mòn và ghế van hỏng tạo ra các rìa bổ sung nơi bụi có thể tích tụ.
Sử dụng quy trình khóa/chốt của nhà sản xuất máy và tờ an toàn của bụi bột (SDS). Không được với tay vào phễu, dùng que kim loại, hoặc tháo bỏ guard khi ốc vít hoặc bộ rung có thể khởi động.
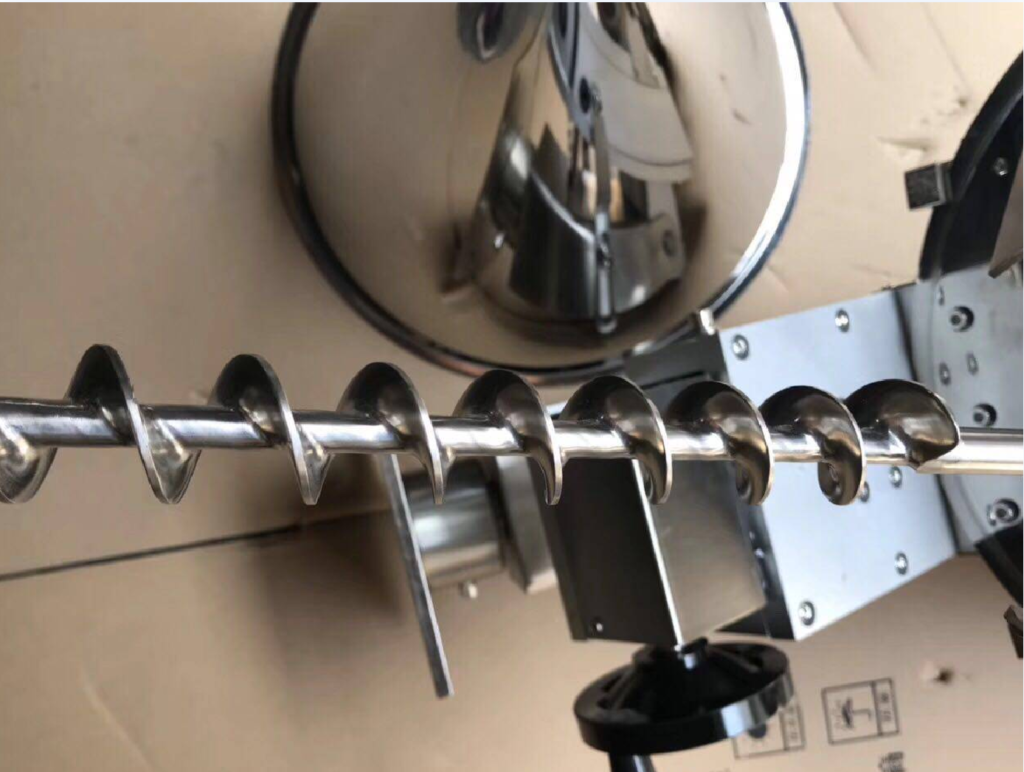
Sau khi cô lập, kiểm tra từ đầu vào sản phẩm về phía đầu ra: cổ hopper, bộ khuấy, đầu vào ê-luơ, cánh vít, ống phân phối, ghế van và đầu kim vòi. Hạn chế đầu upstream thường có giá trị thông tin nhiều hơn so với đống bụi lớn nhất ở phía sau.
Kiểm tra tính liên tục từ bồn chứa, ống auger, ống truyền và khung đến điểm đất của nhà máy. Xác nhận các thanh gây ion hóa và hệ thống xử lý bụi đang hoạt động ở các thiết lập đã chỉ định. Ghi lại kết quả thay vì chỉ dựa vào kiểm tra bằng mắt.
Lắp lại, nạp một lượng nhỏ và vận hành ở các thiết lập khởi động đã được phê duyệt. Thay đổi chỉ một biến—như tốc độ quay auger, xung khuấy hoặc chiều cao cấp liệu—giữa các lần thử. Kiểm tra một tập hợp khối lượng đầy có ý nghĩa thống kê và kiểm tra đường xả sau lần chạy.
Khớp triệu chứng với bài kiểm tra xác nhận trước khi chọn biện pháp sửa chữa. Ghi lại kết quả vào sổ lô hoặc sổ bảo trì để các tắc nghẽn lặp lại có thể được theo dõi.
| Triệu chứng quan sát | Cơ chế có thể xảy ra | Xác nhận | Hành động khắc phục đầu tiên |
|---|---|---|---|
| Bột còn lại ở trên một lối thoát trống | Cầu nối hoặc lỗ sâu | Kiểm tra mái vòm sau khi khóa; so sánh lưu lượng với bộ khuếch đại ngắt/khoá | Xác thực hình học lối thoát và một xung rung/ngắn, ít năng lượng của bộ khuấy |
| Vòng bụi phát triển trên vòi phun | Dính tĩnh hoặc bụi mịn | Kiểm tra tính liên tục của đất, trạng thái ionizer và tải lọ | Khôi phục liên kết và bắt bụi; làm sạch bằng phương pháp được phê duyệt |
| Trọng lượng đầy bị trôi lệch sau ca ẩm | Hấp thu độ ẩm hoặc thay đổi mật độ | Đo độ ẩm bột và mật độ đóng gộp; ghi lại độ RH trong phòng | Cách ly vật liệu ngoài-spec và áp dụng giới hạn lưu trữ/điểm ẩm đã được xác thực |
| Momento mô-tơ tăng và bộ nén xoắn trục vít đóng chặt | Tốc độ quay quá cao, screw sai hoặc cấp liệu bị nén chặt | Theo dõi lực xoắn, RPM và trọng lượng đầy đủ cùng lúc | Giảm tải stress từ từ và xác nhận hình học vít với thử nghiệm sản phẩm |
| Tắc nghẽn quay lại sau khi thay đổi | Dư tích, bộ phận ẩm ướt hoặc gioăng mòn | Kiểm tra các gờ ẩn và xác nhận lắp lại khô | Xem xét lại quy trình vận hành thay đổi và thay thế các bộ phận wear hỏng |
Sử dụng đầu ra và góc tường phù hợp với lưu lượng đo được của bột. Chỉ chọn máy khuấy hoặc rung thủy lực sau thử nghiệm sản phẩm; kích hoạt khi máy cần hỗ trợ cấp liệu, và kiểm tra rung động không làm tăng đóng cứng hoặc phân tách.
Giữ vật liệu hút ẩm (Gel silicon, Lọc phân tử, CaCl2) kín cho đến khi cần, tối thiểu hóa tiếp xúc mở, và theo dõi nhiệt độ phòng và độ ẩm tương đối. Sử dụng không khí khử ẩm hoặc nitơ chỉ khi đánh giá rủi ro quá trình và tương thích sản phẩm cho phép. Giới hạn đúng là giá trị được thể hiện trong công thức và công việc xác thực của bạn.
Xác định một yêu cầu hoàn thiện bề mặt được ghi nhận và khả năng làm sạch cho phễu, ống bulông, van và vòi phun. Kiểm tra với độ thô phù hợp và kiểm tra bằng mắt; không giả định rằng vẻ ngoài đánh bóng chứng tỏ bề mặt hợp vệ sinh. Quy định thiết bị của FDA là tham chiếu hữu ích cho các dây chuyền thực phẩm, trong khi các cơ sở dược phẩm và hóa chất nên tuân thủ các yêu cầu GMP và tương thích vật liệu áp dụng.
Bắt đầu với hình học buồng vít được đề xuất cho bột, sau đó thiết lập một cửa sổ thí nghiệm thiết kế nhỏ cho tốc độ quay (RPM), mức đầy, thời gian khuấy và gia tốc. Ghi lại mô-men xoắn, trọng lượng liều, loại bỏ và vị trí tắc. Thiết lập được chấp nhận chỉ khi đáp ứng trọng lượng đầy được phê duyệt và tiêu chí an toàn trên các lượt chạy đại diện.
Liên kết các bộ phận dẫn điện, giữ cho kết nối đất dễ kiểm tra, và đặt ion hóa và việc hút ở nơi bụi phát sinh. Đối với các loại bột có thể dễ cháy, hãy xem xét cài đặt theo quy định địa phương áp dụng và đánh giá an toàn bụi được chứng nhận trước khi thêm các thiết bị điện hoặc khí nén.
Sử dụng lịch trình dựa trên rủi ro và được xác thực thay cho quy tắc chung “làm sạch mỗi X giờ”. Nó cũng có thể được dùng để kiểm tra các lỗi phổ biến khác của máy đổ đầy.
Đối với dòng thực phẩm, chỉ dùng dung dịch vệ sinh và khí nén được chương trình vệ sinh cho phép. Đối với bột dược phẩm hoặc bột nguy hiểm, tuân theo quy trình vệ sinh đã được xác thực, các biện pháp kiểm soát containment và SDS.
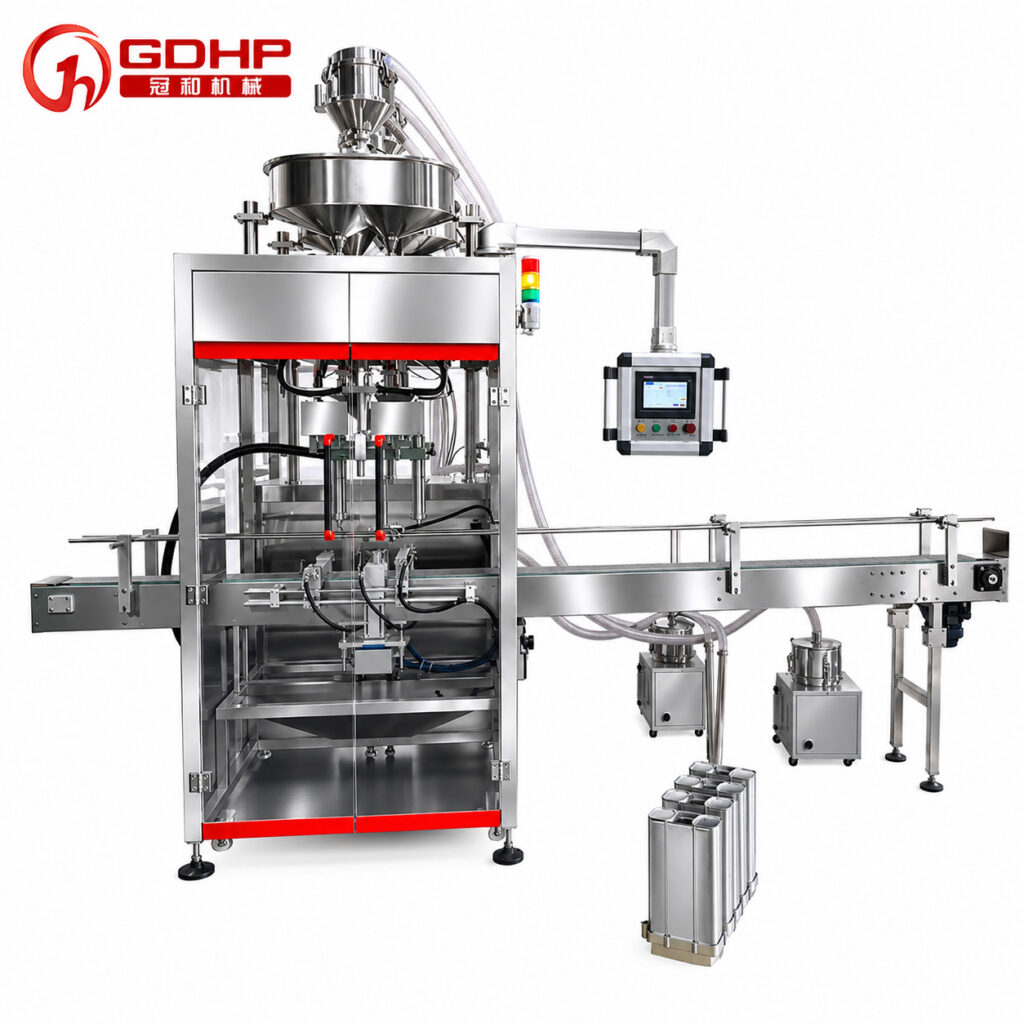
Tắc nghẽn lặp đi lặp lại cho thấy bột của bạn không tương thích với thiết bị, và một dây chuyền sản xuất đóng gói bột hoàn chỉnh cần được thiết kế dựa trên đặc tính vật liệu, liều mục tiêu, thông số đóng gói và điều kiện nhà máy. Ví dụ, All-Fill cung cấp một loạt nền tảng auger, bao gồm hệ thống bán tự động, đóng đầy theo trọng lượng và hệ thống tốc độ cao; Spee-Dee tập trung vào các bộ định vị auger có điều khiển servo, phản hồi kiểm tra trọng lượng, tùy chọn vệ sinh và tích hợp vào dây chuyền đóng gói; và GDHP tập trung vào dòng đóng gói và đóng gói tùy chỉnh, bao gồm máy đo-cốc GH240FZ cho túi bột chủ yếu có đặc tính chảy tự do. Không có nhà cung cấp nào tự động là phù hợp nhất: tốc độ và độ chính xác được công bố phụ thuộc vào sản phẩm và điều kiện thử nghiệm, vì vậy so sánh các thử nghiệm bột đại diện, thay đổi quy cách, kiểm soát bụi, phạm vi dịch vụ và tổng phạm vi dự án trước khi chọn.
Không. Mục tiêu độ ẩm cố định có thể hữu ích cho một công thức và có thể sai cho công thức khác. Xác lập giới hạn bằng dữ liệu hấp thụ độ ẩm hoặc dữ liệu quy trình, sau đó kiểm tra tại hopper với cảm biến được hiệu chuẩn. Giữ các chất bột hút nước kín cho đến khi sử dụng.
Chỉ khi an toàn chất lượng (SDS), đánh giá rủi ro và quy trình vệ sinh SOP cho phép. Khí nén không kiểm soát được có thể phân tán bụi cháy được và làm nhiễm bẩn các bề mặt tiếp xúc với thực phẩm. FDA 21 CFR 117.40(g) đặc biệt yêu cầu khí dùng trên các bề mặt tiếp xúc với thực phẩm phải được xử lý để không làm nhiễm bẩn thực phẩm; một phương pháp hút chân không phù hợp hoặc lau chùi có chứa đựng có thể an toàn hơn.
Không có RPM phổ biến. Tốc độ phụ thuộc vào hình học trục vít, liên kết bột, mức điền đầy, trọng lượng mục tiêu và thiết kế máy. Thiết lập một cửa sổ vận hành được xác thực bằng mô-men xoắn, lặp lại trọng lượng điền và kiểm tra bằng mắt của đường thoát.
Tối thiểu, ghi lại lô sản phẩm, độ ẩm, mật độ khối lượng, RH phòng, vòng tua máy rong/phễu, moment hoặc tải động cơ, thiết lập máy khuấy/ rung, vị trí tắc nghẽn, hành động làm sạch và kết quả trọng lượng đầy. Những xu hướng này biến các “tắc nghẽn bí ẩn” lặp đi lặp lại thành một vấn đề quy trình có thể giải quyết.