2026 Лучшие порошковые линии для заполнения: полное руководство по покупке

Нет единственной лучшей машины для заполнения порошков, подходящей для каждого продукта. Используйте шнековый дозатор для мелких, сцепляющихся или плохо течущих порошков, таких как мука и протеиновый порошок. Используйте объемировочные чашечки для стабильных, свободно текучих порошков и гранул. Выбор точного веса заполнения следует осуществлять с учетом контроля целевого веса и утечки продукта. Финальный выбор должен быть подтвержден посредством производственного тестирования и FAT. Выбор подходящей машины для заполнения порошков может улучшить точность заполнения, снизить трудозатраты, увеличить выпуск и обеспечить более чистую, более профессиональную упаковку.

Старший инженер Джон и основатель

1. Объяснение основных механизмов дозирования порошков

Выбор лучшей машины для наполнения порошков начинается с подбора метода дозирования в соответствии с поведением потока порошка, требуемым выпуском и ожидаемой стабильностью наполнения. Наши системы наполнения порошков поддерживают шнековый тип, измерительные чашки объёмного типа и потоковый тип наполнения для разных производственных требований.

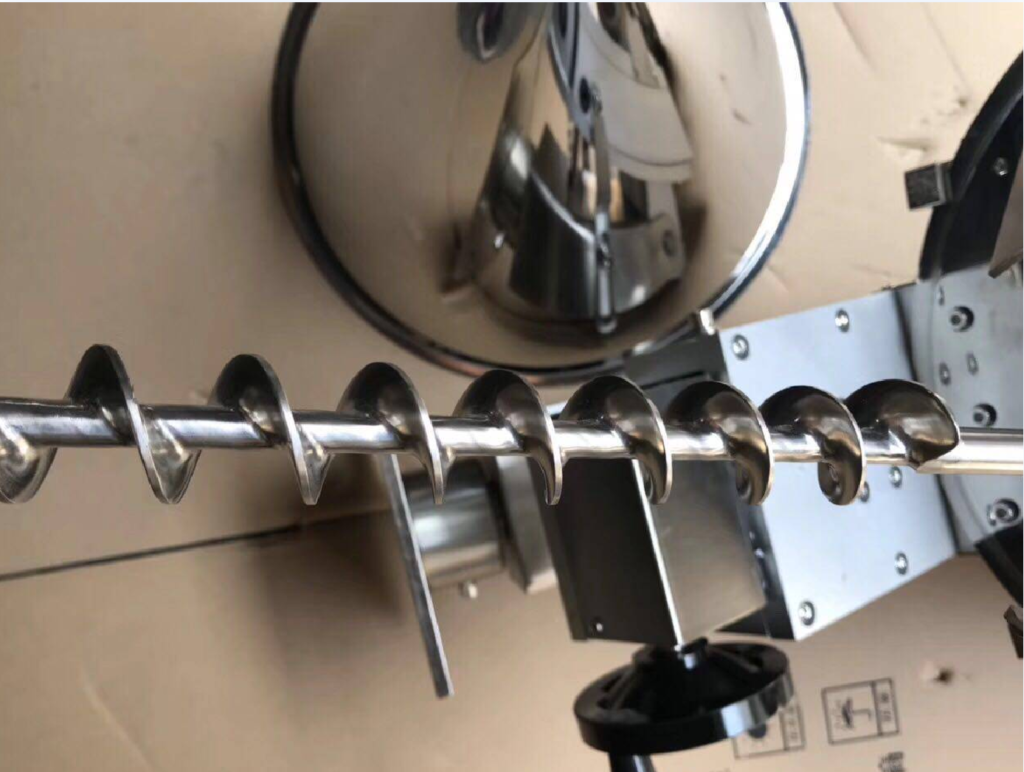
Шнековые машины для наполнения

An автоматическая шнековая машина для наполнения дозирует порошок через контролируемый шнековый механизм. Этот метод хорошо подходит для мелких, сцепляющихся и неликвидно текучих материалов, включая протеиновый порошок, муку и активные фармацевтические ингредиенты.

Наполнение шнеком предназначено для приложений, требующих контролируемого дозирования, когда порошок может моститься, уплотняться или текучесть может быть нестабильной. Интегрированное перемешивание помогает поддерживать перемещение материала в зону дозирования и обеспечивает стабильные наполнения.

Наиболее подходит для:

  • Тонкие или сцепляющиеся порошки
  • Неликвидно текучие порошки
  • Применения с акцентом на точность наполнения
  • Бутылки, банки, консервные банки и форматы упаковки в пакетах

Открытораматоры volumetric Cup Filling Machines

A заcыпная дозировка с использованием мерных чашек используют измерительные чаши для выдачи заданного объема продукта. Жесткие или регулируемые чаши обычно применяются для сыпучих порошков и гранул с однородной плотностью.

Эта система предлагает эффективный подход к таким продуктам, как соль, сахар, семена и аналогичные материалы, которые reliably текут. Часто выбирается там, где основным эксплуатационным требованием является высокая скорость объемной выдачи.

Для порошковых пакетиков одним из наших устройств является GH240FZ машина для упаковки порошка с трехсторонним запаиванием. Она сочетает дозирование чашей и формование пакета, заполнение, термосварку, резку и подсчет. Конфигурация, использованная для одного проекта, составила примерно 40 пакетов в минуту, с целевой точностью ±2%, размеры пакета L 20–160 мм × W 15–110 мм, и электропитание 220 В, 2,0 кВт. Модель является практической ссылкой, когда продукт заполняется в пленочные пакетики, а не в жесткие контейнеры.

Наиболее подходит для:

  • Свободно текучий порошок
  • Сыпучие материалы с устойчивыми свойствами текучести
  • Операции по упаковке высокой пропускной способности
  • Применения, где уместна объемная постоянство

Линии наполнения типа потока

Наполнение типа потока используют непрерывный поток материала для промышленных дозировок порошков. В зависимости от проекта производства порошок может подаваться через гравитационные или пневматические схемы транспортировки.

Этот подход подходит для высокоскоростных линий массового производства, где требуется непрерывный процесс наполнения. Финальная конфигурация системы должна учитывать поведение порошка, формат упаковки и требования к интеграции линии.

Чистый вес против объемной дозировки

Основное различие между наполнением по чистому весу и по объему — это способ контроля дози.

Способ дозированияПринцип управленияОсновное преимуществоКлючевое соображение
Наполнение по весуИзмерение на основе веса с управлением по датчикам нагрузкиПоддерживает точный контроль целевого весаВывод может быть ниже, чем у полностью объемных систем
Объемная заправкаОпределяемый объем с помощью чашек или дозирующих механизмовПоддерживает быстрый, стабильный выпуск для стабильных материаловРезультаты зависят от массы порошка по объему и однородности потока

Для порошков с высокой стоимостью контроль чистого веса может помочь управлять вариациями заполнения и подарками продукции. Для стабильных, свободно-поточных продуктов объемная заправка чашками может обеспечить эффективную пропускную способность. Дозирование шнеком предоставляет практичный вариант для порошков, которые требуют-controlled подачи и обработки во время заполнения.

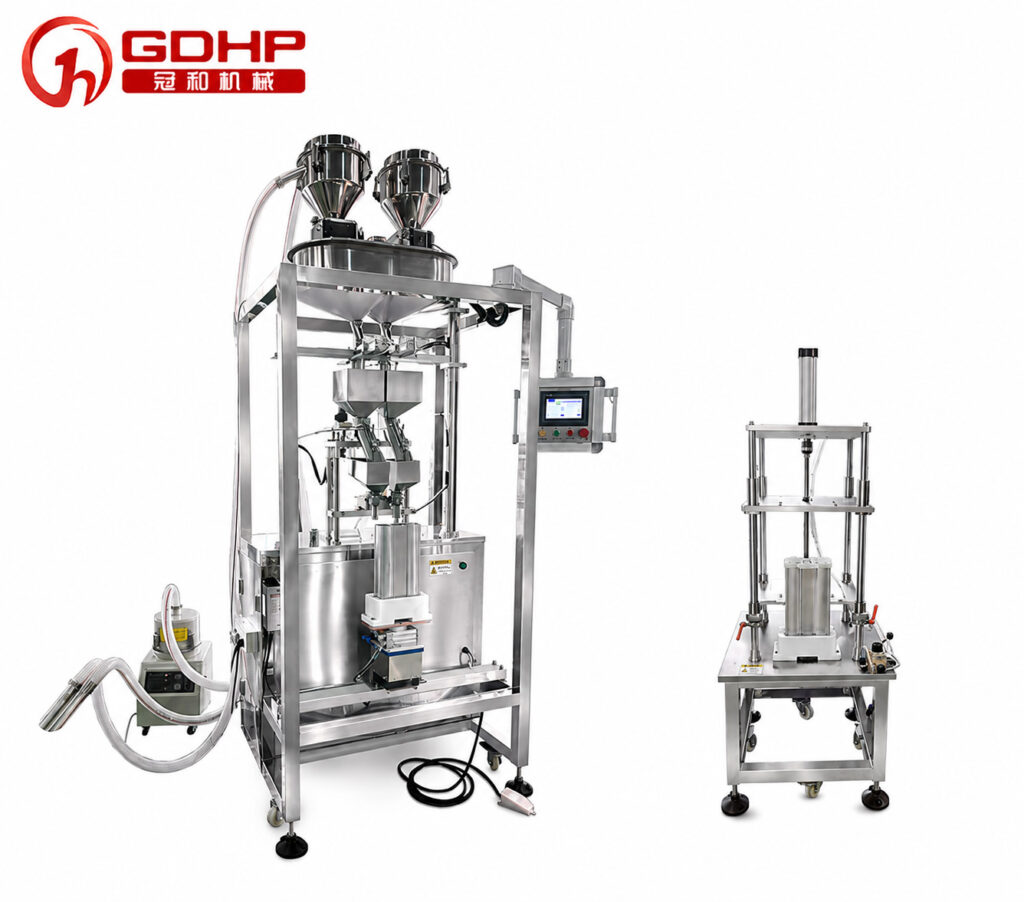
Мы увидели это ясно в молекулярноситчатой проекте заполнения, созданном вокруг полуавтоматического двухголовочного весового дозатора GHCZ-2. Машина охватила 100–1 400 г, с целевой точностью ±1% и выход до 100–120 контейнеров в час, в зависимости от массы заполнения и темпа оператора. Мы также интегрировали подачу материала и полуавтоматическую пресс-станцию. Истинный выпуск, следовательно, зависел от всего рабочего процесса — а не просто от того, как быстро могли опорожняться головки заполнения.

Для более широкого процесса принятия решения — включая контейнеры, автоматизацию, бюджет, оценку поставщиков и FAT — используйте наш руководство по выбору индустриальной линии наполнения.

Если в вашем производственном портфеле есть не только порошки, используйте этот сравнение наполнения жидкими, пастовыми и порошковыми материалами для отделения требований к материалам перед выбором оборудования.

GHCZ-KL-2 Машина для заполнения частиц молекулярного сита для генераторов кислорода
GHCZ-KL-2 Машина для заполнения частиц молекулярного сита

2. Свойства порошка и системная инженерия

Поведение порошка определяет, будет ли работа наполнительной машины плавной, заполнять порции последовательно и сохранять чистоту. Мы оцениваем каждый материал перед настройкой системы дозирования и содержания.

Свободно текучий порошок против непрерывно текучего порошка

A свободно текучий порошок легко перемещается через бункер и зону дозирования. Соль, сахар и некоторые семенные продукты — распространённые примеры. A не свободно текучий порошок может мостить, слежаться или уплотняться во время наполнения и даже засорить машину для наполнения. Белковые порошки, мука и мелкие фармацевтические порошки часто требуют более контролируемого обращения.

Ключевые свойства текучести порошка включают:

  • Плотность насыпью: Влияет на объем порций и однородность заполнения.
  • Угол естественного остана: Показывает, как легко порошок течет или образует валок.
  • Размер частиц: Твердые частицы могут создавать больше пыли и приводить к компактированию.
  • Влажность: Может усилить прилипание, слеживание и нестабильную выгрузку.
  • Сцепление: Определяет, нужно ли порошку взбалтывание или другая помощь с текучестью.

Эти факторы направляют выбор дозирования с винтовым подачей, объёмного заполнения, конструкции бункера и средств обработки порошка.

Контроль пыли и удержание порошка

Контроль пыли важен для гигиены продукции, контроля экспозиции оператора, надёжности взвешивания и порядка на рабочем месте. В одном проекте с молекулярным ситом мы использовали герметичную передачу в промежуточный бункер, всасывание в зоне выпуска, специализированный пылеулавливающий агрегат и защитную ограду. В другой завершённой линии с двумя головками мы объединили заполнение закрытым входом с вентиляцией и локальной вытяжкой вокруг узлов заполнения.

Эти примеры поддерживают практическое правило: определить источник пыли до выбора метода контроля. Пылевые капли у точки передачи, выпуск бункера и пыль у рта контейнера могут требовать различных схематик улавливания. Окончательный дизайн должен основываться на оценке рисков на объекте и, если воздействие на операторов является релевантным, применимых пределов профессионального воздействия. Annotated Permissible Exposure Limits ОС а предоставляют стартовую ссылку на пределы профессионального воздействия; также следует пересмотреть применимые местные правила и паспорт безопасности продукции.

Противокомкование и помощь текучести

Порошки, которые поглощают влагу, образуют мостики или сжимаются, требуют стабильной поддержки текучести. Возможные методы включают дрожание бункера, вибрацию контейнера, контролируемое дозаправление или флуидизацию, но правильный выбор зависит от материала.

В зависимости от материала помощь текучести может включать:

  • Дрожание бункера для снижения образования мостиков и накопления продукта
  • Вибрация контейнера или основания для осадки крупных гранул во время заполнения
  • Контролируемое дозаправление для ограничения изменений в поведении дозирования, связанных с уровнем
  • Пневматическая флуидизация где тестирование материала показывает его пригодность

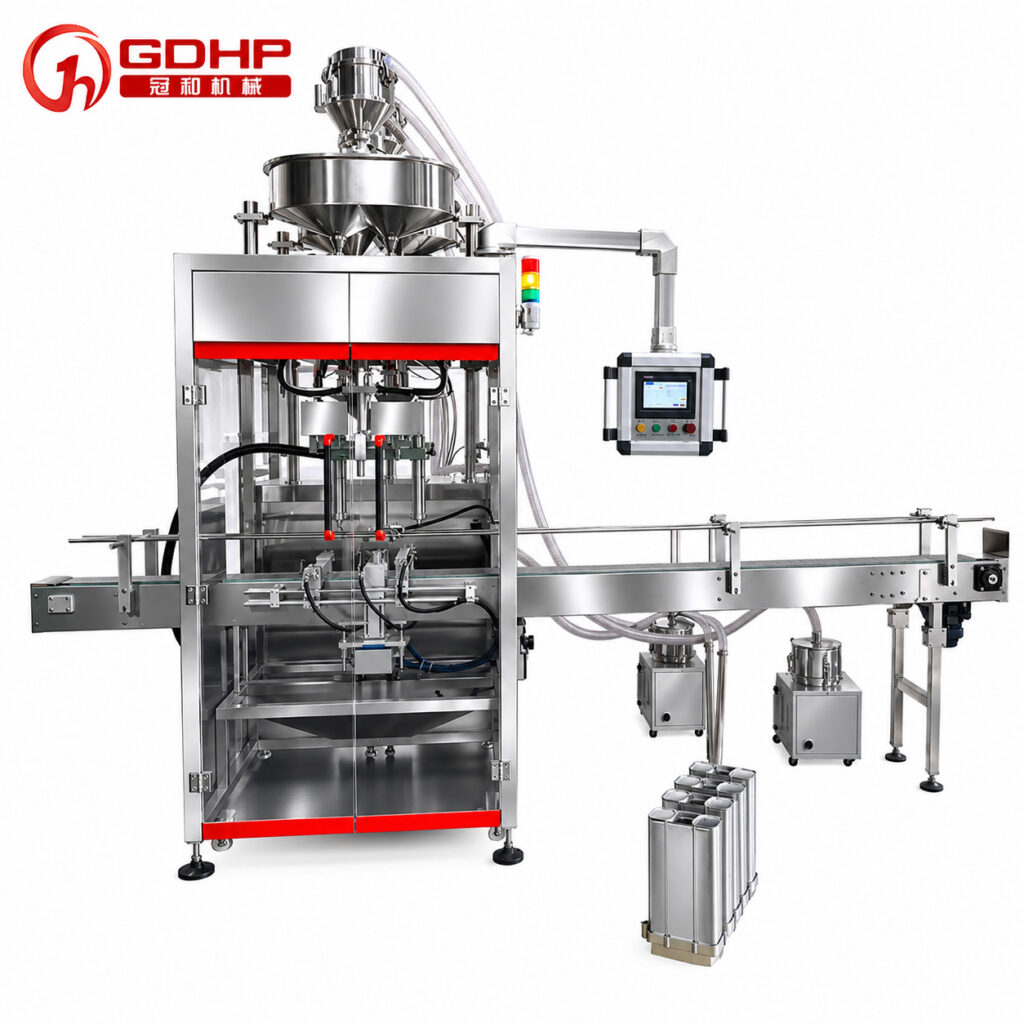
Мы использовали GHCZ-KL-2 сдвоенную головку взвешивания с наполнителем в проектах по молекулярным ситам, чтобы гранулы оседали в длинные, узкие контейнеры во время заполнения. В одной системе с двумя материалами машина обрабатывала 50–1 000 г с целевой точностью ±1% и выход до 150–200 контейнеров в час. Мы добавили два бункера, две взвешивающие станции, два вакуум-фидерa и программируемое вращение контейнера, чтобы материалы A и B могли заполняться в два или три слоя. Для больших многоуровневых контейнеров загрузчик взвешивания с четырьмя головками GHCZ-4 — это другая конфигурация, которую мы используем, с заданным диапазоном 100–1 200 г. Вибрация помогала уплотнить материал, но дозировку все равно контролировала взвешивание. Вот почему сила вибрации и время должны тестироваться на фактическом продукте.

загрузчик взвешивания с четырьмя головками GHCZ-4

3. Критерии отбора для порошковых упаковочных машин

Лучшая порошковая упаковочная машина должна соответствовать вашей целевой производительности, поведению порошка, формату упаковки, гигиеническим требованиям и доступному пространству на заводе. Мы конфигурируем линии по упаковке порошка вокруг этих эксплуатационных требований, а не используем универсальный дизайн.

Примеры из нашего диапазона упаковщиков порошка

Эти примеры моделей показывают, как мы переводим техническое задание продукта в конфигурацию машины. Это отправные точки для инженерных обсуждений; окончательная модель, оснастка и настройки подтверждаются после испытаний материала и контейнеров.

Модель или конфигурацияТипичное применениеПример спецификации проекта
GH240FZПакетики с порошком на три стороны запечатанные с мерным стаканом для дозированияОколо 40 пакетов/мин; ±2%; размеры пакетов L 20–160 мм × W 15–110 мм
GHCZ-2Двухголовочный весовый наполнитель для гранул или порошковой соли, с опциональным податчиком и станцией прессования100–1 400 г; ±1%; 100–120 контейнеров/ч, в зависимости от темпа оператора
GHCZ-KL-2Двухголовочный весовой наполнитель для гранул молекулярного сита и двухматериального слоистого заполнения50–1 000 г; ±1%; 150–200 контейнеров/ч; программируемая вибрация и вращение
GHCZ-4Четырехголовочный весовый наполнитель для чередующихся материалов A/B и многослойных контейнеров100–1 200 г; ±1% целевой; вакуумное кормление, вибрация и опции по пылеподавлению

Автоматизация и пропускная способность

Выбирайте уровень автоматизации в зависимости от объема производства, доступности рабочей силы и частоты переналадки.

Потребность в производствеПодход к подходуКлючевое соображение
Низкообъемное или гибкое производствоПолуавтоматический наполнитель для порошкаПрактично для меньших серий и частых изменений продукта
Производство с высоким объемом выпускаПолностью автоматическая линия наполнения порошкомОбеспечивает непрерывную работу с интегрированным упаковочным оборудованием
Индивидуальные требования к упаковкеНеобычное оборудование или моноблочная системаСконструировано вокруг продукта, тары и рабочего процесса линии

Для операций с высокой производительностью система заполнения может быть связана с оборудование для пробития крышек, етикетки, запайки банок, упаковки пакетов, упаковки коробок и формирования поддонов в составе пуско-двухматериальной порошковой линии упаковки. В одном двухматериальном проекте молекулярного сито каждый цикл был разработан для заполнения двух трубок сетки примерно 2 кг общей массы. Целью было 100–150 пар в час: операторы размещали трубки и крышки, в то время как машина осуществляла двойную подачу наполнения и автоматическую прессовку крышек. Эта гибридная компоновка позволила автоматизации сосредоточиться на шагах, которые контролировали дозировку и сборку.

Совместимость контейнеров и упаковки

Упаковочное оборудование для порошка должно быть спроектировано вокруг финального форм-фактора упаковки. Распространённые применения включают:

Открытие контейнера, объём наполнения, характеристики потока порошка и метод последующего запечатывания влияют на конфигурацию машины. Для проекта порошкового пакетика с трёхсторонним запечатыванием мы спроектировали полный процесс вокруг дозирования объёмом, формования пакета, заполнения, термопайки, резки и счёта. Машина была сконфигурирована примерно под 40 пакетов в минуту, с целевой точностью ±2% и диапазон размера пакета L 20–160 мм × W 15–110 мм. Она работала от 220 В, конфигурация 2,0 кВт. Проект показал, почему ширина плёнки, длина пакета, выравнивание, температура запечатывания и дозирование порошка должны работать как единая система.

Точность заполнения и выдача продукта

Точность заполнения напрямую влияет на соответствие требованиям, выдачу продукта и эксплуатационные расходы. Правильная система дозирования зависит от порошка и требуемого целевого веса.

Требование к дозированиюФокус выбора
Тонкие или сцепляющиеся порошкиЗаполнение типа шнекового дозатора с контролируемым обращением с порошком
Стабильная, свободно текущая продукцияК(holder) измерительная чашка заполнения для эффективного объемного выпуска
Высокоскоростная или больший объем заполненияКонфигурация заполнения типа потока
Высокая стоимость продукцииПроверка согласованности дозирования во время Factory Acceptance Testing (FAT)

Вместо того чтобы полагаться на универсальную точность, точность следует подтверждать с использованием фактического порошка, целевой массы заполнения и выбранного механизма дозирования. Изменения плотности тBulk, влажности, слеживания, циклов пополнения и нестабильного 흐образования порошка могут повлиять на результаты. В наших проектах мы работали с целями, включая ±1 г при 100 г, ±1% при 400 г, и ±5 г при 600 г. Каждая фигура имеет смысл только тогда, когда указаны условия заполнения по отношению к эталону и условия испытаний.

Спецификация закупки должна содержать все следующие пункты:

    • Номинальное целевое значение массы и допустимое абсолютное или процентное отклонение
    • Идентификация продукта, диапазон плотности в крупном весе, диапазон влажности и допустимое повреждение частиц
    • Габарити контейнера и число работающих голов заполнения
    • Размер образца для испытаний и указание, проверяются ли образцы при запуске, в стационарном режиме и после повторной подачи из бункера
    • Разрешение весов и метод калибровки
    • Как будет сообщаться среднее заполнение, минимальное, максимальное, стандартное отклонение, брак и подарок продукта

Без указанных условий два поставщика могут предлагать одну и ту же “точность ±1%”, но предлагать существенно разные приемочные тесты. Требуйте указать эталонный вес, размер образца, длительность теста и допустимое число выбросов перед сравнением цифр.

Конструкция заполнитель Hygienic Powder Filler

Пищевая, фармацевтическая и чувствительная к химикатам области требуют материалов и конструкции, поддерживающих план очистки пользователя и контроль загрязнений. На одной завершенной линии заполнения молекулярных сит мы использовали SUS304 для конструкции машины и по отношению к для деталей, соприкасающихся с продуктом. Выбор материалов важен, но только нержавеющий сталь не устанавливает система использует высокоточное насосное заполнение перистальтическим способом, обеспечивая как точность, так и стерильность. внешние компоненты машины из нержавеющей сталиGrade 304; детали, контактирующие с продуктом, используют медицинского класса силиконовую трубку, а распылители наполнения выполнены из полипропилена (PP) или фторопласта PTFE. Оборудование полностью соответствует, FDA, EHEDG или 3-A соответствие.

FDA объясняет, что регламенты cGMP в отношении лекарственных средств устанавливают минимальные требования к методам, помещениям и контролю, используемым при производстве, переработке и упаковке. Более конкретно, 21 CFR Part 211 Subpart D адресует проектирование и размещение оборудования, совместимость поверхностей, контактирующих с продуктом, очистку и обслуживание, а также инспекцию или калибровку автоматизированного оборудования.

Попросите поставщика документировать:

    • Класс и прослеживаемость каждого материала, контактирующего с продукцией
    • Требование к отделке поверхности, обработке сварки и отсутствию недоступных ловушек продукта
    • Бесинструментальная или документируемая разборка, метод очистки и доступ для инспекции
    • Совместимость уплотнения, прокладки, смазки и шлангов с продукцией и чистящими химикатами
    • Контроль перекрестного загрязнения и требуемые записи проверки очистки
    • Точная регуляция или стандарт в рамках, ответственное лицо и документы, предоставляемые для проверки

“Пищевой” уровень, “медицинский” уровень и “соответствует требованиям FDA” не должны приниматься как единые маркетинговые фразы. Привязывайте каждое утверждение к компоненту, декларации материалов, чертежу, испытанию или сертификату, который покупатель может проверить.

Проектирование для очистки и смены

Быстрая смена конфигураций способствует доступности линии, когда производство включает несколько продуктов или размеров упаковки. Основные приоритеты дизайна включают:

    • Доступные компоненты, контактирующие продукцию
    • Быстрая смена форм и форматов
    • Простая разборка для очистки
    • Макеты, уменьшающие зоны задержания порошка
    • Четкое разделение между зонами наполнения, запечатывания и последующего пакования

Для порошков, которые поднимают пыль или образуют налет, конструкция машины должна обеспечивать регулярную чистку без ненужного простоя.

Опасная зона и управление пылью

Как объясняется в рекомендациях OSHA по воспламеняемой пылиТонкая воспламеняющаяся пыль может представлять опасность возгорания или взрыва, но не каждый пылеобразующий процесс несет одинаковый риск. Прежде чем задавать параметры двигателей, электрических шкафов, вытяжки или заземления, владелец завода должен получить оценку опасности пыли на основе实际ного материала и места установки.

В зависимости от этой оценки и местного законодательства инженерные меры контроля могут включать:

    • Локальная вытяжка и правильно спроектированная система сбора пыли
    • Заземление, соединение и контроль материалов, генерирующих статическое электричество
    • Подходящее электрическое и механическое оборудование для классифицированной зоны
    • Предотвращение взрыва, изоляция, удаления или подавления там, где анализ опасности этого требует
    • Блокировки, процедуры уборки и документированные режимы инспекции

Не принимайте общий “ATEXНе принимайте общий ярлык “ATEX” или “взрывобезопасное” без указания категории оборудования или метода защиты, зоны или подразделения, группы пыли, температурного диапазона, области сертификата и требований к установке. Пылеудаление и закрытая заправка помогают с локализацией, но они не заменяют сертифицированную защиту от взрыва там, где это требуется процессом.

Площадь предприятия и план линии

Планирование площади должно учитывать не только заполнитель порошка. Оставьте место для подачи материала, заполнения, уплотнения, инспекции, оборудования на выходе, доступа оператора и обслуживания.

Ввод макетаЧто должно быть показано на утвержденном чертеже
Корпус машины и защитной оболочкиРабочая площадь по габаритам, разворот двери, доступные панели и допуски по безопасности
Поток материаловРазмещение сырья, маршрут подачи, выход заполненной продукции и обработка брака
Люди и обслуживаниеПозиции оператора, хранение сменных частей, доступ к очистке и пути удаления компонентов
Коммунальные услуги и окружениеЭлектричество, сжатый воздух, вытяжка, дренаж, классификация помещений и интерфейсы систем ОВК

Единый квадратный метр норматива unreliable, потому что два дозатора с одинаковой номинальной скоростью могут иметь очень разные требования по подаче, защитным устройствам, пылеуловлению и downstream. Утвердите масштабированный планLayout и чертеж обслуживающего просвета до заморозки проектирования оборудования.


прибора для упаковки порошков с трехсторонней герметизацией

4. Производительность машины для заполнения порошков, тестирование и окупаемость

Машина для заполнения порошков должна оцениваться по больше, чем по номинальной скорости. Мы фокусируемся на валидированных результатах заполнения, времени смены форм, доступу к сервисному обслуживанию и эксплуатационных расходах, влияющих на долгосрочную окупаемость.

П Factory Acceptance Testing (FAT)

FAT должен тестировать машину в соответствии с согласованной спецификацией требований пользователя, а не демонстрацией, выбранной после разработки машины. Хорошим примером является линейка абсорбционных молекулярных сит A/B, которую мы разработали для 350 г, 600 г и 1 400 г форматов. При 600 г цель составляла ±5 г и 150–200 контейнеров в час. Фактическая последовательность включала заполнение материала A, сборку экрана и пружин, заполнение материала B, pressing концов, проверку герметичности и выход продукции. Тестирование только пустой машины дало бы очень мало информации об этом рабочем процессе.

Полезный протокол FAT включает:

    • Одобренный продукт, формат упаковки, целевые веса, рецепты и сменные детали
    • Определённый прогрев и установившийся режим на согласованной скорости эксплуатации
    • Измерение весовых образцов по всем головкам и до и после пополнения подающего механизма
    • Зафиксированные среднее значение, минимальное, максимальное, стандартное отклонение, дефекты и выдача
    • Проверки на мостикование, сегрегацию, выход пыли, загрязнение уплотнений и повреждения продукции
    • Контрольные испытания на отсутствие контейнера/заполнения, низкий материал, заедания, охранные устройства, сигналы тревоги и аварийные остановки
    • Полная демонстрация смены формата и очистки, где эти времена являются критериями приемки
    • Подписанный список отклонений с указанием ответственности и даты закрытия по каждому открытого пункту

FAT снижает риск пусконаладки, но не заменяет приемочные испытания на площадке. Коммунальные услуги площадки, вытяжка, подача на входе, операторы и условия окружающей среды могут повлиять на производительность после установки. При завершённой GHCZ-KL-2 двухголовочная линейка молекулярного ситала, мы совлекли вакуумное кормление, базовую вибрацию, заполнение с закрытым ртом, вентиляцию и локальную пылеуловку. Машина охватывала 80–1,000 г с каждой стороны, со~целью ±1% при 400 г и 100–120 контейнеров в час, в зависимости от цикла оператора. Именно такие условия следует повторно проверить после установки.

Эффективность смены и обслуживания

Частые изменения артикулов (SKU) или контейнеров могут снизить выпуск, если оборудование трудно настраивать. Практичная система фасовки порошка должна обеспечивать быструю, воспроизводимую настройку и легкий доступ к обслуживанию.

Область эффективностиЧто оцениватьОперационное воздействие
Изменение форматаБыстрая замена формовых деталей или деталей форматаМеньше простоя между продуктами
Доступ к очисткеДоступные зоны для контакта с продуктом и обработки порошкаБыстрая очистка и проверка
Панели управленияХранимые рабочие настройки там, где они сконфигурированыБолее последовательные повторные запуски
ОбслуживаниеОбслуживаемые компоненты и четкая компоновка машиныКороткие остановки на обслуживание
Контроль пудрыСистема подавления пыли и антикомкующій дизайнБолее стабильная производительность наполнения

Условия поставки и обслуживания

Срок выполнения, этапы платежей, гарантия, установка и отклик сервиса являются коммерческими условиями и должны браться из подписанной коммерческой оферты или контракта по конкретному проекту. Обобщенный диапазон на сайте не является обязательством по поставке.

Перед заказом зафиксируйте документ:

    • Событие, запускающее отсчет срока поставки, например депозит, утверждение чертежа или получение образца
    • Срок исполнения FAT, полномочия по приемке, процесс открытых позиций и условия выпуска отгрузки
    • Дата начала гарантии, исключения, трудозатраты, поездки и ответственность за перевозку
    • Удаленные и очные сроки реагирования, объём установки и обучение оператора
    • Рекомендуемые запасные части, расходные материалы, резервное копирование программного обеспечения и доступность поддержки

Общая стоимость владения

Наименьшая покупная цена не всегда обеспечивает наименьшие затраты на эксплуатацию. Полный обзор затрат должен включать:

    • Начальные инвестиции в оборудование
    • Труд, необходимый для заполнения, очистки и переналадок
    • Потребности в обслуживании и планирование запасных частей
    • Энергозатраты
    • Незапланированные простои
    • Потери порошка, пыль и неиспользованный продукт
    • Точность и согласованность на протяжении производственных партий

Более стабильная подача и эффективное удержание пыли помогают контролировать потерю материала, особенно для порошков более высокой ценности.

OEE и производственная эффективность

Общая эффективность оборудования (OEE) сочетает в себе доступность, производительность и качество. Для промышленной дозирующей машины для порошка эти факторы тесно взаимосвязаны.

Фактор OEEВлияние заполнения порошка
ДоступностьМеньшее число простоев из-за слеживания, накопления пыли или трудностей при замене
ПроизводительностьСтабильная скорость заполнения на протяжении запланированной производственной смены
КачествоПоследовательные целевые заполнения с уменьшением недол заполнения, перепроизводства и отходов
НадежностьНадежная работа, поддерживаемая подходящими материалами и конструкцией системы

Хорошо спроектированная машина для заполнения порошка балансирует скорость с контролируемым потоком порошка, надежной дозировкой и удобством обслуживания. Это обеспечивает более высокий OEE и более предсказуемую окупаемость инвестиций.

Используйте этот контрольный список FAT для оборудования наполнения для проверки точности, контроля пыли, смены режимов, безопасности и устойчивой пропускной способности с вашей реальной пудрой.

Куркуминовая пудра

5. Выбор лучшей машины для заполнения порошка

Используйте эту быструю таблицу принятия решений, чтобы сузить исходную конфигурацию. Мы подтверждаем окончательную модель, инструмент и настройки после испытания фактического порошка и упаковки.

Что вы заполняете?Рекомендуемая отправная точкаСоответствующая модель GDHP или конфигурацияПочему это подходит
Финальная, однородная порошковая масса в бутылках, банках или консервных банкахШнековый заполнительСистема шнеков, выбранная после испытаний с порошкомКонтролируемое дозирование винтов осуществляется для управления мостами, уплотнением и неоднородным течением.
Свободно текучий порошок или гранулы в пленочных пакетахЗаполнитель объемным мерным стаканом с VFFS/трехсторонняя запайкаGH240FZОдна конфигурация проекта достигала примерно 40 мешков/мин при целев720 точности ±2% и мешки размером 20–160 мм × 15–110 мм.
Гранулы или порошковая соль в жестких контейнерах 100–1 400 гДвухголовочный заполнитель с чистым весомGHCZ-2Удобен для полупромышленной эксплуатации с опционным подачей и прессованием; одна конфигурация нацелена на ±1% и 100–120 контейнеров в час.
Гранулы молекулярного сита A/B с двух- или трехслойной начинкойДвухголовочная, двухбаковая весовая заполнитель с вибрацией и контролируемым вращениемGHCZ-KL-2Поддерживает заполнение от 50 до 1 000 г, целевую точность ±1% и 150–200 контейнеров/час в конфигурации проекта.
Многослойный материал A/B в больших или многопозиционных контейнерахВесовой заполнитель с четырьмя головками, вакуумной подачей, вибрацией и пылезащитойGHCZ-4Разработан для диапазона 100–1 200 г, когда требуется чередование или размещение слоистого материала.

Перед выбором модели подтвердите целевой вес, допустимую допуску, диапазон плотности рыхлого материала, открытие контейнера, ручные операции, меры по контролю пыли, метод очистки и план FAT-испытаний. Номер модели является полезной отправной точкой, но проба порошка и полный рабочий процесс линии определяют окончательную спецификацию.

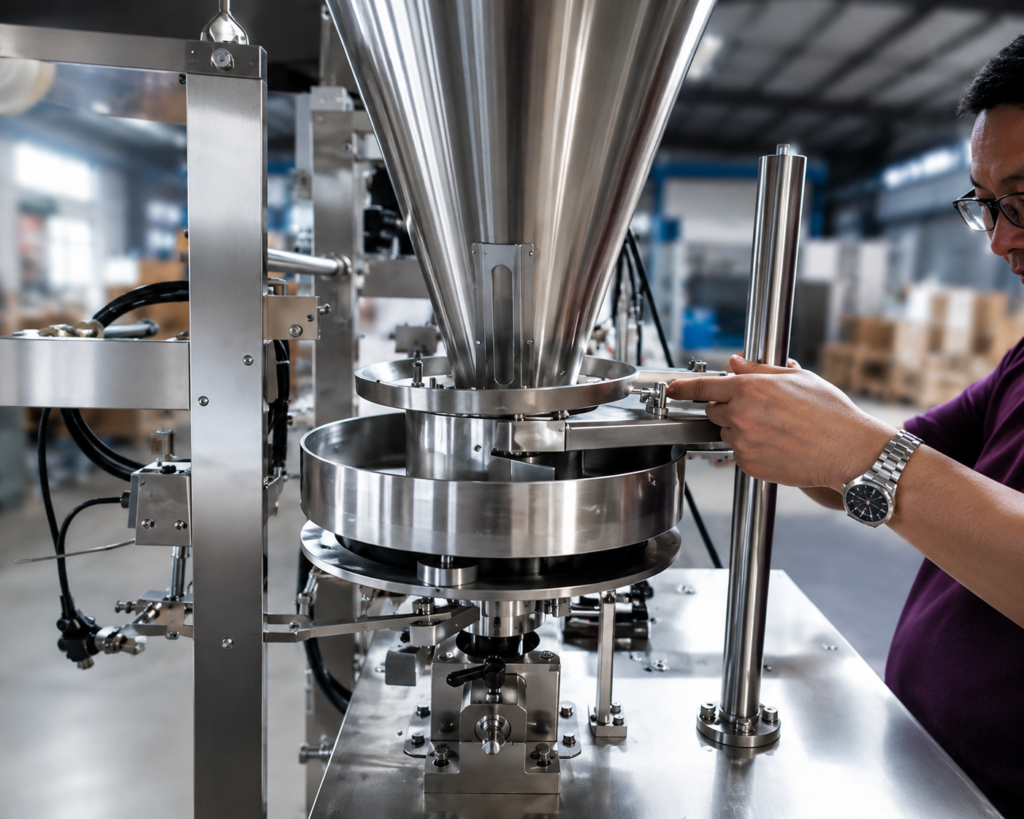
Винтовой насос

6. Почему выбрать GDHP для линии заполнения порошка?

С более чем 23+ года опыта в производстве, GDHP проектирует и строит готовые к эксплуатации линии заполнения порошка и упаковки для пищевой, фармацевтической, химической и бытовой химии. Наша работа охватывает дозирование порошка, подачу материалов, контроль пыли, запечатывание, последующую упаковку, испытания, монтаж и техническую поддержку.

Возможности GDHPПрактическая ценность
Комплектная инженерияЕдиножды согласованное решение от проектирования машины и 3D-размещения до производства, FAT, установки и ввода в эксплуатацию
Заказное нестандартное оборудованиеСистемы наполнения и упаковки, адаптированные к свойствам порошка, целям выхода, контейнерам и потребностям автоматизации
Проектирование обработки порошковМеры против слеживания, suppression пыли, закрытая конструкция и варианты уплотнения с отрицательным давлением
Поддержка проектаОпыт проекта более чем в 50 странах, с удалённой видеогидой и сервисом на месте
П Factory Acceptance TestingОборудование тестируется перед отгрузкой для подтверждения согласованных характеристик машины
Послепродажное обслуживаниеГарантия, монтаж, ввод в эксплуатацию и долгосрочная техническая поддержка доступные в соответствии с условиями подписанного проекта

Наши системы заполнения порошковой продукции могут использоваться шнековый тип, мерочную чашу или поточное заполнение в зависимости от продукта и требований производства. Для гигиеничных или чувствительных к коррозии применений оборудование может использоваться конструкция из нержавеющей стали SUS304 с компоненты, контактирующие с продуктом, SUS316.

Мы также подготавливаем 3D-раскладки вокруг доступного пространства у клиента, маршрута материала, системы извлечения, ограждений, utilities, доступа оператора и оборудования на downstream. Для многих индивидуальных проектов производство занимает примерно 30–60 дней после подтверждения конфигурации, образцов и чертежей.

Наша цель не просто предложить более быстрый наполнитель. Наша цель — собрать линию, которая надёжно обрабатывает реальный материал, подходит для завода, практична в очистке и обслуживании и может быть протестирована против ясных целей приемки до отгрузки.

Есть вопросы? Обратитесь к нам, и мы предложим вам идеальное решение.

FAQ

Выберите шнековый тип заполнителя для мелких, сцепляющихся или не самотекущих порошков, где точная дозировка важна. Выберите заcыпная дозировка с использованием мерных чашек для однородных, свободно текучих порошков и гранул, когда объемная плотность стабильна. Если продукт продаётся по весу или плотность существенно варьируется, сравните оба варианта на пробе чистого веса.

Порошковое состояниеПодходящий способ дозирования
Тонкий, слежавшийся или плохо текучий порошокШнековая наполнение
Стабильный, хорошо текучий порошок или гранулыЗаполнение мерной чашкой
Большой объем, непрерывное производствоНаполнение типа потока

Нет ответственной всеобъемлющей гарантии точности. Точность заполнения зависит от поведения порошка, метода дозирования, целевой массы, разрешения весов, контроля окружающей среды и настройки. Шнековая система может быть подходяща для тонких порошков, но окончательное утверждение должно основываться на документированной FAT, выполненной для реального продукта, контейнера, плана отбора образцов и статистических пределов допуска. Спросите, относится ли указанная допуск к относительной точности (например, ±1%) или к абсолютной (например, ±1 г или ±5 г) и укажите эталонную заполняемость.

Наполнение по весу использует измерение по весу для контроля конечной дозы. Подходит там, где важны контроль веса и снижение отбросов продукции.

Объемная заправка дозирует заданный объем через измерительную чашку или аналогичный механизм. Поддерживает эффективное заполнение, когда объемная плотность порошка остаётся стабильной.

Bulk плотность влияет на то, сколько порошка занимает данный объём. Если плотность изменяется в процессе производства, объёмная доза может давать несовместимые веса.

The угол отклонения показывает, насколько свободно порошок течёт. Порошки с плохой текучестью, большей сцепляемостью, чувствительностью к влаге или неровным размером частиц могут моститься, уплотняться или подаваться неравномерно. Эти условия следует оценивать до выбора машины для заполнения порошков.

Правильно сконструированная линия наполнения порошков помогает контролировать потери за счёт повышения точности дозирования и снижения количества пыли. Основные факторы включают:

    • Соответствие метода наполнения свойствам текучести порошка
    • Использование функций против слеживания и перемешивания там, где это требуется
    • Применение закрытого наполнения и герметизации под вакуумом
    • Проверка производительности во FAT
    • Проектирование для практичной очистки и смены форм

Снижение потерь пыли, меньшая доля отклонённых упаковок и стабильная выработка могут поддержать более высокую общую операционную эффективность.

Для бизнес-кейса рассчитайте бонус/подарок по измеренным данным производства, а не по заявке в брошюре: стоимость бонуса = max(0, средний фактический запас − целевой запас) × реализуемые единицы × стоимость материала за единицу массы. Включите труд по очистке, потери при смене, обслуживание фильтров или вытяжки, калибровку, отклоненные контейнеры и стоимость простоя.

Для порошковых применений с рисками, связанными с пылью, может потребоваться проектирование с explosion-protection. Правильное решение зависит от оценки опасности пыли и юрисдикции; оно не устанавливается общей характеристикой “взорозащищённости”. Запрашивайте применимую зону или раздел, категорию оборудования, группу пыли, паспортную температуру, область сертификата и ограничения по установке.

Многие индивидуальные проекты по заполнению порошков занимают около 30–60 дней после депозита и технического подтверждения. Простой полуприводной наполнитель может занять меньше времени, в то время как интеграция нескольких машин, дополнительные элементы безопасности, дополнительные сменные детали или поздние образцы могут увеличить график. Мы подтверждаем окончательный план производства и FAT после утверждения конфигурации машины.

GDHP предлагает turnkey-решения по заполнению и упаковке с гигиеничной конструкцией, выбором материалов и проектной инженерией для пищевой, фармацевтической, химической и смежной промышленности. Компания может предложить детали изделия из SUS316, закрытую обработку порошков, FAT, монтаж, ввод в эксплуатацию и техническую поддержку, однако покупатель должен определить каждую поставку, ориентированную на cGMP или FDA, в спецификации требований пользователя. Только рейтинг материала сам по себе не является регуляторным одобрением.

Постройте ваше индивидуальное решение

Ваша информация в безопасности — мы уважаем вашу конфиденциальность и будем использовать эти данные только для связи с вами.

Постройте ваше индивидуальное решение