La meilleure machine de remplissage en poudre doit correspondre à votre objectif de production, au comportement de la poudre, au format de l’emballage, à la norme d’hygiène et à l’espace disponible dans l’usine. Nous configurons des lignes de remplissage en poudre autour de ces exigences opérationnelles plutôt que d’utiliser un design universel.
Exemples de notre gamme de remplisseurs en poudre
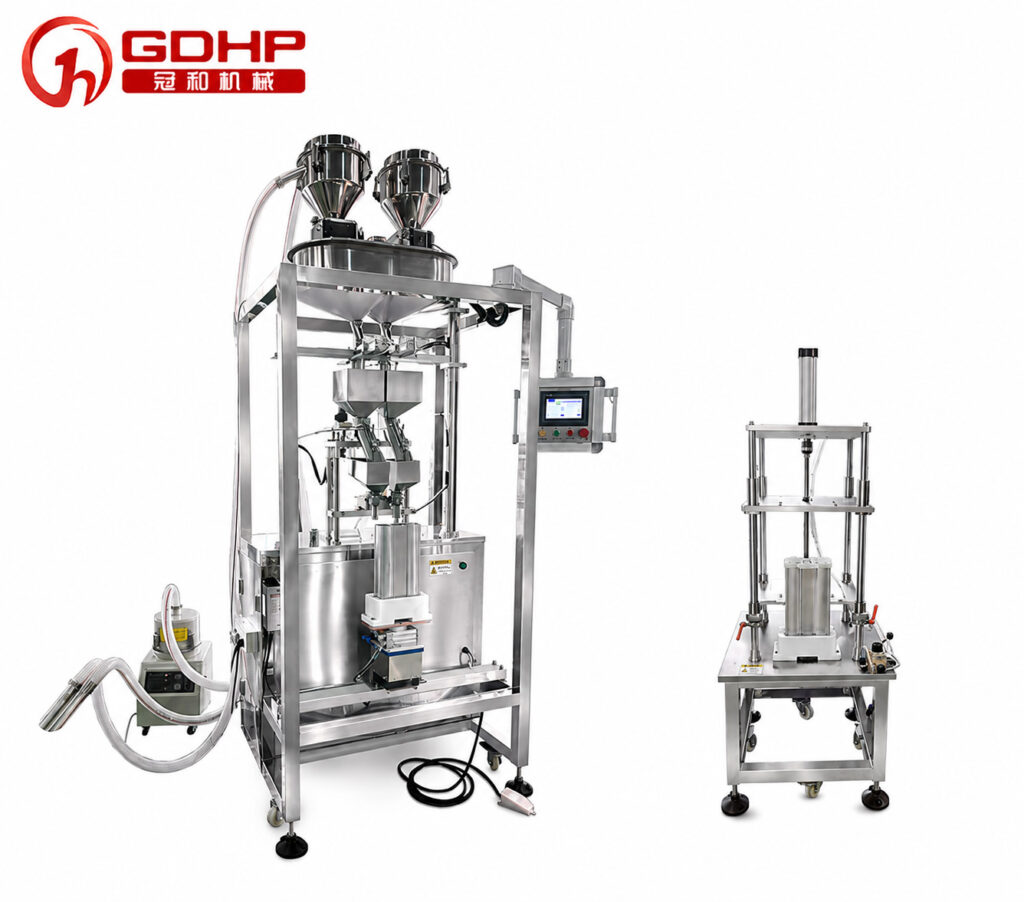
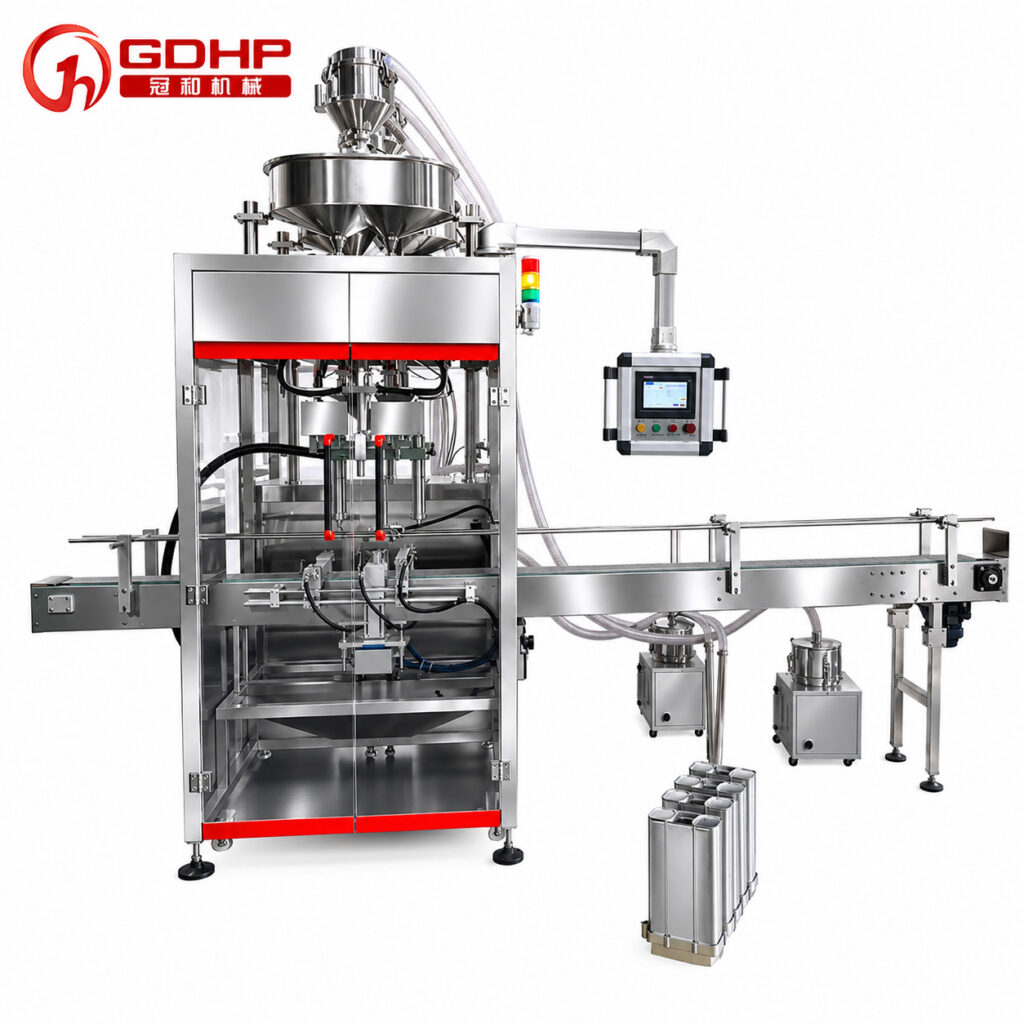
Ces exemples de modèles montrent comment nous traduisons un brief produit en une configuration de machine. Ils servent de points de départ pour les discussions d’ingénierie; le modèle final, les outillages et les réglages sont confirmés après les essais de matériel et de conteneur.
| Modèle ou configuration | Application typique | Exemple de spécification de projet |
|---|
| GH240FZ | Sachets en poudre à fermeture trois côtés avec doseur en tasse | Environ 40 sachets/min ; ±2% ; sacs de 20–160 mm de long × 15–110 mm de large |
| GHCZ-2 | Remplisseuse pesée à deux têtes pour granules ou sel en poudre, avec alimentation et poste de pressage en option | 100–1 400 g ; ±1% ; 100–120 contenants/heure, selon le rythme de l'opérateur |
| GHCZ-KL-2 | Remplisseuse pesée à deux têtes pour granules à effet de tamis moléculaire et remplissage multicouche | 50–1 000 g ; ±1% ; 150–200 contenants/heure ; vibration et rotation programmable |
| GHCZ-4 | Remplisseuse pesée à quatre têtes pour matériaux A/B alternés et contenants multicouches | 100–1 200 g ; ±1% cible ; alimentation sous vide, vibration et options d’extraction de poussière |
Balance et Débit de production
Choisissez le niveau d’automatisation en fonction du volume de production, de la disponibilité de la main-d'œuvre et de la fréquence des changements.
| Besoin de production | Approche Appropriée | Considération clé |
|---|
| Production à faible volume ou flexible | Remplisseur semi-automatique de poudre | Pratique pour les petites séries et les changements fréquents de produit |
| Production à haut débit | Ligne de remplissage automatique de poudre | Compatibilité avec un fonctionnement continu grâce à l'équipement d'emballage intégré |
| Exigences d'emballage personnalisées | Équipement non standard ou système monobloc | Conçu autour du produit, du contenant et du flux de la ligne |
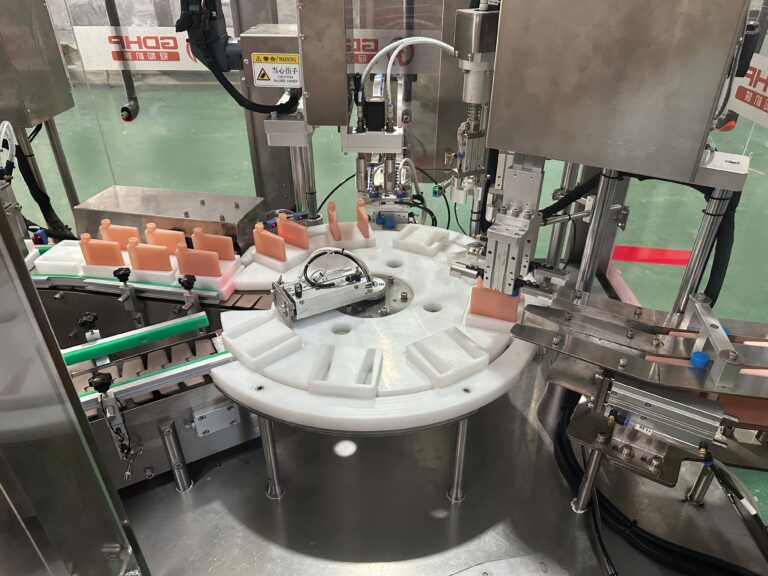
Pour les opérations à haut rendement, le système de remplissage peut être connecté à des équipements de fermeture, d'étiquetage, de scellage de bidons, d'emballage en sachets, d'emballage en caisses et de palettisation dans le cadre d'une ligne d'emballage de poudre clé en main dans un seul projet de tamis moléculaire à deux matériaux, chaque cycle était conçu pour remplir deux tubes d'écran d'environ 2 kg au total. L'objectif était 100–150 paires par heure: les opérateurs plaçaient les tubes et les plaques de couvercle, tandis que la machine réalisait le remplissage en double tête et l'appui de couvercle automatique. Cette disposition hybride maintenait l'automatisation concentrée sur les étapes qui contrôlent le dosage et l'assemblage.
Compatibilité du contenant et de l'emballage
Les équipements d'emballage de poudre doivent être conçus autour du format final du paquet. Les applications courantes incluent :
L’ouverture du conteneur, le volume de remplissage, les propriétés d’écoulement de la poudre et le procédé de scellement en aval influent sur la configuration de la machine. Pour un projet de sachet poudre à trois côtés scellés, nous avons conçu l’ensemble du processus autour du dosage volumétrique, de la formation du sac, du remplissage, du thermoscellage, de la coupe et du comptage. La machine a été configurée pour environ 40 sacs par minute, avec une précision ciblée de ±2% et une plage de taille de sac de L 20–160 mm × Larg. 15–110 mm. Elle utilisait une configuration 220 V, 2,0 kW. Le projet a montré pourquoi la largeur du film, la longueur du sac, l’enregistrement, la température de scellage et le mesurage de la poudre doivent fonctionner comme un seul système.
Exactitude du remplissage et remise du produit
L’exactitude du remplissage affecte directement la conformité, la remise du produit et le coût d’exploitation. Le bon système de dosage dépend de la poudre et du poids cible requis.
| Exigence de dosage | Focus de sélection |
|---|
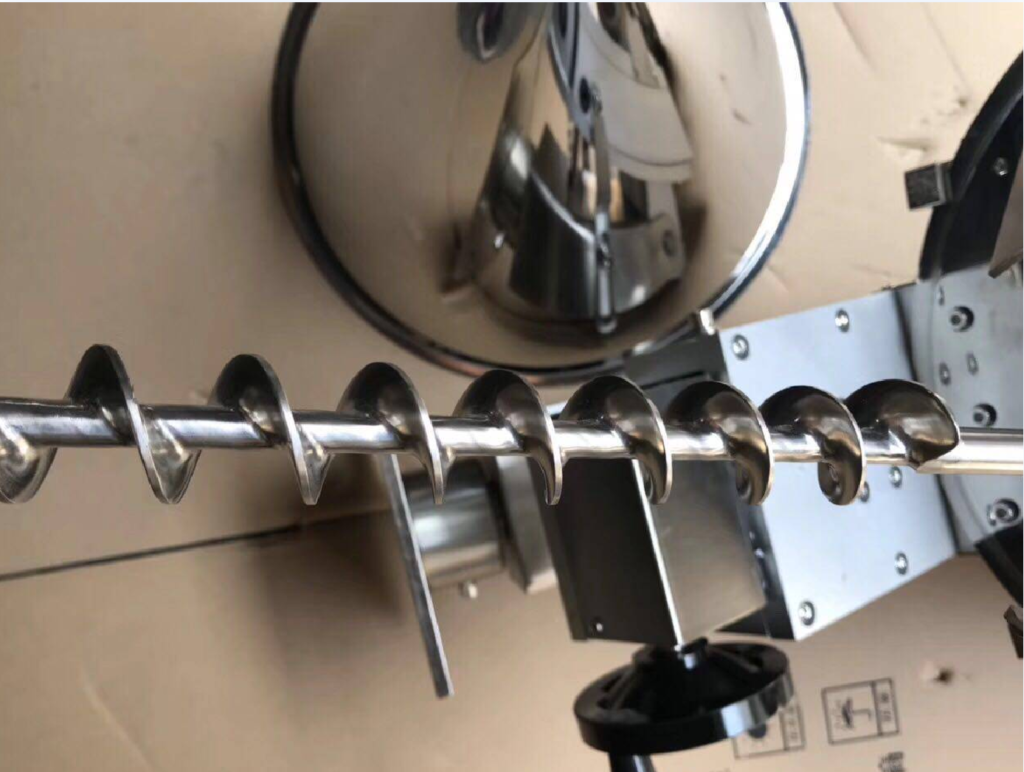
| Poudres fines ou cohesives | Remplissage de type vis avec manipulation contrôlée de la poudre |
| Produits stables et à écoulement libre | Graduation de tasse pour un débit volumétrique efficace |
| Remplissage à grande vitesse ou en volume élevé | Configuration de remplissage en flux continu |
| Produits à haute valeur | Valider la cohérence des doses lors des essais d'acceptation en usine (FAT) |
Plutôt que de se fier à une valeur d'exactitude universelle, l'exactitude doit être vérifiée à l'aide du pouls réel, du poids de remplissage cible et du mécanisme d dosing sélectionné. Les variations de densité apparente, l'humidité, la caking, les cycles de réapprovisionnement et un flux de poudre irrégulier peuvent tous influencer les résultats. Au cours de nos projets, nous avons travaillé avec des cibles telles que ±1 g à 100 g, ±1% à 400 g, et ±5 g à 600 g. Chaque figure n’a de sens que lorsque les conditions de remplissage de référence et de test sont indiquées.
Une spécification d’achat doit indiquer tout ce qui suit :
- Poids cible nominal et écart absolu ou en pourcentage autorisé
- Identité du produit, plage de densité en vrac, plage d’humidité et déformation acceptable des particules
- Dimensions du contenant et nombre de têtes de remplissage en fonctionnement
- Taille de l’échantillon de test et si les échantillons sont vérifiés au démarrage, en régime établi et après le réapprovisionnement du réservoir
- Résolution de la balance et méthode de calibration
- Comment la moyenne de remplissage, le minimum, le maximum, l’écart-type, les rejets et le don du produit seront rapportés
Sans ces conditions, deux fournisseurs peuvent proposer la même “ précision ±1% ” tout en proposant des tests d’acceptation matériellement différents. Demandez le poids de référence, la taille de l’échantillon, la durée du test et le nombre acceptable de valeurs aberrantes avant de comparer les chiffres.
Construction d’Atomiseur Hygienique pour Poudre
Les applications alimentaires, pharmaceutiques et chimiques sensibles exigent des matériaux et une construction qui soutiennent le plan de nettoyage et de contrôle de la contamination de l’utilisateur. Sur une ligne de remplissage par tamis moléculaire terminée, nous avons utilisé SUS304 pour la structure de la machine et SUS316 pour les pièces en contact avec le produit. Le choix des matériaux est important, mais la simple résistance de l'acier inoxydable ne suffit pas à établir cGMP, FDA, EHEDG ou 3-A conformité.
FDA explique que les réglementations cGMP relatives aux médicaments établissent les exigences minimales pour les méthodes, les installations et les contrôles utilisés dans la fabrication, le traitement et l'emballage. Plus précisément, 21 CFR Part 211 Subpart D aborde la conception et l’emplacement des équipements, la compatibilité des surfaces en contact avec le produit, le nettoyage et la maintenance, ainsi que l’inspection ou l’étalonnage des équipements automatisés.
Demandez au fournisseur de documenter :
- La traçabilité et la teneur en grade de tout matériau en contact avec le produit
- Exigence de finition de surface, traitement de soudures et absence de pièges de produit inaccessibles
- Montage sans outil ou démontage documenté, méthode de nettoyage et accès à l'inspection
- Compatibilité du joint, de l'étanchéité, du lubrifiant et du tuyau avec le produit et les produits de nettoyage
- Mesures de prévention de la contamination croisée et les enregistrements de vérification du nettoyage requis
- La réglementation ou norme exacte en scope, la partie responsable et les documents fournis pour vérification
“ Alimentaire ”, “ médical ”, et “ conforme FDA ” ne doivent jamais être acceptés comme des phrases marketing isolées. Liaison de chaque affirmation à un composant, une déclaration de matériau, un dessin, un test ou un certificat que l'acheteur peut examiner.
Conception pour le nettoyage et le changement
Des changements rapides de ligne permettent de protéger la disponibilité lorsque la production comprend plusieurs produits ou tailles d'emballage. Les priorités de conception clés incluent :
- Composants en contact avec le produit accessibles
- Changements rapides de moule et de format
- Démontage simple pour le nettoyage
- Dispositions qui réduisent les zones de rétention de poudre
- Séparation claire entre les zones de remplissage, de scellage et d'emballage en aval
Pour les poudres qui génèrent de la poussière ou des dépôts, la conception de la machine doit permettre un nettoyage régulier sans entraîner des temps d’arrêt inutiles.
Zones dangereuses et contrôles de poussière
Comme expliqué dans les directives sur les poussières combustibles de l’OSHALa poussière combustible fine peut présenter un risque d’incendie ou d’explosion, mais tous les processus poussiéreux n’ont pas le même risque. Avant de spécifier des moteurs, des boîtes électriques, l’extraction ou la mise à la terre, le propriétaire de l’installation devrait obtenir une évaluation des risques liés à la poussière basée sur le matériau réel et l’emplacement d’installation.
Selon cette évaluation et la législation locale, les mesures techniques peuvent inclure :
- Échappement local et un système de collecte de poussière correctement conçu
- Mise à la terre, liaison et contrôle des matériaux générateurs d’électricité statique
- Équipements électriques et mécaniques adaptés à la zone classifiée
- Prévention d’explosion, isolation, ventilation ou extinction lorsque l’analyse des risques l’exige
- Interverrouillages, procédures de propreté et routines d’inspection documentées
N’acceptez pas un utilitaire générique “ATEXN’acceptez pas une étiquette générique “ ATEX ” ou “ explosion-proof ” sans la catégorie d’équipement ou le mode de protection, la zone ou division, le groupe de poussière, la classification de température, l’étendue du certificat et les exigences d’installation. L’extraction de poussière et le remplissage fermé facilitent la containment, mais ils ne remplacent pas une protection contre l’explosion certifiée lorsque le procédé l’exige.
Empreinte de l’installation et disposition de la ligne
La planification de l’espace au sol doit couvrir plus que le remplisseur de poudre lui-même. Prévoir de l’espace pour l’alimentation des matériaux, le remplissage, le scellement, l’inspection, l’équipement en fin de ligne, l’accès pour l’opérateur et la maintenance.
| Entrée de mise en page | Ce qui doit être démontré sur le dessin approuvé |
|---|
| Enveloppe machine et protection | Empreinte opérationnelle, ouverture de porte, panneaux d'accès et dégagements de sécurité |
| Flux de matière | Stockage des matières premières, itinéraire d'alimentation, sortie du produit rempli et gestion des rejets |
| Personnel et maintenance | Postes opérateur, rangement des pièces de changement, accès au nettoyage et itinéraires de retrait des composants |
| Utilités et environnement | Puissance, air comprimé, extraction, drainage, classification de salle et interfaces CVC |
Une marge universelle en mètres carrés est peu fiable car deux fondeuses ayant la même vitesse nominale peuvent avoir des exigences d'alimentation, de protection, de collecte des poussières et d'amont/aval très différentes. Approuvez un plan de mise en page à échelle et un dessin de dégagements de service avant que la conception de l'équipement ne soit figée.