ไม่แน่ใจว่าจะเลือก PLC แบบไหน? รีวิว PLC ของ Siemens
รีวิว PLC ของ Siemens ครอบคลุม SIMATIC S7 1200 G2 S7 1500V TIA Portal Profinet และ PCS neo สำหรับระบบอัตโนมัติทางอุตสาหกรรม…
พฤษภาคม 4, 2026

ระหว่างการดำเนินการชุด ทำให้การให้อาหารหยุดลงแม้ว่า มอเตอร์สกรูยังหมุนอยู่ การอุดอาจเป็นสะพานเหนือทางออกถัง แนวสกรูถูกอัดแน่น หรือหัวฉีดระบายที่มีคราบสะสม.
การหยุดชะงักนั้นเปลี่ยนความหนาแน่นเป็นจำนวนมากและน้ำหนักโดส สร้างการทำงานซ้ำซ้อน และล่อให้ผู้ปฏิบัติงานเปิดอุปกรณ์ก่อนที่จะปลอดภัยที่จะทำเช่นนั้น Dust เป็นประเด็นความปลอดภัยของกระบวนการ: OSHA รายงานว่า เหตุการณ์ฝุ่นติดไฟ 281 เหตุการณ์ในช่วงปี 1980–2005, ก่อให้เกิด การเสียชีวิตของผู้ปฏิบัติงาน 119 คน และบาดเจ็บ 718 ราย (OSHA). ตัวเลขเหล่านี้ครอบคลุมเหตุการณ์ฝุ่นโดยทั่วไป ไม่ใช่การอุดของเครื่องบรรจุผงโดยเฉพาะ.
คู่มือนี้แสดงวิธีระบุจุดล้มเหลว ตรวจสอบเงื่อนไขวัสดุและเครื่องมือ ล้างการอุดอย่างปลอดภัย และสร้างแผนควบคุมป้องกัน มันเปลี่ยน การอุดของเครื่องบรรจุผง ให้เป็นขั้นตอนการแก้ปัญหาต้นเหตุที่มีเอกสารสำหรับทีมบำรุงรักษาและการผลิต.
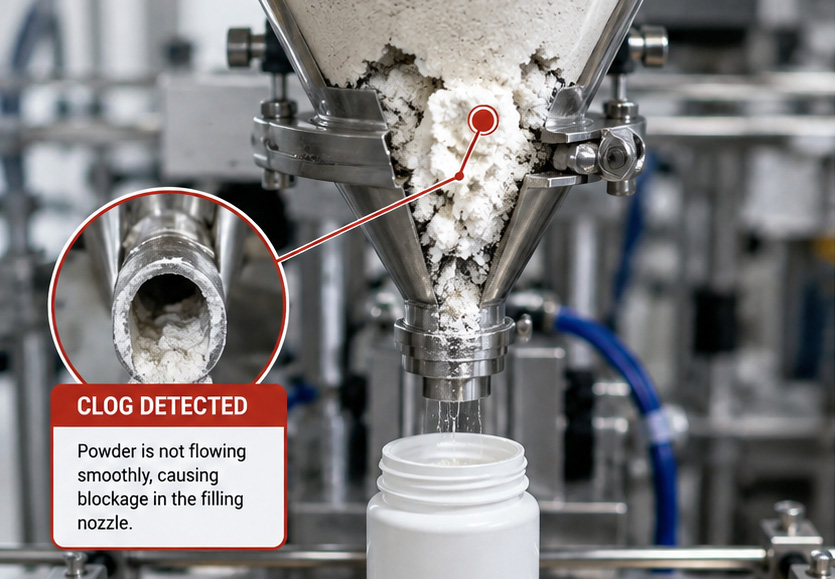
การอุดมักเกิดจากความไม่สอดคล้องระหว่างวัสดุและอุปกรณ์มากกว่าชิ้นส่วนที่ล้มเหลวเพียงชิ้นเดียว บันทึกที่ที่กระแสการไหลหยุด และสิ่งที่เปลี่ยนแปลงตั้งแต่ชุดที่ดีล่าสุด. การเลือกเครื่องบรรจุผงที่เหมาะสม มีความสำคัญเป็นพิเศษ.
ผงที่ดูดความชื้นจะดูดน้ำจากอากาศ ผลลัพธ์คือก้อนติดกันง่าย ความหนาแน่นรวมที่ดูเหมือนสูงขึ้น และคราบที่เติบโตที่ปลายถังหรือตรงหัวฉีด อย่ากำหนดค่าความชื้นห้องที่ปลอดภัยเพียงค่าหนึ่งให้กับทุกสูตรตั้งค่า จำกัดความชื้นของผลิตภัณฑ์เฉพาะและค่าความชื้นห้อง RH จากข้อมูลการพัฒนาหรือข้อมูลจากผู้จำหน่าย แล้วบันทึกค่าสองค่าเหล่านี้ที่ตัวบรรจุ.
ค่าความชื้นสัมพัทธ์สำคัญเป็นเพียงแนวทางการคัดกรอง ไม่ใช่จุดตั้งค่าห้องปฏิบัติการทั้งหมด. ค่าที่รายงานใช้ได้กับวัสดุและเงื่อนไขที่ทดสอบเท่านั้น อุณหภูมิ ส่วนผสม ความบริสุทธิ์ สถานะเม็ด เวลาในการเปิดเผย และวิธีการทดสอบอาจเปลี่ยนพฤติกรรมการจับตัวเป็นก้อน ใช้ข้อมูลความเสถียรจากผู้จัดหาที่เฉพาะสำหรับสูตร หรือการทดสอบการดูดดูดความชื้นที่เฉพาะผลิตภัณฑ์เพื่อกำหนดขีดจำกัดการใช้งาน และบันทึกแหล่งที่มา อุณหภูมิควาและวิธีทดสอบพร้อมกับทุกค่าผลการทดสอบ.
| พฤติกรรมวัสดุที่สังเกตเห็น | สิ่งที่อาจบ่งชี้ | สิ่งที่ควรตรวจสอบก่อนเปลี่ยนฟิลเลอร์ |
|---|---|---|
| การเพิ่มมวลอย่างรวดเร็ว ยางติด หรือการดูดความชื้นหลังจากสัมผัสอากาศ | ความไวต่อความชื้นสูงภายใต้เงื่อนไขปัจจุบัน | ข้อมูลเสถียรของผู้จัดหาหรือการดูดซับ ความชื้นของผง ความชื้นในห้องและอุณหภูมิ และระยะเวลาการสัมผัส |
| การจับตัวเป็นก้อนหลังการเก็บรักษาหรือการอัด | เวลา อุณหภูมิ หรือความดันในการเรียงซ้อนอาจมีส่วนร่วม RH อาจไม่ใช่สาเหตุเดียว | ประวัติการเก็บรักษา ความหนาแน่นก้อน สภาพการอัด และข้อมูลร่อนหรือขนาดเม็ด |
| การเชื่อมต่อเป็นรูพรุนโดยไม่มีการเปลี่ยนแปลงความชื้นที่สามารถวัดได้ | การยึดเกาะ รูปร่างหรือขนาดของเม็ด ไฟฟ้าสถิต หรือโครงสร้างถังกรวย | พฤติกรรมการไหลของผง การกระจายขนาดเม็ด ความต่อเนื่องของการ grounding และรูปร่างของทางออก |
อนุภาคละเอียดหรือเหนียวสามารถก่อเป็นโครงสร้างโค้งเหนือตูดออก (สะพาน) หรือช่องทางผ่านกลางของถัง (อาชา) เครื่องอาจดูเหมือนมีผงในถังในขณะที่สว่านกำลังขาดพลัง งานสั่นสั้นๆ ที่ควบคุมได้สามารถช่วยได้ แต่การสั่นต่อเนื่องอาจทำให้สูตรบางชนิดแน่นขึ้น ตรวจสอบขนาดแอมพลิจูดและเวลาชมกับผงจริง.
แรงเสียดทานที่ผนังถังกรวย แกนสกัด และท่อย้ายแบบยืดหยุ่นสามารถประจุเม็ด ฝุ่นละเอียดอาจติดบนพื้นผิวที่ bonded หรือพื้นผิวที่ grounding ไม่ถูกต้อง และค่อยๆ ลดเส้นทางการไหล ตรวจสอบความต่อเนื่องของการ bonding ส่วนประกอบที่นำไฟฟ้าที่เหมาะสม และอุปกรณ์ ionizing ตามที่การประเมินความเสี่ยงต้องการHumidity อาจมีอิทธิพลต่อการสลาย static แต่ไม่ใช่ทดแทนเส้นทาง grounding ที่ได้รับการยืนยัน.
ตัวอย่างด้านล่างระบุวัสดุที่อาจต้องการการคัดกรองฝุ่นติดไฟ; หมวดหมู่เพียงอย่างเดียวไม่ได้ระบุชัดเจนว่าผงใดเป็นระเบิดได้. ใช้ SDS ปัจจุบันและการประเมินอันตรายฝุ่นที่ผ่านการรับรองตามวัสดุจริง ในกรณีที่เกี่ยวข้อง การทดสอบอาจรวมถึง Kst, Pmax, พลังจุดติดไฟขั้นต่ำ (MIE), ความเข้มข้นติดไฟขั้นต่ำ (MEC), ขนาดอนุภาค และความชื้น.
| กลุ่มวัสดุ | ตัวอย่างที่อาจต้องการการคัดกรอง | สิ่งที่สถานที่ควรตรวจสอบ |
|---|---|---|
| โลหะและโลหะผสม | ผงอลูมิเนียม แม็กนีเซียม ซิงก์ ไทเทเนียม เหล็ก และเฟอโรซิลิคอน | ขนาดอนุภาคจริง ความ composition, ปฏิกิริยา การติดไฟ และว่าของวัสดุสามารถปฏิกิริยากับน้ำได้หรือไม่ |
| วัสดทางการเกษตร ป่าไม้ และอาหาร | แป้ง แป้งสาลี น้ำตาล นมผง โกโก้ กาแฟ ยาสูบ ฝุ่นไม้ และใยพืช | ส่วนที่ฟุ้งเป็นลมที่ละเอียด หากไฟได้หรือไม่ ความชื้นจริง ขนาดอนุภาค ความเข้มข้น และแหล่งจุดติดไฟ |
| วัสดุสังเคราะห์ และพลาสติก | พอลิเอทิลีน พอลิpropylene เรซิน ยาง และผงพอลิเมอร์อื่นๆ | การสะสมไฟฟ้าสถิต การติดกันและกราวด์ ฝุ่นสะสม และข้อมูลจุดติดไฟของผงจริง |
| ถ่านหิน และวัสดุ petrochemical | ถ่านหิน ซ็อก โ petroleum coke ทรายหินและผงกำมะถ่าน | ข้อมูลความไวต่อระเบิดของวัสดุเฉพาะ และข้อมูลจุดติดไฟ อย่าคาดเดาความเสี่ยงจากชื่อวัสดุทั่วไป |
| เภสัชภัณฑ์และสารเคมีละเอียด | API, อนุพันธ์, สไปร์ซแทร์ ซิงก์สเตียเรต นักมฤค antioxidants สีและเม็ดสี | ข้อมูลฝุ่นติดไฟร่วมกับพิษ ความปลอดภัย การกักกัน และข้อกำหนดการปนเปื้อนข้ามระหว่างวัสดุ |
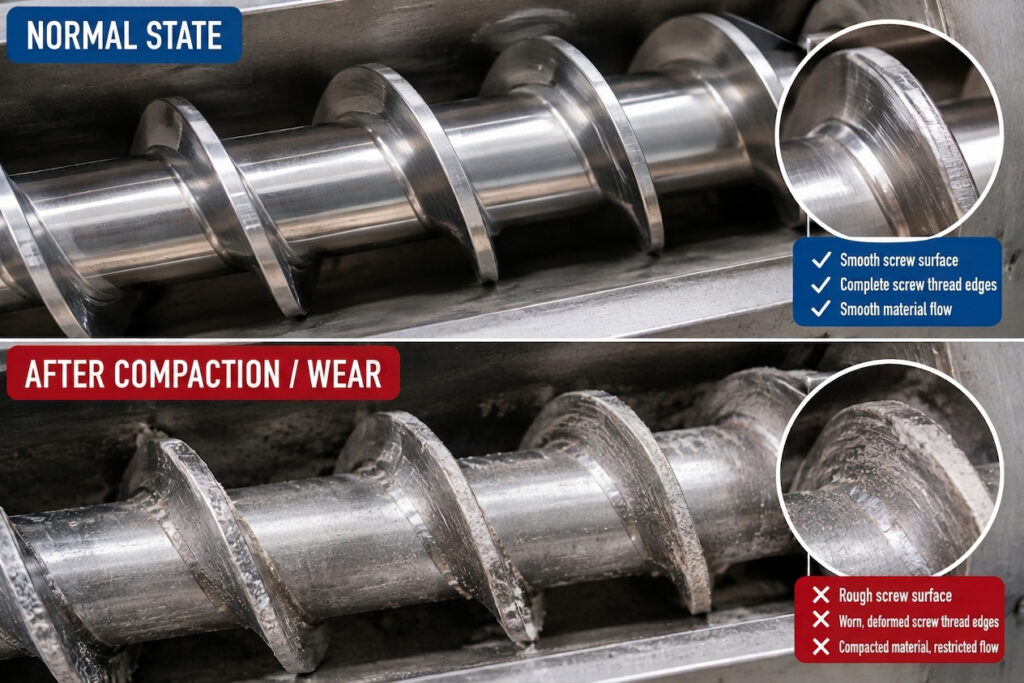
เส้นผ่านศูนย์กลาง เกลียว หรือรูปแบบการบินของสกร์ที่ไม่เหมาะสมกับผงอาจทำให้ตัดเฉือน บีบ หรือขาดการให้อาหาร ความเร็วดรตสูงเกินไปอาจทำให้เกิดความร้อนและการอัดตัวมากเกินไป ในขณะที่การสั่นสะเทือนไม่พออาจทำให้เกิดช่องว่าง ตรวจสอบการเลือกสกรู แรงบิดมอเตอร์ แร้มเร่ง และข้อมูลน้ำหนักการFill ที่แท้จริงร่วมกันแทนที่จะเปลี่ยน RPM อย่างไม่รอบคอบ.
การกระจายขนาดอนุภาคที่กว้างสามารถแยกตัวระหว่างการลำเลียงได้ ฝุ่นละเอียดจะตกลงไปในช่องว่างระหว่างอนุภาคขนาดใหญ่ จากนั้นจะอัดแน่นที่ตัวกรอง ซีล และหัวฉีดแคบๆ รอยขีดข่วนที่พื้นผิวสเตนเลส ฟลายท์ที่งอEdges ที่สึกกร่อนของคนกวน และที่นั่งวาล์วที่เสียหายจะสร้างชันคะแนนเพิ่มเติมที่ทำให้ฝุ่นสะสม.
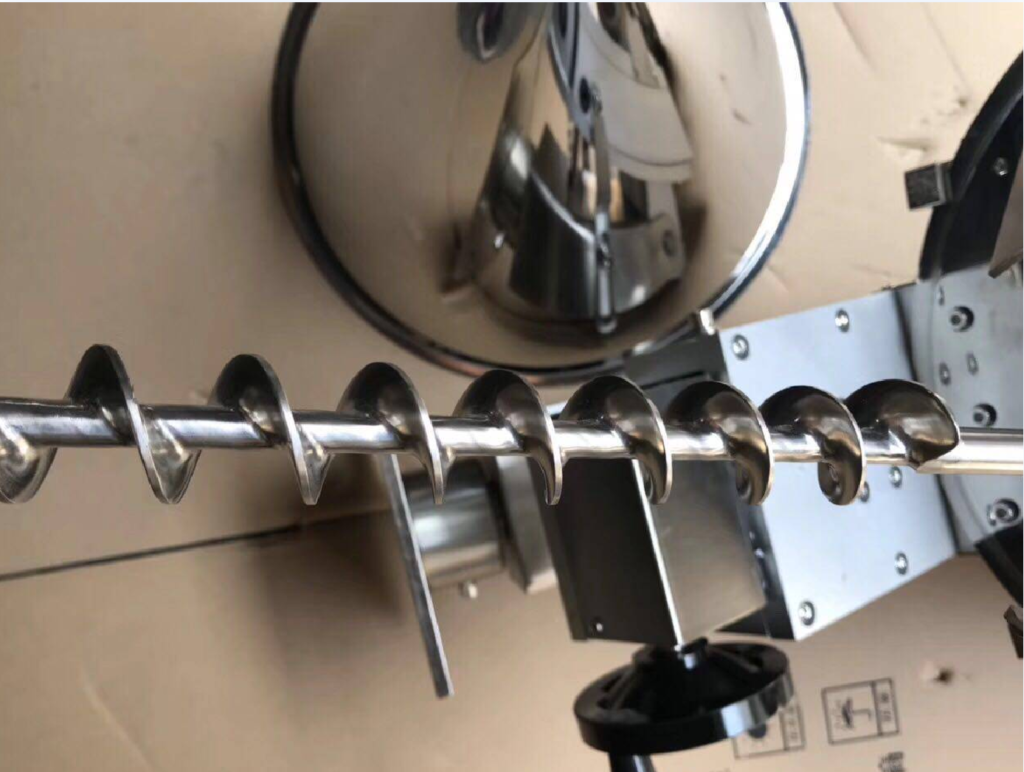
ให้ใช้ขั้นตอนล็อคเอาต์/แท็กเอาต์ของผู้ผลิตเครื่องและ SDS ของผงอย่าแตะมือเข้าไปในถัง hopper ใช้ท่อนโลหะ หรือถอดปกป้องในขณะที่หัวสกรูหรือเครื่องสั่นสามารถเริ่มทำงานได้.
หลังการแยกส่วนให้ตรวจสอบจากทางเข้าไปยังทางออก: คอ hopper, ตัวกวน, ช่องทางเข้า screw, ฟลายท์สกรู, ท่อโดส, ที่นั่งวาล์ว และปลาย nozzle จุดจำกัดที่อยู่ upstream แรกมักมีข้อมูลมากกว่ากองฝุ่นที่ใหญ่ที่สุด downstream.
ทดสอบความต่อเนื่องจากถัง hopper, ท่อสว่าน, สายส่งและกรอบถึงจุดดินของโรงงาน ยืนยันว่าแท่งไฆลและการดูดฝุ่นทำงานตามการตั้งค่าที่ระบุ บันทึกผลลัพธ์ไม่ใช่ดูจากการตรวจด้วยสายตา.
ประกอบใหม่ โหลดปริมาณเล็กน้อย และดำเนินการตามการตั้งค่าเริ่มต้นที่ได้รับอนุมัติ เปลี่ยนเพียงตัวแปรเดียว เช่น RPM ของสว่าน, พัลส์ agitator หรือความสูงของ feed ระหว่างการทดสอบ ตรวจสอบชุดน้ำหนักเติมที่มีประโยชน์ทางสถิติและตรวจเส้นทางการปล่อยหลังการใช้งาน.
จับคู่อาการกับการทดสอบยืนยันก่อนเลือกการแก้ไข บันทึกผลลัพธ์ในบันทึกประจำผลิตภัณฑ์หรือบันทึกบำรุงรักษาเพื่อให้ความยุ่งยากของการอุดตันซ้ำสามารถติดตามแนวโน้มได้.
| อาการที่สังเกตได้ | กลไกที่เป็นไปได้ | ยืนยัน | การดำเนินการแก้ไขแรก |
|---|---|---|---|
| ผงยังคงอยู่เหนือช่องออกที่ว่างเปล่า | สะพานหรือลอดรู | ตรวจสอบรูปพรรณโค้งหลังล็อก; เปรียบเทียบการไหลกับการผสมหยุด/เปิด | ตรวจสอบรูปทรงออกและพัลส์ใส่วิธีการสั่นสะเทือนที่สั้นและพลังงานต่ำ |
| วง Dust ก่อตัวที่ nozzle | การยึดเกาะแบบสถิตหรือฝุ่นละเอียด | ตรวจสอบความต่อเนื่องของกราวด์ สถานะไอออนิเซอร์ และภาระตัวกรอง | ฟื้นฟ bonding และการจับฝุ่น; ทำความสะอาดด้วยวิธีที่ได้รับอนุมัติ |
| น้ำหนักบรรจุเปลี่ยนแปลงหลังการเปลี่ยนร้อนที่ชื้น | การดูดซึมน้ำหรือการเปลี่ยนความหนาแน่น | วัดความชื้นของผงและความหนาแน่นรวม; บันทึกค่าความชื้นห้อง | กักกันวัสดุที่ไม่ตรงสเปคและนำขีดจำกัดการจัดเก็บ/ความชื้นที่ได้รับการยืนยันไปใช้ |
| แรงบิดมอเตอร์เพิ่มขึ้นและสกรูชักจุ | รอบพีเอ็มสูงเกินไป สกรูผิดชนิด หรือ feed ถูกอัดแน่น | ติดตามแรงบิด รอบพีเอ็ม และน้ำหนักบรรจุร่วมกัน | ลดความเครียดลงอย่างค่อยเป็นค่อยไปและยืนยันรูปทรงสกรูด้วยการทดสอบกับผลิตภัณฑ์ |
| การอุดขัดคืนหลังการเปลี่ยน | คราบ residue ชิ้นส่วนเปียก หรือซีลที่สึกหรอ | ตรวจสอบขอบชันที่ซ่อนอยู่และยืนยันการประกอบใหม่ให้แห้ง | แก้ไข SOP การเปลี่ยนและเปลี่ยนชิ้นส่วนสึกหรอที่เสียหาย |
ใช้ทางออกและมุมผนังที่รองรับพฤติกรรมการไหลของผงที่วัดได้ เลือกตัว agitator หรือเครื่องสั่นพีอีที่มีอากาศเฉื่อยหลังจากการทดสอบผลิตภัณฑ์เท่านั้น; กระทบมันเมื่อเครื่องต้องการความช่วยเหลือในการให้อาหาร และตรวจสอบว่าการสั่นไม่ทำให้การอัดแน่นหรือการแบ่งชั้นเพิ่มขึ้น.
เก็บวัสดุที่ดูดซับความชื้น (ซิลิโคนเจล, เม็ดดูดความชื้นโมเลกุล, CaCl2) ให้ถูกปิดผนึกจนกว่าจะใช้งาน ลดการสัมผัสเปิดโล่ง และติดตามอุณหภูมิห้องและ RH ใช้ลมหมาดสลายความชื้นหรือไนโตรเจนเท่านั้นเมื่อการประเมินความเสี่ยงของกระบวนการและความเข้ากันได้ของผลิตภัณฑ์อนุญาต ปริมาณที่ถูกต้องคือค่าที่แสดงโดยสูตรและงานการ Validation ของคุณ.
ระบุข้อกำหนดพื้นผิวสัมผัสที่บันทึกไว้และความสามารถในการทำความสะอาดสำหรับ hopper, ท่อสว่าน, วาล์ว และหัวฉีด ตรวจสอบด้วยความขรุขระที่เหมาะสมและการตรวจสอบด้วยสายตา อย่าสันนิษฐานว่าลักษณะสะอาดที่ดูเงางามยืนยันว่าพื้นผิวถูกสุขอนามัย กฎอุปกรณ์ของ FDA เป็นแนวทางที่เป็นประโยชน์สำหรับสายการผลิตอาหาร ขณะที่โรงงานยาและเคมีควรปฏิบัติตาม GMP และข้อกำหนดความเข้ากันได้ของวัสดุที่เกี่ยวข้อง.
เริ่มต้นด้วยรูปทรงสกรูที่แนะนำสำหรับผง จากนั้นสร้างหน้าต่างการออกแบบประสบการณ์ขนาดเล็กสำหรับ RPM ระดับการเติม เวลา agitator และการเร่ง บันทึกแรงบิด ปริมาณโดส ปฏิเสธและตำแหน่งการอุด ตรวจสอบว่าโหมดการตั้งค่าถูกต้องเมื่อสอดคล้องกับน้ำหนักเติมที่ได้รับอนุมัติและเกณฑ์ความปลอดภัยในการทำงานตัวอย่าง.
เชื่อมส่วนประกอบที่นำไฟฟ้าเข้ากัน, รักษาการเชื่อมต่อดินให้เข้าถึงได้สำหรับการตรวจสอบ, และจัดวางการประจุไฟฟ้าและการดูดออกที่บริเวณที่เกิดฝุ่น สำหรับผงที่อาจติดไฟได้ ให้ทบทวนการติดตั้งตามรหัสท้องถิ่นที่ใช้งานและการประเมินความปลอดภัยฝุ่นที่ได้รับการยืนยันก่อนเพิ่มอุปกรณ์ไฟฟ้าหรือพีอี.
ใช้ตารางเวลาที่อิงความเสี่ยงและผ่านการValidate แทนกฎ universal “ทำความสะอาดทุก X ชั่วโมง” เพราะยังสามารถนำไปใช้ตรวจสอบ ข้อผิดพลาดทั่วไปของเครื่องบรรจุ.
สำหรับสายการผลิตอาหาร ใช้เฉพาะสารทำความสะอาดและก๊าซอัดที่ได้รับอนุมัติโดยโปรแกรมสุขอนามัย สำหรับผงที่เกี่ยวข้องกับยา หรือผงอันตราย ให้ปฏิบัติตามกระบวนการทำความสะอาดที่ผ่านการตรวจสอบแล้ว การควบคุมการกักกัน และ SDS.
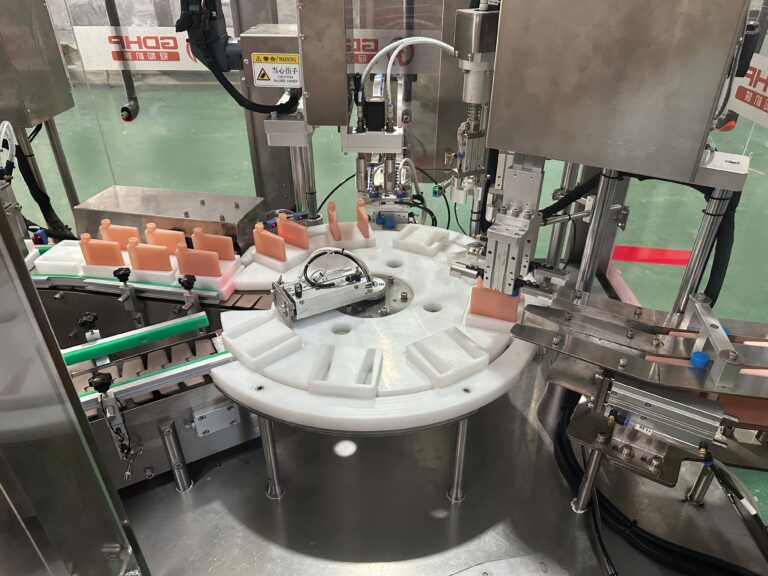
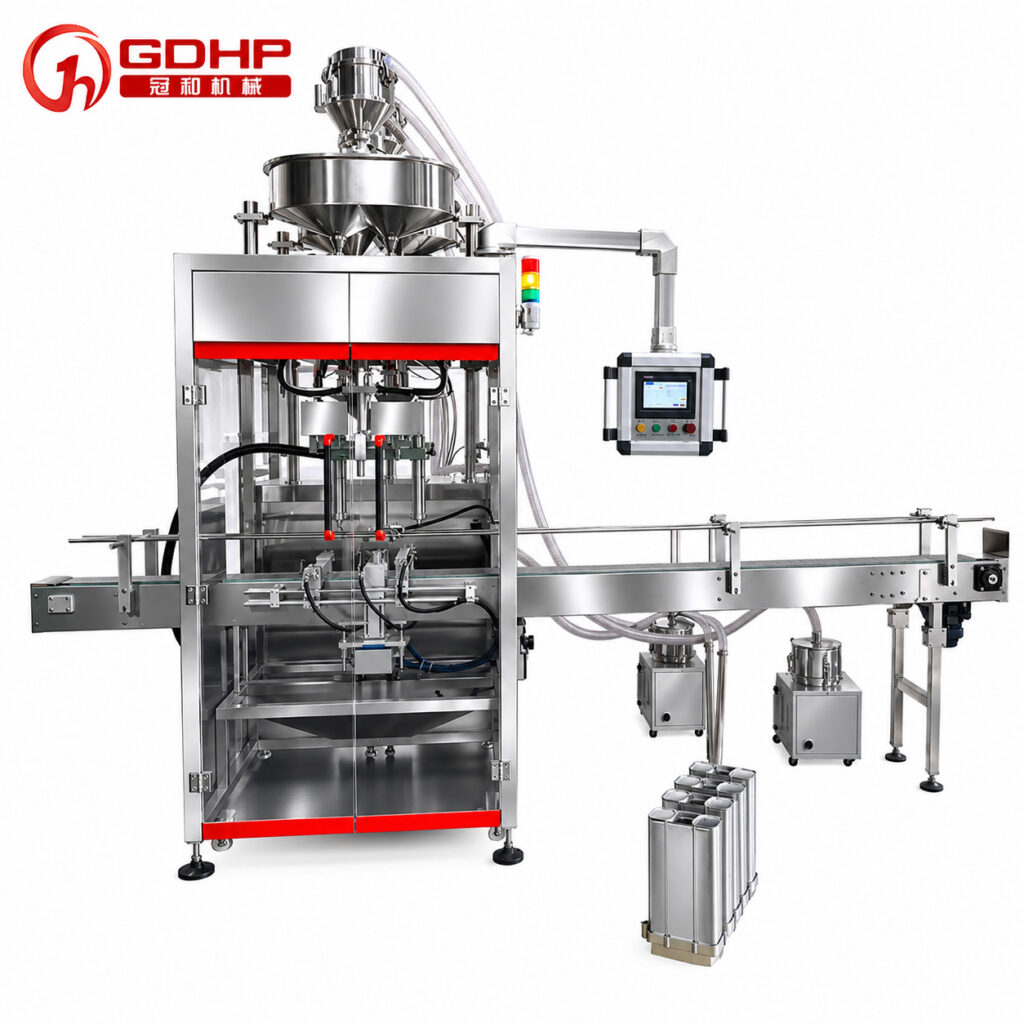
การอุดตันซ้ำบ่งชี้ว่าผงของคุณไม่เข้ากันกับอุปกรณ์ และสายการผลิตการบรรจุผงทั้งหมดจำเป็นต้องออกแบบตามคุณสมบัติของวัสดุ ปริมาณเป้าหมาย ข้อกำหนดบรรจุภัณฑ์ และสภาพโรงงาน ตัวอย่างเช่น All-Fill มีช่วงแพลตฟอร์มสว่านปากกระบอกที่หลากหลาย รวมถึงระบบกึ่งอัตโนมัติ บรรจุตามน้ำหนัก และระบบความเร็วสูง Spee-Dee เน้นไปที่เครื่องบรรจุสว่านที่ควบคุมด้วยเซอร์โว ตรวจสอบน้ำหนักกลับ ความเลือกใช้งานทางสะอาด และการบูรณาการสายการบรรจุ และ GDHP เน้นไปที่ สายการบรรจุและบรรจุภัณฑ์ที่ปรับแต่งได้, รวมถึงเครื่องชั่งถุง GH240FZ สำหรับผงที่ไหลออกมาส่วนใหญ่ ไม่มีผู้จำหน่ายรายใดที่เหมาะสมที่สุดโดยอัตโนมัติ: ความเร็วและความแม่นยำที่เผยแพร่ขึ้นอยู่กับผลิตภัณฑ์และเงื่อนไขการทดสอบ ดังนั้นเปรียบเทียบการทดลองผงที่เป็นตัวแทน การเปลี่ยนแปลง การควบคุมฝุ่น การครอบคลุมการบริการ และขอบเขตโครงการทั้งหมดก่อนเลือก.
ไม่. เป้าหมาย RH คงที่อาจมีประโยชน์สำหรับสูตรหนึ่งและไม่ถูกต้องสำหรับอีกสูตรหนึ่ง กำหนดขีดจำกัดด้วยข้อมูลการดูดซับความชื้นหรือข้อมูลกระบวนการ แล้วตรวจสอบที่ hopper ด้วยเซ็นเซอร์ที่ผ่านการสอบเทียบ เก็บผงที่ดูดซับความชื้นให้แน่นจนกว่าจะใช้งาน.
ได้เฉพาะเมื่อ SDS การประเมินความเสี่ยง และ SOP การทำความสะอาดอนุญาตเท่านั้น อากาศที่ไม่ควบคุมสามารถกระจายผงติดไฟและปนเปื้อนพื้นผิวที่สัมผอาหารได้ ฟาร์ม FDA 21 CFR 117.40(g) ระบุไว้อย่างชัดเจนว่า ก๊าซที่ใช้กับพื้นผิวสัมผัสอาหารต้องผ่านการบำบัดเพื่อไม่ให้ปนเปื้อนอาหาร; การดูดหรือเช็ดที่ถูกควบคุมอาจปลอดภัยกว่า.
ไม่มี RPM สากล ความเร็วขึ้นอยู่กับรูปทรงสกรู การยึดของผง ระดับการเติม น้ำหนักเป้าหมาย และการออกแบบเครื่องมือ กำหนดหน้าต่างการดำเนินงานที่ผ่านการตรวจสอบด้วยแรงบิด ความสามารถในการเติมซ้ำ และการตรวจสอบด้วยสายตาของเส้นทางการระบาย.
อย่างน้อยที่สุด บันทึกล็อตผลิตภัณฑ์ ความชื้น ความหนาแน่นโดยรวม ความชื้นในห้อง RH ของห้อง ความเร็วสว่าน RPM แรงบิดหรือตัวโหลดมอเตอร์ การตั้งค่า agitator/vibrator ตำแหน่งการอุด จุดทำความสะอาด และผลการเติมน้ำหนัก ขวางแนวเหล่านี้ทำให้ปัญหาการอุดตันลึกลับซับซ้อนถูกเปลี่ยนเป็นปัญหากระบวนการที่สามารถแก้ได้.