
Крем для чистки обуви: устранение натяжения струн и пузырьков

Привет, я старший инженер в GDHP. Имея 23 года технического опыта в индустрии наполнения и упаковки, мы предлагаем не только оборудование — мы нацелены на предоставление высокоустойчивых, высокоэффективных и полностью индивидуализированных turnkey-решений для вашего бизнеса.
Содержание
Крем для чистки обуви становится труднее заполнить, когда продукт начинает застывать раньше, чем насадка выполнит свою работу. Крем, который течет при тепле, может загустеть во время перекачки, оставить нитку на резьбе бутылки или захватить воздух по мере осаждения. Клиент видит эти проблемы при вскрытии упаковки: остатки, впадинки или неровную белую поверхность.
Это сочетание сформировало проект GDHP. Очистительная крем для белых кроссовок клиента была густой пастой при комнатной температуре и требовала горячей дозапайки с последующим охлаждением и фиксацией. Их требование было 3 000 бутылок в час при 240 мл, с тремя форматами бутылок, охватывающими 100–260 мл.
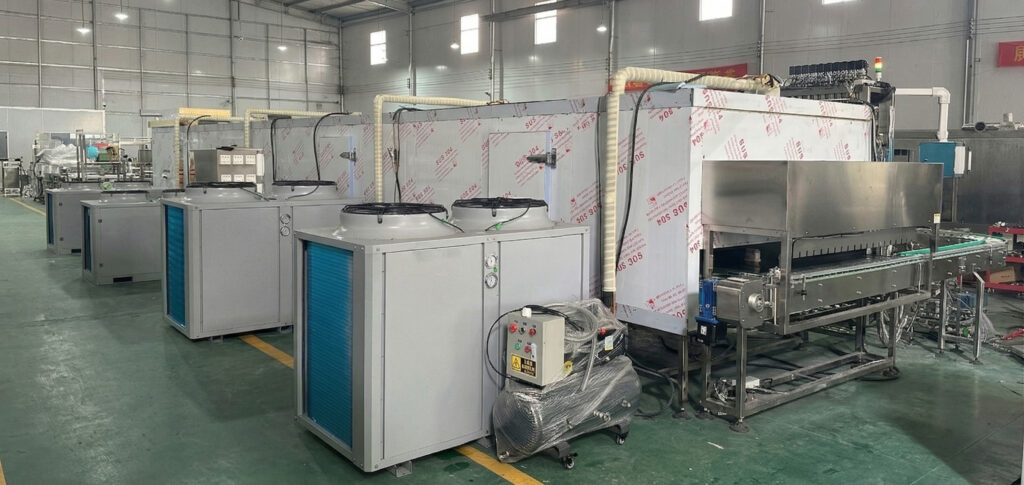
Мы соединили вращающийся конвейер подачи бутылок GHLP-1000 с шестиголовым сервомеханизмом подогреваемой заливки GHAGF-6 и непрерывным туннелем охлаждения. В этом кейсе объясняется, как подача бутылок, контроль температуры, заполнение снизу вверх и охлаждение удовлетворяли требованиям к обращению с продуктом.
Почему этот очищающий крем требует не только точной дозировки
Материал должен был течь во время наполнения, а затем достигнуть своей конечной консистенции в контейнере. Это обеспечивало короткое путешествие от подогретого источника к охлажденной упаковке как центральную часть конструкции машины.
Охлаждение слишком раннее влияет на поток и выравнивание
По мере остывания этой крема становилось труднее выдавать и выравнивать порцию. Инженерная проблема заключалась в преждевременном загустении в пути перемещения или в форсунке, за которым следовали пики или неровная поверхность внутри бутылки. Нагрев бака одного недостаточен — это оставит манипулятор, распределяющий продукт по головкам, и форсунки как потенциальные холодные точки.
Температурная зависимость отдельна от эффектa течения с уменьшением вязкости при увеличении скорости сдвига. Течение IUPAC определение сдвигового истончения помогает различать эти эффекты. Для нового крема оцените его фактическую реакцию как на температуру, так и на прокрутку/впрыск, а не предполагайте, что все пасты ведут себя одинаково.
Захваченный воздух может возникнуть после заполнения
Быстрая заливка в глубокий контейнер может пошатнуть крем и ввести воздух. По мере застывания продукта карманы или выпуклости на поверхности могут сохраняться. Заботы клиента касались как дозировки, так и внешнего вида готового продукта. Контролируемая подача близко к поднимающемуся уровню заполнения была частью реакции.
Хвостик из насадки становится проблемой упаковки
Стрингинг, также называемый хвостом, — это нить, остающаяся между nozzle и кремом после окончания заполнения. Если она попадает на край или резьбу, создаёт работу по очистке и может мешать закрытию. Дизайн требовал контролируемого среза, а также подходящей температуры заполнения.
Свежеп заполненный крем все еще чувствителен к движениям
Пока крем remains жидким, резкое обращение может нарушить его поверхность. Охлаждение затем сохраняет эту форму. Прямое связывание заполнения с контролируемым конвейерным охлаждением позволило решить этот уязвимый этап, не требуя от сотрудников переносить только что заполненные контейнеры в отдельную охлаждающую зону.
Клиент требовал скорости, три формата бутылок и контролируемую застывку
Клиент переходил от полуручного производственного процесса. В дополнение к цели 3 000 бутылок в час линия должна была поддерживать работу в две смены, различные круглые высоты и диаметр бутылок, и быстрые переключения между форматами.
Операторы по-прежнему укладывали пустые бутылки вертикально в подачу. Далее оборудование должно было организовать их в устойчивую последовательность для заполнения и охлаждения. Это сохраняло визуальную проверку при загрузке, сокращая влияние неровной ручной подачи на дозатор.
Отделка была частью требования. Сочетание белой ровной поверхности, чистых резьб бутылок, повторяемой дозировки и стабильного охлаждения должно было рассматриваться вместе. Заказчик также указал нержавеющую сталь SUS304 для рамы и SUS316 для деталей, контактирующих с продуктом.
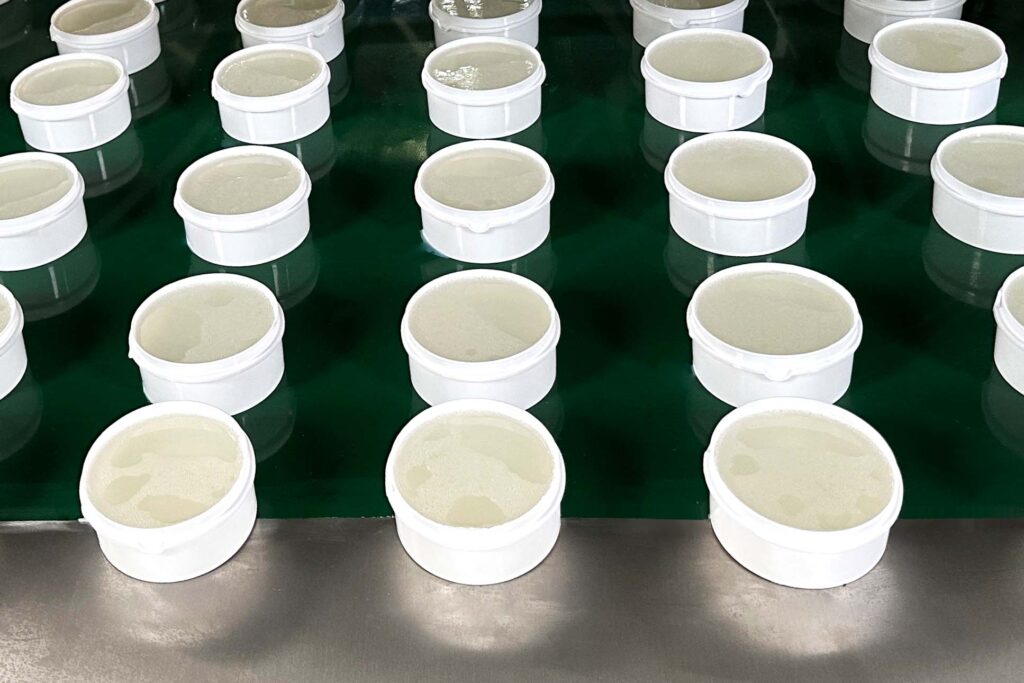
Линия для кейсов: ротационная подача, шестиголовое горячее заполнение и туннельное охлаждение
Процесс связал ручную загрузку бутылок заказчика с автоматической подачей, нагретым дозированием и охлаждением. Это были основные этапы проекта:
Материальное обеспечение
Подогретый крем передается по пути к подогретому продукту и распределительному коллектору → шестью распылительными насадками
Последовательность упаковки
- 01 · РУЧНОЙ РЕЖИМ: размещать бутылки вертикально
- 02 · GHLP-1000: буферизация и подача бутылок
- 03 · GHAGF-6: сервоприводная горячая дозировка
- 04 · ПЕРЕДАЧА: напрямую перемещать заполненные бутылки
- 05 · ТРУБОПРОКАТНАЯ ТРУБА ОХЛАЖДЕНИЕ: охлаждать и зафиксировать крем
- 06 · СЛЕДУЮЩИЙ ЭТАП: передать на финальную упаковку
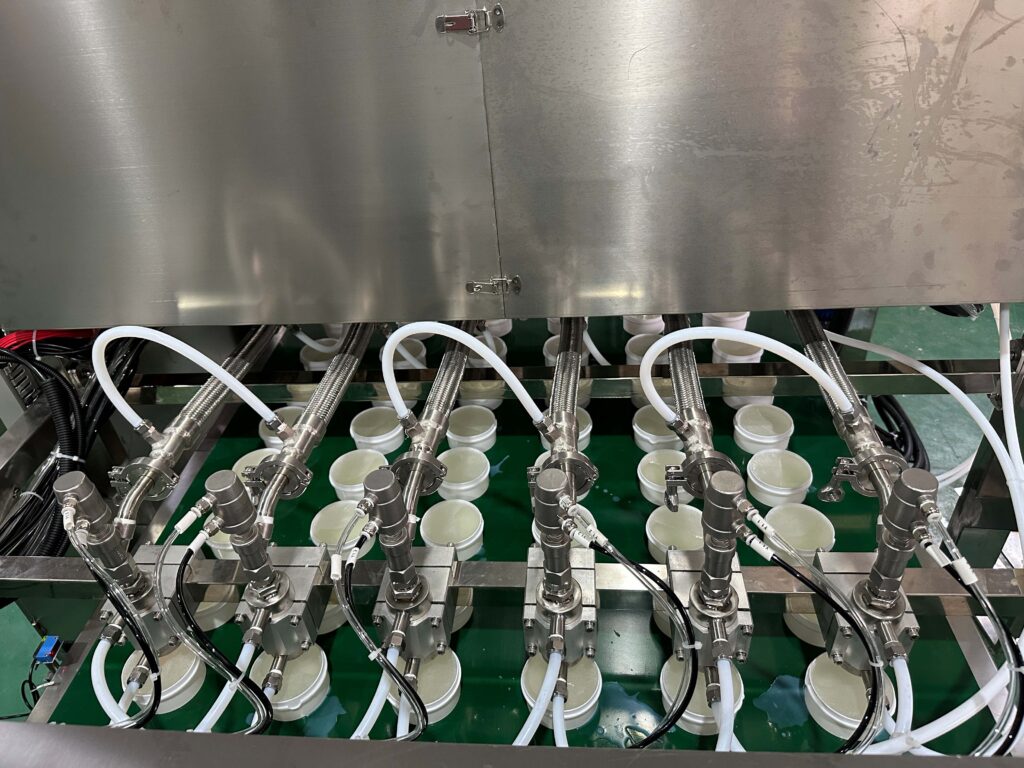
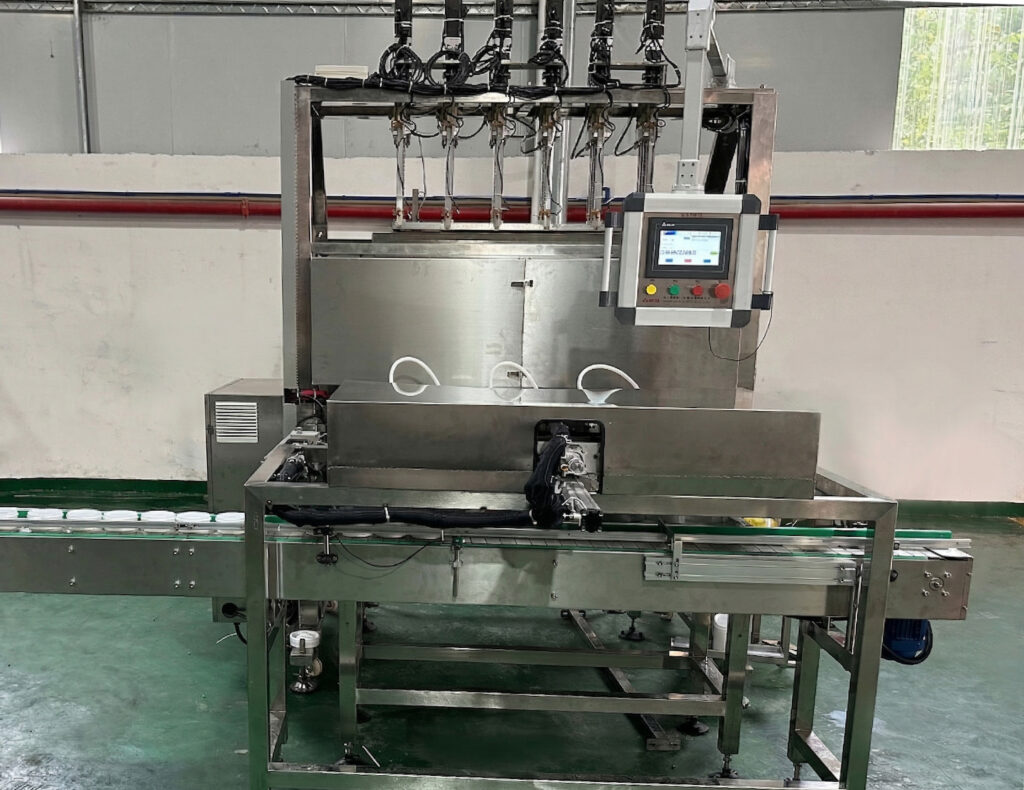
КакActual Machine Configuration соответствовала крему
Фасовочно-очистительная машина для крема для обуви в этом случае была GHAGF-6 автоматическая шесть-головая насосно-управляемая нагретая дозировочная машина. Её конфигурация сочетала контроль дозы с направлением пути продукта и движением насадок, подходящим для этой чувствительной к температуре пасты.
| Пункт | Case specification |
|---|---|
| Filling heads | 6 |
| Machine filling range | 50–500 mL; customer formats within 100–260 mL |
| Производственная мощность | 3,000 bottles/hour, based on 240 mL containers |
| Точность заполнения | ±1% |
| Construction | SUS304 frame; SUS316 product-contact parts |
| Панели управления | Programmable logic controller (PLC) with touchscreen operator interface |
| Air supply pressure | 0,6–0,8 МПа |
The 240 mL basis matters when comparing capacity. These are project specifications, not a promise of the same speed and accuracy for every cream, fill size, or container.
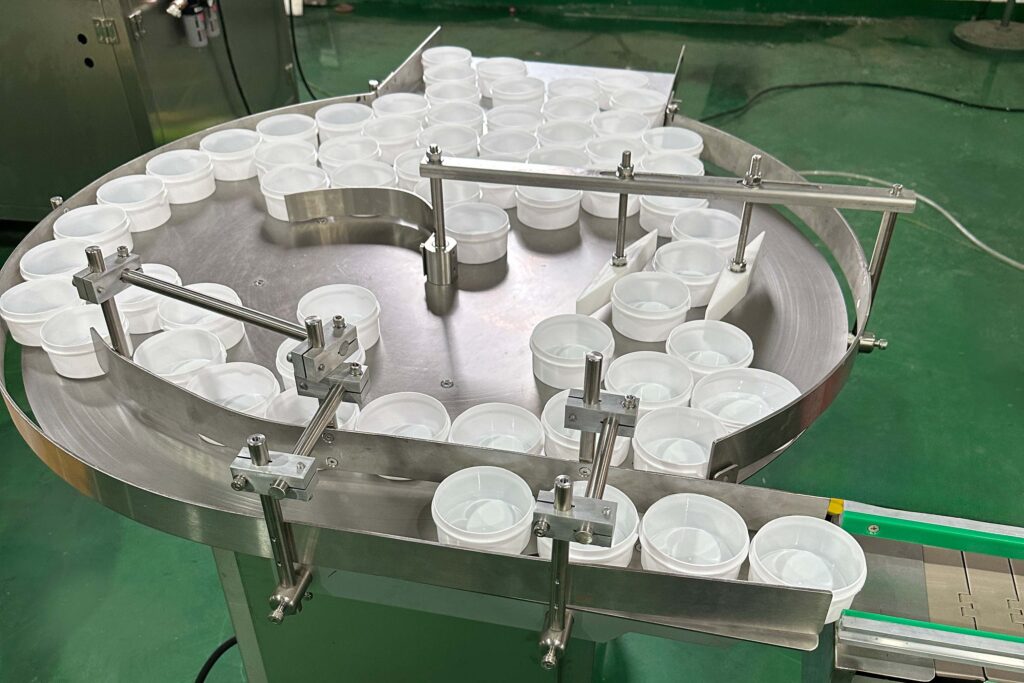
GHLP-1000: Buffering Manual Bottle Loading
The GHLP-1000 stainless steel rotary feeder accumulated upright bottles and guided them toward the filler. Its buffer helped absorb short pauses in manual loading. An adjustable exit gate and conveyor guides accommodated the different circular bottle formats without treating operator pace as the machine’s feeding rhythm.
Heated Manifold and Nozzles: Keeping the Cream Fillable
GHAGF-6 использовал нагретый, утепленный путь продукта с водяной циркуляцией, обслуживающей коллектор и форсунки. Это устраняло теплопотери за пределами бака, где преждевременное загустение могло повлиять на все шесть голов.
Описание процесса проекта ссылается на 65–80°C, с 75°C как пример температуры заполнения. Это ссылки, специфичные для формулы, а не универсальная настройка для крема для очистки кроссовок. Время удержания и фактическая температура при розливе все еще должны соответствовать продукту.
Наполнение снизу вверх и активное перекрытие: управление воздухом и нитями
Сервоприводные поршни контролировали объем и скорость подачи. Форсунки входили в бутылки и поднимались вместе с уровнем заполнения, уменьшая падение продукта и ограничивая возмущения. Это движение снизу вверх устраняло воздух, введенный во время розлива; оно не заменяло контроль воздуха, уже смешанного в крем.
Активные запорные-valves прекращали поток на форсунке, чтобы устранить хвостовую струю и остатки на резьбах бутылок. Устройство сочетало температуру, скорость поршня, движение форсунки и время выключения, вместо того чтобы ожидать, что один антикапельный компонент решит все дефекты заполнения.
Непрерывное охлаждение: защита поверхности во время застывания
Наполненные бутылки перемещались прямо в туннель охлаждения без ручной переноски между стадиями. Контролируемая подача уменьшала вмешательство при обработке, пока крем застывал. Предполагаемым результатом была ровная поверхность, с охлаждением, подобранным под количество заполнения, входную температуру и геометрию контейнера.
Единичная поверхность само по себе не подтверждает, что центр готов к упаковке. Также проверьте внутреннее состояние продукта и контейнер; более холодное или более быстрое охлаждение не автоматически лучше.
Настройки рецептов: переключение между тремя форматами
Сохраненные рецепты вызывали воспроизведение настроек заполнения и хода форсунки через сенсорный экран, в то время как рукоятки с цифровыми шкалами поддерживали повторяемую настройку направляющих. Отчеты проекта по учету форматов содержат переходы между форматами менее 15 минут. Для новой линии договоритесь, что включает в себя переход на другой режим, и проверьте первые допустимые заправки после каждого переключения.
Что проверить перед применением этого случая к вашему продукту
Используйте этот проект в качестве примера для подбора оборудования под материал. Договоритесь об критериях приемки и протестируйте собственный крем, упаковку и крышки в условиях, предусмотренных.
- Количество заполнения: проверьте пробы из каждой головы на соответствие указанному объему или чистому весу. Учтите плотность продукта и температуру при конвертации между ними; повторно проверьте после паузы.
- Поведение продукта и насадки: проверьте воздух, подтекания, остатки на ребре и любые изменения распределения частиц во время цикла.
- Охлаждение и упаковка: проверьте состояние поверхности и внутренней части, форму контейнера, конденсацию и работу крышки или герметика.
- Устойчивый выход: измерение приемлемого объема выпуска через этапы наполнения, охлаждения и выбранной упаковки, а не только скорость наполнителя.
Руководство по тестированию полезного содержания в США, NIST Handbook 133 (2026 год выпуска) описывает процедуры проверки упакованной продукции. Применяйте требования, относящиеся к вашему рынку продаж; данное руководство не является сертификацией линии наполнения.
Используйте руководство по выбору горячей линии заполнения для более широких вопросов к оборудованию, при этом условия обработки этого крема должны оставаться специфическими для его формулы.
Обсудите применение наполнения кремом для чистки обуви
Предоставьте образец вашего крема или информацию о материале, чертежи бутылок, размеры заполнения, допустимый диапазон температур и целевой выход. Включите любые проблемы с вытеканием, пенообразованием или закреплением поверхности, которые нужно решить. GDHP может использовать эти данные для оценки конфигурации наполнения и охлаждения и планирования представительского теста продукта.
Это решение подходит вам?
FAQ
Какова производственная эффективность этой линии?
Как вы обеспечиваете, что поверхность крема для обуви ровная и без пузырьков?
Мы используем поршни с сервоприводом и заполнение снизу вверх технологию, которая отображает точную скорость хода поршня.
расплавляющиеся форсунки достигают дна бутылки и следят за поднимающимся уровнем жидкости, чтобы предотвратить турбулентность и воздушные карманы.
An автоматизированная охлаждающая туннель обеспечивает, чтобы жидкость оставалась идеально неподвижной во время фазового перехода от жидкости к твердому состоянию, исключая поверхностные рябь или неровности.
Сколько времени занимает переключение между различными размерами бутылок?
Система содержит “Система управления рецептами” в PLC, которое позволяет операторам выбирать заранее сохранённые профили на сенсорном экране.
Механические настройки выполняются с помощью ручных барабанов с цифровыми шкалами и не требуют инструментов.
Полная смена между объёмами бутылок (от 100 мл до 260 мл) занимает менее 15 минут.
Как оборудование справляется с колебаниями температуры при горячем наполнении?
Машина использует полностью изолированную нагреваемую систему заполнения который поддерживает тепловой баланс по всему резервуару, коллектору и форсункам.
Насос циркуляции воды поддерживает пасту на оптимальной рабочей температуре, например 75°C, до момента подачи.
Оборудование устойчиво к коррозии материала?
Да, рама выполнена из нержавеющей сталью SUS304, а все контактирующие с продукцией детали изготовлены из нержавеющей сталью SUS316.
Это обеспечивает высокую стойкость к поверхностным моющим средствам и химическим веществам, которые обычно встречаются в современных моющих средствах для кроссовок.