
Riempimento della crema per la pulizia delle scarpe: affrontare la formazione di fili e bolle

Ciao, sono un Ingegnere Senior presso GDHP. Con 23 anni di esperienza tecnica nel settore riempimento e confezionamento, forniamo più di semplici apparecchiature: siamo dedicati a offrire soluzioni chiavi in mano ad alta stabilità, alta efficienza e completamente personalizzate per la tua attività.
IndiceContenutoIndice dei contenuti
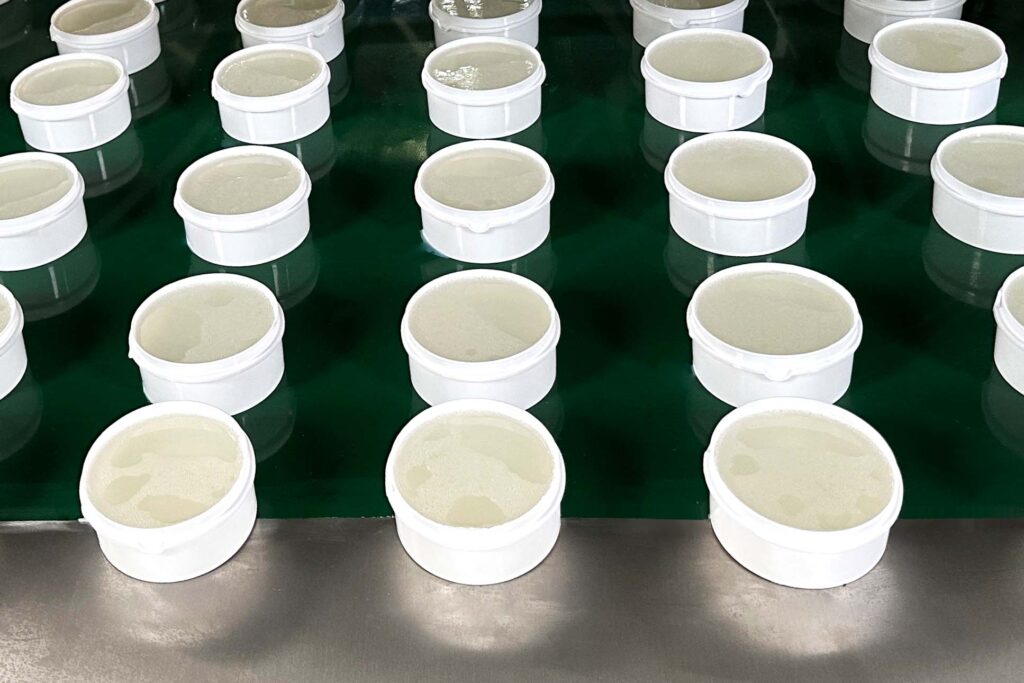
La crema detergente per scarpe diventa difficile da riempire quando il prodotto inizia a indurirsi prima che l’ugello abbia terminato il suo lavoro. Una crema che fluisce al caldo può addensarsi durante il trasferimento, lasciare una filza sul filetto della bottiglia o intrappolare aria mentre si deposita. Il cliente vede questi problemi aprendo la confezione: residui, avvallamenti o una superficie bianca irregolare.
Questa combinazione ha plasmato questo progetto GDHP. La crema detergente bianca per sneakers del cliente era una pasta densa a temperatura ambiente e richiedeva un riempimento a caldo seguito da raffreddamento e indurimento. Il requisito era 3.000 bottiglie all’ora a 240 mL, con tre formati di bottiglia che spaziavano da 100 a 260 mL.
Abbiamo abbinato un alimentatore a bottiglia rotativo GHLP-1000 con un riempitore servo riscaldato a sei teste GHAGF-6 e un tunnel di raffreddamento continuo. Questo caso spiega come l’alimentazione delle bottiglie, il controllo della temperatura, il riempimento dall’alto verso il basso e il raffreddamento abbiano affrontato i requisiti di gestione del prodotto.
Perché questa crema detergente aveva bisogno di più di una dosatura accurata
Il materiale doveva fluire durante il riempimento, per poi sviluppare la sua consistenza finale nel contenitore. Questo rendeva centrale nel progetto della macchina il viaggio breve dal serbatoio riscaldato al pacco raffreddato.
Il raffreddamento troppo precoce influenza il flusso e la livellatura
Man mano che questa crema si raffreddava, diventava più difficile da dispensare e da livellare. La preoccupazione ingegneristica era un indurimento prematuro nel percorso di trasferimento o nello ugello, seguito da picchi o una superficie irregolare nella bottiglia. Riscaldare solo il serbatoio lascerebbe il manifolds, che distribuisce il prodotto alle teste, e gli ugelli come potenziali zone fredde.
La risposta alla temperatura è separata dall’abbassamento della viscosità dovuto allo shear thinning, dove la viscosità diminuisce al crescere del tasso di taglio. La definizione IUPAC di shear thinning aiuta a distinguere questi effetti. Per una crema nuova, valuta la sua risposta effettiva sia alla temperatura sia al pompaggio invece di presumere che tutte le paste si comportino allo stesso modo.
l’aria intrappolata può comparire dopo il riempimento
Un versamento rapido in un contenitore profondo può agitare la crema e introdurre aria. Mentre il prodotto si solidifica, possono rimanere tasche o avvallamenti superficiali. La preoccupazione del cliente era quindi sia la dose sia l’aspetto finale. Una consegna controllata vicina al livello di riempimento in crescita ha fatto parte della risposta.
Una coda di ugello diventa un problema di confezionamento
Stringing, chiamata anche tailing, è il filamento che resta tra l’ugello e la crema quando il riempimento termina. Se atterra sul bordo o sul filetto, crea lavoro di pulizia e può interferire con la chiusura. Il design necessitava di una interruzione controllata nonché di una temperatura di riempimento adeguata.
La crema appena riempita è ancora sensibile ai movimenti
Mentre la crema resta fluida, una manipolazione brusca può disturbare la sua superficie. Il raffreddamento quindi preserva quella forma. Collegare il riempimento direttamente al raffreddamento controllato del trasportatore ha affrontato questa fase vulnerabile senza che gli operatori dovessero trasportare contenitori appena pieni in un’area di raffreddamento separata.
Il Cliente aveva bisogno di Velocità, Tre Formati di bottiglia e Messa a punto controllata
Il cliente stava andando oltre un impianto di produzione semi-manuale. Insieme all’obiettivo di 3.000 bottiglie/ora, la linea doveva supportare operazioni su due turni, diverse altezze e diametri di bottiglie circolari e cambi rapidi tra i formati.
Gli operatori avrebbero comunque posizionato bottiglie vuote in posizione verticale sul caricatore. Da lì, l’impianto doveva organizzarle in una sequenza stabile per il riempimento e il raffreddamento. Questo mantenne un controllo visivo durante il carico, riducendo l’influenza dell’alimentazione manuale irregolare sul riempitore.
La finitura faceva parte dei requisiti. Una superficie bianca uniforme, filettature delle bottiglie pulite, dosaggio ripetibile e raffreddamento stabile dovevano essere considerati insieme. Il cliente ha anche specificato acciaio inossidabile SUS304 per la cornice e SUS316 per le parti a contatto con il prodotto.
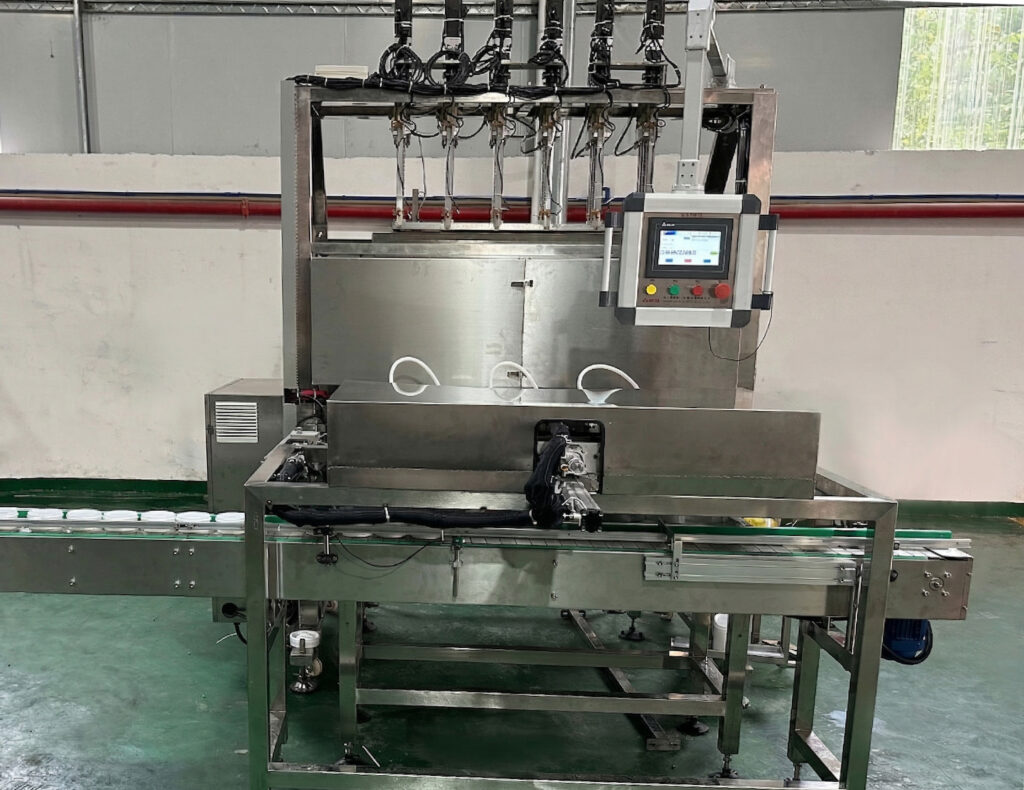
La Linea Casistica: Ingresso rotante, riempimento caldo a sei teste e raffreddamento tunnel
Il processo ha collegato il caricamento manuale delle bottiglie del cliente all’alimentazione automatica, al dosaggio riscaldato e al raffreddamento. Queste sono state le fasi principali del progetto:
Fornitura di materiale
Crema riscaldata preparata → percorso prodotto riscaldato e manichetto di distribuzione → sei ugelli di riempimento
Sequenza del contenitore
- 01 · MANUALE Posizionare le bottiglie in piedi
- 02 · GHLP-1000 Buffera e alimenta le bottiglie
- 03 · GHAGF-6 Ingranaggio a pistone motorizzato riscaldato per riempimento
- 04 · TRASFERIMENTO Trasferisci direttamente le bottiglie fillate
- 05 · TUNNEL DI RAFFREDDAMENTO Raffredda e imposta la crema
- 06 · PROSSIMA FASE Passa all'imballaggio finale
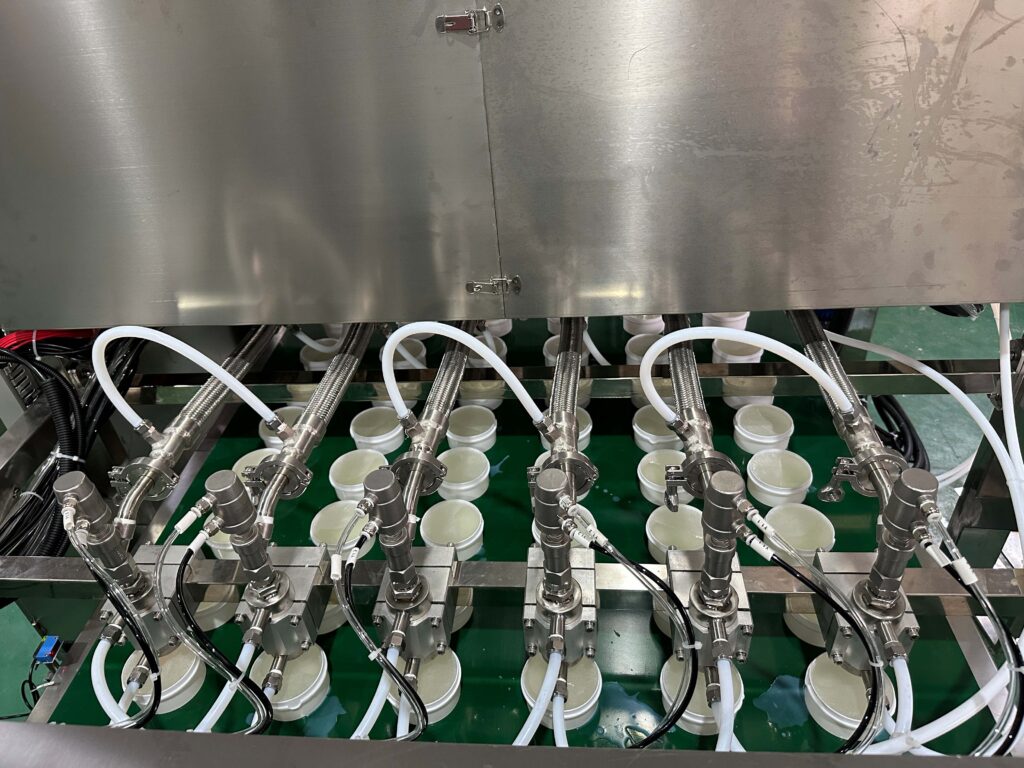
Come la configurazione reale della macchina corrispondeva alla crema
La macchina riempitrice per crema detergente per scarpe in questo caso era GHAGF-6 riempitrice automatica a sei teste servo-guidate riscaldata. La sua configurazione ha abbinato il controllo della dose con un percorso di prodotto riscaldato e movimento dell'ugello adatto a questa pasta sensibile alla temperatura.
| Voce | Specifiche del caso |
|---|---|
| Riempimento delle teste | 6 |
| Gamma di riempimento della macchina | 50–500 mL; formati cliente all'interno di 100–260 mL |
| Capacità di produzione | 3.000 bottiglie/ora, basato su contenitori da 240 mL |
| Precisione di riempimento | ±1% |
| Costruzione | Telaio SUS304; parti a contatto con il prodotto in SUS316 |
| Pulsanti di controllo | programmable logic controller (PLC) con interfaccia operatore touchscreen |
| Pressione di alimentazione dell'aria | 0,6–0,8 MPa |
La base di 240 mL è rilevante nel confronto della capacità. Queste sono specifiche di progetto, non una promessa di stessa velocità e precisione per ogni crema, dimensione di riempimento o contenitore.
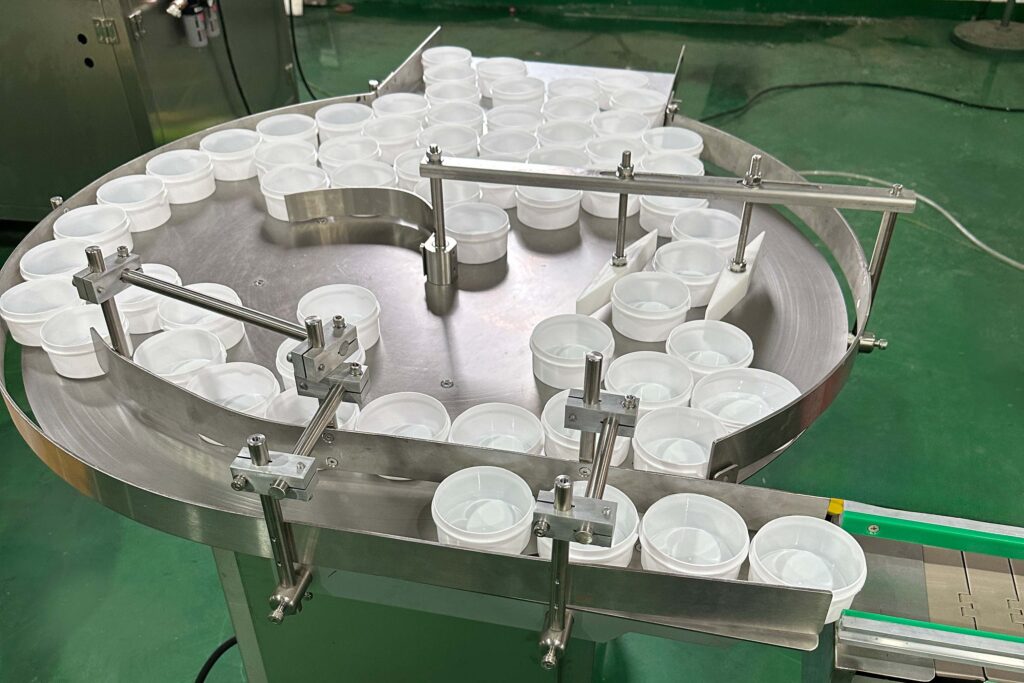
GHLP-1000: Caricamento manuale del livello di riempimento in of bottiglie (Buffering Manual Bottle Loading)
Il ricevitore rotante in acciaio inox GHLP-1000 accumulava bottiglie in posizione eretta e le guidava verso il riempitore. Il suo buffer aiutava ad assorbire brevi pause nel caricamento manuale. Un cancello di uscita regolabile e guide del nastro trasportatore accommodated le diverse formati circolari di bottiglie senza considerare il ritmo dell'operatore come ritmo di alimentazione della macchina.
Manifold e ugelli riscaldati: mantenere la crema riempibile
Il GHAGF-6 utilizzava un percorso di prodotto riscaldato e isolato con circolazione dell'acqua che serviva il manifold e gli ugelli. Ciò affrontava la perdita di calore oltre il serbatoio, dove un ispessimento prematuro poteva influire sui sei teste.
La descrizione del processo del progetto fa riferimento 65–80°C, con 75°C come temperatura di riempimento di esempio. Queste sono riferimenti specifici della formulazione, non una configurazione universale per la crema detergente per sneaker. Il tempo di trattenimento e la temperatura effettiva al dosaggio devono ancora adattarsi al prodotto.
Riempi a fondo dall'alto e spegnimento attivo: gestione dell'aria e delle corde
Pistoni azionati da servomotore controllavano volume e velocità di dosaggio. gli ugelli entravano nelle bottiglie e saliva con il livello di riempimento, riducendo la caduta del prodotto e limitando il disturbo. Questo movimento dal basso verso l'alto affrontava l'aria introdotta durante il dosaggio; non sostituiva il controllo dell'aria già mescolata nella crema.
Valvole di spegnimento attivo che interrompevano il flusso all'ugello per contrastare la formazione di code e residui sulle file della bottiglia. la disposizione combinava temperatura, velocità del pistone, movimento dell'ugello e tempo di taglio invece di aspettarsi che un singolo componente anti-goccia risolva ogni difetto di riempimento.
Raffreddamento continuo: protezione della superficie durante l'indurimento
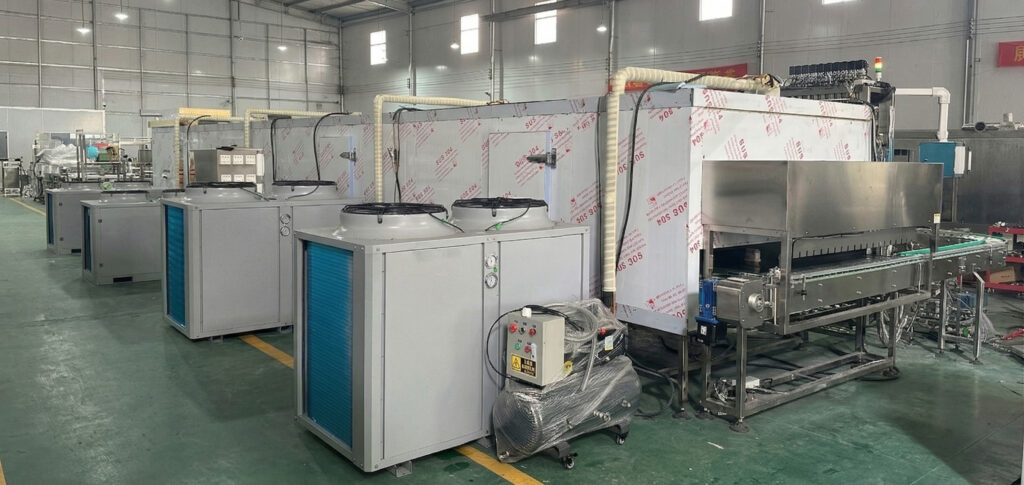
Le bottiglie riempite passavano direttamente nel tunnel di raffreddamento senza trasporto manuale tra le fasi. Una convogliazione controllata riduceva il disturbo durante la gestione mentre la crema si solidificava. Il risultato previsto era una superficie livellata, con raffreddamento abbinato alla quantità di riempimento, alla temperatura d'ingresso e alla geometria del contenitore.
Una superficie uniforme da sola non conferma che il centro sia pronto per l'imballaggio. Controllare anche lo stato interno del prodotto e del contenitore; un raffreddamento più freddo o più rapido non è automaticamente migliore.
Impostazioni di ricetta: cambio tra i tre formati
Le ricette memorizzate richiamavano le impostazioni di riempimento e di corsa dell'ugello tramite il touchscreen, mentre manovelle con bilance digitali supportavano una regolazione guidata ripetibile. I rapporti del progetto di conto lavori indicano i cambi di formato in meno di 15 minuti. Per una nuova linea, concordare cosa include il cambio e controllare i primi riempimenti accettabili dopo ogni switch.
Cosa controllare prima di applicare questo caso al tuo prodotto
Usa questo progetto come riferimento per abbinare l'attrezzatura al materiale. Concorda i criteri di accettazione e testa la tua stessa crema, contenitori e chiusure nelle condizioni previste.
- Quantità da riempire: controlla campioni da ciascuna testa rispetto al volume specificato o al peso netto. Considera la densità del prodotto e la temperatura se converti tra di loro; ricontrolla dopo una pausa.
- Comportamento del prodotto e dell'ugello: ispeziona aria, filtraggio, residuo sul bordo e qualsiasi cambiamento nella distribuzione delle particelle durante la corsa.
- Raffreddamento e confezionamento: controlla condizione superficiale e interna, forma del contenitore, condensa e prestazioni della chiusura o sigillo.
- Produzione sostenuta: misura la produzione accettabile attraverso il riempimento, il raffreddamento e le fasi di confezionamento scelte, piuttosto che la sola velocità del riempitore.
Per la guida sui test di contenuto netto negli Stati Uniti, NIST Handbook 133 (edizione 2026) descrive procedure per controllare i beni confezionati. Applica i requisiti rilevanti al tuo mercato di vendita; questa riferimentazione non è una certificazione della linea di riempimento.
Usa la guida di selezione della macchina per riempimento a caldo per domande più ampie sull'equipaggiamento, mantenendo le condizioni di lavorazione di questa crema specifiche per la sua formula.
Discuti la tua applicazione di riempimento della crema per la pulizia delle scarpe
Condividi un campione di crema o informazioni sul materiale, disegni della bottiglia, dimensioni di riempimento, intervallo di temperatura consentito e obiettivo di output. Includi eventuali problemi di filatura, schiuma o fissaggio superficiale che devi risolvere. GDHP può utilizzare questi input per valutare la configurazione di riempimento e raffreddamento e pianificare una prova rappresentativa del prodotto.
Discuti una configurazione di riempimento e raffreddamento con GDHP.
Questa soluzione è giusta per te?
FAQ
Qual è l'efficienza di produzione di questa linea?
Come si garantisce che la superficie della crema per scarpe sia livellata e priva di bolle?
Utilizziamo pistoni guidati da servo e riempimento dal basso verso l'alto tecnologia per mappare la velocità esatta della corsa del pistone.
Gli ugelli sprofondano sul fondo della bottiglia e seguono il livello del liquido in aumento per prevenire turbolenze e sacche d'aria.
An tunnel di raffreddamento automatizzato assicura che il liquido rimanga perfettamente fermo durante la fase di transizione da liquido a solido, eliminando increspature o imperfezioni superficiali.
Quanto tempo serve per cambiare tra diverse dimensioni di bottiglia?
Il sistema presenta una “Sistema di gestione della ”Ricetta” nel PLC che permette agli operatori di selezionare profili pre-salvati su un touchscreen.
Le regolazioni meccaniche si effettuano tramite volani con scale digitali e non richiedono strumenti.
Un cambio completo tra volumi di bottiglia (da 100 ml a 260 ml) richiede meno di 15 minuti.
Come gestisce l'apparecchiatura le fluttuazioni di temperatura durante l'imbottigliamento caldo?
La macchina utilizza un sistema di riempimento completamente isolato e riscaldato che mantiene l'equilibrio termico tra serbatoio, manifolds e ugelli.
Una pompa di circolazione dell'acqua garantisce che la pasta rimanga alla temperatura di flusso ottimale, come 75°C, fino al momento della dosatura.
L'apparecchiatura è resistente alla corrosione dei materiali?
Sì, la struttura è realizzata in acciaio inossidabile SUS304, e tutte le parti a contatto con il prodotto sono fabbricate in acciaio inossidabile SUS316.
Questo offre una maggiore resistenza agli tensioattivi e alle sostanze chimiche tipicamente presenti nei detergenti moderni per sneaker.