Cara Kerja Mesin Pengisian Volumetrik dan Penerapannya
Apakah ada ketidakcocokan antara produk Anda dan mesin pengisian Anda? Biarkan kami membimbing Anda tentang bagaimana memilih yang…
19 Mei, 2026
Jika nozzle pengisian terus menetes atau meninggalkan ekor tipis setelah katup tertutup, periksa tiga hal terlebih dahulu: tekanan di ujung, viskositas produk, dan waktu antara penutupan dan pergerakan nozzle. Desain penutupan yang tepat membantu, tetapi hasil yang bersih berasal dari mencocokkan perangkat keras dengan proses.
Jawaban singkat: Tetesan biasanya berarti cairan masih didorong melalui lubang keluaran. Benang-benangan biasanya berarti produk yang viskos atau elastis menegang saat nozzle bergerak menjauh. Mulailah dengan segel yang bersih, lalu sesuaikan dengan gerakan balik kecil (sering disebut suck-back) dan waktu penutupan. Verifikasi setiap pengaturan dengan produk sebenarnya dan wadahnya.
Sebelum mengganti nozzle, gunakan ini panduan untuk mencocokkan pompa dan nozzle dengan viskositas sehingga pilihan katup sesuai dengan materialnya daripada hanya kecepatan mesin.
Saat produk terus meninggalkan ujung setelah shut-off, ia bisa mendarat di tepi wadah, alat yang fouling, atau mengubah dosis. Pisahkan masalah tekanan dari masalah material: tetesan biasanya didorong oleh tekanan atau dudukan yang bocor, sedangkan ekor panjang biasanya disebabkan oleh viskositas, elastisitas, atau timing gerakan.
Pembuangan yang tidak diinginkan saat shut-off berasal dari kegagalan dinamika penyegelan cairan:
Tekanan bisa tersisa di jalur produk setelah pompa, piston, atau sekrup berhenti. Jika katup menutup terlambat atau dudukan memiliki celah kecil, tekanan yang tersimpan itu bisa terus mendorong produk melalui orifis. Penutupan positif dekat outlet dan gerakan balik yang terkendali dapat mengurangi tekanan di ujung.
Perilaku produk berubah seiring geser dan suhu. Rheologi adalah cara material mengalir dan membentuk deformasi di bawah kondisi tersebut:
| Parameter | Dampak pada Pemotongan Dispenser | Hasil jika Tidak Terkontrol |
|---|---|---|
| Suhu Ujung yang Tinggi | Mengurangi viskositas fluida lokal | Pucat menetes yang tidak terkendali dan penyimpangan volume rendah |
| Tekanan residu berlebih | Memaksa fluida melewati batas katup | Menggugus menetes sesekali dan kontaminasi leher |
| Elastisitas geser tinggi | Meningkatkan peregangan polimer/fluida | Gubahan filamen yang diperpanjang melintasi alat kerja |
Ringkasan tabel: Ujung yang lebih panas, tekanan residu lebih tinggi, atau produk lebih elastis membuat pemutusan yang bersih menjadi lebih sulit. Periksa penyebab yang cocok dengan cacat yang diamati sebelum mengganti perangkat keras.
Drip tidak terkendali dan penarikan tali menyebabkan bottleneck produksi yang kritis:
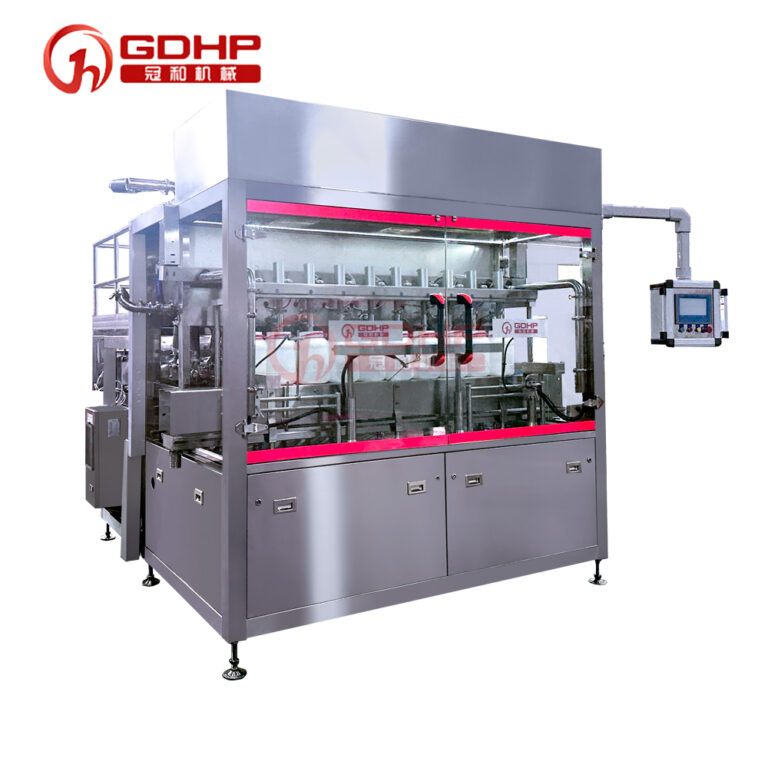
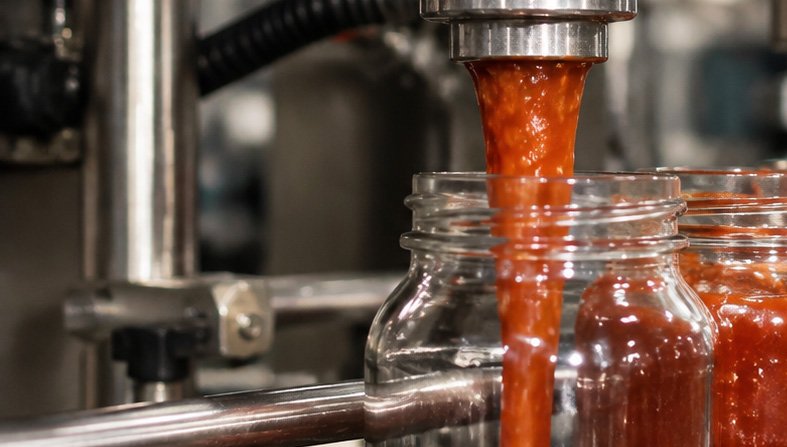
Saat menangani masalah pemutus aliran yang berantakan pada lini produksi, memilih desain katup mekanik yang tepat membuat perbedaan besar. Pada lini dengan banyak kepala, katup juga harus bekerja dengan gerak mesin dan kontrolnya; lihat rentang mesin pengisi otomatis sepenuhnya untuk konteks lini yang lebih luas. Kami membangun dan mengonfigurasi beberapa arsitektur pemutus positif khusus untuk mengurangi tumpahan, benang, dan kontaminasi segel tepat di titik pelepasan.
| Jenis Mekanisme | Metode Aktuasi | Cocok Terbaik | Manfaat Utama |
|---|---|---|---|
| Jarum pegas yang dimuat dengan pegas | Tekanan saluran cairan | Viskositas rendah hingga sedang | Reset mandiri |
| Dorong pneumatik atau servo | Udara eksternal atau penggerak servo | Viskositas rendah hingga tinggi | Gaya penutupan terkontrol |
| Inti katup putar | Aktuator pneumatik atau putar | Pasta viskositas tinggi | Pemotongan geser bersih |
Ringkasan tabel: Cocokkan katup dengan perilaku produk terlebih dahulu, kemudian konfirmasi gaya penutupan, akses pembersihan, dan kompatibilitas segel selama uji produk.
Ganti satu variabel pada satu waktu dan catat hasilnya. Urutan di bawah membantu memisahkan masalah pelingkapan dari masalah material atau gerak:
Catatan commissioning: Setiap langkah, kecepatan, suhu, atau nilai tekanan dalam manual mesin merupakan titik awal untuk mesin itu. Tidak ada jarak tarikan balik yang universal sebagai “terbaik”. Validasi pengaturan akhir dengan produk, wadah, geometri nozzle, dan kecepatan lini.
Mengontrol tetesan dan benang pada shut-off nozzle bergantung pada penyetelan parameter mesin yang halus. Menyinkronkan sistem pengantaran dengan pengaturan drive yang tepat dapat mengurangi tekanan sisa dan membantu mencegah tail saat tervalidasi.
Decompression suck-back meredakan tekanan sisa pada titik potong. Menarik drive sedikit mundur menciptakan tekanan negatif pada ujung nozzle, menarik kembali meniskus yang mengikuti ke dalam orifis.
Variasi suhu secara langsung mengubah viskositas produk. Overheating di lubang keluaran membuat cairan lebih encer dan mendorong tetesan yang tidak diinginkan.
Tekanan linier yang berlebihan selama pemulihan fluida mendorong material melewati dudukan katup. Menyeimbangkan parameter pemulihan membantu menjaga volume dosis yang stabil dan dapat direplikasi.
Penempatan mekanis harus cocok dengan waktu pemotongan fluida untuk mencegah stringing antara nosel dan wadah.
| Parameter | Terlalu Tinggi / Terlalu Cepat | Terlalu Rendah / Terlalu Lambat | Target tervalidasi |
|---|---|---|---|
| Jarak hisap balik | Masuk udara, berbuih, ketidakakuratan dosis | Patah tidak lengkap, air liur yang persisten | Ayunan balik tervalidasi terkecil yang memecah meniskus |
| Kecepatan hisap balik | Kavitasi, entrain udara | Paalan produk, filamen ekor | Respon cepat, terkendali |
| Suhu ujung | Penipisan cairan, tetesan berlebih | Pembekuan, tersumbatnya nozzle | Jendela viskositas pemrosesan yang tervalidasi |
| Tekanan balik pada garis | Drool pasca-pengisian, kebocoran segel | Ketidakberulangan tembakan yang tidak konsisten | Tekanan minimum untuk dosis yang stabil |
| Waktu rehat mundur | Percikan, kolom cairan yang retak | Jaring-jaring, penumpukan eksternal pada nozzle | Snap setelah segel positif |
Ringkasan tabel: Sesuaikan satu parameter pada satu waktu dan pertahankan pengaturan yang menghasilkan ujung bersih tanpa gelembung, muntah, atau deviasi dosis.
Cairan tipis membutuhkan jalur keluar yang singkat dan positif. Pertahankan tekanan umpan tetap, hindari panas yang tidak perlu di ujung, dan gunakan tempat duduk yang menutup langsung di orifis. Jika digunakan saringan atau anyaman untuk mempertahankan tetesan, periksa bahwa tidak menahan residu atau membatasi aliran yang diperlukan.
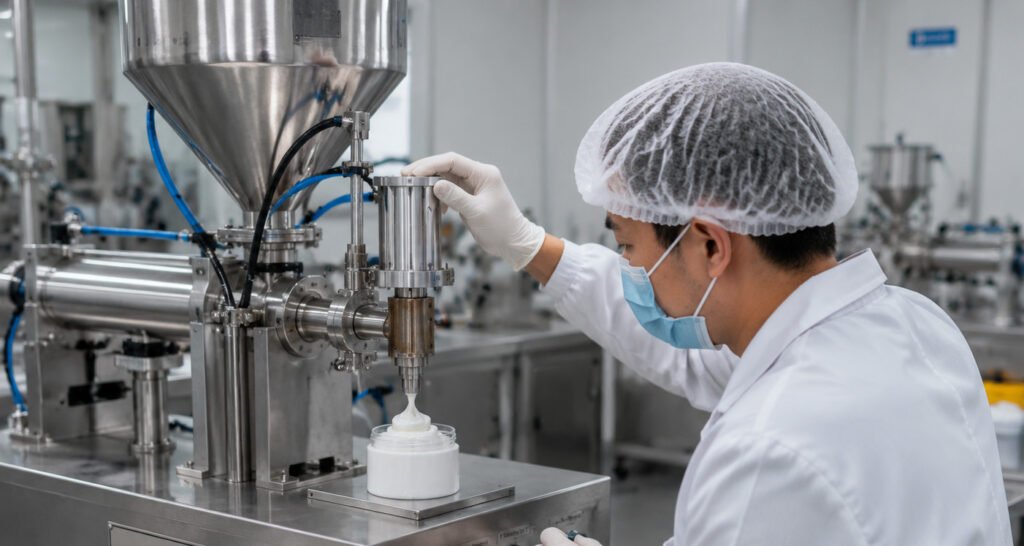
Gel, krim, sirup, dan lem dapat memanjang menjadi sebuah filamen. Potongan mekanik yang lebih tajam, gerakan balik yang diperlambat dengan tepat, atau katup shear berputar dapat membantu. Ini krim pembersih sepatu contoh pengisian mengenai penarikan tali dan gelembung menunjukkan mengapa produk dan nosel harus dipertimbangkan bersama-sama.
Kavitasi berarti gelembung terbentuk ketika sisi pasokan tidak dapat memasok pompa dengan mulus. Udara terikut berperilaku seperti pegas: ia menekan saat pengisian dan mengembang setelah penutupan, mendorong produk keluar dari ujung. Periksa saluran inlet, kecepatan pompa, tingkat produk, dan langkah pembuiaran atau pengurangan pengeluaran sebelum meningkatkan gaya penutupan.
Untuk pemeriksaan viskositas yang dapat direproduksi, metode ASTM D2196-20 untuk viskositas rotational bahan non-Newtonian adalah referensi yang berguna. Ini menjelaskan bagaimana mengukur suatu material; itu tidak menyediakan pengaturan nosel universal.
Untuk peralatan farmasi, FDA 21 CFR 211.65 tentang konstruksi peralatan membahas permukaan yang bersentuhan dengan produk yang dapat berdampak buruk pada produk, sedangkan 21 CFR 211.67 tentang pembersihan dan pemeliharaan peralatan mewajibkan kontrol tertulis yang dijadwalkan. Untuk produksi makanan, 21 CFR 117.40 tentang peralatan dan peralatan mencakup peralatan yang dapat dibersihkan, dipelihara. Aturan-aturan ini mendukung keputusan kebersihan dan pemeliharaan; mereka tidak membuktikan kinerja tetesan nozzle tertentu.
Rakitasi nozzle yang bersih dan dipelihara dengan baik sangat penting untuk menghentikan kebocoran cairan dan tailing produk di lini produksi. Ketika komponen mekanik aus atau mengalami penumpukan residu, keandalan shut-off turun secara instan. Pemeliharaan rutin mencegah berhenti tidak terjadwal, tetesan berantakan, dan cacat kemasan. Untuk daftar periksa isolasi kegagalan yang lebih luas, lihat panduan pemecahan masalah mesin pengisi GDHP.
Keausan mekanis pada antarmuka shut-off adalah penyebab utama nozzle menetes dan kinerja pemotongan yang tidak konsisten:
Penumpukan produk sisa di jalur fluida mengubah geometri aliran dan menghambat respons mematikan:
Untuk jalur dispensing yang dipanaskan dan fluida yang tergantung suhu, manajemen termal yang stabil secara langsung mengendalikan rheologi fluida dan kinerja pemotongan:
| Item Pemeriksaan | Kelemahan Umum | Dampak pada Pemotongan Nozzle | Tindakan Korektif |
|---|---|---|---|
| Kecocokan Termokopel | Probe longgar atau celah udara di dalam sumur | Pembacaan suhu palsu; pemanasan berlebih atau pembekuan lokal pada fluida | Pasang kembali probe dengan kuat menekan dasar sumur; kencangkan perangkat penguncian. |
| Kelas Pemanas | celah atau penjepitan longgar pada badan nozzle | Zona pemanasan tidak merata; perubahan viskositas lokal dan serat | Kencangkan pita pemanas secara merata untuk memastikan kontak permukaan yang seragam dan transfer panas. |
| Kalibrasi Zona | Deviasi suhu sepanjang jalur pembuangan | Potongan produk tidak konsisten dan pembentukan serat di ujungnya | Kalibrasi pengontrol PID dan verifikasi suhu ujung aktual dengan pyrometer eksternal. |
Ringkasan tabel: Jika ditemukan keausan atau kesalahan suhu, perbaiki sebelum mengubah waktu PLC atau tekanan.
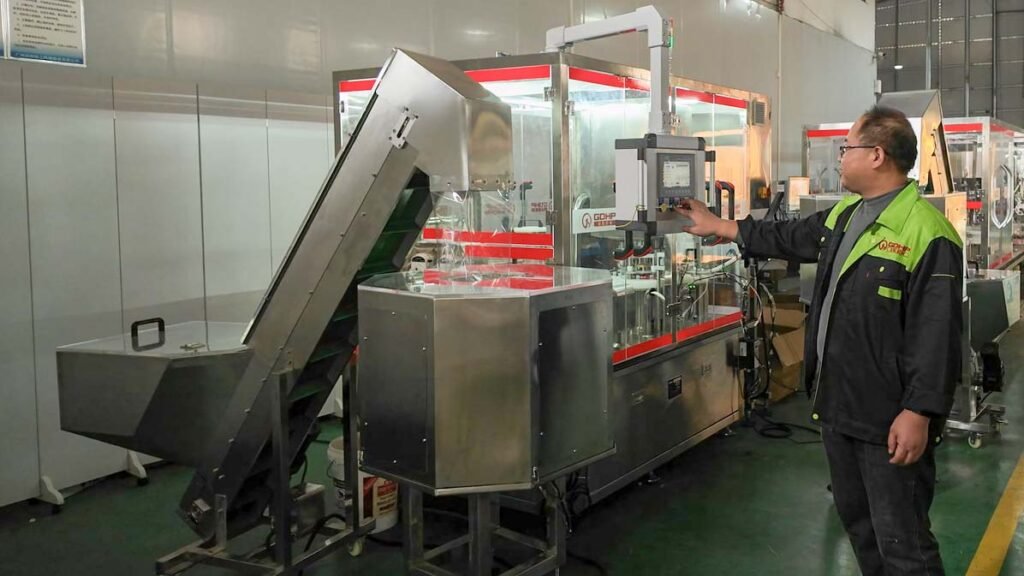
Karakteristik produk memiliki pengaruh langsung terhadap biaya mesin pengisian otomatis. Aplikasi cairan standar dapat menggunakan sistem pengisian gravitasi atau anti-tetes. Krim kental, pasta, dan produk panas-isi dapat memerlukan pengisian piston dan sistem bertemperatur terisolasi atau dikemas dengan jaket pemanasan.
Untuk pengisian bubuk dan butiran, sistem mungkin memerlukan pengisi auger, pengukuran presisi, desain anti-sumbat, kontrol debu, dan langkah anti endapan. Bahan korosif, toksik, mudah terbakar, atau ber suhu tinggi memerlukan konstruksi yang lebih khusus dan perlindungan keselamatan.
Peningkatan khas dapat mencakup:
Satu jalur pengisian sepenuhnya otomatis dapat meluas jauh melewati stasiun pengisian. Tergantung aplikasinya, sistem lengkap dapat mencakup:
| Tahap Produksi | Perangkat Umum |
|---|---|
| Persiapan wadah | Pembuka botol, pencuci, pengering |
| Pengisian | Pengisi cairan, pasta, bubuk, granula, atau kapsul |
| Penutupan | Mesin penutup, mesin penyegel |
| Identifikasi | Pelabelan, pencetakan inkjet, pencetakan laser, pemeriksaan visual |
| Pengemasan sekunder | Kotak kemasan, pembungkus shrink, pengepalan kotak |
| Akhir lini | Penyegelan kemasan, palletisasi |
Sebuah filler otomatis yang berdiri sendiri memiliki struktur biaya yang berbeda dari lini pengisian dan pengemasan turnkey. Integrasi menambah nilai dengan membantu peralatan bekerja sebagai satu proses, mengurangi masalah kompatibilitas antara mesin terpisah.
Peralatan pengisian otomatis mungkin memerlukan kepatuhan dengan ISO 9001, cGMP, dan CE standar, bersama dengan persyaratan FDA dan higienis yang berlaku seperti EHEDG/3-A. Persyaratan ini memengaruhi pemilihan material, desain mesin, dokumentasi, dan kontrol keselamatan.
Pengujian Penerimaan Pabrik juga merupakan bagian dari proses proyek. Kami memverifikasi mesin secara online atau offline sebelum pengiriman berdasarkan rencana produksi yang telah disetujui. Ini membantu memastikan peralatan dibangun sesuai produk, wadah, dan persyaratan operasional yang disepakati.
Harga mesin pengisian otomatis biasanya berbasis proyek dan bukan tetap. Biaya akhir bergantung pada konfigurasi yang disepakati, tingkat otomatisasi yang dibutuhkan, kapasitas produksi, kebutuhan penanganan material, dan tingkat integrasi lini.
Alur kerja proyek standar kami mengikuti tonggak komersial yang jelas:
Struktur ini menjaga biaya mesin pengisian otomatis sesuai dengan kebutuhan produksi sebenarnya daripada spesifikasi mesin umum.
Saat menjalankan lini produksi, tetesan mendadak atau jejak di titik penghentian merusak kebersihan kemasan dan menyebabkan kontaminasi segel. Gunakan gejala ini untuk memilih pemeriksaan pertama daripada mengganti setiap pengaturan sekaligus.
Meskipun keduanya menyebabkan berantakan di sekitar lubang nozzle, akar penyebab dan penampilannya berbeda:
| Isu | Karakteristik Visual | Akar Penyebab Utama | Perbaikan Cepat |
|---|---|---|---|
| Tetesan Nozzle / Drip | Tetesan cairan atau genangan lelehan pada ujung setelah pemotongan. | Tekanan saluran sisa, cincin segel yang aus, atau kurangnya suck-back. | Kalibrasi jarak suck-back dan ganti segel penghentian positif yang aus. |
| Stringing Nozzle | Ekor halus seperti jaring laba-laba menjulur antara ujung dan wadah. | Tegangan permukaan tinggi, viskositas fluida tinggi, atau kecepatan keluaran yang tidak tepat. | Tingkatkan kecepatan putus, optimalkan profil termal, atau gunakan ujung pemotong eksternal. |
Ringkasan tabel: Setitik menandakan tekanan atau penyegelan; ekor menunjukkan viskositas, geser, dan timing gerak.
Atur parameter suck-back pada PLC dari viskositas produk aktual dan kecepatan saluran, kemudian validasi hasilnya melalui beberapa siklus berulang:
Jika Anda mengalami kebocoran cairan atau lelehan melewati kursi nozzle selama siklus bertekanan tinggi, periksa faktor-faktor mekanis berikut:
Gaya penutupan silinder udara atau aktuator servo harus mengatasi tekanan sisa di dalam pipa manifol. Tingkatkan tekanan pasokan pneumatik atau sesuaikan batas torsi servo.