Checklist de Teste de Aceitação de Fábrica: 10 Fatores Críticos para sua Linha de Enchimento turnkey
Aceitar uma nova linha de produção é uma decisão de alto risco. Faça certo e você obtém produção confiável, qualidade consistente e…
julho 27, 2026

Linhas entupidas, tempos de ciclo lentos ou texturas de produto danificadas estão segurando sua linha de embalagem? Uma incompatibilidade entre o comportamento do fluxo do produto e a bomba, a válvula ou o bocal pode comprometer um sistema de enchimento, caso contrário competente.
Entendendo limites de viscosidade e tamanho de partículas é fundamental ao aprender como dimensionar bombas, bicos e trajetos de produto em máquinas de enchimento para produção limpa, precisa e ininterrupta.
Este guia distingue especificações de equipamentos publicadas, verificações de engenharia dependentes do produto e exemplos de cálculos claramente rotulados. Não existe um limite universal de viscosidade ou tamanho de partícula: a compatibilidade final deve ser confirmada para o produto real, temperatura, ferramentaria e tempo de ciclo exigido.

Avaliar com precisão a rheologia do produto e as características de suspensão de sólidos é o primeiro passo para projetar uma linha de embalagem eficiente. Quando projetamos sistemas de enchimento, alinhar a dinâmica dos fluidos à geometria do equipamento previne gargalos catastróficos na linha, incluindo cavitação da bomba, entupimento de válvula e texturas de produto arruinadas.
A viscosidade mede a resistência interna de um fluido ao escoamento. Avaliamos o comportamento do fluido por meio de duas métricas distintas:
Formulações podem mover-se entre faixas com temperatura e taxa de cisalhamento. Capítulo de reologia da Tetra Pak advertências de que os valores de viscosidade de exemplo não devem ser usados diretamente para cálculos de projeto.
O comportamento do líquido muda drasticamente assim que o cisalhamento interno é aplicado dentro de tubos e bicos de dispensing:
Produtos carregados com particulados — como salsas, iogurtes de frutas, suspensões químicas e sopas — requerem dimensionamento estrito de folgas em todos os caminhos de fluido.
Os exemplos usam Dclaro = 3 × dmáx como uma franquia de triagem explicitamente escolhida. Manual de Bombas Alfa Laval, seção 2.1.9, página impressa 25 exige considerar o tamanho das partículas, concentração, geometria da entrada e tamanho da cavidade da bomba.
As propriedades físicas do particulado determinam o design da válvula e o tratamento de superfície interna:
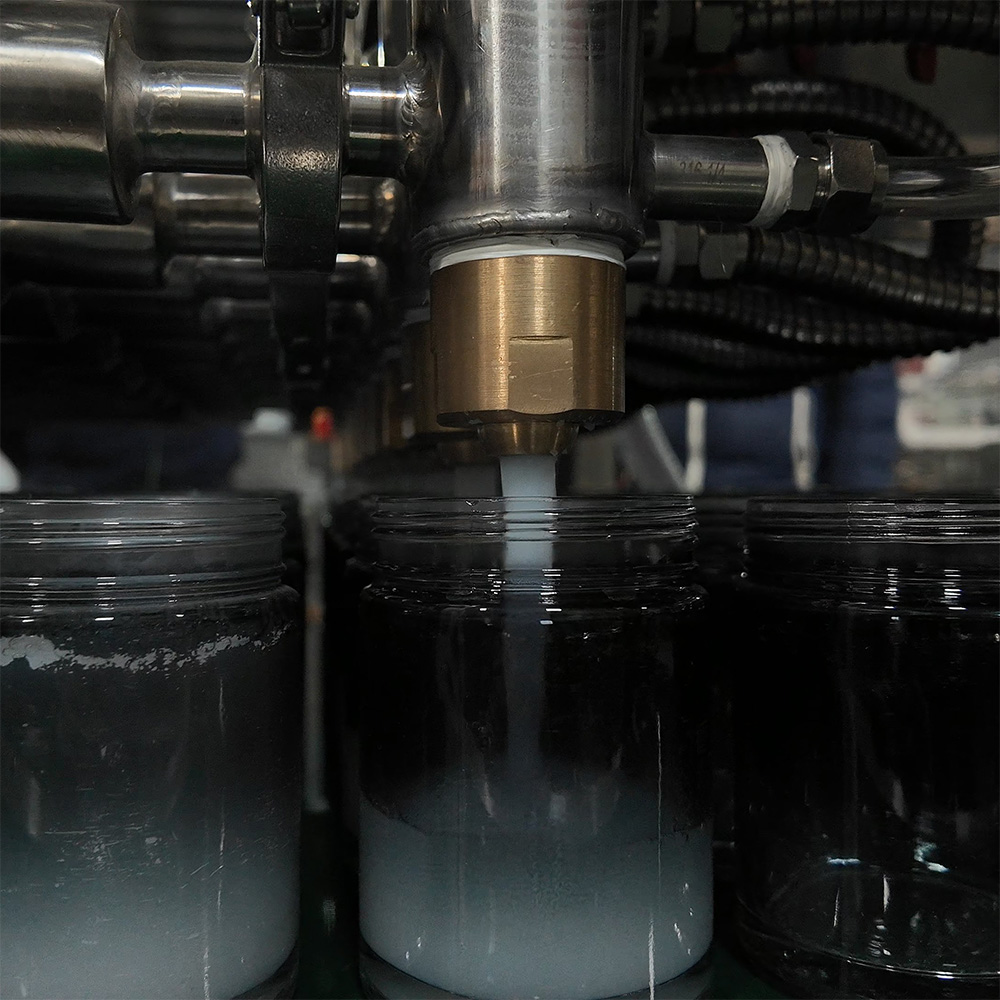
Quando dimensionamos uma linha de enchimento para cremes pesados, geles espessos ou suspensões com pedaços, combinar a rheologia do fluido com a bomba de enchimento de deslocamento positivo correta determina a velocidade da linha, a precisão de dosagem e a integridade do produto. Escolher o mecanismo de bomba errado resulta em cavitação severa do líquido viscoso, particulados esmagados e tempo de inatividade da linha.
| Tecnologia de Bomba | Referência Publicada | Frente / Variação de Viscosidade de Partícula | Verificação de Seleção |
|---|---|---|---|
| Depositor de Pistão | UNIFILLER Pro 2000i FS | Até cubos de até 1,5 polegada (38 mm), de acordo com o fabricante. Nenhum limite universal de cP deriva desta especificação. | Válvula e passagens do produto especificadas; confirme formulação e acessórios. |
| Cavidade progressiva | Catálogo da linha NETZSCH NEMO, p. 3 | De 1 mPa·s a 3 milhões de mPa·s ao longo da faixa (1–3.000.000 cP). | Capacidade em toda a faixa, não é o envelope de cada modelo de dosagem higiênico. Verifique alimentação, geometria, temperatura e sólidos. |
| Lóbulo rotativo | Alfa Laval SRU3/038; tabela 8.2.1.2a | Sólidos esféricos máximos: 16 mm com rotores bi-lóbulos; 11 mm com rotors tri-lóbulos. | Mesmo designação de modelo, rotores diferentes. Não é um limite universal de bomba de lóbulos. |
| Peristáltica | Faixa de bombas de mangueira Watson-Marlow Bredel | O serviço de alta viscosidade e portadores de sólidos é descrito; não é justificado um teto universal de 10.000 cP ou regra apenas para partículas macias. | Vendas de mangueiras industriais para transferência e cabeças de dosagem higiênicas de pequeno diâmetro possuem limites diferentes. |
| Bomba de engrenagem de precisão | Ficha técnica do modelo selecionado e limites de desgaste | Aqui não é atribuído nenhum rating de viscosidade de classe de bomba ou tamanho de partícula. | Verifique compatibilidade, abrasividade, folga das engrenagens e sólidos duros. |
Referências: UNIFILLER Pro 2000i FS; Folder NETZSCH NEMO, p. 3; Manual Alfa Laval, página impressa p. 235; Bombas de mangueira Bredel. Esses são exemplos publicados pelo fabricante, não testes independentes, máximos operacionais simultâneos, classificações GDHP ou endossos de equipamentos GDHP.
Acionadas por servo e pneumáticas enchimentos de pistão continuam sendo nossa principal recomendação para pastas de alta viscosidade, massas e sólidos suspensos.
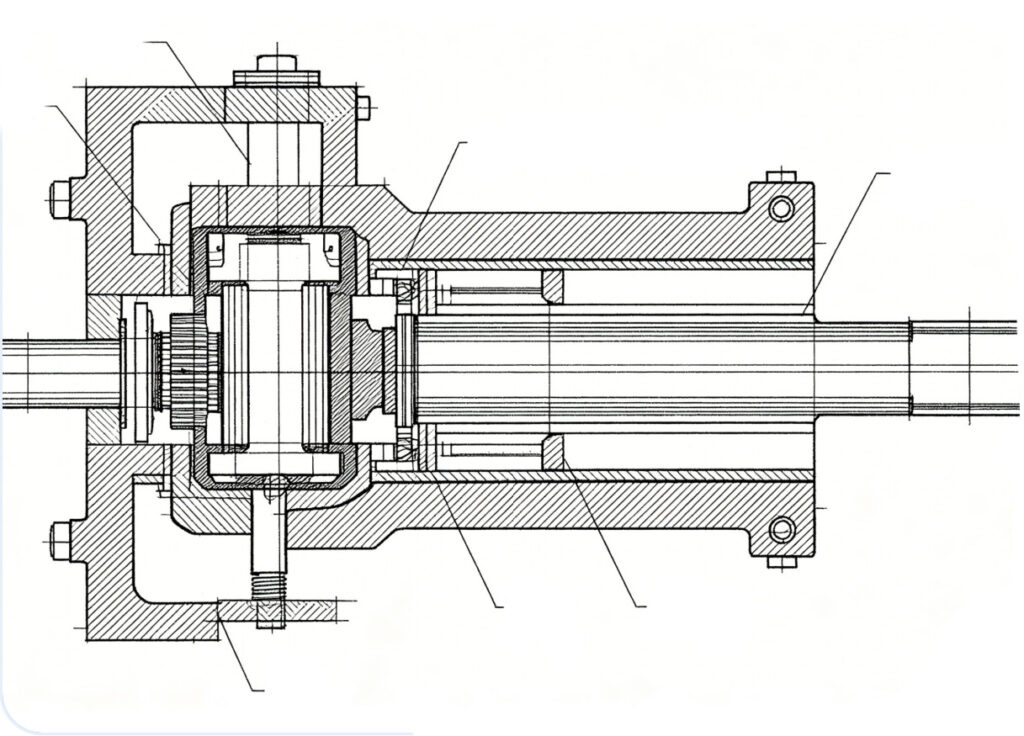
Para fármacos esterilizados e emulsões sensíveis, dosagem peristáltica limita o contato do produto ao trajeto do tubing. Esterilidade, lavabilidade e integridade do produto ainda dependem do processo validado completo e do tubing selecionado.
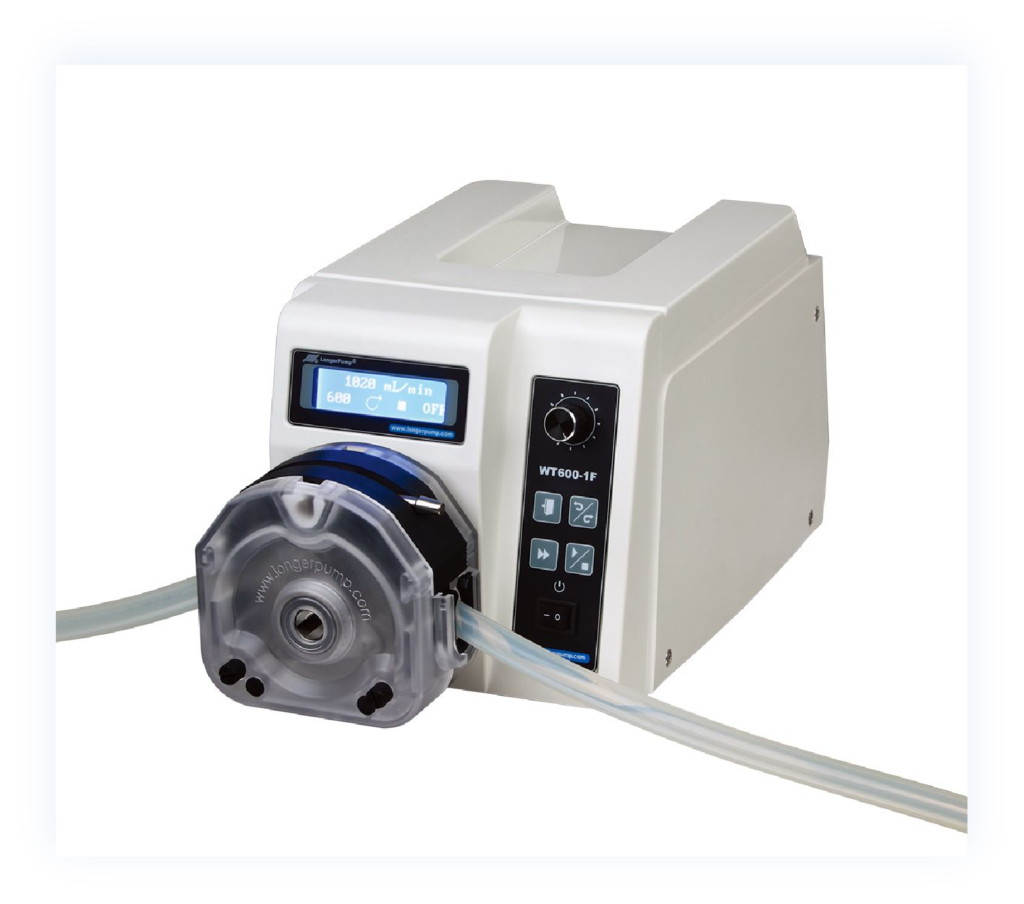
Para alimentação contínua, selecione geometria e velocidade para o produto real. Baixa pulsação não significa pulsação zero nem precisão de dosagem garantida.
Para dimensionar corretamente a unidade de acionamento da bomba e evitar emperramento do motor ou cavitação do fluido, usamos três métricas de engenharia centrais:
Dimensione o deslocamento da bomba para que opere dentro de sua janela de velocidade nominal em vez de exceder o curso mecânico:
Flúidos viscosos geram quedas de vácuo significativas dentro da tubulação de sucção. Para eliminar a cavitação da bomba:
Dimensione o acionamento para serviço de pressão, arrasto viscoso, atrito de vedação, aceleração e partidas a frio. A potência em estado estacionário por si só não estabelece o torque máximo.
Selecionar o dimensionamento correto do bico de enchimento é a etapa final e mais crítica para salvaguardar a precisão de enchimento, a limpeza do recipiente e as velocidades-alvo da linha. Um bico mal dimensionado leva a fios de produto ao redor das bordas do recipiente, formação excessiva de espuma, entupimentos por partículas e desperdício de produto caro. Equilibramos geometria de bore de passagem com cortes mecânicos ativos para manter sua linha funcionando de forma limpa.
Dimensionar o diâmetro interno (ID) de um bico de enchimento requer equilibrar a velocidade do fluido com a geometria das partículas:
Perfis de fluidos diferentes exigem mecanismos de fechamento distintos na ponta de descarga do bico:
Sistemas de bicos de mergulho de baixo para cima sincronizam o movimento vertical do bico com a entrega de fluido:
Fluidos de alta viscosidade e viscoelásticos (mel, resina, géis de polímero, caramelo) tendem a formar caudas líquidas longas e pegajosas quando a corrida de preenchimento termina:
Projetar o caminho de entrega do fluido é tão crítico quanto selecionar a própria bomba. Ao movimentar líquidos viscosos ou argamassas com partículas, um layout de tubulação ruim cria uma grande fricção na linha, causando cavitação da bomba, falhas de vedação e variações severas no peso de enchimento. Como um profissional fabricante de máquinas de enchimento, projetamos manifolds de entrega de produto para minimizar a resistência hidráulica e proteger a integridade do produto do funil até a ponta da válvula.
Para um líquido newtoniano em fluxo laminar plenamente desenvolvido em um tubo circular reto, ΔP = 128μLQ/(πD4). Em Q fixo, a queda de pressão é inversamente proporcional a D4, uma relação de lei de potência, não exponencial. Em velocidade média fixa, ΔP é proporcional a 1/D². Lei de Poiseuille fornece a relação de tubo reto; produtos não newtonianos exigem um modelo rheológico apropriado.
Subdimensionar linhas de sucção é a principal causa de cavitação de líquidos viscosos e sedução da bomba. Para manter enchimento de deslocamento positivo estável:
| Diâmetro interno ilustrativo do cano real | Velocidade do produto calculada | ΔP do duto reto calculado |
|---|---|---|
| 25 mm | 0,566 m/s | 5,79 bar |
| 38 mm | 0,245 m/s | 1,09 bar |
| 51 mm | 0,136 m/s | 0,335 bar |
Exemplo de cálculo, não dados de equipamentos medidos: Q = 500 mL / 1,8 s = 16,7 L/min; L = 2 m; μ Newtoniano = 10 Pa·s (10.000 cP); ρ = 1.000 kg/m³. Os números de Reynolds são aproximadamente 1,41, 0,93 e 0,69. Valores não incluem válvulas, curvas, perdas de entrada/saída e elevação. Esses diâmetros não são IDs de tubos sanitários padrão nem recomendações baseadas apenas na viscosidade. Produtos particulados reais também requerem uma verificação de suspensão/assentamento.
Rápidos giros e mudanças súbitas de geometria criam pontos de cisalhamento, esmagam inclusões particuladas e criam bolsas de ar presas:
Cada conector e válvula deve fornecer um canal interno desobstruído e suave:
Muitos produtos industriais e alimentícios — como pontos de enchimento quente, cera, chocolate e géis de petróleo — apresentam alta viscosidade em temperaturas ambiente, mas fluem facilmente quando aquecidos:
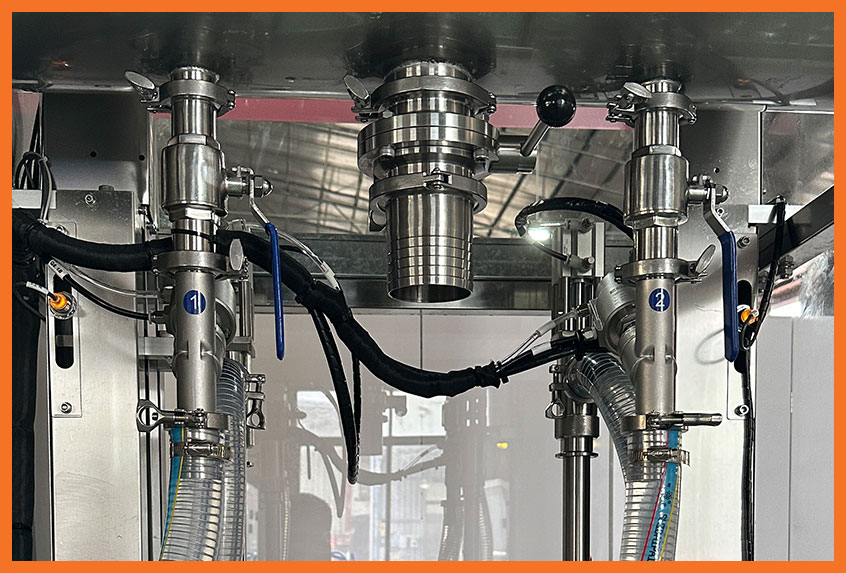
dimensionar uma bomba, caminho do produto e bocal requerem um duty definido e medições do produto. Estas quatro etapas distinguem cálculos preliminares das verificações do OEM e dos testes de amostra necessários antes que as dimensões finais e limites de acionamento sejam aprovados.
Antes de calcular números mecânicos, avaliamos o comportamento físico exato do produto sob as temperaturas alvo no piso da fábrica:
Defina a sequência real de temporização. Em um exemplo indexado e não sobreposto, o tempo efetivo de preenchimento é o tempo total do ciclo menos a sobrecarga de manuseio. Máquinas contínuas ou com sobreposição precisam do seu próprio modelo de temporização, e o reabastecimento do cilindro também deve se encaixar na sequência.
Para um líquido newtoniano incompressível em fluxo laminar estável totalmente desenvolvido através de um tubo circular reto, use o Relação de Hagen–Poiseuille. Re = ρvD/μ < 2.000 é uma verificação de filtração de fluxo laminar para o exemplo newtoniano, não substitui um modelo não newtoniano. Para alimentos dependentes do cisalhamento, veja Discussão de reologia e queda de pressão da Tetra Pak.
ΔP = 128μLQ/(πD4)
Use μ em Pa·s, L e D em m, e Q em m³/s para obter ΔP em Pa. Conversões: 1 cP = 0,001 Pa·s; 1 L/min = 1/60.000 m³/s; 1 bar = 100.000 Pa.
Para evitar alta resistência na linha: Calcule a perda de atrito para cada trecho reto de tubulação, curva, junção de plenário e porta de válvula. Converta a fricção do encaixe em comprimentos equivalentes de tubo. Some a elevação estática vertical (elevação do reservatório de alimentação até a ponta do bico). Some a contrapressão gerada através do orifício de saída do bico.
Mantenha a cabeça e a pressão consistentes: Converta a pressão usando H = ΔP/(ρg), g ≈ 9,81 m/s², antes de adicionar elevação em metros. Inclua perdas reais da válvula, curva, bocal e entrada e operação transiente. A tabela da Seção 4 fornece apenas resultados de tubo reto, não uma classificação de pressão ou seleção final.
Com a vazão alvo e a perda de pressão (Delta P) estabelecidas, dimensione o hardware final:
Exemplo de sensibilidade do tempo de ciclo, não um teste de viscosidade: Aumentar o tempo efetivo de preenchimento ilustrativo de 1,8 s em 30–60% resulta em 2,34–2,88 s. Com overhead inalterado de 1,2 s, o ciclo total passa a 3,54–4,08 s, elevação de 18–36%. A taxa teórica por cabeça única muda de 20,0 para 16,9–14,7 ciclos/min. Isso mostra por que mudanças no tempo de preenchimento e no tempo total do ciclo são diferentes; não prevê o comportamento de uma pasta de 50.000 cP.
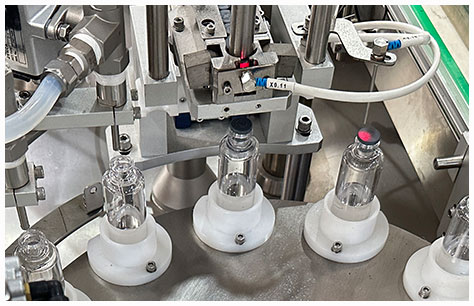
Operar pastas viscosas e suspensões com partículas em velocidades altas expõe todos os pontos fracos no seu trajeto de fluido. Quando as linhas entopem, as bocais pingam ou as partículas são esmagadas, a produção para. Como fabricante de máquinas de enchimento, solucionamos esses problemas diariamente nas fábricas. Aqui está como isolamos e resolvemos os principais gargalos de fluxo.
Reabastecimento inadequado de entrada pode causar preenchimentos curtos. A cavitação envolve especificamente a queda local de pressão abaixo da pressão de vapor; a entrada de ar ou o recarregamento incompleto podem produzir sintomas semelhantes sem serem o mesmo mecanismo. Verifique o equilíbrio de entrada, a temperatura e o tempo antes de escolher uma solução.
Gotas e corrente que contaminam as vedações do recipiente, causam queima em vedadores por indução e desperdiçam o produto caro. Mecanismos de desligamento inconsistentes quase sempre são a causa raiz.
bombeando pedaços de fruta, salsa ou suspensões industriais requer manuseio delicado para manter a integridade das inclusões e garantir relações sólido-líquido iguais em todas as cabeças de preenchimento.
Formulações pegajosas, amidos e gorduras pesadas resistem aos ciclos padrão de limpeza in situ, criando riscos de contaminação e travamento de válvula.
Não existe um máximo universal para um bocal de pistão padrão. O artigo’s A relação de aprovação de 3:1 é um exemplo de triagem presumido, não é uma garantia. Uma partícula com dimensão máxima medida de 10 mm fornece um candidato de furo inicial de 30 mm; válvulas e outras restrições ainda precisam ser verificadas. Não reduza automaticamente a razão para inclusões moles. UNIFILLER lista cubos de até 38 mm para o Pro 2000i FS com passagens especificadas, sujeitas à confirmação do produto. O tamanho do lado do cubo, o diâmetro esférico e a maior dimensão de uma partícula irregular são convenções diferentes.
Alguns suportes de pistão ou de cavidade progressiva cobrem tanto após ferramentas adequadas quanto alterações de configuração, mas a compatibilidade não é automática. Verifique a viscosidade específica do modelo, alimentação de entrada, selo, válvula e limites de temperatura. Líquidos espesos podem precisar de configurações de desligamento e imersão diferentes; pastas podem exigir passagens claras maiores e entrada mais lenta. Teste ambos os produtos com o recipiente real, dose e saída necessária.
cisalhamento pode alterar a estrutura, viscosidade ou a aeração, dependendo da formulação, da taxa de cisalhamento e do tempo de exposição. Diretrizes de reologia da Tetra Pak distingue cisalhamento pseudoplástico de comportamento dependente do tempo; afinamento temporário não é automaticamente dano permanente. Compare o produto que entra e o preenchido usando verificações acordadas de textura, integridade das inclusões e estabilidade, em vez de presumir que cada bomba de engrenagem danifica emulsões ou que toda bomba de baixo cisalhamento as preserve.
Não existe uma queda de pressão universal aceitável de 20–30 psi (aproximadamente 1,4–2,1 bar). O orçamento de pressão depende da bomba, tubulação, vedações, válvulas, bico e temperatura, com condições adequadas de entrada e proteção de pressão. O cálculo de Newton da Seção 4 fornece 5,79 bar para 2 m de tubo com diâmetro interno real de 25 mm, 1,09 bar em 38 mm e 0,335 bar em 51 mm, sem incluir registro e elevação. Calcule a carga completa e verifique a classificação de cada componente; uma faixa de pressão não é segura para todas as linhas.