Checklist de Teste de Aceitação de Fábrica: 10 Fatores Críticos para sua Linha de Enchimento turnkey
Aceitar uma nova linha de produção é uma decisão de alto risco. Faça certo e você obtém produção confiável, qualidade consistente e…
julho 27, 2026

Um enchimento que parece adequado para um molho liso, de fluxo livre, pode se tornar inadequado quando a receita de produção é um molho de tomate quente e viscoso com partículas suspensas. O nome da máquina pode ser o mesmo, mas o caminho do produto, a válvula, o bocal, o sistema de alimentação e o princípio de dosagem não são intercambiáveis.
Se esses detalhes forem esquecidos, a linha pode enfrentar obstrução, danos às partículas, corte instável, bolsas de ar e gargântas contaminadas das potes. Um valor de exatidão de catálogo não pode resolver uma incompatibilidade entre o método de medição e o comportamento real do fluxo do molho.
Este guia compara o enchimento por pistão, por medidor de fluxo e por peso líquido pela viscosidade do produto, geometria das partículas, base de enchimento declarada, condições de hot-fill, faixa de embalagens, limpeza e saída. Use-o para selecionar um princípio, depois confirme a configuração final com ensaios de produto e embalagem.
Se o molho for altamente viscoso, não fluir livremente ou contiver particulados moles de tamanho considerável, comece com um dosador pistão porque o deslocamento positivo pode mover um volume definido através de um caminho de produto corretamente dimensionado.
Se o molho for homogêneo, bombeável e adequado à tecnologia de medidor selecionada, considere um alimentador com medidor de fluxo, pois a dose-alvo pode ser definida eletronicamente sem alterar um cilindro de dosagem.
Se o alvo comercial for massa líquida, a densidade variar ou cada enchimento grande representar um valor substancial de produto, considere o enchimento de peso líquido porque a célula de carga controla a massa entregue ao recipiente em vez de inferi-la a partir do volume.
Os compradores costumam usar “preenchedores com bomba” e “preenchedores com medidor de fluxo” como se descrevessem a mesma arquitetura. Não são. A bomba move o produto; o sistema de dosagem decide quando a quantidade alvo foi entregue. Uma linha pode usar uma bomba de lóbulos ou outra bomba de deslocamento positivo para alimentar um medidor de fluxo, enquanto um preenchimento por pistão usa o próprio cilindro do pistão como a câmara de dosagem.
Um sistema de pistão mede o volume de deslocamento. Um sistema de medidor de fluxo mede o fluxo através de um sensor; dependendo da tecnologia, isso pode ser fluxo volumétrico ou fluxo mássico. Um sistema de peso líquido mede a mudança do peso do recipiente em uma célula de carga. Peça ao fornecedor para identificar ambos o método de alimentação e o método de medição.
Uma linha de molho alimentícia europeia especificou dosagem por bomba rotativa acionada por motor de passo e receitas de enchimento armazenadas para formatos repetidos. A lição útil não é que uma bomba rotativa seja universalmente preferível; é que “preenchimento por bomba” é uma opção separada e não deve ser rotulado incorretamente como controle por medidor de fluxo a menos que um medidor determine a dose de fato.
Se o molho não flui livremente ou carrega peças que precisam de passagem ampla e desobstruída, escolha um alimentador pistão configurado de forma adequada, pois o pistão pode absorver e descarregar um volume controlado sob pressão positiva.
“Contains particulates” não é uma especificação completa. Registre as maiores dimensões das partículas, concentração de partículas, forma, maciez e se sólidos sedimentam ou flutuam. O diâmetro interno mínimo da válvula, coletor, mangueira e bico deve ser avaliado como um único caminho do produto. Dano de partículas também é influenciado pela geometria da válvula, cisalhamento da bomba e velocidade de preenchimento — não apenas pela etiqueta de dosagem.
Se o molho for liso e contínuo para bombeamento, um medidor de fluxo compatível pode reduzir a necessidade de cilindros específicos para dose. Se peças irregulares puderem fazer ponte com o tubo do sensor ou se o produto se separar durante a recirculação, uma recomendação genérica de medidor de fluxo não é suficiente; teste o diâmetro do medidor proposto e a bomba de alimentação com a receita real.
Para uma triagem mais ampla do estado do produto antes de comparar sistemas de dosagem, use o guia de máquina de enchimento com base no produto e no volume de enchimento.
Se a etiqueta e os controles de processo forem baseados em volume, escolha dosagem por pistão ou medidor de fluxo volumétrico compatível, pois ambos controlam diretamente uma meta volumétrica. Se o alvo for massa líquida, escolha controle de massa com Coriolis ou peso líquido, pois qualquer um pode medir a massa sem depender de uma conversão de densidade fixa.
A densidade pode mudar entre formulações e com a temperatura. Isso importa quando um enchimento volumétrico é convertido em uma alegação de peso. Um curso de pistão pode permanecer mecanicamente consistente, enquanto a massa dentro desse volume muda. Por outro lado, um sistema de peso líquido não é automaticamente imune a fluxo instável: corte ruim, vibração, stringing do produto ou sedimentação de molho na borda do pote ainda podem afetar o resultado final.
exatidão.
Para produtos pré-embalados avaliados sob OIML R 87 (a mesma tabela de deficiência tolerável é usada pela UE Diretiva 76/211/CEE), Tabela 2 apresenta a deficiência tolerável pela quantidade declarada: 100–200 g/mL = 4,5% de Qn; 200–300 g/mL = 9 g/mL; 300–500 g/mL = 3%; 500–1.000 g/mL = 15 g/mL; e 1.000–10.000 g/mL = 1,5%. A média do lote de inspeção deve ser, no mínimo, a quantidade declarada, e um pacote individual não deve exceder o dobro de sua deficiência tolerável aplicável. Esses são limites de metrologia legal—not a especificação de repetibilidade do alimentador.
Isso torna a comparação concreta. Um 240 mL a jar está na faixa de 200–300 mL, onde a deficiência tolerável é 9 mL e o limite individual de duas vezes o-T é 18 mL. Separadamente, uma alegação de máquina de ±0,5% a 240 mL equivale a ±1,2 mL, enquanto ±1% equivale ±2,4 mL. Peça ao fornecedor para mostrar a média, a dispersão e o pior erro observado a partir do mesmo molho, vidro, temperatura e método de teste; nunca substitua um limite legal por um critério de Teste de Aceitação de Fábrica.
Para um ponto de referência de medidor de fluxo, o Endress+Hauser Promass F 300 informações técnicas lista a massa/volume de líquido com base na exatidão de fluxo ±0.10% de leitura, ou ±0.05% com a opção PremiumCal. Isso é uma métrica no nível do sensor medida em rigs de calibração rastreáveis à ISO 17025 — não é um resultado completo de preenchimento de molho. Pulsação da bomba, ar entranhado, temperatura, corte da válvula e instalação podem produzir um erro de dose final maior.
Se a viscosidade aumentar rapidamente conforme o produto esfria, selecione o princípio de dosagem apenas após especificar o caminho aquecido completo, porque um medidor ou pistão adequado não pode compensar pontos frios no funil, na tubulação, na válvula ou no bocal.
O enchimento a quente altera mais do que o material de vedação. A temperatura influencia viscosidade, densidade, stringing, carga da bomba e resposta da válvula. A revisão de projeto deve abordar o aquecimento ou recirculação, agitação do funil, isolamento, comportamento de parada e reinício, resistência ao calor do recipiente, sincronização do fechamento e resfriamento controlado. O guia de compra de máquinas de envase a quente explica como essas escolhas se conectam ao longo da linha completa.
A classificação de segurança alimentar adiciona outra fronteira rígida. O Brasil. 21 CFR Parte 114 a definição utiliza um pH de equilíbrio de 4,6 ou inferior para um alimento acidificado, enquanto 21 CFR Parte 113 cobre alimentos enlatados de baixo ácido acima de pH 4,6 quando a atividade da água está acima de 0.85. Esses limiares determinam a categoria de controle de processo; eles não prescrevem uma temperatura de enchimento universal. Um responsável pelo processo ainda precisa definir o processo térmico programado para a receita, o recipiente, o fechamento e o perfil de aquecimento/resfriamento.
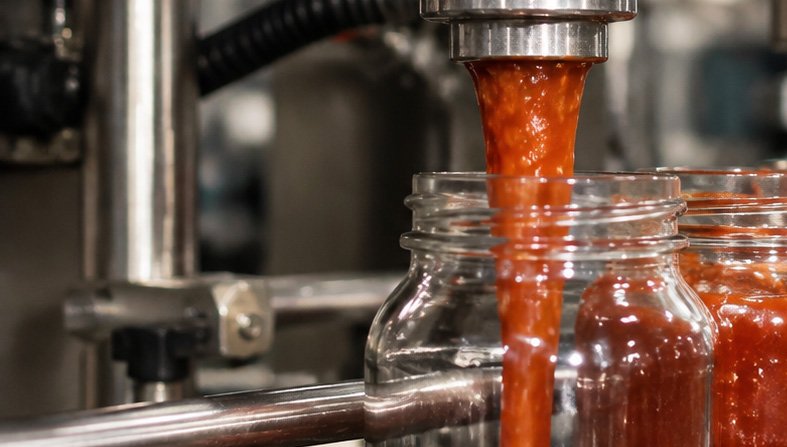
Se uma linha precisa cobrir muitos volumes de enchimento, prefira alvos de fluxo eletrônico ajustável ou peso líquido quando o produto permitir porque a dose pode ser alterada na receita de controle; porém, guias de frascos, bicos e altura de enchimento ainda podem exigir ajuste. Se a faixa for estreita e o molho difícil de mover, um cilindro de pistão de tamanho adequado pode ser a escolha mais simples.
Para potes de vidro, pergunte como a máquina proposta de peso líquido lida com tara. Alguns sistemas pesam cada recipiente vazio antes do enchimento; outros dependem de tara configurada ou de uma sequência de pesagem separada. Se o peso do vidro vazio varia e o sistema controla apenas o peso bruto, essa variação pode se transferir para o conteúdo líquido calculado.
Se a linha executa uma receita estável e suave com produção contínua, uma arquitetura de medidor de fluxo compatível pode ser atraente porque as configurações eletrônicas de dose suportam receitas repetíveis. Se as receitas mudam entre molhos suaves e picantes, escolha o princípio e o caminho do produto ao redor do produto mais difícil porque o produto mais fácil dificilmente determina a limitação real.
A saída deve ser calculada no volume de enchimento real e na temperatura do produto. Tempo de entrada do molho grosso, tempo de enchimento fino ou de corte, tempo de assentamento da célula de carga, contagem de bicos, indexação de recipiente e pressão de suprimento a montante afetam o tempo de ciclo. Para a relação entre a arquitetura de dosagem e o nível de automação, veja estas opções de máquina de enchimento totalmente automática.
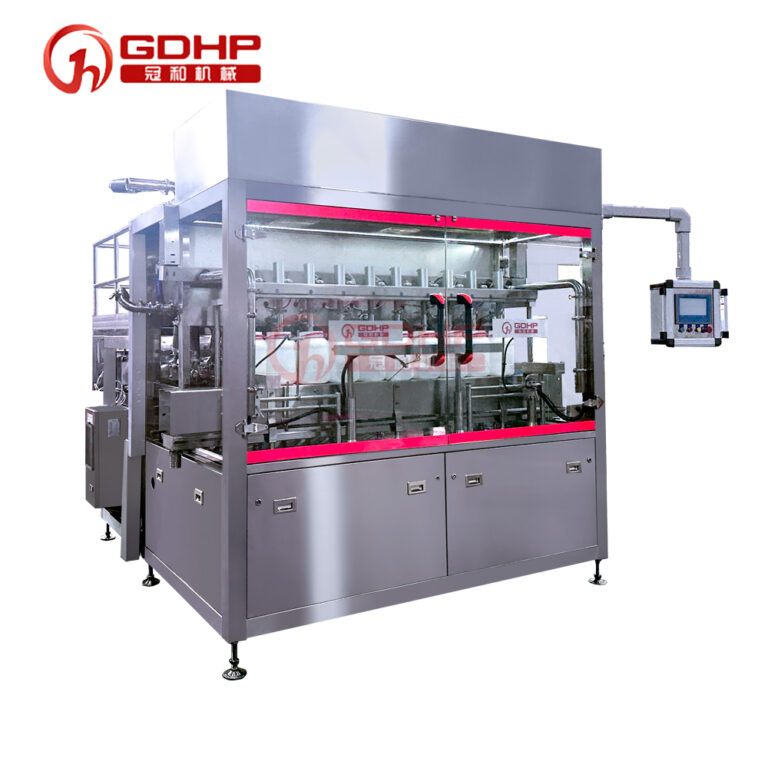
O publicado guia automático de GDHP coloca linhas versáteis de média/alta velocidade em 2.000–8.000 garrafas por hora e linhas rotativas contínuas até 24.000+ garrafas por hora; molhos e condimentos estão listados no grupo de aplicação de viscosidade média/alta. Estes são intervalos de categoria, não uma promessa para um molho em particular. Uma página de projeto publicada do GDHP relata uma linha de pasta de limpeza projetada em torno de ±1% de precisão e 2.800 garrafas por hora a 240 mL; essa placa de identificação equivale a 672 L/h antes de paradas, mudanças e restrições de resfriamento. Trate isso como uma referência específica do projeto e peça a mesma base para o seu produto.
Para uma verificação de custo transparente, calcule o giveaway em unidades de produto antes de comparar os preços das máquinas. Se 100.000 potes são preenchidos em uma média sobrefatia de 1% em 240 mL, o giveaway aritmético é 240 L; em 0,5% é 120 L. Este é um cálculo de planejamento ilustrativo, não um resultado medido. Multiplique o volume pelo custo do seu molho e adicione mão de obra, utilidades, limpeza, rejeitos e tempo de inatividade para comparar o custo total de propriedade.
A revisão sanitária deve identificar drenabilidade, tombos, acesso à vedação, desmontagem de válvula, química de limpeza, verificação de enxágue e procedimentos de mudança de alérgenos. “Capacitado para CIP” não é o mesmo que um processo CIP validado. Vedadores de pistão e válvulas precisam de acesso de inspeção; sistemas de medidores ainda precisam de bomba, tubulação e válvula de corte que possam ser limpos; plataformas de células de carga precisam de proteção contra acúmulo de produto e efeitos de lavagem.
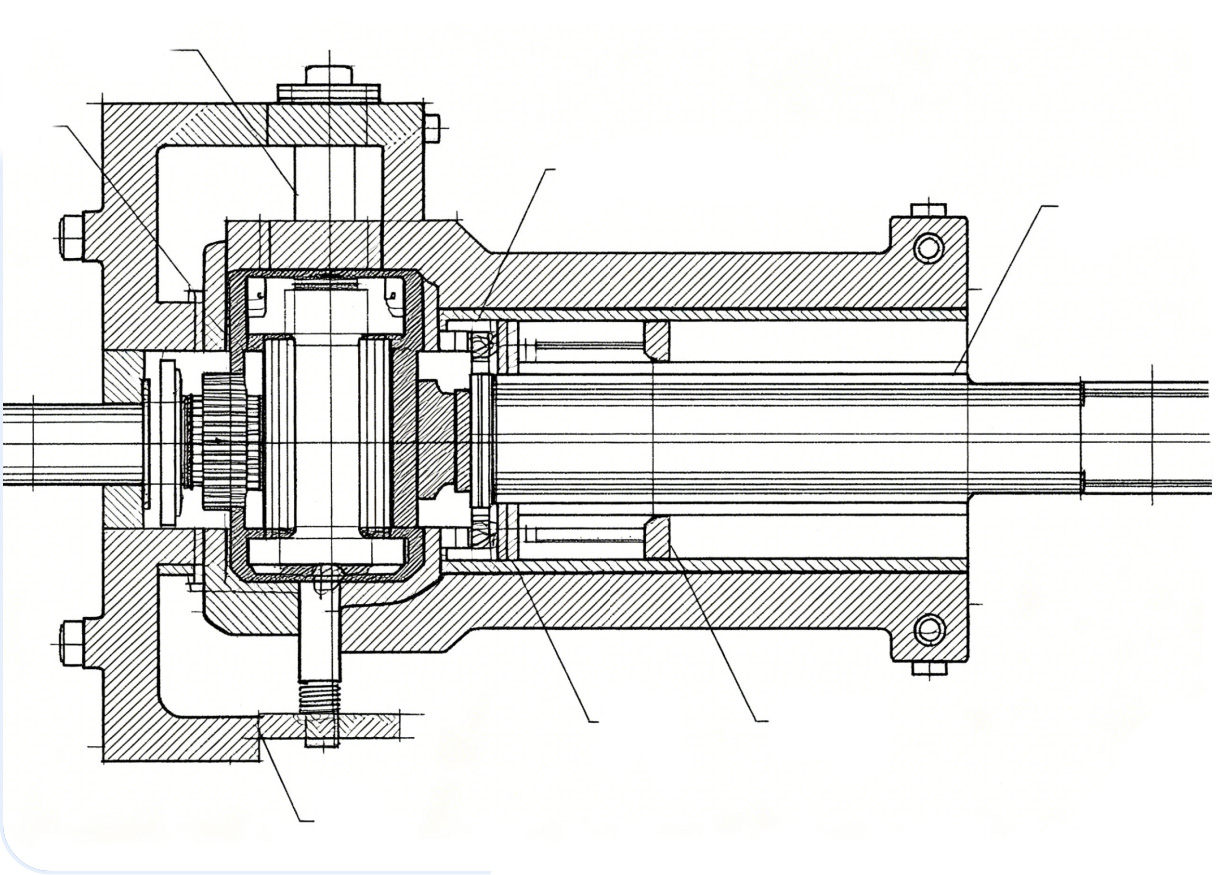
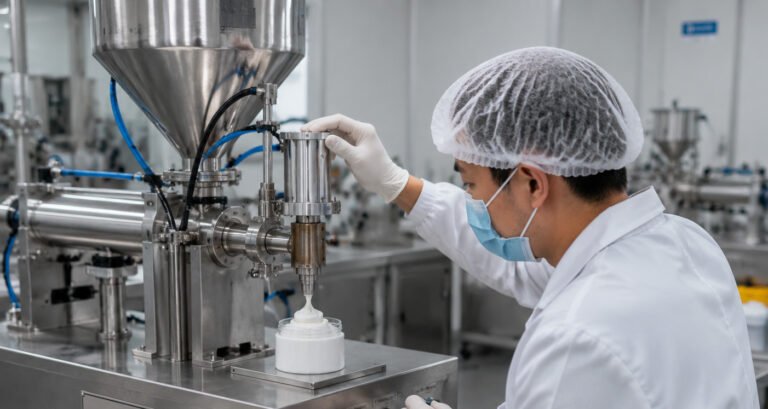
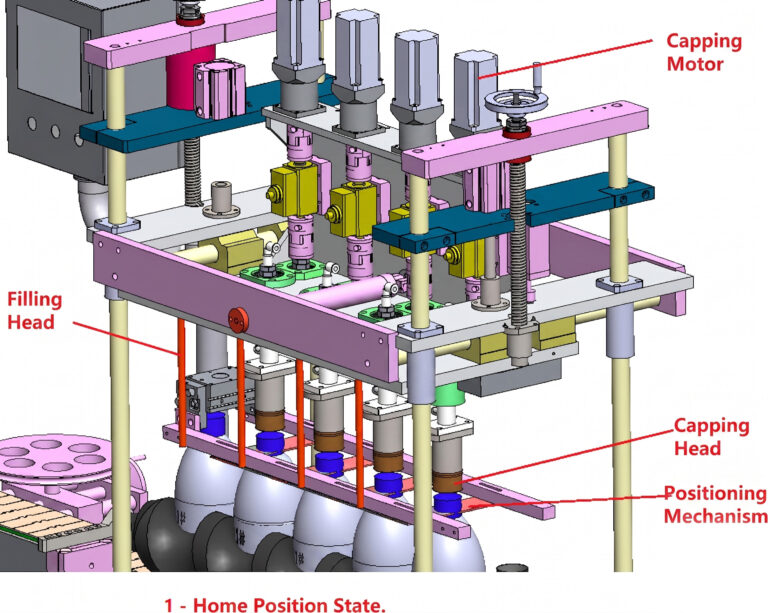
O enchimento por pistão costuma ser o primeiro princípio a ser testado para molhos de tomate espessos, salsa, pesto, geleia e produtos similares que necessitam de deslocamento positivo. O cilindro puxa um volume definido do funil e o descarrega através da válvula do produto e do bico. Leia como funcionam as máquinas de enchimento volumétrico para uma explicação mais profunda do ciclo de dosagem.
A qualificação importante é “configurado corretamente”. A porta da válvula, a mangueira, o coletor e o bico devem atender a maior partícula e à integridade de partícula desejada. A agitação do funil deve manter os sólidos distribuídos sem exceder o cisalhamento do molho. O design anti-derramamento ou de fechamento deve ser testado no início e no fim de uma linha de produção, quando a temperatura e a pressão de cabeça podem diferir.
Um preenchedor de pistão pode não ser a escolha certa quando a faixa de dose necessária for muito ampla para um único cilindro, desmontagem manual frequente for inaceitável ou o alvo comercial precisar ser controlado diretamente por massa. O desgaste das vedações e o ar aprisionado também devem fazer parte do plano de manutenção e precisão.
Um preenchedor com medidor de fluxo pode ser adequado para molho de tomate liso, xaropes, molhos e outros produtos homogêneos que podem ser entregues em um fluxo estável. Como o alvo é definido no sistema de controle, alterações de receita não exigem mudar um cilindro de pistão. A bomba do produto, o medidor, a válvula e o bico ainda precisam ser dimensionados como um único sistema hidráulico.
Não aprove este orçamento que diga apenas “medidor de fluxo”. Um medidor eletromagnético normalmente requer um produto eletricamente condutivo. Um medidor de Coriolis mede a massa diretamente, mas tem sua própria geometria de tubo, queda de pressão, questões de higienização e custo. Outros tipos de medidores têm limites diferentes. O fornecedor deve nomear o princípio do sensor e documentar por que ele se encaixa na receita.
Um preenchedor com medidor de fluxo não é o padrão para molhos com pedacinhos. Pequenos sólidos suspensos podem ser aceitáveis em um sistema corretamente dimensionado, mas o formato das partículas, a concentração, a sedimentação e o perfil de cisalhamento da bomba devem ser testados. Quando a viscosidade do produto ou condutividade sai da faixa validada do medidor proposto, a estabilidade da dosagem pode sofrer.
No enchimento por peso líquido, o recipiente é apoiado em uma célula de carga enquanto o produto é dosado. O sistema de controle interrompe as etapas de enchimento a granel e preenchimento fino à medida que a massa medida se aproxima do alvo. Isso pode ser útil para molhos premium, pacotes de serviços de alimentação a granel ou receitas cuja densidade varia o suficiente para tornar a conversão de volume para peso inconveniente.
A desvantagem é que o ambiente de pesagem passa a fazer parte do sistema de enchimento. Vibração da esteira, contato do recipiente com guias, movimento de ar, fios de molho e uma válvula de fechamento lento podem afetar a leitura. Para um resultado realmente líquido, a estratégia tara deve corresponder à variação real do peso do recipiente.
O controle por peso líquido não significa zero perda, nem é automaticamente a opção mais rápida ou mais precisa para todos os molhos. Compare a distribuição final de um teste de produção controlado, não a resolução do sensor descrita em uma ficha de dados de um componente.
| Fator de decisão | Enchedor de pistão | Enchedor de medição de fluxo | Enchedora de peso líquido |
|---|---|---|---|
| O que é medido? | Volume do compartimento deslocado | Fluxo volumétrico ou de massa, dependendo do tipo de medidor | Variação na massa do recipiente em uma célula de carga |
| Cenário recomendado | Molhos viscosos ou de não livre escoamento; produtos com partículas quando passagens e válvulas são dimensionadas adequadamente | Molhos homogêneos, operáveis por bomba, compatíveis com o sensor e a bomba escolhidos | Produtos com massa declarada, grandes enchimentos, densidade variável ou formulações de alto valor |
| Não recomendado sem teste adicional | Produtos cujos pedaços excedem ou atravessam o trajeto do produto; molho com alto teor de ar; faixa de dosagem muito ampla em um único cilindro | Particulados grandes ou irregulares; receitas propensas à separação; condutividade desconhecida para um medidor eletromagnético | Recipientes instáveis ou flexíveis; instalações de alta vibração; linhas em que pesagem e tempo de assentamento não podem atender ao ciclo |
| Temperatura e densidade | Controles de volume; massa por dose pode variar com a densidade | Depende se o medidor mede volume ou massa | Controles de massa entregue; fluxo e corte ainda exigem estabilidade térmica |
| Troca de formato | Curso pode ser ajustado; uma faixa ampla pode exigir outro cilindro ou hardware | Alvo é eletrônico; o hardware do produto e do recipiente pode ainda mudar | Alvo é eletrônico; rotina de tara e suporte do recipiente devem ser verificados |
| Risco principal de validação | Ingestão incompleta, desgaste de vedação, ar incorporado, sincronização da válvula, dano a partículas | Tipo de medidor incorreto, linha reta insuficiente ou condições de alimentação, fouling de sensor, queda de pressão | Vibração, erro de tara, atraso no corte do produto, molho no recipiente, assentamento de célula de carga |
| Foco da limpeza | Cilindro, vedações de pistão, válvulas rotativas/checagem, coletor/manifold, bicos | Tubo de medição, bomba de alimentação, tubulação, válvulas, bicos | Caminho do produto mais a plataforma de célula de carga e proteção contra derramamento |
Defina critérios de aceitação antes do Teste de Aceitação de Fábrica. Evite uma exigência vaga como “alta precisão”; concorde com as condições de teste e o método de cálculo.
Para comparar enchimento por pistão, medidor de fluxo e peso líquido para o seu molho, prepare os parâmetros operacionais listados acima e solicite um plano de prova documentado. A GDHP pode revisar o produto, o recipiente, a saída, o processo de aquecimento rápido, o método de sanitização e o layout da fábrica antes de recomendar uma opção de sua gama de máquinas de enchimento.
Solicite uma recomendação que indique não apenas qual princípio se aplica, mas também por que os outros dois são menos adequados sob as condições apresentadas.
Pode, quando o molho de tomate é homogêneo e bombeável e o medidor escolhido é compatível com sua condutividade, viscosidade, temperatura e sólidos. “Aquecimento rápido” por si só não prova compatibilidade; o sistema completo de alimentação aquecida e corte deve ser testado.
Não. Ele controla diretamente a massa, o que pode ser o objetivo comercial relevante, mas o desempenho final ainda depende da manipulação do tara, vibração, assentamento das células de carga, fluxo do produto e o corte da válvula. Compare dados de teste sob as mesmas condições de molho, recipiente, dose, velocidade e temperatura.
O cilindro ainda desloca um volume definido, mas grandes mudanças de viscosidade podem afetar a entrada do cilindro, a formação de bolhas de ar, o sincronismo da válvula e o corte. Se a câmara não se encher completamente ou o molho formar fios pelo bocal, o resultado entregue pode mudar.
Normalmente não sem mudanças substanciais. Algumas plataformas modulares podem aceitar diferentes bombas, medidores ou controles de pesagem, mas a estrutura, válvulas, bicos, software e manuseio de container devem ser projetados para esse escopo. Uma máquina otimizada para a receita mais difícil costuma ser mais realista do que uma afirmação de compatibilidade universal.
Forneça a categoria da receita do molho, viscosidade na temperatura de enchimento, densidade, maiores dimensões de partícula e concentração, temperatura de enchimento, dose mínima e máxima, desenhos e amostras do recipiente, fechamento, saída alvo, base de quantidade declarada, método de limpeza e utilidades disponíveis. Informe também quais características devem permanecer intactas após o enchimento.