Como Garantimos que a sua Maquinaria Farmacêutica Cumpre as Normas GMP
A máquina farmacêutica deve cumprir as regulamentações GMP, FDA, CE e ISO9001, com um foco de design em padrões de higiene que…
Julho 25, 2026

Linhas entupidas, tempos de ciclo lentos ou texturas de produto danificadas estão a atrasar a sua linha de acondicionamento? Um desajuste entre o comportamento do fluxo de produto e a bomba, a válvula ou o bocal pode minar um sistema de enchimento, de outra forma capaz.
Compreensão limites de viscosidade e tamanho de partículas é fundamental ao aprender como dimensionar bombas, bicos e trajetos de produto de enchimento para uma produção limpa, precisa e ininterrupta.
Este guia distingue especificações de equipamentos publicadas, verificações de engenharia dependentes do produto e exemplos de cálculo claramente identificados. Não existe um limite universal de viscosidade ou tamanho de partículas: a compatibilidade final deve ser confirmada para o produto real, temperatura, ferramenta e tempo de ciclo exigido.

Avaliar com precisão a rheologia do produto e as características de suspensão de sólidos é o primeiro passo para projetar uma linha de embalamento eficiente. Quando projetamos sistemas de enchimento, adequar a dinâmica dos fluidos à geometria do equipamento previne gargalos catastróficos na linha, incluindo cavitação da bomba, entupimento de válvulas e texturas de produto estragadas.
A viscosidade mede a resistência interna de um fluido ao fluxo. Avaliamos o comportamento do fluido através de dois métricas distintas:
As formulações podem mover-se entre bandas com a temperatura e a taxa de cisalhamento. Capítulo de reologia da Tetra Pak avisa que os valores de viscosidade de exemplo não devem ser usados diretamente em cálculos de projeto.
O comportamento do líquido altera-se consideravelmente assim que é aplicada cisalhamento interna dentro de tubos e bicos de dosagem:
Produtos com partículas particuladas — tais como salsas, iogurtes com fruta, suspensões químicas e sopas — requerem dimensionamento de folga estrito em todos os caminhos de fluido.
Os exemplos utilizam Dclaro = 3 × dmáx como uma margem de triagem explicitamente escolhida. Manual da Bomba Alfa Laval, seção 2.1.9, impr. p. 25 requer consideração do tamanho das partículas, concentração, geometria da entrada e tamanho da cavidade da bomba.
As propriedades físicas do particulado determinam o desenho da válvula e o tratamento da superfície interior:
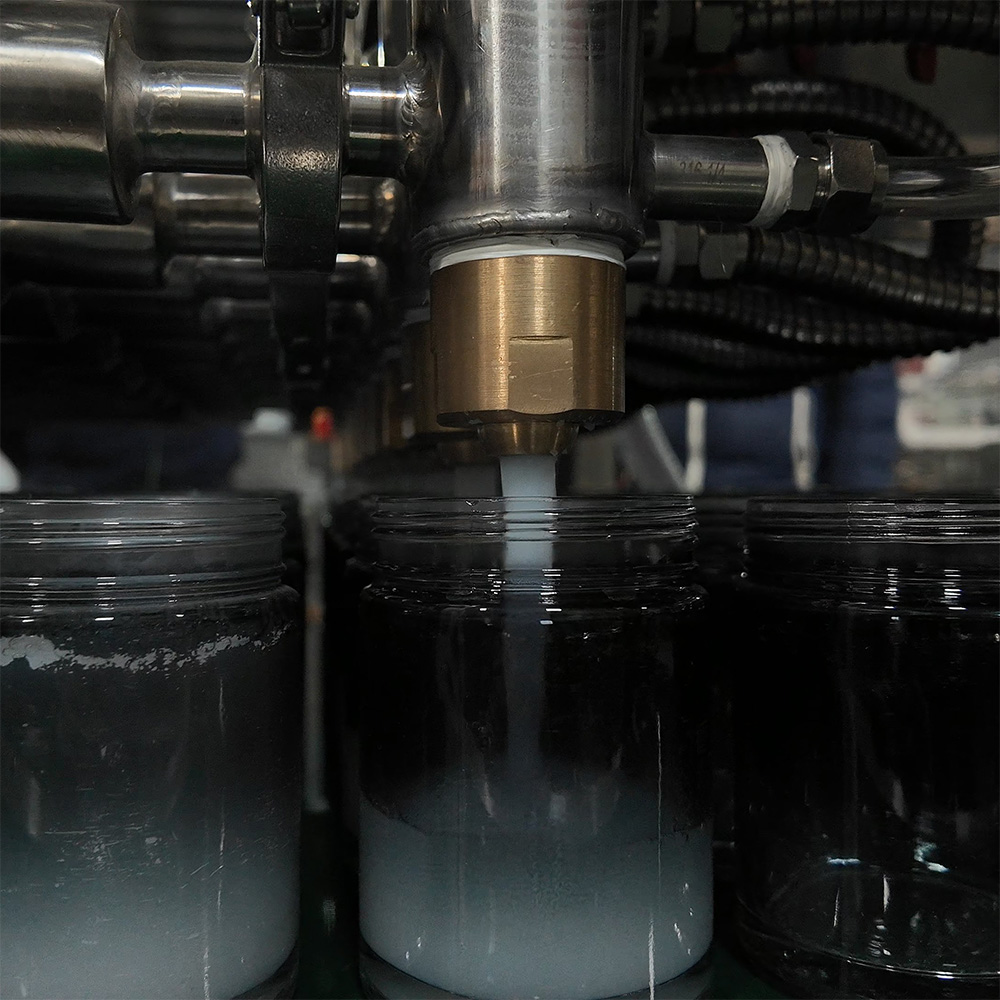
Quando dimensionamos uma linha de enchimento para cremes pesados, géis espessos ou suspensões com grumos, casar a reologia do fluido com a bomba de enchimento de deslocamento positivo correta determina a velocidade da linha, precisão de doseamento e integridade do produto. Escolher o mecanismo de bomba errado resulta em cavitação de líquido viscoso severa, particulados esmagados e tempo de inatividade da linha caro.
| Tecnologia de Bombas | Referência publicada | Frente de Partícula / Viscosidade | Verificação de Seleção |
|---|---|---|---|
| Depositor de pistão | UNIFILLER Pro 2000i FS | Até cubos de 1,5 polegadas (38 mm), por fabricante. Não resulta deste requisito nenhum limite universal cP. | Válvula e passagens de produto especificadas; confirme formulação e anexos. |
| Cavidade progressiva | folheto da gama NETZSCH NEMO, pág. 3 | De 1 mPa·s a 3 milhões de mPa·s em toda a gama (1–3.000.000 cP). | Capacidade a nível de toda a gama, não a envolvente de cada modelo de dosagem higiênico. Verifique alimentação, geometria, temperatura e sólidos. |
| Lobo rotativo | Alfa Laval SRU3/038; tabela 8.2.1.2a | Sólidos esféricos máximos: 16 mm com rotores bi-lobulares; 11 mm com rotores tri-lobulares. | Mesma designação de modelo, rotores diferentes. Não é um limite universal de bomba de lóbulos. |
| Peristáltico | Faixa de bombas de mangueira Watson-Marlow Bredel | O serviço de alta viscosidade e com sólidos é descrito; não está justificada uma fasquia universal de 10 000 cP nem apenas para partículas macias. | Mangueiras industriais para transferência e cabeças de dosagem de pequeno diâmetro apresentam limites diferentes. |
| Bomba de engrenagem de precisão | Ficha técnica do modelo seleccionado e limites de desgaste | Nenhuma classificação de viscosidade de classe de bomba ou de tamanho de partícula é atribuída aqui. | Verifique compatibilidade, abrasividade, folga das engrenagens e sólidos duros. |
Referências: UNIFILLER Pro 2000i FS; folheto NETZSCH NEMO, p. 3; manual Alfa Laval, página impressa p. 235; Bombas de mangueira Bredel. Estes são exemplos publicados pelo fabricante, não testes independentes, máximos de operação simultâneos, classificações GDHP ou endossos de equipamentos GDHP.
Impulsionadas por servo e pneumáticas reveladores de pistão continuam a ser a nossa principal recomendação para pastas de alta viscosidade, massas e sólidos suspensos.
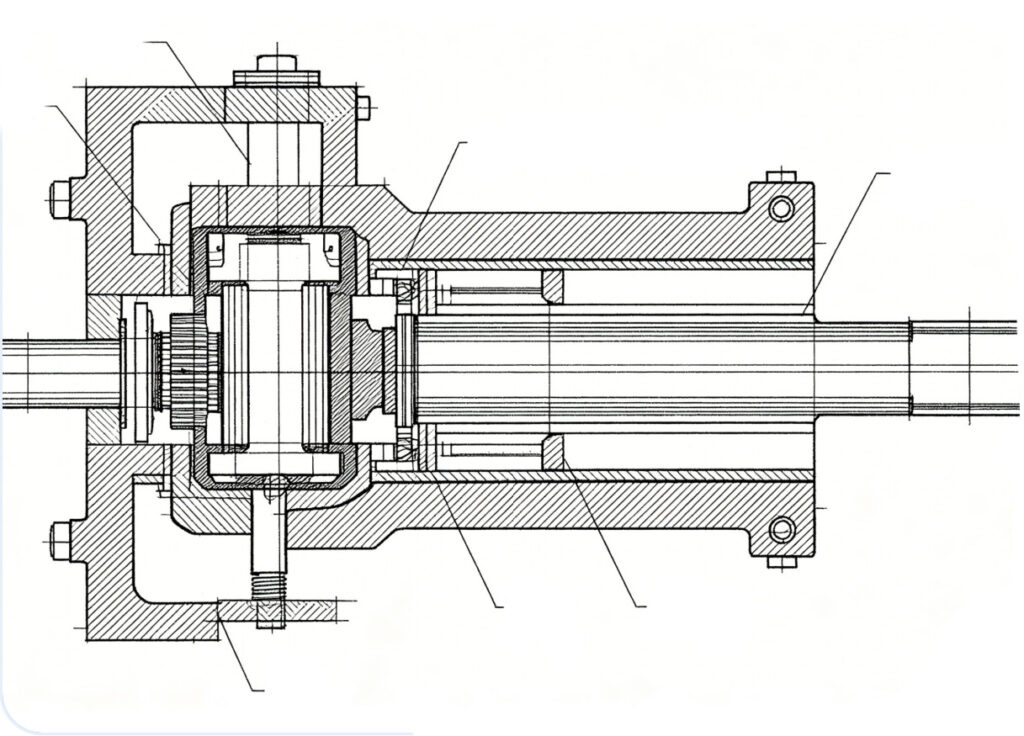
Para farmacêuticos estéreis e emulsões sensíveis, limites de dosagem peristáltica apenas contactam o produto até ao caminho da tubagem. A esterilidade, a limpabilidade e a integridade do produto dependem ainda do processo validado completo e da tubagem selecionada.
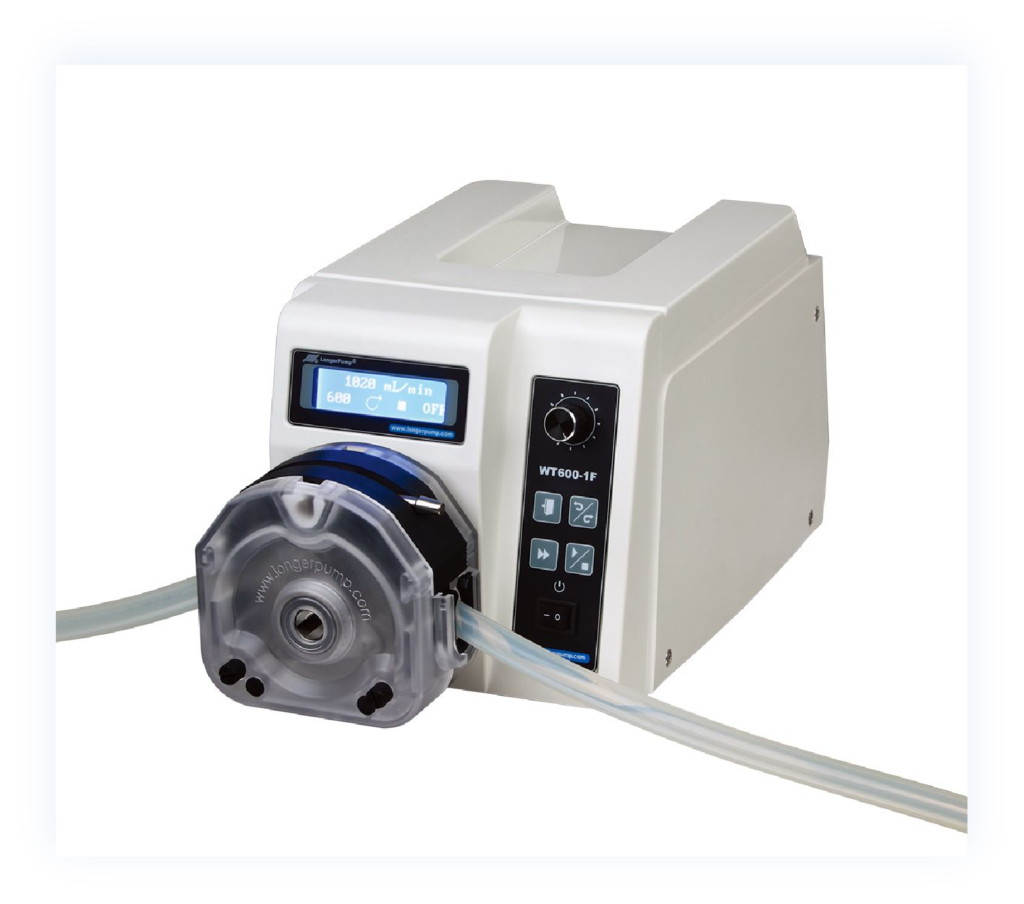
Para alimentação contínua, selecione a geometria e a velocidade para o produto real. Baixa pulsação não significa pulsação zero nem precisão de dosagem garantida.
Para dimensionar corretamente o acionamento da bomba e evitar o emperramento do motor ou cavitação do fluido, usamos três métricas de engenharia centrais:
dimensione o deslocamento da bomba para que opere dentro de sua janela de velocidade nominal, em vez de exceder ao máximo o curso mecânico:
Fluidos viscosos geram quedas de vácuo significativas no interior da tubulação de sucção. Para eliminar a cavitação da bomba:
Dimensione a unidade de acordo com a tarefa de pressão, atrito viscoso, atrito de vedação, aceleração e arranques frios. Potência em estado estacionário por si só não estabelece o torque de pico.
Selecionar o dimensionamento correcto da boquilha de enchimento é a etapa final e mais crítica para salvaguardar a precisão de enchimento, a limpeza do recipiente e as velocidades-alvo da linha. Uma boquilha com dimensões inadequadas leva a fios de produto a atravessar os anéis dos recipientes, formação excessiva de espuma, entupimentos por partículas e desperdício de produto dispendioso. Equilibramos geometria de furo claro com cortes mecânicos ativos para manter a sua linha a funcionar de forma limpa.
Dimensionar o diâmetro interno (DI) de uma boquilha de enchimento requer equilibrar a velocidade do fluido em relação à geometria das partículas:
Perfis de fluido diferentes requerem mecanismos de fecho distintos na ponta de descarga da boquilha:
Sistemas de bicos de imersão de baixo para cima sincronizam o movimento vertical do bico com a entrega de fluido:
Fluidos de alta viscosidade e viscoelásticos (mel, resina, géis de polímero, caramelo) tendem a formar caudas líquidas longas e pegajosas quando o golpe de enchimento termina:
Desenhar o caminho de entrega do fluido é tão crítico quanto selecionar a própria bomba. Ao movimentar líquidos viscosos ou lamas com partículas, layouts de tubulação pobres criam atrito de linha massivo, causando cavitação da bomba, falhas de vedação e variações graves de peso de enchimento. Como fabricante profissional de máquinas de enchimento, projetamos manifolds de entrega de produto para minimizar a resistência hidráulica e proteger a integridade do produto desde o funil até à ponta da agulha.
Para um líquido Newtoniano em fluxo laminar totalmente desenvolvido numa tubulação circular reta, ΔP = 128μLQ/(πD4). A uma vazão fixa, a queda de pressão é inversamente proporcional a D4, uma relação de lei de potências, não exponencial. A uma velocidade média fixa, ΔP é proporcional a 1/D². Lei de Poiseuille fornece a relação de tubo reto; produtos não Newtonianos requerem um modelo reológico apropriado.
Subdimensionar linhas de sucção é a principal causa de cavitação de líquidos viscosos e fome da bomba. Para manter enchimento de deslocamento positivo estável:
| Diâmetro real ilustrativo da tubagem | Velocidade do produto calculada | ΔP de tubagem reta calculado |
|---|---|---|
| 25 mm | 0,566 m/s | 5,79 bar |
| 38 mm | 0,245 m/s | 1,09 bar |
| 51 mm | 0,136 m/s | 0,335 bar |
Exemplo de cálculo, não dados de equipamento medido: Q = 500 mL / 1,8 s = 16,7 L/min; L = 2 m; Newtoniano μ = 10 Pa·s (10 000 cP); ρ = 1 000 kg/m³. Os números de Reynolds são aproximadamente 1,41, 0,93 e 0,69. Os valores excluem válvulas, curvas, perdas de entrada/saída e elevação. Estas passagens não correspondem a diâmetros internos padrão de tubos sanitários nem a recomendações baseadas apenas na viscosidade. Produtos particulados reais também exigem uma verificação de suspensão/assentamento.
turning sharp turns e alterações rápidas de geometria criam pontos de cisalhamento, esmagam inclusões particuladas e criam bolsos de ar aprisionado:
Cada adaptor e válvula deve proporcionar um canal interno desobstruído e suave:
Muitos produtos industriais e alimentares — como conservas de baixo teor de açúcar quentes, ceras, chocolate e géis de petróleo — apresentam alta viscosidade a temperaturas ambiente, mas fluem facilmente quando aquecidos:
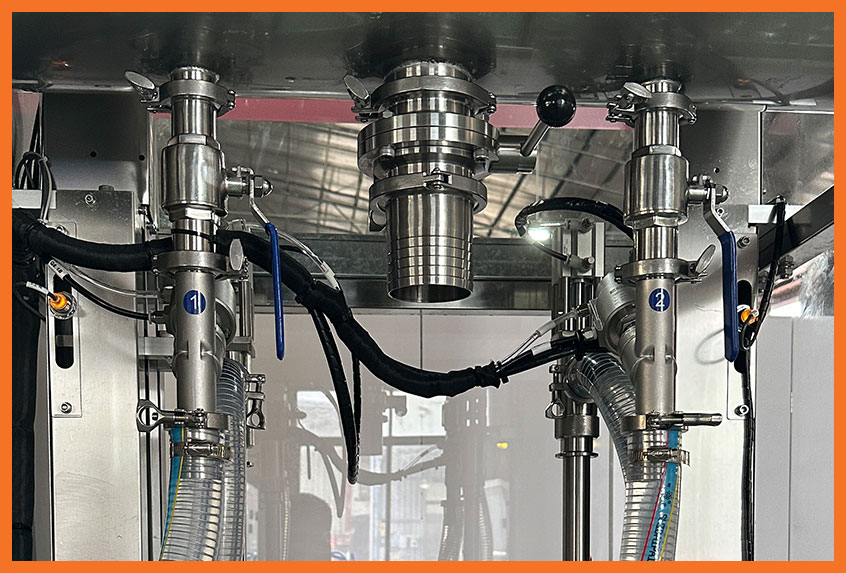
Dimensionar uma bomba, o caminho do produto e o bocal requerem uma tarefa definida e medições do produto. Estas quatro etapas distinguem cálculos preliminares das verificações do OEM e dos testes de amostra necessários antes que as dimensões finais e limites de atuação sejam aprovados.
Antes de calcular números mecânicos, perfilamos o comportamento físico exato do produto sob as temperaturas-alvo do piso da fábrica:
Defina a sequência de temporização real. Num exemplo indexado, não sobreposto, o tempo de enchimento efetivo é o tempo total de ciclo menos o overhead de manuseamento. Máquinas contínuas ou com sobreposição necessitam do seu próprio modelo de temporização, e o reabastecimento do cilindro também deve ajustar-se à sequência.
Para a Líquido newtoniano incompressível em fluido laminar estável totalmente desenvolvido através de um tubo circular reto, use the relação de Hagen–Poiseuille. Re = ρvD/μ < 2.000 é uma verificação de crivo de fluxo laminar para o exemplo newtoniano, não um substituto para um modelo não newtoniano. Para alimentos dependentes de cisalhamento, consulte Discussão de reologia e queda de pressão da Tetra Pak.
ΔP = 128μLQ/(πD4)
Use μ em Pa·s, L e D em m, e Q em m³/s para obter ΔP em Pa. Conversões: 1 cP = 0,001 Pa·s; 1 L/min = 1/60.000 m³/s; 1 bar = 100.000 Pa.
Para evitar alta resistência na linha: Calcúle a perda de atrito para cada trecho reto de tubulação, cotovelo, junção de manifold e porta de válvula. Converta o atrito das peças em comprimentos equivalentes de tubo. Some a elevação estática vertical (elevação desde o reservatório de abastecimento até a ponta do bocal). Adicione a contrapressão gerada através do orifício de saída do bocal.
Mantenha a cabeça e a pressão consistentes: Converte a pressão usando H = ΔP/(ρg), g ≈ 9,81 m/s², antes de adicionar elevação em metros. Inclui perdas reais de válvula, curva, bocal e entrada e operação transitória. A tabela da Seção 4 fornece apenas resultados de tubo reto, não uma classificação de pressão nem a seleção final.
Com a taxa de fluxo alvo e a perda de pressão (Delta P) estabelecidas, dimensionar o hardware final:
Exemplo de sensibilidade ao tempo de ciclo, não um teste de viscosidade: Ao aumentar o tempo de enchimento efetivo ilustrativo de 1,8 s em 30–60%, obtém-se 2,34–2,88 s. Com a sobrecarga inalterada de 1,2 s, o ciclo total torna-se 3,54–4,08 s, mais 18–36%. A taxa teórica de cabeça única muda de 20,0 para 16,9–14,7 ciclos/min. Isto mostra por que as alterações no tempo de enchimento e no ciclo total diferem; não prevê o comportamento de uma pasta de 50.000 cP.
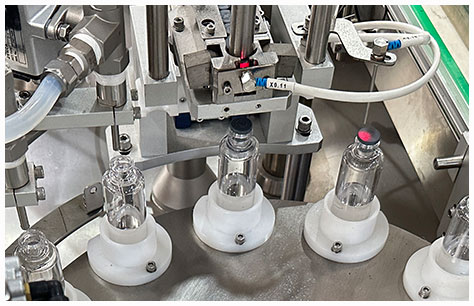
Executar pastas viscosas e suspensões com grânulos a alta velocidade expõe todos os pontos fracos do seu caminho de fluido. Quando as linhas entopem, os bicos pingam ou as partículas são esmagadas, a produção trava. Como fabricante de máquinas de enchimento, resolvemos estas questões diariamente em fábrica. Aqui se explica como isolamos e resolvemos o mais comuns gargalos de fluxo.
A reposição inadequada de entrada pode causar enchimentos curtos. A cavitação envolve especificamente a queda local da pressão abaixo da pressão de vapor; a entrada de ar ou o recarregamento incompleto podem produzir sintomas semelhantes sem serem o mesmo mecanismo. Verifique o equilíbrio de entrada, temperatura e temporização antes de escolher uma solução.
Gotas e fios contaminam as selagens dos recipientes, causam queimaduras em seladores por indução e desperdiçam produto caro. Mecanismos de desligação inconsistentes são quase sempre a causa raiz.
Bombear cubos de fruta, salsa ou suspensões industriais requer manuseio delicado para manter a integridade das inclusões e garantir proporções sólidas-líquidas iguais em todas as cabeças de enchimento.
Formulações pegajosas, amidos e gorduras pesadas resistem a ciclos padrão de limpeza in situ, criando perigos de contaminação e encravamento de válvulas.
Não existe um máximo universal para um bico padrão de pistão. A frase da publicação relação de folga 3:1 é um exemplo de triagem presumido, não uma garantia. Uma partícula com dimensão máxima medida de 10 mm oferece um candidato de furo inicial de 30 mm; válvulas e outras restrições ainda precisam ser verificadas. Não reduza automaticamente a relação para inclusões moles. UNIFILLER lista cubos de até 38 mm para o Pro 2000i FS com passagens especificadas, sujeito à confirmação do produto. O comprimento do lado do cubo, o diâmetro esférico e a maior dimensão de uma partícula irregular são convenções diferentes.
Algumas plataformas de pistão ou de câmara de avanço cobrem ambos após ferramentas e ajustes adequados, mas a compatibilidade não é automática. Verifique a viscosidade específica do modelo, alimentação de entrada, vedação, válvulas e limites de temperatura. líquidos finos podem precisar de diferentes configurações de fechamento e mergulho; pastas podem exigir passagens maiores e aspiração mais lenta. Teste ambos os produtos com o recipiente, dose e saída exigidos reais.
a cisalhamento pode alterar a estrutura, a viscosidade ou a aeração, dependendo da formulação, da taxa de cisalhamento e do tempo de exposição. as orientações reológicas da Tetra Pak distingue o afinamento por cisalhamento do comportamento dependente do tempo; o afinamento temporário não é automaticamente dano permanente. Compare o produto entrante e o produto cheio usando cheques de textura acordados, de integridade de inclusões e de estabilidade, em vez de presumir que cada bomba de engrenagem danifica emulsões ou que cada bomba de baixo cisalhamento as preserva.
Não existe uma queda de pressão aceitável universal de 20–30 psi (aproximadamente 1,4–2,1 bar). O orçamento de pressão depende da bomba, do tubing, das vedações, das válvulas, do bico e da temperatura, com condições de entrada adequadas e proteção de pressão. O cálculo newtoniano da Seção 4 fornece 5,79 bar para 2 m de tubo de 25 mm de diâmetro interno real, 1,09 bar a 38 mm e 0,335 bar a 51 mm, excluindo acessórios e elevação. Calcule a carga completa e verifique a classificação de cada componente; uma banda de pressão não é segura para todas as linias.