Vincoli di viscosità e dimensione delle particelle: come dimensionare pompe, ugelli e percorsi di prodotto della macchina riempitrice

Linee intasate, tempi di ciclo lenti o texture di prodotto danneggiate stanno rallentando la vostra linea di imballaggio? Un disallineamento tra il comportamento del flusso di prodotto e la pompa, la valvola o l'ugello può compromettere un sistema di riempimento altrimenti performante.

Comprendere viscosità e limiti di dimensione delle particelle è fondamentale quando si impara come dimensionare pompe, ugelli e percorsi del prodotto nelle macchine riempitrici per una produzione pulita, accurata e senza interruzioni.

Questa guida distingue specifiche pubblicate dell'attrezzatura, verifiche ingegneristiche dipendenti dal prodotto e esempi di calcolo chiaramente etichettati. Non esiste un limite universale di viscosità o dimensione delle particelle: la compatibilità finale deve essere confermata per il prodotto reale, la temperatura, gli utensili e il tempo di ciclo richiesto.

John senior engineer e fondatore

1. Comprendere l’Elisi di Fluido e i Limiti di Particelle nella Riempitura di Liquidi

Valutare con precisione la reologia del prodotto e le caratteristiche di sospensione dei solidi è il primo passo per progettare una linea di confezionamento efficiente. Quando progettiamo sistemi di riempimento, abbinare la dinamica dei fluidi alla geometria delle apparecchiature previene colli di bottiglia catastrofici della linea, inclusa la cavitazione della pompa, l’ostruzione delle valvole e le texture del prodotto rovinate.

Viscosità dinamica vs. cinematica tra le classi di prodotto

La viscosità misura la resistenza interna di un fluido al flusso. Valutiamo il comportamento del fluido tramite due metriche distinte:

  • Viscosità Dinamica (cP o mPa·s): Misura lo sforzo di taglio rispetto alla velocità di taglio. Questo è il valore principale utilizzato per dimensionare pompe a spostamento positivo e determinare la contropressione della benzina/ugello.
  • Viscosità Cinematica (cSt): La viscosità cinematica è uguale alla viscosità dinamica divisa per la densità: ν (cSt) = μ (cP) / ρ ( g/cm³ ). Utilizzare valori alla stessa temperatura. L'abbreviazione cP/SG è approssimativa quando la densità dell'acqua di riferimento è trattata come 1 g/cm³. Per prodotti non-newtoniani, riportare la viscosità apparente con lo sforzo di taglio e il metodo di prova.

Le formulazioni possono spostarsi tra bande con la temperatura e lo sforzo di taglio. Capitolo della reologia di Tetra Pak attenzione che i valori di viscosità di esempio non devono essere usati direttamente per i calcoli di progettazione.

  • Viscosità bassa: 1 a <100 cP. Prodotti simili all'acqua possono adattarsi alla riempitura gravimetrica o assistita da pressione; la schiuma, la dimensione della dose e la geometria dell'ugello sono ancora importanti.
  • Viscosità media: 100 a <5.000 cP. Oli, sciroppi e liquidi formulati possono rientrare qui a una temperatura specificata. L'alimentazione a spostamento positivo o assistita da pressione può essere considerata, ma la viscosità da sola non rende obbligatoria alcuna delle due.
  • Viscosità elevata: 5.000 cP e superiore, inclusi prodotti oltre 100.000 cP. Valutare lo sforzo di snervamento e il reintegro all'ingresso nonché la viscosità apparente. Alcuni pastoni necessitano alimentazione tramite bocca o supportata da follower; la banda non è una capacità specifica del riempitore.

Flussi Newtoniani vs. Non-Newtoniani

Il comportamento dei liquidi cambia drasticamente una volta applicato lo sforzo di taglio interno all'interno di tubi e ugelli di dosaggio:

  • Fluidi Newtoniani: A temperatura fissa, la viscosità è indipendente dallo sforzo di taglio. Il flusso è proporzionale al calo di pressione per flusso laminare pienamente sviluppato in un condotto circolare fisso; questo non descrive ogni pompa o condizione di flusso turbolento.
  • Shear-Thinning (Pseudoplastic): La viscosità apparente diminuisce man mano che aumenta il tasso di taglio (ad es., ketchup, shampoo, emulsioni). L'elevata velocità di flusso attraverso l'ugello riduce la resistenza del fluido, facilitando la dispensazione durante andature ad alta velocità.
  • Fluidi Ipotetici: La viscosità diminuisce nel tempo sotto agitazione o circolazione continua (ad es., gel industriali, paste pesanti). Questi fluidi spesso richiedono loop di circolazione pre-shearing prima di entrare nel cilindro di dosaggio.
  • Dilatante (Aumento di taglio): La viscosità aumenta improvvisamente quando viene applicato il taglio (ad es., fanghi ad alto contenuto solido, sospensioni di amido). Pompare questi fluidi troppo velocemente provoca blocchi improvvisi della linea e un sovraccarico severo del motore.

Pulizia delle particelle: uso di un'ipotesi 3:1 per lo screening iniziale

Prodotti contenenti particolato—come salse, yogurt di frutta, sospensioni chimiche e zuppe—richiedono dimensionamenti rigorosi delle clearance in tutti i percorsi del fluido.

Gli esempi utilizzano Dchiaro = 3 × dmassimo come una franchigia di screening esplicitamente scelta. Alfa Laval Pump Handbook, sezione 2.1.9, stampata a pagina 25 richiede considerazione della dimensione delle particelle, concentrazione, geometria di entrata e dimensione della cavità della pompa.

  • Verifica l’apertura più piccola libera: Misura il passaggio utilizzabile più stretto attraverso l’ingresso, la valvola nella sua posizione operativa, il collettore e l’ugello. Misura particelle irregolari lungo la loro dimensione massima e indica il metodo. Una dimensione massima di 6 mm implica un foro di screening di 18 mm sotto l’assunzione 3:1 scelta; limiti OEM e prove campione possono richiedere un passaggio maggiore o una valvola diversa.
  • Stabilità della sospensione: Verifica la concentrazione di solidi, la differenza di densità, la sistemazione o galleggiamento, e la miscelazione durante l’intera corsa. Una viscosità portante più alta può rallentare la separazione ma non garantisce rapporti particella-liquido uguali tra le testate. La morbidezza da sola non è autorizzazione all’uso di un rapporto di clearance più piccolo.

Particelle dure vs. morbide: inclusioni e usura della macchina

Le proprietà fisiche del particolato determinano il design della valvola e il trattamento superficiale interno:

  • Inclusioni morbide e comprimibili: La polpa di frutta, le verdure cotte e le perle morbide cosmetiche sono vulnerabili a danni da taglio. Orifizi stretti e restrizioni ad alta velocità macerano le inclusioni morbide, rovinando la consistenza del prodotto. Questi prodotti richiedono valvole rotanti a passo largo e percorsi pistone a basso taglio.
  • Inclusioni dure e abrasive: Semi, solidi chimici cristallini e slurry minerali causano un'usura meccanica severa. Graffiano le pareti del cilindro, segnano le sedi della valvola e compromettono le guarnizioni di chiusura. La maneggevolezza di solidi duri richiede percorsi di contatto in acciaio inossidabile temprato, sedi valvola elastomeriche e ampi giochi interni per prevenire inceppamenti.
riempimento a caldo di blam

2. Selezione e dimensionamento di pompe per riempitrici per prodotti viscosi

Quando dimensioniamo una linea di riempimento per creme pesanti, gel spessi o sospensioni con pezzi, allineare la cinematica del fluido alla corretta pompa di riempimento a spostamento positivo determina la velocità della linea, la precisione della dosatura e l'integrità del prodotto. Scegliere meccanismo di pompa sbagliato provoca cavitazione grave del liquido viscoso, particolati schiacciati e tempi di fermo dell'impianto costosi.

Tecnologia della pompaRiferimento PubblicatoConfine Particella / ViscositàControllo Selezione
Depositor a pistoneUNIFILLER Pro 2000i FSFino a cubi di 1,5 pollici (38 mm), per produttore. Nessun limite universale di cP discende da questa specifica.Valvola e passaggi di prodotto specificati; confermare formulazione e accessori.
Camera di progressioneBrochure della gamma NETZSCH NEMO, p. 31 mPa·s fino a 3 milioni di mPa·s sull'intervallo (1–3.000.000 cP).Capacità a livello di gamma, non l'involucro di ogni modello di dosaggio igienico. Controllare alimentazione, geometria, temperatura e solidi.
Lobo rotanteAlfa Laval SRU3/038; tabella 8.2.1.2aSolidi sferici massimi: 16 mm con rotori a bi-lobo; 11 mm con rotori a tri-lobo.Stessa designazione di modello, rotori differenti. Non è un limite universale della pompa a lobo.
PeristalticaGamma di pompe a gomito Watson-Marlow BredelIl servizio ad alta viscosità e con solidi è descritto; non è giustificato un tetto universale di 10.000 cP o una regola riservata solo a particelle morbide.Le pompe di trasferimento per tubo industriale e le teste dosatrici a piccolo diametro igieniche hanno limiti differenti.
Pompa a ingranaggi di precisioneScheda dati del modello selezionato e limiti di usuraQui non è assegnata alcuna viscosità o classificazione di dimensione delle particelle per classe di pompa.Controllare la compatibilità, l'abrasività, lo spessore dell'ingranaggio e i solidi duri.

Riferimenti: UNIFILLER Pro 2000i FS; Brochure NETZSCH NEMO, p. 3; Manuale Alfa Laval, stampato p. 235; Pompe a tubo Bredel. Questi sono esempi pubblicati dal produttore, non test indipendenti, massimi operativi simultanei, valutazioni GDHP o approvazioni di apparecchiature GDHP.

Pompe a pistoni: I riferimento per paste, creme e particelle granulari

Azionata da servomotore e pneumatica riempitrici a pistoni rimangono la nostra raccomandazione principale per paste ad alta viscosità, impasti e solidi in sospensione.

  • Pressione e reintegro all'ingresso: Una pistola può sviluppare pressione di scarico pur continuando a non rifluire correttamente. Un prodotto descritto come 50.000 cP deve essere verificato alla temperatura di riempimento, al regime di taglio e alla velocità di aspirazione; la viscosità da sola non prova che lo stallo sia evitato.
  • Conservazione delle inclusioni: Grossi portelli e una valvola di prodotto adeguata possono ridurre i danni, ma è necessario controllare l'intero passaggio. UNIFILLER elenca cubi fino a 38 mm per il Pro 2000i FS con la propria valvola e passaggi specificati, e nota che prodotti simili potrebbero richiedere ulteriori test.
  • Corrispondenza del diametro del pistone: Calcolare la volume spazzato e la corsa utile, quindi controllare la finestra operativa del produttore. Un alesaggio di cilindro illustrativo di 100 mm richiede circa 63,7 mm di corsa per spostare 500 mL geometricamente, prima delle perdite, della comprimibilità e delle correzioni di taratura. Questo non stabilisce una regola universale di corsa 60–80% né impedisce il soffio del sigillo.
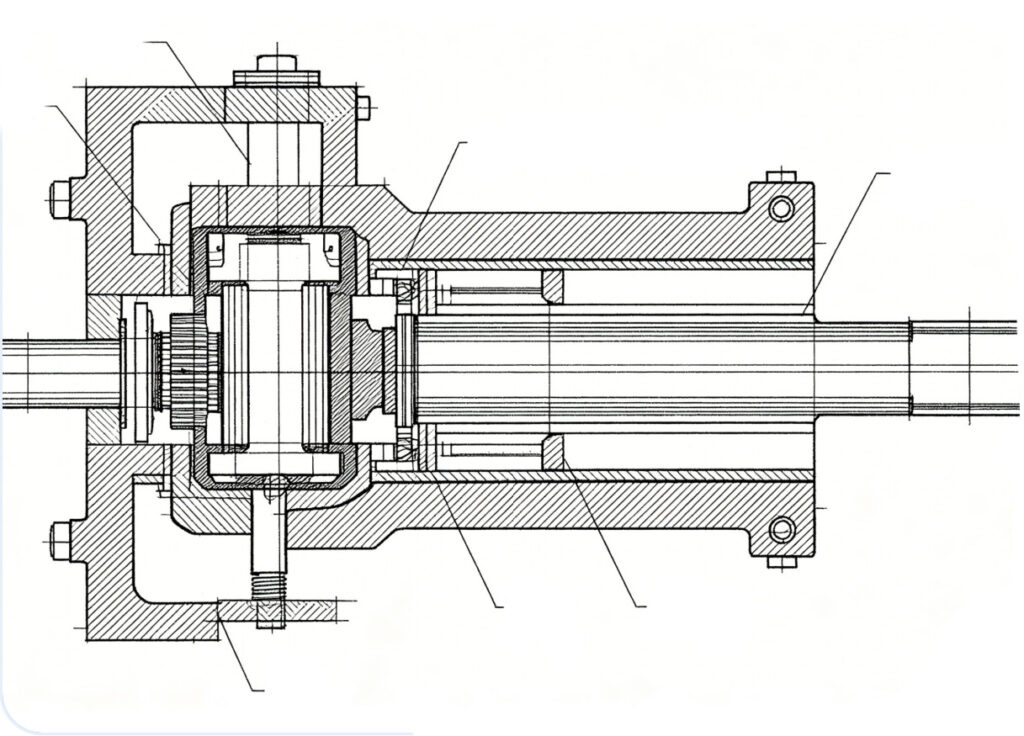
Pompa a pistone

Pompe peristaltiche: fluidi sensibili al taglio, sterili e abrasivi

Per farmaci sterili e emulsioni sensibili, i limiti di dosaggio peristaltico limitano il contatto del prodotto al percorso del tubetto. Sterilità, pulibilità e integrità del prodotto dipendono comunque dal processo convalidato completo e dal tubing selezionato.

  • Percorso del prodotto isolato: Il contatto del liquido avviene con le tubazioni piuttosto che con una guarnizione della pompa o con un rotore. Questo può semplificare la sostituzione, ma da solo non stabilisce una zero contaminazione incrociata né un sistema sterile.
  • Dinamica dei fluidi delicata: Il movimento a rullo a basso taglio preserva strutture cellulari delicate, polimeri e matrici a taglio-neutro.
  • Limiti operativi: La documentazione di Bredel comprende servizi di pompa a tuba ad alta viscosità e contenenti solidi, quindi 10.000 cP non è un tetto valido per la tecnologia in generale. Non trasferire le capacità della pompa a tubo industriale a un piccolo tubo di dosaggio farmaceutico: verificare le condizioni di ingresso, il recupero del tubo, la velocità, la forma delle particelle, l’abrasione e la ripetibilità della dose per quella testa.
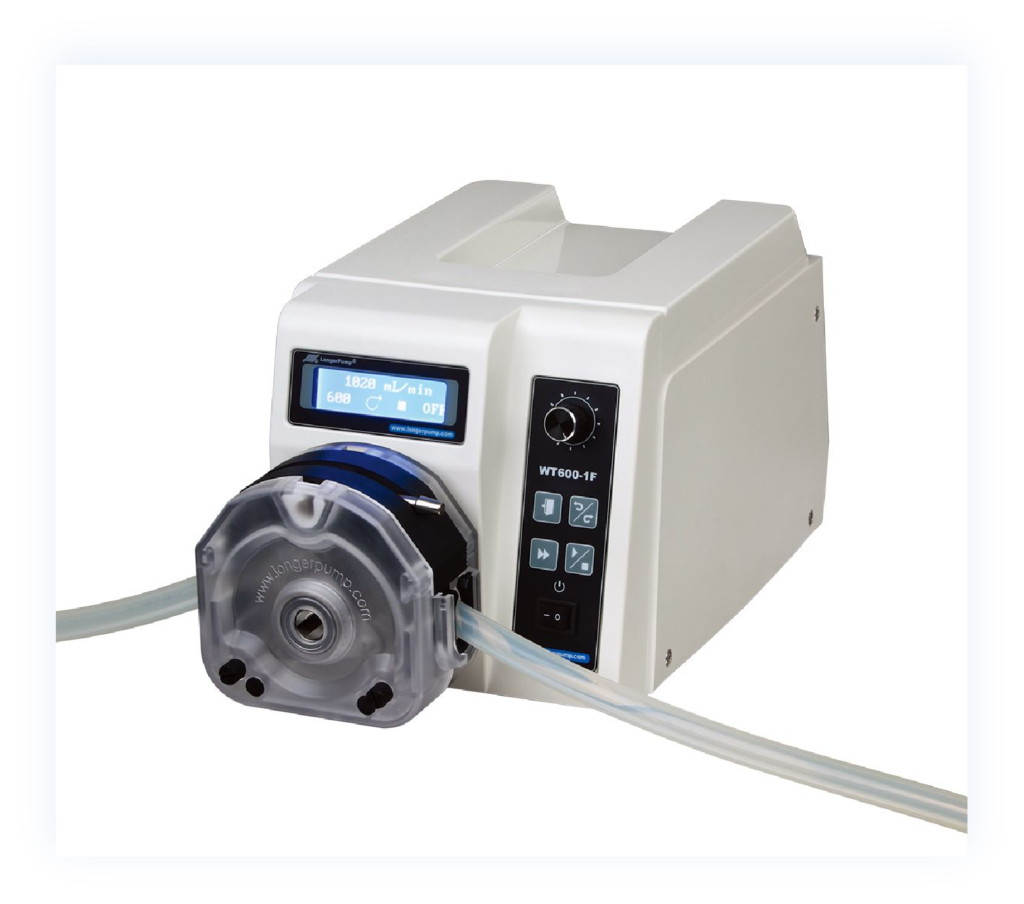
Pompa peristaltica

Pompe a Lobo Rotativo e Cavità Progressiva: Flujo continuo per slurry viscose

Per alimentazione continua, selezionare geometria e velocità per il prodotto reale. Una bassa pulsazione non significa assenza di pulsazione né garanzia di precisione di dosaggio.

  • Sistemi a cavità progressiva: La brochure NETZSCH NEMO, p. 3 elenca da 1 mPa·s a 3 milioni di mPa·s nell’intervallo. Questo supporta una copertura viscose ampia, non una classificazione blanket di 1.000.000 cP o un’assunzione di particelle di 25 mm per un riempitivo non specificato. Confermare l’organizzazione dell’alimentazione, lo statore, la velocità e l’uso di pressione del modello scelto.
  • Unità a Loba Rotante: Tabella Alfa Laval 8.2.1.2a, stampata p. 235 elenca solidi sferici di 16 mm per giranti SRU3/038 bi-voli contro 11 mm per giranti tri-voli. Utilizzare la geometria reale del rotore e prove di campionamento invece di trattare 15–20 mm come limite per tutte le pompe a lobio rotativo.

Pompe a diaframma e a ingranaggi: Limiti operativi e restrizioni

  • Pompe a ingranaggi: Spesso adatto per oli puliti compatibili, resine e sciroppi. Le tolleranze strette degli ingranaggi rendono i solidi abrasivi o duri una preoccupazione di usura o inceppamento; ottenere un limite specifico del modello invece di pubblicare una tolleranza universale di 0 mm o presumere che ogni traccia di ghiaia provochi immediato bloccaggio.
  • Diaframma azionato ad aria (AODD): Molto indicato per il trasferimento di fluidi e prodotti sensibili allo shear, ma le pulsazioni di corsa richiedono smorzatori di pulsazione attivi per fornire accuratezza di riempimento costante sugli elementi di dosaggio.

Calcolo del volume di spostamento, altezza di aspirazione e coppia del motore

Per dimensionare correttamente l'azionamento della pompa e prevenire il blocco del motore o la cavitazione del fluido, utilizziamo tre metriche ingegneristiche fondamentali:

1. Spostamento volumetrico per ciclo

Dimensionare lo spostamento della pompa in modo che operi all'interno della finestra di velocità nominale piuttosto che spingersi oltre le prestazioni meccaniche:

  • Volumee aspirato richiesto = volumee riempimento obiettivo / efficienza volumetrica. Determinare l'efficienza alle condizioni di pressione reali, velocità, viscosità e usura. Per calcolo solo, un'efficienza presunta di 0,95 fa sì che una dose di 500 mL richieda circa 526 mL di volume aspirato. Un intervallo universale di efficienza 0,90–0,98 non è stabilito; confermare le impostazioni tramite test della dose.

Dimensionamento della NPSH positiva netta (NPSH)

I fluidi viscosi producono significativi cali di vuoto all'interno della tubazione di aspirazione. Per eliminare la cavitazione della pompa:

  • Usare una base di pressione d'ingresso coerente: NPSHa deve superare l'NPSHr della pompa scelta con il margine di applicazione del produttore. Alfa Laval sezione 2.2.4, stampate pp. 38–39 spiega l'equilibrio. Espressione dei termini come metri di liquido pompato, oppure con virtù di compressa convertiti in modo coerente in pressione. Per scala, 0,5 bar corrisponde a circa 5,1 m di head per un liquido di densità 1.000 kg/m³, non una margine minimo universale.
  • Posizionare i cestelli di alimentazione del prodotto direttamente sopra gli ingressi della pompa per utilizzare il gravity feed anziché aspirare attraverso lunghe linee di aspirazione orizzontali.

3. Dimensionamento del motore e coppia viscosa dinamica

Dimensionare l'azionamento per servizio a pressione, trascinamento viscoso, attrito della guarnizione, accelerazione e avviamenti a freddo. La potenza in stato stazionario da sola non determina una coppia di picco.

  • Calcolare la coppia, poi verificare il margine dell'azionamento: Per un albero rotante, T (N·m) = 9.550 × P (kW) / n (rpm), per Alfa Laval sezione 7.2.3, stampate p. 121. Un duty shaft illustrativo da 2 kW a 300 giri/min richiede circa 63,7 N·m prima dei controlli di carico transitorio. Né 25% né 30–50% costituiscono una fascia di sicurezza universale; utilizzare i controlli di duty e di sovraccarico del fornitore.
  • Scegli motori passo-passo con profili di coppia elevata a basso regime per gestire liquidi tixotropici che resistono al movimento iniziale di flusso dopo interruzioni della linea.

3. Progettazione e dimensionamento degli ugelli di riempimento per prevenire ostruzioni e traboccamenti

Selezionare la dimensione corretta dell'ugello di riempimento è l'ultimo e più critico passaggio per garantire l'accuratezza del riempimento, la pulizia del contenitore e le velocità di linea mirate. Un ugello di dimensioni non ottimali provoca fili di prodotto lungo i bordi dei contenitori, eccessiva schiuma, ostruzioni da particolato e perdita di prodotto costosa. Bilanciamo una geometria a foro chiaro con tagli meccanici attivi per mantenere la linea pulita.

Determinare il diametro interno (ID) dell'orifizio in base alla velocità di flusso e alle dimensioni delle particelle

La dimensione dell'ID dell'ugello di riempimento richiede un equilibrio tra velocità del fluido e geometria delle particelle:

  • Screening della rugosità delle particelle: Usa la stessa stima di screening 3:1 introdotta nella Sezione 1. Una dimensione massima della particella di 6 mm dà un candidato di foro iniziale di 18 mm. Verifica tutte le restrizioni e il limite OEM; questo non è una dimostrazione contro il ponte.
  • Spazio libero per particelle morbide: Non ridurre automaticamente lo spazio di chiusura a 1,5:1, 2:1 o 2,5:1 perché le inclusioni sono morbide. Compressione, chiusura della valvola, fibre e ponte multiparticola contano ancora. Seleziona l'apertura e il tempo di apertura seguendo le indicazioni del produttore e una prova rappresentativa.
  • Calcola la velocità di uscita: v = Q/A = 4Q/(πD²). Nella Sezione 5, 500 mL in 1,8 s equivalgono a 16,7 L/min per ugello; un foro di 18 mm dà circa 1,09 m/s. Questo è un punto di duty illustrativo, non una banda di velocità universale. Controlla schiuma, schizzi, contropressione e danni da inclusioni; né 2 né 3 m/s rappresentano una soglia universale di guasto.

Meccanismi antigoccia per ugello: spegnimento positivo, valvole di riflusso e filtri a rete

Profili di fluido differenti richiedono meccanismi di chiusura distinti all'estremità di scarico dell'ugello:

  • Ugelli con chiusura positiva interna: Una agha pneumatica interna si assesta verso il basso contro la punta dell'ugello al termine della corsa. Ciò è ideale per liquidi di viscosità media, oli e gel non particellari, creando una chiusura fisica immediata che previene la goccia.
  • Ugelli di chiusura positiva esterna (faccia flush): A seconda del design, questi possono tenere il meccanismo di chiusura fuori da un percorso di flusso contenente particelle. Verifica clearance di chiusura, volume intrappolato e pulibilità; lo spegnimento esterno è un'opzione, non obbligatorio per ogni salsa o crema.
  • Meccanismi di richiamo (Blowback): Il pistone mosso da servomotore o la indicizzazione inversa a cavità progressiva richiama una frazione di millilitro all'interno dell'orifizio dell'ugello al completamento del ciclo, rompendo immediatamente la menisco senza richiedere sedi interne meccanicamente tollerate strette.
  • Filtri a rete capillare: Dischi a rete di fili multistrato inseriti nell'uscita dell'ugello trattengono liquidi a bassa viscosità e alta tensione superficiale tramite azione capillare. Nota: I filtri dello schermo non devono mai essere installati sulle linee che processano sospensioni o particolato.

ugelli di immersione e riempimento dall'alto verso il basso per eliminare schiuma, sacche d'aria e schizzi

I sistemi di ugello di immersione dall'alto verso il basso sincronizzano il movimento verticale dell'ugello con la fornitura di fluido:

  • Profilo di riempimento sul fondo: Un gap di 5–10 mm fra punta e base è un esempio di setup di prova, non un'impostazione universale. Innanzitutto verifica il movimento dell'ugello, la forma inferiore, le tolleranze del contenitore e la clearance di collisione. Regola il profilo di riempimento in salita in base al prodotto e al contenitore, incluso se una punta sommersa è adatta al processo igienico.
  • Eliminazione della schiuma: Eliminando gocce di liquido in caduta libera, il riempimento dal basso verso l'alto evita l'inceppamento di aria ambiente in agenti schiumogeni, tensioattivi, bevande proteiche e detergenti chimici.
  • Prevenzione delle sacche d'aria in paste viscose: Per creme pesanti e grassi, lo scarico sottosuperficie riempie il contenitore dall'interno verso l'esterno, prevenendo la formazione di vuoti interni e la ponteggiatura laterale che porta a rifiuti ottici di peso ridotto.

Prevenzione dell'infilamento e della trafilatura del prodotto durante i riempimenti di liquidi ad alta viscosità

Fluidi ad alta viscosità e viscoelastici (miele, resina, gel di polimeri, caramello) tendono a formare code liquide lunghe e appiccicose quando termina la corsa di riempimento:

  • Tagli netti per taglio ad alta velocità: Integro forbici a ghigliottina pneumatica ad alta velocità o valvole di intercettazione rotanti direttamente alla punta dell'ugello per tagliare fisicamente il filamento liquido anziché permettergli di allungarsi.
  • Corsa di richiamo configurabile: Programmare un breve movimento inverso ad alta accelerazione sulla pompa di riempimento crea una rottura pulita al piano di scarico, richiamando il filamento di seguito nel foro dell'ugello.
  • Punte dell'ugello riscaldate: Mantenere la punta dell'ugello a temperature elevate riduce la viscosità locale del prodotto, accelerando la separazione della tensione superficiale e prevenendo la formazione di crosta appiccicosa sulle superfici esterne dell'ugello.
C'è miele che gocciola dall'asta di miele

4. Ottimizzazione dei percorsi del prodotto, della tubazione e dei sistemi di valvole

Progettare il percorso di consegna del fluido è tanto critico quanto scegliere la stessa pompa. Spostando liquidi viscosi o sospensioni particellari, una disposizione in tubazioni pessima crea una notevole frizione lungo la linea, causando cavitazione della pompa, guasti delle guarnizioni e notevoli variazioni del peso di riempimento. In quanto produttore professionale di macchine per riempimento, progettiamo sistemi di distribuzione del prodotto per minimizzare la resistenza idraulica e proteggere l'integrità del prodotto dall'ampolla fino alla punta dell'ugello.

Calcolo della caduta di pressione lungo la linea e perdita di attrito nelle tubazioni sanitarie

Per un liquido Newtoniano in flusso laminare pienamente sviluppato in una tubazione circolare dritta, ΔP = 128μLQ/(πD4). A Q fissa, la caduta di pressione è inversamente proporzionale a D4, una relazione di potenza, non esponenziale. A velocità media fissa, ΔP è proporzionale a 1/D². Legge di Poiseuille fornisce la relazione per il tubo dritto; i prodotti non Newtoniani richiedono un modello rheologico appropriato.

  • Impatto della Viscosità Dinamica: Una viscosità più alta (cP) moltiplica la resistenza interna, creando una sostanziale contropressione sulla pompa sanitaria.
  • Separare velocità di produzione e pulizia: Calcolare la velocità del prodotto a partire dal flusso e dal diametro, quindi verificare la perdita di pressione, la stabilità della sospensione e la sensibilità alla taglia. Una banda generica di 0,5–1,5 m/s non garantisce una maneggevolezza accettabile. La sezione 6 delle linee guida CIP riguarda il fluido di pulizia, non il flusso di produzione viscoso.
  • Perdita di head di attrito: Linee di alimentazione lunghe senza stadi di potenziamento conducono a una pressione di alimentazione incoerente alle teste di riempimento, causando deriva di volume su impianti a teste multiple.

Dimensionamento dei diametri delle tubazioni per evitare resistenza della linea, cavitazione e deprivazione di flusso

La sovradimensionazione delle linee di aspirazione è la causa principale di cavitazione di liquidi viscosi e di fame della pompa. Per mantenere un riempimento a spostamento positivo stabile:

  • Dimensionamento della linea di aspirazione: Mantenere il percorso breve e di adeguata dimensione in base ai requisiti di ingresso della pompa selezionata. L’aumento di una dimensione nominale è una possibile modifica, non una regola universale rispetto al portello di ingresso o di scarico. Controllare la perdita di pressione e l’apertura minima libera.
  • Calcola dall’impegno: La viscosità superiore a 5.000 cP non determina di per sé un diametro minimo di 38–51 mm. Il flusso, la lunghezza, la temperatura, lo sforzo di snervamento e la pressione di ingresso disponibile sono essenziali. La dimensione nominale del tubo sanitario non corrisponde necessariamente al diametro interno reale.
  • Spazio tra particelle: L’eventuale tolleranza 3:1 è solo un controllo iniziale; utilizzare l’apertura reale più restrittiva e la limitazione specifica dell’OEM. Una grande nuova flessibile non compensa una gola valvola piccola.
Identificazione reale illustrativa della tubazioneVelocità del prodotto calcolataΔP calcolato sul tubo dritto
25 mm0,566 m/s5,79 bar
38 mm0,245 m/s1,09 bar
51 mm0,136 m/s0,335 bar

Esempio di calcolo, dati non tracciati dell'apparecchiatura: Q = 500 mL / 1,8 s = 16,7 L/min; L = 2 m; μ Newtoniano = 10 Pa·s (10.000 cP); ρ = 1.000 kg/m³. I numeri di Reynolds sono circa 1,41, 0,93 e 0,69. I valori escludono valvole, curve, perdite d'ingresso/uscita e sollevamento. Questi scremi non sono ID standard di tubi sanitari né raccomandazioni basate solo sulla viscosità. Prodotti reali contenenti particolato richiedono anche una verifica di sospensione/sedimentazione.

Eliminazione di curve a 90 gradi, gambe morte e restringimenti di flusso in percorsi viscosi

Curve taglienti e cambi rapidi di geometria creano hotspot di shear, comprimono inclusioni particellari e creano sacche d'aria intrappolate:

  • Curve a raggio lungo Confrontare curve graduali con curve improvvise dove il layout lo consenta. Un raggio centrale 3D o 5D, o una curva di 45 gradi, descrive una geometria candidata, non un requisito universale. Utilizzare dati reali di perdita da raccordi e ispezionare il passaggio delle particelle.
  • Gambe morte: Ridurre rami stagnanti e verificare la drenabilità e la copertura di pulizia. Un criterio di progetto L/D < 1,5 è valido solo se la convenzione di misura, lo standard applicabile e la validazione sono identificati; non prova conformità o assenza di spazio morto.
  • Riduttori Concentrici vs. Eccentrici: Usare riduttori eccentrici flat-on-top sulla tubazione di aspirazione orizzontale per evitare sacche d'aria che causano il mancato prime della pompa.

Scegliere raccordi Tri-Clamp Sanitari, Valvole a piena portata e Materiali per guarnizioni

Ogni raccordo e valvola deve offrire un foro interno non ostruito e scorrevole:

  • connessioni sanitarie e finitura: Selezionare grado inossidabile, giunti e finitura per la chimica del prodotto e la pulizia. Sezione 5.3 di Alfa Laval, stampato p. 91 indica 0,8 µm Ra per parti umide a contatto standard ed elettropolissage, e 0,38 µm Ra per un'opzione di finitura meccanica. Questi sono esempi del produttore, non specifiche GDHP. L'elettropolissage da solo non garantisce Ra < 0,4 µm; richiedere la specifica di finitura effettiva e le prove di ispezione.
  • Valvole Sanitari a Piena Apertura: Usare valvole a sfera sanitarie a pieno diametro, valvole a mandrino rotante o valvole a diaframma radiale invece delle valvole a sede standard che limitano il movimento delle particelle e catturano le fibre.
  • Scelta degli elastomeri: Abbinare le guarnizioni (PTFE, EPDM, FKM o Silicone) alla chimica del prodotto e alla temperatura. Assicurarsi che i diametri interni della guarnizione siano allineati in piano con il passo del tubo per evitare intrusioni del labbro nel flusso.

Integrazione di giacche riscaldate e tracciatura isolata per viscosità dipendenti dalla temperatura

Molti prodotti industriali e alimentari—come marmellate premute calde, cera, cioccolato e gel idrocarburico—mostrano alta viscosità a temperatura ambiente ma scorrono facilmente se riscaldati:

  • Tubazioni con giacca a nervature: Far circolare acqua calda o olio termico attraverso alti duali e alimentatori per mantenere il prodotto entro limiti precisi di temperatura e viscosità.
  • Tracciatura elettrica del calore con isolamento: Mantenere temperature costanti del fluido lungo lunghi tratti di tubazione tra lo stoccaggio all'ingrosso e la linea di confezionamento per evitare l'ispessimento del prodotto durante brevi pause della linea.
  • Controllo dell'espansione termica: Includere valvole di sfiato termico nelle sezioni di tubazione isolate rivestite per evitare sovrappressurizzazione durante i cicli di riscaldamento.
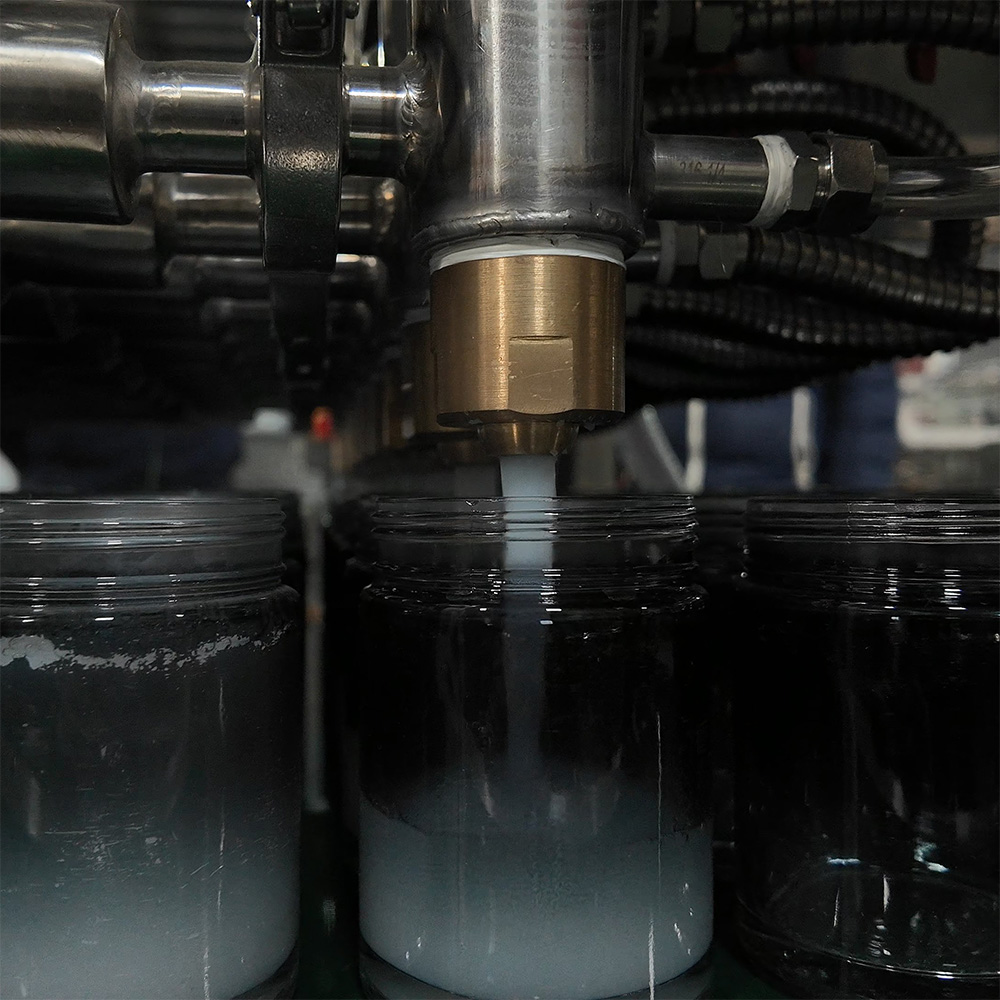
Pompa di riempimento a grande bocca

5. Flusso di lavoro ingegneristico passo-passo per la dimensionatura e formule matematiche

Dimensionare una pompa, il percorso del prodotto e l'ugello richiede un servizio definito e misurazioni del prodotto. Questi quattro passaggi distinguono i calcoli preliminari dai controlli OEM e dai test campione necessari prima che le dimensioni finali e i limiti di azionamento siano approvati.

Fase 1: Documentare la reologia del fluido, la gravità specifica e la geometria delle particelle

Prima di elaborare i numeri meccanici, definiamo il comportamento fisico esatto del prodotto alle temperature target sul pavimento della fabbrica:

  • Viscosità dinamica (cP): Registrare la temperatura, l'intervallo di velocità di taglio rappresentativo, lo strumento/geometria, il metodo e la storia del campione. Un valore in cP non descrive appieno un prodotto che mostra una duttilità termica o una tendenza al thixotropismo. La guida alla misurazione di Tetra Pak spiega perché contano condizioni rappresentative del processo.
  • Densità / Gravità specifica: Registrare la densità alla temperatura di processo e usarla in modo coerente per conversioni massa/volume e pressione/testa. Non aggiungere bar direttamente ai metri di liquido.
  • Dimensioni delle particelle: Misurare il diametro della particella rigida più grande lungo il suo asse maggiore. Registrare la morbidezza delle particelle, la sensibilità allo sforzo di taglio e la percentuale di volume nella sospensione.

Fase 2: Calcolare la portata target per ugello in base al tempo di ciclo e al volume di riempimento

Definire la reale sequenza temporale. In un esempio indicizzato e non sovrapposto, il tempo di riempimento effettivo è il tempo totale del ciclo meno l'overhead di gestione. Le macchine continue o sovrapposte hanno il proprio modello temporale, e il riempimento del cilindro deve integrarsi anche nel sequence.

  • Tempistiche illustrative: Si assuma un ciclo di 3,0 s e un overhead di gestione non sovrapposto di 1,2 s. Il tempo di riempimento effettivo è 3,0 − 1,2 = 1,8 s. Questi sono input scelti, non dati operativi GDHP registrati.
  • Flusso per ugello: Q = V/t. Per una dose indicativa di 500 mL, Q = 500/1,8 = 277,8 mL/s = 16,7 L/min durante il riempimento. Il volume medio consegnato durante l'intero ciclo di 3,0 s è di 10 L/min per testa. Dimensionare sistemi di alimentazione condivisi per teste multiple, buffering e sincronizzazione del rifornimento, non solo la media della testa singola.

Fase 3: Calcolare la Testa Dinamica Totale (TDH) e la perdita di attrito della linea

Per un Liquido newtoniano incomprimibile in flusso laminare stazionario completamente sviluppato attraverso un tubo cilindrico dritto, usa il Relazione di Hagen-Poiseuille. .Re = ρvD/μ < 2.000 è un controllo di screening perflusso laminare per l’esempio newtoniano, non un sostituto di un modello non newtoniano. Per alimenti dipendenti dalla taglia della shear, vedere Discussione sulla reologia e sulla caduta di pressione di Tetra Pak.

ΔP = 128μLQ/(πD4)
Usare μ in Pa·s, L e D in m, e Q in m³/s per ottenere ΔP in Pa. Conversioni: 1 cP = 0,001 Pa·s; 1 L/min = 1/60.000 m³/s; 1 bar = 100.000 Pa.

Per evitare una resistenza di linea elevata: calcolare la perdita per attrito per ogni tratto tubulare dritto, gomito, giunzione del collettore e portata della valvola. Convertire l’attrito delle raccordhe in lunghezze di tubo equivalenti. Aggiungere l’altezza di sollevamento verticale statico (sollevamento dall'acquedotto al beccuccio). Aggiungere la contropressione generata lungo l’apertura di uscita dell’ugello.

Mantieni la testa e la pressione costanti: Converti la pressione utilizzando H = ΔP/(ρg), g ≈ 9,81 m/s², prima di aggiungere il sollevamento in metri. Includere perdite reali di valvola, curva, ugello e ingresso e l’operazione transitoria. La tabella della Sezione 4 fornisce solo risultati di tubo diritto, non una valutazione della pressione o la selezione finale.

Fase 4: Selezionare la cinematica della pompa e il foro dell'ugello con margini di sicurezza ingegneristici

Con portata target e perdita di pressione (Delta P) stabilite, dimensionare l'hardware finale:

  • Dimensionamento del foro dell'ugello: D = √(4Q/(πv)). Scegliendo una velocità illustrativa di 1,5 m/s per un primo calcolo si ottiene D ≈ 15,4 mm al flusso di esempio. Una dimensione massima della particella di 6 mm e l’abbassamento scelto di screenaggio 3:1 danno invece un candidato di 18 mm, a circa 1,09 m/s. Verificare la geometria effettiva della testa di nozzle e della valvola, l’integrità delle particelle e l’apertura della bottiglia; né 1,5 m/s né 3:1 costituiscono un limite di accettazione universale.
  • Dislocazione e ciclo della pompa: Usa il calcolo del volume spazzato della Sezione 2, quindi verifica l’aspirazione, lo scarico e la tempistica di movimentazione. La percentuale della velocità massima del ciclo non è la percentuale della corsa del pistone. Usa la finestra operativa effettiva, non una regola generica di velocità massima 60–75%.
  • Coppia del motore e margine di comando: Usa gli stessi controlli di cotenza e sovraccarico approvati dal fornitore come nella Sezione 2. Per azionamenti a pistone, calcola F = ΔP × area del pistone, quindi includi geometria di trasmissione, attrito e accelerazione. Per alberi rotanti, usa T = 9.550P/n. Non applicare una margine separato 25% qui.

Esempio di sensibilità al tempo di ciclo, non un test di viscosità: Aumentando il tempo di riempimento effettivo illustrativo di 1,8 s del 30–60% si ottengono 2,34–2,88 s. Con una sovrapposizione di 1,2 s invariata, il ciclo totale diventa 3,54–4,08 s, in aumento dell'18–36%. Il tasso teorico a testa singola cambia da 20,0 a 16,9–14,7 cicli/min. Questo mostra perché le variazioni di tempo di riempimento e di ciclo totale differiscono; non predice il comportamento di una pasta di 50.000 cP.


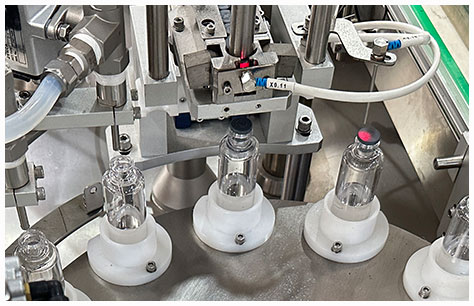
Riempimento di precisione di piccole bottiglie

6. Risoluzione dei problemi comuni di viscose e colmatura di particelle

Far scorrere paste viscose e sospensioni riempite con pezzi ad alta velocità mette in evidenza ogni punto debole nel percorso del fluido. Quando le linee si ostruiscono, gli ugelli gocciolano o i particolati vengono schiacciati, la produzione si ferma. In quanto produttore di macchina riempitrice, identifichiamo quotidianamente questi problemi sui pavimenti delle fabbriche. Ecco come isoliamo e risolviamo i colli di bottiglia di flusso più comuni.

Risoluzione della cavitazione della pompa e delle linee di aspirazione carenti

Un ricambio inadeguato dell'ingresso può causare riempimenti brevi. La cavitazione comporta specificamente una caduta di pressione locale al di sotto della pressione di vapore; l'immissione d'aria o il reinserimento incompleto possono produrre sintomi simili senza essere lo stesso meccanismo. Controllare l'equilibrio dell'ingresso, la temperatura e i tempi prima di scegliere una soluzione.

  • Controllare il diametro della linea di aspirazione: Ricalcolare la perdita utilizzando il flusso effettivo e laDiametro interno, quindi seguire i requisiti di ingresso della pompa. L'aumento di una dimensione nominale può aiutare una determinata disposizione ma non garantisce un'alimentazione adeguata.
  • Accorciare la distanza d'ingresso: Montare la pompa direttamente sotto la tramoggia di alimentazione per minimizzare la perdita di attrito lungo il tragitto di alimentazione.
  • Utilizzare una disposizione di alimentazione ingegnerizzata: Valutare una tramoggia, una coclea o un sistema di inseguitore adatto con l'OEM. Una viscosità come 50.000 cP non autorizza la pressurizzazione del contenitore. Non è raccomandata alcuna impostazione generica di head-pressure da 0,5–1,5 bar: un contenitore di alimentazione pressurizzato necessita di un design certificato, regolazione della pressione, valvole di scarico, interblocco e una procedura approvata. Mai pressurizzare una tramoggia aperta o non classificata.
  • Riduzione della velocità della corsa di aspirazione: Ne riempitrici a pistone azionate da servomotore, rallenta la velocità di aspirazione mantenendo veloce la corsa di scarico. Questo dà al prodotto pesante il tempo di riempire completamente il cilindro.

Eliminare il gocciolamento dalla bocca di aspirazione, la coda e le pesature non uniformi di batch

Gocce e filari contaminano le guarnizioni dei contenitori, provocano bruciature sugli attuatori a induzione e sprecano prodotto costoso. I meccanismi di spegnimento incoerenti sono quasi sempre la causa principale.

  • Regola la corsa di richiamo: Programma una corsa micro-retraso al termine di ogni ciclo del pistone per rompere la tensione superficiale del fluido all'orifizio della bocca di aspirazione.
  • Passa a ugelli con chiusura positiva: Per prodotti filamentosi o ad alta tensione superficiale, sostituisci tubi a foro aperto con ugelli a chiusura positiva inseriti internamente o montati esternamente. Una permessa di chiusura interna taglia il prodotto pulitamente proprio all'estremità di scarico.
  • Stabilizza la temperatura del prodotto: Tetra Pak, Tecniche di Misurazione nota che un cambiamento di 3°C può spesso causare una variazione di viscosità di 10%. Questo illustra la sensibilità, non un coefficiente per ogni formulazione; misurare la direzione e l'entità effettive. Non presumere che ogni step di raffreddamento di 5°C raddoppi la viscosità.
  • Ispeziona l'entrata d'aria: Le bolle d'aria intrappolate nel cilindro della pompa o nell'iniettore si comprimono durante lo stroke di pressione ed espandono dopo lo spegnimento, causando gocciolamento post-riempimento. Spurga tutta l'aria prima delle produzioni.

Prevenire la compressione, la sedimentazione e una distribuzione multisezione non uniforme:

Il pompaggio di pezzi di frutta, salsa o sospensioni industriali richiede una manipolazione delicata per mantenere l'integrità delle inclusioni e assicurare rapporti solidi-liquidi uguali su tutte le teste di riempimento.

  • Rivedere la geometria e la temporizzazione della valvola: Una valvola rotante del prodotto può migliorare il passaggio ma non è automaticamente esente da taglio. Verificare l'apertura, l'azione di apertura/chiusura e i limiti di particelle OEM; confrontare l'integrità delle particelle e il rapporto solido-liquido tra le teste nel test.
  • Mantenere la sospensione attiva della tramoggia: I solidi densi affondano, mentre i solidi a bassa densità galleggiano. Integrare agitatori a nastro orizzontale o ad ancore a bassa sforzo di taglio per mantenere le particelle uniformemente sospese senza macerare il prodotto.
  • Bilanciare i collettori di consegna multi-testa: Dividere i collettori simmetricamente con sweep bend di lunghezza uguale. Evitare giunzioni a T dritte, che fanno intercettare i solidi oltre le teste interne e caricare in modo sproporzionato gli ugelli esterni.
  • Ricontrollare ogni restrizione: L'assunzione 3:1 è un calcolo di screening iniziale. Un limite del produttore più stretto, o un ponte o danni riscontrati nei test, governa la progettazione. La morbidezza non giustifica automaticamente un passaggio più piccolo.

Gestione CIP e SIP per linee appiccicose, cariche di particolato

Formulazioni appiccicose, amidi e grassi pesanti resistono ai cicli standard di pulizia in loco, creando pericoli di contaminazione e incollaggio della valvola.

  • Velocità della pipeline CIP: Linee guida di pulizia di Tetra Pak e Manuale Alfa Laval, pagina stampata 285 descrivere 1,5–3,0 m/s per il flusso di fluido di pulizia nelle tubazioni. Applicarlo al reale circuito di pulizia, allesioni, al tempo, alla temperatura, alla concentrazione di detergente e alle classificazioni delle attrezzature. Non è una velocità di riempimento di prodotto viscoso, e la sola velocità non valida la pulizia.
  • Tratti morti e tee ciechi: Applicare la specifica igienica di circuito specifica della Sezione 4. Controllare la drenabilità, i rami, l'attuazione della valvola e la copertura della pulizia; L/D da solo non dimostra un sistema pulito.
  • Programmare pulsazioni in avanti e allindietro: Ciclare i movimenti automatici del pistone e pulsare gli ugelli subacquei durante il ciclo di lavaggio per esporre guarnizioni dinamiche interne, O-rings e sedi delle valvole ai detergenti di pulizia.
  • Scegliere la temperatura di pre-immersione per i residui: Linee guida casearie di Tetra Pak dice che l'acqua tiepida aiuta a eliminare il grasso del latte ma non deve superare 55°C per evitare coagulazione delle proteine. l’esempio generico di Alfa Laval inizia con un risciacquo a temperatura ambiente. Questi sono contesti diversi, non una ricetta. Seleziona e convalida la sequenza per la formulazione effettiva. SIP, se necessario, richiede una validazione di sterilizzazione separata.

Hai domande? Contattaci e ti forniremo la soluzione perfetta.

FAQ

Non esiste una massima universale per un ugello a pistone standard. Il testo dell’articolo’s rapporto di tolleranza 3:1 è un esempio di screening presunto, non una garanzia. Una particella con una dimensione massima misurata di 10 mm fornisce un candidato di foro iniziale di 30 mm; le valvole e altre restrizioni devono ancora essere verificate. Non ridurre automaticamente il rapporto per inclusioni morbide. UNIFILLER elenca cubi fino a 38 mm per il Pro 2000i FS con passaggi specificati, soggetti a conferma del prodotto. La lunghezza del lato del cubo, il diametro sferico e la dimensione più lunga di una particella irregolare sono convenzioni diverse.

Alcune piattaforme a pistone o a cavità progressiva coprono entrambi dopo opportune lavorazioni e cambiamenti di impostazione, ma la compatibilità non è automatica. Controllare viscosità specifica del modello, alimentazione all’ingresso, tenuta, valvole e limiti di temperatura. I liquidi sottili potrebbero richiedere diverse impostazioni di fermo e di immersione; i pasticci potrebbero richiedere passaggi liberi più grandi e aspirazione più lenta. Testare entrambi i prodotti con il contenitore reale, la dose e l’output richiesto.

La sforzatura può cambiare la struttura, la viscosità o l’aerazione, a seconda della formulazione, del tasso di taglio e del tempo di esposizione. La guida sulla reologia di Tetra Pak distinguono tra impoverimento da taglio e comportamento dipendente dal tempo; l’indebolimento temporaneo non è automaticamente danno permanente. Confrontare il prodotto in ingresso e quello riempito utilizzando controlli di texture, integrità delle inclusioni e stabilità concordati, anziché presumere che ogni pompa a ingranaggi rovini emulsioni o che ogni pompa a basso taglio le conservi.

Non esiste una caduta di pressione universalmente accettabile di 20–30 psi (circa 1,4–2,1 bar). Il budget di pressione dipende dalla pompa, dal tubo, dalle tenute, dalle valvole, dall’ugello e dalla temperatura, con condizioni di ingresso adeguate e protezione della pressione. Il calcolo Newtoniano della Sezione 4 fornisce 5,79 bar per 2 m di tubo con ID reale di 25 mm, 1,09 bar a 38 mm e 0,335 bar a 51 mm, escludendo raccordi e sollevamento. Calcolare l’intero duty e verificare la valutazione di ogni componente; un unico intervallo di pressione non è sicuro per tutte le linee.

Costruisci la tua soluzione personalizzata

Le vostre informazioni sono protette: rispettiamo la vostra privacy e useremo questi dettagli solo per contattarvi.

Costruisci la tua soluzione personalizzata