1. Comportamento del flusso della salsa e geometria delle particelle
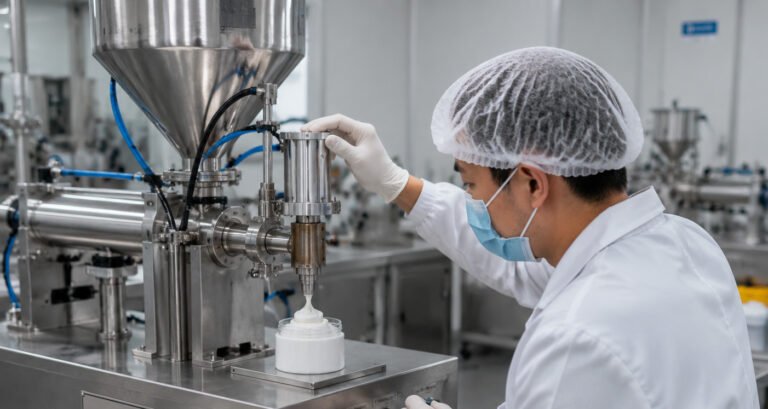
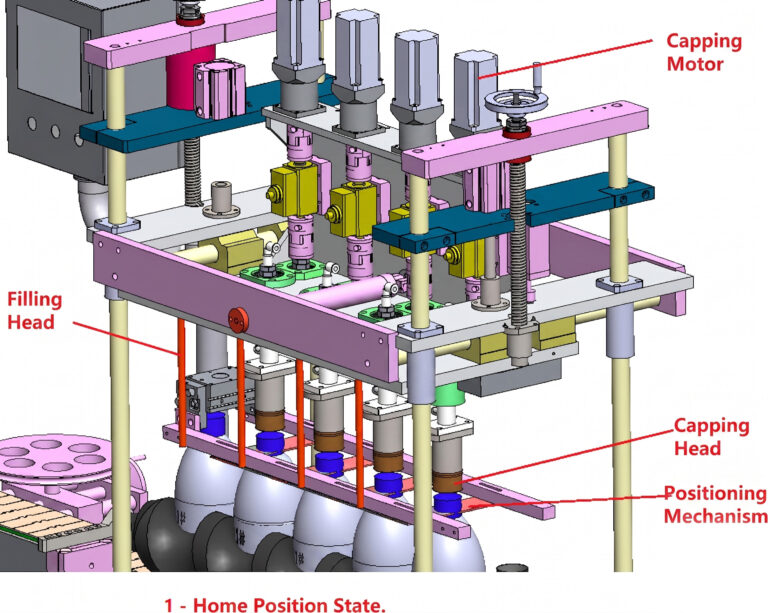
Se la salsa non fluisce liberamente o contiene pezzi che necessitano di un passaggio ampio e sgombro, scegli un riempitore a pistone configurato opportunamente perché il pistone può aspirare e scaricare un volume controllato sotto pressione positiva.
“Contains particulates” non è una specifica completa. Registra le dimensioni massime delle particelle, la concentrazione delle particelle, la forma, la morbidezza e se i solidi si depositano o galleggiano. Il diametro interno minimo della valvola, del manifolds, della tubazione e dell’ugello deve essere valutato come un unico percorso di prodotto. Il danneggiamento delle particelle è influenzato anche dalla geometria della valvola, dal taglio della pompa e dalla velocità di riempimento — non solo dall’etichetta di dosaggio.
Se la salsa è liscia e continuativamente pompabile, un flussometro compatibile può ridurre la necessità di cilindri specifici per la dose. Se pezzi irregolari possono collegarsi al tubo sensore o se il prodotto si separa durante la ricircolazione, una raccomandazione generica sul flussometro non è sufficiente; testare l’orifizio del metro proposto e la pompa di alimentazione con la ricetta reale.
Per uno screening più ampio dello stato del prodotto prima di confrontare i sistemi di dosaggio, utilizzare la guida della macchina riempitrice basata sul prodotto e sul volume di riempimento.
2. Quantità dichiarata, densità e temperatura
Se l'etichetta e i controlli di processo si basano sul volume, scegli dosaggio a pistone o con flusso metrico volumetrico compatibile poiché entrambi controllano direttamente un obiettivo volumetrico. Se l'obiettivo è la massa netta, scegli controllo di massa Coriolis o peso netto perché entrambi possono misurare la massa senza fare affidamento su una conversione di densità fissa.
La densità può variare tra formulazioni e al variare della temperatura. Questo è rilevante quando un riempimento volumetrico viene convertito in una pretesa di peso. Una corsa del pistone può rimanere meccanicamente coerente mentre la massa all’interno di quel volume cambia. Al contrario, un sistema di peso netto non è automaticamente immune a flusso instabile: taglio difettoso, vibrazione, filatura del prodotto o affioramento della salsa sul bordo del barattolo possono comunque influire sul risultato finale.
Non confrontare le percentuali di “accuratezza” finché ogni fornitore non indica la base di misurazione, la dose obiettivo, la temperatura del prodotto, il numero di cicli di prova, il metodo di calcolo e se i dati provengono dalla salsa di produzione o da un test idrico.
Attribuisci le affermazioni di accuratezza accanto a un riferimento legale
Per i prodotti preconfezionati valutati secondo OIML R 87 (lo stesso schema di tolleranza-deficienza è utilizzato dall'UE Direttiva 76/211/CEE), la Tabella 2 stabilisce la deficienza tollerabile per quantità dichiarate: 100–200 g/mL = 4.5% di Qn; 200–300 g/mL = 9 g/mL; 300–500 g/mL = 3%; 500–1.000 g/mL = 15 g/mL; e 1.000–10.000 g/mL = 1.5%. La media del lotto d’ispezione deve essere almeno la quantità dichiarata, e un singolo confezionamento non deve superare il doppio della sua tolleranza applicabile. Questi sono limiti di metrologia legale—non una specifica di ripetibilità del riempitore.
Questo rende la comparazione concreta. Una 240 mL il barattolo si trova nella fascia 200–300 mL, dove la deficienza tollerabile è 9 mL e il limite individuale di due volte è 18 mL. Separatamente, una dichiarazione di una macchina di ±0.5% a 240 mL è pari a ±1,2 mL, mentre ±1% è pari a ±2,4 mL. Richiedi al fornitore di mostrare media, dispersione e errore osservato peggiore dalla stessa salsa, barattolo, temperatura e metodo di prova; non sostituire mai un limite legale per un criterio di Factory Acceptance Test.
Per un punto di riferimento del flussometro, il Endress+Hauser Promass F 300 informazioni tecniche misura liquid/volume-flusso di massa di base con accuratezza ±0.10% di lettura, o ±0.05% con l'opzione PremiumCal. Si tratta di una cifra a livello sensore misurata su rig di taratura tracciabili ISO 17025—non di un risultato completo di riempimento. la pulsazione della pompa, l'aria entrata, la temperatura, la chiusura della valvola e l'installazione possono provocare un errore finale di dosaggio maggiore.
3. Controllo termico Hot-Fill
Se la viscosità aumenta rapidamente mentre il prodotto si raffredda, selezionare il principio di dosaggio solo dopo aver specificato il percorso termico completo riscaldato perché un misuratore o un pistone adatto non può compensare i punti freddi nel hopper, nelle tubazioni, nella valvola o nel ugello.
Il riempimento a caldo modifica più del materiale di sigillaggio. La temperatura influenza la viscosità, la densità, la formazione di filamenti, il carico della pompa e la risposta della valvola. La revisione del progetto dovrebbe coprire il riscaldamento o il ricircolo, l'agitazione della tramoggia, l’isolamento, il comportamento di arresto e riavvio, la resistenza al calore del contenitore, la tempistica di chiusura e il raffreddamento controllato. Il guida all'acquisto della macchina per riempimento a caldo spiega come queste scelte si collegano lungo l'intera linea.
La classificazione di sicurezza alimentare aggiunge un ulteriore confine rigido. Negli Stati Uniti,. 21 CFR Parte 114 la definizione utilizza un pH di equilibrio di 4.6 o inferiore per un alimento acidificato, mentre 21 CFR Parte 113 copre i cibi in scatola a bassa acidità con pH superiore a 4.6 quando l'attività dell'acqua è superiore 0.85. Quelle soglie determinano la categoria di controllo del processo; non prescrivono una temperatura di riempimento universale. Un'autorità di processo deve ancora impostare il processo termico programmato per la ricetta, il contenitore, la chiusura e il profilo di riscaldamento/raffreddamento.
4. Container, Gamma di riempimento e Variazione di tara
Se una linea deve coprire molti volumi di riempimento, privilegia target di flusso misurato elettronicamente o di peso netto quando il prodotto lo consente perché la dose può essere modificata nella ricetta di controllo; tuttavia, guide per bottiglie, ugelli e l’altezza di riempimento possono comunque richiedere regolazioni. Se l’intervallo è ristretto e la salsa è difficile da muovere, un cilindro pistone di dimensioni corrette può essere la scelta più semplice.
Per barattoli di vetro, chiedi come la macchina proposte per peso netto gestisce il tara. Alcuni sistemi pesano ogni contenitore vuoto prima del riempimento; altri si basano su una tara configurata o su una sequenza di pesatura separata. Se il peso del barattolo vuoto varia e il sistema controlla solo il peso lordo, tale variazione può influire sul contenuto netto calcolato.
5. Uscita, Cambio e Sanificazione
Se la linea esegue una ricetta stabile e fluida con produzione sostenuta, un’architettura di flusso compatibile può essere attraente poiché le impostazioni elettroniche della dose supportano ricette ripetibili. Se le ricette cambiano tra salse lisce e cremose, scegli il principio e il percorso di prodotto attorno al prodotto più difficile poiché il prodotto più facile raramente determina la reale limitazione.
L’output deve essere calcolato al volume di riempimento effettivo e alla temperatura del prodotto. Il tempo di assorbimento della salsa densa, il tempo di riempimento fine o di taglio, il tempo di stabilizzazione della cella di carico, il conteggio degli ugelli, l’indicizzazione del contenitore e la pressione di fornitura a monte influenzano tutti il tempo di ciclo. Per la relazione tra architettura di dosaggio e livello di automazione, vedere questi opzioni di macchine di riempimento completamente automatiche.
Usa numeri di velocità comparabili e di omaggio
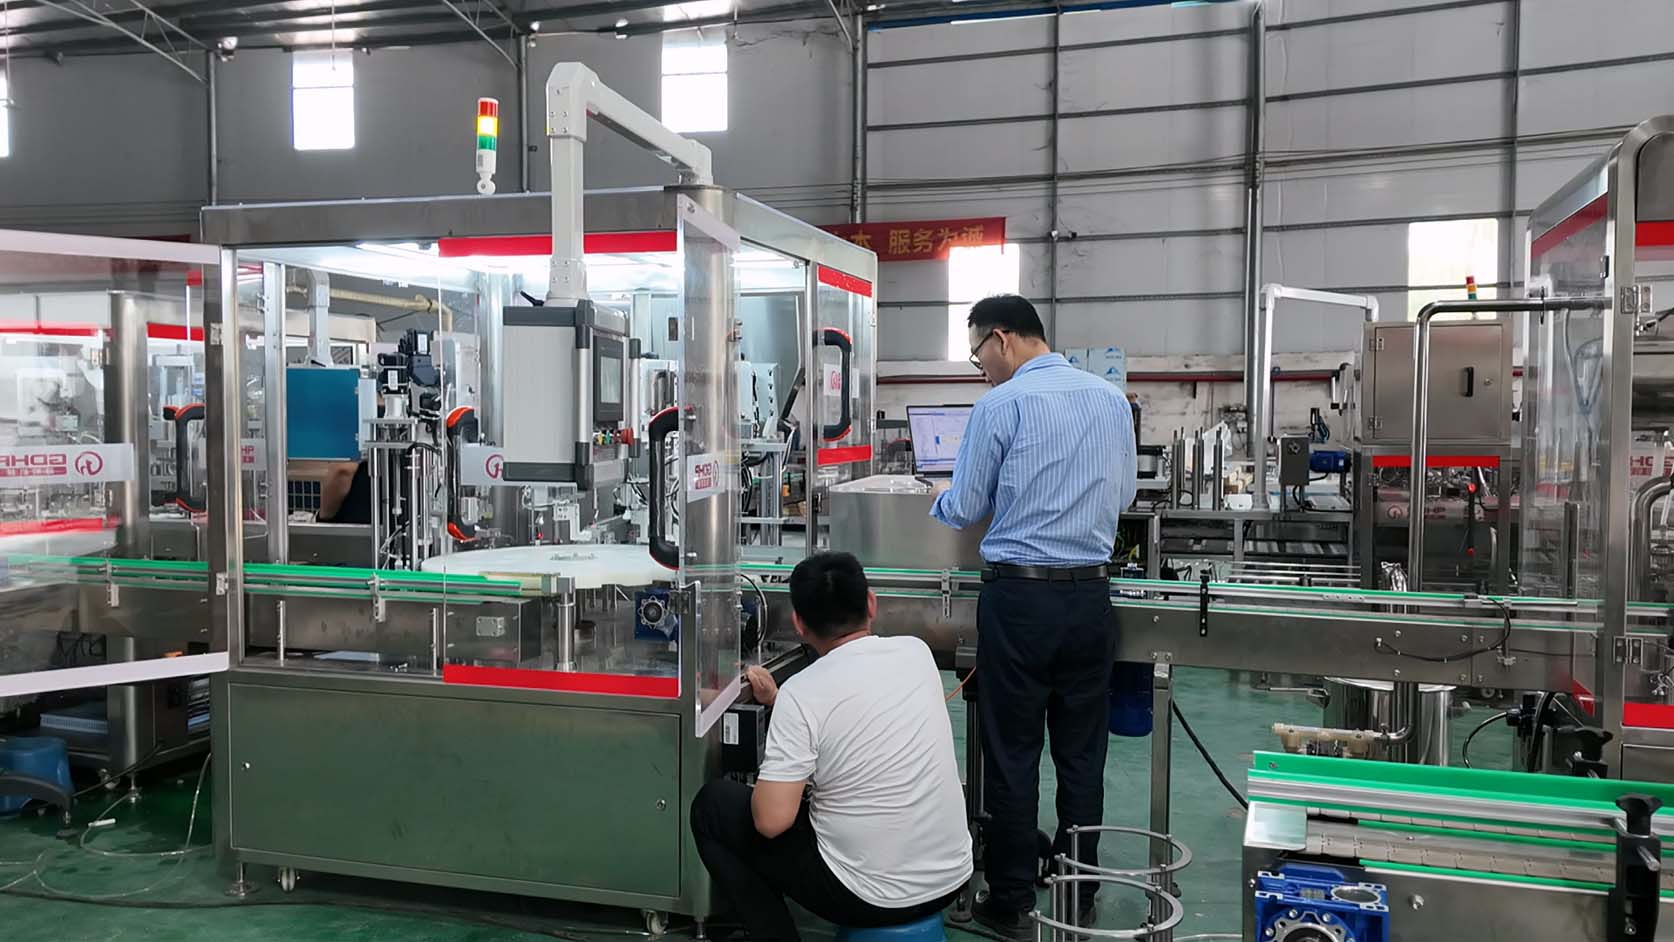
Pubblicato Guida al riempimento automatico GDHP posiziona linee versatili a media/alta velocità 2.000–8.000 bottiglie all'ora e linee rotanti continue fino a più di 24.000 bottiglie all'ora; salse e condimenti sono elencati nel gruppo di applicazione a viscosità media/alta. Queste sono gamme di categorie, non una promessa per una salsa particolare. Un separato pagina del progetto GDHP pubblicata riporta una linea di pulizia-pasta progettata intorno a ±1% accuratezza e 2.800 bottiglie all'ora a 240 mL; quel marchio di targa equivale 672 L/h prima delle soste, dei cambi e delle restrizioni di raffreddamento. Trattalo come una referenza specifica del progetto e richiedi la stessa base per il tuo prodotto.
Per un controllo dei costi trasparente, calcola il giveaway in unità di prodotto prima di confrontare i prezzi delle macchine. Se 100.000 barattoli vengono riempiti in media 1% di riempimento in eccesso a 240 mL, l'aritmetico giveaway è 240 L; a 0,5% è 120 L. Questo è un calcolo di pianificazione esemplificativo, non un risultato misurato. Moltiplica il volume per il costo della tua salsa e aggiungi manodopera, utilities, pulizie, rigetti e fermo macchina per confrontare il costo totale di proprietà.
La revisione igienica dovrebbe identificare drenabilità, tronchi morti, accesso alle guarnizioni, smontaggio delle valvole, chimica di pulizia, verifica del risciacquo e procedure di cambio allergene. “CIP-capable” non è lo stesso di un processo CIP validato. Le guarnizioni dei pistoni e le valvole necessitano accesso per ispezione; i sistemi di misurazione richiedono ancora una pompa, tubazioni e una valvola di taglio pulibili; le piattaforme a celle di carico necessitano protezione dall’accumulo di prodotto e dall’effetto di lavaggio.