Remplissage antidéflagrant de désinfectant : une ligne de 30 à 100 mL conçue pour 100 BPM
Bonjour, je suis ingénieur senior et fondateur chez GDHP. Avec 23 ans d’expertise technique dans l’industrie de remplissage et d’emballage, nous proposons bien plus que des équipements — nous nous engageons à livrer des solutions clefs en main hautement stables, hautement efficaces et entièrement personnalisées pour votre activité.
Table des matières
Un désinfectant alcoolique peut sembler facile à remplir car il est liquide et fluide. La vraie difficulté apparaît autour du remplisseur : la vapeur volatile, la charge statique, le liquide à écoulement rapide, les bouteilles légères et plusieurs sources d’allumage possibles doivent être contrôlées comme un seul système de production.
Accélérer le débit rend ces interactions plus exigeantes. Une alimentation plus rapide peut déstabiliser les petites bouteilles, un remplissage brusque peut éclabousser le produit sur le goulot, et un moteur ordinaire, un capteur ou une armoire électrique peut être inadapté à une zone classifiée. L’ajout d’un composant étiqueté “ explosion-proof ” ne rend pas à lui seul la ligne complète adaptée.
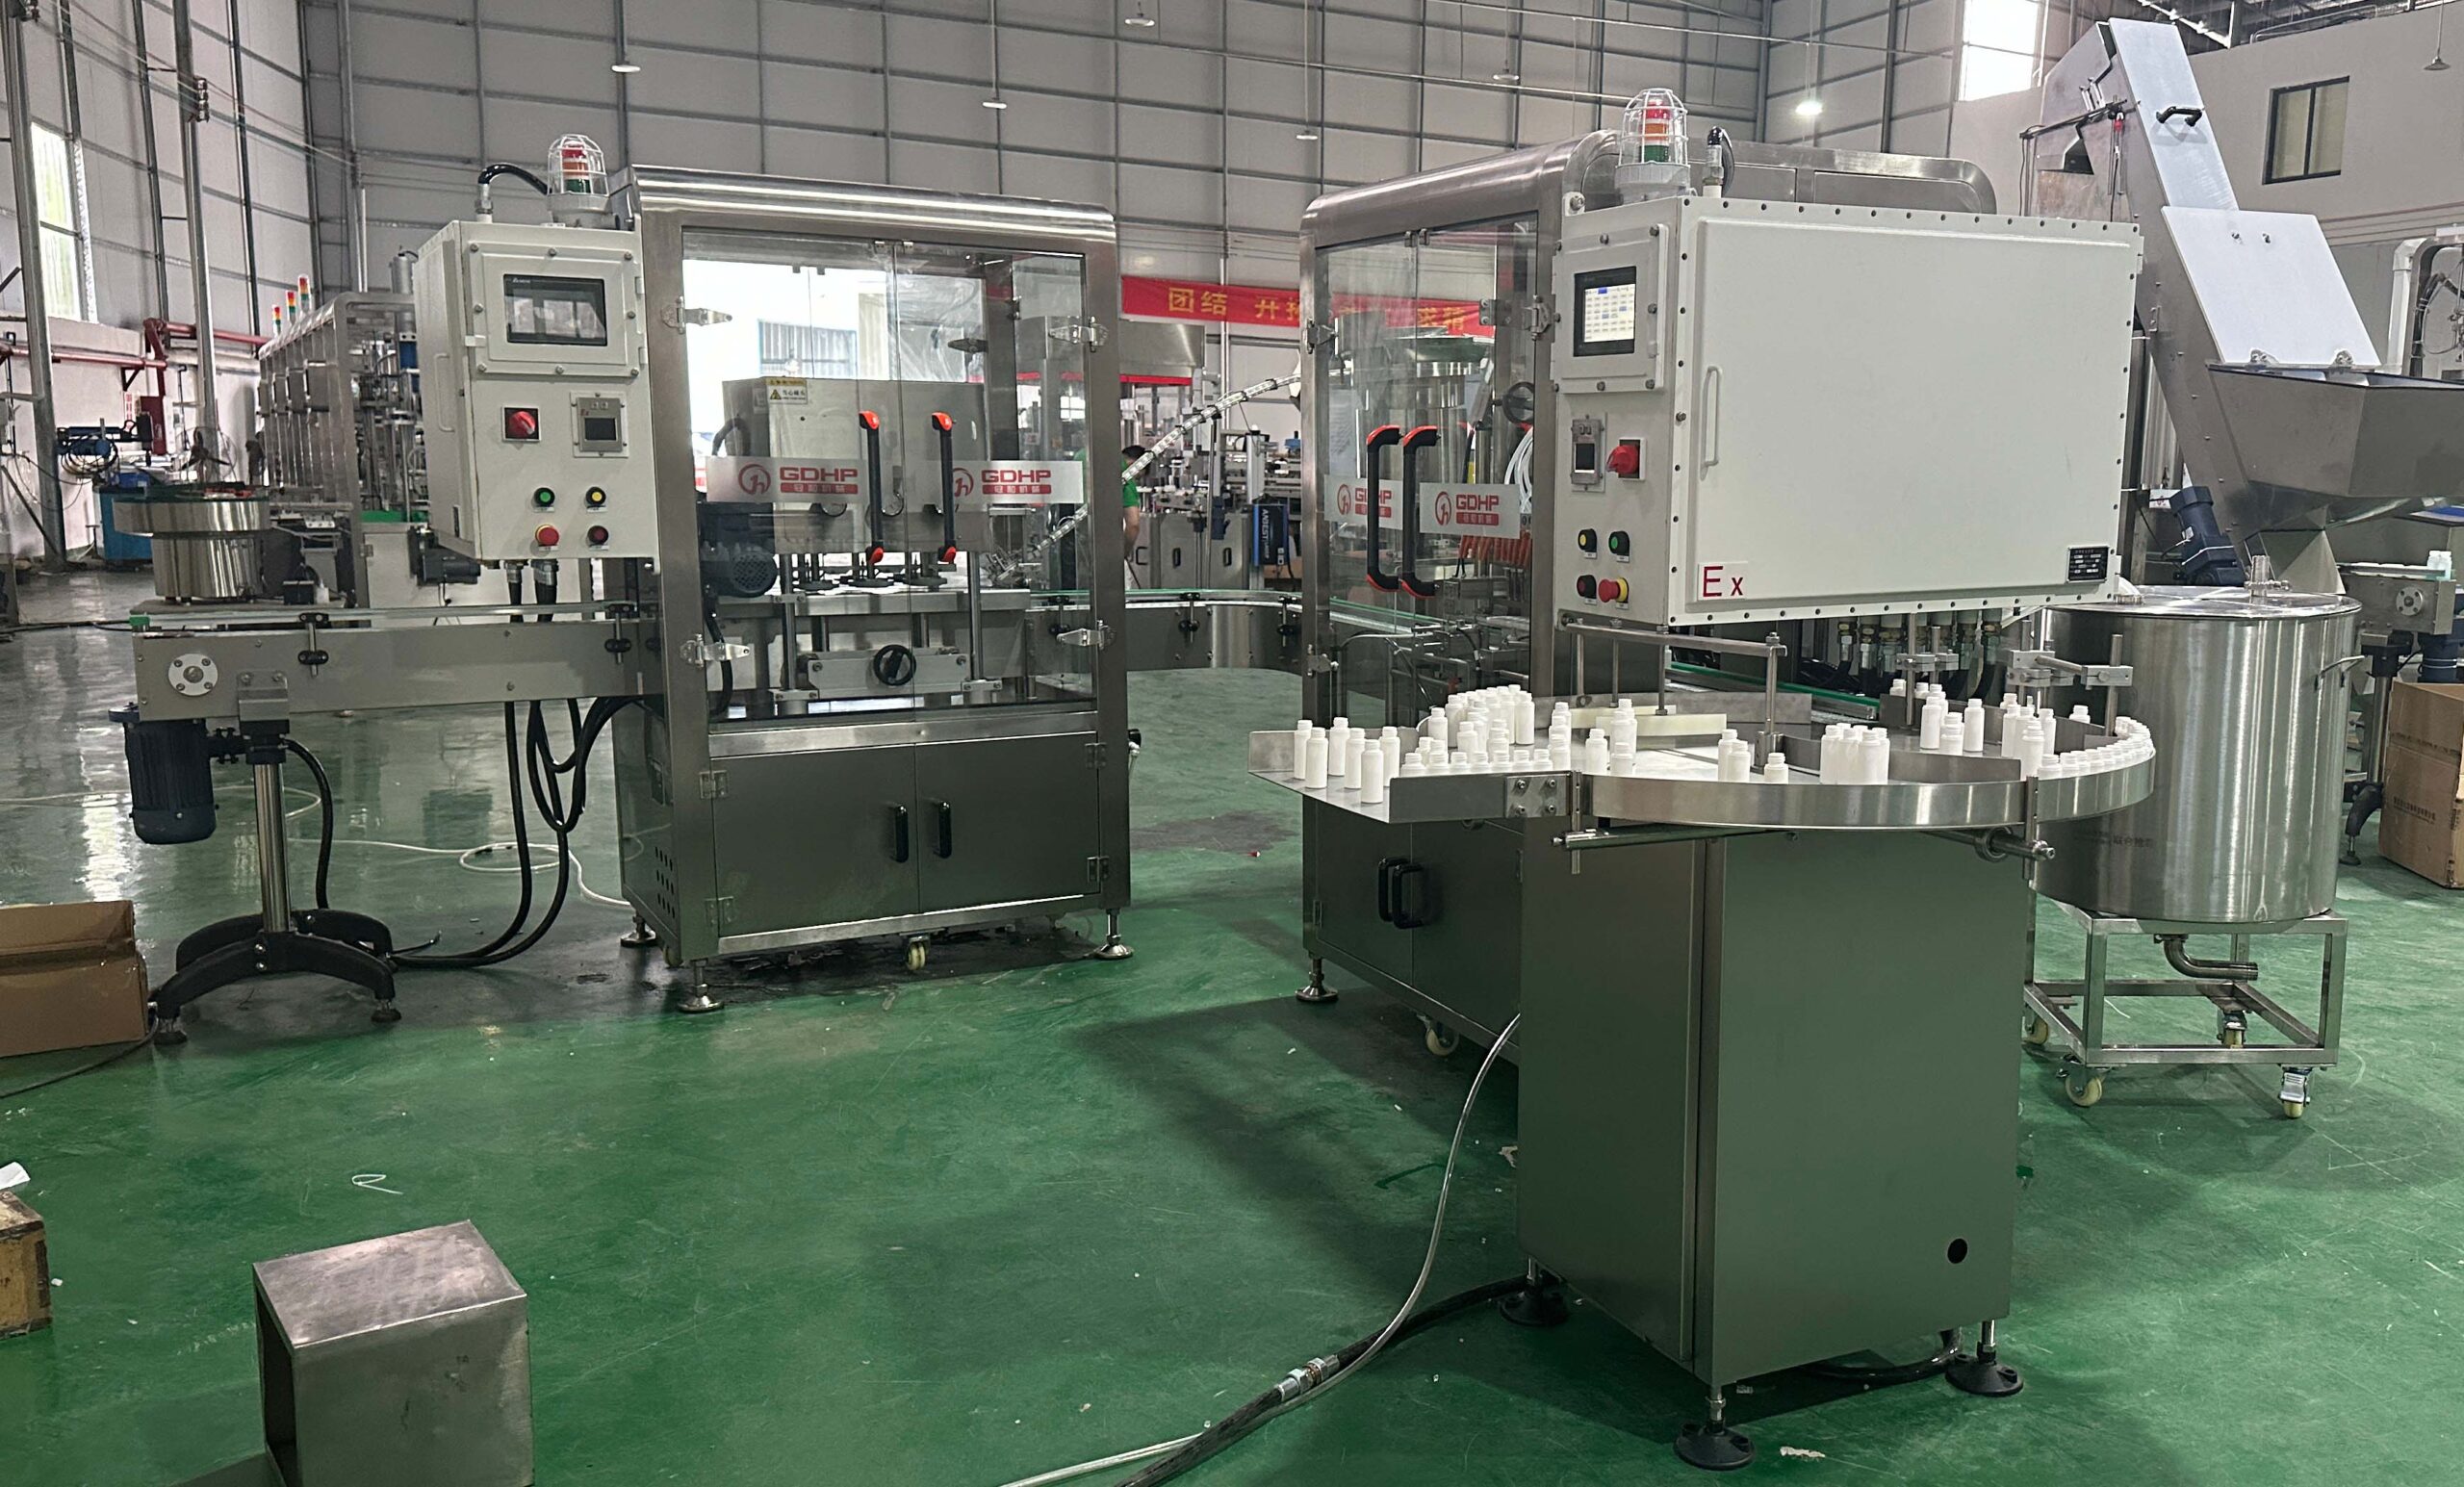
Ce cas explique comment une ligne de remplissage de désinfectant résistante aux explosions a été spécifiée pour des bouteilles de 30, 60, 80 et 100 mL, avec un objectif de conception de 100 bouteilles par minute. La séquence proposée combinait l’alimentation des bouteilles, le remplissage à 12 têtes par pompe péristaltique, la fermeture automatique des bouchons, le scellement par induction et le rejet des sachets manquants.
Pourquoi le désinfectant alcoolique modifie la conception de la ligne de remplissage
Le liquide n’est qu’une partie du problème d’ingénierie. Sa vapeur, les matériaux d’emballage et l’environnement de production environnant déterminent quel équipement peut être utilisé et comment les stations doivent être disposées. Une machine de remplissage de désinfectant alcoolique doit donc contrôler le trajet du produit, le transfert des contenants et les sources d’inflammation ensemble.
La vapeur inflammable rend le contrôle de l’allumage une décision au niveau de la ligne
La vapeur d'alcool peut être libérée au niveau du réservoir d'alimentation, des raccords de tuyauterie, des buses de remplissage et des déversements. À titre de référence, la National Oceanic and Atmospheric Administration (NOAA) des États-Unis indique un point d'éclair de 55°F (environ 13°C) pour l'éthanol pur et décrit sa vapeur comme plus lourde que l'air. Le désinfectant fini peut avoir une composition et un point d'éclair différents, de sorte que la fiche de données de sécurité du produit doit prévaloir sur la valeur du solvant pur pour le projet.
Les données sur l'éthanol de CAMEO Chemicals de la NOAA montrent aussi pourquoi la ventilation et l'accumulation de vapeur à faible niveau méritent attention. La figure est une référence de danger, et non un substitut à des tests ou à la classification de la formulation réelle du client.
Une fine couche liquide peut éclabousser, couler et contaminer la zone d'étanchéité
Une faible viscosité aide le produit à se déplacer rapidement dans les tubes, mais elle rend aussi plus difficile le nettoyage du bout de remplissage. Une vitesse excessive ou une fermeture de buse défectueuse peut laisser des gouttes sur l'épaule ou le filetage de la bouteille. Cette résine peut interférer avec la manipulation du bouchon et le scellement par aluminium, de sorte que le conditionneur doit maîtriser à la fois la dose et l'arrêt.
Les petites bouteilles nécessitent un transfert contrôlé
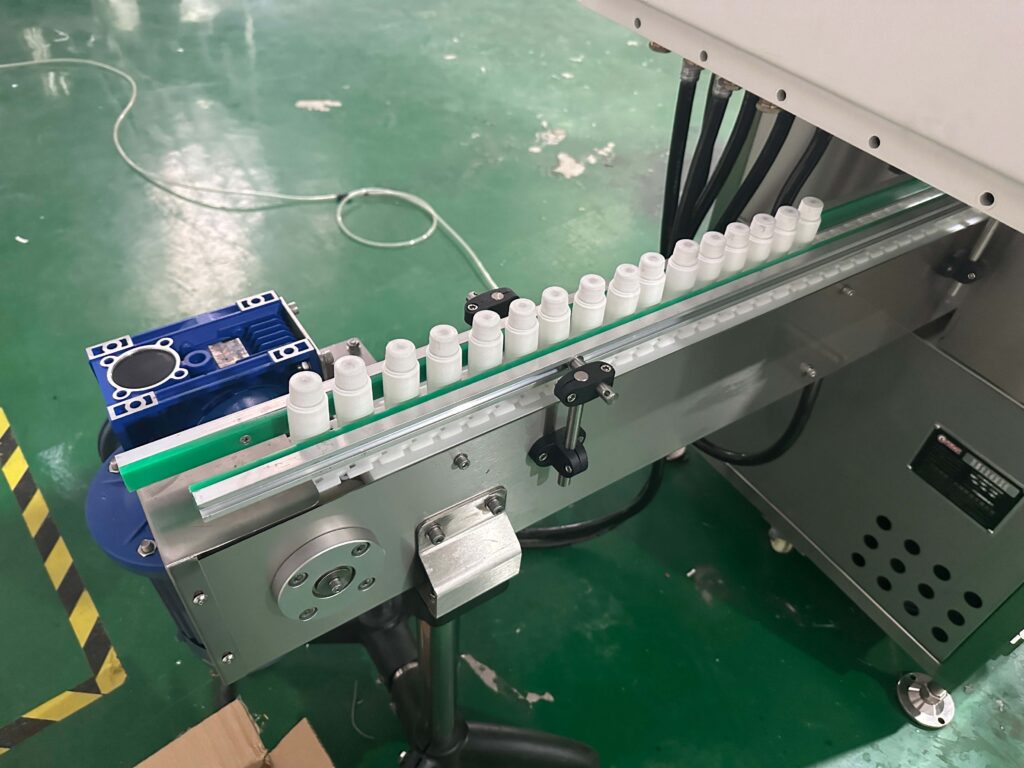
Les bouteilles de 30 et 60 mL dans ce projet étaient plus sensibles aux écarts de chaîne, à la pression de guidage et à l'accélération soudaine qu'un conteneur large et lourd. Une ligne peut satisfaire le rythme cyclique du remplissage et échouer néanmoins à l'objectif de production si les bouteilles basculent à l'alimentation ou en file d'attente avant le bouchage. La stabilité des bouteilles a donc dû être vérifiée sur l'ensemble de la gamme de tailles.
Le cahier des charges du projet : quatre formats de bouteilles et un objectif de conception de 100 BPM
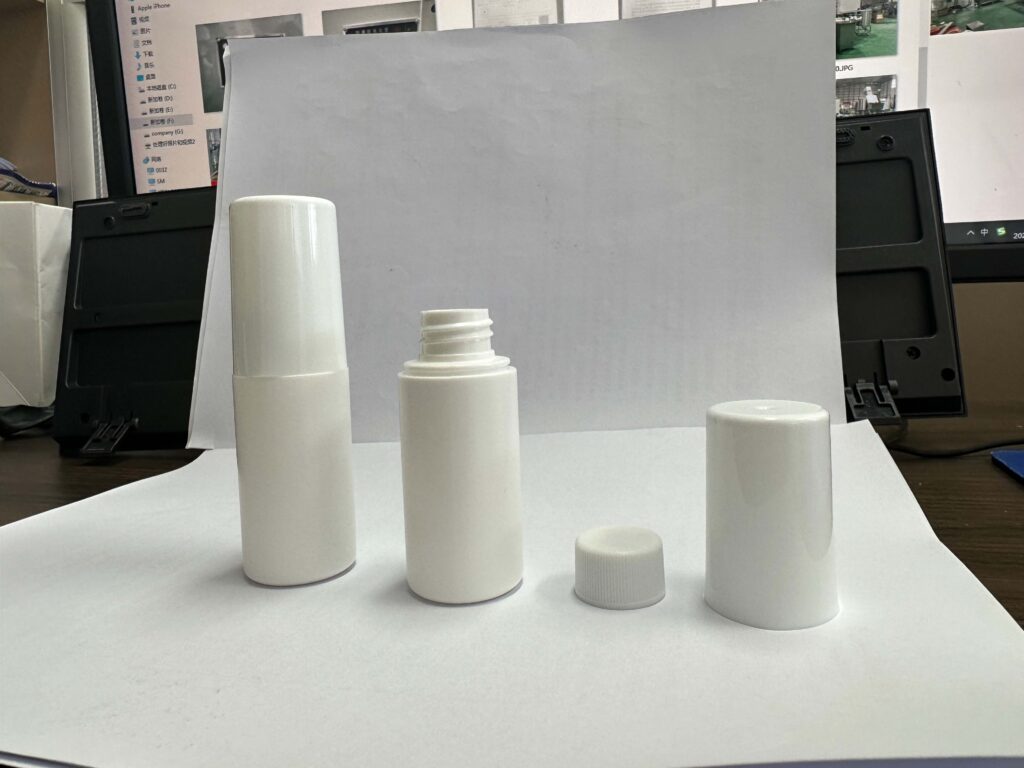
Le procédé existant était décrit comme un agencement à 60 bouteilles par minute. La nouvelle spécification visait 100 bouteilles par minute tout en manipulant quatre formats de bouteilles rondes : 30, 60, 80 et 100 mL.
La documentation du projet prévoyait des équipements protégés contre les explosions, des mesures anti-statiques, une construction en acier inoxydable et un contrôle par automate programmable. Le système de remplissage utilisait une métrologie péristaltique avec un réservoir de produit de 50 L et le contrôle du niveau. En aval, la ligne comprenait le tri automatique des bouchons et l’alimentation des bouchons, bouchage, sertissage par induction et inspection pour un manchon de foil manquant.
| Article | exigence du projet ou configuration proposée |
|---|---|
| Produit | désinfectant à base d’alcool; la documentation du projet identifie une formulation à l’alcool isopropylique |
| Tailles des bouteilles | 30, 60, 80 et 100 mL |
| Base de production | Objectif de conception: 100 bouteilles/minute; l’acceptation finale doit définir la bouteille et la taille de remplissage utilisées pour le test |
| Station de remplissage | Système de remplissage à pompe péristaltique à 12 têtes |
| Approvisionnement du produit | Réservoir de 50 L avec contrôle de niveau; interface d’approvisionnement à convenir avec le système d’alimentation du client |
| Fermeture | Classification automatique des bouchons, alimentation des bouchons et configuration de bouchage à protection contre les explosions |
| Inspection des joints | Serrage par induction suivie d’une détection et d’un rejet des foil manquants |
Pour les acheteurs qui comparent une machine de remplissage antiseptique anti-explosion, ces chiffres décrivent le cahier des charges du projet et l'architecture proposée de la machine. Ils ne doivent pas être lus comme une preuve que chaque désinfectant, bouteille ou installation obtienne la même production.
La séquence de la ligne de remplissage antiseptique anti-explosion
Le choix de la machine suivi l'ordre dans lequel les contenants et le produit se déplacent sur la ligne. Chaque poste devait convenir à la bouteille, à l'objectif de vitesse et au plan de zone dangereuse.
Processus de cas proposé
- 01 · INFEED Alimentation rotative des bouteilles et décharge contrôlée
- 02 · REMPLISSAGE Mètrement par pompe péristaltique à 12 têtes depuis un réservoir à niveau contrôlé
- 03 · ALIMENTATION DE BOUCHON Tri et orientation automatiques des bouchons et pose
- 04 · FERMETURE DE BOUCHON Support continu des bouteilles et vissage contrôlé
- 05 · FEUILLURE D'ALUEtou TEX Induction du scellement à l'emplacement aval évalué
- 06 · INSPECTION Détection de manque de feuille et gestion de rejet
Alimentation tournante des bouteilles
L'alimentation a accumulé des bouteilles verticales et les a libérées dans une seule voie. La description du projet prévoyait une entraînement protégé contre les explosions pour cette station. Des guides ajustables et une décharge contrôlée étaient nécessaires car la même ligne devait gérer quatre petites tailles de bouteilles sans permettre que des contenants légers se heurtent ou basculent.
Capuchage et scellement
Le tri automatique des bouchons a réduit la dépendance à l'installation manuelle au débit cible. La station de bouchage devait soutenir la bouteille tout en appliquant la condition de fermeture requise. Le scellement par induction et l’inspection de l’absence de feuille faisaient partie de l’amont, mais leur position finale et le champ de protection nécessitent une revue séparée car le système d’induction constitue une source d'énergie électrique.
Pourquoi l'emballage utilisé 12 têtes de remplissage péristaltiques
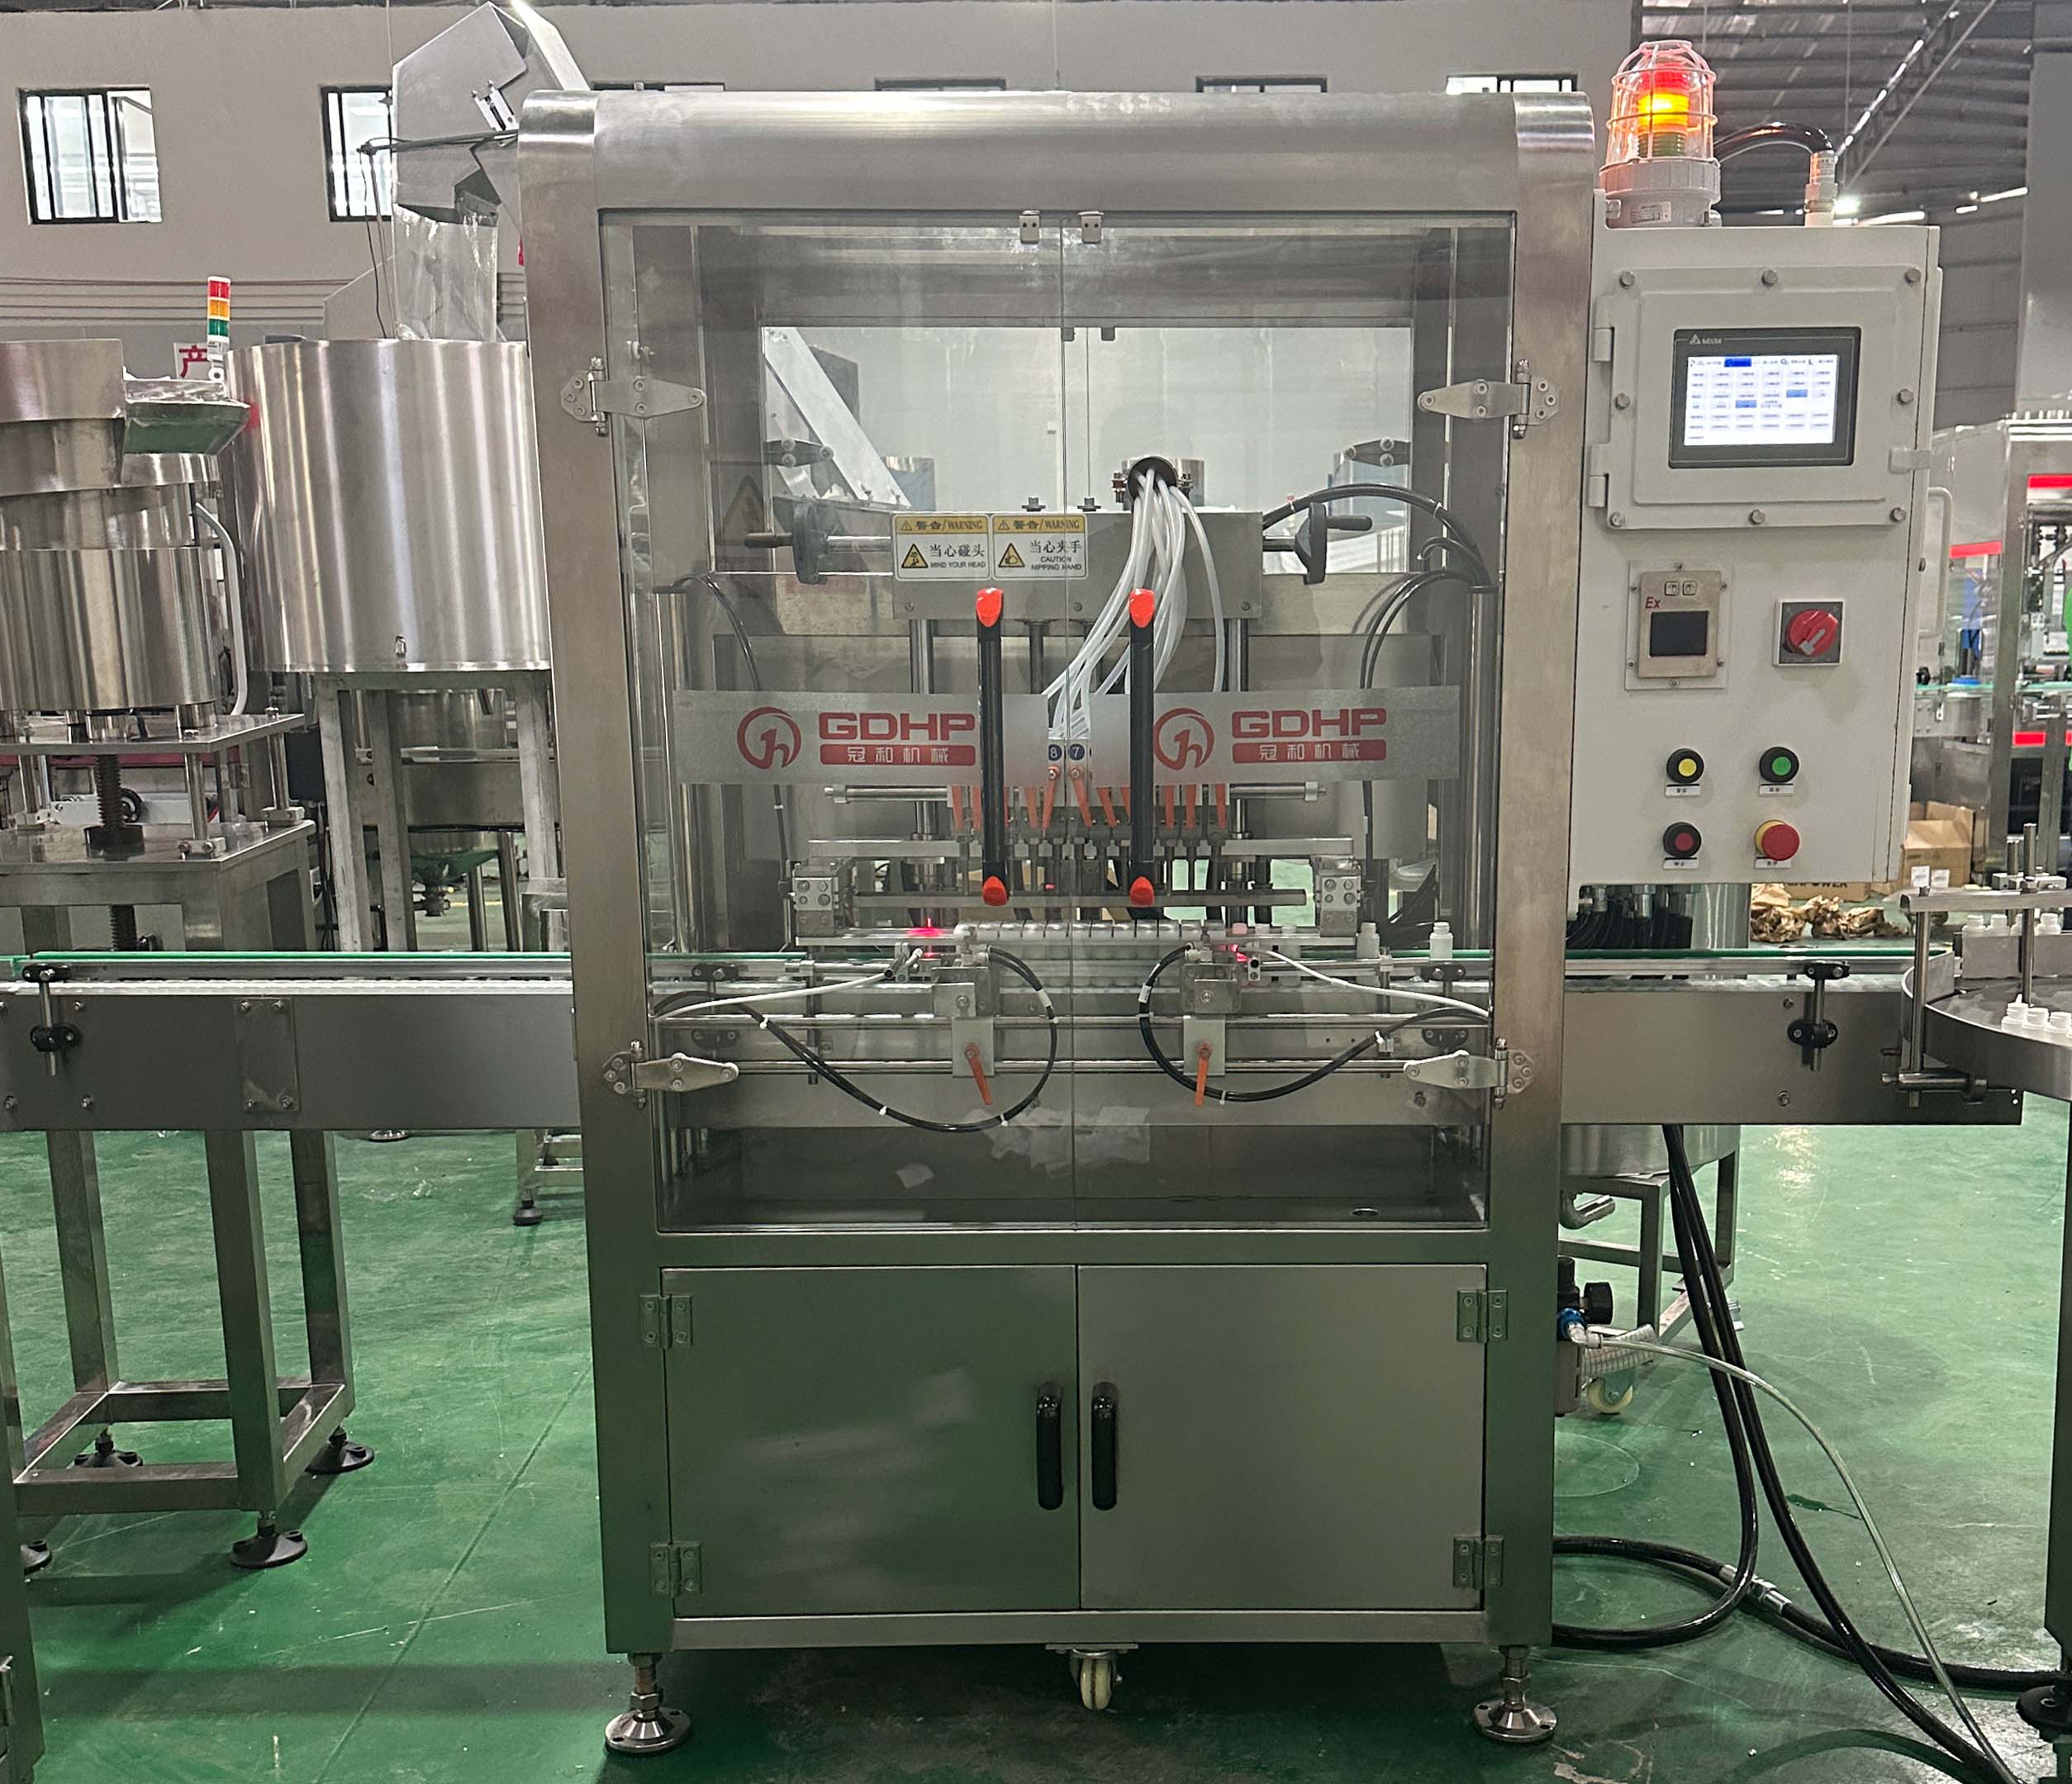
Une pompe péristaltique mesurait le liquide en comprimant un tube flexible. Le trajet du produit est concentré dans le tube, les raccords et l’embout plutôt que de passer par le mécanisme de la pompe. Pour ce projet, cette configuration favorisait le remplissage en petites doses et un trajet de contact défini et remplaçable.
Douze têtes soutenaient l'équilibre de la ligne
À 100 bouteilles par minute, la station de remplissage ne pouvait pas être sélectionnée isolément. Douze têtes parallèles répartissaient le travail de dosage sur plusieurs contenants tout en laissant du temps pour l’indexation, le mouvement de l’embout et le transfert. Le cycle exact dépend encore de la plus grande dose, de la vitesse de la pompe, de la taille du tube, de l’accélération, des conditions de primage et du temps disponible pour une coupure nette.
Le tube simplifie le trajet mouillé, mais doit être validé
Le remplissage péristaltique peut faciliter le changement de produit et le nettoyage car le trajet de contact liquide est accessible. Cela n'élimine pas la nécessité de tests de compatibilité chimique. Le matériau du tube, l’épaisseur des parois, la durée de service, le réglage de compression et l’exposition à l’alcool peuvent tous affecter l'étalonnage et les intervalles de remplacement.
Le Guide du système de remplissage chimique GDHP explique comment le matériau, le récipient, la sortie, le trajet mouillé et les conditions du site doivent être spécifiés ensemble.
La pompe n'est pas la stratégie de protection contre les explosions
Une pompe péristaltique est une méthode de dosage. Son moteur, sa transmission, ses capteurs, son câblage et son agencement de contrôle doivent encore correspondre à l’emplacement classifié. Il en va de même pour le doseur de bouteilles, le convoyeur, la station de bouchage, les vannes et l’équipement d’inspection. La question d’ingénierie est de savoir si le système installé dans son ensemble convient au danger de vapeur identifié.
Ce que doit couvrir l“” Explosion-Proof » au-delà du rembourrage
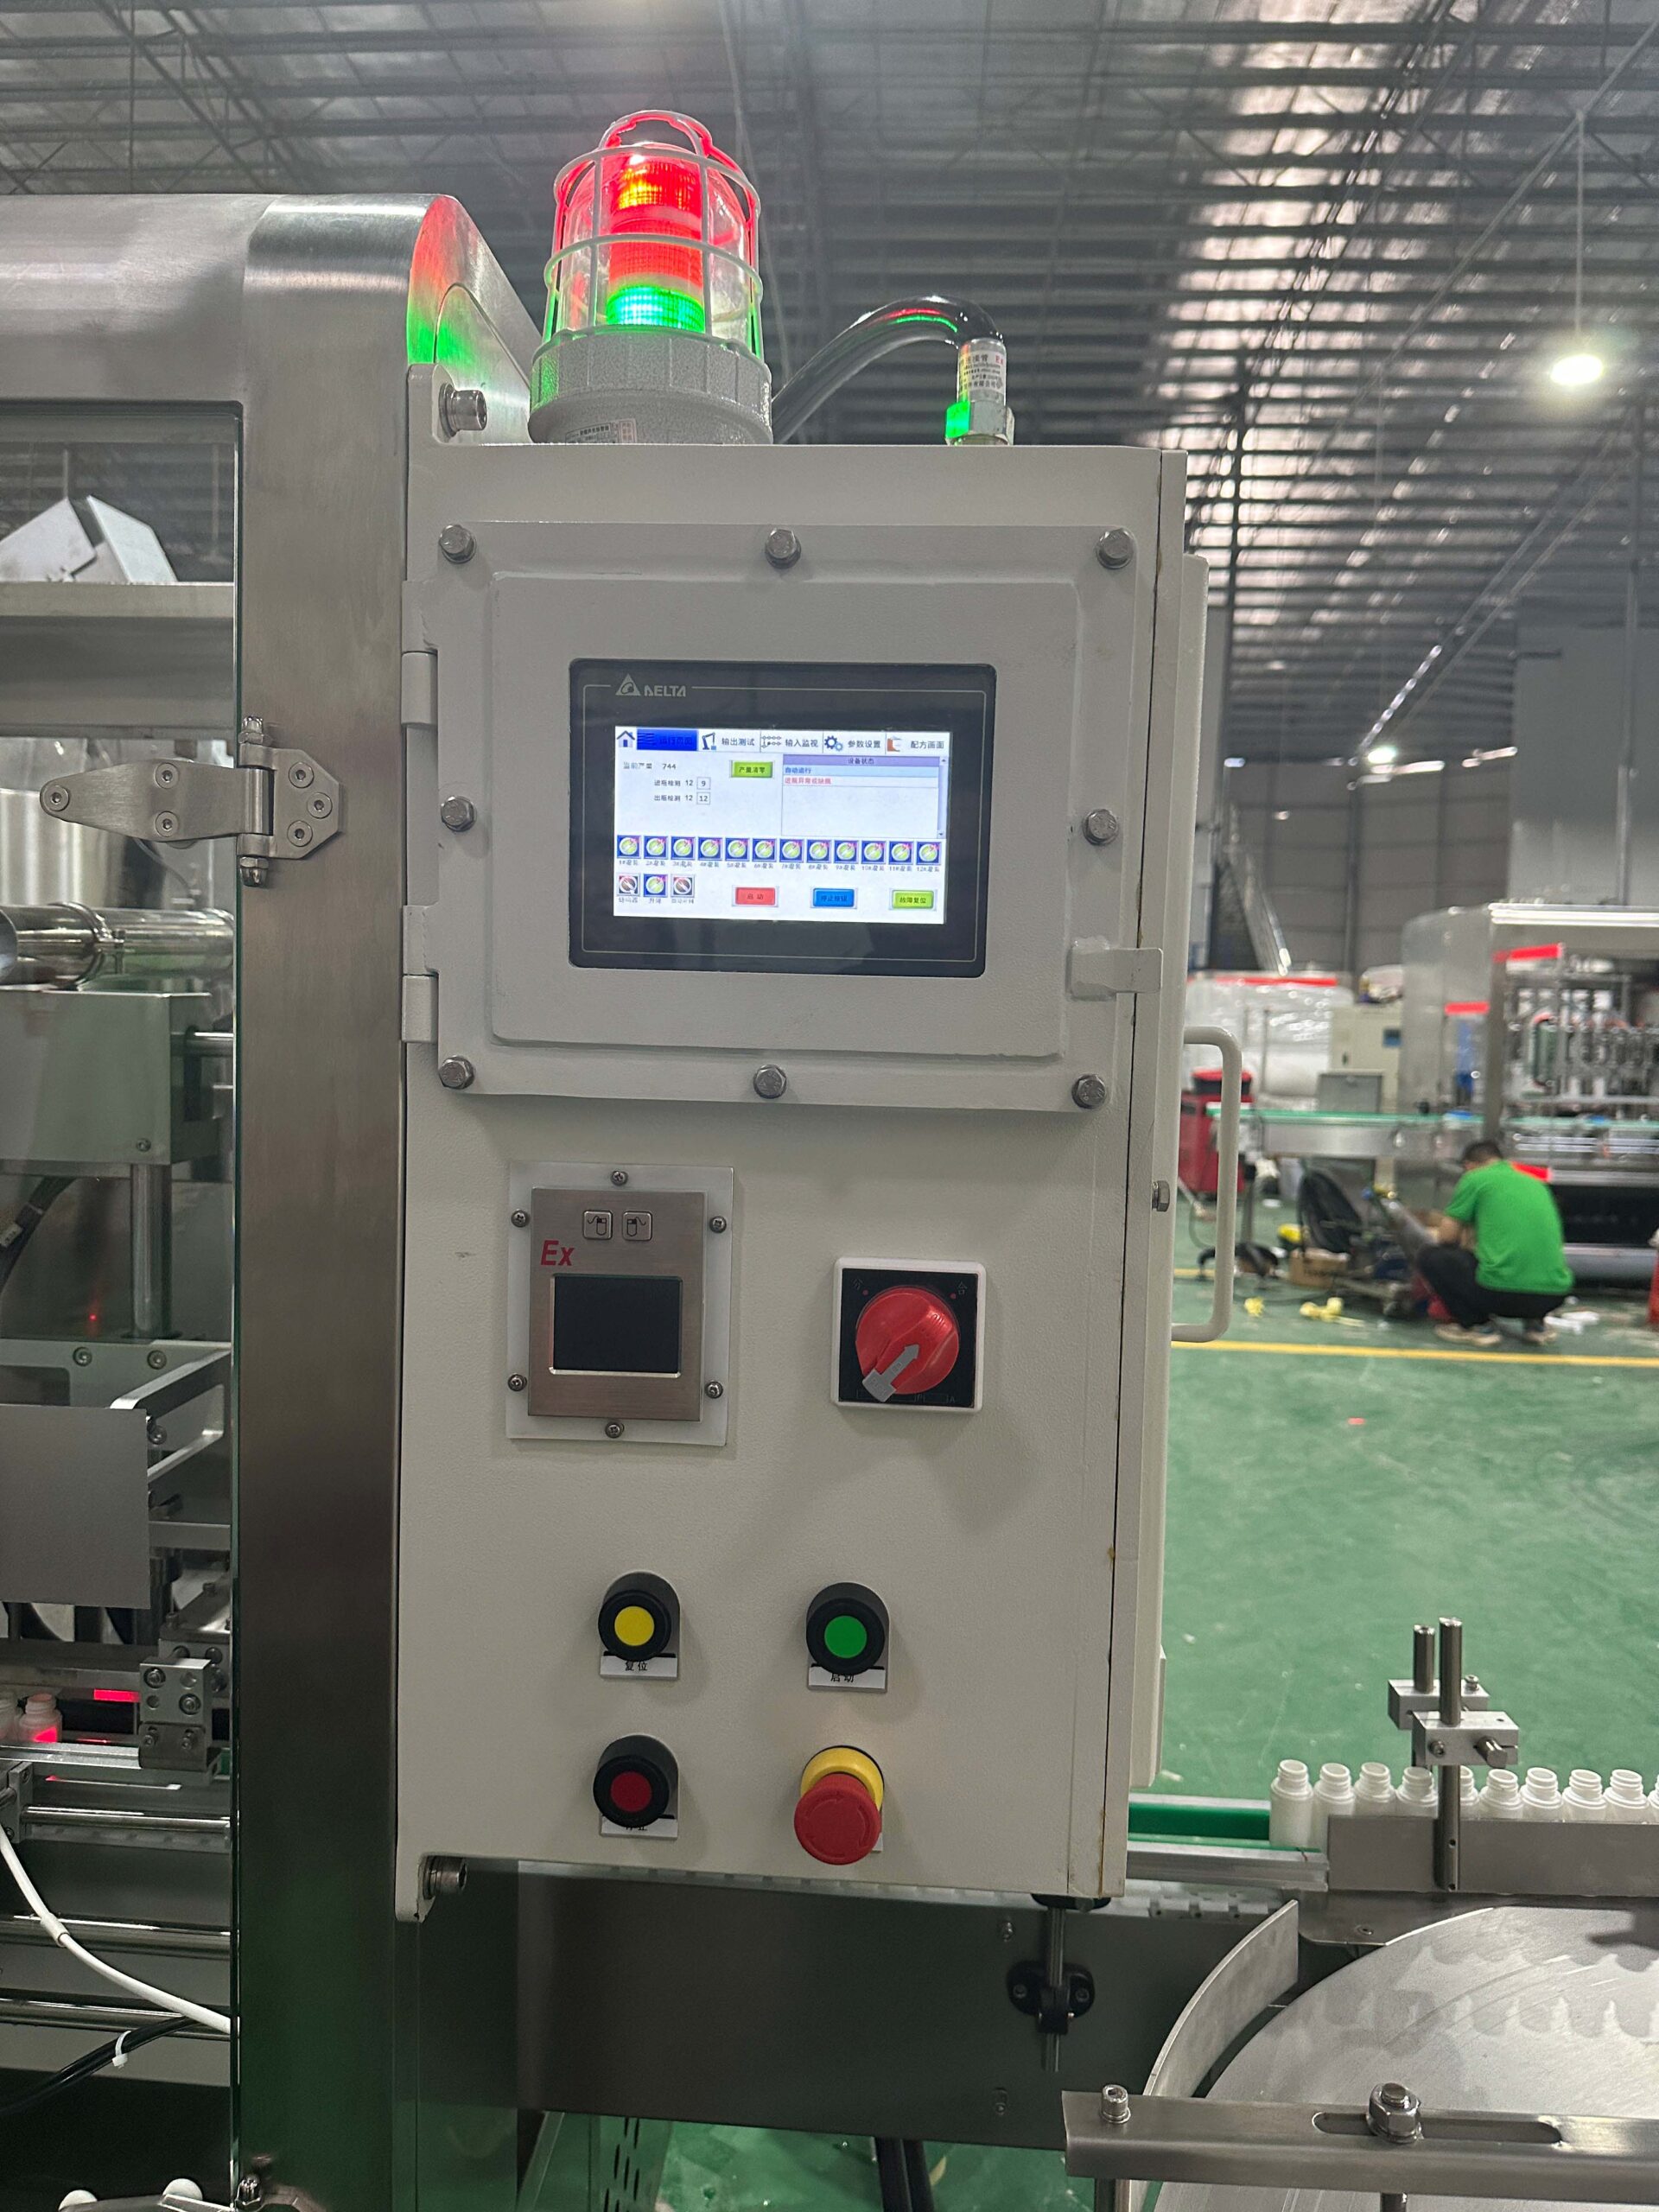
Le terme doit décrire un champ de protection documenté, et non un cadre en acier inoxydable ou une enceinte guardée. Commencez par la fiche de données de sécurité et la classification des zones dangereuses de l’installation, puis précisez la méthode de protection requise pour chaque appareil et interface concerné.
Classifiez la zone avant de choisir les composants
Pour les installations en France, OSHA 29 CFR 1910.307 exige que les zones dangereuses soient documentées et que les équipements électriques soient intrinsèquement sûrs, approuvés pour l’emplacement classifié ou autrement démontrés sûrs pour cet emplacement. Il indique également que le choix des équipements doit tenir compte des propriétés inflammables du gaz ou de la vapeur spécifiques présentes.
D’autres pays utilisent des cadres juridiques et de certification différents. Le propriétaire du site et des professionnels de la sécurité qualifiés doivent identifier la classification applicable, les certificats et les règles d’installation avant que la spécification de la machine ne soit finalisée.
Contrôler les sources d’allumage et la statique tout au long du procédé
OSHA 29 CFR 1910.106 décrit des étincelles statiques, électriques et mécaniques parmi les sources d’allumage possibles pour la vapeur inflammable. Pour les catégories définies de liquides à faible point d’éclair, la règle oblige également une interconnexion électrique entre le nez de distribution et le récipient pendant le dosage. Le design pratique doit prendre en compte le matériau du récipient, la mise à la terre et la méthode de liaison, la géométrie de remplissage et les exigences locales.
Dans ce cas, la spécification faisait référence à des moteurs et des coffrets protégés contre l’explosion ainsi qu’à des mesures antistatiques. Ce sont des éléments de la solution. La ventilation, les points de libération de vapeur, la continuité de la mise à la terre, les entrées de câbles, la sélection des capteurs, les arrêts d’urgence et l’équipement en aval doivent encore être inclus dans la même revue de risque.
Une portée sûre est explicite. Les documents du projet doivent indiquer quelles stations se trouvent à l’intérieur de chaque zone classifiée, les marquages d’équipement requis, qui fournit les interfaces de ventilation et de mise à la terre, et quelles vérifications doivent être passées avant l’exploitation.
Les G DP H vue d’ensemble de la ligne de remplissage étanche peuvent aider à définir les modules d’équipement. La sélection finale dépend encore de la formulation et de l’évaluation du site par le client.
Contrôles d’acceptation en usine pour ce cas de désinfectant
Un test d’acceptation en usine doit démontrer les fonctions machine convenues dans des conditions enregistrées. Il doit utiliser des bouteilles représentatives, des bouchons et des joints, ajoutés au produit envisagé ou à un liquide d’essai convenu dont le comportement est compris.
- Manipulation des bouteilles : faire passer les quatre formats par l’accumulation, les guides et les transferts. Enregistrer les retraits, les rayures, les blocages et la récupération après une pause courte.
- Quantité de remplissage : définir l’objectif, la tolérance, la méthode d’échantillonnage et la base de mesure. Vérifier chaque tête de remplissage au démarrage et après une course soutenue.
- Goutte à goutte et propreté du col : inspecter l’épaule de la bouteille, le filetage et la surface d’étanchéité après le fonctionnement normal, les pauses et le redémarrage.
- Sortie : mesurer les bouteilles acceptées à travers l'ensemble de la séquence convenue dans le format de test spécifié. Ne pas rapporter la vitesse d’indexation des remplissages comme sortie de ligne terminée.
- Qualité de fermeture : vérifier la présence du capuchon, son placement et le couple convenu ou le test de fermeture sans déformer les petites bouteilles.
- Inspection de l’aluminium/plaque d’aluminium (foil) : tester le détecteur de défauts de plaque manquante avec des échantillons à défaut connus et confirmer la réponse de rejet.
- Fonctions de sécurité : tester les alarmes, les arrêts d’urgence, les verrouillages et les réponses en cas de perte d’utilité dans le cadre de protection convenu.
- Changement de format : documenter les pièces de changement, les valeurs de recette, les réglages du guide et les contrôles requis avant la première bouteille acceptable.
L’acceptation du site doit alors confirmer les utilités installées, la ventilation, la mise à la terre, les marquages des équipements et les interfaces qui ne peuvent pas être démontrés sur le site de l’usine du fournisseur.
Quand ce cas de remplissage résistant aux explosions est une référence utile
Cette configuration est pertinente lorsque le produit est un désinfectant à base d’alcool, de faible viscosité, dans de petites bouteilles et que le projet nécessite une alimentation coordonnée des bouteilles, le remplissage, la fermeture, le scellement de la feuille et l’inspection. Il est particulièrement utile comme point de départ lorsque plusieurs tailles de bouteilles doivent partager une ligne.
Il ne faut pas le copier sans vérification. Un désinfectant à base d’eau peut ne pas nécessiter le même champ d’environnement dangereux. Une formulation corrosive peut nécessiter des tuyauteries, joints ou métaux différents. Un produit moussant peut nécessiter un mouvement de buse différent ou un profil de remplissage différent. Un site ayant une classification différente peut aussi exiger une conception électrique et un paquet de documentation différents.
L’étape pratique suivante consiste à comparer les hypothèses du cas avec la fiche de données de sécurité réelle, les échantillons de contenant, la fermeture, la quantité de remplissage, la vitesse de ligne et la classification de l’établissement. Tout écart doit devenir une exigence d’ingénierie avant qu’un modèle ne soit choisi.
Questions sur le remplissage de désinfectant antidéflagrant
Une machine de remplissage péristaltique est-elle automatiquement antidéflagrant ?
Non. Le terme péristaltique décrit le principe de mesurage. Les moteurs, entraînements, capteurs, câblage, armoires et tout autre équipement dans la zone classifiée nécessitent encore une méthode de protection adaptée et une approbation pour l’emplacement.
La même ligne peut-elle remplir des désinfectants à base d’éthanol et d’alcool isopropylique ?
C’est possible, mais l’adéquation et l’évaluation des risques doivent utiliser la fiche de données de sécurité de chaque formulation. La concentration, les additifs, le point d’éclair, le comportement de la vapeur et la compatibilité des tubes peuvent modifier les réglages requis et l’étendue de la protection.
L’objectif de 100 BPM s’applique-t-il aux quatre tailles de bouteilles ?
Le dossier indique un objectif de conception de 100 BPM et une plage de 30 à 100 mL. Le test d’acceptation doit nommer la bouteille, la dose et l’état du produit utilisés pour l’objectif. Des remplissages plus importants et des bouteilles moins stables peuvent modifier la production durable.
Que doit fournir un acheteur avant le début de la conception de la ligne ?
Fournir la fiche de données de sécurité, la formulation et la concentration, le point d’éclair, les quantités de remplissage, les échantillons de bouteilles et de bouchons, les détails du film-alvéole, l’objectif de sortie, le dessin de zone dangereuse, les normes locales, les utilités et la disposition prévue de la ligne. Inclure la méthode d’essai requise pour la quantité de remplissage, les fonctions de fermeture et de rejet.
Définir votre application de remplissage de désinfectant
Partagez votre fiche de données de sécurité sur le désinfectant, les échantillons de bouteilles et de bouchons, la plage de remplissage, la sortie requise et la classification de la zone dangereuse. GDHP peut utiliser ces entrées pour définir la méthode de remplissage, les matériaux en contact, l’étendue de la protection contre l’explosion, la séquence de fermeture et le plan de test d’acceptation.
Discuter d’une ligne de remplissage de désinfectant antidéflagrant avec GDHP.