Pas sûr du PLC à choisir ? Revue du PLC Siemens
Revue du PLC Siemens couvre SIMATIC S7 1200 G2 S7 1500V TIA Portal Profinet et PCS neo pour l'automatisation industrielle…
4 mai 2026

Lors d’un tir batch, un doseur de poudre peut arrêter l’alimentation même si le moteur de l’auge continue à tourner. L’obstruction peut être un pont au-dessus de la sortie de l’entonnoir, un canal d’auge compacté ou une buse de décharge crustifiée.
Cette interruption modifie la densité en vrac et le poids de dose, génère des retouches et incite les opérateurs à ouvrir l’équipement avant qu’il ne soit sûr de le faire. La poussière pose également un problème de sûreté du procédé : l’OSHA rapporte que le Conseil d’enquête sur la sécurité et les risques chimiques des États-Unis a identifié 281 incidents de poussières combustibles de 1980 à 2005, provoquant 119 décès d’ouvriers et 718 blessés (OSHA). Ces chiffres couvrent les incidents liés à la poussière de manière générale, et non les obstructions des doseurs de poudre spécifiquement.
Ce guide montre comment identifier le point de défaillance, vérifier les conditions du matériau et de la machine, déboucher une obstruction en toute sécurité et établir un plan de prévention. Il transforme l’obstruction des machines de remplissage de poudre en un processus de dépannage documenté pour les équipes de maintenance et de production.
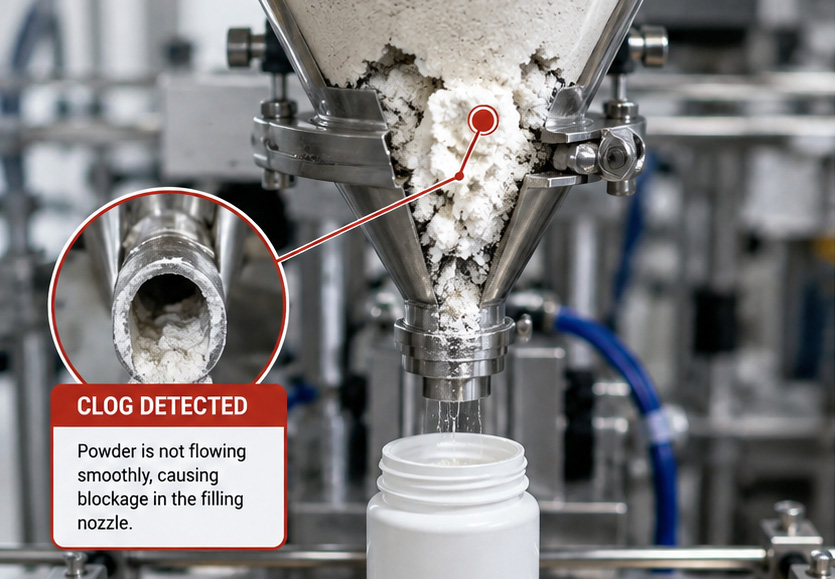
Une obstruction est généralement due à un désaccord matériau-équipement plutôt qu’à une pièce unique défectueuse. Enregistrez où le flux s’arrête et ce qui a changé depuis le dernier lot satisfaisant. Choisir la machine de remplissage de poudre appropriée est particulièrement important.
Les poudres hygroscopiques absorbent l’eau de l’air. Le résultat peut être des agglomérats collants, une densité apparente plus élevée et un dépôt qui se développe au niveau de l’orifice du godet ou de la buse. N’appliquez pas un chiffre unique d’humidité ambiante “ sûr ” à toutes les formulations. Définissez une limite d’humidité et d’humidité relative ambiante spécifique au produit à partir des données de développement ou du fournisseur, puis consignez les deux valeurs au remplisseur.
Les valeurs CRH sont des références de dépistage, non des points de consigne d’humidité ambiante universels. Une valeur rapportée s’applique uniquement au matériau et aux conditions testées; la température, la formulation, la pureté, l’état des particules, le temps d’exposition et la méthode de test peuvent tous modifier le comportement de sagement. Utilisez les données de stabilité du fournisseur spécifiques à la formulation ou les tests de sorption d’humidité propres au produit pour établir les limites opérationnelles, et enregistrez la source, la température de test et la méthode avec chaque valeur.
| Comportement matériel observé | Ce que cela peut indiquer | Ce qu'il faut vérifier avant de changer le chargeur |
|---|---|---|
| Gain rapide de masse, adhérence ou deliquescence après exposition à l'air | Forte sensibilité à l'humidité dans les conditions actuelles | Stabilité du fournisseur ou données d sorption, humidité de la poudre, U.R. et température ambiante, et temps d'exposition |
| Granulation après stockage ou compression | Le temps, la température ou la pression d'empilement peuvent y contribuer; l'UR n'est peut-être pas la seule cause | Historique de stockage, densité en vrac, compactage et données de tamisage ou de taille des particules |
| Pontage sans changement mesurable d'humidité | Cohésion, forme ou taille des particules, électrostatique ou géométrie du silo | Comportement d'écoulement de la poudre, distribution de taille des particules, continuité de mise à la terre et géométrie de la bouche d'évacuation |
Des particules fines ou cohésives peuvent former une arche au-dessus de la bouche d'évacuation (pontage) ou un canal au centre du silo (ratholing). La machine peut sembler contenir de la poudre dans le silo alors que l'extracteur est à sec. Un bref impulsion d'agitateur ou de vibro peut aider, mais une vibration continue peut compacter certaines formulations; valider l'amplitude et le timing avec la poudre réelle.
Friction sur la paroi du silo, l'extracteur et le tuyau de transfert flexible peut charger les particules. Une poussière fine peut alors adhérer à des surfaces mal liées ou mal mises à la terre et rétrécir progressivement le chemin d'écoulement. Vérifier la continuité de liaison, les composants conducteurs appropriés et l'équipement d'ionisation lorsque l'évaluation des risques l'exige. L'humidité peut influencer la dissipation statique, mais ce n'est pas un substitut à un chemin de mise à la terre vérifié.
Les exemples ci-dessous identifient des matériaux qui peuvent nécessiter un dépistage des poussières combustibles ; la catégorie seule ne permet pas d'établir si une poudre spécifique est explosible. Utilisez le FDS actuel et une évaluation des risques liés aux poussières réalisée par un spécialiste, basée sur le matériau réel. Le cas échéant, les essais peuvent comprendre Kst, Pmax, énergie minimale d’allumage (MIE), concentration minimale explosible (MEC), taille des particules et teneur en humidité.
| Groupe de matériaux | Exemples qui peuvent nécessiter un dépistage | Ce que l’établissement doit vérifier |
|---|---|---|
| Métaux et alliages | Poudres d’aluminium, de magnésium, de zinc, de titane, de fer et de ferrosilice | Taille réelle des particules, composition, réactivité, sensibilité à l’allumage et capacité du matériau à réagir avec l’eau |
| Matériaux agricoles, forestiers et alimentaires | Amidon, farine, sucre, lait en poudre, cacao, café, tabac, poussières de bois et fibres végétales | Si les fractions fines en suspension dans l’air sont combustibles ; teneur réelle en humidité, taille des particules, concentration et sources d’allumage |
| Matériaux synthétiques et plastiques | Polyéthylène, polypropylène, résines, caoutchouc et autres poudres polymères | Accumulation statique, liaison et mise à la terre, collecte de poussière et données réelles d’allumage de la poudre |
| Matériaux charbon et pétrochimie | Poudres de charbon, coke, coke de pétrole, bitume et soufre | Données d’explosivité et d’allumage spécifiques au matériau; ne pas déduire le risque à partir d’un nom générique de matériau |
| Produits pharmaceutiques et produits chimiques fins | API, intermédiaires, stéarate de zinc, antioxydants, colorants et pigments | Données de poussière combustible ainsi que les exigences de toxité, confinement et contamination croisée |
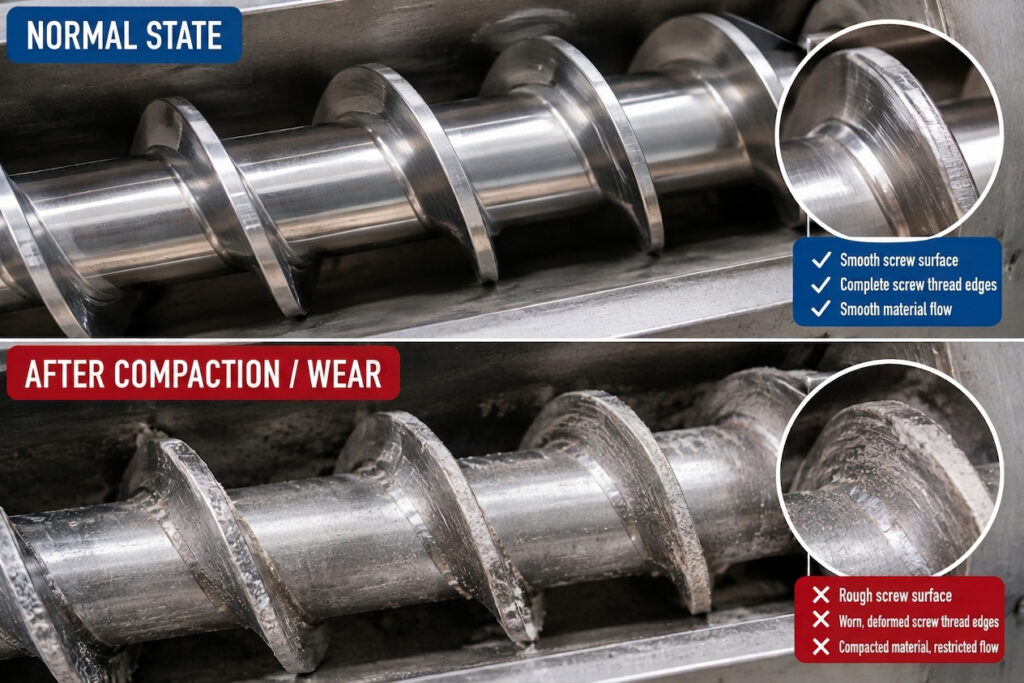
Un diamètre d’outre, un pas ou un profil d’alimentation inadapté à la poudre peut déchirer, comprimer ou ralentir l’alimentation. Une vitesse RPM excessive peut générer de la chaleur et du compactage; trop peu d’agitation peut laisser des vides. Examiner le choix de la vis, le couple du moteur, les rampes d’accélération et les données réelles de remplissage plutôt que de modifier l RPM à l’aveugle.
Une distribution de tailles de particules large peut se ségréger lors du transport. Les particules fines se déposent dans les interstices entre les particules plus grosses, puis se tassent dans les filtres, joints et buses étroites. Des boutonnières sur l’acier inoxydable rayé, des ailettes déformées, des bords d’agitateur usés et des sièges de soupape endommagés créent des rebords supplémentaires où la poussière peut s’accumuler.
Utiliser la procédure de consignation/étiquette du fabricant de la machine et la fiche de données de sécurité (FDS) de la poudre. Ne jamais atteindre dans un réceptacle, utiliser une tige métallique ou retirer un garde pendant que l’optique ou le vibro peut démarrer.
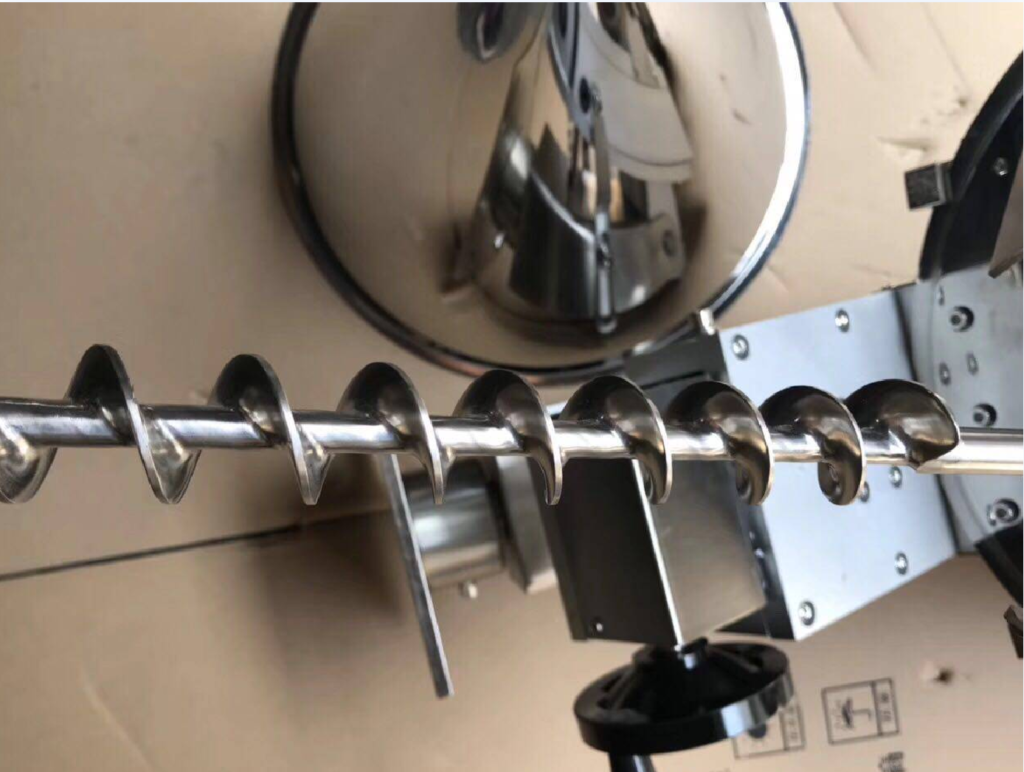
Après l'isolement, inspectez depuis l'entrée du produit vers la sortie : gorge du godet, agitateur, entrée d'ergot, ailettes de vis, tube de dosage, siège de la vanne et pointe de buse. La première restriction amont est généralement plus informative que le plus gros tas de poudre en aval.
Tester la continuité depuis la trémie, le tube d’auge, le tuyau de transfert et le cadre jusqu’au point de terre de l’installation. Confirmer que les barres d’ionisation et l’extraction des poussières fonctionnent selon leurs réglages spécifiés. Enregistrer le résultat plutôt que de se fier à une vérification visuelle.
Remonter, charger une petite quantité et lancer selon les réglages de démarrage approuvés. Ne changer qu’une seule variable — telle que la vitesse de l’auge, l’impulsion de l’agitateur ou la hauteur d’alimentation — entre les essais. Vérifier un ensemble statistiquement utile de poids de remplissage et inspecter le trajet de décharge après l’essai.
Faire correspondre le symptôme avec un test de confirmation avant de choisir une solution. Enregistrer le résultat dans le journal de lot ou de maintenance afin que les obstructions répétées puissent être suivies.
| Symptôme observé | Module probable | Confirmer | Première action corrective |
|---|---|---|---|
| La poudre demeure au-dessus d'une sortie vide | Pont ou fente | Inspecter l'arc après verrouillage; comparer le débit avec agitateur éteint/activé | Valider la géométrie de la sortie et une impulsion courte et à faible énergie de l'agitateur/vibateur |
| L'anneau de poussière grossit sur le bec | Adhérence statique ou fines | Vérifier la continuité de mise à la terre, statut de l'ioniseur et chargement du filtre | Rétablir l'adhérence et la capture de poussière; nettoyer avec la méthode approuvée |
| Le poids de remplissage varie après un poste humide | Absorption d'humidité ou changement de densité | Mesurer l'humidité de la poudre et la densité en vrac; enregistrer l'HR de la pièce | Mettre en quarantaine les matériaux hors spécifications et appliquer la limite validée de stockage/HR |
| Le couple du moteur augmente et l'auge se tasse | RPM excessive, vis incorrecte ou alimentation comprimée | Faire évoluer le couple, le RPM et le poids de remplissage ensemble | Réduire le stress progressivement et confirmer la géométrie de la vis avec un essai produit |
| Bouchage après changement d'équipement | Résidu, pièces humides ou joint usé | Inspecter les restraints cachés et vérifier le remontage à sec | Réviser la procédure opérationnelle de changement et remplacer les pièces d'usure endommagées |
Utiliser une sortie et un angle mural qui supportent le flux mesuré de la poudre. Sélectionner un agitateur ou un vibrateur pneumatique uniquement après un essai produit; l'animer par impulsions lorsque la machine a besoin d'aide à l'alimentation, et vérifier que la vibration n'augmente pas la compaction ou la ségrégation.
Conserver le matériau hygroscopique (gel de silice, tamis moléculaire, CaCl2) scellé jusqu'à son utilisation, limiter l'exposition ouverte, et suivre la température ambiante et l'HR. Utiliser de l'air déshumidifié ou de l'azote uniquement lorsque l'évaluation des risques du procédé et la compatibilité du produit le permettent. La limite correcte est la valeur démontrée par votre formulation et vos travaux de validation.
Spécifier une exigence documentée de finition de surface et de propreté pour le trémis, le tube d'extrudeuse, les vannes et les buses. Inspecter avec les rugosités et vérifications visuelles appropriées; ne pas supposer qu'une apparence polie prouve une surface hygiénique. La règle d'équipement de la FDA est une référence utile pour les lignes alimentaires, tandis que les installations pharmaceutiques et chimiques doivent suivre leurs exigences GMP et de compatibilité des matériaux applicables.
Commencer par la géométrie de la vis recommandée pour la poudre, puis établir une petite fenêtre de conception d'expériences pour le RPM, le niveau de remplissage, le timing de l agitateur et l'accélération. Enregistrer le couple, le poids de dose, les rejets et l'emplacement des bouchons. Un réglage n'est acceptable que s'il respecte les critères de poids de remplissage approuvés et de sécurité sur l'ensemble des essais représentatifs.
Fixer les pièces conductrices, garder les mises à terre accessibles pour inspection, et positionner l’ionisation et l’extraction là où la poussière est générée. Pour les poudres pouvant être combustibles, faire réviser l’installation selon le code local applicable et l’évaluation de sécurité contre les poussières qualifiée avant d’ajouter des appareils électriques ou pneumatiques.
Utiliser un programme basé sur le risque et validé plutôt qu’une règle universelle “ nettoyage toutes les X heures ”. Il peut également être utilisé pour vérifier d’autres pannes courantes des machines de remplissage.
Pour les lignes alimentaires, n'utiliser que les agents de nettoyage et les gaz comprimés autorisés par le programme d’assainissement. Pour les poudres pharmaceutiques ou dangereuses, suivre le processus de nettoyage validé, les contrôles de confinement et le SDS.
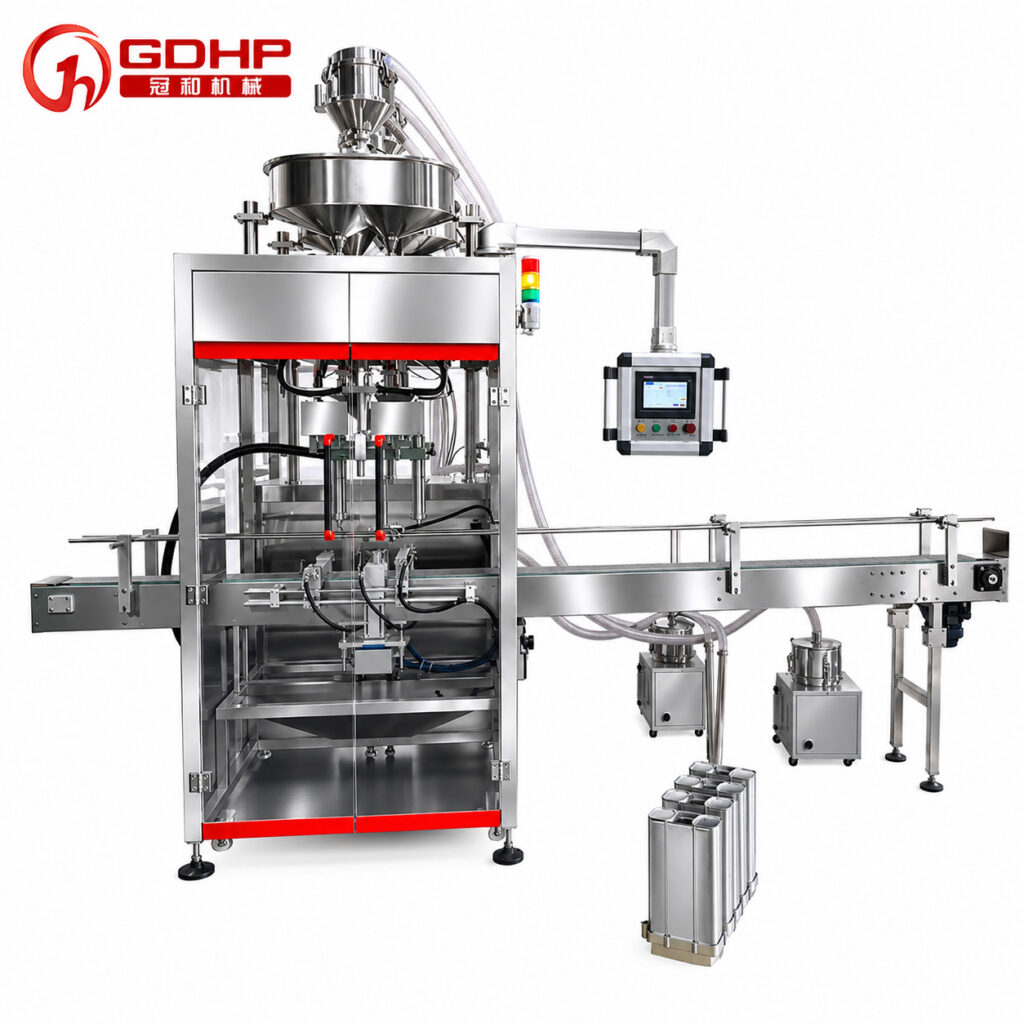
Les obstructions répétées indiquent que votre poudre n’est pas compatible avec l’équipement, et une ligne de production de remplissage de poudre complète doit être conçue en fonction des caractéristiques du matériau, de la dose cible, des spécifications d’emballage et des conditions d’usine. Par exemple, All-Fill propose une large gamme de plateformes à vis, y compris des systèmes semi-automatiques, remplissage-poids et à grande vitesse ; Spee-Dee se concentre sur les remplisseuses à vis contrôlées par servo, le retour de peseur-checker, les options sanitaires et l’intégration de la ligne d’emballage ; et GDHP se concentre sur des lignes personnalisées de remplissage et d’emballage, y compris la machine à sachets en coupe de mesure GH240FZ pour les poudres principalement libres de flux. Aucun fournisseur n’est automatiquement le meilleur choix : la vitesse et la précision publiées dépendent du produit et des conditions de test, alors comparez des essais de poudre représentatifs, le changement d’outil, le contrôle de la poussière, la couverture du service et l’étendue totale du projet avant de choisir.
Non. Un objectif RH fixe peut être utile pour une formulation et inapproprié pour une autre. Établissez la limite avec l’adsorption d’humidité ou les données du procédé, puis vérifiez-la à l’entonnoir avec un capteur calibré. Gardez les poudres hygroscopiques scellées jusqu’à l’utilisation.
Seulement si le SDS, l’évaluation des risques et le SOP d’assainissement le permettent. L’air non contrôlé peut disperser des poussières combustibles et contaminer les surfaces en contact avec les aliments. Le FDA 21 CFR 117.40(g) exige spécifiquement que le gaz utilisé sur les surfaces en contact avec les aliments soit traité afin de ne pas les contaminer ; un vide adapté ou un essuyage contenu peut être plus sûr.
Il n’existe pas de régime RPM universel. La vitesse dépend de la géométrie de la vis, de la cohésion de la poudre, du niveau de remplissage, du poids cible et de la conception de la machine. Établissez une fenêtre opérationnelle validée en utilisant le couple, la répétabilité du remplissage-poids et l’inspection visuelle du trajet de sortie.
À tout le moins, enregistrer le lot de produit, l’humidité, la densité apparente, l’humidité relative ambiante, les tours/minute de l’auge, le couple ou la charge du moteur, le réglage de l’agitateur/vibreur, l’emplacement du bouchon, l’action de nettoyage et les résultats de poids de remplissage. Ces tendances transforment les “ bouchons mystérieux ” répétés en un problème de processus solvable.