Da forma de dosagem à aceitação
Guia de Engenharia para o enchimento e embalagem farmacêuticos
1. Deixe a forma de dosagem definir o processo
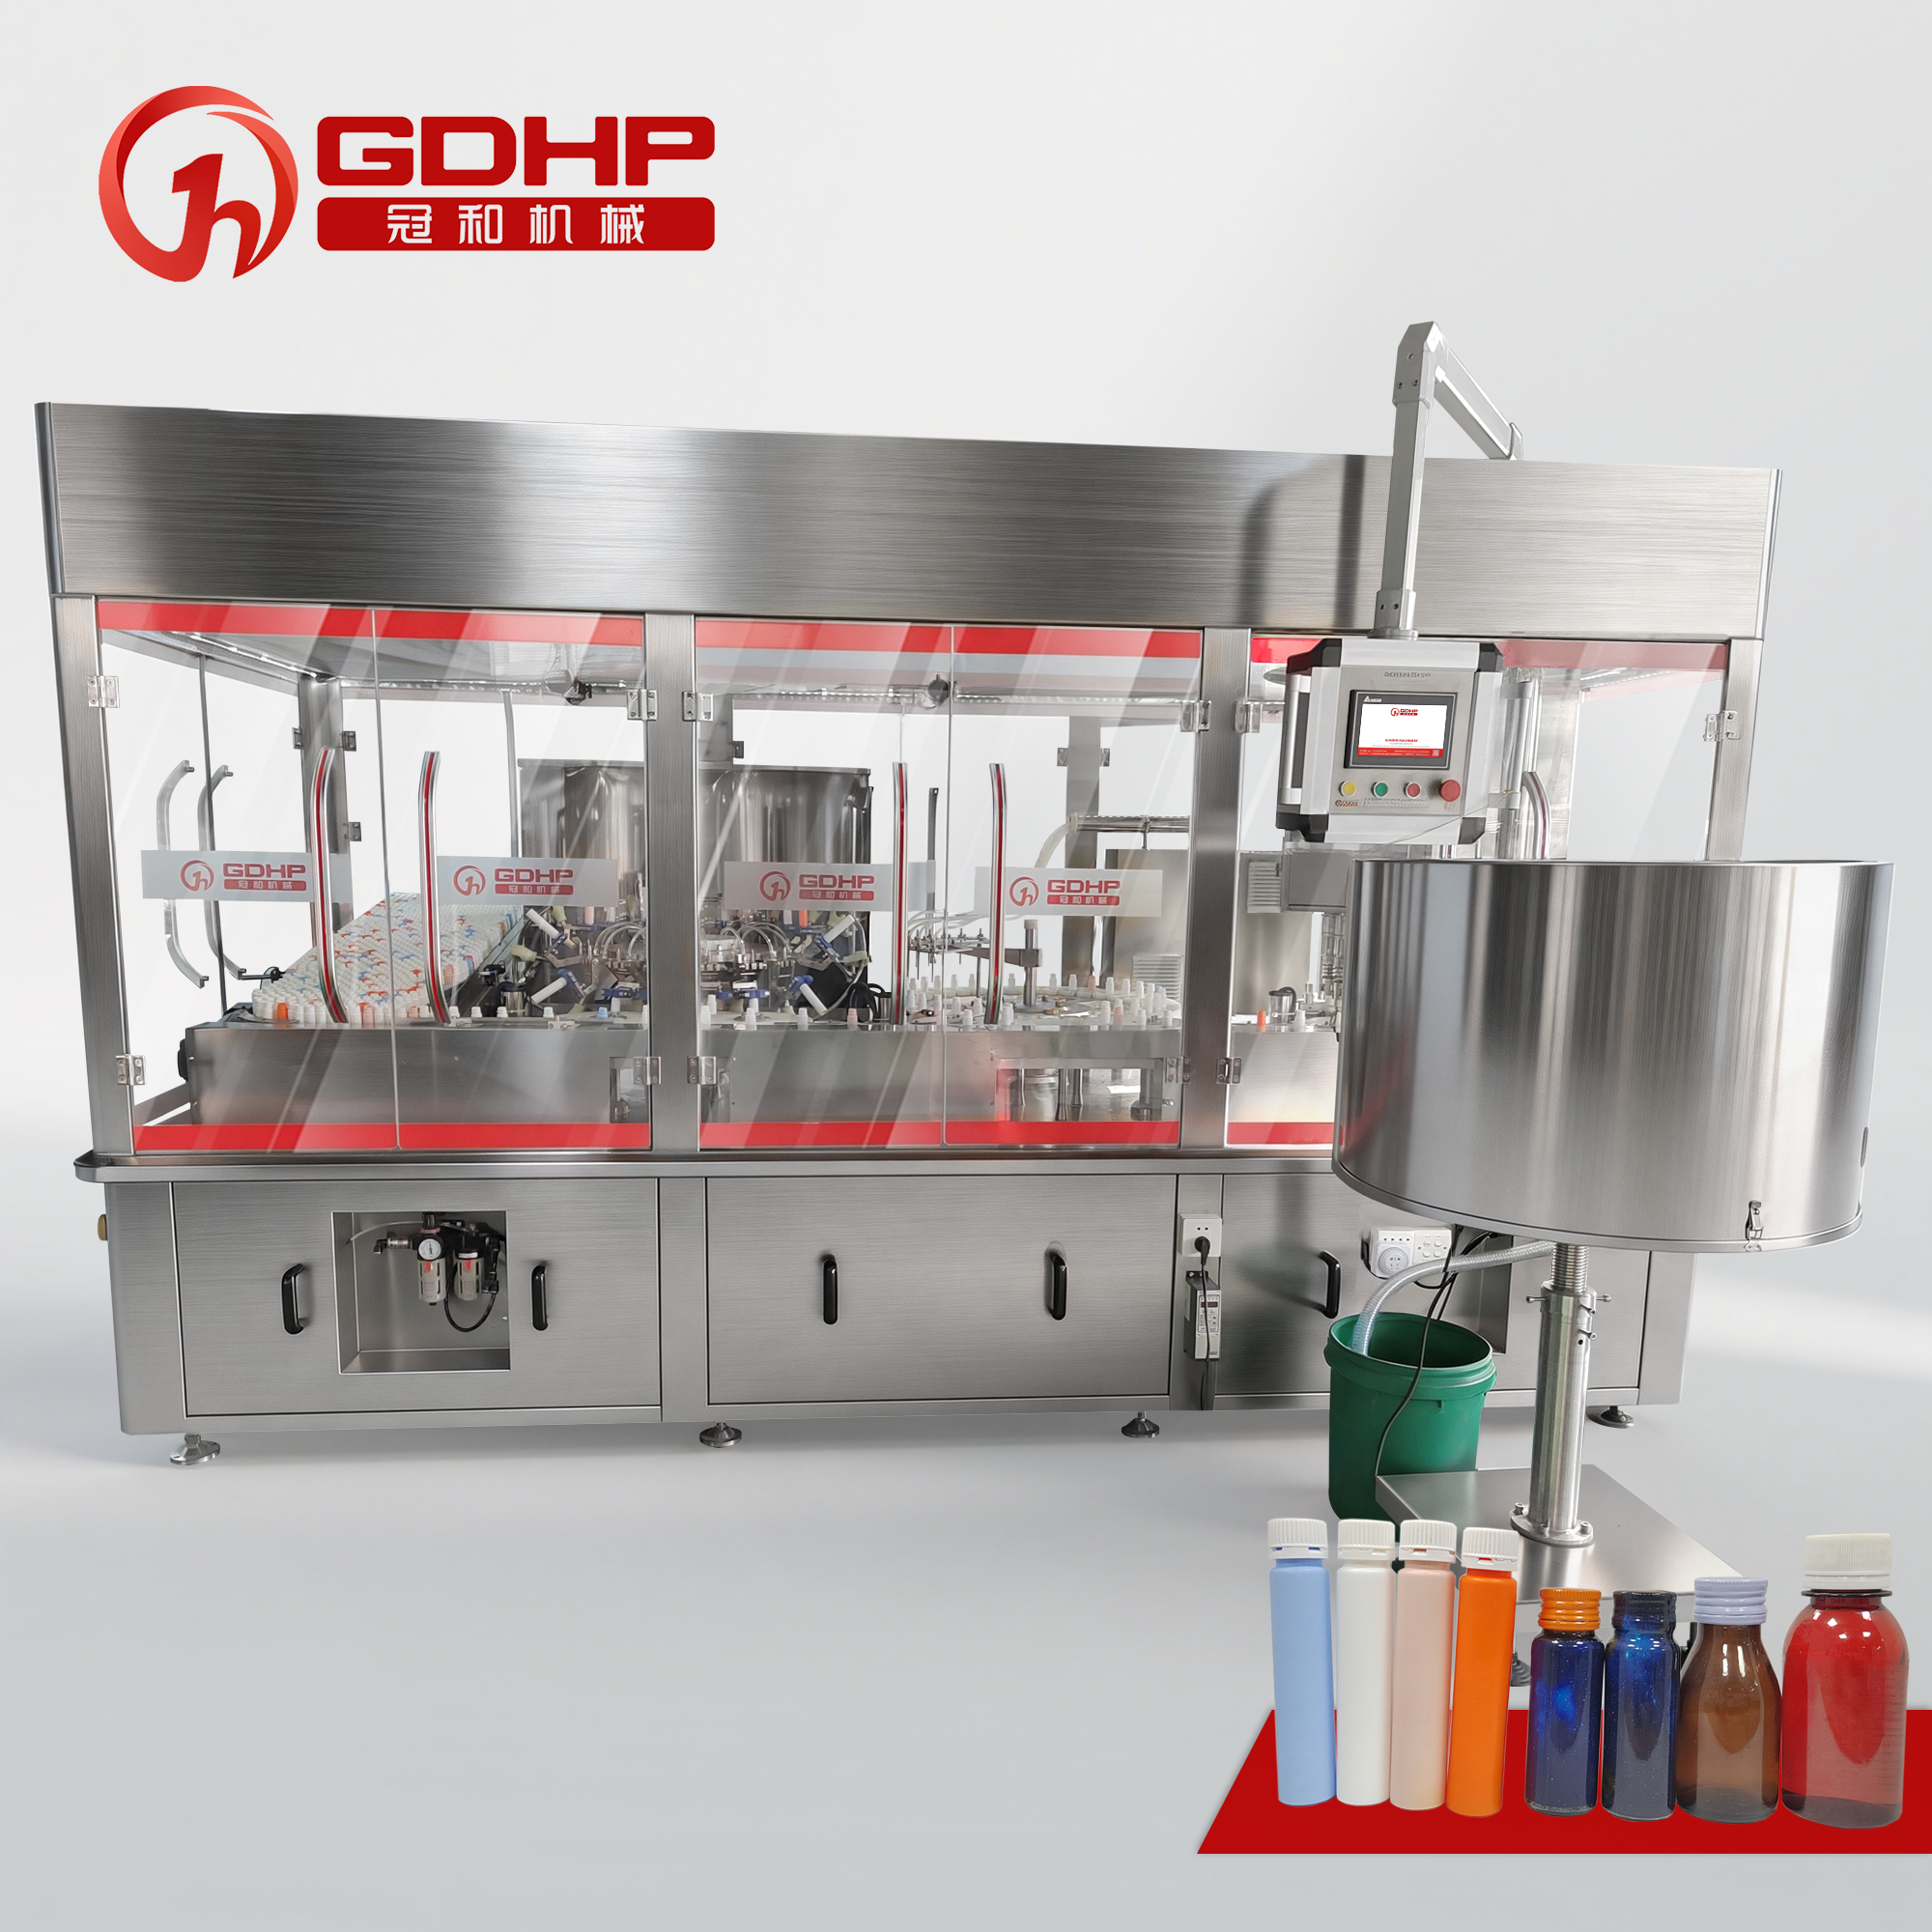
Soluções orais e xaropes precisam de um método de metrologia compatível com a viscosidade, o volume de enchimento e o comportamento de formação de espuma. Suspensões levantam questões sobre sedimentação, mistura, passagem de partículas e alterações durante o tempo de Holds planificado. Avalie essas condições com uma formulação representativa antes de selecionar o caminho do produto e a bomba.
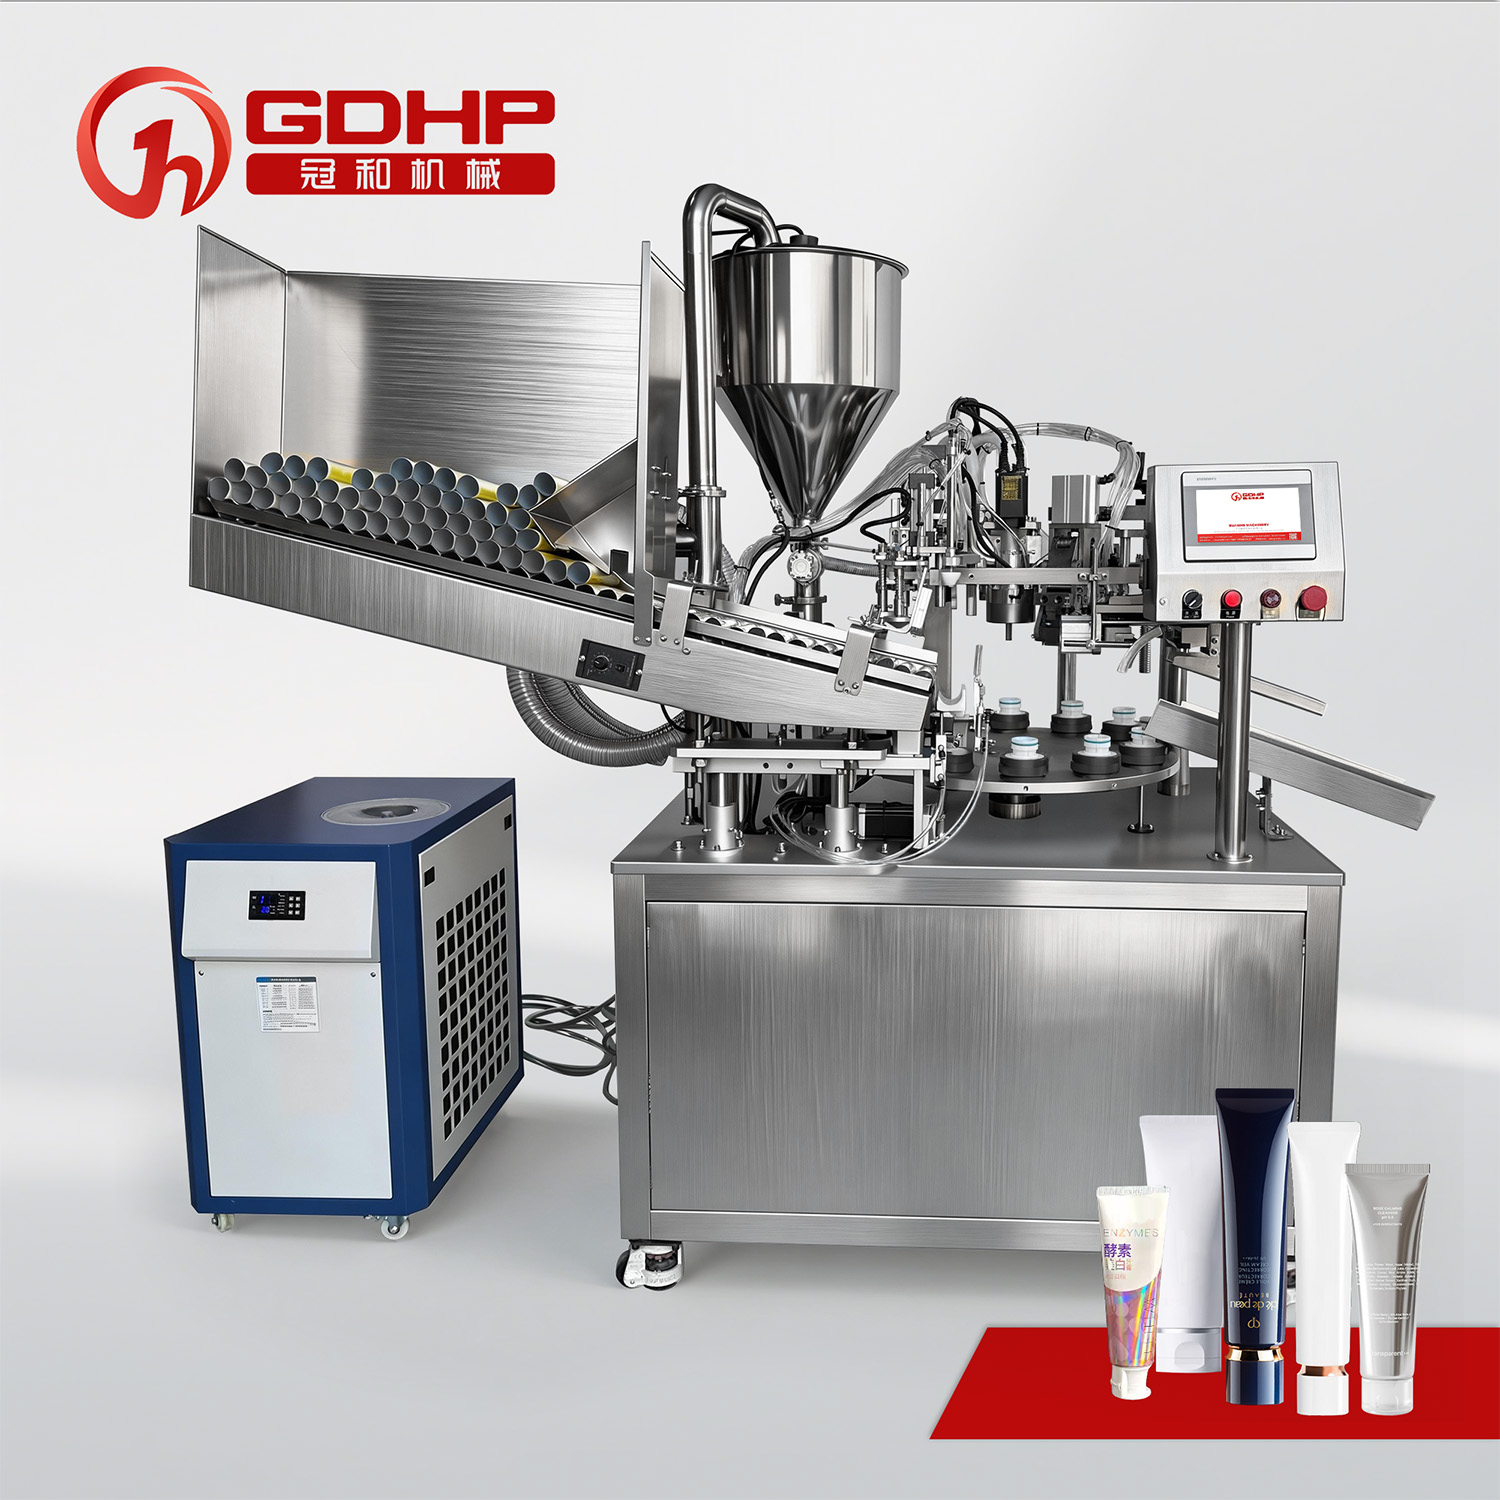
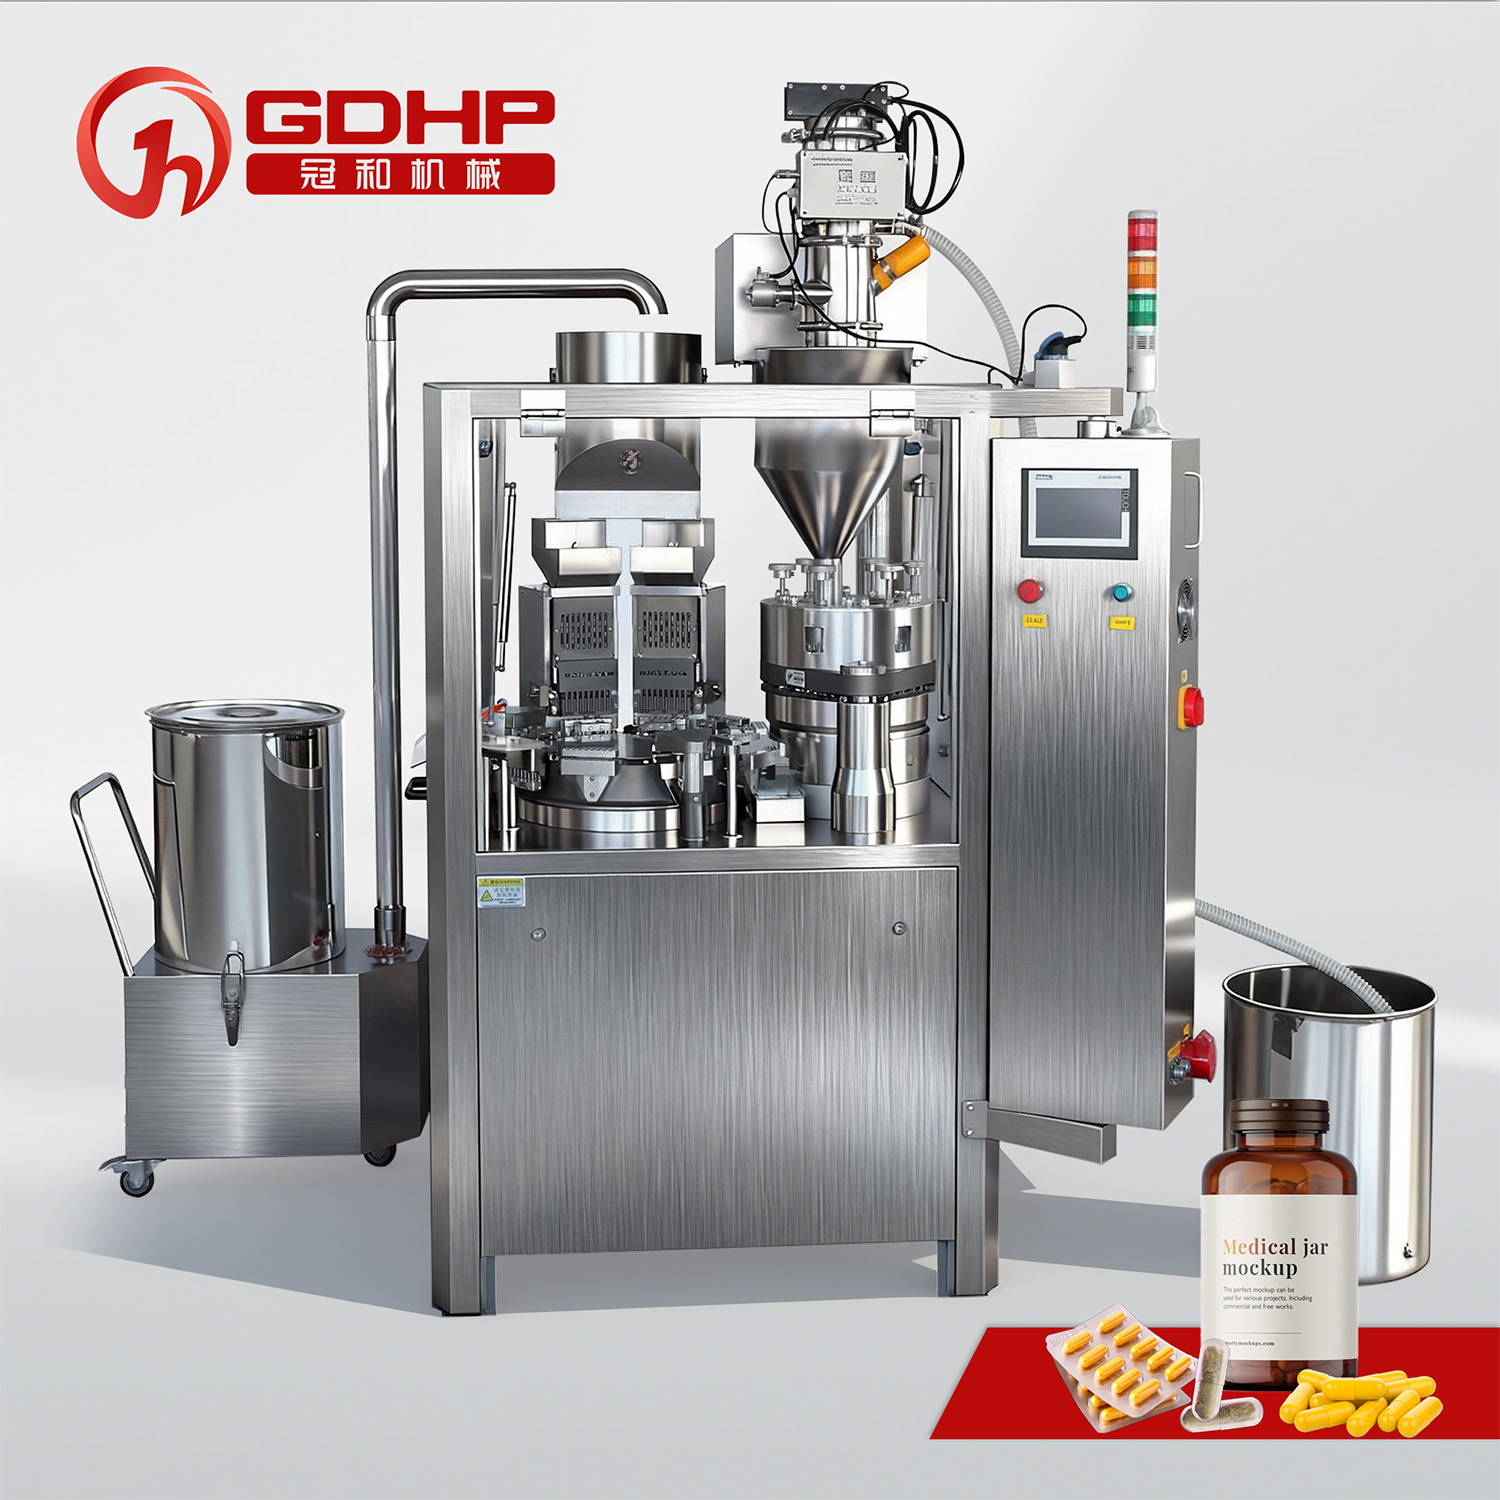
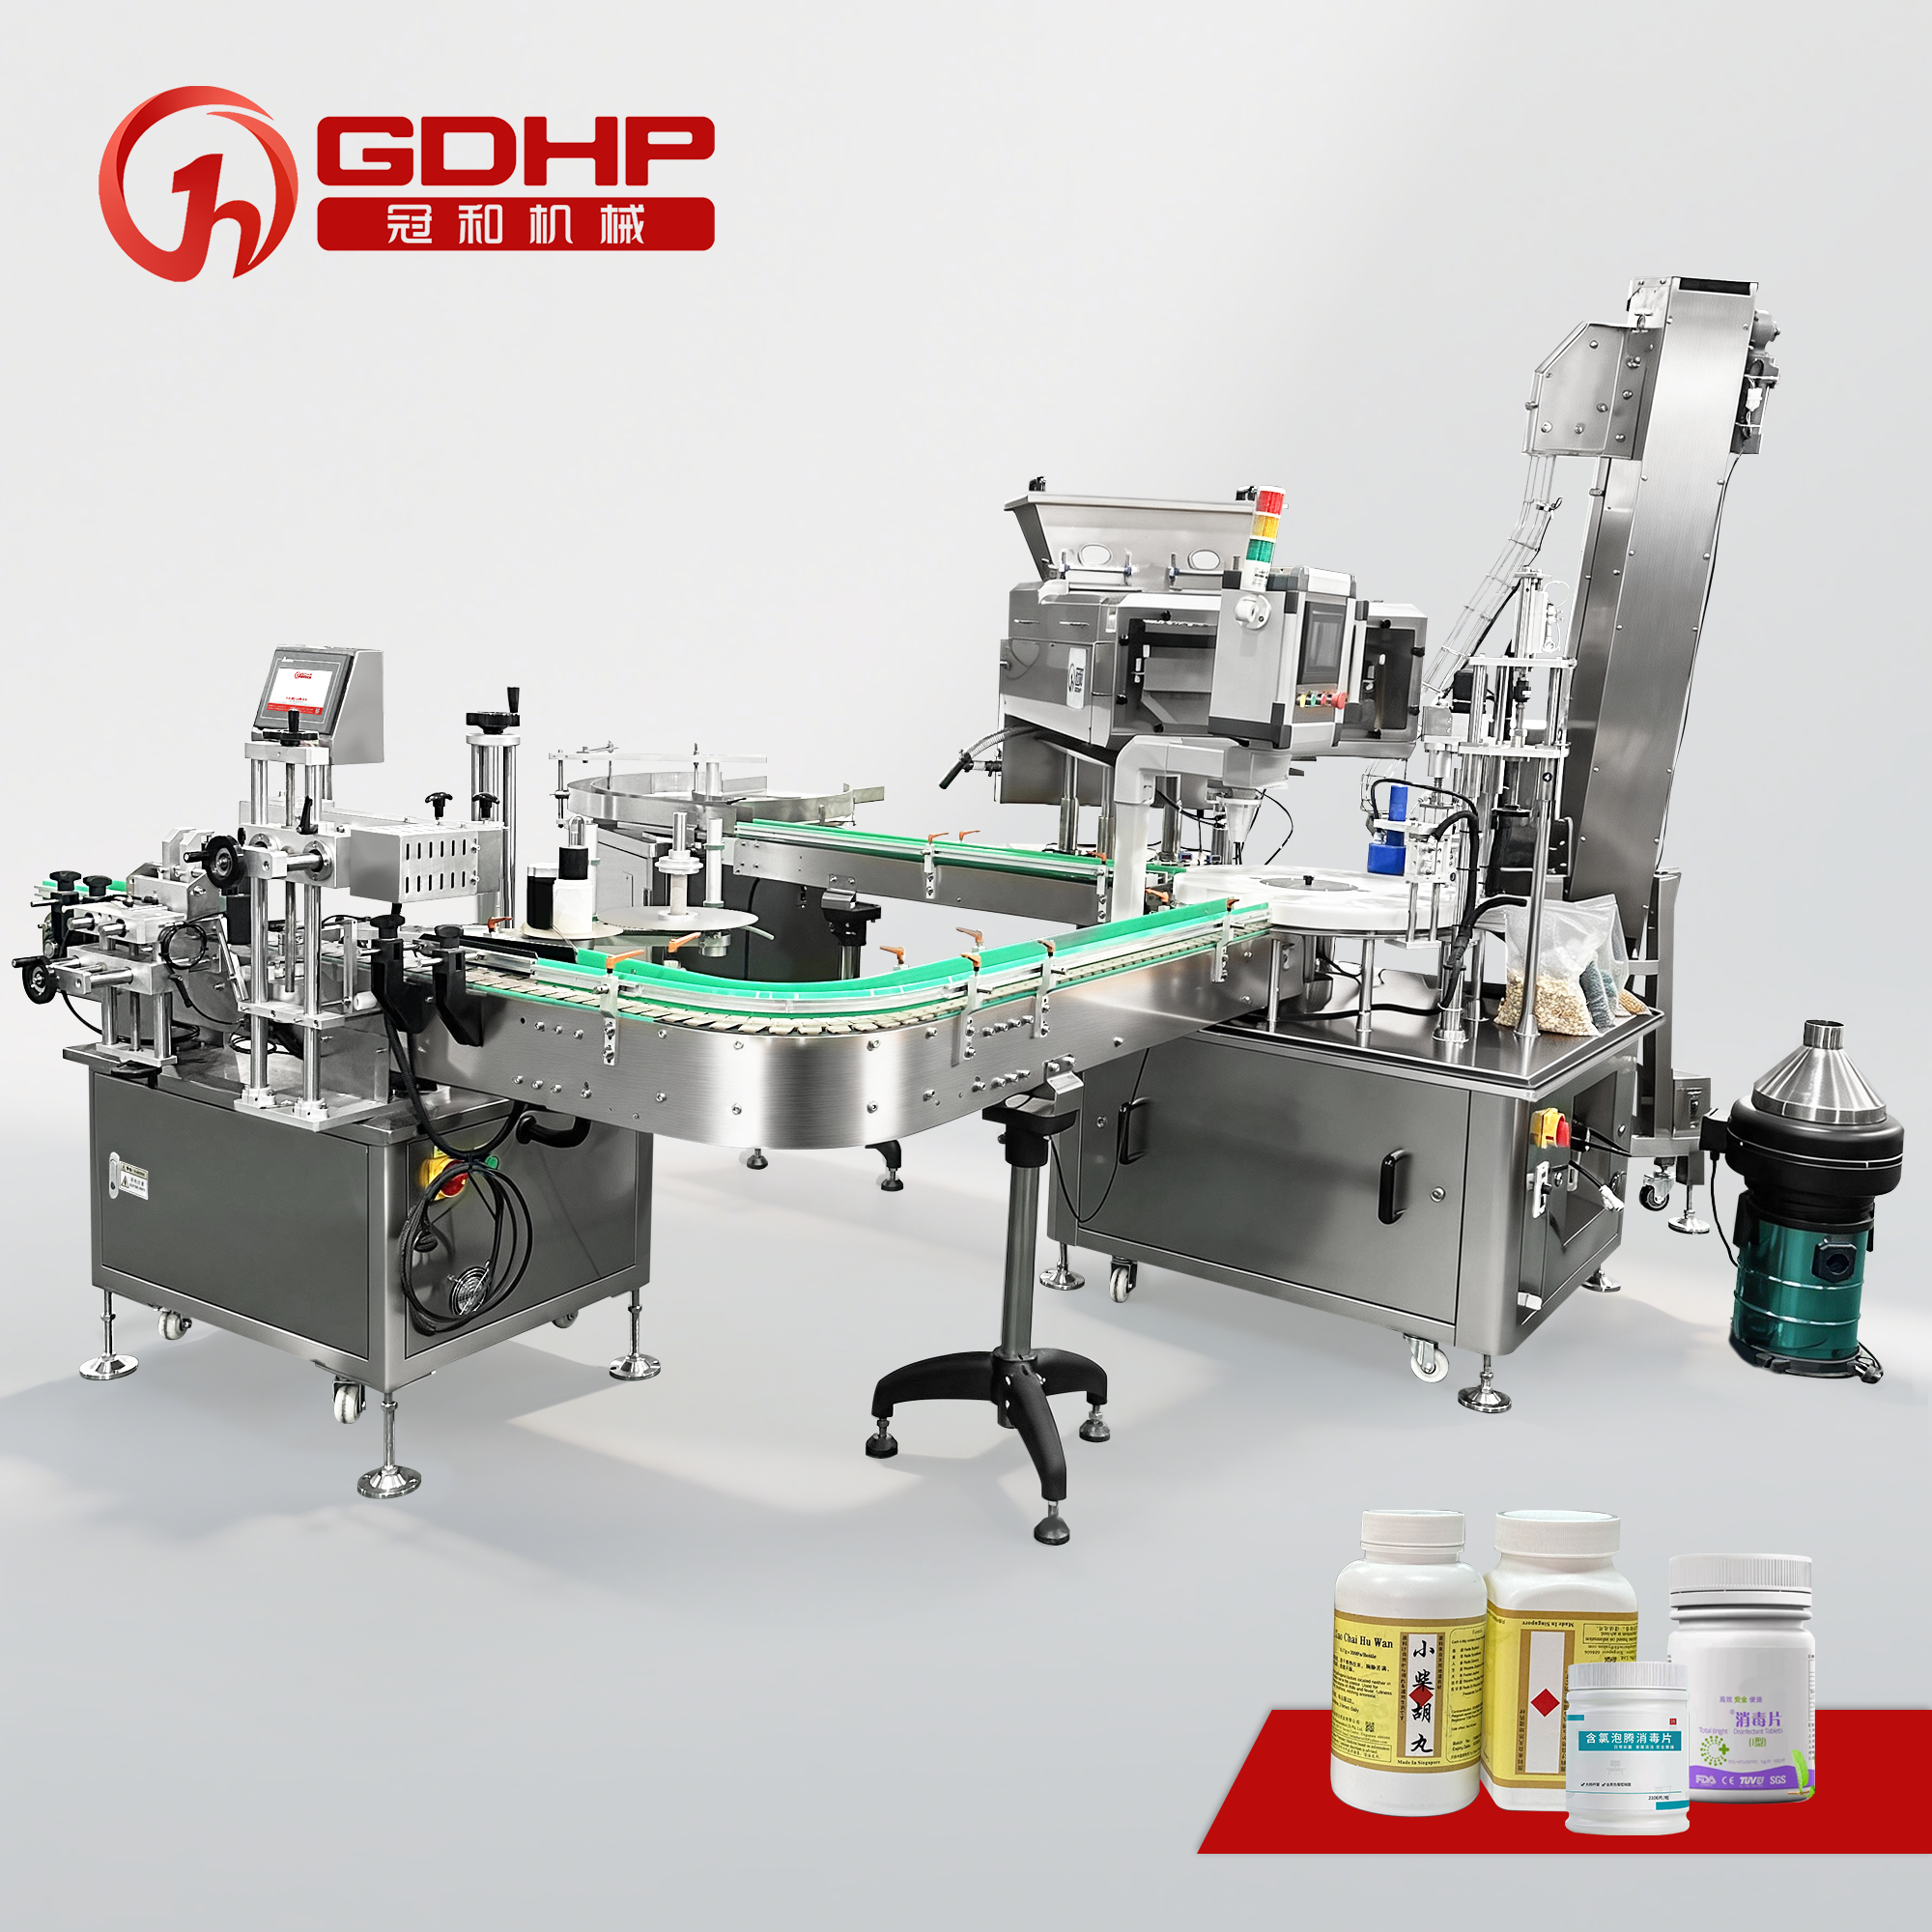
Pomadas e cremes precisam de alimentação controlada, uma cabeça de passagem adequada e um método de vedação do tubo compatível com o material de embalagem. O enchimento de cápsulas duras lida com pó ou grânulos dentro de cascas de cápsula; a contagem de comprimidos e cápsulas lida com unidades de dosagem concluídas para embalagem de frasco. Compare o maquina de enchimento e vedação de tubos e contador de comprimidos e cápsulas contra estas tarefas distintas.
2. Especifique a dose e o teste de aceitação em conjunto
Para líquidos, indique o volume nominal de enchimento e a variação admissível, e defina se a verificação utiliza volume ou massa com uma conversão de densidade adequada. Para enchimento de cápsulas, defina a variação de peso de enchimento e o método de amostragem. Para um contador, defina unidades por frasco, exatidão da contagem e como são detetados e tratados pacotes com falta ou sobra de enchimento.
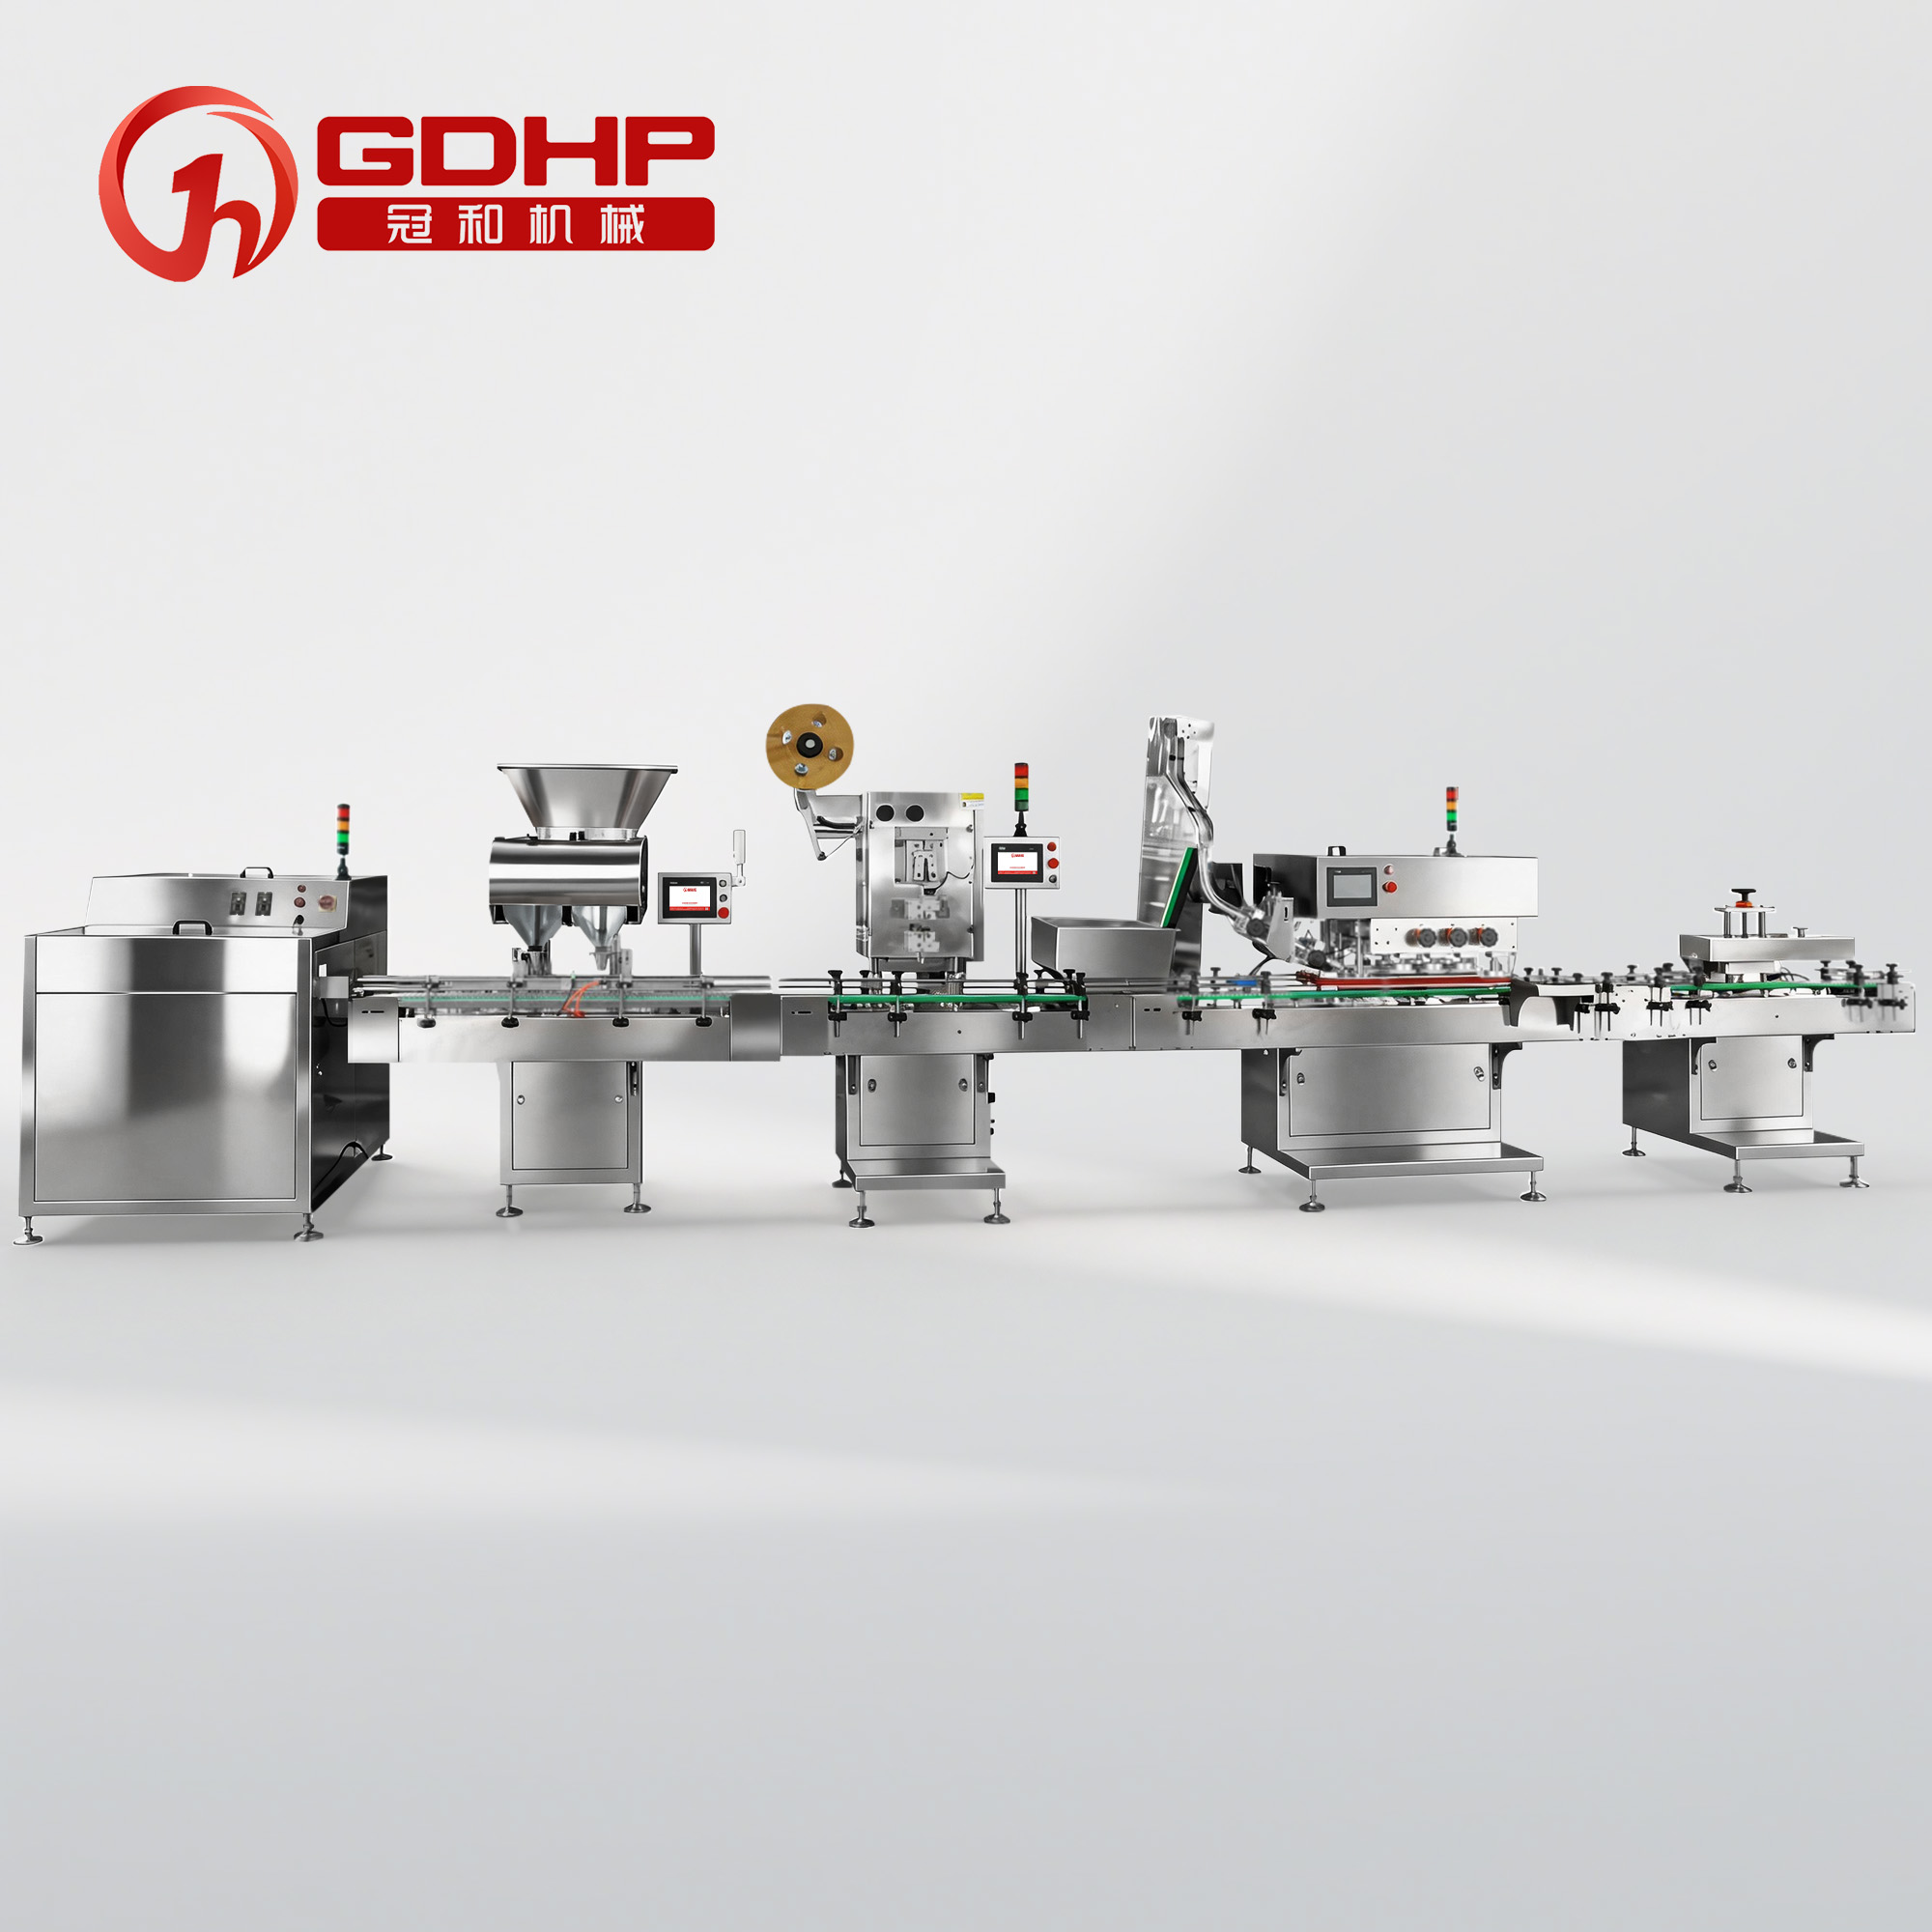
A reprodutibilidade do dosagem de equipamentos não estabelece, por si só, a potência do fármaco ou a uniformidade de conteúdo. Concorde com o material de teste, a temperatura, o tamanho da amostra, a velocidade de operação e as condições de arranque. Meça a produção da linha completa configurada, incluindo fechamento, inspeção e rotulagem, em vez de combinar as velocidades mais altas cotadas de máquinas separadas.
3. Planeie o trajeto de contacto e o procedimento de limpeza
Identifique as peças que contactam a formulação: tanques, bombas, tubagens, válvulas, bicos e selos. Avalie a compatibilidade com o produto e com os agentes de limpeza, retenção de resíduos, acesso de desmontagem e as consequências do desgaste de tubulações ou selos. Um grau de aço inoxidável por si só não estabelece compatibilidade para todas as formulações.
Defina os passos de limpeza, responsabilidades, inspeção e registos entre lotes. 21 CFR 211.67 endereços procedimentos de limpeza e manutenção de equipamentos e registos. Tubulação removível numa instalação de enchimento peristáltico pode simplificar o acesso, mas não elimina a necessidade de estabelecer uma estratégia adequada de limpeza ou substituição. Especificar CIP ou SIP apenas quando o equipamento seleccionado e o circuito completo forem desenhados e avaliados para esse processo.
4. Separar limpeza de capacidade de assepsia
A limpeza remove resíduos. A desinfeção reduz ou inativar microrganismos mas pode não eliminar esporos bacterianos; a esterilização requer um processo validado para eliminar microrganismos viáveis, incluindo esporos. Enxaguamento de ar pode ajudar a remover partículas soltas de contentores adequados, mas não é um processo de esterilização. Uma câmara de fluxo de ar local é uma parte de uma estratégia mais ampla de controlo ambiental e não estabelece sozinha um processo de fabrico estéril.
Se o produto medicinal exigir fabrico estéril, identifique se o processo utiliza esterilização terminal ou processamento asséptico. Avalie a instalação, o pessoal, a preparação de embalagens e fecho, transferências, monitorização ambiental e validação de processo como um sistema completo. Os requisitos de produto estéril requerem uma revisão técnica separada do equipamento proposto e da sua integração.
5. Adequar manuseamento e encerramento à embalagem
Forneça garrafas reais, tampas, tubos ou cascas de cápsulas juntamente com desenhos e tolerâncias. A geometria da garrafa influencia guias, rodas de estrela e patins. Tampas roscadas requerem uma janela de torque acordada; fechos crimpados requerem ferramentas apropriadas e verificações de configuração. Tubos de plástico ou compósito requerem condições de vedação compatíveis, enquanto cápsulas duras requerem o deEngajamento e bloqueio corretos.
Defina as verificações relevantes para o pacote: tampas ausentes ou desalinhadas, engajamento da vedação, defeitos de vedação do tubo, fugas e, quando necessário, integridade da vedação do recipiente. Verificações de presença de sensor não são substitutos de um teste de integridade acordado. O máquina de capsular servo é selecionada com base na combinação real de tampa e garrafa, não apenas no diâmetro nominal da tampa.
6. Proteger a identidade da etiqueta através de cada mudança de lote
Confirme qual etiqueta pertence a cada produto e tamanho de embalagem, onde o número de lote e as informações de validade serão aplicadas, e como a sua presença e legibilidade serão verificadas. Defina o intervalo de linha, a remoção de materiais do lote anterior, a reconciliação de etiquetas quando aplicável e a liberação documentada antes de reiniciar.
Para a fabrico de fármacos acabado nos EUA, 21 CFR 211.130 aborda os controles de embalagem e rotulagem, incluindo a prevenção de trocas acidentais e a inspeção pré-uso documentada. Uma máquina de rotulagem de garrafas aplica rótulos; o código, a inspeção visual, a serialização, a agregação e os registos eletrónicos requerem o seu próprio hardware, software e âmbito de verificação especificados.
7. Transforme o URS num plano de aceitação
Escreva a Especificação de Requisitos do Utilizador (URS) antes de congelar a configuração. Defina o que o equipamento deve fazer, como será limpo e operado, e as evidências necessárias para aceitação. Atribua responsabilidade para utilidades, interfaces a montante e a jusante, testes, desvios e aprovação de documentos.
Os testes de Aceitação de Fábrica (FAT) verificam a configuração acordada nas instalações do fornecedor; os Testes de Aceitação no Local (SAT) verificam-no após a instalação e integração. Preparação IQ documenta a instalação de acordo com a especificação aprovada, verificações OQ operam dentro de faixas definidas, e PQ demonstra desempenho nas condições de produção pretendidas. Estas atividades suportam uma estratégia de qualificação e validação acordada; FAT por si só não valida o processo de fabrico farmacêutico. Use o nosso checklist FAT da linha de enchimento para preparar o ensaio do equipamento, com a equipa de qualidade do fabricante a aprovar o alcance de qualificação aplicável.
- Forma de dosagem e características de formulação
- Amostras de embalagem, desenhos e tolerâncias
- Dose nominal ou contagem e limites de aceitação
- Produção necessária em linha e cronograma de lote
- Materiais de contacto e estratégia de limpeza
- Utilidades, layout e requisitos ambientais
- Inspeção, rejeição e identificação do lote
- FAT/SAT, apoio à qualificação e entregáveis