Embalagem de Detergente para Lavandaria: Tipos, Materiais e Máquinas
Aprenda a escolher materiais de embalagem de detergente para roupa, recipientes, máquinas de enchimento, fechamento, selagem e linhas de produção completas.
Setembro 19, 2026

Não existe uma máquina de enchimento de pós única e ideal para todos os produtos. Use uma enchadeira de parafuso para pós finos, coesivos ou não fluídos, como farinha e proteína em pó. Use copos volumétricos para pós estáveis, de fluidez livre, e grânulos. Escolha o enchimento por peso líquido quando o controlo do peso-alvo e a salvaguarda do produto forem as principais prioridades. A seleção final deve ser confirmada através de um teste de produto e FAT. Escolher a máquina de enchimento de pós certa pode melhorar a exatidão do enchimento, reduzir o trabalho manual, aumentar a produção e oferecer uma embalagem mais limpa e profissional.

Escolher a melhor máquina de enchimento de pó começa por marcar o método de dosagem de acordo com o comportamento do fluxo de pó, a produção requerida e a consistência de enchimento alvo. Os nossos sistemas de enchimento de pó suportam tipo de parafuso, copo de medição volumétrico e enchimento por fluxo para diferentes requisitos de produção.
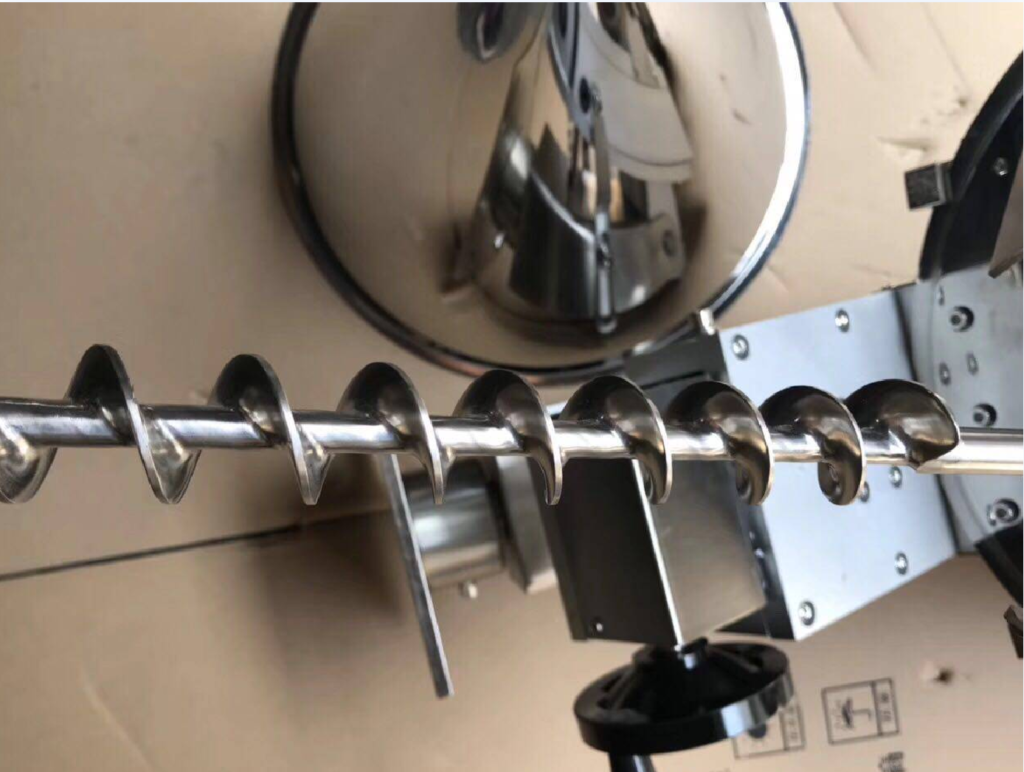
An máquina de enchimento automática com parafuso dosa o pó através de um mecanismo de parafuso controlado. Este método é especialmente adequado para materiais finos, coesivos e não fluídos livremente, incluindo pó de proteína, farinha e ingredientes ativos farmacêuticos.
O enchimento por parafuso é concebido para aplicações que exigem dosagem controlada onde o pó pode criar pontes, ficar compacto ou fluir de forma pouco uniforme. A agitação integrada pode ajudar a manter o material a mover-se para a área de dosagem e apoiar enchimentos estáveis.
Mais adequado para:
A enchimento por copo volumétrico utiliza copos de medição para dispensar um volume definido de produto. Os designs de copo fixos ou ajustáveis são comumente usados para pós e granulado de fluxo livre com densidade bulk consistente.
Este sistema oferece uma abordagem eficiente para produtos como sal, açúcar, sementes e materiais similares que fluem de forma fiável. É frequentemente escolhido quando a saída volumétrica de alta velocidade é o requisito operacional primário.
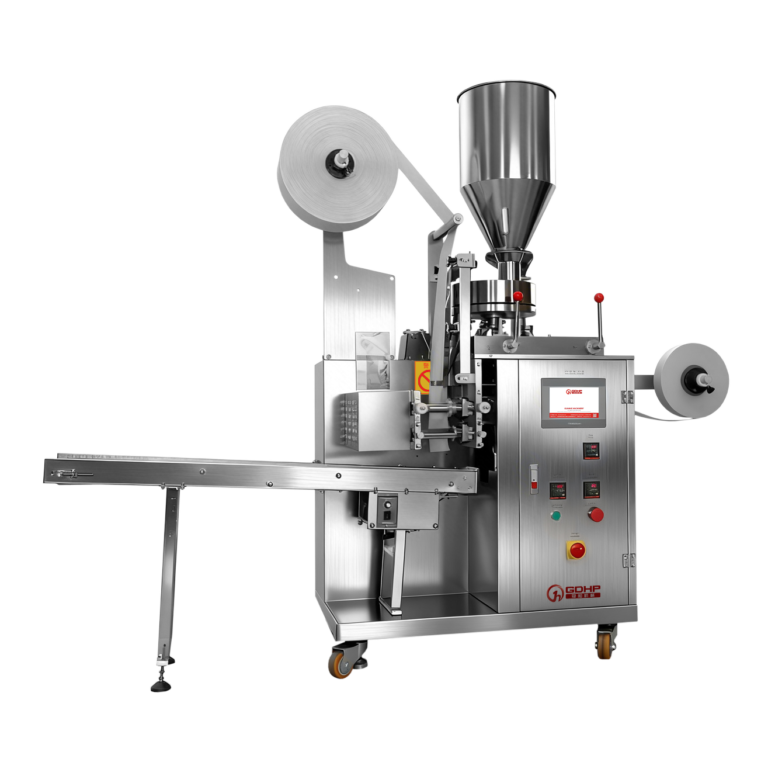
Para saquetas de pó, uma máquina na nossa gama é a GH240FZ máquina de embalagem de pó de selagem em três lados. Combina dosagem com copo de medição com conformação de saco, enchimento, selagem térmica, corte e contagem. A configuração utilizada para um projeto foi de cerca de 40 sacos por minuto, com uma precisão alvo de ±2%, dimensões do saco de L 20–160 mm × A 15–110 mm, e uma instalação eléctrica de 220 V, 2,0 kW. O modelo é uma referência prática quando o produto é preenchido em saquetas de filme em vez de contentores rígidos.
Mais adequado para:
Enchimento do tipo stream utiliza um fluxo contínuo de material para aplicações de dosagem de pó industriais. Dependendo do desenho de produção, o pó pode ser fornecido através de arranjos de transferência por gravidade ou pneumáticos.
Esta abordagem é adequada para linhas de produção de alta velocidade e grande volume, onde é necessário um processo de enchimento contínuo. A configuração final do sistema deve considerar o comportamento do pó, o formato de embalagem e as necessidades de integração na linha.
A principal diferença entre enchimento por peso líquido e por dosagem volumétrica é como a dose é controlada.
| Método de dosagem | Princípio de controlo | Vantagem primária | Consideração-chave |
|---|---|---|---|
| Enchimento em peso líquido | Medida baseada em peso utilizando controlo por célula de carga | Suporta controlo preciso do peso-alvo | A saída pode ser inferior a sistemas puramente volumétricos |
| Enchimento volumétrico | Volume definido através de copos ou mecanismos de dosagem | Suporta saída rápida e consistente para materiais estáveis | Resultados dependem da densidade aparente do pó e da consistência do fluxo |
Para pós de alto valor, o controlo de peso líquido pode ajudar a gerir a variação de enchimento e o produto oferecido. Para produtos estáveis e de fluxo livre, o enchimento por copo volumétrico pode proporcionar uma cadência eficiente. A dosagem por furação (assegurar) oferece uma opção prática para pós que precisam de alimentação e manuseamento controlados durante o enchimento.
Vimos isto claramente em um enchimento de”– molecular-seive GHCZ-2 enchedor semiautomático de cabeça dupla. A máquina cobria 100–1.400 g, com uma precisão alvo de ±1% e uma produção de 100–120 contentores por hora, dependendo do peso de enchimento e do ritmo do operador. Também integramos alimentação de material e uma estação de prensagem semiautomática. A produção real, portanto, dependia do fluxo de trabalho completo — não simplesmente de quão rápido os cabeços de enchimento conseguiam descarregar.
Para o processo de decisão mais vasto — incluindo embalagens, automação, orçamento, avaliação de fornecedores e FAT — utilize o nosso guia de seleção de máquinas de enchimento industriais.
Se o seu portfólio de produção incluir mais que pós, utilize este comparaçao de enchimento de líquido, pasta e pó para separar os requisitos de material antes de selecionar o equipamento.
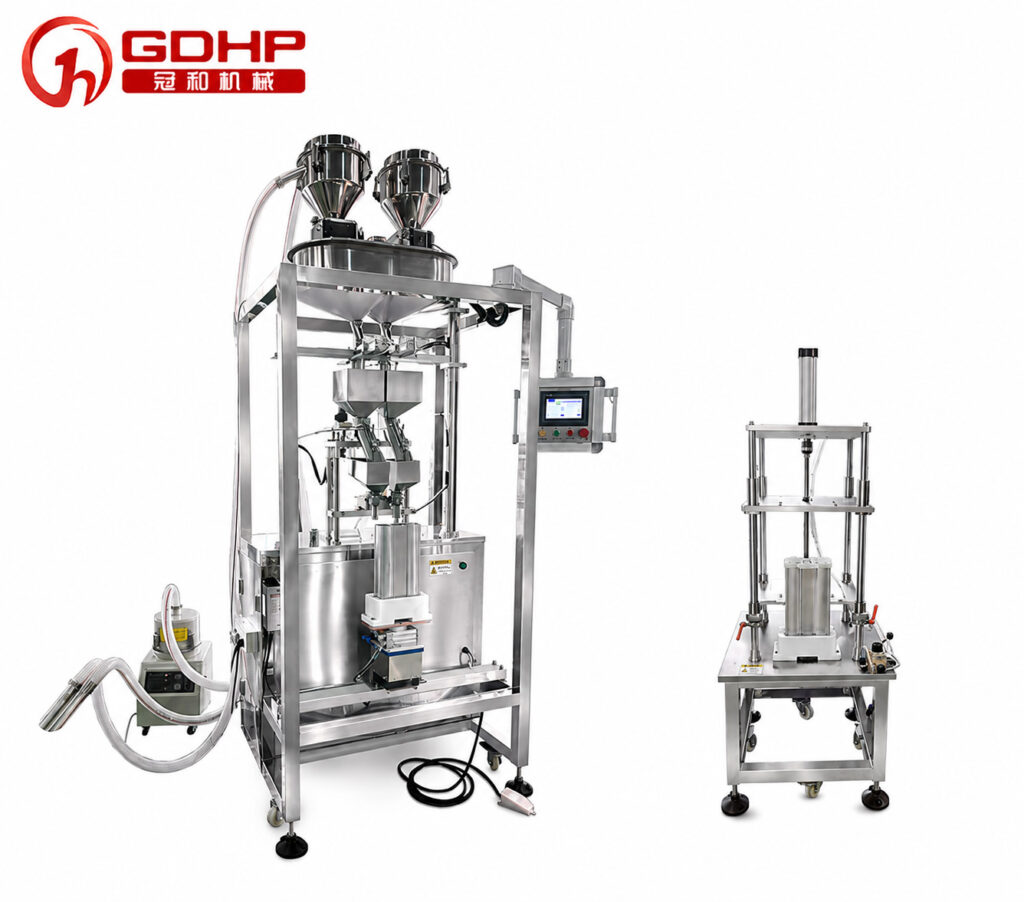
O comportamento do pó determina se uma máquina de enchimento de pó funciona sem problemas, preenche de forma consistente e permanece limpa. Avaliamos cada material antes de configurar o sistema de dosagem e contenção.
A pó de fluxo livre move-se facilmente através do funil e do caminho de dosagem. Sal, açúcar e alguns produtos de sementes são exemplos comuns. A pó não fluido pode formar pontes, aglomerar ou compactar durante o preenchimento, e pode mesmo obstruir a máquina de enchimento. O pó de proteína, farinha e pós farmacêuticos finos frequentemente requerem manuseamento mais controlado.
Propriedades-chave do fluxo de pó incluem:
Estes fatores orientam a selecção de dosagem por fuso, enchimento volumétrico, design de funil e controlo de manuseamento de pós.
O controlo de poeira é essencial para a higiene do produto, controlo de exposição do operador, fiabilidade de pesagem e limpeza. Num projeto de peneira molecular, utilizámos transferência selada para o funil intermédio, sucção na zona de descarga, um colector de poeira dedicado e um recinto de proteção. Numa outra linha de cabeças duplas concluída, combinámos enchimento com boca fechada com uma ventilação e extração local ao redor das cabeças de enchimento.
Estes exemplos apoiam uma regra prática: definir a fonte de poeira antes de escolher o controlo. Poeira na zona de transferência, ventilação do funil e poeira na boca do recipiente podem exigir arranjos de captura diferentes. O design final deve basear-se numa avaliação de risco no local e, onde a exposição do operador seja relevante, em limites de exposição ocupacional aplicáveis. projeto de enchimento em torno do Limites de Exposição Permissível Anotados pela OSHA.
Pó s que absorvem humidade, criam pontes ou se compactam necessitam de apoio de fluxo estável. Métodos possíveis incluem agitação do funil, vibração do recipiente, recarga controlada ou fluidização, mas a escolha correta depende do material.
Dependendo do material, o auxílio de fluxo pode incluir:
Utilizamos o GHCZ-KL-2 enchimento dosador de cabeças duplas em projetos de peneira molecular, para que os grânulos se assentem em recipientes longos e estreitos durante o enchimento. Em um sistema de dois materiais, a máquina suportava 50–1.000 g com uma precisão alvo de ±1% e uma produção de 150–200 recipientes por hora. Adicionamos dois funis, dois postos de pesagem, dois alimentadores a vácuo e rotação programável do recipiente, para que os materiais A e B pudessem ser preenchidos em duas ou três camadas. Para recipientes multinível maiores, o dosador de pesagem com quatro cabeças GHCZ-4 é outra configuração que utilizamos, com uma faixa especificada de 100–1.200 g. A vibração ajudou a compactar o material, mas o pesamento ainda controlava a dose. É por isso que a intensidade de vibração e o tempo de atuação devem ser testados com o produto real.
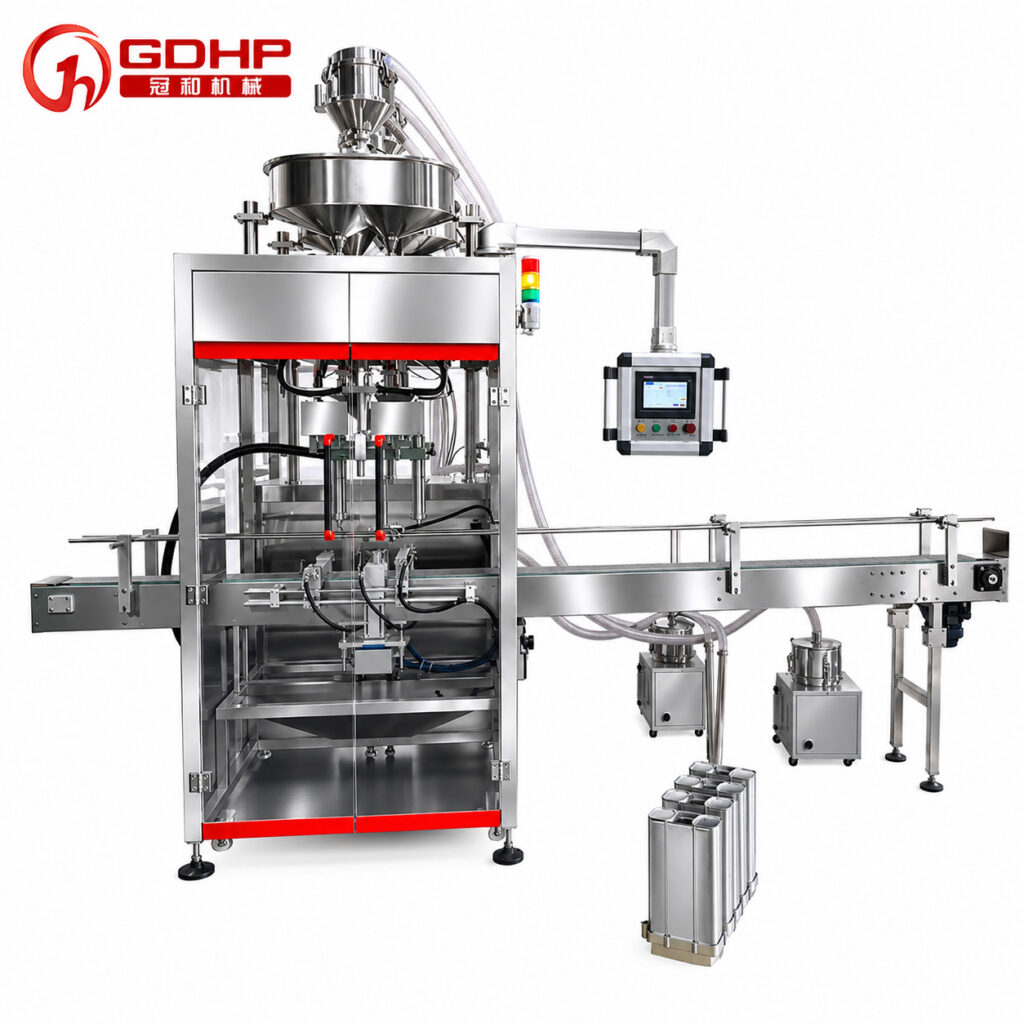
A melhor máquina de enchimento de pó deve corresponder ao seu objetivo de produção, comportamento do pó, formato da embalagem, padrão de higiene e espaço disponível na fábrica. Configuramos linhas de enchimento de pó em torno destes requisitos operacionais, em vez de usar um design único para tudo.
Estes exemplos de modelo mostram como traduzimos um briefing de produto numa configuração de máquina. São pontos de partida para discusões de engenharia; o modelo final, as ferramentas e as configurações são confirmados após ensaios de materiais e de embalagens.
| Modelo ou configuração | Aplicação típica | Exemplo de especificação do projeto |
|---|---|---|
| GH240FZ | Saches de pó com fecho lateral triplo selados e dosagem com copo medidor | Aproximadamente 40 sacos/min; ±2%; L 20–160 mm × W 15–110 mm sacos |
| GHCZ-2 | Relação de duas cabeças, dosificador pesador para grânulos ou sal em pó, com alimentador e estação de prensagem opcionais | 100–1.400 g; ±1%; 100–120 frascos/h, dependendo do ritmo do operador |
| GHCZ-KL-2 | Dosificador pesador de duas cabeças para grânulos de peneira molecular e enchimento em camadas de dois materiais | 50–1.000 g; ±1%; 150–200 frascos/h; vibração programável e rotação |
| GHCZ-4 | Dosificador pesador de quatro cabeças para materiais alternados A/B e frascos multicamadas | 100–1.200 g; alvo ±1%; alimentação a vácuo, vibração e opções de extração de pó |
Escolha o nível de automação com base no volume de produção, disponibilidade de mão-de-obra e frequência de mudança de produto.
| Necessidade de Produção | Abordagem Adequada | Consideração-chave |
|---|---|---|
| Produção de baixo volume ou flexível | Dosificador semi-automático de pó | Prático para séries menores e mudanças frequentes de produto |
| Produção de alto volume | Linha de preenchimento de pó totalmente automática | Suporta operação contínua com equipamento de embalagem integrado |
| Requisitos de embalagem personalizados | Equipamento não padrão ou sistema monobloco | Construído em torno do produto, do recipiente e do fluxo de trabalho da linha |
fornecem uma referência inicial para limites de exposição ocupacional; também devem ser revistos os regulamentos locais aplicáveis e a folha de dados de segurança do produto. Para operações de alto rendimento, o sistema de enchimento pode ligar-se a equipamentos de fechamento, etiquetagem, vedação de latas, embalagem de bolsas, empacotamento de caixas e paletização como parte de uma linha de embalagem de pó 2 kg no total. O objetivo era 100–150 pares por hora: os operadores colocavam os tubos e as placas de cobertura, enquanto a máquina tratava do enchimento de cabeça dupla e da prensa automática de tampas. Este layout híbrido manteve a automação centrada nos passos que controlavam a dosagem e a montagem.
O equipamento de embalagem de pó deve ser concebido em função do formato final da embalagem. Aplicações comuns incluem:
A abertura do recipiente, o volume de enchimento, as propriedades de fluxo do pó e o método de vedação subsequente afetam toda a configuração da máquina. Para um projeto de sachet de pó com três dobras, projetámos o processo completo em torno da dosagem volumétrica, formação de saco, enchimento, vedação térmica, corte e contagem. A máquina foi configurada para cerca de 40 sacos por minuto, com uma precisão alvo de ±2% e uma faixa de tamanho de saco de L 20–160 mm × A 15–110 mm. Utilizou uma configuração de 220 V, 2,0 kW. O projeto demonstrou por que a largura do filme, o comprimento do saco, o registro, a temperatura de vedação e dosimetria do pó têm de funcionar como um único sistema.
A precisão de enchimento afeta diretamente a conformidade, a entrega de produto e o custo de operação. O sistema de dosagem adequado depende do pó e do peso-alvo requerido.
| Requisito de dosagem | Foco de seleção |
|---|---|
| Pó fino ou coesivo | Recheio tipo hélice com manuseamento de pó controlado |
| Produtos estáveis, de fluxo livre | Preenchimento com copo de medição para saída volumétrica eficiente |
| Preenchimento de alta velocidade ou de maior volume | Configuração de enchimento tipo fluxo |
| Produtos de alto valor | Validar consistência de dosagem durante os Ensaios de Aceitação da Fábrica (FAT) |
Em vez de confiar numa figura de precisão universal, a precisão deve ser confirmada usando o pó real, o peso de enchimento alvo e o mecanismo de dosagem seleccionado. Variações de densidade aparente, humidade, empacotamento, ciclos de reabastecimento e fluxo de pó inconsistente podem afetar os resultados. Ao longo dos nossos projetos, temos trabalhado com alvos incluindo ±1 g em 100 g, ±1% a 400 g, e ±5 g em 600 g. Cada valor só faz sentido quando as condições de referência de enchimento e de teste são declaradas.
Uma especificação de compra deve declarar tudo o que se segue:
Sem essas condições, dois fornecedores podem cotar a mesma “±1% de precisão” enquanto propoem testes de aceitação materialmente diferentes. Peça o peso de referência, o tamanho da amostra, a duração do teste e o número aceitável de outliers antes de comparar os números.
Aplicações alimentares, farmacêutásticas e químicas sensíveis exigem materiais e construção que apoiem o plano de limpeza e controlo de contaminação do utilizador. Numa linha de enchimento com peneira molecular concluída, utilizámos SUS304 para a estrutura da máquina e SUS316 em dois materiais para o projeto de moléula-seive, cada ciclo foi desenhado para encher dois tubos de tela com cerca de normas cGMP, para peças em contacto com o produto. A seleção de material é importante, mas apenas o grau de aço inoxidável não estabelece.
FDA , FDA, EHEDG, ou conformidade 3-A., 21 CFR Parte 211 Subparte D aborda o desenho e a localização de equipamentos, a compatibilidade de superfícies de contacto com o produto, a limpeza e a manutenção, e a inspeção ou calibração de equipamentos automatizados.
Peça ao fornecedor que documente:
“Categoria alimentar”, “categoria médica” e “conformidade com a FDA” nunca devem ser aceites como frases de marketing isoladas. Associe cada afirmação a um componente, declaração de material, desenho, ensaio ou certificado que o comprador possa rever.
Alterações rápidas ajudam a proteger a disponibilidade da linha quando a produção inclui múltiplos produtos ou tamanhos de embalagem. As principais prioridades de design incluem:
Para pós que criam pó ou acumulação, o design da máquina deve suportar a limpeza regular sem provocar tempo de inatividade desnecessário.
Como explicado em a orientação da OSHA sobre poeiras combustíveisPó fino combustível pode criar um perigo de fogo ou explosão, mas nem todos os processos com poeira têm o mesmo risco. Antes de especificar motores, caixas elétricas, extracção ou aterramento, o proprietário da fábrica deve obter uma avaliação de risco de poeira com base no material efetivo e no local da instalação.
Dependendo dessa avaliação e da legislação local, os dispositivos de controlo engenhados podem incluir:
Não aceite uma “genérica"ATEXNão aceite um rótulo genérico de “ATEX” ou “à prova de explosão” sem a categoria de equipamento ou método de proteção, zona ou divisão, grupo de poeira, classificação de temperatura, âmbito do certificado e requisitos de instalação. A exaustão de poeiras e o preenchimento em recinto ajudam na contenção, mas não substituem a proteção certificada contra explosões onde o processo a exigir.
A planificação do espaço de piso deve abranger mais do que o próprio alimentador de pó. Reserve espaço para alimentação de material, enchimento, selagem, inspeção, equipamento de fim de linha, acesso do operador e manutenção.
| Entrada de layout | O que deve ser mostrado no desenho aprovado |
|---|---|
| Envelope da máquina e protecção | Pegada operativa, oscilação da porta, painéis de acesso e folgas de segurança |
| Fluxo de material | Preparação de matéria-prima, percurso do alimentador, saída do produto preenchido e manuseamento de rejeitos |
| Pessoas e manutenção | Posições do operador, armazenamento de peças de substituição, aceso à limpeza e caminhos de remoção de componentes |
| Utilidades e ambiente | Energia, ar comprimido, extracção, drenagem, classificação da sala e interfaces de HVAC |
Uma margem universal por metro quadrado é pouco fiável porque dois enchimentos com a mesma velocidade nominal podem ter requisitos de alimentação, protecção, recolha de pó e downstream muito diferentes. Aprovar um layout escalado e um desenho de folga de serviço antes de o equipamento ser congelado.
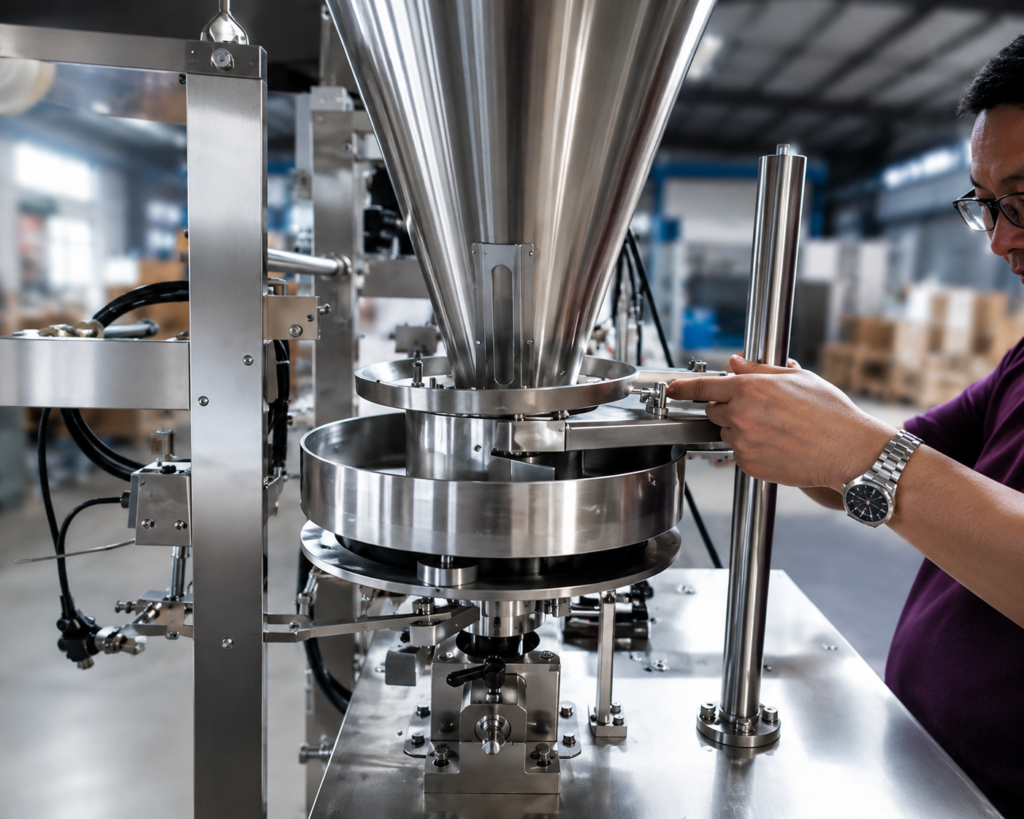
Uma máquina de enchimento de pó deve ser avaliada por mais do que a velocidade nominal. Concentramo-nos em resultados de enchimento validados, tempo de mudança, acesso ao serviço e custos operacionais que afetam o ROI a longo prazo.
FAT deve testar a máquina contra uma especificação de requisitos do utilizador acordada, em vez de uma demonstração escolhida depois de a máquina estar construída. Um bom exemplo é uma linha de peneiração molecular A/B que desenhámos para 350 g, 600 g e 1 400 g formatos. A 600 g, o alvo era ±5 g e 150–200 recipientes por hora. A sequência real incluiu enchimento de material A, montagem de tela e mola, enchimento de material B, estampagem das tampas finais, inspecção de estanqueidade e saída do produto. Testar apenas a máquina vazia teria dito muito pouco sobre esse fluxo de trabalho.
Um protocolo FAT útil inclui:
A FAT reduz o risco de comissionamento, mas não substitui os testes de aceitação no local. Utilitários do local, extracção, fornecimento a montante, operadores e condições ambientais podem alterar o desempenho após a instalação. Em uma unidade concluída GHCZ-KL-2 linha de peneira molecular de dupla cabeça, combinámos alimentação a vácuo, vibração da base, enchimento com boca fechada, ventilação e extracção local de pó. A máquina cobria 80–1.000 g por lado, com um objetivo de ±1% a 400 g e 100–120 contentores por hora, dependendo do ciclo do operador. São exatamente as condições que devem ser reverificadas após a instalação.
Mudanças frequentes de SKU ou de contentores podem reduzir a produção se o equipamento for difícil de ajustar. Um sistema prático de enchimento de pós deve suportar uma configuração rápida e repetível, bem como acesso fácil à manutenção.
| Área de desempenho | O que avaliar | Impacto operacional |
|---|---|---|
| Mudança de formato | Alterações rápidas de molde ou de peças de formato | Menos tempo de inatividade entre produtos |
| Acesso à limpeza | Zonas de contacto com o produto e manuseamento de pó acessíveis | Limpeza e inspeção mais rápidas |
| Controles | Configurações operacionais armazenadas onde configuradas | Execuções repetidas mais consistentes |
| Manutenção | Componentes utilizáveis e layout claro da máquina | Paradas de manutenção mais curtas |
| Controlo de pó | Suppressão de pó e design anti-aglomeração | Desempenho de enchimento mais estável |
O prazo de entrega, marcos de pagamento, garantia, instalação e resposta de serviço são termos comerciais e devem constar no orçamento assinado ou no contrato para o projeto específico. Uma faixa genérica de website não é um compromisso de entrega.
Antes de encomendar, documentar:
O menor preço de compra nem sempre produz o mais baixo custo operacional. Uma revisão completa de custos deve incluir:
Maior estabilidade da dosagem e contenção eficaz de pó podem ajudar a controlar a divulgação, especialmente para pós de maior valor.
Eficiência Global do Equipamento (OEE) combina disponibilidade, desempenho e qualidade. Para uma máquina industrial de dosagem de pó, estes fatores estão intimamente conectados.
| Fator OEE | Impacto no enchimento de pó |
|---|---|
| Disponibilidade | Menos paragens devido a empedramento, acumulação de poeira ou trocas difíceis |
| Desempenho | Velocidade de enchimento estável ao longo da produção planeada |
| Qualidade | Preenchimentos-alvo consistentes com redução de sub-envio, sobre-envio e giveaway |
| Confiabilidade | Operação fiável suportada por materiais adequados e pelo design do sistema |
Uma máquina de enchimento de pó bem dimensionada equilibra velocidade com fluxo de pó controlado, dosagem fiável e operação mantível. Isto sustenta um OEE mais sólido e um retorno sobre investimento mais previsível.
Utilize este checklist FAT para equipamento de enchimento para verificar precisão, controlo de poeira, mudança, segurança e throughput sustentado com o seu pó real.
Utilize esta tabela de decisão rápida para restringir a configuração inicial. Confirmamos o modelo final, ferramentas e ajustes após testar o pó real e o embalagem.
| O que está a encher? | Ponto de partida recomendado | Modelo GDHP relevante ou configuração | Porquê é adequado |
|---|---|---|---|
| Pó fino e coeso em frascos, potes ou latas | Enchedor de espiral | Sistema de espiral seleccionado após testes do pó | Dosagem de parafuso controlada ajuda a gerir pontes, compactação e fluxo irregular. |
| Pó de fluxo livre ou grânulos em sachets de filme | Enchedor de taça volumétrico com VFFS/selagem de três faces | GH240FZ | Uma configuração de projeto era de aproximadamente 40 sacos/min com uma precisão alvo de ±2% e sacos de 20–160 mm × 15–110 mm. |
| Grânulos ou sal em recipientes rígidos de 100–1.400 g | Preenchedores de peso líquido de duas cabeças | GHCZ-2 | Prático para operação semi-automática com alimentação e prensagem opcionais; uma configuração alvo de ±1% e 100–120 frascos/h. |
| Grânulos de peneira molecular A/B com preenchimento de duas ou três camadas | Preenchedores de peso com duas cabeças, dois funis, vibração e rotação controlada | GHCZ-KL-2 | Suporta enchimentos de 50–1.000 g, precisão alvo de ±1% e 150–200 frascos/h numa configuração de projeto. |
| Material de várias camadas A/B em frascos maiores ou com várias posições | Preenchedor de peso de quatro cabeças com alimentação a vácuo, vibração e controlo de pó | GHCZ-4 | Projetado em torno de uma gama de 100–1.200 g quando é necessária colocação alternada ou em camadas de material. |
Antes de escolher um modelo, confirme o peso alvo, tolerância aceitável, faixa de densidade a granel, abertura do frasco, etapas de manuseamento manual, controlo de pó, método de limpeza e o plano de teste FAT. Um número de modelo é um ponto de partida útil, mas o ensaio de pó e o fluxo de trabalho completo da linha determinam a especificação final.
Com mais de 23+ anos de experiência na fabricação, a GDHP projeta e constrói linhas de enchimento e embalagem de pó chave na mão para aplicações alimentares, farmacêuticas, químicas e químicas do dia a dia. O nosso trabalho abrange dosagem de pó, alimentação de material, controlo de poeira, vedação, embalagem a jusante, testes, instalação e apoio técnico.
| Capacidade GDHP | Valor Prático |
|---|---|
| Engenharia chave na mão | Uma solução coordenada desde o desenho da máquina e layout 3D até à fabricação, FAT, instalação e comissionamento |
| Equipamento não standard personalizado | Sistemas de enchimento e embalagem adaptados às propriedades do pó, aos objectivos de produção, aos recipientes e às necessidades de automação |
| Projeto de manuseamento de pó | Medidas antiaglomerantes, supressão de poeira, construção vedada e opções de vedação a vácuo |
| Apoio ao projeto | Experiência de projeto em mais de 50 países, com orientação remota por vídeo e opções de serviço no local |
| Ensaios de Aceptação da Fábrica | O equipamento é testado antes do envio para confirmar o desempenho da máquina acordado |
| Cobertura de pós-venda | Garantia, instalação, comissionamento e suporte técnico a longo prazo estão disponíveis de acordo com os termos do projeto assinados |
Os nossos sistemas de máquinas de enchimento em pó podem utilizar enchimento do tipo parafuso, copo de medição ou fluxo de acordo com o produto e os requisitos de produção. Para aplicações higiênicas ou sensíveis à corrosão, o equipamento pode utilizar construção em aço inoxidável SUS304 com peças de contacto com o produto SUS316.
Também preparamos layouts 3D em torno do espaço disponível do cliente, trajeto do material, sistema de evacuação, proteção, utilidades, acesso do operador e equipamentos a jusante. Para muitos projetos personalizados, a produção leva aproximadamente 30–60 dias após a configuração, amostras e desenhos serem confirmados.
O nosso objetivo não é simplesmente oferecer um enchimento mais rápido. É construir uma linha que manuseie o material real de forma fiável, se ajuste à fábrica, seja prática de limpar e manter, e possa ser testada contra metas de aceitação claras antes do envio.
Escolha uma máquina de enchimento do tipo parafuso para pós finos, coesivos ou não fluídos onde a dosagem controlada é importante. Escolha uma enchimento por copo volumétrico para pós consistentes e de fluxo livre e grânulos quando a densidade a granel for estável. Se o produto for vendido por peso ou a densidade variar substancialmente, compare as duas opções com um ensaio de peso líquido.
| Condição do pó | Método de dosagem adequado |
|---|---|
| Pó fino, coeso ou de fluxo difícil | Preenchimento por parafuso |
| Pó ou grânulos estáveis e que fluem livremente | Preenchimento por copo volumétrico |
| Produção de grande volume, contínua | Enchimento do tipo stream |
Não há promessa universal de exatidão responsável. A exatidão do preenchimento depende do comportamento do pó, do método de dosagem, do peso alvo, da resolução da balança, do controlo ambiental e da configuração. Um sistema de parafuso helicoidal pode ser adequado para pós finos, mas a afirmação final deve basear-se em um FAT documentado usando o produto real, o recipiente, o plano de amostragem e os limites de aceitação estatísticos. Pergunte se a tolerância indicada é relativa (por exemplo, ±1%) ou absoluta (por exemplo, ±1 g ou ±5 g) e indique a referência de preenchimento.
Enchimento em peso líquido usa medição de peso para controlar a dose final. É adequado onde o controlo de peso e a redução da sobra de produto são prioritários.
Enchimento volumétrico dá uma dose definida através de um copo de medição ou mecanismo semelhante. Apoia o preenchimento eficiente quando a densidade a granel do pó permanece estável.
A densidade a granel afeta a quantidade de pó que ocupa um determinado volume. Se a densidade mudar durante a produção, uma dose volumétrica pode produzir pesos inconsistentes.
O ângulo de repouso indica o quão facilmente o pó flui. Pós com fluxo pobre, maior coesão, sensibilidade à humidade ou tamanho de partícula irregular podem formar pontes, compactar ou alimentar de forma desigual. Estas condições devem ser avaliadas antes de selecionar uma máquina de enchimento de pó.
Uma linha de enchimento de pó devidamente concebida ajuda a controlar perdas ao melhorar a consistência da dosagem e conter o pó. Fatores-chave incluem:
Menor perda de pó, menos embalagens rejeitadas e uma produção estável podem apoiar uma maior eficiência operacional global.
Para um caso de negócio, calcule o valor de prorrogação a partir de dados de produção medidos em vez de uma afirmação de brochura: custo de prorrogação = max(0, preenchimento real médio − preenchimento-alvo) × unidades vendáveis × custo de material por unidade de massa. Inclua mão de obra de limpeza, perda de mudança, manutenção de filtros ou extração, calibração, garrafas rejeitadas e o custo de paragem.
Para aplicações com pó que apresentam riscos de segurança relacionados com poeira, pode ser necessário um projeto de proteção contra explosões. a solução correta depende da avaliação do risco de poeira e da jurisdição; não é estabelecida por uma descrição genérica de “à prova de explosões”. Peça a zona ou divisão aplicável, a categoria de equipamento, o grupo de poeira, a classificação de temperatura, o âmbito do certificado e os limites de instalação.
Muitos projetos de enchimento de pó personalizados levam cerca de 30–60 dias após o depósito e a confirmação técnica. Um enchedor semi-automático simples pode levar menos tempo, enquanto a integração de várias máquinas, controles de segurança especiais, peças de troca adicionais ou amostras tardias podem prolongar o cronograma. Confirmamos o plano final de produção e FAT após a aprovação da configuração da máquina.
A GDHP fornece soluções-chave na mão para enchimento e embalagem com construção higiênica, opções de materiais e engenharia de projeto para as indústrias de alimentação, farmacêutica, química e afins. A empresa pode propor peças de contacto com o produto em SUS316, manuseio de pó encerrado, FAT, instalação, comissionamento e suporte técnico, mas o comprador deve definir em cada prestação orientada pelo cGMP ou pela FDA na especificação de requisitos do utilizador. Apenas o grau do material não constitui aprovação regulatória.