Linea di riempimento gel hot-fill: raffreddamento e tappatura specifica per formato
20 ottobre 2026
Scopri come una linea gel hot-fill usa un tunnel di raffreddamento da 9 m e percorsi separati per coperchio, film e sigillo a induzione per diversi imballaggi.
Giovanni
Ciao, sono un ingegnere senior e fondatore di GDHP. Con 23 anni di esperienza tecnica nel settore riempimento e imballaggio, forniamo più che semplici attrezzature: siamo impegnati a offrire soluzioni chiavi in mano ad alta stabilità, alta efficienza e completamente su misura per il tuo business.
Una sezione di raffreddamento, diverse vie a valle
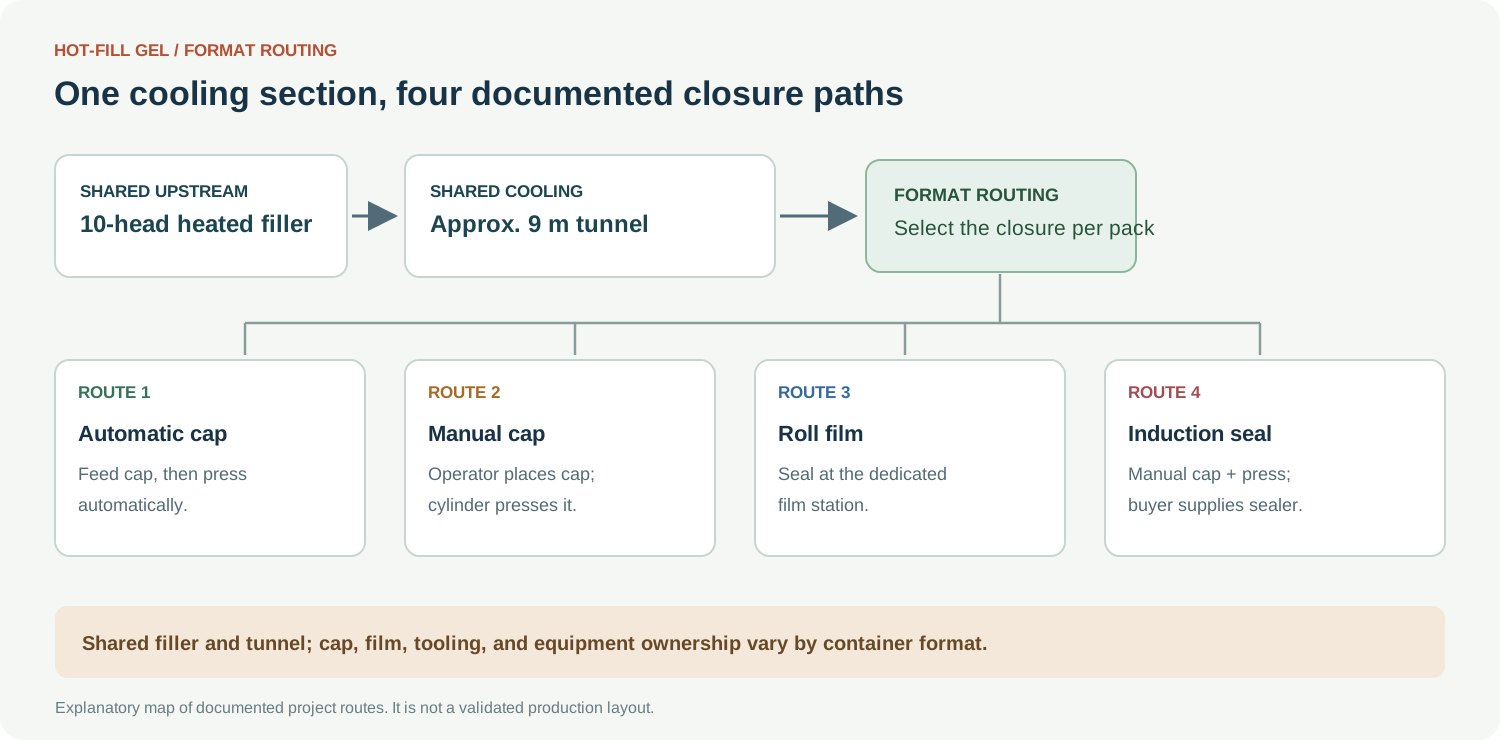
Quando rivedo una linea di gel hot-fill, inizio dalla ruta di chiusura invece che dal nome del riempitore. In questo progetto, diversi formati di contenitore condividono la sezione riscaldante di riempimento e raffreddamento, quindi si diramano in diverse operazioni di tappatura o sigillatura. Quella diramazione è la funzione ingegneristica che determina le parti di ricambio, il lavoro dell'operatore e le interfacce a valle.
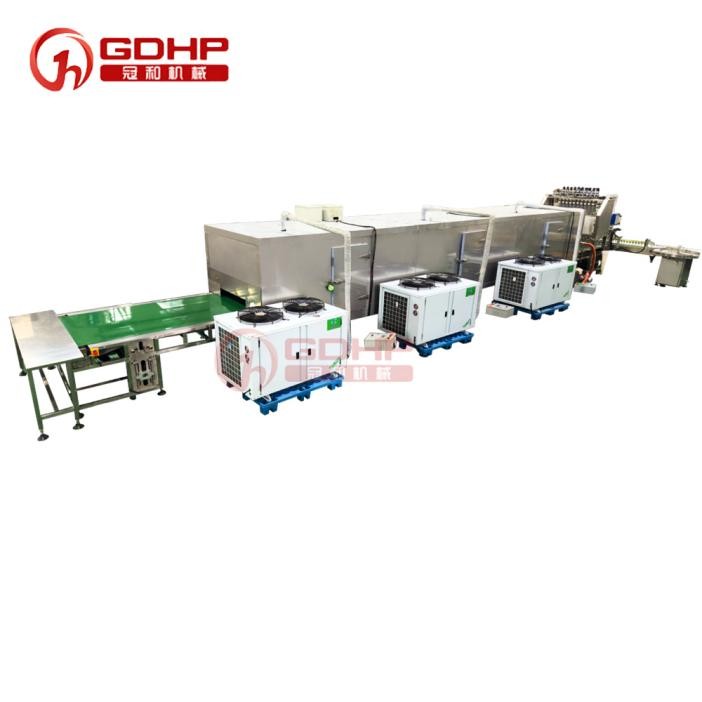
La linea è organizzata attorno a un riempimento di gel di 180 g per deodorante, un riempitore riscaldato a dieci teste e un tunnel di raffreddamento di circa 9 m con tre unità di raffreddamento da 10 hp. Tratto la dichiarata velocità di 4.000 bottiglie all'ora come riferimento di progetto per quella condizione di riempimento, poi imposto la ricetta finale con il gel effettivo e il contenitore.
percorso di confezionamento
Cosa succede dopo il raffreddamento
Cosa imposto per primo
Tappo automatico
Il tappo fornito dal fondo della vaschetta viene posizionato e premuto
Orientamento del tappo, supporto della bottiglia e altezza di pressatura
Formato a tappo manuale
L'operatore posiziona il tappo e un cilindro lo preme
Posizione dell'operatore, passo tra le bottiglie e allineamento del tappo
Roll film
Il film rollato è sigillato in una stazione dedicata
Larghezza della pellicola, geometria della bocca, calore e tempo di permanenza
Sigillo a induzione fornito dall'acquirente
Il tappo è posizionato e premuto prima del sigillatore dell'acquirente
Passaggio della confezione, posizione del sigillatore e confine di proprietà
Vista dell'impianto della sezione di raffreddamento utilizzata per spiegare il problema del tempo di residenza.Illustrazione del processo: il percorso termico a monte è condiviso, mentre l'attrezzatura di chiusura cambia con il formato del contenitore.
Perché la matrice è importante
Alcuni formati utilizzano accessori dedicati e altri no. Perciò impongo le guide del nastro trasportatore partendo dal riferimento della bottiglia stabile più piccola, quindi controllo lo spazio per i formati più grandi alle svolte nel tunnel e alla prima stazione di chiusura. La dimensione esterna della bottiglia più grande da sola non è sufficiente per definire lo schema di guide.
La sezione condivisa include un serbatoio di miscelazione, alimentazione di prodotto riscaldato, un riempitore a dieci teste e controllo temperatura touchscreen. Parti a contatto con il prodotto sono in acciaio inossidabile 316 e la cornice della macchina è in acciaio inossidabile 304. Il serbatoio, il livello di pompa, la tramoggia e l'ugello devono essere riesaminati come un unico percorso termico; riscaldare solo il riempitore può creare un punto freddo a monte.
Il passaggio termico inizia prima dell'ugello
Per il prodotto riscaldato, imposto contemporaneamente la temperatura di miscelazione, il livello di reintegro e la temperatura di riempimento. Il comportamento di impostazione del gel, la schiuma e il tempo massimo consentito decidono se la pompa e la tubazione necessitano di ulteriore ritenzione di calore. L'operatore dovrebbe essere in grado di vedere una condizione a basso livello prima che la testa di riempimento richiami aria o che la linea si sposti in una diversa rotta di chiusura.
Punto termico
Osservazione pratica
Perché è importante a valle
tanica di miscelazione
Temperatura, agitazione e livello di lavoro
Un'alimentazione stabile mantiene il riempimento in una condizione di prodotto ripetibile
Cisterna
Recupero del livello dopo un ciclo di riempimento
Un livello basso può causare aria, gocciolamento o cambiamento nell'aspetto del riempimento
Ugello
Inumidimento del bordo, formazione di fili e comportamento di riavvio
Una bocca pulita è necessaria per la sigillatura a cappuccio o film
Uscita del tunnel
Superficie del gel e spaziatura delle bottiglie
La prossima stazione deve ricevere una bottiglia stabile, posizionata correttamente
Il raffreddamento è un problema di tempo di residenza
Il tunnel è lungo circa 9 m, con velocità del trasportatore regolabile da 3 a 15 m/min e tre unità di raffreddamento da 10 hp. Quei valori mi forniscono una finestra iniziale utile. Durante l’esecuzione del prodotto, guardo la gelatina all’ingresso e all’uscita del tunnel, la distanza tra le bottiglie tra le curve e lo stato della bocca quando il contenitore raggiunge la stazione di siglatura o sigillatura.
Una breve fermata merita una verifica a parte. La gelatina rimasta in una beccuccio, condotto o bottiglia può cambiare stato mentre il trasportatore è fermo, quindi la prima bottiglia dopo un riavvio è più informativa di una corsa media fluida.
Mantenere visibili i confini di proprietà
Il sigillatore a induzione in questa disposizione è fornito dall’acquirente. Definisco l’altezza del trasportatore, lo scambio di segnali, l’orientamento della bottiglia e la connessione di arresto d’emergenza prima di dichiarare pronta la linea a monte. Il riempitore e il tunnel possono funzionare correttamente mentre il sigillatore a valle è ancora privo di un passaggio utilizzabile.
Per ciascun formato tengo quattro elementi nel foglio di setup: il tappo o la pellicola forniti, la stazione che esegue la chiusura, i pezzi di ricambio fisici e l’azione di riavvio dopo una fermata. Questo trasforma un cambio di formato in una vera procedura operativa anziché in un nuovo valore digitato sul touchscreen.
Una sequenza di prova migliore per questo caso
Riscalda e mescola la gel reale, poi fai funzionare il riempitore a dieci teste con il supporto di bottiglia selezionato.
Controlla la condizione di ingresso e uscita del tunnel a una velocità di trasporto stabile.
Esegui separatamente i formati con tappo automatico e tappo manuale, inclusa una breve fermata e un riavvio.
Regola il percorso della pellicola arrotolata con la sua larghezza reale della pellicola e l’apertura della bottiglia.
Collega il sigillatore a induzione dell’acquirente dopo che il trasporto e l’interfaccia di controllo sono definiti.
Il progetto è un buon esempio del motivo per cui la riempitura a caldo, il raffreddamento e la chiusura dovrebbero essere concepiti come una singola matrice di formato. Il tunnel da 9 m e il riempitore a dieci teste sono ancore condivise; cappa, film, fissaggi e l’eventuale proprietà a valle cambiano con il pacco.