جون
مرحباً، أنا مهندس كبير ومؤسس في GDHP. مع 23 عاماً من الخبرة التقنية في صناعة التعبئة والتغليف، نحن نقدم أكثر من مجرد معدات—نحن ملتزمون بتقديم حلول تشغيل كاملة جاهزة مخصصة عالية الاستقرار والكفاءة لعملك.
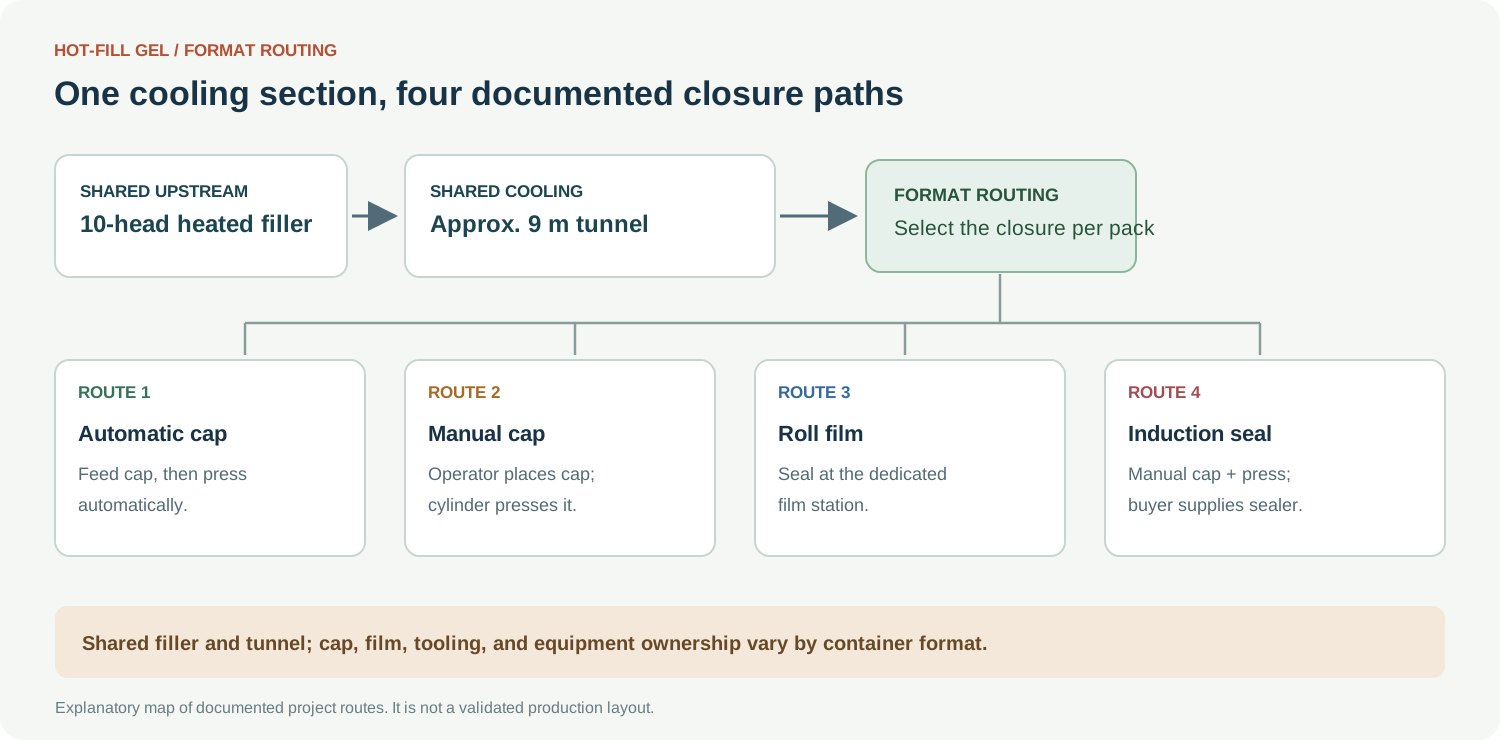
عندما أراجع خط جل ساخن، أبدأ بمسار الإغلاق بدلاً من اسم الملء. في هذا المشروع، تشترك عدة صيغ علب في قسم التسخين والتبريد ثم تتفرع إلى عمليات تغطية أو إغلاق مختلفة. هذا الفرع هو ميزة الهندسة التي تحدد قطع الغيار المتغيرة، عمل المشغل وواجهات التصريف اللاحقة.
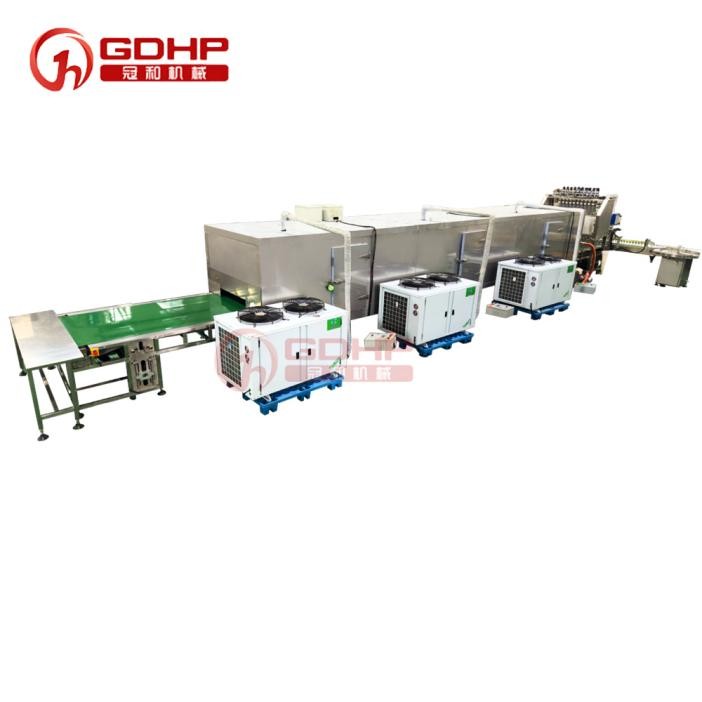
يُرتّب الخط حول جل معطر هواء بزنة 180 جرام للملء، وَسَط ملء ساخن بعشر رؤوس وقناة تبريد بطول نحو 9 أمتار بثلاث وحدات تبريد بقدرة 10 أحصنة. أتعامل مع 4,000 زجاجة في الساعة كمصدر تصميم لظروف الملء تلك، ثم أحدد الوصفة النهائية بالجل الفعلي والعبوة.
| مسار التغليف | ماذا يحدث بعد التبريد | ما الذي أضبطه أولاً |
|---|---|---|
| غطاء تلقائي | يُوضع الغطاء المركزي ويُضغط | اتجاه الغطاء، دعم الزجاجة وارتفاع الضغط |
| تنسيق الغطاء اليدوي | يضع المشغل الغطاء وتضغط أسطوانة عليه | موضع المشغّل، تباعد الزجاجة ومحاذاة الغطاء |
| لف العريشة | لف الفيلم مُغلق عند محطة مخصصة | عرض الفيلم، هندسة الفم، التسخين والإقامة |
| ختم تعريفي مقدم من المشترى | يتم وضع الغطاء والضغط قبل ختم المشتري | تسليم على الناقل، موضع الختم ونطاق الملكية |
بعض الأشكال تستخدم تثبيتات مخصصة وبعضها لا. لذلك أقوم بضبط أدلة الناقلة من أضيق زجاجة مستقرة كمرجع أولاً، ثم أتحقق من وجود فراغ للنسق الأكبر عند انعطافات النفق وعند محطة الإغلاق الأولى. الحجم الخارجي لأكبر زجاجة وحده ليس كافيًا لتحديد ترتيب الدليل.
تشمل القسم المشترك خزان خلط، تزويد منتج مُسخن، مملأة بعشرة رؤوس وتوجيه درجة الحرارة باللمس. أجزاء ملامسة للمنتج مصنوعة من الفولاذ المقاوم للصدأ 316 وإطار الآلة من الفولاذ المقاوم للصدأ 304. يجب مراجعة الخزان، المضخة، مستوى القادوس وفوهة كمسار حراري واحد؛ تسخين الملء فقط قد يترك نقطة برودة في الأعلى.
بالنسبة للمنتج الساخن، أضبط درجة حرارة المزج، مستوى الإعادة ودرجة حرارة التعبئة معًا. سلوك إعداد الجل والتكوُّن والرَّبط المسموح به يحددان ما إذا كانت المضخة والأنبوب بحاجة إلى احتفاظ إضافي بالحرارة. يجب أن يتمكن العامل من رؤية حالة مستوى منخفض قبل أن يسحب رأس التعبئة الهواء أو ينتقل الخط إلى مسار إغلاق مختلف.
| نقطة حرارية | ملاحظة عملية | لماذا يهم في مرحلة لاحقة |
|---|---|---|
| خزان الخلط | درجة الحرارة، التحريك ومستوى العمل | إمداد ثابت يمنح الحشوة حالة منتج قابلة للتكرار |
| المنخول | استعادة المستوى بعد دورة الملء | المستوى المنخفض قد يسبب دخول الهواء أو التنقيط أو تغير في مظهر الملء |
| المنفذ | رطوبة الحافة، الخيطان وسلوك إعادة التشغيل | فم نظيف مطلوب لسد الغطاء أو تغليف الفيلم |
| مخرج النفق | سطح الجل وتباعد الزجاجة | يجب أن تستقبل المحطة التالية زجاجة ثابتة ومكانها صحيح |
النفق طوله حوالي 9 أمتار، مع قابلية ضبط سرعة الناقلة من 3 إلى 15 م/د و ثلاث وحدات تبريد بقدرة 10 حصان في كل منها. هذه القيم تعطي نافذة بداية مفيدة. أثناء تشغيل المنتج، أنظر إلى الجل عند دخول النفق وخروجه، وتباعد الزجاجات خلال الانعطافات وحالة فم العبوة عندما تصل العبوة إلى محطة الغطاء أو الختم.
يزيد التوقف القصير من قيمة الفحص. يمكن أن يتغير حالة الجل المتبقي في فوهة أو أنبوب أو زجاجة بينما تكون الناقلة ثابتة، لذا فالعبوة الأولى بعد إعادة التشغيل تكون أكثر إفادة من فترة التشغيل الوسطى السلسة.
المغلق بالحث في هذا التخطيط مُزود من قبل المشتري. أحدّد ارتفاع الناقلة وتبادل الإشارة وتوجه الزجاجة واتصال الإيقاف الطارئ قبل اعتبار خط الإمداد العلوي جاهزاً. يمكن للملء والنفق التشغيل بشكل صحيح بينما لا يزال الختم السفلي يفتقر إلى خطوة نقل قابلة للاستخدام.
لكل تنسيق، أحتفظ بأربعة عناصر في ورقة الإعداد: الغطاء أو الفيلم المورّد، المحطة التي تُنجز الإغلاق، قطع التغيرات الفيزيائية وإجراء إعادة التشغيل بعد التوقف. هذا يجعل تغيير التنسيق إجراء تشغيلي حقيقي بدلاً من قيمة جديدة تكتب في شاشة اللمس.
المشروع نموذج جيد يوضح سبب تصميم التعبئة الساخنة والتبريد والإغلاق كصيغة واحدة لمساق واحد. النفق بطول 9 أمتار والكاسر ذو العشرة رؤوس هما رُكائز مشتركة؛ الغطاء والفيلم والفلنجات والتغيّر في الطرف السفلي تتغير مع العبوة.
بالالنطاق الحراري، انظر GDHP’s حل نفق التسخين والتبريد. تتصل فروع الإغلاق بـ نطاق جهاز الإغلاق, و منطقيّة الاختيار مغطاة في دليل شراء آلة التعبئة الساخنة.