Imballaggio Detergente per Bucato: Tipi, Materiali e Macchinari
Impara come scegliere i materiali di imballaggio per detergenti per bucato, contenitori, riempitrici, capsulatori, siglatura e linee di produzione complete.
Settembre 19, 2026

Non esiste una singola migliore macchina riempitrice di polveri per ogni prodotto. Usa un riempitore a più vite per polveri fini, coesive o non fluiscibili liberamente come farina e polvere proteica. Usa tazze volumetriche per polveri e granuli stabili e a flusso libero. Scegli il riempimento per peso netto quando il controllo del peso target e la perdita di prodotto sono le principali priorità. La selezione finale dovrebbe essere confermata attraverso una prova di prodotto e l'ACQ. Scegliere la giusta macchina per riempire polveri può migliorare la precisione di riempimento, ridurre la manodopera, aumentare la produzione e offrire un imballo più pulito e professionale.

Scegliere la migliore macchina riempitrice di polveri inizia abbinando il metodo di dosaggio al comportamento di flusso della polvere, all'output richiesto e alla coerenza di riempimento target. I nostri sistemi di riempimento di polveri supportano riempimento di tipo a vite, misurino volumetrico e flusso di tipo a getto per diverse esigenze di produzione.
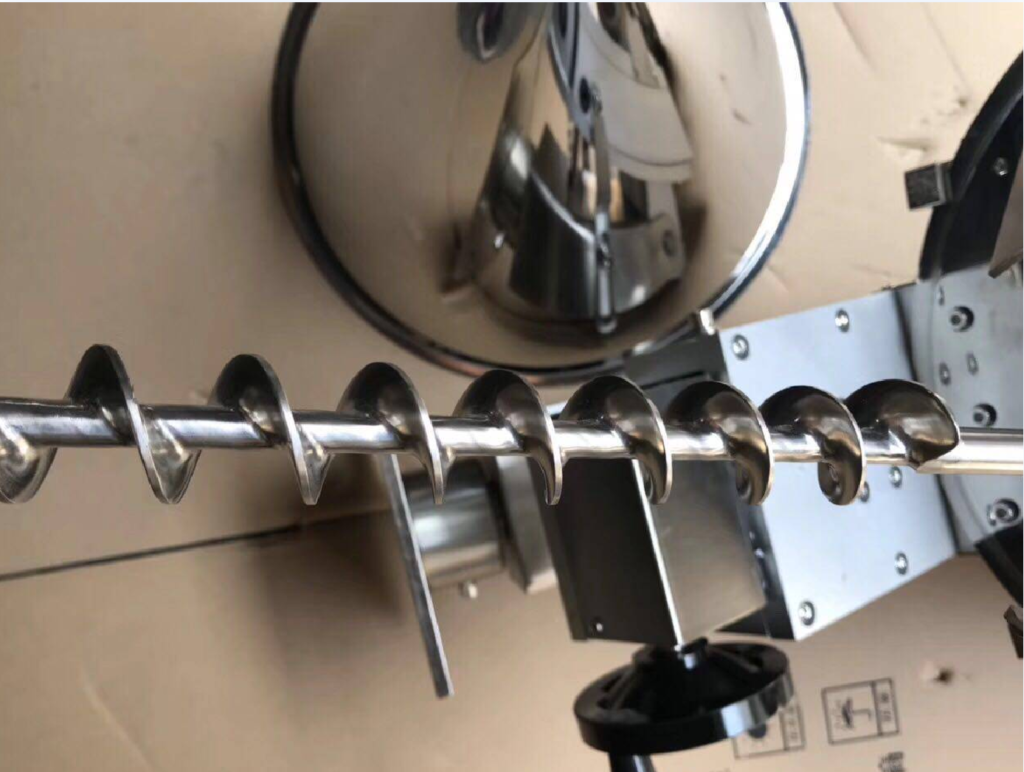
An riempitrice automatica a vite dosano la polvere attraverso un meccanismo di vite controllato. Questo metodo è particolarmente adatto per materiali fini, coesivi e non a scorrimento libero, tra cui polvere proteica, farina e principi attivi farmaceutici.
Il riempimento a vite è progettato per applicazioni che richiedono dosaggio controllato dove la polvere può ostruirsi, compattarsi o scorrere in modo non uniforme. Un’agitazione integrata può aiutare a mantenere il materiale in movimento nell’area di dosaggio e supportare riempimenti stabili.
Più adatto a:
A riempitore volumetrico a cucchiaio utilizza cucchiai di misura per dosare un volume definito di prodotto. Progettazioni di cucchiaio fisse o regolabili sono comunemente utilizzate per polveri e granuli a flusso libero con densità apparente costante.
Questo sistema offre un approccio efficiente per prodotti come sale, zucchero, semi e materiali simili che fluiscono in modo affidabile. È spesso scelto dove l'output volumetrico ad alta velocità è il requisito operativo principale.
Per i sacchetti di polvere, una macchina della nostra gamma è la GH240FZ macchina di confezionamento di polvere con sigillatura su tre lati. Combina dosaggio a cucchiaio con formatura delle buste, riempimento, saldatura a caldo, taglio e conteggio. La configurazione utilizzata per un progetto era di circa 40 sacchetti al minuto, con una precisione target di ±2%, dimensioni della busta di L 20–160 mm × W 15–110 mm, e una configurazione elettrica 220 V, 2,0 kW. Il modello è un riferimento pratico quando il prodotto viene riempito in sacchetti flessibili piuttosto che in contenitori rigidi.
Più adatto a:
Riempimento a flusso utilizza un flusso continuo di materiale per applicazioni di dosaggio di polveri industriali. In base al progetto di produzione, la polvere può essere fornita tramite allestimenti di trasferimento basati sulla gravità o pneumatici.
Questo approccio è appropriato per linee di produzione ad alta velocità e grande volume in cui è richiesto un processo di riempimento continuo. La configurazione finale del sistema dovrebbe tenere conto del comportamento della polvere, del formato dell'imballaggio e delle esigenze di integrazione della linea.
La principale differenza tra riempimento a peso netto e riempimento volumetrico è come viene controllata la dose.
| Metodo di dosaggio | Principio di controllo | Vantaggio primario | Considerazione chiave |
|---|---|---|---|
| Riempimento a peso netto | Misurazione basata sul peso utilizzando il controllo tramite cella di carico | Supporta il controllo preciso del peso target | L'output può essere inferiore rispetto ai sistemi puramente volumetrici |
| Riempi volumetrico | Volume definito tramite tazze o meccanismi di dosaggio | Supporta un output rapido e costante per materiali stabili | I risultati dipendono dalla densità apparente della polvere e dalla consistenza del flusso |
Per polveri ad alto valore, il controllo del peso netto può aiutare a gestire la variazione di riempimento e il prodotto di omaggio. Per prodotti stabili e a flusso libero, la riempitura volumetrica con tazza può fornire un throughput efficiente. La dosatura con obblighe (auger) rappresenta un'opzione pratica per polveri che necessitano di alimentazione e gestione controllate durante la riempitura.
Lo abbiamo visto chiaramente in un riempimento per molecole-selettiva progetto di riempimento costruito attorno al riempitrice pesata a doppia testina semi-automatica GHCZ-2. La macchina ha coperto 100–1.400 g, con una precisione target di ±1% e un output di 100–120 contenitori all'ora, a seconda del peso di riempimento e del ritmo dell'operatore. Abbiamo anche integrato l'alimentazione del materiale e una stazione di pressatura semi-automatica. L'output reale dipendeva quindi dall'intero flusso di lavoro—non semplicemente da quanto velocemente le teste di riempimento riuscissero a scaricare.
Per il processo decisionale più ampio—including contenitori, automazione, budget, valutazione dei fornitori e FAT—utilizza la nostra guida alla selezione della macchina riempitrice industriale.
Se il tuo portfolio di produzione include più di polveri, usa questa confronto tra riempimento di liquidi, paste e polveri per separare le esigenze di materiale prima di selezionare l'attrezzatura.
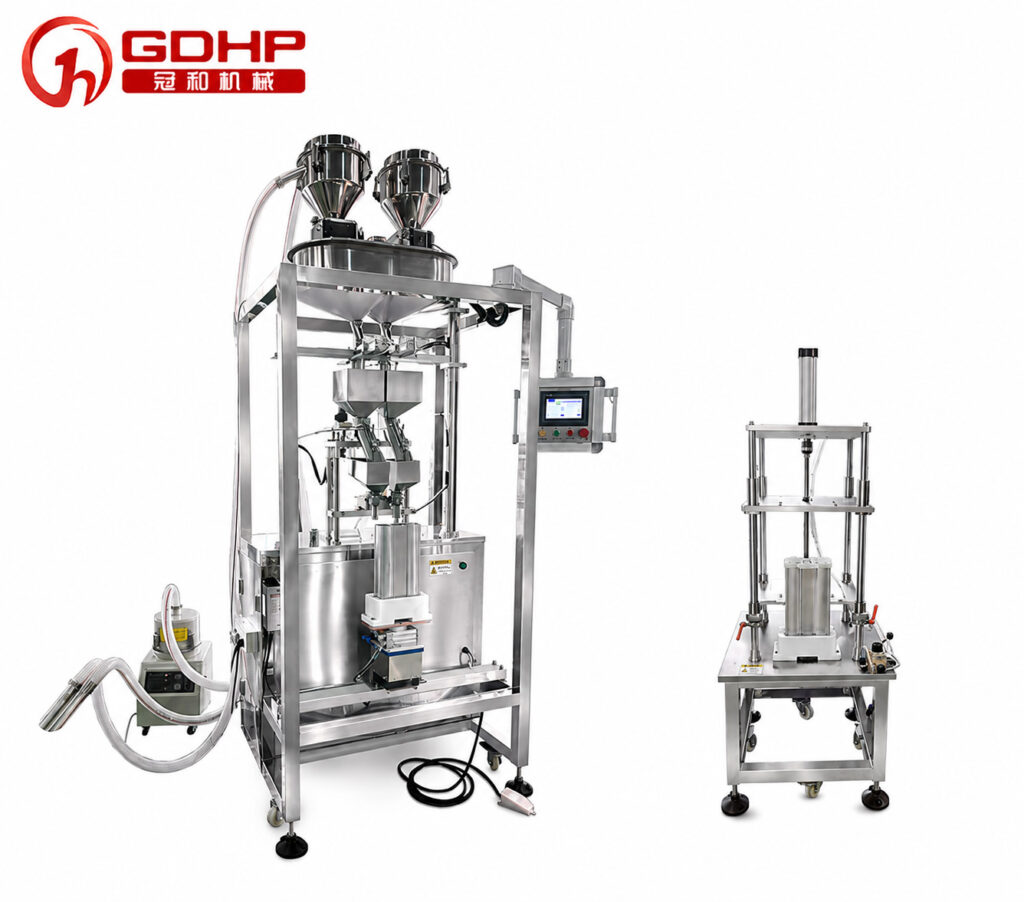
Il comportamento della polvere determina se una macchina di riempimento delle polveri funziona senza intoppi, riempie in modo coerente e rimane pulita. Valutiamo ogni materiale prima di configurare il dosaggio e il sistema di contenimento.
A polvere a flusso libero si muove facilmente attraverso l'imbuto e il percorso di dosaggio. Sale, zucchero e alcuni prodotti di semi sono esempi comuni. A polvere non a flusso libero potrà collegarsi, ammucchiarsi o compattarsi durante il riempimento, e potrebbe anche stoppare la macchina di riempimento. Proteine in polvere, farina e polveri farmaceutiche fini richiedono spesso una gestione più controllata.
Proprietà chiave del flusso della polvere includono:
Questi fattori guidano la selezione di dosaggio ad asta, riempimento volumetrico, design del serbatoio e controlli della manipolazione della polvere.
Il controllo della polvere è essenziale per l'igiene del prodotto, il controllo dell'esposizione degli operatori, l'affidabilità della pesatura e la gestione della pulizia. In un progetto con setaccio molecolare, abbiamo utilizzato il trasferimento sigillato al serbatoio intermedio, l'aspirazione nell'area di scarico, un raccoglitore di polvere dedicato e una gabbia protettiva. Nell'altra linea a doppio testa completata, abbiamo combinato il riempimento con bocca chiusa con una ventola e un'estrazione locale intorno alle teste di riempimento.
Questi esempi supportano una regola pratica: definire la fonte di polvere prima di scegliere il controllo. Polvere al punto di trasferimento, ventilazione del serbatoio e polvere all'apertura del contenitore possono richiedere diverse disposizioni di cattura. Il design finale dovrebbe basarsi su una valutazione del rischio sul sito e, dove l'esposizione degli operatori è rilevante, sui limiti di esposizione professionale applicabili. Limiti di Esposizione Pericolosa Annotati dall'OSHA fornire un riferimento iniziale per i limiti di esposizione occupazionale; è inoltre necessario esaminare le normative locali applicabili e la scheda di dati di sicurezza del prodotto.
Polveri che assorbono umidità, ponticelli o compatti richiedono supporto di flusso stabile. Metodi possibili includono agitazione della tramoggia, vibrazione del contenitore, rifornimento controllato o fluidizzazione, ma la scelta corretta dipende dal materiale.
A seconda del materiale, l'assistenza al flusso può includere:
Abbiamo utilizzato il GHCZ-KL-2 riempitore pesante a doppia testa in progetti di setacci molecolari in modo che i granuli si assestino in contenitori lunghi e stretti durante la riempitura. In un sistema a due materiali, la macchina ha gestito 50–1.000 g con una precisione target di ±1% e un output di 150–200 contenitori all'ora. Abbiamo aggiunto due tramogge, due stazioni di pesatura, due alimentatori a ventosa e una rotazione programmabile dei contenitori in modo che i materiali A e B possano essere riempiti in due o tre strati. Per contenitori multi-strato di dimensioni maggiori, la riempitrice a pesatura a quattro teste GHCZ-4 è un'altra configurazione che utilizziamo, con una gamma specificata di 100–1.200 g. La vibrazione ha contribuito a compattare il materiale, ma la pesatura ha comunque controllato la dose. Per questo motivo la forza e i tempi della vibrazione dovrebbero essere testati con il prodotto reale.
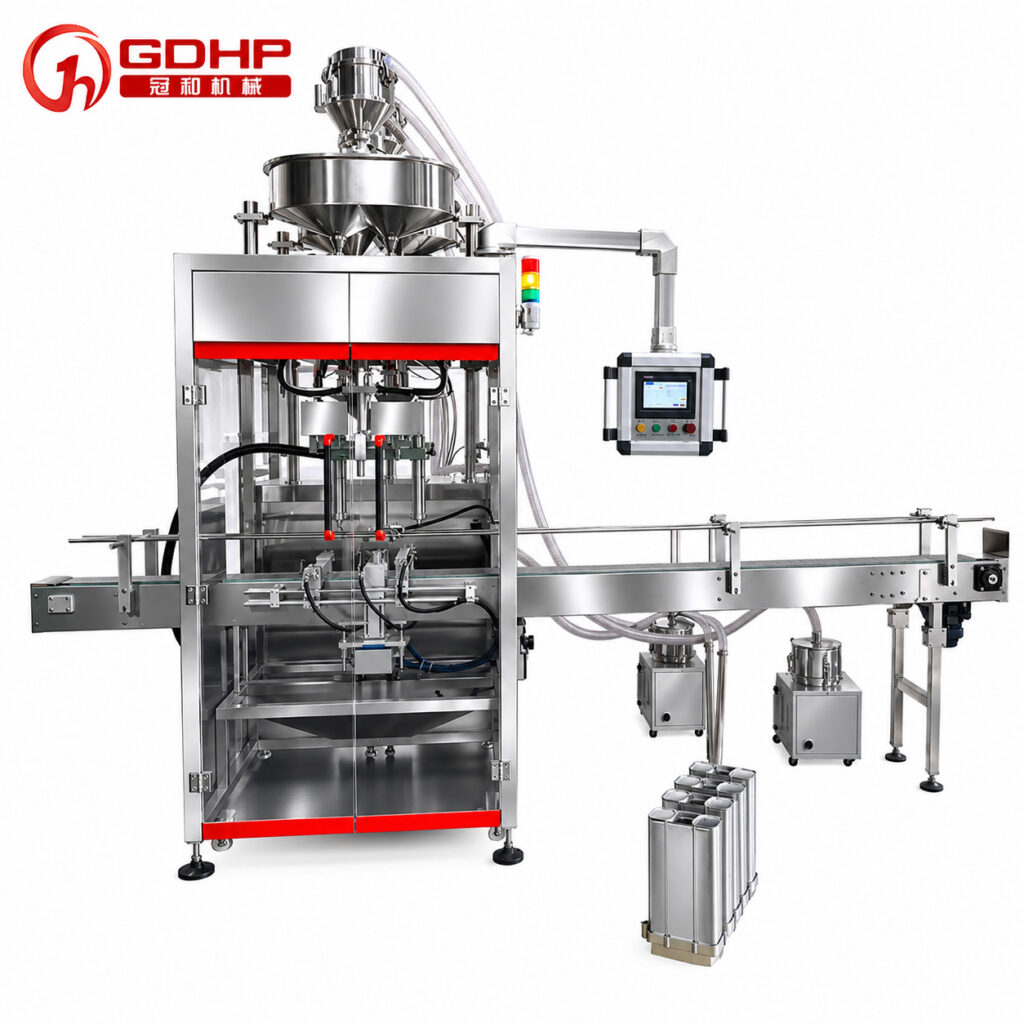
La migliore macchina di riempimento in polvere deve corrispondere al tuo obiettivo di produzione, al comportamento della polvere, al formato dell'imballaggio, agli standard di igiene e allo spazio disponibile nello stabilimento. Configuriamo linee di riempimento in polvere in base a questi requisiti operativi piuttosto che utilizzare un design one-size-fits-all.
Questi esempi di modelli mostrano come traduciamo un brief di prodotto in una configurazione della macchina. Sono punti di partenza per discussioni ingegneristiche; il modello finale, gli utensili e le impostazioni sono confermati dopo prove su materiale e contenitore.
| Modello o configurazione | Applicazione tipica | Esempio di specifica di progetto |
|---|---|---|
| GH240FZ | Bustine dosatrici a chiusura tripla con misurino | Circa 40 sacche/min; ±2%; sacche di dimensioni L 20–160 mm × W 15–110 mm |
| GHCZ-2 | Rullatrice riempitrice a due teste per granuli o polvere salina, con alimentatore e stazione di pressatura opzionali | 100–1.400 g; ±1%; 100–120 contenitori/ora, a seconda del ritmo dell'operatore |
| GHCZ-KL-2 | Rullatrice riempitrice a due teste per granuli di silice molecolare e riempimento stratificato a due materiali | 50–1.000 g; ±1%; 150–200 contenitori/ora; vibrazione e rotazione programmabili |
| GHCZ-4 | Riempitrice a quattro teste per materiali alternati A/B e contenitori multistrato | 100–1.200 g; ±1% target; alimentazione sottovuoto, vibrazione e opzioni di estrazione della polvere |
Scegliere il livello di automazione in base al volume di produzione, disponibilità di lavoro e frequenza di cambio prodotto.
| Necessità di produzione | Approccio adatto | Considerazione chiave |
|---|---|---|
| Produzione a basso volume o flessibile | riempitrice semiautomatica di polveri | Pratica per piccole produzioni e frequenti cambi di prodotto |
| Produzione ad alto volume | Linea di riempimento automatica completa di polveri | Sostiene il funzionamento continuo con macchine di confezionamento integrate |
| Requisiti di confezionamento personalizzati | Apparecchiature non standard o sistema monoblocco | Costruita attorno al prodotto, al contenitore e al flusso di lavoro della linea |
Per operazioni ad alta resa, il sistema di riempimento può collegarsi a chiusura, etichettatura, sigillatura di lattine, confezionamento in sacchetti, imballaggio di scatole e palletizzazione come parte di una linea di confezionamento in polvere chiavi in mano In un progetto di molecole-selettive a due materiali, ogni ciclo era progettato per riempire due tubi di schermo con circa 2 kg totali. L'obiettivo era 100–150 paia all'ora: gli operatori posizionavano i tubi e le piastre di copertura, mentre la macchina gestiva il riempimento a doppia testina e la pressatura automatica delle coperture. Questo layout ibrido ha mantenuto l'automazione focalizzata sui passaggi che controllano la dosatura e l'assemblaggio.
L'attrezzatura per l'imballaggio delle polveri deve essere progettata intorno al formato finale dell'imballo. Le applicazioni comuni includono:
L'apertura del contenitore, il volume di riempimento, le proprietà di flusso della polvere e il metodo di siglatura a valle influenzano tutte la configurazione della macchina. Per un progetto di bustina di polvere con chiusura su tre lati, abbiamo progettato l'intero processo attorno alla dosaggio volumetrico, alla formatura della busta, al riempimento, alla siglatura termica, al taglio e al conteggio. La macchina è stata configurata per circa 40 sacchetti al minuto, con una precisione target di ±2% e una gamma di dimensioni della busta di L 20–160 mm × W 15–110 mm. Ha utilizzato una configurazione 220 V, 2,0 kW. Il progetto ha mostrato perché la larghezza del film, la lunghezza della bustina, la registrazione, la temperatura di sigillatura e la dosatura della polvere devono funzionare come un sistema unico.
La precisione di riempimento influisce direttamente sulla conformità, sulla quantità di prodotto data e sui costi operativi. Il sistema di dosaggio corretto dipende dalla polvere e dal peso target richiesto.
| Requisito di dosaggio | Focalizzazione sulla selezione |
|---|---|
| Polveri fini o coesive | Riempimento a coclea con gestione controllata della polvere |
| Prodotti stabili e a flusso libero | Riempimento con tazza di misura per un output volumetrico efficiente |
| Riempimento ad alta velocità o in volumi maggiori | Configurazione di riempimento di tipo a flusso |
| Prodotti di alto valore | Convalidare la coerenza della dosatura durante i test di accettazione della fabbrica (FAT) |
Invece di fare affidamento su una cifra di accuratezza universale, l’accuratezza dovrebbe essere confermata utilizzando la polvere reale, il peso di riempimento target e il meccanismo di dosaggio selezionato. Le variazioni di densità apparente, umidità, impaccamento, cicli di ricarica e flusso di polvere incoerente possono influire sui risultati. Nei nostri progetti, abbiamo lavorato con obiettivi tra cui ±1 g su 100 g, ±1% su 400 g, e ±5 g su 600 g. Ogni figura ha senso solo quando sono dichiarate le condizioni di riempimento di riferimento e di test.
Una specifica di acquisto dovrebbe dichiarare tutte le seguenti:
Senza queste condizioni, due fornitori possono citare la stessa “±1% accuratezza” proponendo test di accettazione materialmente diversi. Richiedere il peso di riferimento, la dimensione del campione, la durata del test e il numero accettabile di outlier prima di confrontare le cifre.
Applicazioni alimentari, farmaceutiche e chimiche sensibili richiedono materiali e costruzioni che supportino il piano di pulitura e controllo della contaminazione dell’utente. Su una linea di riempimento a setacci molecolari completata, abbiamo utilizzato SUS304 per la struttura della macchina e vs. per parti a contatto con il prodotto. La selezione dei materiali è importante, ma solo il grado in acciaio inossidabile non stabilisce cGMP, FDA, EHEDG o conformità 3-A.
FDA spiega che i regolamenti cGMP sui farmaci stabiliscono requisiti minimi per i metodi, gli stabilimenti e i controlli utilizzati nella produzione, lavorazione e confezionamento. Più specificamente, 21 CFR Part 211 Subpart D indirizza la progettazione e la posizione dell'attrezzatura, la compatibilità delle superfici a contatto con il prodotto, la pulizia e la manutenzione, e l'ispezione o la calibrazione di attrezzature automatizzate.
Chiedere al fornitore di documentare:
“Food grade”, “medical grade” e “FDA compliant” non dovrebbero mai essere accettati come frasi di marketing autonome. Collega ogni affermazione a un componente, dichiarazione del materiale, disegno, test o certificato che l'acquirente può esaminare.
I cambi rapidi proteggono la disponibilità della linea quando la produzione include più prodotti o formati di confezionamento. Le priorità principali di design includono:
Per polveri che producono polvere o accumulo, il design della macchina dovrebbe favorire una pulizia regolare senza causare tempi di fermo inutili.
Come spiegato in le linee guida sui polveri combustibili dell'OSHALa polvere fine combustibile può creare un rischio di incendio o esplosione, ma non tutti i processi polverosi comportano lo stesso rischio. Prima di specificare motori, quadri elettrici, estrazione o messa a terra, il proprietario dell’impianto dovrebbe ottenere una valutazione del rischio legato alla polvere basata sul materiale effettivo e sulla localizzazione dell’installazione.
In base a quella valutazione e alla normativa locale, i controlli ingegnerizzati possono includere:
Non accettare un generico “ATEXNon accettare un’etichetta generica “ATEX” o “a prova di esplosione” senza la categoria dell’attrezzatura o il metodo di protezione, zona o divisione, gruppo di polvere, indice di temperatura, ambito del certificato e requisiti di installazione. L’estrazione della polvere e il riempimento in chiusura agevolano la contenimento, ma non sono sostituti di una protezione antideflagrante certificata dove il processo lo richiede.
La pianificazione dello spazio operativo dovrebbe includere più del solo riempitore di polveri. Prevedere spazio per alimentazione, riempimento, sigillatura, ispezione, attrezzature di fine linea, accesso all’operatore e manutenzione.
| Input di layout | Cosa deve essere mostrato nel disegno approvato |
|---|---|
| involucro della macchina e della protezione | Impronta operativa, apertura della porta, pannelli di accesso e distanze di sicurezza |
| Flusso di materiali | Messa in scena delle materie prime, percorso alimentatori, uscita del prodotto riempito e gestione dei rifiuti |
| Persone e manutenzione | Posizioni dell'operatore, deposito pezzi di cambio, accesso alla pulizia e percorsi di rimozione dei componenti |
| Servizi e ambiente | Energia, aria compressa, aspirazione, drenaggio, classificazione della stanza e interfacce HVAC |
Un'assegnazione universale di un metro quadrato non è affidabile perché due riempitrici con la stessa velocità nominale possono avere requisiti di alimentazione, protezione, raccolta polvere e downstream molto diversi. Approvare un layout scalato e un disegno di servizio-distanza prima che il progetto dell'attrezzatura sia congelato.
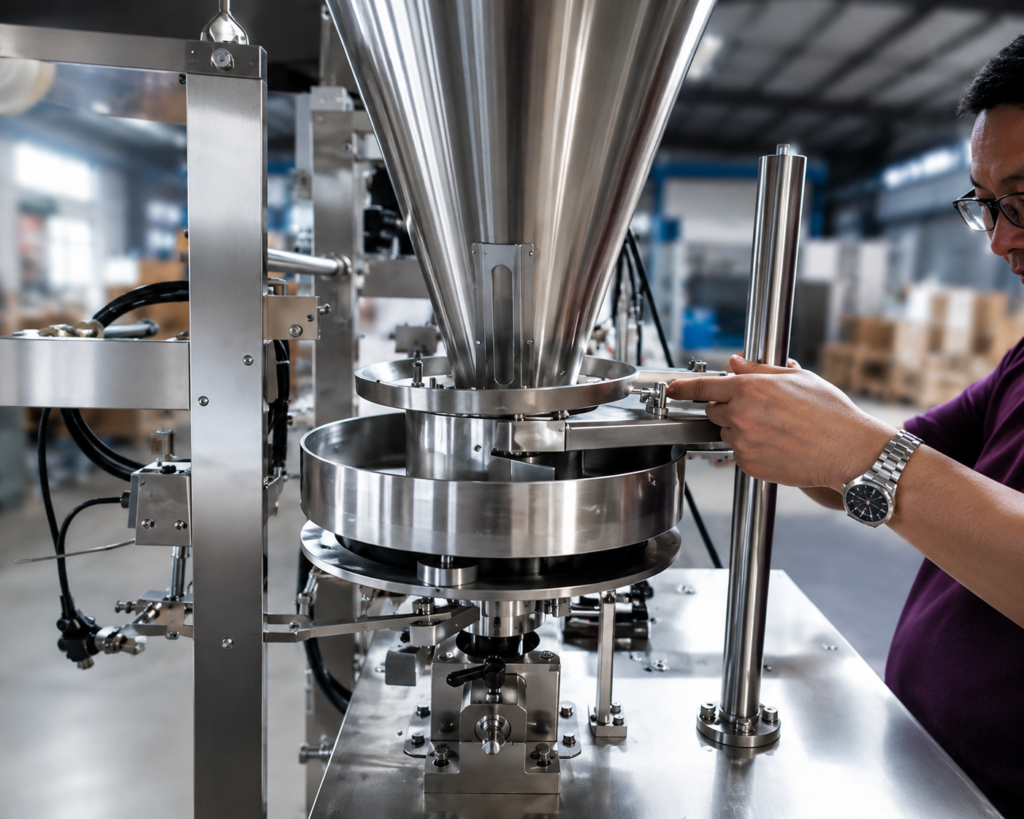
Una macchina di riempimento polveri dovrebbe essere valutata su più della velocità nominale. Ci concentriamo sui risultati di riempimento convalidati, sul tempo di cambio, sull'accesso al servizio e sui costi operativi che influenzano il ROI a lungo termine.
Il FAT dovrebbe testare la macchina rispetto a una specifica di requisiti utente concordata piuttosto che a una dimostrazione scelta dopo la costruzione della macchina. Un buon esempio è una linea di zeolite molecolare A/B che abbiamo progettato per 350 g, 600 g e 1.400 g formati. A 600 g, l'obiettivo era ±5 g e 150–200 contenitori all'ora. La sequenza effettiva comprende riempimento con materiale A, assemblaggio di schermo e molla, riempimento con materiale B, pressatura della tazza terminale, ispezione di tenuta all'aria e produzione del prodotto. Testare solo la macchina vuota ci avrebbe detto molto poco su quel flusso di lavoro.
Un protocollo FAT utile include:
Il FAT riduce il rischio di messa in servizio, ma non sostituisce i test di accettazione sul sito. Le utilities del sito, l'estrazione, l'alimentazione a monte, gli operatori e le condizioni ambientali possono modificare le prestazioni dopo l'installazione. Su una linea a doppia testa a sieve molecolare completata GHCZ-KL-2 abbiamo combinato alimentazione a vuoto, vibrazione di base, riempimento con bocca chiusa, sfiato e estrazione locale della polvere. la macchina copriva 80–1.000 g per lato, con un obiettivo di ±1% su 400 g e 100–120 contenitori all'ora, a seconda del ciclo dell'operatore. Queste sono esattamente le condizioni da ricontrollare dopo l'installazione.
Cambiate frequenti di SKU o di contenitori possono ridurre la produzione se l'attrezzatura è difficile da regolare. Un sistema pratico di riempimento in polvere dovrebbe supportare rapide configurazioni ripetibili e facile accesso alla manutenzione.
| Area di prestazione | Cosa valutare | Impatto operativo |
|---|---|---|
| Cambio di formato | Modifiche rapide di stampi o di parti di formato | Minor tempo di fermo tra i prodotti |
| Accesso per la pulizia | Aree di contatto con il prodotto e di gestione della polvere accessibili | Pulizia e ispezione più rapide |
| Pulsanti di controllo | Impostazioni operative memorizzate dove configurate | Ripetizioni più coerenti |
| Manutenzione | Componenti intercambiabili e layout della macchina chiaro | Interventi di manutenzione più brevi |
| Controllo della polvere | Design per suppressione della polvere e anti-caking | Prestazioni di riempimento più stabili |
Lead time, tappe di pagamento, garanzia, installazione e risposta del servizio sono termini commerciali e devono essere presi dalla preventivo o contratto firmato per il progetto specifico. Un intervallo generico del sito web non è un impegno di consegna.
Prima di ordinare, documentare:
Il prezzo di acquisto più basso non produce sempre il costo operativo più basso costo operativo. Una revisione completa dei costi dovrebbe includere:
Una maggiore stabilità di dosaggio e contenimento efficace della polvere possono aiutare a controllare l'assegnazione, soprattutto per polveri di alto valore.
L'efficacia complessiva dell'impianto (OEE) combina disponibilità, prestazioni e qualità. Per una macchina industriale di dosaggio della polvere, questi fattori sono strettamente collegati.
| fattore OEE | impatto del riempimento della polvere |
|---|---|
| Disponibilità | Maggior numero di arresti dovuti a incollamento, accumulo di polvere o cambi modello difficili |
| Prestazioni | Velocità di riempimento stabile durante l'esecuzione di produzione pianificata |
| Qualità | Riempimenti target coerenti con riduzione di underfill, overfill e giveaway |
| Affidabilità | Funzionamento affidabile supportato da materiali adeguati e progettazione del sistema |
Una macchina di riempimento della polvere ben progettata equilibra velocità con flusso di polvere controllato, dosaggio affidabile e operatività mantenibile. Ciò supporta una OEE più forte e un ritorno sull'investimento più prevedibile.
Usa questa checklist FAT per attrezzature di riempimento per verificare accuratezza, controllo della polvere, cambio, sicurezza e throughput sostenuto con la tua polvere reale.
Usa questa tabella decisionale rapida per restringere la configurazione iniziale. Confermiamo il modello finale, gli utensili e le impostazioni dopo aver testato la polvere reale e l'imballaggio.
| Cosa stai riempiendo? | Punto di partenza consigliato | Modello o configurazione GDHP pertinente | Perché è adatto |
|---|---|---|---|
| Polvere fine, coesa in bottiglie, barattoli o lattine | Riempitrice a vite (Auger) | Sistema a vite selezionato dopo prove con la polvere | Dosaggio a vite controllato aiuta a gestire travisamento, compattazione e flusso irregolare. |
| Polvere o granuli a flusso libero in sachet filmati | Riempitrice a cucchiaio volumetrico con VFFS/chiusura a tre lati | GH240FZ | Una configurazione di progetto era di circa 40 sacche/min con una precisione obiettivo di ±2% e sacche da 20–160 mm × 15–110 mm. |
| Granuli o polvere di sale in contenitori rigidi da 100–1.400 g | Riempitrice a peso netto a due teste | GHCZ-2 | Pratico per operazioni semi-automatiche con alimentazione e pressatura opzionali; una configurazione mirava a ±1% e 100–120 contenitori/ora. |
| Granuli di molecole-o-set A/B con riempimento a due o tre strati | Riempitrice a pesatura con due teste e due tramogge, con vibrazione e rotazione controllata | GHCZ-KL-2 | Supporta riempimenti da 50–1.000 g, accuratezza target ±1% e 150–200 contenitori/ora in una configurazione di progetto. |
| Materiale multistrato A/B in contenitori di grandi dimensioni o multiposizione | Riempitrice a quattro teste con alimentazione a vuoto, vibrazione e controllo delle polveri | GHCZ-4 | Progettata attorno a una gamma da 100–1.200 g quando è richiesto posizionamento alternato o stratificato del materiale. |
Prima di scegliere un modello, confermare il peso di riferimento, la tolleranza accettabile, la gamma di densità grossolana, l'apertura del contenitore, i passaggi di movimentazione manuale, i controlli delle polveri, il metodo di pulizia e il piano di collaudo FAT. Un numero di modello è un punto di partenza utile, ma la prova polveri e il flusso di lavoro completo della linea determinano la specifica finale.
Con oltre 23+ anni di esperienza manifatturiera, GDHP progetta e costruisce linee chiavi in mano di riempimento e confezionamento di polveri per applicazioni alimentari, farmaceutiche, chimiche e chimiche quotidiane. Il nostro lavoro copre dosaggio polveri, alimentazione materiale, controllo polveri, sigillatura, confezionamento a valle, test, installazione e supporto tecnico.
| Capacità GDHP | Valore Pratico |
|---|---|
| Ingegneria chiavi in mano | Una soluzione coordinata dalla progettazione della macchina e dalla disposizione 3D fino alla produzione, FAT, installazione e messa in servizio |
| Attrezzature personalizzate non standard | Sistemi di riempimento e confezionamento su misura in base alle proprietà della polvere, agli obiettivi di produttività, ai contenitori e alle esigenze di automazione |
| Progettazione per la gestione della polvere | Misure anti-grumi, controllo delle polveri, costruzione chiusa e opzioni di sigillatura a pressione negativa |
| Supporto al progetto | Esperienza di progetto in oltre 50 paesi, con guida video remota e opzioni di servizio in loco |
| Test di accettazione in fabbrica | L'attrezzatura viene testata prima della spedizione per confermare le prestazioni della macchina concordate |
| Copertura post-vendita | Garanzia, installazione, messa in servizio e supporto tecnico a lungo termine sono disponibili secondo i termini di progetto firmati |
I nostri sistemi di riempimento per polveri possono utilizzare riempimento di tipo girante, a cucchiaio graduato o a flusso in base al prodotto e alle esigenze di produzione. Per applicazioni igieniche o sensibili alla corrosione, l'attrezzatura può utilizzare costruzione in acciaio inossidabile SUS304 con parti a contatto con il prodotto SUS316.
Prepariamo anche layout 3D intorno allo spazio disponibile del cliente, al percorso dei materiali, al sistema di estrazione, alla protezione, alle utilities, all’accesso degli operatori e all’attrezzaggio a valle. Per molti progetti personalizzati, la produzione richiede circa 30–60 giorni dopo la configurazione, i campioni e i disegni sono confermati.
Il nostro obiettivo non è semplicemente offrire un riempitore più veloce. È costruire una linea che gestisca il materiale reale in modo affidabile, si adatti all’impianto, sia pratico da pulire e manutenere, e possa essere testato contro chiari target di accettazione prima della spedizione.
Scegli un riempitore di tipo coclea per polveri fini, coese o non fluiscibili liberamente, dove la dosatura controllata è importante. Scegli un riempitore volumetrico a cucchiaio per polveri e granuli coerenti che fluono liberamente e hanno una densità apparente stabile. Se il prodotto viene venduto per peso o la densità varia sostanzialmente, confronta entrambe le opzioni con una prova di peso netto.
| Condizione della polvere | Metodo di dosaggio adatto |
|---|---|
| Polvere fine, coesiva o di scorrimento difficoltoso | riempimento ad avvolgitore (auger) |
| Polvere o granuli stabili e a scorrimento libero | Riempimento a cupola volumetrica |
| Produzione continua di grande volume | Riempimento a flusso |
Non esiste una promessa universale di accuratezza responsabile. L'accuratezza di riempimento dipende dal comportamento della polvere, dal metodo di dosaggio, dal peso target, dalla risoluzionee della bilancia, dal controllo ambientale e dall'allestimento. Un sistema di coclea può essere appropriato per polveri fini, ma l'affermazione finale dovrebbe basarsi su FAT documentato utilizzando il prodotto effettivo, il contenitore, il piano campione e i limiti di accettazione statistica. Chiedere se la tolleranza quotata è relativa (ad esempio, ±1%) o assoluta (ad esempio, ±1 g o ±5 g) e indicare il riempimento di riferimento.
Riempimento a peso netto utilizza la misurazione del peso per controllare la dose finale. È adatto quando il controllo del peso e la riduzione del prodotto in eccesso sono priorità.
Riempi volumetrico dosaggi una quantità definita tramite una tazza di misurazione o meccanismo simile. Supporta un riempimento efficiente quando la densità apparente della polvere rimane stabile.
La densità apparente determina quanto polvere occupa un determinato volume. Se la densità cambia durante la produzione, una dose volumetrica può produrre pesi incoerenti.
Il angolo di riposo indica quanto facilmente fluisce la polvere. Le polveri con scarsa fluidità, coesione maggiore, sensibilità all’umidità o dimensione delle particelle irregolare possono creare ponti, comprimersi o alimentare in modo non uniforme. Queste condizioni dovrebbero essere valutate prima di selezionare una macchina di riempimento polveri.
Una linea di riempimento polveri opportunamente ingegnerizzata aiuta a controllare le perdite migliorando la coerenza della dosatura e contenendo la polvere. I fattori chiave includono:
Riduzione delle perdite di polvere, minori confezioni rifiutate e output stabile possono supportare una migliore efficienza operativa complessiva.
Per una business case, calcolare la promozione dai dati di produzione misurati anziché da una dichiarazione del catalogo: costo promozione = max(0, media riempimento effettivo − riempimento target) × unità vendibili × costo del materiale per unità di massa. Includere manodopera di pulizia, perdita da cambio processo, manutenzione del filtro o dell'estrazione, calibrazione, contenitori rifiutati e il costo del tempo di inattività.
Per applicazioni in polvere con rischi di sicurezza legati alla polvere, può essere necessaria una progettazione di protezione contro esplosioni. La soluzione corretta dipende dalla valutazione del pericolo della polvere e dalla giurisdizione; non è determinata da una descrizione generica di “a prova di esplosione”. Richiedere la zona o la divisione applicabile, la categoria dell'attrezzatura, il gruppo di polveri, la classificazione di temperatura, l'ambito del certificato e i limiti di installazione.
Molti progetti di riempimento polveri personalizzati richiedono circa 30–60 giorni dopo l'acconto e la conferma tecnica. Un riempitore semiautomatico semplice può richiedere meno tempo, mentre l'integrazione multi-macchina, controlli di sicurezza speciali, parti di cambio aggiuntive o campioni tardivi possono estendere il programma. Confermiamo il piano finale di produzione e FAT dopo l'approvazione della configurazione della macchina.
GDHP fornisce soluzioni di riempimento e confezionamento chiavi in mano con costruzione igienica, opzioni di materiale e ingegneria di progetto per settori alimentare, farmaceutico, chimico e industria correlata. L'azienda può proporre parti a contatto con il prodotto in SUS316, gestione chiusa della polvere, FAT, installazione, messa in servizio e supporto tecnico, ma l'acquirente dovrebbe definire ciascun deliverable orientato cGMP o FDA nel specifica dei requisiti utente. Il solo grado di materiale non è un'approvazione normativa.