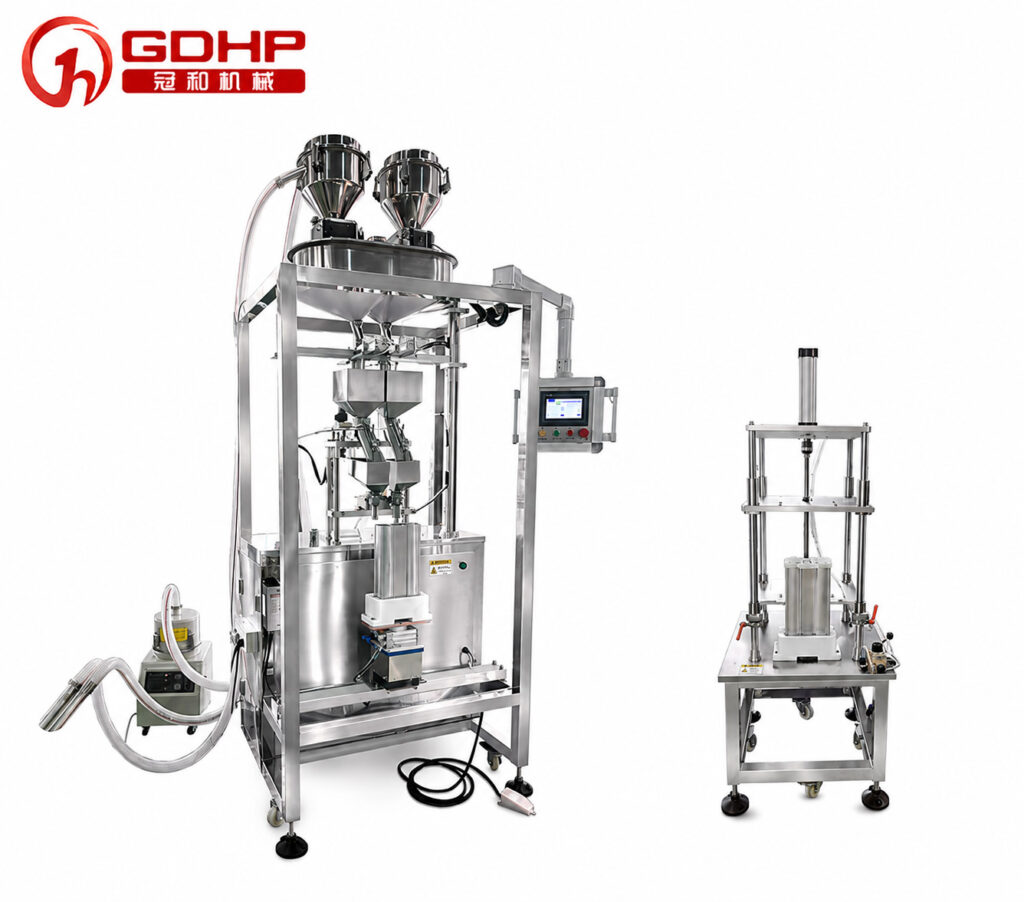
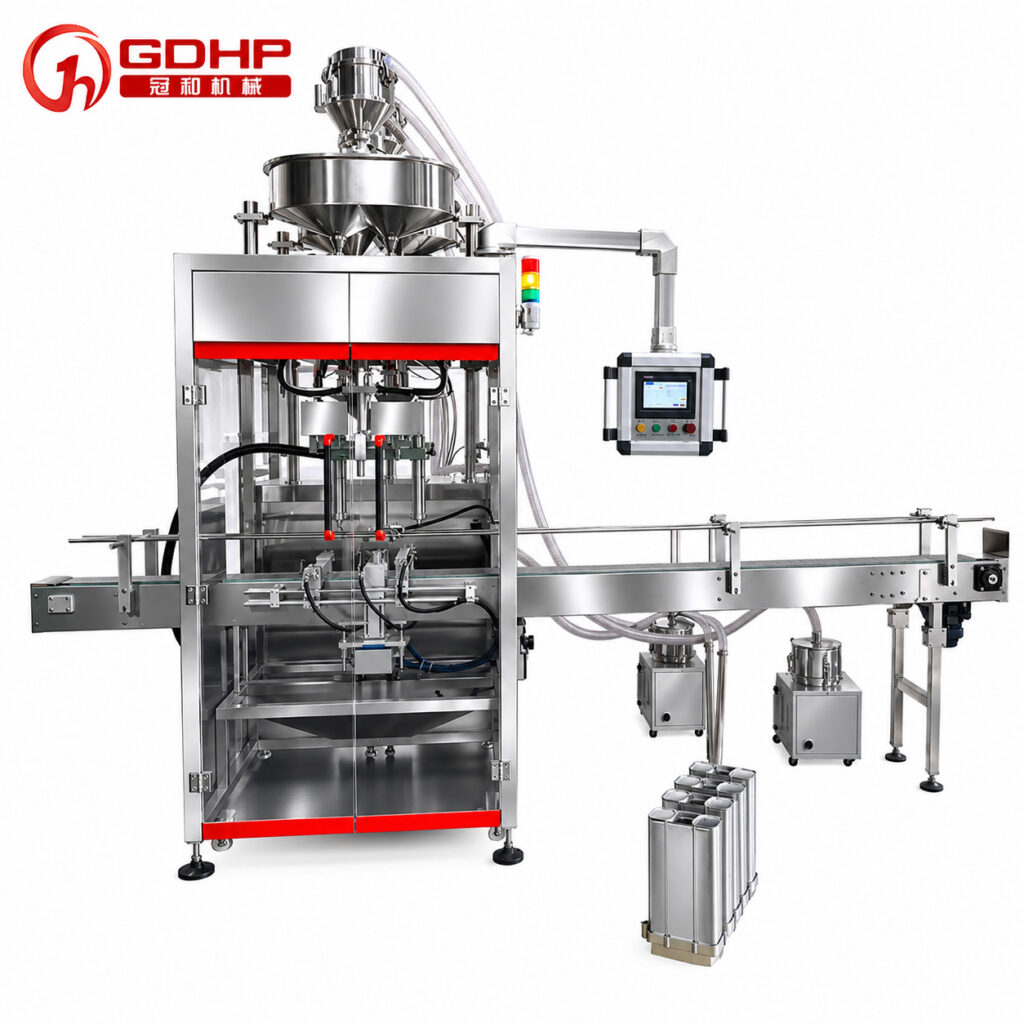
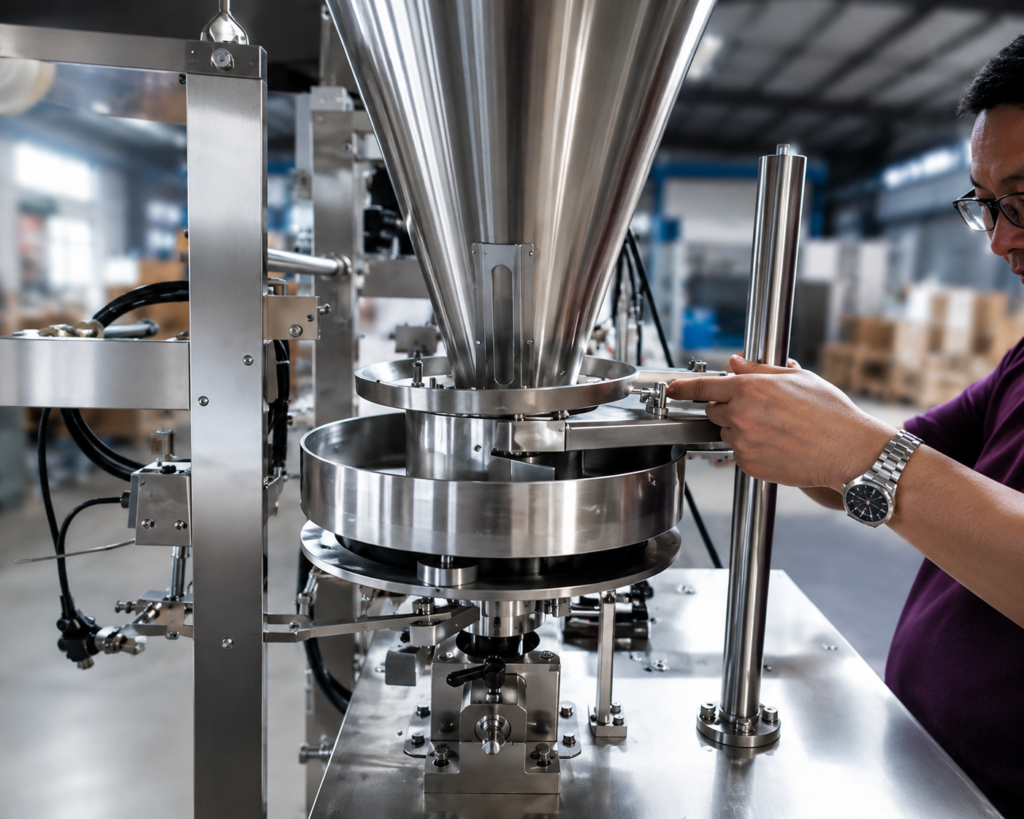
Mesin pengisi bubuk terbaik harus cocok dengan target output Anda, perilaku bubuk, format kemasan, standar kebersihan, dan ruang fasilitas yang tersedia. Kami mengonfigurasi lini pengisian bubuk berdasarkan persyaratan operasional ini daripada menggunakan desain satu ukuran untuk semua.
Contoh Dari Rentang Pengisi Bubuk Kami
Contoh model ini menunjukkan bagaimana kami menerjemahkan ringkasan produk menjadi konfigurasi mesin. Mereka adalah titik awal untuk diskusi rekayasa; model akhir, alat, dan pengaturannya dikonfirmasi setelah uji bahan dan wadah.
| Model atau konfigurasi | Aplikasi tipikal | Contoh spesifikasi proyek |
|---|
| GH240FZ | Sachet serbuk tiga sisi dengan ukuran gelas ukur | Sekitar 40 kantong/menit; ±2%; kantong berukuran L 20–160 mm × W 15–110 mm |
| GHCZ-2 | Pengisi penimbang dua kepala untuk butiran atau serbuk garam, dengan pemberi makan dan stasiun press opsional | 100–1.400 g; ±1%; 100–120 wadah/jam, tergantung kecepatan operator |
| GHCZ-KL-2 | Pengisi penimbang dua kepala untuk butiran molecular-sieve dan pengisian berlapis dua-material | 50–1.000 g; ±1%; 150–200 wadah/jam; getaran dan putaran yang dapat diprogram |
| GHCZ-4 | Pengisi penimbang empat kepala untuk bahan A/B bergantian dan wadah multilapis | 100–1.200 g; ±1% target; pemberian vakum, getaran, dan opsi ekstraksi debu |
Timbangan Otomatis dan Throughput
Pilih tingkat otomasi berdasarkan volume produksi, ketersediaan tenaga kerja, dan frekuensi perubahan produksi.
| Kebutuhan Produksi | Pendekatan yang Sesuai | Pertimbangan Utama |
|---|
| Produksi dengan volume rendah atau fleksibel | Pengisi bubuk semi-otomatis | Praktis untuk produksi kecil dan sering berganti produk |
| Produksi bervolume tinggi | Garis pengisian bubuk sepenuhnya otomatis | Mendukung operasi kontinu dengan peralatan kemasan terintegrasi |
| Persyaratan kemasan kustom | Peralatan non-standar atau sistem monoblock | Dibangun seputar produk, wadah, dan alur kerja lini |
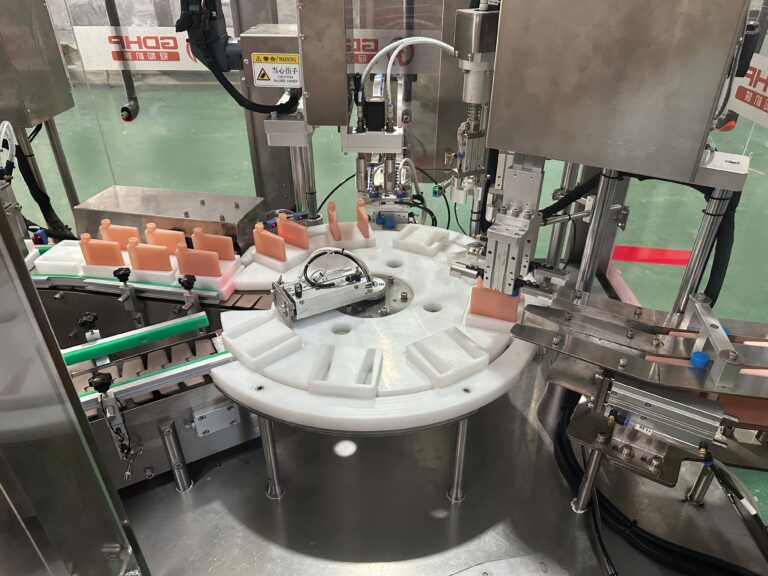
Untuk operasi dengan keluaran tinggi, sistem pengisian dapat terhubung dengan perlengkapan penutup, pelabelan, penyegel kaleng, kemasan kantung, pengepakan kotak, dan paletisasi sebagai bagian dari sebuah baris kemasan bubuk siap pakai dalam satu proyek molekuler-sieve dua bahan, setiap siklus dirancang untuk mengisi dua tabung kaca saringan dengan sekitar 2 kg total. Targetnya adalah 100–150 pasang per jam: operator menempatkan tabung dan lempeng penutup, sementara mesin menangani pengisian dua kepala dan penekanan penutup otomatis. Tata letak hibrida ini menjaga otomasi fokus pada langkah-langkah yang mengontrol dosis dan perakitan.
Kecocokan Wadah dan Kemasan
Perangkat kemasan bubuk harus dirancang berdasarkan format kemasan akhir. Aplikasi umum meliputi:
Pembukaan wadah, volume isian, sifat aliran bubuk, dan metode penyegel hilir semua memengaruhi konfigurasi mesin. Untuk proyek sachet bubuk dengan tiga sisi segel, kami merancang seluruh proses sekitar dosing volumetrik, pembentukan tas, pengisian, penyegelan panas, pemotongan, dan penghitungan. Mesin dikonfigurasikan untuk sekitar 40 kantong per menit, dengan akurasi target ±2% dan kisaran ukuran tas sebesar L 20–160 mm × lebar 15–110 mm. Menggunakan konfigurasi 220 V, 2,0 kW. Proyek tersebut menunjukkan mengapa lebar film, panjang tas, registrasi, suhu penyegel, dan metering bubuk harus bekerja sebagai satu sistem.
Akurasi Isi dan Hadiah Produk
Akurasi isi secara langsung memengaruhi kepatuhan, hadiah produk, dan biaya operasional. Sistem dosing yang tepat bergantung pada bubuk dan berat target yang diperlukan.
| Kebutuhan Dosing | Fokus Pemilihan |
|---|
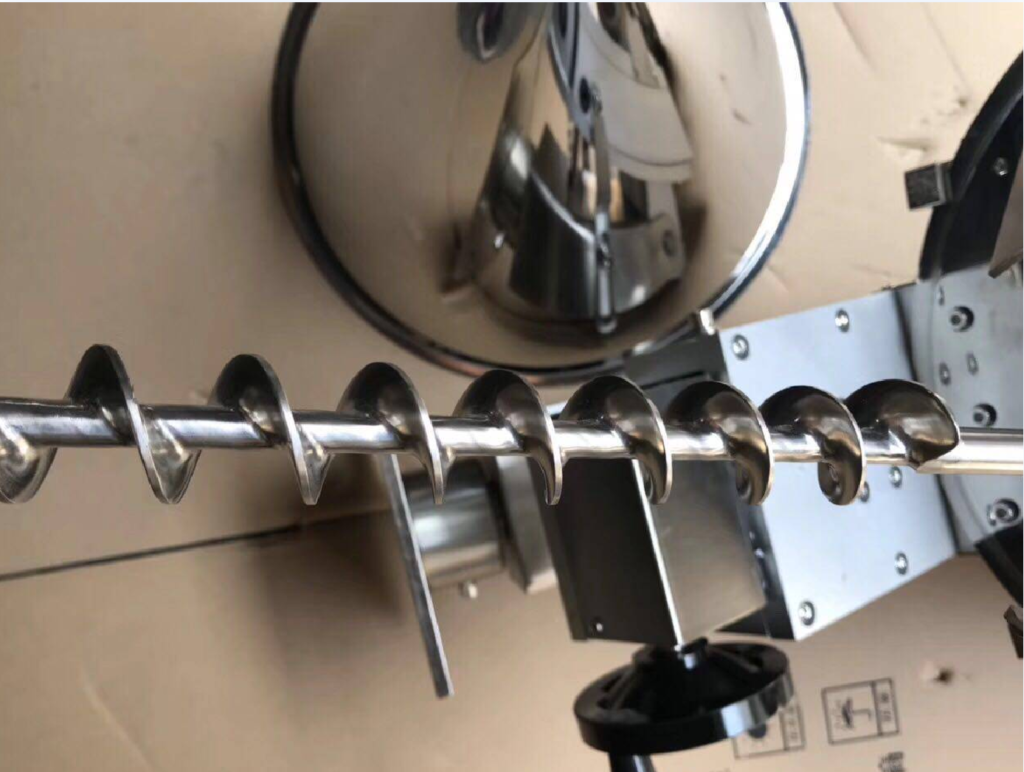
| Bubuk halus atau koheren | Pengisian tipe auger dengan penanganan bubuk terkontrol |
| Produk yang stabil dan mengalir bebas | Pengisian gelas ukur untuk keluaran volumetrik yang efisien |
| Pengisian berkecepatan tinggi atau volume lebih besar | Konfigurasi pengisian tipe aliran |
| Produk bernilai tinggi | Validasi konsistensi dosisi selama Factory Acceptance Testing (FAT) |
Alih-alih mengandalkan angka akurasi universal, akurasi harus dikonfirmasi menggunakan bubuk aktual, bobot isi target, dan mekanisme dosis yang dipilih. Perubahan kepadatan massa, kelembapan, penggumpalan, siklus isi ulang, dan aliran bubuk yang tidak konsisten dapat mempengaruhi hasil. Di seluruh proyek kami, kami telah bekerja dengan target termasuk ±1 g pada 100 g, ±1% pada 400 g, dan ±5 g pada 600 g. Setiap gambar hanya masuk akal jika kondisi referensi isi dan uji dinyatakan.
Spesifikasi pembelian harus menyatakan semuanya berikut:
- Berat target nominal dan deviasi absolut atau persentase yang diizinkan
- Identitas produk, rentang kepadatan kering, rentang kelembapan, dan kerusakan partikel yang dapat diterima
- Dimensi wadah dan jumlah kepala pengisian yang berjalan
- Ukuran sampel tes dan apakah sampel diperiksa pada saat startup, keadaan stabil, dan setelah pengisian kembali hopper
- Resolusi timbangan dan metode kalibrasi
- Bagaimana rata-rata pengisian, minimum, maksimum, deviasi standar, penolakan, dan hadiah produk akan dilaporkan
Tanpa kondisi tersebut, dua pemasok bisa mengutip kesalahan “±1%” yang sama sambil mengusulkan uji penerimaan yang secara material berbeda. Minta berat referensi, ukuran sampel, durasi tes, dan jumlah outlier yang dapat diterima sebelum membandingkan angka-angka.
Konstruksi Pengisian Bubuk Higienis
Aplikasi makanan, farmasi, dan kimia sensitif membutuhkan bahan dan konstruksi yang mendukung rencana pembersihan dan kontrol kontaminasi pengguna. Pada satu garis pengisian molekul-sieve yang selesai, kami menggunakan SUS304 untuk struktur mesin dan vs. untuk bagian kontak produk. Pemilihan material penting, tetapi tingkat baja tahan karat saja tidak menetapkan cGMP, kepatuhan FDA, EHEDG, atau 3-A.
FDA menjelaskan bahwa regulasi cGMP obat menetapkan persyaratan minimum untuk metode, fasilitas, dan kendali yang digunakan dalam pembuatan, pemrosesan, dan pengemasan. Lebih spesifik lagi, Bagian 211 CFR Subbagian D mengaddress desain peralatan dan lokasi, kecocokan permukaan kontak produk, pembersihan dan pemeliharaan, serta inspeksi atau kalibrasi peralatan otomatis.
Minta pemasok untuk mendokumentasikan:
- Nilai kelas dan jejak setiap bahan kontak produk
- Persyaratan permukaan akhir, perlakuan las, dan tidak adanya jebakan produk yang tidak terakses
- Pembongkaran tanpa alat atau dokumentasi, metode pembersihan, dan akses inspeksi
- Kekekalan segel, gasket, pelumas, dan kecocokan selang dengan produk serta bahan pembersih
- Kontrol kontaminasi silang dan catatan verifikasi pembersihan yang diperlukan
- Peraturan atau standar yang tepat dalam lingkupnya, pihak yang bertanggung jawab, dan dokumen yang disediakan untuk verifikasi
“Kelas makanan,” “kelas medis,” dan “sesuai FDA” tidak boleh diterima sebagai frasa pemasaran tunggal. Kaitkan setiap klaim dengan komponen, deklarasi material, gambar kerja, uji, atau sertifikat yang dapat ditinjau pembeli.
Desain Pembersihan dan Perubahan
Perubahan cepat membantu melindungi ketersediaan lini ketika produksi mencakup beberapa produk atau ukuran kemasan. Prioritas desain utama meliputi:
- Komponen kontak produk yang mudah diakses
- Perubahan cetakan dan format yang cepat
- Pembongkaran yang sederhana untuk pembersihan
- Tata letak yang mengurangi area retensi bubuk
- Pisah yang jelas antara zona pengisian, penyegelan, dan kemasan hilir
Untuk serbuk yang menghasilkan debu atau penumpukan, desain mesin harus mendukung pembersihan secara teratur tanpa menyebabkan waktu henti yang tidak perlu.
Area Berbahaya dan Kontrol Debu
Seperti yang dijelaskan dalam panduan debu mudah terbakar OSHADebu halus yang mudah terbakar dapat menimbulkan bahaya kebakaran atau ledakan, tetapi tidak setiap proses berdebu memiliki risiko yang sama. Sebelum menentukan motor, kotak listrik, ekstraksi, atau pembumian, pemilik pabrik harus memperoleh penilaian bahaya debu berdasarkan bahan aktual dan lokasi instalasi.
Bergantung pada penilaian itu dan hukum setempat, kendali yang dirancang mungkin mencakup:
- Ekshaus lokal dan sistem pengumpulan debu yang dirancang dengan benar
- Pembumian, penyambungan, dan kendali bahan yang menghasilkan statis
- Perlengkapan listrik dan mekanik yang sesuai untuk area yang diklasifikasikan
- Pencegahan ledakan, isolasi, pembuangan, atau penekanan bila analisis bahaya membutuhkannya
- Pengunci, prosedur kebersihan kerja, dan rutinitas inspeksi yang didokumentasikan
Jangan menerima generik “ATEXJangan menerima label generik “ATEX” atau “anti-ledakan” tanpa kategori peralatan atau metode perlindungan, zona atau pembagian, kelompok debu, rentang suhu, lingkup sertifikat, dan persyaratan instalasi. Ekstraksi debu dan pengisian tertutup membantu penahanan, tetapi mereka bukan pengganti perlindungan ledakan bersertifikat jika prosesnya membutuhkannya.
Jejak Fasilitas dan Tata Letak Jalur
Perencanaan ruang lantai harus mencakup lebih dari pengisi bubuk itu sendiri. Beri ruang untuk pemasokan material, pengisian, penyegelan, inspeksi, peralatan ujung jalur, akses operator, dan pemeliharaan.
| Masukan tata letak | Apa yang harus ditunjukkan pada gambar yang disetujui |
|---|
| Amplop mesin dan penjagaan | Jejak operasional, pintu ayun, panel akses, dan jarak keselamatan |
| Aliran material | Penataan bahan baku, rute penyuplai, keluaran produk yang diisi, dan penanganan penolakan |
| Orang dan pemeliharaan | Pos operator, penyimpanan suku cadang pengganti, akses pembersihan, dan jalur pelepasan komponen |
| Utilitas dan lingkungan | Daya, udara terkompresi, ekstraksi, pembuangan air, klasifikasi ruangan, dan antarmuka HVAC |
Alokasi meter persegi universal tidak dapat diandalkan karena dua pengisi dengan kecepatan terpapar yang sama mungkin memiliki kebutuhan penyajian, penjagaan, koleksi debu, dan hilir yang sangat berbeda. Setujui gambar ukuran skala dan gambar jarak layanan sebelum desain peralatan dibekukan.