Não tem certeza de qual PLC escolher? Revisão da Siemens PLC
Avaliação do PLC Siemens cobre SIMATIC S7 1200 G2 S7 1500V TIA Portal Profinet e PCS neo para automação industrial…
maio 4, 2026

Durante uma rodada de lote, um alimentador de pó pode parar de alimentar, mesmo que o motor do parafuso ainda esteja girando. O entupimento pode ser uma ponte acima da saída do funil, um canal de parafuso compactado ou uma ponta de descarga cravada.
Essa interrupção altera a densidade a granel e o peso da dose, gera retrabalho e incentiva os operadores a abrir o equipamento antes de ser seguro fazê-lo. A poeira também é um risco de segurança de processo: a OSHA relata que o Conselho de Segurança Química e Investigação de Perigos dos EUA identificou 281 incidentes de poeira combustível de 1980–2005, causando 119 mortes de trabalhadores e 718 ferimentos (OSHA). Esses números abrangem incidentes com poeira de forma geral, não entupimentos de alimentadores de pó especificamente.
Este guia mostra como identificar o ponto de falha, verificar as condições do material e da máquina, desobstruir um entupimento com segurança e construir um plano de controle preventivo. Ele transforma entupimento de máquina de enchimento de pó em um processo de solução de problemas documentado para equipes de manutenção e produção.
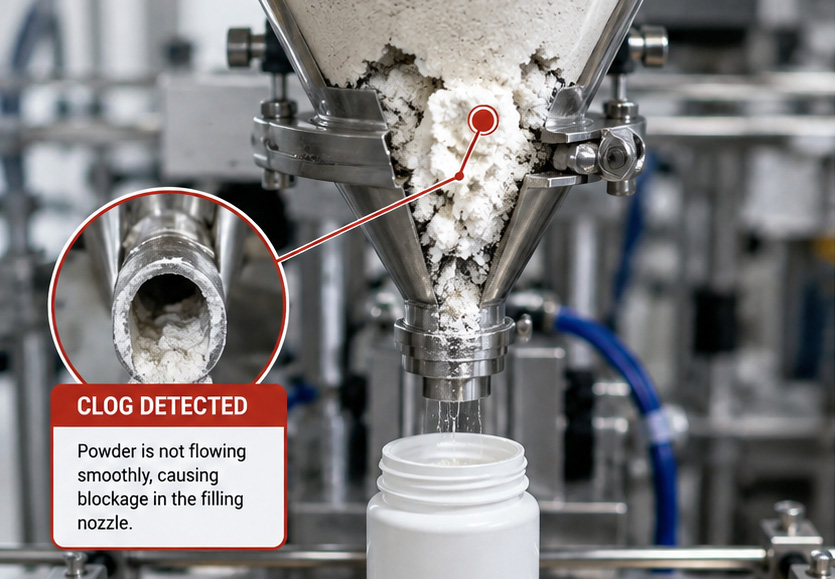
Um entupimento costuma ser uma incompatibilidade material-equipment em vez de uma peça falha única. Registre onde o fluxo para e o que mudou desde o último lote bom. Escolher a máquina de preenchimento de pó apropriada é particularmente importante.
Pós higroscópicos absorvem água do ar. O resultado pode ser aglomerados pegajosos, maior densidade aparente a granel e um depósito que cresce na garganta do funil ou no bico. Não aplique um único número de umidade ambiente “seguro” a todas as formulações. Defina um limite específico de umidade do produto e de umidade relativa do ambiente a partir de dados de desarrollo ou do fornecedor, depois registre ambos os valores no preenchedor.
Os valores de CRH são referências de triagem e não pontos de ajuste universais de umidade do ambiente. Um valor relatado aplica-se apenas ao material e às condições testadas; temperatura, formulação, pureza, estado de partículas, tempo de exposição e método de teste podem alterar o comportamento de aglomeração. Use dados de estabilidade do fornecedor específicos da formulação ou testes de sorção de umidade específicos do produto para estabelecer limites operacionais, e registre a fonte, a temperatura de teste e o método com cada valor.
| Comportamento observado do material | O que pode indicar | O que verificar antes de alterar o plausible preenchimento |
|---|---|---|
| Rápido ganho de massa, aderência ou deliquescência após exposição ao ar | Alta sensibilidade à umidade nas condições atuais | Estabilidade do fornecedor ou dados de sorção, umidade do pó, umidade relativa ambiente e temperatura, e tempo de exposição |
| Empedramento após armazenamento ou compressão | Tempo, temperatura ou pressão de empilhamento podem contribuir; a umidade relativa pode não ser a única causa | Histórico de armazenamento, densidade a granel, compactação e dados de peneiramento ou tamanho de partícula |
| Pontes sem mudança mensurável de umidade | Coesão, forma ou tamanho das partículas, eletrostática ou geometria do funil | Comportamento de fluxo do pó, distribuição de tamanho de partícula, continuidade de aterramento e geometria da saída |
Partículas finas ou coesas podem formar um arco sobre a saída (pontes) ou um canal através do centro do funil (ratholing). A máquina pode parecer ter pó no funil enquanto o alimentador está faminto. Um pulso curto e controlado de agitador ou vibrador pode ajudar, mas vibração contínua pode compactar algumas formulações; valide a amplitude e o tempo com o pó real.
Fricção na parede do funil, no alimentador e na mangueira de transferência flexível pode carregar partículas. Poeira fina pode então aderir a superfícies mal ligadas ou mal aterradas e, gradualmente, estreitar o caminho de fluxo. Verifique continuidade de ligação, componentes condutivos adequados e equipamento de ionização onde a avaliação de risco exigir. A umidade pode influenciar a dissipação estática, mas não substitui um caminho de aterramento verificado.
Os exemplos abaixo identificam materiais que podem exigir triagem de poeira combustível; a categoria por si só não estabelece se um determinado pó é explosivo. Use o SDS atual e uma avaliação qualificada de perigo de poeira com base no material real. Quando aplicável, os testes podem incluir Kst, Pmax, energia mínima de ignição (MIE), concentração mínima explosível (MEC), tamanho de partícula e teor de umidade.
| Grupo de materiais | Exemplos que podem exigir triagem | O que a instalação deve verificar |
|---|---|---|
| Metais e ligas | Pó de alumínio, magnésio, zinco, titânio, ferro e ferrosilício | Tamanho real de partícula, composição, reatividade, sensibilidade à ignição e se o material pode reagir com água |
| Materiais agrícolas, florestais e alimentícios | Amido, farinha, açúcar, leite em pó, cacau, café, tabaco, poeira de madeira e fibras vegetais | Se frações finas em suspensão são combustíveis; umidade real, tamanho de partícula, concentração e fontes de ignição |
| Materiais sintéticos e plásticos | Polietileno, polipropileno, resinas, borracha e outras pós de polímeros | Acúmulo estático, ligação e aterramento, coleta de poeira e os dados reais de ignição do pó |
| Materiais de carvão e petroquímica | Carvão, coque, coque de petróleo, asfalto e pós de sulfeto | Dados de explosibilidade e ignição específicos do material; não infera risco a partir de um nome genérico de material |
| Produtos farmacêuticos e químicos finos | APIs, intermediários, estearato de zinco, antioxidantes, corantes e pigmentos | Dados de poeira combustível juntamente com requisitos de toxicidade, contenção e contaminação cruzada |
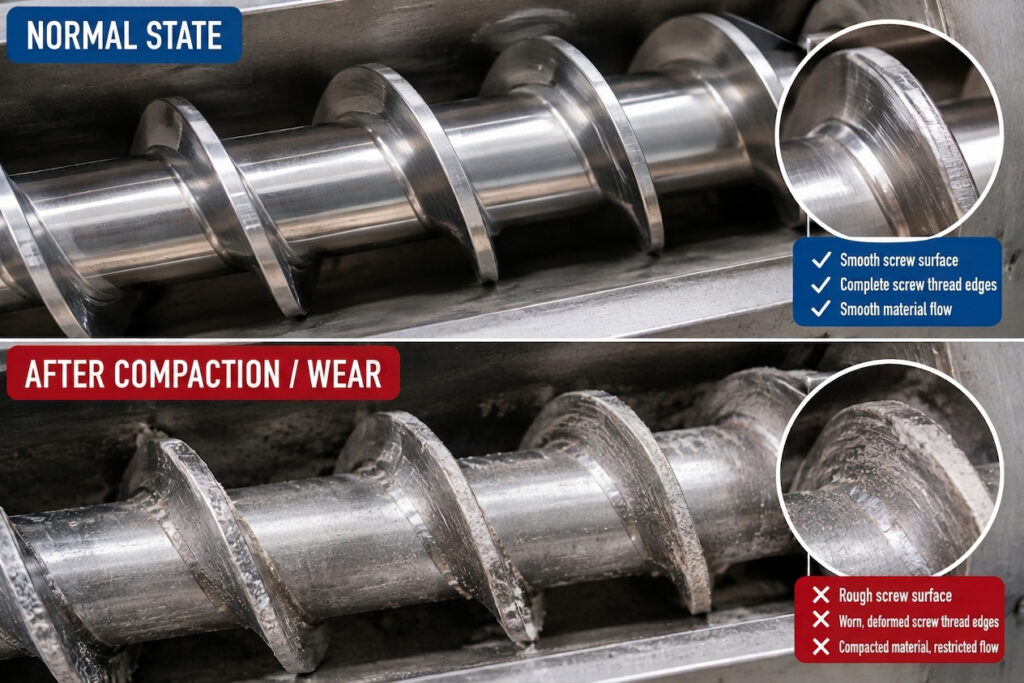
Um diâmetro de parafuso, passo ou perfil de palha incorreto para o pó pode serrar, comprimir ou soar o feed. RPM excessivos podem gerar calor e compactação; pouca agitação pode deixar vazios. Revise a seleção do parafuso, torque do motor, rampas de aceleração e dados reais de peso de enchimento juntos, em vez de alterar o RPM cegamente.
Uma distribuição ampla de tamanho de partícula pode segregar durante o transporte. Finos se instalam em fendas entre partículas maiores, depois se empacotam em filtros, vedações e bicos estreitos. Aços inoxidáveis riscados, palas dobradas, bordas de agitador gastas e assentos de válvula danificados criam rampas adicionais onde a poeira pode se acumular.
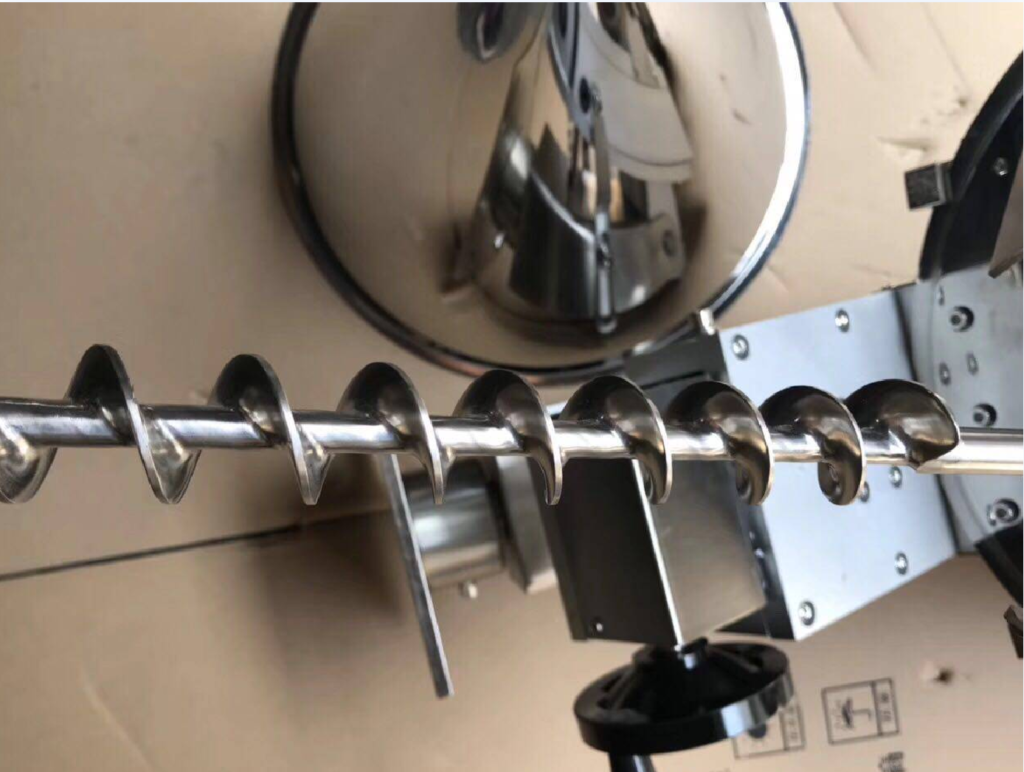
Use o procedimento de bloqueio/etiquetagem do fabricante da máquina e a ficha de dados de segurança (SDS) da poeira. Nunca alcance um carregador, use uma vareta de metal ou remova uma barreira enquanto o parafuso ou o vibrator pode ligar.
Após o isolamento, inspecione desde a entrada do produto em direção à saída: garganta do funil, agitador, entrada do roscante, lâminas do parafuso, tubo de dosagem, seat da válvula e ponta do bico. A primeira restrição a montante costuma ser mais informativa do que o maior monte de pó a jusante.
Teste a continuidade desde o funil, tubo do parafuso, mangueira de transferência e estrutura até o ponto de terra da planta. Confirme que as barras ionizantes e a extração de poeira estão operando nas configurações especificadas. Registre o resultado em vez de confiar apenas em uma verificação visual.
Reassemble, carregue uma pequena quantidade e execute nas configurações iniciais aprovadas. Altere apenas uma variável—como RPM do parafuso, pulso do agitador ou altura de alimentação—entre os ensaios. Verifique um conjunto estatisticamente útil de pesos de enchimento e inspecione o caminho de descarga após a execução.
Associe o sintoma a um teste de confirmação antes de selecionar uma correção. Registre o resultado no lote ou no diário de manutenção para que ENTÚNLA persistência de obstruções possa ser monitorada.
| Sintoma observado | Mecanismo provável | Confirmar | Primeira ação corretiva |
|---|---|---|---|
| Restos de pó acima de uma saída vazia | Ponte ou fossa | Inspecionar arco após o desligamento; comparar o fluxo com agitador desligado/ligado | Validar a geometria da saída e um pulso curto de baixo consumo de energia de agitador/vibrador |
| Anel de pó cresce no bocal | Adesão estática ou finos | Verificar a continuidade de aterramento, status do ionizador e carga do filtro | Restaurar a ligação e a captura de pó; limpar com o método aprovado |
| O peso de preenchimento varia após turno úmido | Apropriação de umidade ou mudança de densidade | Medir a umidade do pó e a densidade a granel; registrar a RH do ambiente | Quarentena material fora das especificações e aplique o limite validado de armazenamento/HR |
| Torque do motor aumenta e o alimentador empacota | RPM excessivo, parafuso errado ou alimentação compactada | Tendência de torque, RPM e peso de preenchimento juntos | Reduza o estresse gradualmente e confirme a geometria do parafuso com um ensaio de produto |
| Entupimento retorna após a mudança | Resíduo, peças úmidas ou vedação desgastada | Inspecione reentrâncias ocultas e verifique o remontagem seca | Revise o SOP de troca e substitua peças de desgaste danificadas |
Use uma saída e ângulo de parede que apoiem o comportamento de fluxo medido do pó. Selecione um agitador ou vibrador pneumático apenas após um ensaio de produto; pulsá-lo quando a máquina precisar de assistência de alimentação e verificar se a vibração não aumenta a compactação ou segregação.
Mantenha o material higroscópico (Gel de Sílica, Sílica molecular, CaCl2) lacrado até que seja necessário, minimize a exposição aberta e acompanhe a temperatura ambiente e o RH. Use ar desumidificado ou nitrogênio apenas quando a avaliação de risco do processo e a compatibilidade do produto permitirem. O limite correto é o valor demonstrado pelo seu desenvolvimento e validação.
Especifique um requisito documentado de acabamento de superfície e de limpeza para o funil, tubo de parafuso, válvulas e bicos. Inspecione com o acabamento de rugosidade adequado e verificações visuais; não assuma que uma aparência polida prove uma superfície higiênica. a regra de equipamentos da FDA é um marco útil para linhas de alimentos, enquanto instalações farmacêuticas e químicas devem seguir seus requisitos aplicáveis de GMP e compatibilidade de materiais.
Comece com a geometria do parafuso recomendada para o pó, depois estabeleça uma pequena janela de desenho de experimentos para RPM, nível de preenchimento, tempo de agitador e aceleração. Registre torque, peso da dose, rejeitos e localização de entupimentos. Uma configuração é aceitável apenas quando atende aos critérios aprovados de peso de preenchimento e segurança em várias corridas representativas.
Una partes condutivas, mantenha as ligações de aterramento acessíveis para inspeção e posicione ionização e exaustão onde a poeira é gerada. Para pós que podem ser combustíveis, peça a instalação para ser revisada de acordo com o código local aplicável e avaliação qualificada de segurança contra poeira antes de adicionar dispositivos elétricos ou pneumáticos.
Use um cronograma validado baseado no risco, em vez de uma regra universal de “limpar a cada X horas”. Também pode ser usado para verificar outros defeitos comuns de máquinas de enchimento.
Para linhas de alimentos, use apenas compostos de limpeza e gases comprimidos permitidos pelo programa de sanitização. Para pós farmacêuticos ou perigosos, siga o processo de limpeza validado, controles de contenção e SDS.
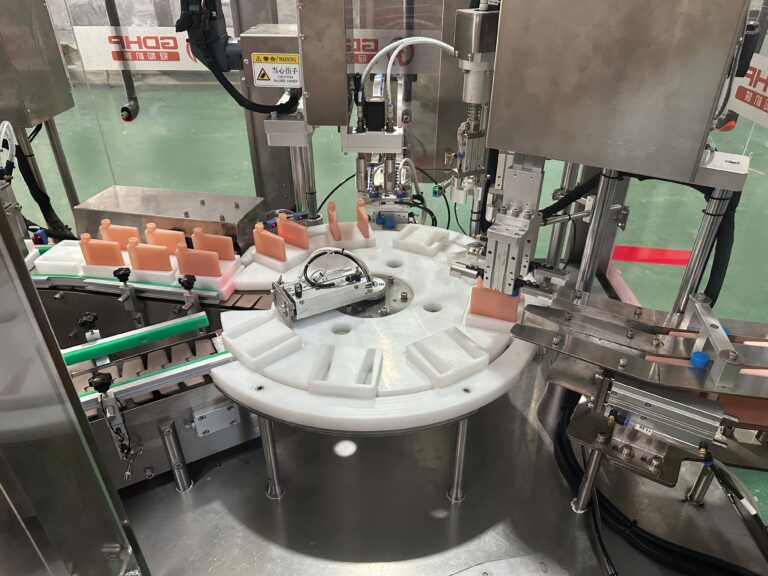
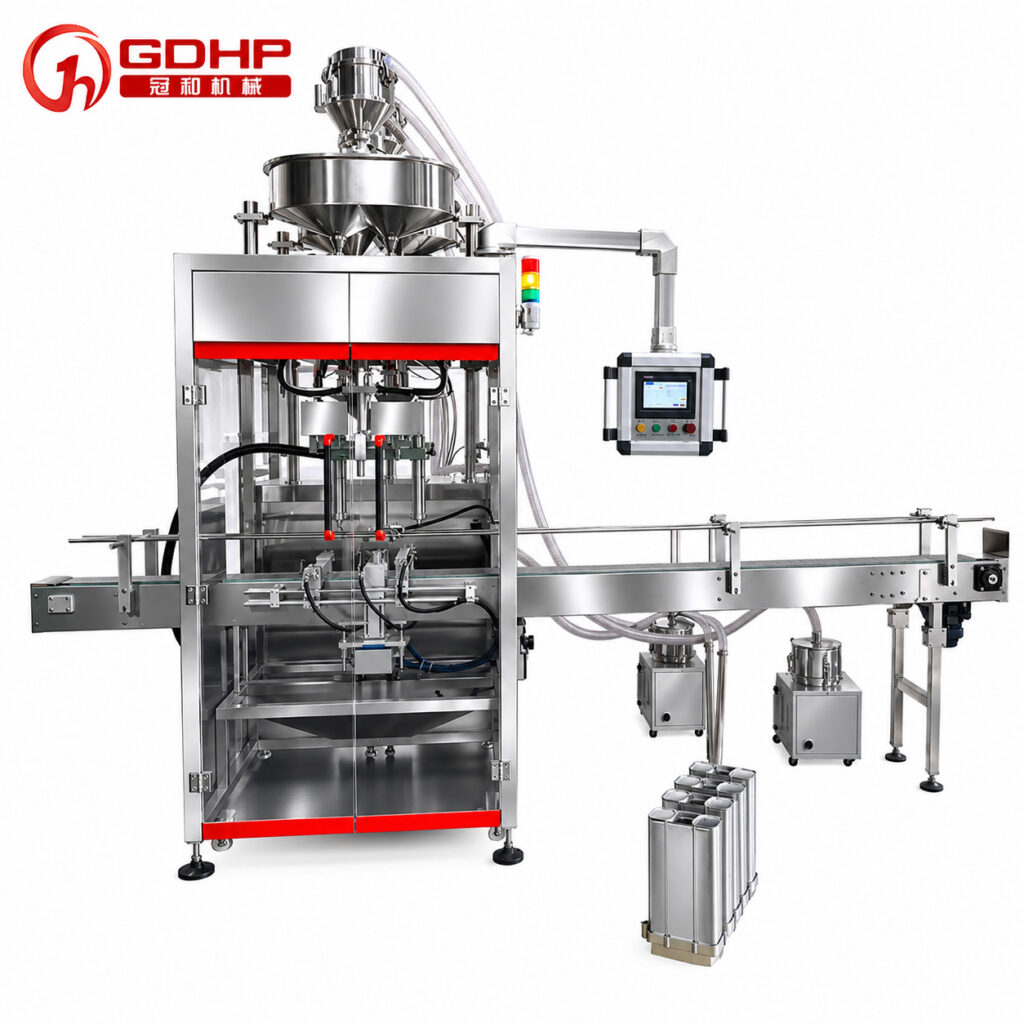
Entupimentos repetidos indicam que o seu pó não é compatível com o equipamento, e uma linha de produção completa de enchimento de pó precisa ser projetada com base nas características do material, dosagem-alvo, especificações de embalagem e condições da fábrica. Por exemplo, a All-Fill oferece uma ampla gama de plataformas de parafuso, incluindo semi-automática, preenchimento por peso e sistemas de alta velocidade; a Spee-Dee foca em enchimentos de parafuso controlados por servo, feedback de checkweigher, opções sanitárias e integração com linha de embalagem; e GDHP foca-se em linhas de enchimento e embalagem personalizadas, incluindo a máquina de sachês com copo medidor GH240FZ para pós principalmente de fluição livre. Nenhum fornecedor é automaticamente o melhor ajuste: a velocidade publicada e a precisão dependem do produto e das condições de teste, portanto compare ensaios representativos de pó, troca de linha, controle de poeira, cobertura de serviço e escopo total do projeto antes de escolher.
Não. Um alvo fixo de HR pode ser útil para uma formulação e inadequado para outra. Estabeleça o limite com a sorção de umidade ou dados de processo, depois verifique no funil com um sensor calibrado. Mantenha pós higroscópicos selados até o uso.
Somente se o SDS, a avaliação de risco e o SOP de sanitização permitirem. O ar não controlado pode dispersar poeira combustível e contaminar superfícies de contato com alimento. A FDA 21 CFR 117.40(g) exige especificamente que o gás utilizado em superfícies de contato com alimentos seja tratado para não contaminar o alimento; um vácuo adequado ou uma boa limpeza contida pode ser mais seguro.
Não existe RPM universal. A velocidade depende da geometria da rosca, coesão do pó, nível de enchimento, peso-alvo e desenho da máquina. Estabeleça uma faixa operacional validada usando torque, repetibilidade de peso de enchimento e inspeção visual do caminho de descarga.
No mínimo, registre o lote do produto, umidade, densidade bulk, RH do ambiente, rpm da auger, torque ou carga do motor, ajuste do agitador/vibrador, localização do entupimento, ação de limpeza e resultados de peso de preenchimento. Essas tendências transformam repetidos “entupimentos misteriosos” em um problema de processo solucionável.