
تعبئة كريم تنظيف الأحذية: معالجة التعرُّج والفقاعات

مرحبًا، أنا مهندس أول في GDHP. مع 23 عامًا من الخبرة التقنية في صناعة التعبئة والتغليف، نحن نقدم أكثر من مجرد معدات—نلتزم بتقديم حلول تسليم مفتاح كاملة عالية الاستقرار وعالية الكفاءة ومصممة خصيصًا لأعمالك.
جدول المحتويات
تزداد صعوبة تعبئة كريم تنظيف الأحذية عندما يبدأ المنتج في التماسك قبل أن ينتهي فوهة الآلة من عملها. الكريم الذي سيَسِيل عندما يكون دافئاً قد يُسمك أثناء النقل، ويترك خيطاً على خيط الزجاجة، أو يحبس الهواء أثناء استقراره. يرى العميل هذه المشكلات عند فتح العبوة: بقايا، حفر، أو سطح أبيض غير مستوٍ.
هذا التركيب شكّل مشروع GDHP هذا. كان كريم تنظيف الحذاء الأبيض الخاص بالعميل كريمًا كثيفاً في درجة حرارة الغرفة ويستلزم تعبئة ساخنة تليها تبريد وتثبيت. كان مطلبهم هو 3000 زجاجة في الساعة بسعة 240 مل, مع ثلاثة أشكال زجاجات تغطي 100–260 مل.
لقد توافقنا مع مُحمِّل زجاجات دوار GHLP-1000 مع حَقّان تعبئة محرك سيرفو ساخنة بثماني رؤوس GHAGF-6 وموصل تبريد مستمر. يشرح هذا الحالة كيف عالج تغذية الزجاجات، والتحكم في الحرارة، والتعبئة من الأسفل إلى الأعلى، والتبريد متطلبات التعامل مع المنتج.
لماذا احتاجت هذه الكريمات المنظِّفة إلى أكثر من الجرعة الدقيقة
كان يجب أن يتدفق المادة أثناء التعبئة، ثم تكتسب قوامها النهائي في الحاوية. ذلك جعل الرحلة القصيرة من مصدر ساخن إلى عبوة مبردة محورية في تصميم الماكينة.
التبريد مبكراً قد يؤثر على التدفق والمستوى
مع تبريد هذا الكريم، أصبح من الأصعب التدفق والتسوية أثناء الإخراج. كان القلق الهندسي هو التكثيف المبكر في مسار النقل أو الفوهة، يليه قمم أو سطح غير مستوي في الزجاجة. تسخين الخزان وحده سيترك المانيفولد، الذي يوزع المنتج إلى الرؤوس، والفوهات كنقاط باردة محتملة.
استجابة الحرارة منفصلة عن التخفيض التقطيبي، حيث ينخفض اللزوجة مع زيادة معدل القص. ال تعريف IUPAC لتخفيض القص يساعد في تمييز هذه التأثيرات. لاختبار كريم جديد، قيِّم استجابته الفعلية لكل من الحرارة والضخ بدلاً من الافتراض بأن جميع المعاجين تتصرف مثل بعضها البعض.
يمكن أن يظهر الهواء المحبوس بعد التعبئة
سكب سريع في حاوية عميقة قد يزعج الكريمة وي introduش الهواء. مع ثبات المنتج، قد تبقى جيوب أو حفر سطحية. كان قلق العميل بالتالي يتعلق بالجرعة والمظهر النهائي. كان التوصيل المحكوم بالقرب من مستوى الملء المتزايد جزءاً من الاستجابة.
ذرمة الفوهة تتحول إلى مشكلة تغليف
السلسلة، المعروفة أيضاً بالتبقيع، هي الخيط الذي يبقى بين الفوهة والكريمة عندما ينتهي الملء. إذا سقط على الحافة أو الخيط، فإنه يخلق عملاً تنظيفياً ويمكن أن يتداخل مع الإغلاق. تطلب التصميم قطعاً محكماً بالإضافة إلى درجة حرارة تعبئة مناسبة.
الكريمة المملوءة حديثاً لا تزال حساسة للحركة
بينما تظل الكريمة سائلة، قد يؤدي التعامل المفاجئ إلى إزعاج سطحها. التبريد يحافظ بعد ذلك على تلك الشكل. ربط التعبئة بالتبريد المحكم مني إلى معالجة هذه المرحلة الضعيفة دون أن يحمل العاملون حاويات مملوءة حديثاً إلى منطقة تبريد منفصلة.
احتاج العميل إلى السرعة، وثلاثة أشكال زجاجة، وتثبيت مضبوط
كان العميل ينتقل إلى ما وراء ترتيب إنتاج شبه آلي. بجانب هدف 3,000 زجاجة/ساعة، كان الخط يجب أن يدعم تشغيل بنظام ورديتين، وأرتفاع وأقطار زجاجات دائرية مختلفة، وتغييرات سريعة بين الأشكال.
سيوضع المشغلون الزجاجات الفارغة بشكل عمودي على المغذي. من هناك، كان من المطلوب من المعدات تنظيمها في تسلسلاً ثابتاً للملء والتبريد. وهذا حافظ على فحص بصري عند التحميل مع تقليل تأثير التغذية اليدوية غير المتساوية على المعبئ.
الإنهاء كان جزءاً من المتطلبات. سطح أبيض مستوٍ، خيوط زجاجة نظيفة، جرعات قابلة للتكرار، وتبريد مستقر كان يجب اعتبارها معاً. كما حدد العميل SUS304 من الفولاذ المقاوم للصدأ للإطار وSUS316 للأجزاء التي تلامس المنتج.
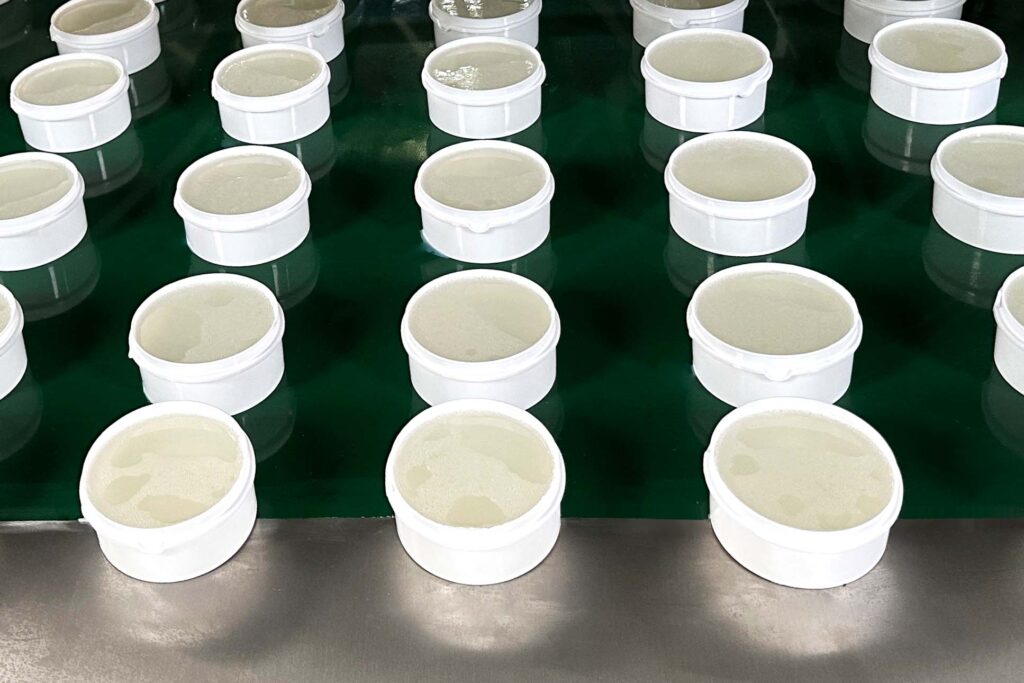
خط العلبة: التغذية الدوارة، الملء الساخن ذو الست رؤوس، والتبريد النفق
ارتبطت العملية بتحميل الزجاجات اليدوي للعميل إلى التغذية الآلية، والتغذية الساخنة الدوارة، والتبريد. كانت هذه المراحل الأساسية للمشروع:
توريد المواد
كريمة جاهزة ساخنة → مسار المنتج الساخن وتوزيع المينفولد → ستة فوهات تعبئة
سلسلة الحاويات
- 01 · الوضع يدويًا وضع الزجاجات بشكل عمودي
- 02 · GHLP-1000 عازل وتغذية الزجاجات
- 03 · GHAGF-6 ضاغط سلندر نابض بالتسخين
- 04 · النقل نقل الزجاجات المعبأة مباشرة
- 05 · قناة التبريد تبريد وتثبيت القشدة
- 06 · المرحلة التالية تمرير إلى التغليف النهائي
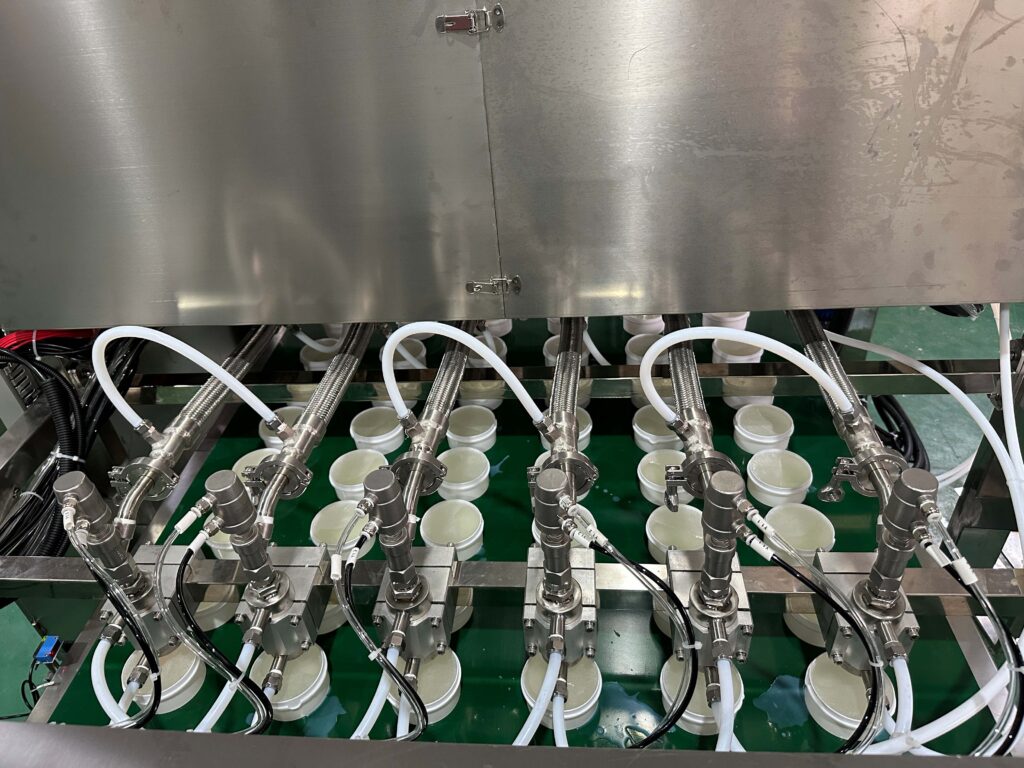
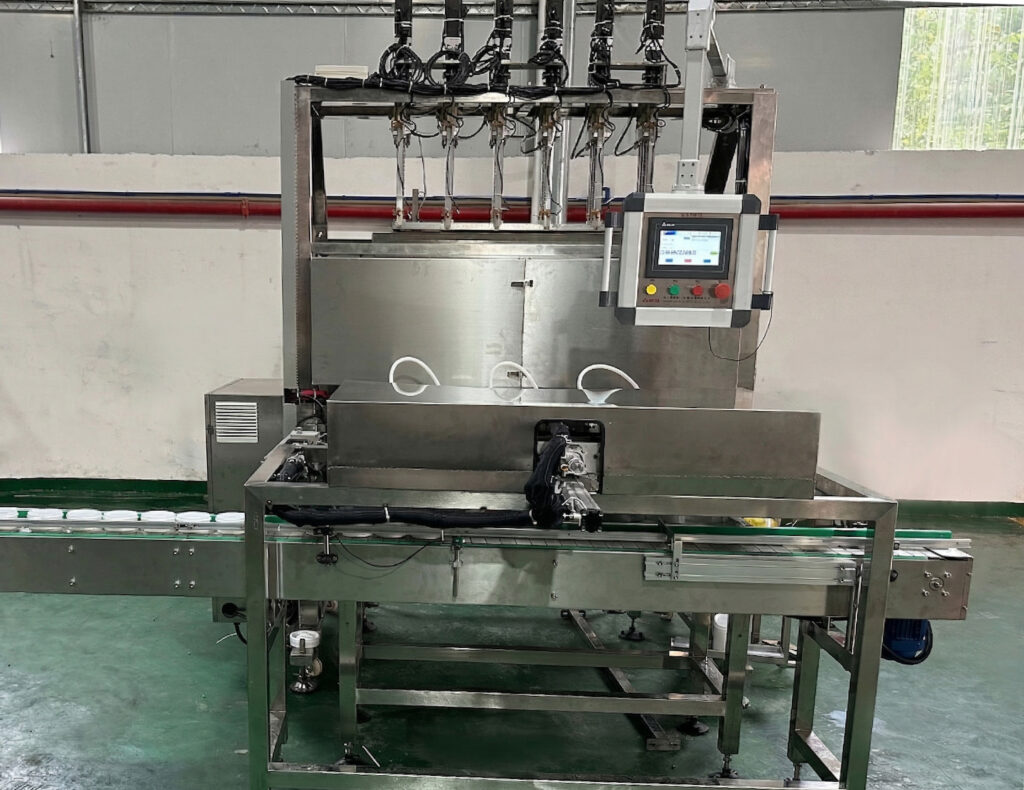
كيف تطابق تكوين الجهاز الفعلي القشدة
آلة تعبئة كريم تنظيف الحذاء في هذه الحالة كانت GHAGF-6 تلقائي ذو ستة رؤوس محرك Servo مع ملء بالتسخين. توافقت تكوينها مع التحكم في الجرعة ومسار المنتج المسخن وتحريك الفوهة بما يتناسب مع المعجون الحساس لدرجة الحرارة.
| البند | وصف حالة |
|---|---|
| تعبئة رؤوس | 6 |
| نطاق التعبئة الآلي | 50–500 مل؛ تنسيقات العملاء ضمن 100–260 مل |
| القدرة الإنتاجية | 3000 زجاجة/ساعة، بناءً على حاويات 240 مل |
| دقة التعبئة | ±1% |
| البناء | إطار من SUS304؛ أجزاء تلامس المنتج من SUS316 |
| عنصر التحكم | وحدة تحكم منطقية قابلة للبرمجة (PLC) مع واجهة مشغل تعمل باللمس |
| ضغط توريد الهواء | 0.6–0.8 ميجا باسكال |
يعتمد الأساس 240 مل عند مقارنة السعة. هذه مواصفات المشروع، وليست وعدًا بنفس السرعة والدقة لكل كريم، حجم التعبئة، أو حاوية.
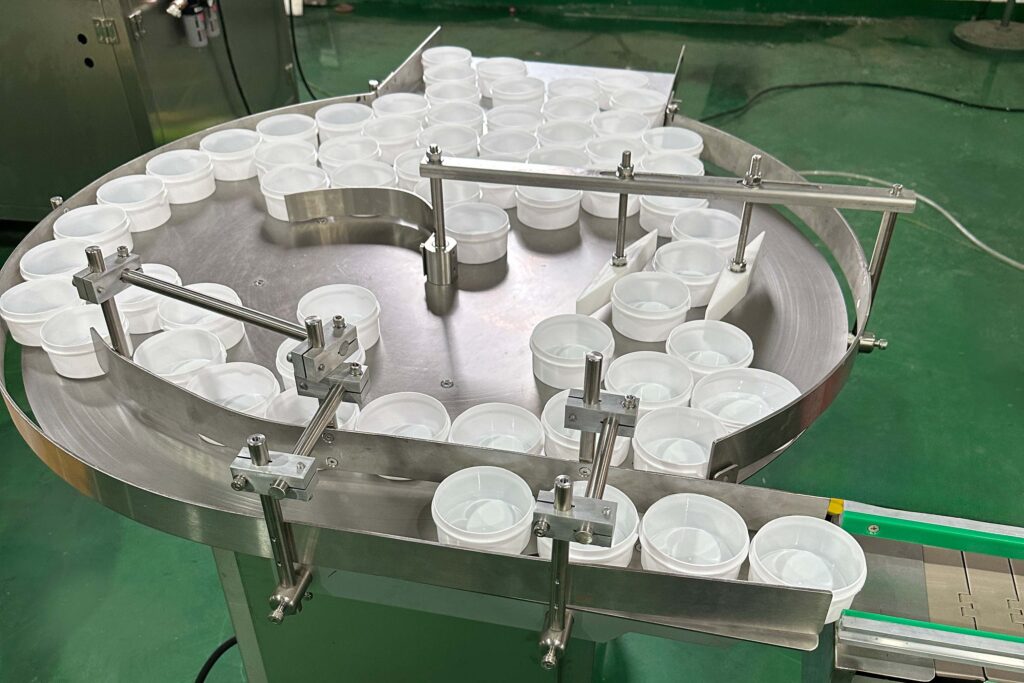
GHLP-1000: تحميل زجاجات يدوية احتياطية
كان مكرر GHLP-1000 المصنوع من الفولاذ المقاوم للصدأ يغذي الزجاجات واقفة بشكل مكدس ويوجهها نحو الملأ. ساعدت وزنة التحميل على امتصاص التوقفات القصيرة في التحميل اليدوي. فتحة الخروج قابلة لضبط ومرشدات الناقل استوعبت تنسيقات الزجاجات الدائرية المختلفة دون اعتبار وتيرة المشغل كإيقاع تغذية الآلة.
مانيفولد ومواسير مسخونة: الحفاظ على إمكانية تعبئة الكريمة
استخدم GHAGF-6 مسار منتج مسخن ومعزول مع تدوير الماء يخدم المانيفولد والمواسير. هذا عالج فقدان الحرارة خارج الخزان، حيث قد يؤدي التكثيف المبكر إلى affects الستة رؤوس.
وصف عملية المشروع يرد 65–80°C, مع 75°C كخ Temperature تعبئة كمثال. هذه مراجع خاصة بالمركب، وليست إعداداً عالمياً لتوني تنظيف الأحذية. يجب أن يناسب وقت الاحتجاز ودرجة الحرارة الفعلية عند الصرف المنتج.
التعبئة من الأسفل للأعلى وإيقاف نشط: إدارة الهواء والخيوط
المكبسات المدفوعة بالخدمة التحليلية تتحكم في الحجم وسرعة التوصيل. entered بتعبئة الزجاجات وارتفعت مع مستوى الملء، مما يقلل سقوط المنتج ويحد من الاضطراب. هذه الحركة من الأسفل إلى الأعلى عالجت الهواء الذي تم إدخاله أثناء الصرف؛ لكنها لم تستبدل التحكم في الهواء المدموج بالفعل في الكريم.
صمامات الإغلاق النشط أنهت التدفق عند فوهة في مواجهة التذييل وبقايا على خيوط الزجاجة. الترتيب جمع بين الحرارة، سرعة المكبس، حركة الفوهة، وتوقيت الإيقاف بدلاً من توقع أن مكوّناً مضاداً للسُّيل وحده يحل كل عيب تعبئة.
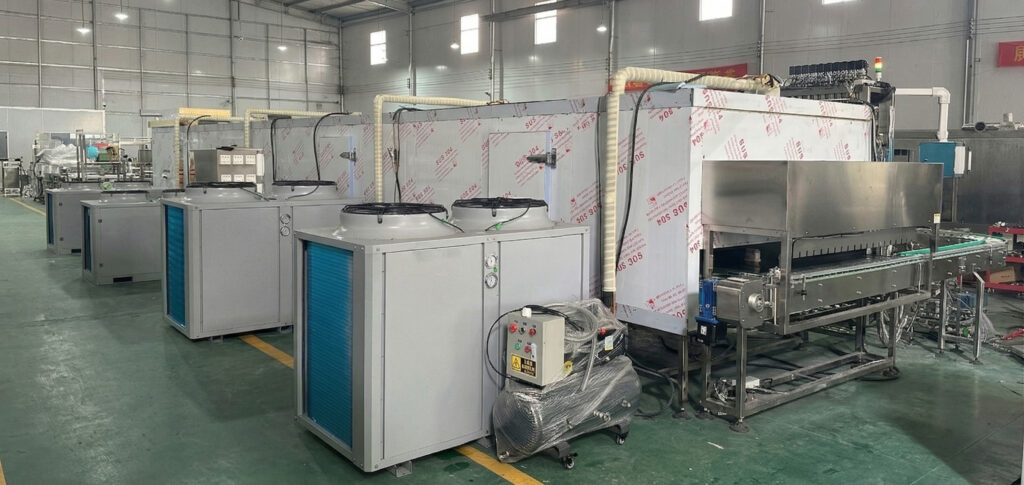
التبريد المستمر: حماية السطح أثناء تثبيته
تم نقل الزجاجات المملوءة مباشرة إلى نفق التبريد دون حمل يدوي بين المراحل. قللت عملية النقل المحكومة من الاضطرابات أثناء تثبيت الكريم. النتيجة المقصودة كانت سطحاً مستوياً، مع توافق التبريد مع كمية الملء ودرجة الدخول وهندسة الوعاء.
سطح واحد لا يثبت أن المركز جاهز للتعبئة. تحقق من حالة داخل المنتج والوعاء أيضاً؛ التبريد الأكثر برودة أو أسرع ليس بالضرورة أفضل.
إعدادات الوصفة: الانتقال بين الثلاث صيغ
الوصفات المخزّنة استدعت إعدادات الملء ونطاق المسار عبر شاشة اللمس، بينما تدعم العجلات اليدوية ذات المقاييس الرقمية ضبط التوجيه بشكل قابل للتكرار. تقارير حساب المشروع تغيّرات الصيغة في أقل من 15 دقيقة. بالنسبة لخط جديد، اتفقوا على ما يتضمنه التغير وتحققوا من أول تعبئة مقبولة بعد كل تبديل.
ما يجب فحصه قبل تطبيق هذه الحالة على منتجك
استخدم هذا المشروع كمرجع لمطابقة المعدات مع المادة. الاتفاق على معايير القبول واختبار كريمك الخاص، والعبوات، وقطوع الغلق تحت الظروف المقصودة.
- كمية الملء: افحص عينات من كل رأس مقابل الحجم المحدد أو الوزن الصافي. ضع في الاعتبار كثافة المنتج ودرجة الحرارة إذا كنت ستقوم بالتحويل بينهما؛ أعد الفحص بعد فاصل.
- سلوك المنتج والفوهة: افحص الهواء والتشابك وبقايا الحافة وأي تغيّر في توزيع الجسيمات أثناء التشغيل.
- التبريد والتعبئة: افحص حالة السطح والداخل وشكل الحاوية والتكثف وأداء الإغلاق أو الختم.
- الإنتاج المستمر: قِس الإنتاج المقبول من خلال عمليات الملء والتبريد ومرات التغليف المختارة، وليس سرعة الملء فقط.
لإرشادات اختبار المحتوى الصافي في الولايات المتحدة،, NIST Handbook 133 (إصدار 2026) يصف إجراءات فحص السلع المعبأة. طبق المتطلبات ذات الصلة بسوق مبيعاتك؛ هذا المرجع ليس شهادة لخط الملء.
استخدم دليل اختيار آلة الملء الساخن للإجابة عن أسئلة المعدات الأوسع، مع الحفاظ على شروط معالجة هذه الكريم وفق صيغته الخاصة.
ناقش تطبيق ملء كريم تنظيف الحذاء
شارك عينة كريمك أو معلومات المادة، رسومات الزجاجات، أحجام الملء، النطاق المسموح للدرجة الحرارية، والهدف الإنتاجي. ضمن أي مشاكل في السحب أو الرغوة أو ضبط السطح التي تحتاج إلى حل. يمكن لـ GDHP استخدام هذه المدخلات لتقييم تكوين الملء والتبريد وتخطيط تجربة منتج ممثلة.
هل هذا الحل مناسب لك؟
الأسئلة الشائعة
ما هي كفاءة الإنتاج لهذا الخط؟
كيف تضمن أن تكون سطح كريم الأحذية مستويًا وخاليًا من الفقاعات؟
نستخدم مكابس مدفوعة بموتورات سيرفو و تعبئة من الأسفل إلى الأعلى تقنية لرسم خريطة السرعة الدقيقة لسرعة حركة المكبس.
تغوص الفوهات إلى قاع الزجاجة وتتابع مستوى السائل المتصاعد لمنع الاضطراب والجيوب الهوائية.
An نفق تبريد آلي يضمن أن يبقى السائل ثابتًا تمامًا أثناء الانتقال من الحالة السائلة إلى الصلبة، مما يقضي على تموجات أو عيوب السطح.
كم من الوقت يستغرق التبديل بين أحجام الزجاجات المختلفة؟
يتميز النظام بـ “نظام إدارة ”الوصفة“ في PLC يتيح للمشغلين اختيار الملفات الشخصية المحفوظة مسبقًا على شاشة لمس.
يُجرى تعديلات ميكانيكية باستخدام عجّالات يدوية مع مقاييس رقمية ولا تتطلب أدوات.
تغيير كلي بين حجمَي الزجاجات (يتراوح من 100 مل إلى 260 مل) يستغرق أقل من 15 دقيقة.
كيف تتعامل المعدات مع تقلبات درجات الحرارة أثناء التعبئة الساخنة؟
تستخدم الآلة نظام تعبئة مسخن معزول بالكامل التي تحافظ على التوازن الحراري عبر الخزان والموزع والفوهات.
مضخة تدوير الماء تضمن بقاء المعجون عند درجة حرارة التدفق المثلى، مثل 75°C، حتى يتم التفريغ.
هل مادة المعدات مقاومة للتآكل؟
نعم، الإطار مُكوّن من فولاذ مقاوم للصدأ SUS304, ، وجميع أجزاء تلامس المنتج مصنعة من فولاذ مقاوم للصدأ SUS316.
هذا يوفر مقاومة فائقة للسيرفكتات والمواد الكيميائية النموذجية الموجودة في منظفات الأحذية الحديثة.